


Profil uzunluk varyasyonu, çoğu hatta aynı şekilde ortaya çıkar. İstifleyici bir kiriş demetini bitirir, bir operatör mezura çıkarır ve beşinci profil ilkinden 8 mm daha uzundur. Tolerans dışındaki her parça hurda olur veya şantiyede yeniden işlenir ve ayda 12.000 parça çalıştıran bir hatta maliyet hızla artar.
Profil uzunluk varyasyonu genellikle bir merdane sorunu değil, bir uzunluk kontrol sorunudur. Profil doğru biçimlendirilir; makine yalnızca onu yanlış anda keser. Bu rehber, uzunluk saçılımını ±1 mm içinde tutan 6 kesim tetikleme hassasiyeti iyileştirme adımını, kök neden tabloları, tolerans verileri ve atölye zemini kontrolleriyle açıklar. Tüm süreç arka planı için hadde profil makinesi teknolojisinin kapsamlı analizine.
What Is Profile Length Variation in Roll Forming?
Profil uzunluk varyasyonu, makineye programlanan kesim uzunluğu ile bitmiş profilde ölçülen gerçek uzunluk arasındaki farktır ve milimetre cinsinden ifade edilir. Bu, hadde profilleme alıcılarının en yaygın boyutsal şikayetidir ve ya sabit bir sapma ya da rastgele bir saçılım olarak ortaya çıkar.
Sabit bir sapma, her parçanın benzer miktarda uzun veya kısa çalıştığı anlamına gelir. Nedeni genellikle kalibrasyondur. Rastgele saçılım, parçaların nominal uzunluk etrafında salındığı anlamına gelir ve neden genellikle tetikleme zincirindedir: enkoder kayması, gecikme titremesi veya hız değişimi.
Uzunluk, kesim döngüsünün son birkaç milisaniyesinde kararlaştırılır. Bu milisaniyelerin nereden geldiğini anlamak ilk adımdır; aşağıdaki tablo tipik kaynakları haritalandırır.
| Kök neden | Tipik uzunluk etkisi | Hata imzası |
|---|---|---|
| Ölçüm tekeri kayması veya aşınmış lastik | 6 m'lik bir profilde 3 mm'e kadar kayma | Uzunluklar bobin boyunca kademeli olarak büyür |
| Yanlış metre başına darbe ayarı | Uzun parçalarda 5 ila 15 mm | Uzunluğa orantılı sabit sapma |
| Tetikleme gecikmesi ve PLC tarama titremesi | ±1.5 ila 3 mm rastgele | Parçadan parçaya saçılım, eğilim yok |
| Makasa yakın hat hızı değişimi | Bir parçada 2 ila 4 mm | Hata yalnızca hızlanma ve yavaşlama bölgelerinde |
| Açıcıdan kaynaklanan şerit gerilimi salınımları | 6 m'lik bir profilde 1 ila 2 mm | Bobin çapı değişimlerini izleyen kayma |
| Atölye veya şerit sıcaklık değişimi | 10 °C başına 6 m'de yaklaşık 0.7 mm | Mevsimsel veya vardiyadan vardiyaya kayma |
| Makas oyunu veya bıçak tutucu aşınması | 0.5 ila 1.5 mm | Ofset, bakım veya takım değişimlerinden sonra ortaya çıkar |
Soğuk haddelenmiş çelik, her derece Santigrat başına metre başına yaklaşık 0.012 mm genleşir. Soğuk bir sabah başlangıcı ile sıcak bir öğleden sonra arasındaki 10 °C'lik bir salınım, makas ateşlenmeden önce 6 m'lik bir profili 0.72 mm hareket ettirir. En iyi tetikleme sistemlerinin yalnızca enkoder sayımları için değil, sıcaklığa göre de düzeltme yapmasının nedeni budur.

Kesim Tetikleyicisi Kesim Uzunluğunu Nasıl Kontrol Eder
Kesim tetikleyicisi, şerit programlanan uzunluğa ulaştığında makasa ateşlemesini söyleyen elektriksel sinyaldir. Modern bir hadde profil hattında sinyal, genellikle şerit üzerinde hareket eden bir ölçüm tekerine monte edilen bir rotatif enkoderden gelir.
Ölçüm zinciri enkoderden kontrolcüye, oradan makasa kadar uzanır. Bir Servo uçan makas o zinciri yaklaşık 1 ms'de kapatırken, geleneksel bir makaslı PLC (programlanabilir mantık denetleyici) sistemi tetikten bıçak temasına kadar 10 ila 50 ms sürebilir. Matematik acımasızdır: 20 m/min hat hızında 10 ms'lik bir gecikme, şeridin hedef noktayı 3.3 mm geçmesine izin verir.
Bu gecikme, kesim tetikleme hassasiyetinin makas kuvveti veya bıçak keskinliğinden daha önemli olmasının tam nedenidir. Kesim, biçimlendirme dizisinde ikincil bir operasyondur ve her hadde profil hattındaki ikincil operasyon gibi yalnızca her parçada tam olarak aynı şekilde tekrarlanırsa değer katar.
Adım 1. Ölçüm Enkoderini Öyle Takın ki Kayma İmkansız Olsun
Enkoder kayması, ilerleyici uzunluk hatasının bir numaralı nedenidir. Ölçüm tekeri kayar veya şeritten kalkarsa, enkoder darbeleri eksik sayar ve hat hedefi aşar; böylece her parça daha uzun çıkar.
Tekerleği, ilk biçimlendirme standından önce temiz, düz bir şerit bölümüne veya bitmiş profilin düz bir bölgesine monte edin. Malzemeye uygun, üzeri kıvrık veya poliüretan kaplı bir tekerlek kullanarak 40 ila 80 N yay basıncı uygulayın ve temas yüzeyini yağ ve cüruftan arındırılmış tutun.
Tekerlek çapı aşınması, aynı sorunun sessiz versiyonudur. 200 mm çapındaki bir ölçüm tekeri, bir yıl boyunca parlatma aşınmasıyla 0.1 mm kaybeder; bu da çevresini devir başına yaklaşık 0.3 mm kısaltır. Bu, profil başına metre başına yaklaşık 0.5 mm hata veya 6 m'lik bir parçada 3 mm hataya ulaşır. Tekerleği, yılda en az iki kez, National Institute of Standards and Technology (NIST kalibrasyon hizmetleri).
Adım 2. Gerçek Üretim Şeridinde Metre Başına Darbeyi Kalibre Edin
Metre başına darbe, denetleyicinin şerit hareketi başına metre başına beklediği enkoder sayısıdır. Bu değer yanlışsa, her parça aynı yüzde hatayı taşır ve parça uzadıkça kaçış büyür.
En az 10 m'lik bir test uzunluğu çalıştırın, bir parça kesin ve onu kalibre edilmiş bir çelik mezura ile ölçün. Gerçek metre başına darbeyi elde etmek için gerçekte sayılan enkoder darbelerini ölçülen uzunluğa bölün, ardından bu değeri denetleyiciye girin.
Çözünürlük nadiren sınırdır. 200 mm tekerlek üzerinde dörtgen sayım yapan 2500 darbe/devirlik bir enkoder, darbe başına yaklaşık 0.06 mm çözer; bu, makasın tutabileceğinden çok daha incedir. Her bobin değişiminde yeniden kalibre edin; çünkü şerit kalınlığı ve yüzey kaplaması tekerleğin etkin yuvarlanma yarıçapını değiştirir.
Adım 3. Makas Öncül Mesafesini ve Ateşleme Noktasını Telafi Edin
Sabit bir makas şeridi durdurur, sıkıştırır ve keser. Bir uçan makas hareket halinde keser; bu, profilin kesim bittiğinde doğru yerde bitmesi için bıçağın hedef noktadan önce ateşlenmesi gerektiği anlamına gelir.
Denetleyici, ateşleme noktasını hat hızından, bıçak strok süresinden ve bıçak ivmesinden hesaplar. Bir servo uçan makasta bıçak arabası hat enkoderiyle senkronize edilir; böylece denetleyici, bir zaman gecikmesi yerine hesaplanmış bir konumda ateşler ve bu sistemler uçan makas hassasiyetini ±0.5 ila 1.0 mm içinde tutar.
Makası, bıçak veya bıçak tutucu her değiştirildiğinde kontrol edin. Yeni bıçak geometrisi strok zamanlamasını değiştirir ve 20 m/min'de 5 ms'lik bile telafi edilmemiş bir değişim kesimi 1.7 mm kaydırır.
Adım 4. Kesim Tetikleme Gecikmesi ve Tarama Döngüsü Titremesi
Gecikme, enkoder darbesi ile bıçak hareketi arasındaki sabit gecikmedir. Titreme, o gecikmedeki parçadan parçaya varyasyondur. Titreme daha kötüdür; çünkü onu hiçbir ofsetin kaldıramayacağı rastgele bir saçılım olarak ortaya çıkar.
Her 10 ila 20 ms'de tarayan bir PLC, 20 ms'e kadar değişken gecikme ekler. 20 m/min'de bu, ±1 mm tutma şansını yok eden 6.6 mm'ye kadar saçılımdır. Enkoder sinyalini doğrudan hareket denetleyiciye veya servo sürücüye yönlendirin; burada güncelleme döngüleri 0.5 ila 1 ms'de çalışır ve PLC'yi mantık için ayırın, uzunluk sayımı için değil.
Birincil uzunluk referansı olarak asla mekanik bir limit anahtarı veya yakınlık sensörü kullanmayın. Bu cihazların en iyi durumda 0.1 ila 0.5 mm anahtarlama tekrarlanabilirliği vardır ve yalnızca sıfırlama veya strok sonu onayı için uygundur.
Adım 5. Şerit Gerilimini ve Hat Hızını Sabitleyin
Şerit gerilimi çeliği elastik olarak gererek, bu gerilme bobin çapıyla değişir. 50 MPa'lık bir gerilim artışı, yumuşak çeliği metre başına yaklaşık 0.25 mm uzatır; böylece dolu bir bobin ile neredeyse boş bir bobin arasındaki gerilim salınımı, hiç tetikleme hatası olmadan 6 m'lik bir profili 1 mm'den fazla hareket ettirebilir.
Karşı ağırlık freni ve rulo açıcı o gerilimi ayarlar. Gevşek halkalanma, makasta hız sıçramalarına neden olur; aşırı frenleme şeridi gerer. Gerilimi tanımlı bir bant içinde tutun ve denetleyici makas girişindeki bir enkoderden uzunluk ölçmediği sürece hızlanma veya yavaşlama sırasında asla kesmeyin. Gerilim kontrolü ayrıca şu gibi ilgili kusurlara karşı da korur: şerit gerilimi dengesizliğinden kaynaklanan kenar dalgası.
Adım 6. Bağımsız Bir Satır İçi Uzunluk Kontrolü Ekleyin ve Döngüyü Kapatın
Her kalibrasyon sonunda kayar; bu nedenle hattın bir ikinci görüşe ihtiyacı vardır. Her bobinin ilk üç parçasını bir mezura ile ölçün, sonuçları çizin ve ortalama veya aralık tolerans bandının yarısını geçtiğinde harekete geçin.
Yüksek hacimli hatlar için, makastan sonra bir bekçi köpeği olarak ikinci bir enkoder veya lazer uzunluk ölçer ekleyin. Modern denetleyiciler, bekçi köpeği ile ana enkoder belirlenen bir değerden fazla anlaştığında otomatik olarak bir düzeltme ofseti uygulayabilir. Her kontrolü kaydedin: tarih, bobin numarası, ölçülen uzunluklar ve uygulanan düzeltme. Bu kayıt, rastgele bir şikayeti, müşteri görmeden önce düzeltebileceğiniz bir eğilime dönüştürür.
Profiller Önceden Delinmişse: Enkoderden Değil, Delikten Kesin
Birçok kiriş, döşeme deck'i ve raf dik profili, biçimlendirmeden önce delinir. Bu parçalarda müşteri, toplam uzunluğu değil, son delikten kesim kenarına olan mesafeyi ölçer; bu nedenle kesim, birikmiş bir şerit uzunluğuna değil, deliğe referanslanmalıdır.
Bir enkoder tetikleyici toplam uzunluğu korur, ancak delme istasyonu kaydığında delikten sona mesafeyi koruyamaz. Delmedeki şerit kayması, kalıp aşınması veya delme istasyonu ile biçimlendirme mili arasındaki bir kayma, delik desenini şerit boyunca hareket ettirir ve uzunluğa dayalı bir kesim o hatayı her parçada tekrarlar.
Deline referanslı kesim: makasın, birikmiş bir uzunluk sayımı yerine, algılanan bir delik kenarından sabit bir mesafede ateşlendiği bir tetikleme yöntemidir. Delik, her parça için sıfır referansı haline gelir.
Bunu bir ön delme hattına eklemek için, kesim istasyonunun hemen önünde, C çerçevesine veya ölçüm köprüsüne, şerit yüzeyine yönelik bir mikro lazer mesafe sensörü takın. Delinmiş delik geçtiğinde sensör delik kenarını algılar ve denetleyiciye sinyal gönderir; denetleyici de o kenardan makas ateşleme noktasına programlanmış enkoder darbesi sayısını sayar. Kurulum noktaları:
- Hızlı tepki ve ±0.05 mm civarında tekrarlanabilirliğe sahip bir sensör seçin ve şerit sarkması referansı kaydıramasın diye onu makastan en fazla 300 mm önce monte edin.
- Yağ lekelerini, cürufu ve yüzey izlerini yok saymak için algılama eşiğini ayarlayın. Üretimden önce tetikleyiciyi delinmiş bir test parçasıyla doğrulayın.
- Yaklaşık 50 mm'den uzun yivler için, yiv geçerken şerit hareket ettiğinden, sondan takip eden kenarda tetikleyin veya iki sensör kullanın.
- Delikten sona ölçümleri, düz kesim uzunlukları için kullanılan aynı bekçi köpeği rutiniyle kaydedin.
Hız, sensör seçimini önemli kılar. 20 m/min'de şerit her milisaniyede 0.33 mm yol alır; bu nedenle milisaniye altı tepkiye sahip bir mikro lazer mesafe sensörü, delme deseni yukarı akışta birkaç milimetre kaymış olsa bile delik kenarı referansını ±1 mm içinde tutar. Delik referansı ve uzunluk sayımı aynı zaman tabanını paylaşsın diye sensörü enkoderle aynı hareket denetleyicisine besleyin.
Kesim Teknolojisi Karşılaştırması
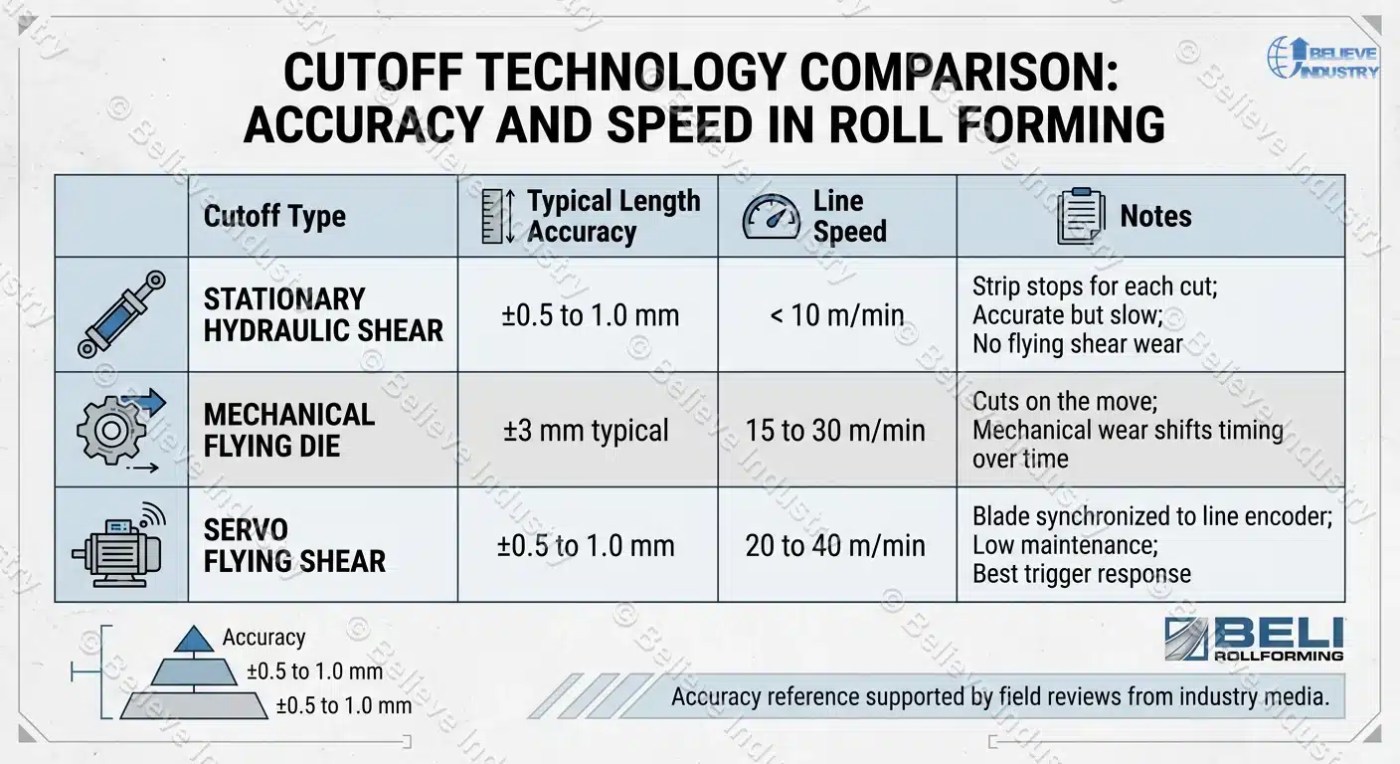
Kesim tetikleme hassasiyeti, tetiklemenin kendisi kadar makas tipine de bağlıdır. Aşağıdaki tablo, hadde profillemede kullanılan üç yaygın kesim teknolojisini karşılaştırır.
| Kesim tipi | Tipik uzunluk hassasiyeti | Hat hızı | Notlar |
|---|---|---|---|
| Stationary hydraulic shear | ±0.5 ila 1.0 mm | Parti, 10 m/min altı | Şerit her kesim için durur; doğru ancak yavaş, uçan makas aşınması yok |
| Mekanik uçan kalıp | Tipik ±3 mm | 15 ila 30 m/min | Hareket halinde keser; mekanik aşınma zamanla zamanlamayı kaydırır |
| Servo uçan makas | ±0.5 ila 1.0 mm | 20 ila 40 m/min | Bıçak hat enkoderiyle senkronize; düşük bakım, en iyi tetikleme yanıtı |
Aynı hassasiyet hiyerarşisi, The Fabricator. A servo flying shear holds the accuracy of a stationary shear at production speed, which is why it is the standard choice on purlin, floor deck, and high volume panel lines. Beli Rollforming has supplied servo flying shears on lines since 2005 across 50+ countries.
Hangi Kesim Uzunluğu Toleransını Belirlemelisiniz?
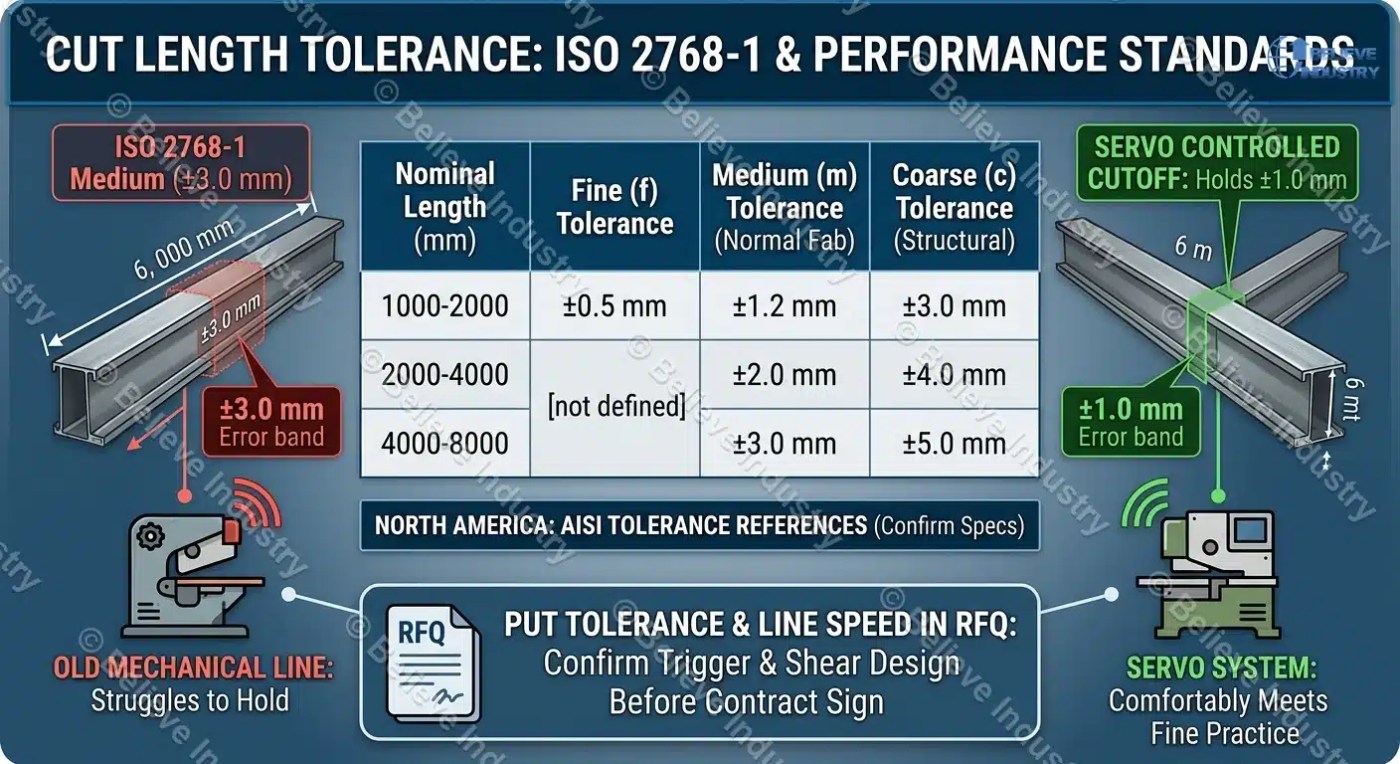
Alıcılar ve inşaatçılar, ortak bir referans olmadan sıklıkla kesim uzunluğu toleransı üzerine tartışır. International Organization for Standardization (ISO) tarafından yayınlanan ISO 2768-1, doğrusal boyutlar için genel toleransları tanımlar ve kesim uzunluğu anlaşmazlıkları için pratik bir temel sağlar. m sınıfı (orta) normal imalat işini, c sınıfı (kaba) yapısal uzunlukları kapsar.
| Nominal uzunluk (mm) | İnce (f) | Orta (m) | Kaba (c) |
|---|---|---|---|
| 1000 ila 2000 | ±0,5 mm | ±1.2 mm | ±3.0 mm |
| 2000 ila 4000 | tanımsız | ±2.0 mm | ±4.0 mm |
| 4000 ila 8000 | tanımsız | ±3.0 mm | ±5.0 mm |
ISO 2768-1 orta sınıfına çizilmiş 6 m'lik bir kiriş ±3.0 mm'e izin verir; eski bir mekanik hat bunu tutmakta zorlanır. Servo kontrollü bir kesim ±1.0 mm veya daha iyisini tutar; böylece tablodaki her uzunluk için rahatça ince uygulamayı karşılar. Kuzey Amerika'da soğuk biçimlendirilmiş çelik çatkı tolerans referansları American Iron and Steel Institute'den (AISI) gelir. Toleransı genel bırakmak yerine resim üzerinde belirtin ve makine sözleşmesini imzalamadan önce tetikleme ve makas tasarımının bunu koruyabildiğini doğrulayın. Hedef toleransı ve hat hızını hadde profil makinesi RFQ böylece her tedarikçi aynı rakama göre teklif verir.





 Türkçe