


La variación de longitud de perfil se presenta de la misma forma en la mayoría de las líneas. El apilador termina un paquete de correas, un operario saca una cinta métrica, y el quinto perfil es 8 mm más largo que el primero. Cada pieza fuera de tolerancia se convierte en chatarra o retrabajo en obra, y en una línea que produce 12,000 piezas al mes el costo se acumula rápido.
La variación de longitud de perfil es un problema de control de longitud, no usualmente un problema de rodillo. El perfil se conforma correctamente; la máquina simplemente lo corta en el momento equivocado. Esta guía explica los 6 pasos de mejora de precisión del disparador de corte que mantienen la dispersión de longitud dentro de ±1 mm, con tablas de causa raíz, datos de tolerancia y verificaciones en planta. Para el contexto completo del proceso, consulte nuestra análisis completo de la tecnología de máquinas de conformación por rodillos.
What Is Profile Length Variation in Roll Forming?
La variación de longitud de perfil es la diferencia entre la longitud de corte programada en la máquina y la longitud real medida en el perfil terminado, expresada en milímetros. Es la queja dimensional más común de los compradores de conformación por rodillos, y se presenta como un sesgo constante o una dispersión aleatoria.
Un sesgo constante significa que cada pieza corre larga o corta por una cantidad similar. La causa suele ser la calibración. La dispersión aleatoria significa que las piezas oscilan alrededor de la longitud nominal, y la causa suele estar en la cadena de disparo: deslizamiento del encoder, jitter de latencia o cambio de velocidad.
La longitud se decide en los últimos milisegundos del ciclo de corte. Comprender de dónde provienen esos milímetros es el primer paso, por lo que la tabla a continuación mapea las fuentes típicas.
| Causa principal | Efecto de longitud típico | Firma de error |
|---|---|---|
| Deslizamiento de la rueda medidora o neumático desgastado | Hasta 3 mm de deriva en un perfil de 6 m | Las longitudes crecen progresivamente a lo largo de la bobina |
| Configuración incorrecta de pulsos por metro | 5 a 15 mm en piezas largas | Sesgo constante proporcional a la longitud |
| Latencia de disparo y jitter de exploración del PLC | ±1.5 a 3 mm aleatorio | Dispersión pieza a pieza, sin tendencia |
| Cambio de velocidad de línea cerca de la cizalla | 2 a 4 mm en una pieza | Error solo en zonas de aceleración y desaceleración |
| Oscilación de tensión de banda del desenrollador | 1 a 2 mm en un perfil de 6 m | Deriva que sigue cambios en el diámetro de la bobina |
| Cambio de temperatura del taller o de la banda | Aprox. 0.7 mm por 6 m por 10 °C | Deriva estacional o de turno a turno |
| Juego de la cizalla o desgaste del portacuchillas | 0.5 a 1.5 mm | El desplazamiento aparece después de mantenimiento o cambios de utillaje |
El acero laminado en frío se expande aproximadamente 0.012 mm por metro por cada grado Celsius. Una oscilación de 10 °C entre un inicio de mañana fría y una tarde cálida mueve un perfil de 6 m en 0.72 mm antes de que la cizalla dispare. Por eso los mejores sistemas de disparo corrigen por temperatura, no solo por conteos de encoder.

Cómo el disparador de corte controla la longitud de corte
El disparador de corte es la señal eléctrica que indica a la cizalla disparar cuando la banda ha alcanzado la longitud programada. En una línea de conformación por rodillos moderna, la señal proviene de un encoder rotatorio, normalmente montado en una rueda medidora que cabalga sobre la banda.
La cadena de medición va del encoder al controlador a la cizalla. Una Cizalla volante servo cierra esa cadena en aproximadamente 1 ms, mientras que un sistema PLC (controlador lógico programable) con una cizalla convencional puede tardar de 10 a 50 ms desde el disparo hasta el contacto de la cuchilla. La matemática es implacable: un retraso de 10 ms a una velocidad de línea de 20 m/min deja que la banda recorra 3.3 mm más allá del punto objetivo.
Ese retraso es exactamente por qué la precisión del disparador de corte importa más que la fuerza de la cizalla o el filo de la cuchilla. El corte es una operación secundaria en la secuencia de conformado, y como toda operación secundaria en la línea de conformación por rodillos solo agrega valor si se repite exactamente de la misma forma en cada pieza.
Paso 1. Monte el encoder medidor de modo que el deslizamiento sea imposible
El deslizamiento del encoder es la causa número uno de error de longitud progresivo. Si la rueda medidora patina o se levanta de la banda, el encoder subcuenta pulsos y la línea sobrepasa el objetivo, por lo que cada pieza sale más larga.
Monte la rueda en una sección limpia y recta de la banda antes del primer bastidor de conformado, o en una zona plana del perfil terminado. Aplique una presión de resorte de 40 a 80 N, use una rueda estriada o recubierta de uretano acoplada al material, y mantenga la superficie de contacto libre de aceite y cascarilla.
El desgaste del diámetro de la rueda es la versión silenciosa del mismo problema. Una rueda medidora de 200 mm de diámetro pierde 0.1 mm por desgaste por pulido durante un año, lo que acorta su circunferencia en aproximadamente 0.3 mm por revolución. Eso suma aproximadamente 0.5 mm de error por metro de perfil, o 3 mm en una pieza de 6 m. Calibre la rueda contra un estándar rastreable al menos dos veces al año, usando servicios de medición rastreables a organismos como el National Institute of Standards and Technology (NIST) servicios de calibración).
Paso 2. Calibre los pulsos por metro en banda de producción real
Pulsos por metro es el número de conteos de encoder que el controlador espera por metro de recorrido de la banda. Si ese valor es incorrecto, cada pieza lleva el mismo porcentaje de error, y cuanto más larga la pieza, mayor la desviación.
Corra una longitud de prueba de al menos 10 m, corte una pieza y mida con una cinta de acero calibrada. Divida los pulsos de encoder realmente contados por la longitud medida para obtener los pulsos por metro verdaderos, luego ingrese ese valor en el controlador.
La resolución rara vez es el límite. Un encoder de 2500 pulsos por revolución con conteo de cuadratura en una rueda de 200 mm resuelve aproximadamente 0.06 mm por conteo, mucho más fino de lo que la cizalla puede mantener. Recadibre en cada cambio de bobina, porque el espesor de la banda y el acabado superficial cambian el radio de rodadura efectivo de la rueda.
Paso 3. Compense la distancia de avance de la cizalla y el punto de disparo
Una cizalla estacionaria detiene la banda, la sujeta y corta. Una cizalla volante corta en movimiento, lo que significa que la cuchilla debe disparar antes del punto objetivo para que el perfil termine en el lugar correcto cuando el corte termina.
El controlador calcula el punto de disparo a partir de la velocidad de línea, el tiempo de carrera de la cuchilla y la aceleración de la cuchilla. En una cizalla volante servo, el carro de la cuchilla está sincronizado con el encoder de línea, por lo que el controlador dispara en una posición calculada en lugar de un retraso de tiempo, que es cómo estos sistemas mantienen la precisión de la cizalla volante dentro de ±0.5 a 1.0 mm.
Verifique la cizalla cada vez que se reemplaza la cuchilla o el portacuchillas. La nueva geometría de la cuchilla cambia el tiempo de carrera, y un cambio no compensado de incluso 5 ms mueve el corte 1.7 mm a 20 m/min.
Paso 4. Latencia del disparador de corte y jitter del ciclo de exploración
La latencia es el retraso fijo entre el pulso del encoder y la acción de la cuchilla. El jitter es la variación en ese retraso de pieza a pieza. El jitter es peor, porque se manifiesta como dispersión aleatoria que ningún desplazamiento puede eliminar.
Un PLC que explora cada 10 a 20 ms añade hasta 20 ms de retraso variable. A 20 m/min eso es hasta 6.6 mm de dispersión, lo que destruye cualquier posibilidad de mantener ±1 mm. Enrute la señal del encoder directamente al controlador de movimiento o servo drive, donde los ciclos de actualización corren a 0.5 a 1 ms, y reserve el PLC para lógica, no para conteo de longitud.
Nunca use un interruptor de límite mecánico o un sensor de proximidad como referencia primaria de longitud. Estos dispositivos tienen repetibilidad de conmutación de 0.1 a 0.5 mm en el mejor de los casos y solo son adecuados para referenciación o confirmación de fin de carrera.
Paso 5. Estabilice la tensión de la banda y la velocidad de línea
La tensión de la banda estira el acero elásticamente, y el estiramiento cambia con el diámetro de la bobina. Un aumento de tensión de 50 MPa estira el acero suave aproximadamente 0.25 mm por metro, por lo que una oscilación de tensión entre una bobina llena y una casi vacía puede mover un perfil de 6 m más de 1 mm sin ningún error de disparo.
El freno de desenrollado y desenrollador establecen esa tensión. El lazo suelto causa ráfagas de velocidad en la cizalla; el frenado excesivo estira la banda. Mantenga la tensión dentro de una banda definida, y nunca corte durante la aceleración o desaceleración a menos que el controlador mida la longitud desde un encoder en la entrada de la cizalla. El control de tensión también protege contra defectos relacionados como onda de borde por inestabilidad de tensión de banda.
Paso 6. Agregue una verificación de longitud en línea independiente y cierre el bucle
Toda calibración se desvía eventualmente, por lo que la línea necesita una segunda opinión. Mida las primeras tres piezas de cada bobina con una cinta, grafique los resultados y actúe cuando el promedio o el rango se mueva más allá de la mitad de la banda de tolerancia.
Para líneas de alto volumen, agregue un segundo encoder o un medidor de longitud láser después de la cizalla como perro guardián. Los controladores modernos pueden aplicar un desplazamiento de corrección automáticamente cuando el perro guardián y el encoder principal discrepan en más de un valor establecido. Registre cada verificación: fecha, número de bobina, longitudes medidas y la corrección aplicada. Ese registro convierte una queja aleatoria en una tendencia que puede corregir antes de que el cliente la vea.
Cuando los perfiles están pre-punzonados: corte desde el agujero, no desde el encoder
Muchos perfiles de correas, losas de piso y montantes de estantería se punzonan antes del conformado. En esas piezas el cliente mide la distancia desde el último agujero hasta el borde de corte, no la longitud total, por lo que el corte debe referenciarse al agujero, no a una longitud acumulada de la banda.
Un disparador de encoder mantiene la longitud total, pero no puede mantener la distancia de agujero a fin cuando la estación de punzonado se desvía. El deslizamiento de banda en el punzón, el desgaste del troquel o un corrimiento entre la estación de punzonado y el molino de conformado mueve el patrón de agujeros a lo largo de la banda, y un corte basado en longitud repite ese error en cada pieza.
Corte referenciado al agujero: un método de disparo en el cual la cizalla dispara a una distancia fija desde un borde de agujero detectado en lugar de desde un conteo de longitud acumulada. El agujero se convierte en la referencia cero para cada pieza.
Para agregarlo a una línea de pre-punzonado, instale un micro sensor de distancia láser en un bastidor en C o puente medidor justo antes de la estación de corte, apuntando a la superficie de la banda. Cuando el agujero punzonado pasa, el sensor detecta el borde del agujero y señaliza al controlador, que luego cuenta el número programado de pulsos de encoder desde ese borde hasta el punto de disparo de la cizalla. Puntos de configuración:
- Elija un sensor con respuesta rápida y repetibilidad alrededor de ±0.05 mm, y móntelo a no más de 300 mm antes de la cizalla para que la flecha de la banda no desplace la referencia.
- Configure el umbral de detección para ignorar manchas de aceite, cascarilla y marcas superficiales. Confirme el disparador con una pieza de prueba punzonada antes de la producción.
- Para ranuras más largas que aproximadamente 50 mm, dispare en el borde de arrastre o use dos sensores, porque la banda se mueve mientras la ranura pasa.
- Registre las mediciones de agujero a fin con la misma rutina de perro guardián usada para longitudes de corte simples.
La velocidad hace que la elección del sensor importe. A 20 m/min la banda recorre 0.33 mm cada milisegundo, por lo que un micro sensor de distancia láser con respuesta sub-milisegundo mantiene la referencia del borde del agujero dentro de ±1 mm incluso cuando el patrón de punzonado se desvía varios milímetros aguas arriba. Alimente el sensor al mismo controlador de movimiento que el encoder para que la referencia del agujero y el conteo de longitud compartan una base de tiempo.
Comparación de tecnologías de corte
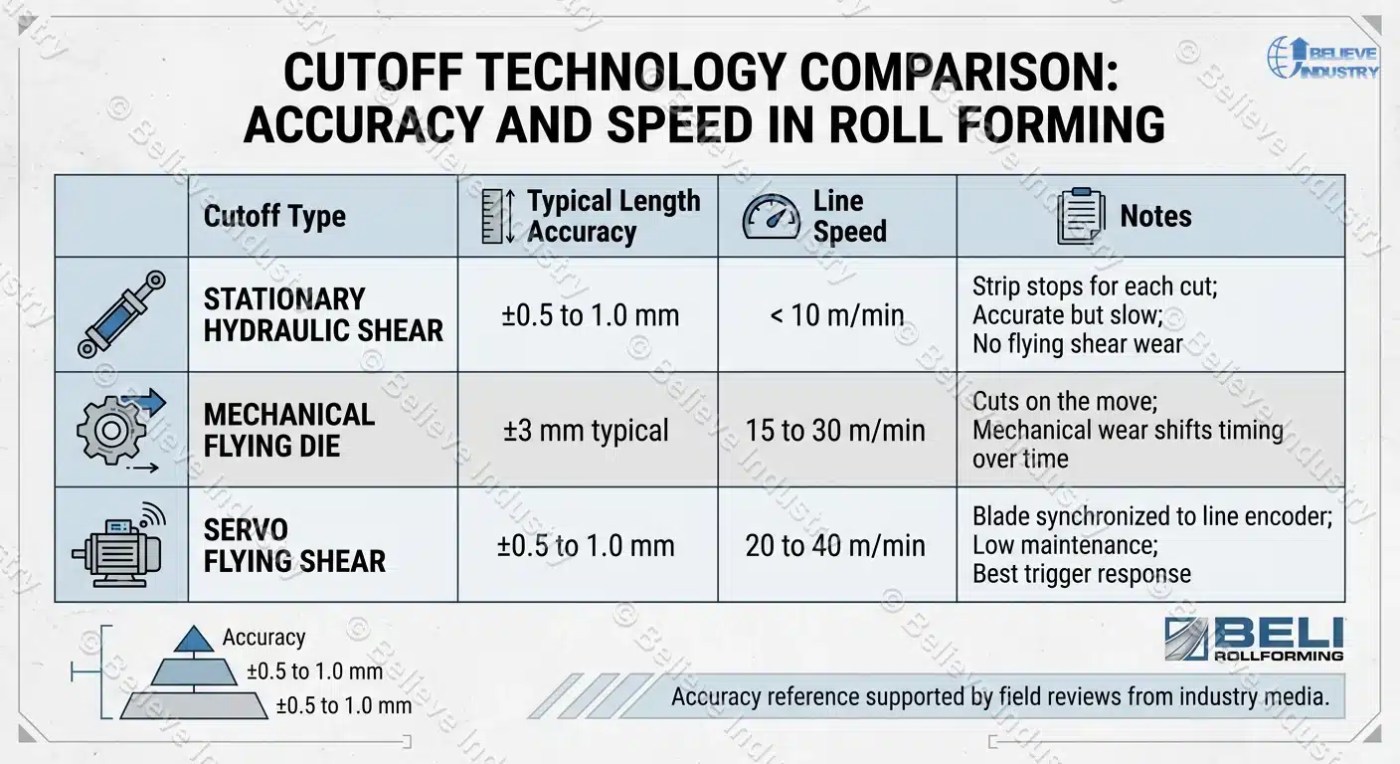
La precisión del disparador de corte depende tanto del tipo de cizalla como del propio disparador. La tabla a continuación compara las tres tecnologías de corte comunes utilizadas en la conformación por rodillos.
| Tipo de corte | Precisión de longitud típica | Velocidad de línea | Notas |
|---|---|---|---|
| Stationary hydraulic shear | ±0.5 a 1.0 mm | Lote, bajo 10 m/min | La banda se detiene para cada corte; preciso pero lento, sin desgaste de cizalla volante |
| Dado volante mecánico | ±3 mm típico | 15 a 30 m/min | Corta en movimiento; el desgaste mecánico desplaza el tiempo con el tiempo |
| Cizalla volante servoaccionada | ±0.5 a 1.0 mm | 20 a 40 m/min | Cuchilla sincronizada con el encoder de línea; bajo mantenimiento, mejor respuesta de disparo |
La misma jerarquía de precisión aparece en reseñas de campo publicadas por medios comerciales de fabricación como The Fabricator. A servo flying shear holds the accuracy of a stationary shear at production speed, which is why it is the standard choice on purlin, floor deck, and high volume panel lines. Beli Rollforming has supplied servo flying shears on lines since 2005 across 50+ countries.
¿Qué tolerancia de longitud de corte debe especificar?
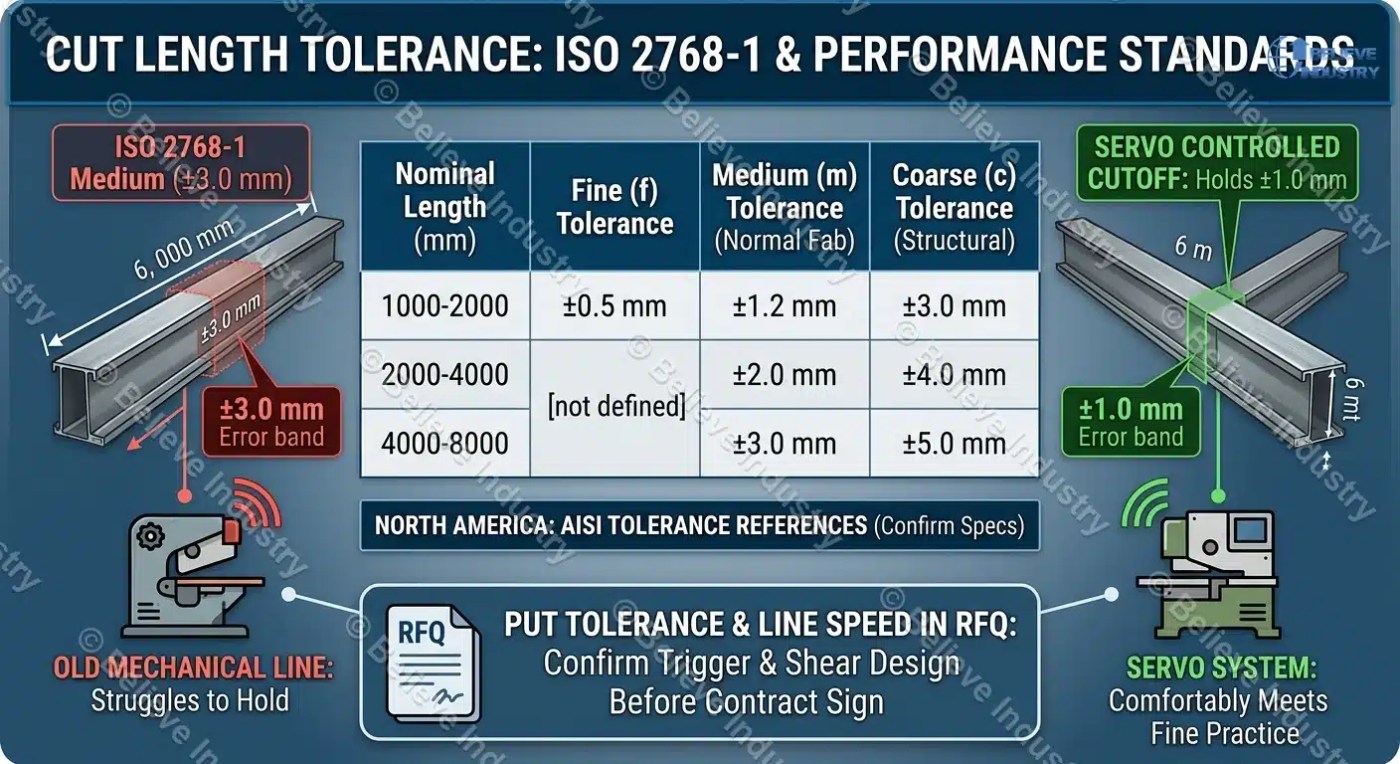
Los compradores y constructores a menudo discuten la tolerancia de longitud de corte sin una referencia común. ISO 2768-1, publicada por la Organización Internacional de Normalización (ISO) define tolerancias generales para dimensiones lineales y da una base práctica para disputas de longitud de corte. La clase m (media) cubre trabajo de fabricación normal, la clase c (gruesa) cubre longitudes estructurales.
| Longitud nominal (mm) | Fina (f) | Media (m) | Gruesa (c) |
|---|---|---|---|
| 1000 a 2000 | ±0.5 mm | ±1.2 mm | ±3.0 mm |
| 2000 a 4000 | no definido | ±2.0 mm | ±4.0 mm |
| 4000 a 8000 | no definido | ±3.0 mm | ±5.0 mm |
Una correa de 6 m dibujada según la clase media ISO 2768-1 permite ±3.0 mm, lo que una línea mecánica antigua tiene dificultades para mantener. Un corte controlado por servo mantiene ±1.0 mm o mejor, por lo que cumple cómodamente con la práctica fina para cada longitud de la tabla. En Norteamérica, las referencias de tolerancia de armazones de acero conformado en frío provienen del American Iron and Steel Institute (AISI) especifique la tolerancia en el plano en lugar de dejarla general, y confirme que el diseño del disparador y la cizalla puedan mantenerla antes de firmar el contrato de la máquina. Ponga la tolerancia objetivo y la velocidad de línea en su RFQ de máquina de conformación por rodillos para que cada proveedor cotice contra el mismo número.




 Español