


Profillängenvariation zeigt sich auf den meisten Linien gleich. Der Stapeler beendet ein Bündel Pfetten, ein Bediener zieht ein Bandmaß heraus, und das fünfte Profil ist 8 mm länger als das erste. Jedes Teil außerhalb der Toleranz wird zu Ausschuss oder Baustellen-Nacharbeit, und bei einer Linie, die 12,000 Teile pro Monat fährt, addieren sich die Kosten schnell.
Profillängenvariation ist ein Längensteuerungsproblem, normalerweise kein Walzenproblem. Das Profil wird korrekt geformt; die Maschine schneidet es nur zum falschen Zeitpunkt. Dieser Leitfaden erklärt die 6 Schritte zur Verbesserung der Abschneid-Auslösegenauigkeit, die die Längenstreuung innerhalb von ±1 mm halten, mit Grundursachentabellen, Toleranzdaten und Werkstattkontrollen. Für den vollständigen Prozesshintergrund siehe unseren umfassende Analyse der Walzprofilierungstechnologie.
What Is Profile Length Variation in Roll Forming?
Profillängenvariation ist die Differenz zwischen der in die Maschine programmierten Schnittlänge und der an dem fertigen Profil gemessenen tatsächlichen Länge, ausgedrückt in Millimetern. Es ist die häufigste Maßbeschwerde von Walzprofilierungskäufern, und sie tritt entweder als konstanter Bias oder als zufällige Streuung auf.
Ein konstanter Bias bedeutet, dass jedes Teil um einen ähnlichen Betrag zu lang oder zu kurz läuft. Die Ursache ist normalerweise Kalibrierung. Zufällige Streuung bedeutet, dass Teile um die Nennlänge schwingen, und die Ursache liegt normalerweise in der Triggerkette: Encoder-Schlupf, Latenzjitter oder Geschwindigkeitsänderung.
Die Länge wird in den letzten Millisekunden des Schnittzyklus entschieden. Zu verstehen, woher diese Millimeter kommen, ist der erste Schritt, also bildet die Tabelle unten die typischen Quellen ab.
| Ursache | Typischer Längeneffekt | Fehlersignatur |
|---|---|---|
| Messrad-Schlupf oder abgenutzter Reifen | Bis zu 3 mm Drift an einem 6 m Profil | Längen wachsen fortschreitend durch die Spule |
| Falsche Impulse-pro-Meter-Einstellung | 5 bis 15 mm an langen Teilen | Konstanter Bias proportional zur Länge |
| Trigger-Latenz und PLC-Scan-Jitter | ±1.5 bis 3 mm zufällig | Streuung Teil zu Teil, kein Trend |
| Liniengeschwindigkeitsänderung nahe der Schere | 2 bis 4 mm an einem Teil | Fehler nur in Beschleunigungs- und Verzögerungszonen |
| Bandspannungsschwankungen von der Haspel | 1 bis 2 mm an einem 6 m Profil | Drift, die Spulendurchmesseränderungen folgt |
| Werkstatt- oder Bandtemperaturverschiebung | Etwa 0.7 mm pro 6 m pro 10 °C | Saisonale oder schichtübergreifende Drift |
| Scherspiel oder Klingenhalterverschleiß | 0.5 bis 1.5 mm | Offset erscheint nach Wartung oder Werkzeugwechseln |
Kaltgewalzter Stahl dehnt sich um etwa 0.012 mm pro Meter für jeden Grad Celsius aus. Eine 10 °C Schwankung zwischen einem kalten Morgenstart und einem warmen Nachmittag verschiebt ein 6 m Profil um 0.72 mm, bevor die Schere überhaupt auslöst. Darum korrigieren die besten Triggersysteme für Temperatur, nicht nur für Encoder-Zählungen.

Wie der Abschneid-Trigger die Schnittlänge steuert
Der Abschneid-Trigger ist das elektrische Signal, das der Schere sagt, zu feuern, wenn das Band die programmierte Länge erreicht hat. Auf einer modernen Walzprofilierungslinie kommt das Signal von einem Drehgeber, normalerweise montiert auf einem Messrad, das auf dem Band läuft.
Die Messkette läuft vom Encoder zum Controller zur Schere. Eine Servogetriebene fliegende Schere schließt diese Kette in etwa 1 ms, während ein PLC-System (programmierbare logische Steuerung) mit einer konventionellen Schere 10 bis 50 ms vom Trigger bis zum Klingenkontakt benötigen kann. Die Mathematik ist unerbittlich: eine 10-ms-Verzögerung bei einer Liniengeschwindigkeit von 20 m/min lässt das Band 3.3 mm über den Zielpunkt hinaus fahren.
Diese Verzögerung ist genau der Grund, warum die Abschneid-Trigger-Genauigkeit mehr zählt als Scherkraft oder Klingenschärfe. Abschneiden ist ein Sekundärvorgang in der Umformsequenz, und wie jede Sekundärvorgang in der Walzprofilierungslinie fügt sie nur Wert hinzu, wenn sie auf jedem Teil genau gleich wiederholt.
Schritt 1. Montieren Sie den Mess-Encoder so, dass Schlupf unmöglich ist
Encoder-Schlupf ist die häufigste Ursache für fortschreitenden Längenfehler. Wenn das Messrad rutscht oder vom Band abhebt, zählt der Encoder Impulse zu wenig, und die Linie überschreitet das Ziel, sodass jedes Teil länger herauskommt.
Montieren Sie das Rad auf einem sauberen, geraden Abschnitt des Bandes vor dem ersten Umformstand oder auf einer flachen Zone des fertigen Profils. Wenden Sie Federdruck von 40 bis 80 N an, verwenden Sie ein geriffeltes oder urethanbeschichtetes Rad, das an das Material angepasst ist, und halten Sie die Kontaktfläche frei von Öl und Zunder.
Raddurchmesserverschleiß ist die stille Version desselben Problems. Ein Messrad mit 200 mm Durchmesser verliert 0.1 mm durch Polierverschleiß über ein Jahr, was seinen Umfang um etwa 0.3 mm pro Umdrehung verkürzt. Das summiert sich auf grob 0.5 mm Fehler pro Meter Profil oder 3 mm an einem 6 m Teil. Kalibrieren Sie das Rad gegen einen rückführbaren Standard mindestens zweimal im Jahr, unter Verwendung von Messdiensten, die auf Stellen wie das National Institute of Standards and Technology (NIST-Kalibrierungsdienste).
Schritt 2. Kalibrieren Sie Impulse pro Meter an echtem Produktionsband
Impulse pro Meter ist die Anzahl der Encoder-Zählungen, die der Controller pro Meter Bandlauf erwartet. Wenn dieser Wert falsch ist, trägt jedes Teil denselben Prozentfehler, und je länger das Teil, desto größer der Fehlschlag.
Fahren Sie eine Testlänge von mindestens 10 m, schneiden Sie ein Teil, und messen Sie es mit einem kalibrierten Stahlband. Teilen Sie die tatsächlich gezählten Encoder-Impulse durch die gemessene Länge, um die wahren Impulse pro Meter zu erhalten, und geben Sie diesen Wert in den Controller ein.
Die Auflösung ist selten die Grenze. Ein 2500-Impulse-pro-Umdrehung-Encoder mit Quadraturzählung auf einem 200-mm-Rad löst etwa 0.06 mm pro Zählung auf, viel feiner als die Schere halten kann. Kalibrieren Sie bei jedem Spulenwechsel neu, da Bandstärke und Oberflächenfinish den effektiven Rollradius des Rades ändern.
Schritt 3. Kompensieren Sie die Scher-Vorlaufentfernung und den Auslösepunkt
Eine ortsfeste Schere stoppt das Band, klemmt es und schneidet. Eine fliegende Schere schneidet während der Bewegung, was bedeutet, dass die Klinge vor dem Zielpunkt feuern muss, damit das Profil am richtigen Ort endet, wenn der Schnitt beendet ist.
Der Controller berechnet den Auslösepunkt aus Liniengeschwindigkeit, Klingenhubzeit und Klingenbeschleunigung. Bei einer servogetriebenen fliegenden Schere ist der Klingenwagen mit dem Line-Encoder synchronisiert, sodass der Controller an einer berechneten Position statt einer Zeitverzögerung feuert, was ist, wie diese Systeme die Fliegende-Scheren-Genauigkeit innerhalb von ±0.5 bis 1.0 mm halten.
Prüfen Sie die Schere jedes Mal, wenn die Klinge oder der Klingenhalter ausgetauscht wird. Neue Klingengeometrie ändert das Hubtiming, und eine unkompensierte Änderung von selbst 5 ms verschiebt den Schnitt um 1.7 mm bei 20 m/min.
Schritt 4. Abschneid-Trigger-Latenz und Scan-Zyklus-Jitter
Latenz ist die feste Verzögerung zwischen Encoder-Impuls und Klingenaktion. Jitter ist die Variation dieser Verzögerung von Teil zu Teil. Jitter ist schlimmer, weil er als zufällige Streuung auftritt, die kein Offset entfernen kann.
Ein PLC, das alle 10 bis 20 ms scannt, fügt bis zu 20 ms variable Verzögerung hinzu. Bei 20 m/min sind das bis zu 6.6 mm Streuung, was jede Chance zerstört, ±1 mm zu halten. Leiten Sie das Encoder-Signal direkt an den Bewegungscontroller oder Servoantrieb, wo Aktualisierungszyklen mit 0.5 bis 1 ms laufen, und reservieren Sie das PLC für Logik, nicht für Längenzählung.
Verwenden Sie niemals einen mechanischen Endschalter oder Näherungssensor als primäre Längenreferenz. Diese Geräte haben eine Schaltwiederholbarkeit von 0.1 bis 0.5 mm bestenfalls und eignen sich nur für Referenzfahrt oder Hubende-Bestätigung.
Schritt 5. Stabilisieren Sie Bandspannung und Liniengeschwindigkeit
Bandspannung dehnt Stahl elastisch, und die Dehnung ändert sich mit dem Spulendurchmesser. Ein Spannungsanstieg von 50 MPa dehnt Baustahl um etwa 0.25 mm pro Meter, sodass ein Spannungsschwingen zwischen einer vollen Spule und einer fast leeren Spule ein 6 m Profil um mehr als 1 mm verschieben kann, ohne jeden Triggerfehler.
Die Abzugsbremse und Abwickler setzen diese Spannung. Lockeres Schlingen verursacht Geschwindigkeitsspitzen an der Schere; übermäßiges Bremsen dehnt das Band. Halten Sie die Spannung innerhalb eines definierten Bandes, und schneiden Sie niemals während der Beschleunigung oder Verzögerung, es sei denn, der Controller misst die Länge von einem Encoder am Schereneintritt. Die Spannungsregelung schützt auch vor verwandten Fehlern wie Kantenwelligkeit durch Bandspannungsinstabilität.
Schritt 6. Fügen Sie eine unabhängige Inline-Längenkontrolle hinzu und schließen Sie die Schleife
Jede Kalibrierung driftet schließlich, also benötigt die Linie eine zweite Meinung. Messen Sie die ersten drei Teile jeder Spule mit einem Band, tragen Sie die Ergebnisse auf, und handeln Sie, wenn der Durchschnitt oder Bereich die Hälfte des Toleranzbandes überschreitet.
Für Hochvolumen-Linien fügen Sie einen zweiten Encoder oder ein Laser-Längenmessgerät nach der Schere als Watchdog hinzu. Moderne Controller können automatisch einen Korrekturoffset anwenden, wenn der Watchdog und der Haupt-Encoder um mehr als einen eingestellten Wert nicht übereinstimmen. Protokollieren Sie jede Kontrolle: Datum, Spulennummer, gemessene Längen und die angewandte Korrektur. Dieses Protokoll verwandelt eine zufällige Beschwerde in einen Trend, den Sie beheben können, bevor der Kunde ihn sieht.
Wenn Profile vorgestanzt sind: Schneiden Sie vom Loch, nicht vom Encoder
Viele Pfetten-, Floor-Deck- und Regal-Stehprofile werden vor dem Umformen gestanzt. Bei diesen Teilen misst der Kunde den Abstand vom letzten Loch zur Schnittkante, nicht die Gesamtlänge, also muss der Abschnitt auf das Loch referenziert werden, nicht auf eine akkumulierte Bandlänge.
Ein Encoder-Trigger hält die Gesamtlänge, aber er kann den Loch-zu-Ende-Abstand nicht halten, wenn die Stanzstation driftet. Bandrutschen an der Stanze, Matrizenverschleiß oder eine Verschiebung zwischen Stanzstation und Umformwerk verschiebt das Lochmuster entlang des Bandes, und ein längenbasierter Abschnitt wiederholt diesen Fehler auf jedem Teil.
Loch-referenzierter Abschnitt: eine Trigger-Methode, bei der die Schere in einem festen Abstand von einer erkannten Lochkante feuert statt von einer akkumulierten Längenzählung. Das Loch wird zur Nullreferenz für jedes Teil.
Um es zu einer Vorstanzlinie hinzuzufügen, bringen Sie einen Mikro-Laser-Abstandssensor an einem C-Rahmen oder Messbrücke direkt vor der Abschneidstation an, auf die Bandoberfläche gerichtet. Wenn das gestanzte Loch vorbeigeht, erkennt der Sensor die Lochkante und signalisiert den Controller, der dann die programmierte Anzahl von Encoder-Impulsen von dieser Kante zum Scheren-Auslösepunkt zählt. Einrichtepunkte:
- Wählen Sie einen Sensor mit schneller Reaktion und Wiederholbarkeit rund um ±0.05 mm, und montieren Sie ihn nicht mehr als 300 mm vor der Schere, damit Banddurchhang die Referenz nicht verschieben kann.
- Setzen Sie die Erkennungsschwelle, um Ölflecken, Zunder und Oberflächenmarkierungen zu ignorieren. Bestätigen Sie den Trigger mit einem gestanzten Testteil vor der Produktion.
- Für Schlitze länger als etwa 50 mm, lösen Sie an der Hinterkante aus oder verwenden Sie zwei Sensoren, da sich das Band bewegt, während der Schlitz vorbeigeht.
- Protokollieren Sie Loch-zu-Ende-Messungen mit derselben Watchdog-Routine, die für einfache Schnittlängen verwendet wird.
Geschwindigkeit lässt die Sensorwahl wichtig werden. Bei 20 m/min reist das Band 0.33 mm pro Millisekunde, sodass ein Mikro-Laser-Abstandssensor mit Sub-Millisekunden-Reaktion die Lochkantenreferenz innerhalb von ±1 mm hält, selbst wenn das Stanzmuster mehrere Millimeter stromaufwärts driftet. Speisen Sie den Sensor in denselben Bewegungscontroller wie den Encoder, sodass Lochreferenz und Längenzählung eine gemeinsame Zeitbasis teilen.
Vergleich der Abschneidtechnologien
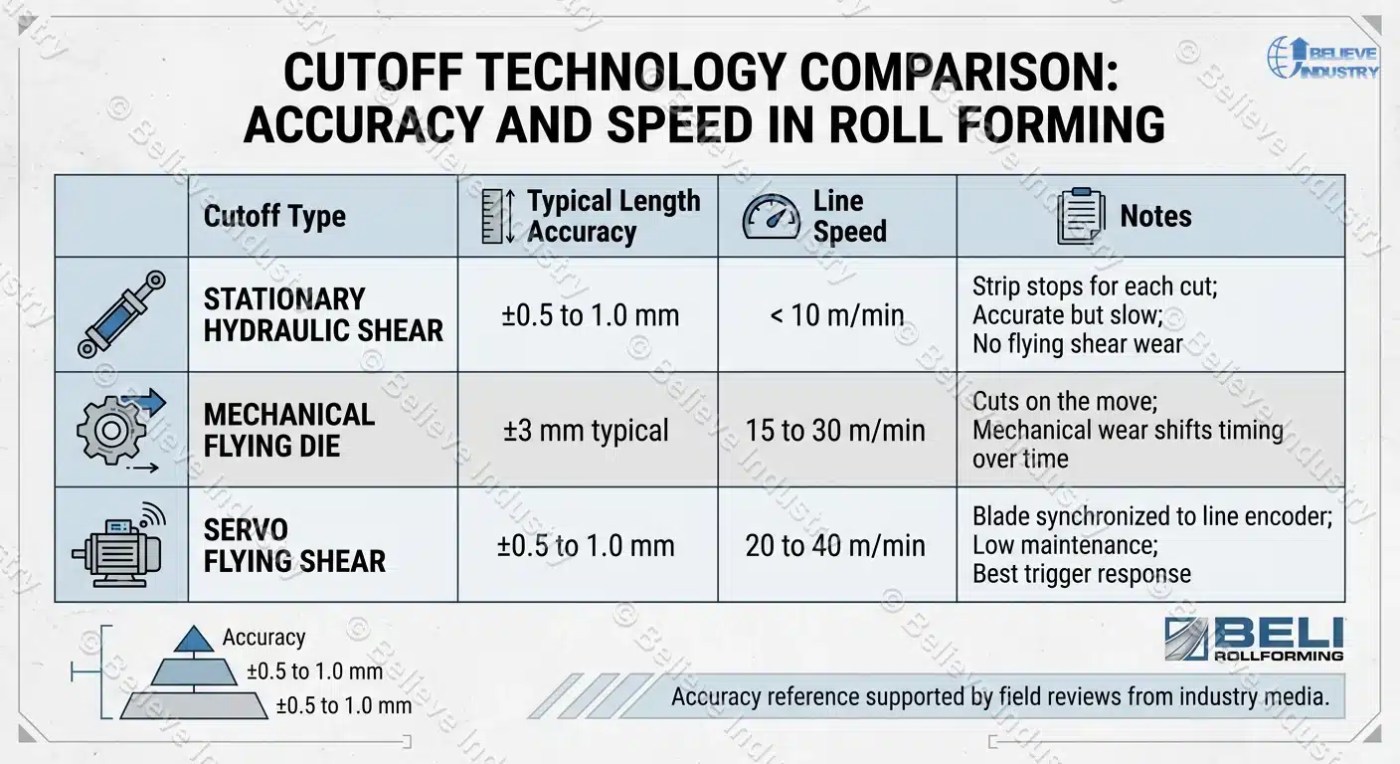
Die Abschneid-Trigger-Genauigkeit hängt ebenso sehr vom Schertyp wie vom Trigger selbst ab. Die Tabelle unten vergleicht die drei gängigen Abschneidtechnologien, die bei der Walzprofilierung verwendet werden.
| Abschneidtyp | Typische Längengenauigkeit | Liniengeschwindigkeit | Hinweise |
|---|---|---|---|
| Stationary hydraulic shear | ±0.5 bis 1.0 mm | Chargenweise, unter 10 m/min | Band stoppt für jeden Schnitt; genau, aber langsam, kein Fliegende-Scheren-Verschleiß |
| Mechanisches Fliegend-Werkzeug | ±3 mm typisch | 15 bis 30 m/min | Schneidet während der Bewegung; mechanischer Verschleiß verschiebt das Timing über die Zeit |
| Servo-Flugschere | ±0.5 bis 1.0 mm | 20 bis 40 m/min | Klinge synchronisiert mit Line-Encoder; geringe Wartung, beste Trigger-Reaktion |
Dieselbe Genauigkeitshierarchie zeigt sich in Feldbewertungen, die von Fertigungs-Fachmedien wie The Fabricator. Eine servogetriebene fliegende Schere hält bei Produktionsgeschwindigkeit die Genauigkeit einer stationären Schere, weshalb sie die Standardwahl für Pfetten-, Bodentrapez- und Hochleistungs-Paneel-Linien ist. Beli Rollforming rüstet Anlagen seit 2005 in 50+ Ländern mit servogetriebenen fliegenden Scheren aus.
Welche Schnittlängentoleranz sollten Sie vorgeben?
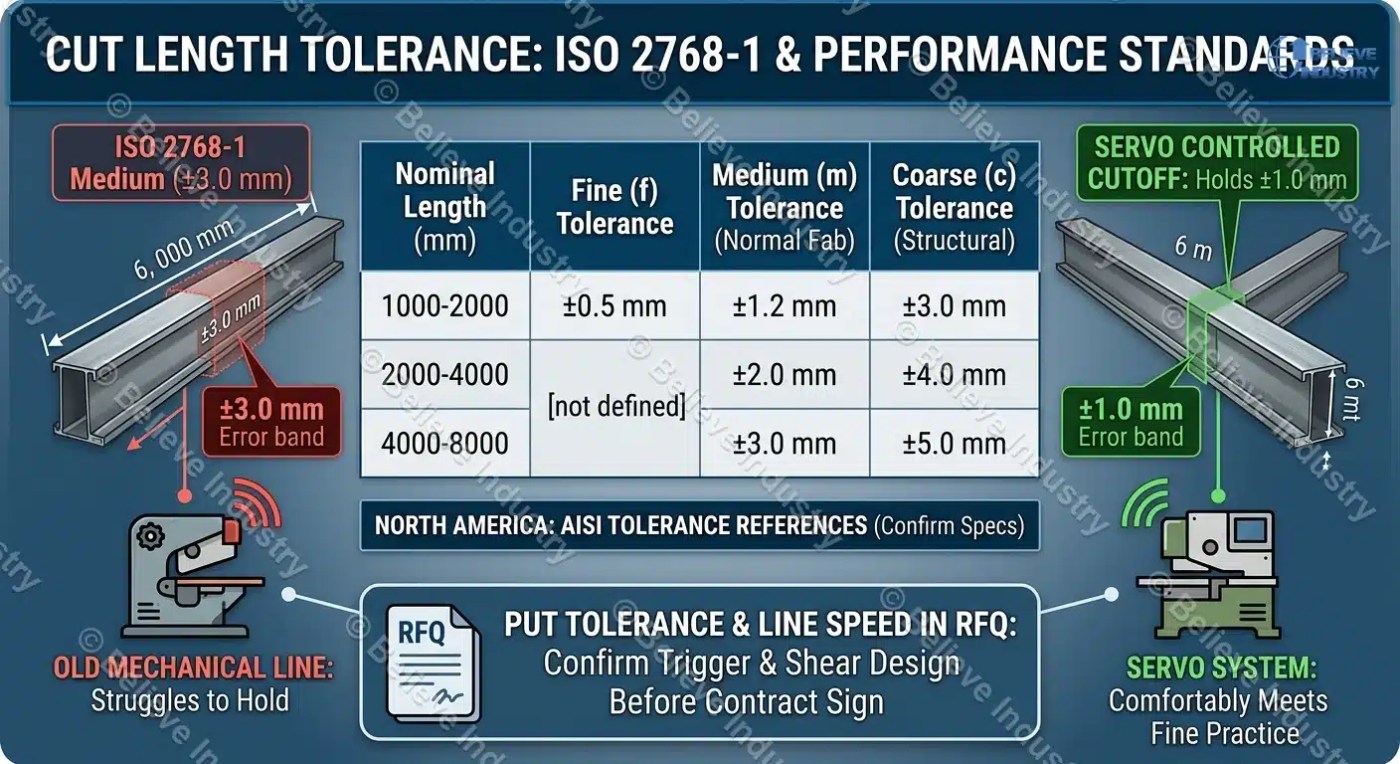
Käufer und Bauherren streiten sich oft über Schnittlängentoleranz ohne gemeinsame Referenz. ISO 2768-1, veröffentlicht von der International Organization for Standardization (ISO), definiert allgemeine Toleranzen für lineare Maße und gibt eine praktische Basislinie für Schnittlängenstreitigkeiten. Klasse m (medium) deckt normale Fertigungsarbeiten ab, Klasse c (coarse) deckt Strukturlängen ab.
| Nennlänge (mm) | Fein (f) | Mittel (m) | Grob (c) |
|---|---|---|---|
| 1000 bis 2000 | ±0,5 mm | ±1.2 mm | ±3.0 mm |
| 2000 bis 4000 | nicht definiert | ±2.0 mm | ±4.0 mm |
| 4000 bis 8000 | nicht definiert | ±3.0 mm | ±5.0 mm |
Ein 6 m Pfette, gezeichnet nach ISO 2768-1 Mittelklasse, erlaubt ±3.0 mm, was eine alte mechanische Linie kaum hält. Ein servogesteuerter Abschnitt hält ±1.0 mm oder besser, sodass er bequem die Fein-Praxis für jede Länge in der Tabelle erfüllt. In Nordamerika kommen Referenzen für Toleranzen von kaltgeformten Stahlrahmen vom American Iron and Steel Institute (AISI). Geben Sie die Toleranz in der Zeichnung an, anstatt sie allgemein zu lassen, und bestätigen Sie, dass der Trigger und das Scherendesign sie halten können, bevor Sie den Maschinenvertrag unterschreiben. Setzen Sie die Zieltoleranz und Liniengeschwindigkeit in Ihre RFQ für Walzprofilierungsmaschinen damit jeder Lieferant gegen dieselbe Zahl angebotet.




 Deutsch