


การแปรผันความยาวโปรไฟล์แสดงออกเหมือนกันบนสายส่วนใหญ่ เครื่องซ้อนจบกระจุกของพูลิน ผู้ปฏิบัติงานดึงสายวัดออก และโปรไฟล์ที่ห้าอาจยาวกว่าแรก 8 mm ทุกชิ้นนอกความคลาดเคลื่อนกลายเป็นเศษหรืองานซ่อมไซต์ และบนสายที่รัน 12,000 ชิ้นต่อเดือน ต้นทุนสะสมเร็ว
การแปรผันความยาวโปรไฟล์คือปัญหาการควบคุมความยาว ไม่ใช่ปัญหาโรลเลอร์ตามปกติ โปรไฟล์ถูกขึ้นรูปถูกต้อง เครื่องเพียงตัดมันในเวลาที่ผิด คู่มือนี้อธิบายขั้นตอนการปรับปรุงความแม่นยำตัวกระตุ้น cutoff 6 ที่รักษาการกระจายความยาวภายใน ±1 mm พร้อมตารางสาเหตุรากฐาน, ข้อมูลความคลาดเคลื่อน, และการตรวจสอบพื้นโรงงาน สำหรับพื้นหลังกระบวนการเต็ม ดู การวิเคราะห์อย่างครอบคลุมของเทคโนโลยีเครื่องขึ้นรูปม้วน.
What Is Profile Length Variation in Roll Forming?
การแปรผันความยาวโปรไฟล์คือความแตกต่างระหว่างความยาวตัดที่โปรแกรมในเครื่องและความยาวจริงที่วัดบนโปรไฟล์สำเร็จ แสดงเป็นมิลลิเมตร มันคือข้อร้องเรียนมิติที่พบบ่อยที่สุดจากผู้ซื้อเครื่องขึ้นรูปม้วน และปรากฏเป็นอคติคงที่หรือการกระจายแบบสุ่ม
อคติคงที่หมายความว่าทุกชิ้นรันยาวหรือสั้นกว่าด้วยปริมาณคล้ายกัน สาเหตุคือโดยทั่วไปการสอบเทียบ การกระจายแบบสุ่มหมายความว่าชิ้นส่วนแกว่งรอบความยาวตามค่ากลาง และสาเหตุคือโดยทั่วไปในโซ่ตัวกระตุ้น: encoder slip, ความหน่วงจังหวะ (latency jitter), หรือการเปลี่ยนความเร็ว
ความยาวถูกตัดสินในไม่กี่มิลลิวินาทีสุดท้ายของวงจรตัด การเข้าใจที่มาของมิลลิเมตรเหล่านั้นคือขั้นตอนแรก ดังนั้นตารางด้านล่างจึงแผนที่แหล่งที่มาทั่วไป
| สาเหตุหลัก | ผลความยาวโดยทั่วไป | ลายเซ็นข้อผิดพลาด |
|---|---|---|
| ล้อวัดลื่นหรือยางสึก | การเลื่อนได้ถึง 3 mm บนโปรไฟล์ 6 m | ความยาวเติบโตทีละขั้นตลอดม้วน |
| การตั้งค่าพัลส์ต่อเมตรผิด | 5 ถึง 15 mm บนชิ้นส่วนยาว | อคติคงที่สัดส่วนกับความยาว |
| ความหน่วงตัวกระตุ้นและจังหวะสแกน PLC | ±1.5 ถึง 3 mm แบบสุ่ม | กระจายชิ้นต่อชิ้น ไม่มีแนวโน้ม |
| การเปลี่ยนความเร็วสายใกล้มีดตัด | 2 ถึง 4 mm บนชิ้นส่วนหนึ่ง | ข้อผิดพลาดเฉพาะในโซนเร่งและชะลอ |
| ความตึงสตริปสวิงจาก uncoiler | 1 ถึง 2 mm บนโปรไฟล์ 6 m | การเลื่อนที่ติดตามการเปลี่ยนเส้นผ่านศูนย์กลางม้วน |
| การเปลี่ยนอุณหภูมิโรงงานหรือสตริป | ประมาณ 0.7 mm ต่อ 6 m ต่อ 10 °C | การเลื่อนตามฤดูกาลหรือกะต่อกะ |
| แบ็คแลชมีดตัดหรือการสึกหรูตัวจับใบมีด | 0.5 ถึง 1.5 mm | ออฟเซ็ตปรากฏหลังการบำรุงรักษาหรือการสลับเครื่องมือ |
เหล็กรีดเย็นขยายประมาณ 0.012 mm ต่อเมตรต่อองศาเซลเซียส การสวิง 10 °C ระหว่างการเริ่มเช้าหนาวและบ่ายอุ่นขยับโปรไฟล์ 6 m ไป 0.72 mm ก่อนที่มีดตัดจะทำงาน นั่นคือเหตุผลที่ระบบตัวกระตุ้นที่ดีที่สุดแก้ไขสำหรับอุณหภูมิ ไม่ใช่แค่สำหรับจำนวน encoder

ตัวกระตุ้น cutoff ควบคุมความยาวตัดอย่างไร
ตัวกระตุ้น cutoff คือสัญญาณไฟฟ้าที่บอกมีดตัดให้ทำงานเมื่อสตริปถึงความยาวที่โปรแกรม บนสายเครื่องขึ้นรูปม้วนสมัยใหม่ สัญญาณมาจาก rotary encoder ซึ่งโดยทั่วไปติดบนล้อวัดที่วิ่งบนสตริป
โซ่มาการวัดวิ่ง encoder ถึงตัวควบคุมถึงมีดตัด เครื่อง เซอร์โวฟลายอิ้งชีท ปิดโซ่นั้นในประมาณ 1 ms ในขณะที่ระบบ PLC (programmable logic controller) ที่มีมีดตัดแบบ conventional สามารถใช้ 10 ถึง 50 ms จากตัวกระตุ้นถึงการสัมผัสใบมีด คณิตศาสตร์ไม่มีความปรานี: ความหน่วง 10 ms ที่ความเร็วสาย 20 m/min ปล่อยให้สตริปเดินทาง 3.3 mm ข้ามจุดเป้าหมาย
ความหน่วงนั้นคือเหตุผลที่ความแม่นยำตัวกระตุ้น cutoff สำคัญกว่าแรงตัดมีดหรือความคมใบมีด cutoff คือการดำเนินการรองในลำดับขึ้นรูป และเหมือนทุก การดำเนินการรองในสายเครื่องขึ้นรูปม้วน มันเพิ่มมูลค่าได้ก็ต่อเมื่อมันทำซ้ำในวิธีเดียวกันทุกชิ้น
ขั้นตอน 1. ติดตั้ง Encoder วัดอย่างไรให้การลื่นไถลเป็นไปไม่ได้
Encoder slip คือสาเหตุอันดับหนึ่งของข้อผิดพลาดความยาวแบบทีละขั้น หากล้อวัดสไลด์หรือยกออกจากสตริป encoder นับพัลส์น้อยลงและสาย overrun เป้าหมาย ดังนั้นทุกชิ้นจึงยาวกว่า
ติดตั้งล้อบนส่วนสตริปที่สะอาดตรงก่อนสถานีขึ้นรูปแรก หรือบนโซนแบนของโปรไฟล์สำเร็จ ใช้แรงดันสปริง 40 ถึง 80 N ใช้ล้อที่มีลายหรือเคลือบยูรีเทนที่จับคู่กับวัสดุ และรักษาพื้นผิวสัมผัสให้ปราศจากน้ำมันและตะกรัน
การสึกหรูเส้นผ่านศูนย์กลางล้อคือเวอร์ชันเงียบของปัญหาเดียวกัน ล้อวัดเส้นผ่านศูนย์กลาง 200 mm สูญเสีย 0.1 mm จากการสึกหรุการขัดเงาตลอดปี ซึ่งสั้นรอบรอบของมันลงประมาณ 0.3 mm ต่อรอบ นั่นสะสมเป็นประมาณ 0.5 mm ของข้อผิดพลาดต่อเมตรของโปรไฟล์ หรือ 3 mm บนชิ้นส่วน 6 m สอบเทียบล้อกับมาตรฐานที่สามารถติดตามย้อนกลับได้อย่างน้อยปีละสองครั้ง โดยใช้บริการวัดที่สามารถติดตามย้อนกลับไปยังหน่วยงานเช่น สถาบันมาตรฐานและเทคโนโลยีแห่งชาติ (บริการสอบเทียบ NIST).
ขั้นตอน 2. สอบเทียบพัลส์ต่อเมตรบนสตริปการผลิตจริง
พัลส์ต่อเมตรคือจำนวน encoder counts ที่ตัวควบคุมคาดหวังต่อเมตรของการเดินทางสตริป หากค่านั้นผิด ทุกชิ้นจะมีข้อผิดพลาดเปอร์เซ็นต์เดียวกัน และยิ่งชิ้นส่วนยาว โอกาสพลาดก็ยิ่งใหญ่
รันความยาวทดสอบอย่างน้อย 10 m ตัดหนึ่งชิ้น และวัดมันด้วยเทปเหล็กที่สอบเทียบ แบ่งพัลส์ encoder ที่นับได้จริงด้วยความยาวที่วัดได้เพื่อให้ได้พัลส์ต่อเมตรที่แท้จริง จากนั้นป้อนค่านั้นในตัวควบคุม
ความละเอียดไม่ใช่ขีดจำกัดโดยปกติ encoder 2500 พัลส์ต่อรอบพร้อมการนับ quadrature บนล้อ 200 mm จะแยกความได้ประมาณ 0.06 mm ต่อการนับ ละเอียดกว่าที่มีดตัดจะจับได้ ทำการสอบเทียบใหม่ที่ทุกการเปลี่ยนม้วน เพราะความหนาและผิวสตริปเปลี่ยนรัศมีการม้วนที่มีประสิทธิภาพของล้อ
ขั้นตอน 3. ชดเชยระยะนำหน้าใบมีดตัดและจุด firing
มีดตัดแบบ stationary หยุดสตริป, คลัมป์มัน, และตัด มีดตัดแบบ flying ตัดขณะเคลื่อนที่ ซึ่งหมายความว่าใบมีดต้องทำงานก่อนจุดเป้าหมายเพื่อให้โปรไฟล์สิ้นสุดที่จุดที่ถูกต้องเมื่อการตัดเสร็จ
ตัวควบคุมคำนวณจุดทำงานจากความเร็วสาย, เวลาเจาะจังหวะใบมีด, และความเร่งใบมีด บน servo flying shear ตัวแคร่ใบมีดซิงโครไนซ์กับ encoder สาย ดังนั้นตัวควบคุมจึงทำงานที่ตำแหน่งที่คำนวณแทนเวลาหน่วง ซึ่งเป็นวิธีที่ระบบเหล่านี้รักษาความแม่นยำ flying shear ภายใน ±0.5 ถึง 1.0 mm
ตรวจสอบมีดตัดทุกครั้งที่ใบมีดหรือตัวจับใบมีดถูกเปลี่ยน เรขาคณิตใบมีดใหม่เปลี่ยนจังหวะเจาะ และการเปลี่ยนที่ไม่ชดเชยแม้ 5 ms เลื่อนการตัด 1.7 mm ที่ 20 m/min
ขั้นตอน 4. ความหน่วงตัวกระตุ้น Cutoff และจังหวะสแกน
ความหน่วงคือความล่าช้าคงที่ระหว่างพัลส์ encoder และการทำงานของใบมีด จังหวะคือความแปรผันในความล่าช้าที่จากชิ้นต่อชิ้น จังหวะแย่กว่า เพราะมันปรากฏเป็นการกระจายแบบสุ่มที่ไม่มีออฟเซ็ตใดเอาออกได้
PLC ที่สแกนทุก 10 ถึง 20 ms เพิ่มความล่าช้าที่แปรผันได้ถึง 20 ms ที่ 20 m/min นั่นคือการกระจายได้ถึง 6.6 mm ซึ่งทำลายโอกาสในการรักษา ±1 mm เส้นทางสัญญาณ encoder โดยตรงไปยังตัวควบคุมการเคลื่อนที่หรือ servo drive ซึ่งวัฏจักรอัปเดตทำงานที่ 0.5 ถึง 1 ms และเก็บ PLC สำหรับตรรกะ ไม่ใช่สำหรับการนับความยาว
อย่าใช้สวิตช์จำกัดเชิงกลหรือเซนเซอร์ proximity เป็นข้อมูลอ้างอิงความยาวหลัก อุปกรณ์เหล่านี้มีความสามารถซ้ำซากของการสวิตช์ 0.1 ถึง 0.5 mm ดีที่สุด และเหมาะสมเฉพาะสำหรับโฮมมิ่งหรือการยืนยันจุดสิ้นสุดจังหวะ
ขั้นตอน 5. ทำให้ความตึงสตริปและความเร็วสายเสถียร
ความตึงสตริปยืดเหล็กแบบยืดหยุ่น และการยืดเปลี่ยนตามเส้นผ่านศูนย์กลางม้วน การเพิ่มความตึง 50 MPa ยืดเหล็ก mild ประมาณ 0.25 mm ต่อเมตร ดังนั้นการสวิงความตึงระหว่างม้วนเต็มและม้วนเกือบหมดสามารถขยับโปรไฟล์ 6 m ได้มากกว่า 1 mm โดยไม่มีข้อผิดพลาดตัวกระตุ้นเลย
เบรกจ่ายและ เครื่องคลายขด กำหนดความตึงนั้น ลูปหลวมทำให้เกิดกระชากความเร็วที่มีดตัด การเบรกเกินจะยืดสตริป เก็บความตึงภายในแบนด์ที่กำหนด และอย่าตัดระหว่างการเร่งหรือชะลอ เว้นแต่ตัวควบคุมจะวัดความยาวจาก encoder ที่ทางเข้ามีดตัด การควบคุมความตึงยังป้องกันข้อบกพร่องที่เกี่ยวข้อง เช่น คลื่นขอบจากความไม่เสถียรของความตึงสตริป.
ขั้นตอน 6. เพิ่มการตรวจสอบความยาวอินไลน์อิสระและปิดลูป
การสอบเทียบทุกครั้งเลื่อนสุดท้ายดังนั้นสายต้องการความคิดเห็นที่สอง วัดสามชิ้นแรกของทุกม้วนด้วยเทป, พลอตผลลัพธ์, และดำเนินการเมื่อค่าเฉลี่ยหรือช่วงเคลื่อนผ่านครึ่งหนึ่งของแบนด์ความคลาดเคลื่อน
สำหรับสายปริมาณสูง เพิ่ม encoder ที่สองหรือเกจวัดความยาวเลเซอร์หลังมีดตัดเป็น watchdog ตัวควบคุมสมัยใหม่สามารถใช้การแก้ไขออฟเซ็ตอัตโนมัติเมื่อ watchdog และ encoder หลักเห็นไม่ตรงกันมากกว่าค่าที่ตั้ง บันทึกทุกการตรวจสอบ: วันที่, หมายเลขม้วน, ความยาวที่วัด, และการแก้ไขที่ใช้ บันทึกนั้นเปลี่ยนข้อร้องเรียนแบบสุ่มเป็นแนวโน้มที่คุณแก้ไขได้ก่อนที่ลูกค้าจะเห็น
เมื่อโปรไฟล์ถูกเจาะล่วงหน้า: ตัดจากรู ไม่ใช่จาก Encoder
พูลิน, แผ่นพื้น Deck, และโปรไฟล์ rack ตั้งตรงจำนวนมากถูกเจาะก่อนการขึ้นรูป บนชิ้นส่วนเหล่านั้น ลูกค้าวัดระยะจากรูสุดท้ายถึงขอบตัด ไม่ใช่ความยาวทั้งหมด ดังนั้น cutoff ต้องอ้างอิงจากรู ไม่ใช่จากความยาวสตริปสะสม
ตัวกระตุ้น encoder จับความยาวรวม แต่ไม่สามารถจับระยะรูถึงปลายเมื่อสถานีเจาะเลื่อน การลื่นของสตริปที่สถานีเจาะ, การสึกหรู die, หรือการเลื่อนระหว่างสถานีเจาะและโรงสีขึ้นรูป เลื่อนรูปแบบรูตามสตริป และการตัดที่อ้างอิงความยาวซ้ำข้อผิดพลาดนั้นในทุกชิ้น
Hole-referenced cutoff: วิธีตัวกระตุ้นที่มีดตัดทำงานที่ระยะคงที่จากขอบรูที่ตรวจพบ แทนที่จะจากการนับความยาวสะสม รูกลายเป็นจุดอ้างอิงศูนย์สำหรับทุกชิ้น
เพื่อเพิ่มเข้าในสายเจาะล่วงหน้า ให้ติดตั้งเซนเซอร์ระยะเลเซอร์ขนาดจิ๋วบน C frame หรือสะพานวัดเพียงหน้าสถานี cutoff ชี้เป้าไปที่ผิวสตริป เมื่อรูที่เจาะผ่าน เซนเซอร์ตรวจจับขอบรูและส่งสัญญาณไปตัวควบคุม ซึ่งจากนั้นนับพัลส์ encoder ที่โปรแกรมจากขอบนั้นถึงจุด firing ของมีดตัด จุดตั้งค่า:
- เลือกเซนเซอร์ที่มีการตอบสนองเร็วและความซ้ำซากประมาณ ±0.05 mm และติดตั้งไม่เกิน 300 mm ก่อนมีดตัดเพื่อให้การทรุดตัวของสตริปไม่สามารถเลื่อนอ้างอิงได้
- ตั้งเกณฑ์การตรวจจับให้เพิกเฉยจุดน้ำมัน, ตะกรัน, และรอยบนผิว ยืนยันตัวกระตุ้นด้วยชิ้นทดสอบที่เจาะก่อนการผลิต
- สำหรับ slot ที่ยาวกว่าประมาณ 50 mm ให้กระตุ้นที่ขอบ trailing หรือใช้เซนเซอร์สองตัว เพราะสตริปรเคลื่อนที่ขณะที่ slot ผ่าน
- บันทึกการวัดรูถึงปลายด้วยวัฏจักร watchdog เดียวกันที่ใช้สำหรับความยาวตัดธรรมดา
ความเร็วทำให้การเลือกเซ็นเซอร์สำคัญ ที่ 20 m/min สตริปเดินทาง 0.33 mm ทุกมิลลิวินาที ดังนั้นเซนเซอร์ระยะเลเซอร์ขนาดจิ๋วที่ตอบสนองย่อยมิลลิวินาทีรักษาอ้างอิงขอบรูภายใน ±1 mm แม้เมื่อรูปแบบเจาะเลื่อนไปหลายมิลลิเมตร upstream เชื่อมเซนเซอร์เข้าตัวควบคุมการเคลื่อนที่เดียวกับ encoder เพื่อให้อ้างอิงรูและการนับความยาวแบ่งปันฐานเวลาเดียว
การเปรียบเทียบเทคโนโลยี Cutoff
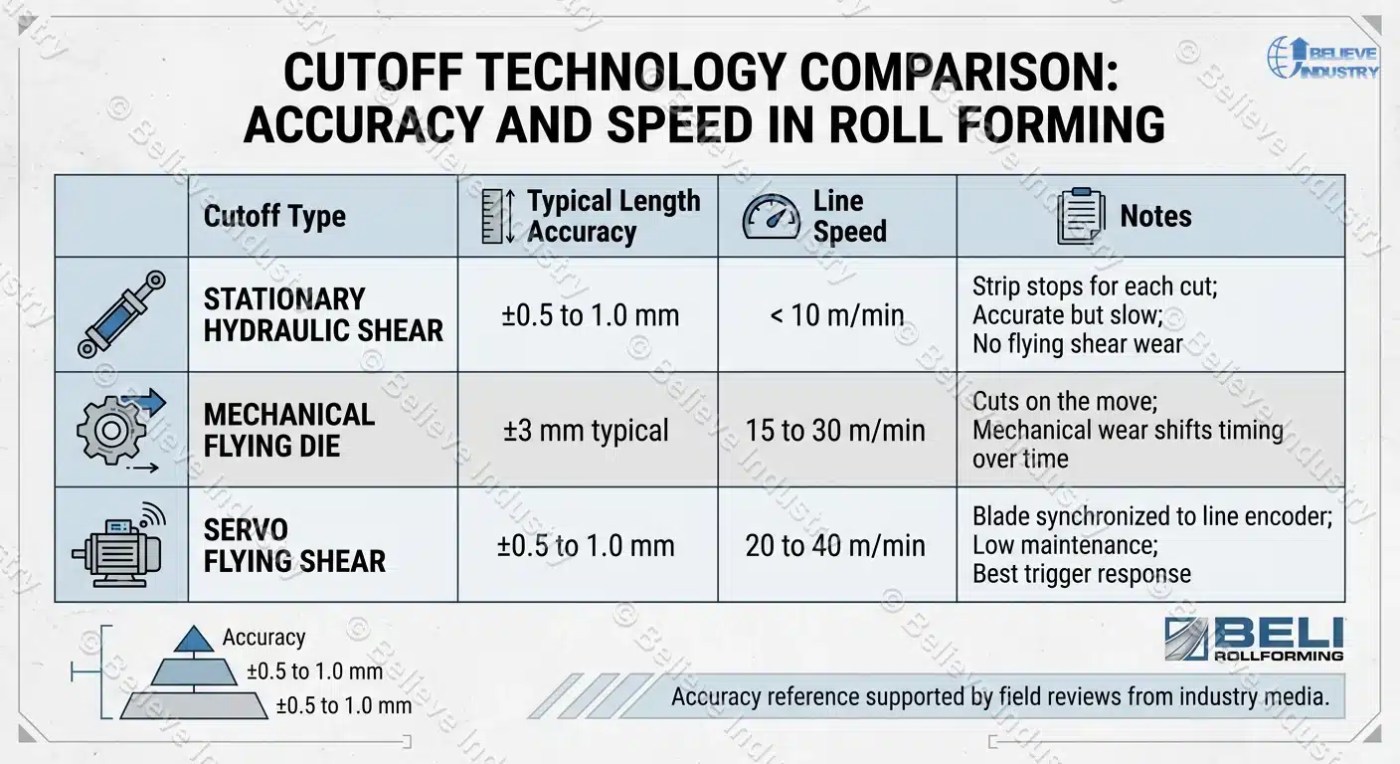
ความแม่นยำตัวกระตุ้น cutoff ขึ้นอยู่กับประเภทมีดตัดพอๆ กับตัวกระตุ้นเอง ตารางด้านล่างเปรียบเทียบเทคโนโลยี cutoff ทั่วไป 3 อย่างที่ใช้ในเครื่องขึ้นรูปม้วน
| ประเภท cutoff | ความแม่นยำความยาวโดยทั่วไป | ความเร็วสายการผลิต | หมายเหตุ |
|---|---|---|---|
| Stationary hydraulic shear | ±0.5 ถึง 1.0 mm | แบตช์, ต่ำกว่า 10 m/min | สตริปหยุดสำหรับทุกการตัด; แม่นยำแต่ช้า, ไม่มีการสึกหรุ flying shear |
| Mechanical flying die | ±3 mm โดยทั่วไป | 15 ถึง 30 m/min | ตัดขณะเคลื่อนที่; การสึกหรุเครื่องกลเลื่อนจังหวะเวลาตามกาลเวลา |
| กรรไกรบินเซอร์โว | ±0.5 ถึง 1.0 mm | 20 ถึง 40 m/min | ใบมีดซิงโครไนซ์กับ encoder สาย; บำรุงรักษาต่ำ, การตอบสนองตัวกระตุ้นดีที่สุด |
ลำดับชั้นความแม่นยำเดียวกันปรากฏในการทบทวนภาคสนามที่เผยแพร่โดยสื่อการค้าผลิตภัณฑ์เช่น The Fabricator. A servo flying shear holds the accuracy of a stationary shear at production speed, which is why it is the standard choice on purlin, floor deck, and high volume panel lines. Beli Rollforming has supplied servo flying shears on lines since 2005 across 50+ countries.
คุณควรระบุความคลาดเคลื่อนความยาวตัดเท่าใด?
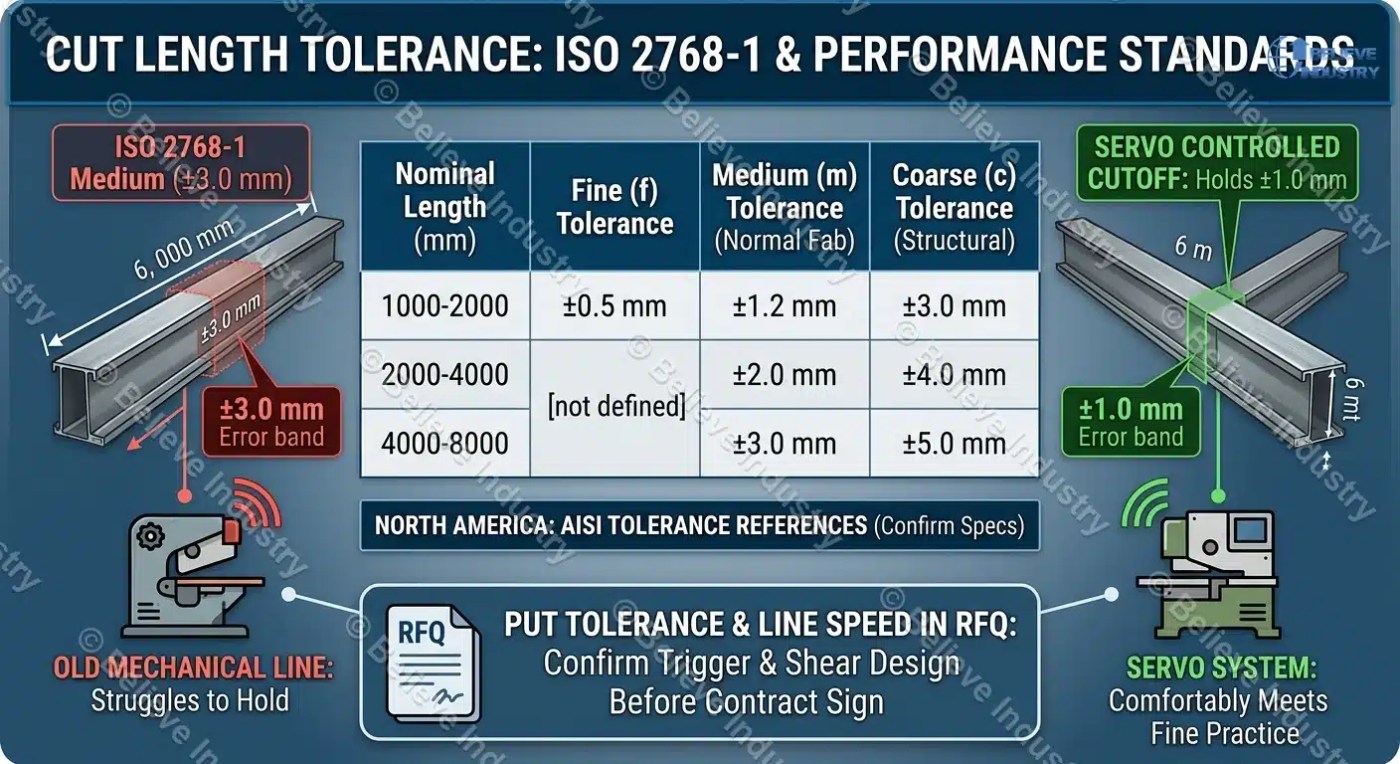
ผู้ซื้อและผู้รับเหมากมักเถียงกันเรื่องความคลาดเคลื่อนความยาวตัดโดยไม่มีข้อมูลอ้างอิงร่วมกัน ISO 2768-1, ที่เผยแพร่โดย International Organization for Standardization (ISO) กำหนดความคลาดเคลื่อนทั่วไปสำหรับมิติเชิงเส้นและให้เส้นฐานปฏิบัติสำหรับข้อพิพาทความยาวตัด คลาส m (medium) ครอบคลุมงาน fabrication ปกติ, คลาส c (coarse) ครอบคลุมความยาวโครงสร้าง
| ความยาวตามชื่อ (mm) | ละเอียด (f) | ปานกลาง (m) | หยาบ (c) |
|---|---|---|---|
| 1000 ถึง 2000 | ±0.5 mm | ±1.2 mm | ±3.0 mm |
| 2000 ถึง 4000 | ไม่ได้กำหนด | ±2.0 mm | ±4.0 mm |
| 4000 ถึง 8000 | ไม่ได้กำหนด | ±3.0 mm | ±5.0 mm |
พูลิน 6 m ที่วาดตาม ISO 2768-1 คลาสปานกลางอนุญาต ±3.0 mm ซึ่งสายเครื่องกลเก่าลำบากที่จะรักษาได้ ส่วน servo controlled cutoff รักษา ±1.0 mm หรือดีกว่า ดังนั้นจึงตอบสนองแนวปฏิบัติละเอียดสำหรับทุกความยาวในตารางอย่างสบาย ในอเมริกาเหนือ การอ้างอิงความคลาดเคลื่อนโครงสร้างเหล็กที่ขึ้นรูปเย็นมาจาก American Iron and Steel Institute (AISI) ระบุความคลาดเคลื่อนบนแบบแทนที่จะปล่อยให้ทั่วไป และยืนยันว่าตัวกระตุ้นและการออกแบบมีดตัดสามารถรักษามันได้ก่อนที่คุณจะเซ็นสัญญาเครื่อง ใส่ความคลาดเคลื่อนเป้าหมายและความเร็วสายใน คำขอใบเสนอราคาเครื่องขึ้นรูปม้วน เพื่อให้ทุกซัพพลายเออร์เสนอราคาต่อตัวเลขเดียวกัน




 ไทย