


รัศมีการดัดต่ำสุดคือรัศมีด้านในที่เล็กที่สุดที่แถบโลหะจะรับได้ที่มุมโค้งก่อนที่ผิวนอกจะแตก. บนสายการรีดขึ้นรูป รัศมีการดัดต่ำสุดขึ้นกับเกรด เทมเปอร์และเกจ. สำหรับคอยล์ตั้งแต่ 0.4 ถึง 3.0 mm ค่าจะอยู่ในช่วง 0.5 เท่าของความหนาถึง 3 เท่าของความหนา.
ช่วงที่ห่างกันขนาดนี้ทำให้แบบงานใช้การไม่ได้. มุมโค้งที่ขึ้นรูปได้เรียบในเหล็กกล้าอ่อน 1.0 mm อาจแตกในอลูมิเนียม 6061-T6 หนา 1.5 mm. กำหนดค่าให้เรียบร้อยก่อนตัดลูกรีด.
คู่มือนี้ให้ค่ารัศมีการดัดต่ำสุด 6 ค่าจำแนกตามวัสดุและเกจ. แสดงการระบุค่าเป็นมิลลิเมตร มาตรฐานที่รองรับตัวเลขเหล่านั้น และการตรวจชิ้นงานแรก. ส่วนเครื่องจักรที่รักษาค่าเหล่านี้ไว้ได้มีกล่าวถึงอยู่ที่นี่.
รัศมีการดัดต่ำสุดหมายถึงอะไรบนสายการรีดขึ้นรูป
รัศมีการดัดต่ำสุดคือรัศมีด้านใน ซึ่งวัดจากจุดศูนย์กลางของส่วนโค้งดัดถึงผิวด้านในของแถบโลหะ. เขียนแทนด้วย R และเทียบกับความหนา t. การระบุ 1t บนคอยล์ 1.5 mm หมายถึงรัศมีด้านใน 1.5 mm.
การรีดขึ้นรูปต่างจากการดัดด้วยเครื่องดัดเหล็กแผ่น. แถบโลหะผ่านแท่นรีด 8 ถึง 26 แท่น. แต่ละแท่นเพิ่มมุมทีละน้อย. ความเครียดสะสมเป็นขั้นตลอดความยาว สายการผลิตที่ออกแบบดีจึงรักษารัศมีด้านในได้เล็กกว่าการดัดครั้งเดียวด้วยเครื่องมือแข็ง.
ขีดจำกัดยังคงเป็นเรื่องความเครียด. ผิวนอกยืดออกประมาณ t / (2R + t). ที่ R = 1t จะได้ 33 per cent. ที่ R = 3t จะลดลงเหลือ 14 per cent. คอยล์ที่มีการยืดตัว 8 per cent ไม่สามารถผ่านกรณีแรกได้.
ทิศทางเกรนมีความสำคัญน้อยกว่าที่นี่ เพราะแนวดัดส่วนใหญ่ขนานไปกับทิศทางการรีดของโปรไฟล์. เทมเปอร์แข็งและขอบตัดที่หยาบยังคงเป็นจุดที่แตกก่อน. ลบคมขอบในบริเวณแนวดัด.
ระบุเกรด เทมเปอร์ ความหนาและรัศมีการดัดต่ำสุดลงในแบบ. การระบุแค่ R1.5 ปล่อยให้โรงงานต้องเดาเอง.

แบบโปรไฟล์จะรวบรัศมีด้านใน ความหนาและค่าความคลาดเคลื่อนไว้ในแบบแผ่นเดียวก่อนตัดลูกรีด.
ค่ารัศมีการดัดต่ำสุด 6 ค่าจำแนกตามเกรดและเกจ
ตารางให้ค่าตั้งต้นของรัศมีการดัดต่ำสุดสำหรับมุมโค้ง 90 degree ที่ขึ้นรูปที่อุณหภูมิห้อง. ค่าเหล่านี้ไม่ใช่ข้อกำหนดเฉพาะของวัสดุ. ยืนยันค่าด้วยการดัดทดสอบโดยใช้คอยล์ของคุณเอง.
| วัสดุและเทมเปอร์ | Gauge (mm) | Yield (MPa) | รัศมีด้านในต่ำสุด | ที่ 1.5 mm (mm) | มาตรฐาน |
|---|---|---|---|---|---|
| เหล็กกล้าอ่อนรีดเย็น, DC01 หรือ A1008 CS | 0.6 to 2.0 | 140 to 280 | 0.5t to 1t | 0.8 to 1.5 | ASTM A1008, EN 10130 |
| ชุบสังกะสีแบบจุ่มร้อน, A653 G90 หรือ Z275 | 0.4 to 1.2 | 230 to 350 | 1t to 1.5t | 1.5 to 2.3 | ASTM A653 / A653M, EN 10346 |
| HSLA 350 และ DP 590 | 1.0 to 2.0 | 350 to 590 | 2t to 3t | 3.0 to 4.5 | ASTM A1011, SAE J2340 |
| Stainless 304, อบอ่อน | 0.5 to 1.5 | 205 to 310 | 1t to 1.5t | 1.5 to 2.3 | ASTM A240 / A240M |
| อลูมิเนียม 3003-H14 และ 5052-H32 | 0.8 to 2.0 | 150 to 230 | 0.5t to 1t | 0.8 to 1.5 | ASTM B209 |
| Aluminium 6061-T6 | 1.5 to 3.0 | 276 | 2.5t to 3t | 3.8 to 4.5 | ASTM B209 |
สองแถวต้องมีคำอธิบายเพิ่ม. คอยล์ชุบสังกะสีและ Galvalume มีชั้นเคลือบที่อาจแตกก่อนเนื้อเหล็กเสียอีก. คอยล์ที่จัดระดับ 1T หรือ 2T ในการทดสอบ T-bend จะไม่สามารถเข้ามุม 0T ได้. อีกกับดักคือรัศมีการดัดต่ำสุด 2.5t ถึง 3t: 6061-T6 มีการยืดตัว 8 ถึง 10 per cent ขณะที่โลหะผสมเดียวกันในเทมเปอร์ O ขึ้นรูปได้ที่ 0t ถึง 1t.
AISI S100-16 ใช้รัศมีมุมด้านใน 1.5t สำหรับการคำนวณคุณสมบัติหน้าตัด. EN 10162 กำหนดเงื่อนไขการส่งมอบด้านมิติ, EN 1993-1-3 ครอบคลุมการออกแบบชิ้นส่วนขึ้นรูปเย็น, และ GB/T 6725-2008 ครอบคลุมชิ้นส่วนขึ้นรูปเย็นในจีน. ระบุฉบับพิมพ์ด้วย ไม่ใช่แค่หมายเลข.
ข้อมูลการดัดอลูมิเนียมเผยแพร่จำแนกตามโลหะผสมและเทมเปอร์ ไม่ใช่ตามเกจเพียงอย่างเดียว.
ข้อมูลการออกแบบจาก Aluminum Association
แหล่งข้อมูลการออกแบบเหล็กขึ้นรูปเย็นของอเมริกาเหนือรวมอยู่ที่สมาคมอุตสาหกรรมแห่งนี้.
Metal Construction Association technical resources
อลูมิเนียมแต่ละเกรดมีพฤติกรรมต่างจากเหล็กที่เกจเดียวกัน.
ดูความแตกต่าง 7 ประการระหว่างการรีดขึ้นรูปอลูมิเนียมกับเหล็ก
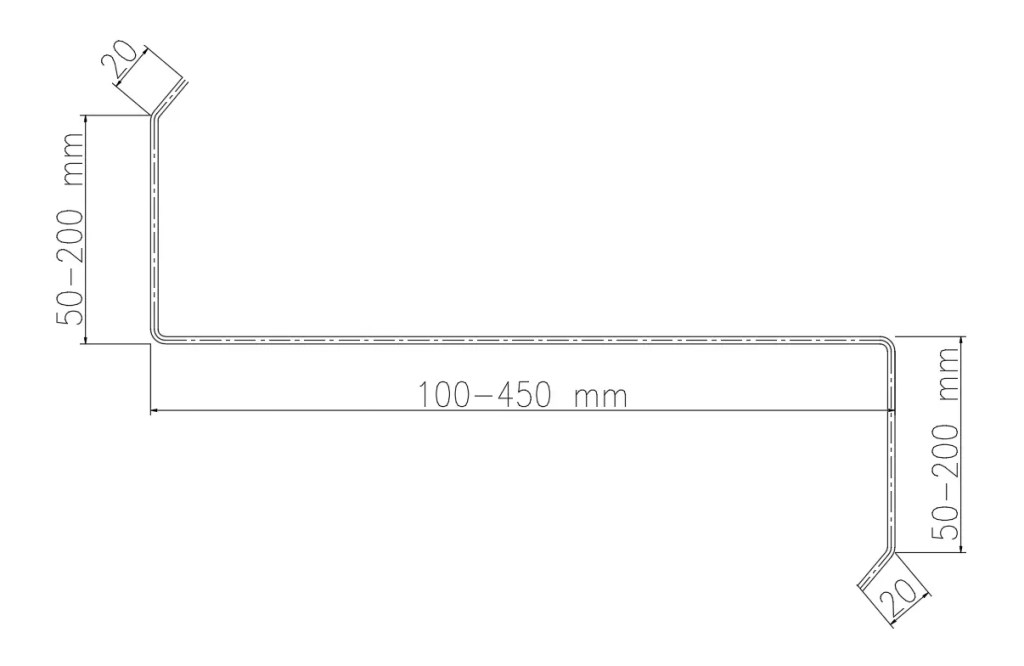
รัศมีมุมจะถูกกำหนดคู่กับมิติหน้าตัด ไม่ใช่ปล่อยให้โรงงานผลิตลูกรีดเป็นคนตัดสินใจ.
ความหนาและเทมเปอร์ส่งผลต่อรัศมีการดัดต่ำสุดอย่างไร
รัศมีการดัดต่ำสุดไม่ใช่คุณสมบัติคงที่ของเกรดใดเกรดหนึ่ง. แต่จะเปลี่ยนตามความหนา เทมเปอร์และความเครียดที่มุมโค้งต้องการ.
| รัศมีด้านใน | ความเครียดที่ผิวนอก | กรณีที่ค่าใช้ได้ |
|---|---|---|
| 0.5t | 50% | เฉพาะอลูมิเนียมอบอ่อนและทองแดงอ่อนพิเศษ |
| 1t | 33% | 3003-H14, 5052-H32, เหล็กกล้าอ่อนรีดเย็น |
| 2t | 20% | คอยล์ชุบสังกะสี, Stainless 304, HSLA แผ่นบาง |
| 3t | 14% | HSLA 350, DP 590, 6061-T6 แผ่นบาง |
| 4t | 11% | 6061-T6 ที่เกจหนาขึ้น, เทมเปอร์แข็ง |
เทมเปอร์แข็งได้ความแข็งแรงมาด้วยการแลกกับความเหนียว. คอยล์ DP 590 ที่ 590 MPa เด้งกลับ 3 ถึง 6 degrees บนมุมโค้ง 90 degree. เหล็กกล้าอ่อนเด้งกลับ 1 ถึง 3 degrees. แท่นรีดสุดท้ายดัดเกินไปตามค่านั้น. ความหนาที่คลาดเคลื่อน 0.20 mm อาจเปลี่ยนมุมได้ 1 ถึง 2 degrees.
เกรดความแข็งแรงสูงมีข้อมูลขีดจำกัดการขึ้นรูปของตัวเอง.
แนวทางการขึ้นรูปจาก AHSS Insights
คอยล์เคลือบเพิ่มขีดจำกัดอีกชั้นหนึ่ง. มุมโค้งที่ปลอดภัยสำหรับเนื้อเหล็กก็ยังอาจทำให้ชั้นสังกะสีหรือสีแตกได้.
ความสามารถในการขึ้นรูปของชั้นเคลือบสังกะสีมีเอกสารรับรองจากอุตสาหกรรมสังกะสี.
แนวทางว่าด้วยความสามารถในการขึ้นรูปของชั้นเคลือบสังกะสี
เว้นจุดศูนย์กลางรูให้ห่างจากแนวดัดอย่างน้อย 2.5 เท่าของความหนา. เผื่อปีกอย่างน้อย 2.5 เท่าของความหนาบวกกับรัศมีด้านใน.
การเด้งกลับเปลี่ยนทั้งมุมและรัศมีหลังแท่นรีดสุดท้าย จึงต้องวัดรัศมีการดัดต่ำสุดบนชิ้นงานที่เสร็จแล้ว.
อ่านคู่มือเรื่องการเด้งกลับในการรีดขึ้นรูป
มุมโค้งแคบๆ บนคอยล์เคลือบมีกลไกความเสียหายแยกต่างหาก.
ลูกรีดขึ้นรูปและการตั้งค่าสายการผลิตที่รักษารัศมีไว้ได้
รัศมีการดัดต่ำสุดในแบบจะอยู่รอดได้ก็ต่อเมื่อเครื่องมือขึ้นรูปสามารถรักษาไว้ได้. ลูกรีดขึ้นรูปถ่ายทอดมุมโค้งผ่านรูปทรงของตัวเอง. จมูกลูกรีดที่แหลมกว่าจะสึกเร็วกว่าและทิ้งรอยบนแถบโลหะ. รัศมีการดัดต่ำสุดที่ต่ำกว่า 0.5t มักหมายถึงควรเปลี่ยนเกรดวัสดุ ไม่ใช่เปลี่ยนเหล็กกล้าทำเครื่องมือ.
กระจายการดัดออกไปบนแท่นรีด 6 ถึง 10 แท่นสำหรับมุมโค้ง 90 degree. การดัด 45 degrees ในแท่นเดียวจะรวมความเครียดและทิ้งรอยย่น. เพิ่มแท่นรีดเก็บผิวเมื่อมุมโค้งแคบอยู่ติดกับพื้นราบกว้าง.
ตั้งระยะห่างลูกรีดให้เท่ากับความหนาแถบโลหะที่วัดได้บวก 0.05 ถึง 0.10 mm. ระยะที่แคบเกินไปทำให้มุมโค้งแข็งตัวจากการขึ้นรูป. ระยะที่หลวมเกินไปปล่อยให้แถบโลหะเคลื่อนที่เพี้ยนได้. ความเร็วสาย 10 ถึง 20 m/min เปิดโอกาสให้ผู้ปฏิบัติงานสังเกตการคลาดเคลื่อนได้ทัน.
รัศมีมีผลต่อความแข็งแรงของหน้าตัด. รางตัวซีแบบมีขอบพับที่มีรัศมีมุมด้านในไม่เกิน R = 2t มีพื้นที่รับแรงที่มุมระหว่างเว็บกับปีกมากกว่ารางที่ใช้รัศมีใหญ่เกินไป.
ดูการคำนวณความแข็งแรง 6 รายการสำหรับรางตัวซีแบบมีขอบพับ
การตั้งระยะห่างขึ้นกับคอยล์ที่อยู่ในเครื่อง ไม่ใช่ค่าจากแคตตาล็อก.
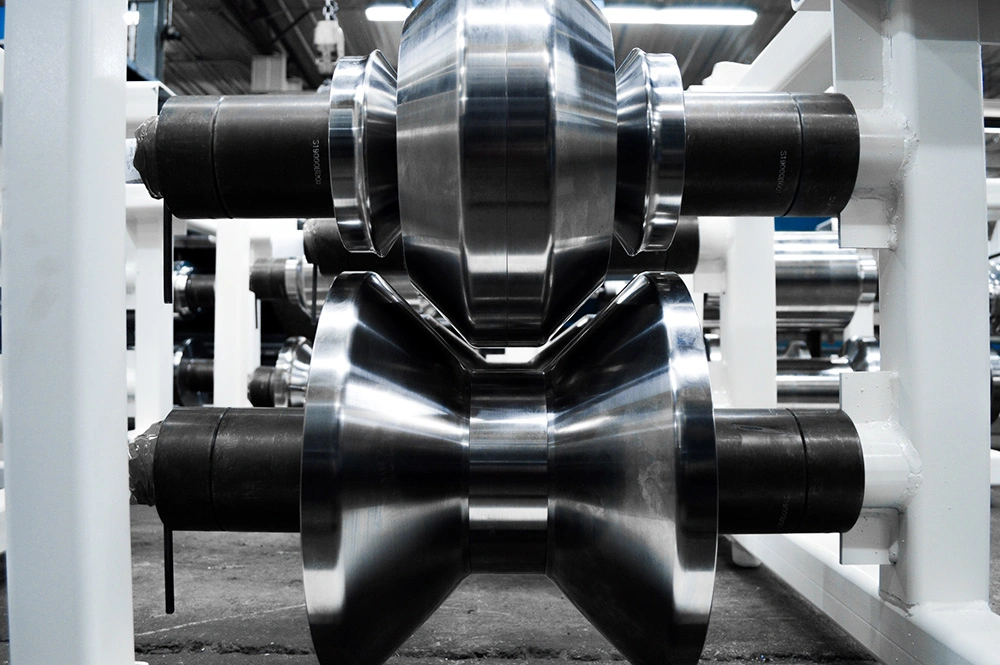
ลูกรีดขึ้นรูปถ่ายทอดรัศมีมุมผ่านรูปทรงของตัวเอง จมูกลูกรีดที่แหลมกว่าจึงสึกเร็วกว่า.
การวัดรัศมีการดัดต่ำสุดบนชิ้นงานแรก
ชิ้นงานแรกคือจุดที่รัศมีการดัดต่ำสุดกลายเป็นเกณฑ์การยอมรับ. ให้วัดชิ้นงานจริง ไม่ใช่แบบลูกรีด.
| ตรวจสอบ | ค่าเป้าหมายบนคอยล์ 1.5 mm | วิธีการ |
|---|---|---|
| รัศมีด้านใน | ค่าตามแบบ, +0.2 / ลบ 0 mm | เกจวัดรัศมีหรือเครื่องเปรียบเทียบด้วยแสง |
| มุมดัดหลังการเด้งกลับ | 90 degrees, คลาดเคลื่อนไม่เกิน 1 degree | เครื่องวัดมุมดิจิทัล |
| การดัดเกินที่แท่นรีดสุดท้าย | 2 ถึง 4 degrees เหล็กกล้าอ่อน, 3 ถึง 6 degrees HSLA | ใบบันทึกการตั้งค่าลูกรีด |
| Roll gap | ความหนาบวก 0.05 ถึง 0.10 mm | ฟีลเลอร์เกจที่ทุกแท่นรีด |
| ระยะจากรูถึงแนวดัด | อย่างน้อย 2.5 เท่าของความหนา | Calliper |
| ชั้นเคลือบที่มุมโค้ง | ไม่มีรอยแตกที่ T-bend ตามระดับที่กำหนด | การทดสอบ T-bend, ASTM A755 / A755M |
บันทึกรัศมี มุม ระยะห่างและความเร็วสายลงในใบบันทึกการตั้งค่า. เก็บชิ้นงาน 3 ชิ้นจากต้น กลางและปลายคอยล์. หากรัศมีคลาดเคลื่อน ให้เปรียบเทียบทั้งสามชิ้นก่อนปรับแท่นรีด.
สังเกตผิวนอกของมุมโค้งภายใต้แสงที่เพียงพอ. รอยแตกลายเส้นบ่งว่ารัศมีการดัดต่ำสุดเล็กเกินไปสำหรับคอยล์ล็อตนั้น แม้ว่ามุมจะผ่านเกณฑ์ก็ตาม. ตรวจชั้นเคลือบแยกต่างหาก.
มาตรฐานงานแผ่นโลหะครอบคลุมเกจ รัศมีและค่าความคลาดเคลื่อนในการประกอบ.
การตรวจชิ้นงานแรกควรเป็นส่วนหนึ่งของการส่งมอบ. ขอใบบันทึกการวัดด้วย.
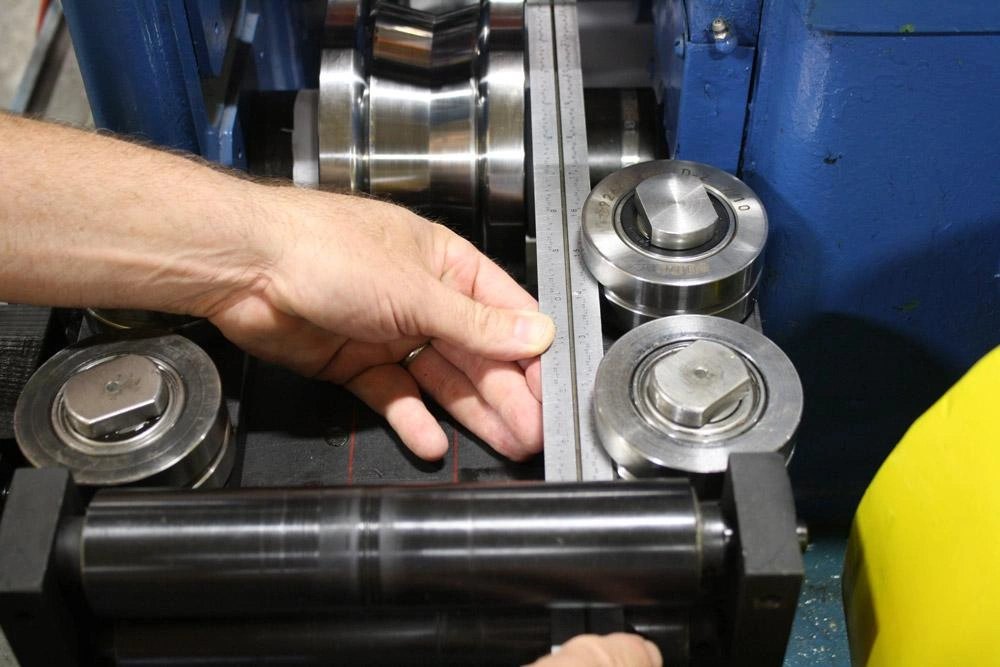
การตรวจชิ้นงานแรกบันทึกรัศมี มุมและระยะห่างลูกรีดที่วัดได้.
คำถามที่พบบ่อย
1. รัศมีการดัดต่ำสุดในการรีดขึ้นรูปคืออะไร? คือรัศมีด้านในที่เล็กที่สุดที่แถบโลหะจะรับได้ก่อนที่ผิวนอกจะแตก. สำหรับคอยล์ 0.4 ถึง 3.0 mm ค่าจะอยู่ในช่วง 0.5t ถึง 3t ตามเกรด เทมเปอร์และเกจ.
2. จะแปลงอัตราส่วนรัศมีการดัดต่ำสุดเป็นมิลลิเมตรได้อย่างไร? คูณอัตราส่วนด้วยความหนาของแถบโลหะ. ค่า 1t บนคอยล์ 1.5 mm ให้รัศมีด้านใน 1.5 mm. ขีดจำกัด 3t บนคอยล์เดียวกันคือ 4.5 mm.
3. การรีดขึ้นรูปทำรัศมีได้แคบกว่าเครื่องดัดเหล็กแผ่นหรือไม่? ส่วนใหญ่ทำได้. แถบโลหะผ่านแท่นรีด 8 ถึง 26 แท่นและค่อยๆ ดัดเป็นขั้น. ข้อได้เปรียบนี้จะหมดไปกับเทมเปอร์แข็งที่มีการยืดตัวต่ำ ซึ่งขีดจำกัดของวัสดุยังคงเป็นตัวกำหนด.
4. มาตรฐานใดกำหนดรัศมีการดัดต่ำสุดสำหรับเหล็กขึ้นรูปเย็น? AISI S100-16 ใช้ 1.5t สำหรับการคำนวณคุณสมบัติหน้าตัด. EN 10162 ครอบคลุมเงื่อนไขการส่งมอบ, EN 1993-1-3 ครอบคลุมการออกแบบชิ้นส่วน, และ GB/T 6725-2008 ครอบคลุมชิ้นส่วนขึ้นรูปเย็นในจีน.
5. รัศมีการดัดต่ำสุดสำหรับอลูมิเนียม 6061-T6 คือเท่าใด? วางแผนที่ 2.5t ถึง 3t สำหรับเกจ 1.5 ถึง 3.0 mm. เทมเปอร์ T6 มีการยืดตัว 8 ถึง 10 per cent. หากแบบต้องการมุมโค้งที่แคบกว่า ให้ขึ้นรูปในเทมเปอร์ O หรือ T4 แล้วอบบ่มภายหลัง.
6. คอยล์ชุบสังกะสีต้องใช้รัศมีการดัดต่ำสุดใหญ่กว่าเหล็กเปลือยหรือไม่? โดยทั่วไปใช้ 1t ถึง 1.5t แทน 0.5t ถึง 1t. ชั้นสังกะสีและสีใดๆ ต่างมีขีดจำกัด T-bend ของตัวเอง. สั่งคอยล์ที่รองรับมุมโค้งที่แคบที่สุดของโปรไฟล์.
7. การเด้งกลับส่งผลต่อรัศมีการดัดต่ำสุดอย่างไร? แถบโลหะจะคลายตัวหลังแท่นรีดสุดท้าย. เหล็กกล้าอ่อนเด้งกลับ 1 ถึง 3 degrees และ HSLA เด้งกลับ 3 ถึง 6 degrees บนการดัด 90 degree. ดัดเกินตามค่านั้นแล้ววัดชิ้นงานที่เสร็จแล้ว.
8. ควรเว้นรูให้ห่างจากแนวดัดเท่าใด? เว้นจุดศูนย์กลางรูให้ห่างอย่างน้อย 2.5 เท่าของความหนาแถบโลหะ. รูที่อยู่ใกล้กว่าจะบิดเป็นรูปไข่เมื่อโลหะไหล. เพิ่มร่องผ่อนแรงดัดเมื่อปีกสิ้นสุดที่มุมโค้ง.
9. ชิ้นงานแรกควรบันทึกอะไรบ้างสำหรับรัศมีการดัดต่ำสุด? รัศมีด้านในที่วัดได้ มุมดัด ระยะห่างลูกรีด ความเร็วสายและผลตรวจชั้นเคลือบ. เก็บชิ้นงาน 3 ชิ้นจากต้น กลางและปลายคอยล์ และยอมรับภายใน +0.2 mm ของค่าตามแบบ.
10. สามารถกำหนดรัศมีเดียวสำหรับทุกมุมบนโปรไฟล์ได้หรือไม่? ได้ และยังช่วยประหยัดเครื่องมือด้วย. เลือกค่าที่วัสดุเหนียวน้อยที่สุดและเกจหนาที่สุดยังรองรับได้ แล้วใช้ค่านั้นตลอดหน้าตัด. รัศมีที่ต่างกันทุกค่าเพิ่มการเปลี่ยนลูกรีดหนึ่งครั้ง.
สรุป
รัศมีการดัดต่ำสุดเป็นขีดจำกัดของวัสดุ ไม่ใช่ความชอบของเครื่องมือ. มาจากการยืดตัว เทมเปอร์และเกจ. การรีดขึ้นรูปดัดเป็นขั้นซึ่งช่วยได้ แต่ไม่ได้ลบล้างขีดจำกัดความเครียดที่ผิวนอก.
ระบุเกรด เทมเปอร์ ความหนาและรัศมีการดัดต่ำสุดลงในแบบโปรไฟล์. ยืนยันด้วยการดัดทดสอบโดยใช้คอยล์ของคุณเอง. บันทึกรัศมีที่วัดได้บนชิ้นงานแรก.
Beli Rollforming สร้างเครื่องรีดขึ้นรูปมาตั้งแต่ 2005. เราส่งมอบเครื่องแล้ว 500+ เครื่องไปยัง 50+ ประเทศจากโรงงานขนาด 15,000 m² ด้วยทีมวิศวกรและช่างเทคนิค 80+ คน. เครื่องทุกเครื่องมาพร้อมการรับประกัน 24-month สำหรับเครื่องทั้งเครื่อง. ส่งแบบโปรไฟล์และเกรดคอยล์ของคุณมาให้เรา แล้วเราจะบอกรัศมีด้านในที่สายการผลิตรักษาไว้ได้.
อัปเดตล่าสุด: 2026-11-13
บันทึกการเปลี่ยนแปลงบทความ
- 2026-11-13: เผยแพร่ครั้งแรก. ค่าของเกรดและเกจ 6 ค่า, ตารางความเครียด R/t, การตรวจเครื่องมือและชิ้นงานแรก, และคำถามที่พบบ่อย 10 ข้อ.
เงื่อนไขที่ต้องทบทวนครั้งต่อไป
- การปรับปรุง AISI S100, EN 10162, ASTM B209 หรือ EN 10346 ที่เปลี่ยนเกณฑ์รัศมีการดัดหรือค่าความคลาดเคลื่อน
- ข้อมูลการวัดภายในใหม่สำหรับเกรดที่อยู่นอกช่วงเกจ 0.4 ถึง 3.0 mm
- แบบของลูกค้าที่กำหนดรัศมีด้านในต่ำกว่า 0.5 เท่าของความหนา




 ไทย