


Der Mindestbiegeradius ist der kleinste Innenradius, den ein Band an einer Ecke annehmen kann, bevor die Außenfläche reißt. In einer Rollformanlage hängt der Mindestbiegeradius von Werkstoffgüte, Zustand und Blechdicke ab. Für Coil von 0.4 bis 3.0 mm reicht er von der 0.5-fachen bis zur 3-fachen Blechdicke.
Diese Spanne bringt Zeichnungen zum Scheitern. Eine Ecke, die sich bei 1.0 mm Baustahl sauber formen lässt, kann bei 1.5 mm 6061-T6 Aluminium aufreißen. Legen Sie den Wert fest, bevor die Formrollen geschnitten werden.
Dieser Leitfaden nennt sechs Mindestbiegeradien nach Werkstoff und Blechdicke. Er zeigt die Millimeterangabe, die Normen hinter den Werten und die Erstmusterprüfungen. Die Ausrüstung, die diese Werte sicherstellt, ist hier beschrieben.
Was der Mindestbiegeradius in einer Rollformanlage bedeutet
Der Mindestbiegeradius ist ein Innenradius, gemessen von der Mitte des Biegebogens bis zur Innenseite des Bandes. Er wird als R geschrieben und mit der Dicke t verglichen. Eine Angabe von 1t bei 1.5 mm Coil bedeutet einen Innenradius von 1.5 mm.
Rollformen unterscheidet sich von einer Biegung auf der Abkantpresse. Das Band durchläuft 8 bis 26 Formgerüste. Jedes trägt einen kleinen Teil des Winkels bei. Die Dehnung baut sich über die gesamte Länge in Stufen auf, sodass eine gut ausgelegte Anlage einen kleineren Innenradius hält als ein einziger Hub mit hartem Werkzeug.
Die Grenze bleibt die Dehnung. Die Außenfläche dehnt sich um etwa t / (2R + t). Bei R = 1t sind das 33 Prozent. Bei R = 3t sinkt der Wert auf 14 Prozent. Ein Coil mit 8 Prozent Dehnung hält den ersten Fall nicht durch.
Die Walzrichtung spielt hier eine geringere Rolle, da die Biegelinie bei den meisten Profilen in Walzrichtung verläuft. Ein harter Werkstoffzustand und eine raue Scherkante reißen dennoch zuerst ein. Entgraten Sie die Kante im Biegebereich.
Geben Sie Werkstoffgüte, Zustand, Dicke und Mindestbiegeradius in der Zeichnung an. Eine Angabe, die nur R1.5 nennt, überlässt die Werkstatt dem Rätselraten.

Eine Profilzeichnung bringt Innenradius, Dicke und Toleranz auf einem Blatt zusammen, bevor die Formrollen geschnitten werden.
Sechs Mindestbiegeradien nach Werkstoffgüte und Blechdicke
Die Tabelle nennt Ausgangswerte für den Mindestbiegeradius einer 90-Grad-Ecke, die bei Raumtemperatur geformt wird. Sie sind keine Werkstoffspezifikationen. Prüfen Sie den Wert mit einer Probebiegung an Ihrem Coil.
| Werkstoff und Zustand | Gauge (mm) | Yield (MPa) | Minimaler Innenradius | Bei 1.5 mm (mm) | Norm |
|---|---|---|---|---|---|
| Kaltgewalzter Baustahl, DC01 oder A1008 CS | 0.6 to 2.0 | 140 to 280 | 0.5t to 1t | 0.8 to 1.5 | ASTM A1008, EN 10130 |
| Feuerverzinkt, A653 G90 oder Z275 | 0.4 to 1.2 | 230 to 350 | 1t to 1.5t | 1.5 to 2.3 | ASTM A653 / A653M, EN 10346 |
| HSLA 350 und DP 590 | 1.0 to 2.0 | 350 to 590 | 2t to 3t | 3.0 to 4.5 | ASTM A1011, SAE J2340 |
| Stainless 304, geglüht | 0.5 to 1.5 | 205 to 310 | 1t to 1.5t | 1.5 to 2.3 | ASTM A240 / A240M |
| Aluminium 3003-H14 und 5052-H32 | 0.8 to 2.0 | 150 to 230 | 0.5t to 1t | 0.8 to 1.5 | ASTM B209 |
| Aluminium 6061-T6 | 1.5 to 3.0 | 276 | 2.5t to 3t | 3.8 to 4.5 | ASTM B209 |
Zwei Zeilen erfordern einen Hinweis. Verzinktes und Galvalume-Coil trägt eine Beschichtung, die eher reißt als der Stahl. Coil mit 1T oder 2T im T-Biegeversuch folgt keiner 0T-Ecke. Ein Mindestbiegeradius von 2.5t bis 3t ist die andere Falle: 6061-T6 hat 8 bis 10 Prozent Dehnung, während dieselbe Legierung im Zustand O bei 0t bis 1t formbar ist.
AISI S100-16 verwendet für Querschnittswerte einen inneren Eckradius von 1.5t. EN 10162 legt maßliche Lieferbedingungen fest, EN 1993-1-3 behandelt die Bemessung kaltgeformter Bauteile und GB/T 6725-2008 kaltgeformte Profile in China. Nennen Sie die Ausgabe, nicht nur die Nummer.
Biegedaten für Aluminium werden nach Legierung und Zustand veröffentlicht, nicht allein nach der Blechdicke.
Konstruktionsdaten der Aluminum Association
Unterlagen zur Bemessung kaltgeformten Stahls in Nordamerika stellt der Branchenverband bereit.
Metal Construction Association technical resources
Aluminiumlegierungen verhalten sich bei gleicher Blechdicke anders als Stahl.
Sieben Unterschiede zwischen Aluminium und Stahl beim Rollformen ansehen
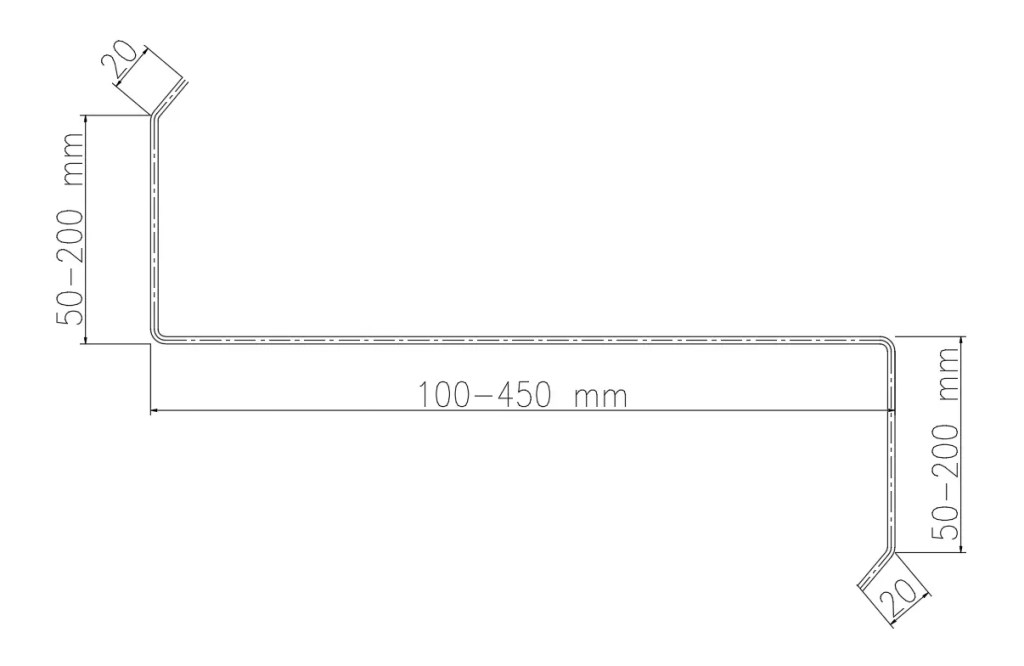
Eckradien werden zusammen mit den Querschnittsmaßen festgelegt, nicht dem Werkzeugbau überlassen.
Wie Dicke und Zustand den Mindestbiegeradius verschieben
Der Mindestbiegeradius ist keine feste Eigenschaft einer Werkstoffgüte. Er ändert sich mit der Dicke, dem Zustand und der Dehnung, die die Ecke verlangt.
| Innenradius | Randfaserdehnung | Wo der Wert gilt |
|---|---|---|
| 0.5t | 50% | Nur geglühtes Aluminium und weichgeglühtes Kupfer |
| 1t | 33% | 3003-H14, 5052-H32, kaltgewalzter Baustahl |
| 2t | 20% | Verzinktes Coil, stainless 304, dünnes HSLA |
| 3t | 14% | HSLA 350, DP 590, dünnes 6061-T6 |
| 4t | 11% | 6061-T6 bei größerer Blechdicke, harte Zustände |
Harte Zustände erkaufen Festigkeit mit Duktilität. Ein DP 590 Coil mit 590 MPa federt an einer 90-Grad-Ecke um 3 bis 6 Grad zurück. Baustahl federt um 1 bis 3 Grad zurück. Das letzte Formgerüst überbiegt um diesen Betrag. Eine Dickenänderung um 0.20 mm kann den Winkel um 1 bis 2 Grad verschieben.
Hochfeste Werkstoffgüten verfügen über eigene Umformgrenzwerte.
Umformrichtlinien von AHSS Insights
Beschichtetes Coil fügt eine zweite Grenze hinzu. Eine für den Grundwerkstoff sichere Ecke kann die Zink- oder Lackschicht dennoch reißen lassen.
Die Umformbarkeit verzinkter Beschichtungen wird von der Zinkbranche dokumentiert.
Leitfaden zur Umformbarkeit verzinkter Beschichtungen
Halten Sie Lochmitten mindestens 2.5 mal die Blechdicke von der Biegelinie entfernt. Sehen Sie einen Flansch von mindestens 2.5 mal der Blechdicke plus dem Innenradius vor.
Die Rückfederung verändert nach dem letzten Formgerüst sowohl Winkel als auch Radius, messen Sie den Mindestbiegeradius daher am fertigen Teil.
Leitfaden zur Rückfederung beim Rollformen lesen
Enge Ecken an beschichtetem Coil haben eine eigene Schadenskette.
Sieben Hauptursachen für Beschichtungsablösungen nachvollziehen
Rollwerkzeuge und Anlageneinstellungen, die den Radius halten
Ein Mindestbiegeradius in der Zeichnung bleibt nur bestehen, wenn das Werkzeug ihn hält. Formrollen tragen die Ecke in ihrem Profil. Schärfere Nasen verschleißen schneller und zeichnen das Band. Ein Mindestbiegeradius unter 0.5t bedeutet meist, dass die Werkstoffgüte wechseln sollte, nicht der Werkzeugstahl.
Verteilen Sie die Biegung für eine 90-Grad-Ecke auf sechs bis zehn Formgerüste. 45 Grad in einem einzigen Formgerüst bündeln die Dehnung und hinterlassen eine Falte. Fügen Sie ein Fertiggerüst hinzu, wenn eine enge Ecke neben einem breiten ebenen Bereich liegt.
Stellen Sie den Walzspalt auf die gemessene Banddicke plus 0.05 bis 0.10 mm ein. Ein zu enger Spalt kaltverfestigt die Ecke. Ein zu weiter Spalt lässt das Band wandern. Eine Bandgeschwindigkeit von 10 bis 20 m/min gibt dem Bediener Zeit, eine Abweichung zu erkennen.
Der Radius verändert die Querschnittstragfähigkeit. Ein C-Profil mit einem Inneneckradius bis R = 2t hat an der Ecke zwischen Steg und Flansch mehr Auflagefläche als eines mit übergroßem Radius.
Die sechs Festigkeitsberechnungen für C-Profile ansehen
Spalteinstellungen hängen vom Coil in der Anlage ab, nicht von einem Katalogwert.
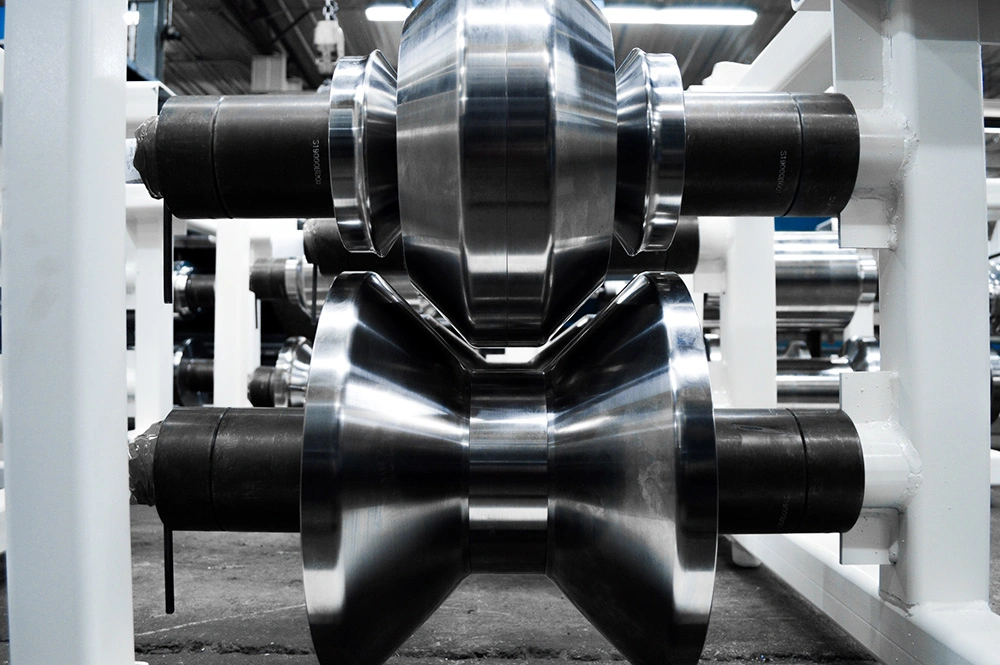
Formrollen tragen den Eckradius in ihrem Profil, daher verschleißt eine schärfere Nase schneller.
Messung des Mindestbiegeradius am Erstmuster
Am Erstmuster wird der Mindestbiegeradius zum Abnahmekriterium. Messen Sie das Teil, nicht die Rollenzeichnung.
| Überprüfen | Zielwert bei 1.5 mm Coil | Methode |
|---|---|---|
| Innenradius | Zeichnungswert, +0.2 / minus 0 mm | Radienlehre oder optischer Komparator |
| Biegewinkel nach der Rückfederung | 90 Grad, innerhalb 1 Grad | Digitaler Winkelmesser |
| Überbiegen am letzten Formgerüst | 2 bis 4 Grad bei Baustahl, 3 bis 6 Grad bei HSLA | Einstellblatt der Formrollen |
| Roll gap | Dicke plus 0.05 bis 0.10 mm | Fühlerlehre an jedem Formgerüst |
| Loch zur Biegelinie | Mindestens 2.5 mal die Blechdicke | Calliper |
| Beschichtung an der Ecke | Kein Riss beim vorgegebenen T-Biegeversuch | T-Biegeversuch, ASTM A755 / A755M |
Halten Sie Radius, Winkel, Spalt und Bandgeschwindigkeit im Einstellblatt fest. Bewahren Sie drei Teile vom Anfang, der Mitte und dem Ende des Coils auf. Wenn der Radius abweicht, vergleichen Sie die drei, bevor Sie ein Formgerüst nachstellen.
Prüfen Sie die Außenseite der Ecke bei gutem Licht. Haarrisse bedeuten, dass der Mindestbiegeradius für diese Charge zu klein ist, selbst wenn der Winkel passt. Prüfen Sie die Beschichtung separat.
Normen für Blechkonstruktionen behandeln Blechdicke, Radius und Fertigungstoleranzen.
Die Erstmusterprüfung gehört zur Übergabe. Fordern Sie das Messprotokoll an.
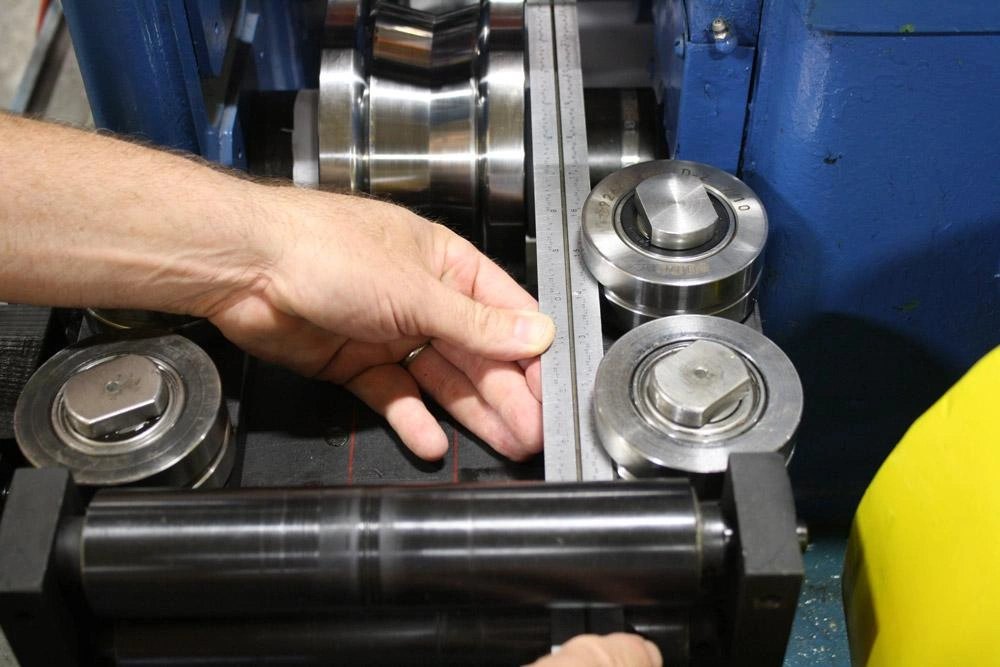
Die Erstmusterprüfung hält den gemessenen Radius, den Winkel und den Walzspalt fest.
Häufig gestellte Fragen
1. Was ist der Mindestbiegeradius beim Rollformen? Es ist der kleinste Innenradius, den ein Band annehmen kann, bevor die Außenfläche reißt. Für Coil von 0.4 bis 3.0 mm reicht er von 0.5t bis 3t, bestimmt durch Werkstoffgüte, Zustand und Blechdicke.
2. Wie rechne ich ein Mindestbiegeradius-Verhältnis in Millimeter um? Multiplizieren Sie das Verhältnis mit der Banddicke. Ein Wert von 1t bei 1.5 mm Coil ergibt 1.5 mm Innenradius. Eine Grenze von 3t beim selben Coil liegt bei 4.5 mm.
3. Kann das Rollformen einen engeren Radius halten als eine Abkantpresse? Oft ja. Das Band durchläuft 8 bis 26 Formgerüste und wird in Stufen gebogen. Der Vorteil verschwindet bei harten Zuständen mit geringer Dehnung, wo weiterhin die Werkstoffgrenze maßgeblich ist.
4. Welche Norm legt den Mindestbiegeradius für kaltgeformten Stahl fest? AISI S100-16 verwendet 1.5t für die Berechnung von Querschnittswerten. EN 10162 behandelt Lieferbedingungen, EN 1993-1-3 die Bauteilbemessung und GB/T 6725-2008 kaltgeformte Profile in China.
5. Wie groß ist der Mindestbiegeradius für Aluminium 6061-T6? Planen Sie 2.5t bis 3t bei 1.5 bis 3.0 mm Blechdicke ein. Der Zustand T6 hat 8 bis 10 Prozent Dehnung. Formen Sie im Zustand O oder T4 und lassen Sie anschließend auslagern, wenn die Zeichnung eine engere Ecke erfordert.
6. Braucht verzinktes Coil einen größeren Mindestbiegeradius als blanker Stahl? Meist 1t bis 1.5t statt 0.5t bis 1t. Zink und jede Lackierung haben ihre eigene T-Biegegrenze. Kaufen Sie Coil, das für die engste Ecke des Profils ausgelegt ist.
7. Wie wirkt sich die Rückfederung auf den Mindestbiegeradius aus? Das Band entspannt sich nach dem letzten Formgerüst. Baustahl federt bei einer 90-Grad-Biegung um 1 bis 3 Grad zurück, HSLA um 3 bis 6 Grad. Überbiegen Sie um diesen Betrag und messen Sie das fertige Teil.
8. Wie weit sollte ein Loch von der Biegelinie entfernt liegen? Halten Sie Lochmitten mindestens 2.5 mal die Banddicke entfernt. Näher liegende Löcher ovalisieren, wenn der Werkstoff fließt. Fügen Sie eine Biegeentlastung hinzu, wenn ein Flansch an der Ecke endet.
9. Was sollte das Erstmuster zum Mindestbiegeradius festhalten? Gemessener Innenradius, Biegewinkel, Walzspalt, Bandgeschwindigkeit und eine Beschichtungsprüfung. Bewahren Sie drei Teile vom Anfang, der Mitte und dem Ende des Coils auf und nehmen Sie innerhalb von +0.2 mm des Zeichnungswerts ab.
10. Kann ich für jede Ecke eines Profils einen einzigen Radius festlegen? Ja, und das spart Werkzeuge. Wählen Sie den Wert, den der am wenigsten duktile Werkstoff bei der größten Blechdicke hält, und verwenden Sie ihn über den gesamten Querschnitt. Jeder abweichende Radius bedeutet einen Rollenwechsel.
Fazit
Der Mindestbiegeradius ist eine Werkstoffgrenze, keine Vorliebe des Werkzeugbaus. Er ergibt sich aus Dehnung, Zustand und Blechdicke. Rollformen biegt in Stufen, was hilft, die Dehngrenze an der Randfaser aber nicht aufhebt.
Geben Sie Werkstoffgüte, Zustand, Dicke und Mindestbiegeradius in der Profilzeichnung an. Bestätigen Sie ihn mit einer Probebiegung an Ihrem Coil. Halten Sie den gemessenen Radius am Erstmuster fest.
Beli Rollforming baut seit 2005 Rollformmaschinen. Von einem Werk mit 15,000 m² haben wir 500+ Maschinen in 50+ Länder geliefert, mit 80+ Ingenieuren und Technikern. Jede Maschine trägt eine Garantie von 24 Monaten auf die komplette Maschine. Senden Sie uns Ihre Profilzeichnung und die Werkstoffgüte Ihres Coils, und wir nennen Ihnen den Innenradius, den die Anlage halten kann.
Zuletzt aktualisiert: 2026-11-13
Änderungshistorie des Artikels
- 2026-11-13: Erstveröffentlichung. Sechs Werte nach Werkstoffgüte und Blechdicke, eine R/t-Dehnungstabelle, Werkzeug- und Erstmusterprüfungen sowie zehn FAQ-Einträge.
Auslöser für die nächste Überprüfung
- Eine Überarbeitung von AISI S100, EN 10162, ASTM B209 oder EN 10346, die Biegeradius- oder Toleranzkriterien ändert
- Neue interne Messdaten für eine Werkstoffgüte außerhalb des Dickenbereichs von 0.4 bis 3.0 mm
- Eine Kundenzeichnung, die einen Innenradius unter 0.5 mal der Blechdicke verlangt



 Deutsch