


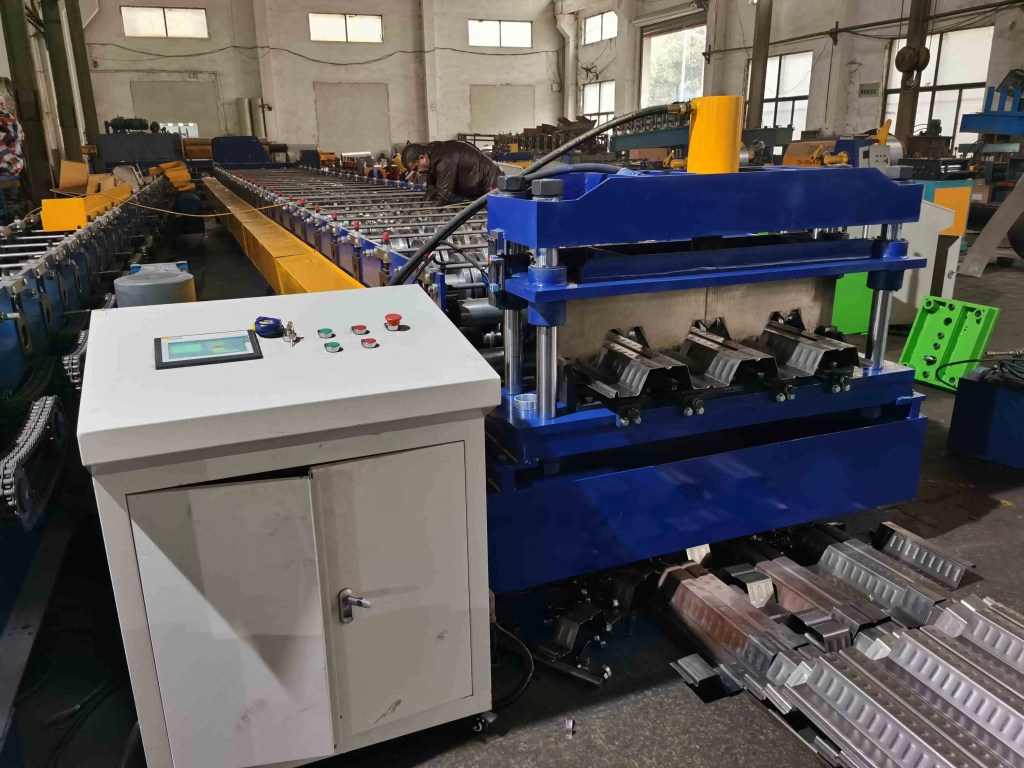
A Profilieranlage für Tiefprofile ist keine Flachprofil-Anlage mit höheren Walzen. Die Ripptiefe verändert den Kraftfluss, die Stichzahl, den Wellendurchmesser und den Scherenhub. Ein Tiefprofil auf einem leichten Rahmen verwindet sich am Rippenfuß und hält die Toleranz nicht über das erste Bund hinaus.
Flachprofile haben 38 mm (1,5 in) oder 51 mm (2 in) tiefe Rippen. Tiefprofile beginnen bei 76 mm (3 in) und reichen bis 125 mm (5 in). Spannweite und Blechdicke gehören zu den Regeln für Ripptiefen bei großen Spannweiten. Hier vergleichen wir sieben Maschinendaten.
Die Werte gelten für verzinktes Blech von 0,8 bis 1,5 mm (22 bis 16 ga) nach ASTM A653 SS Grade 50. Die Toleranzen richten sich nach ANSI/SDI NC1.0, die Bemessungsnachweise nutzen AISI S100 und EN 1993-1-3. Das American Iron and Steel Institute veröffentlicht die Daten zu den Blechgüten.
1. Gerüstzahl und Biegewinkel je Stich
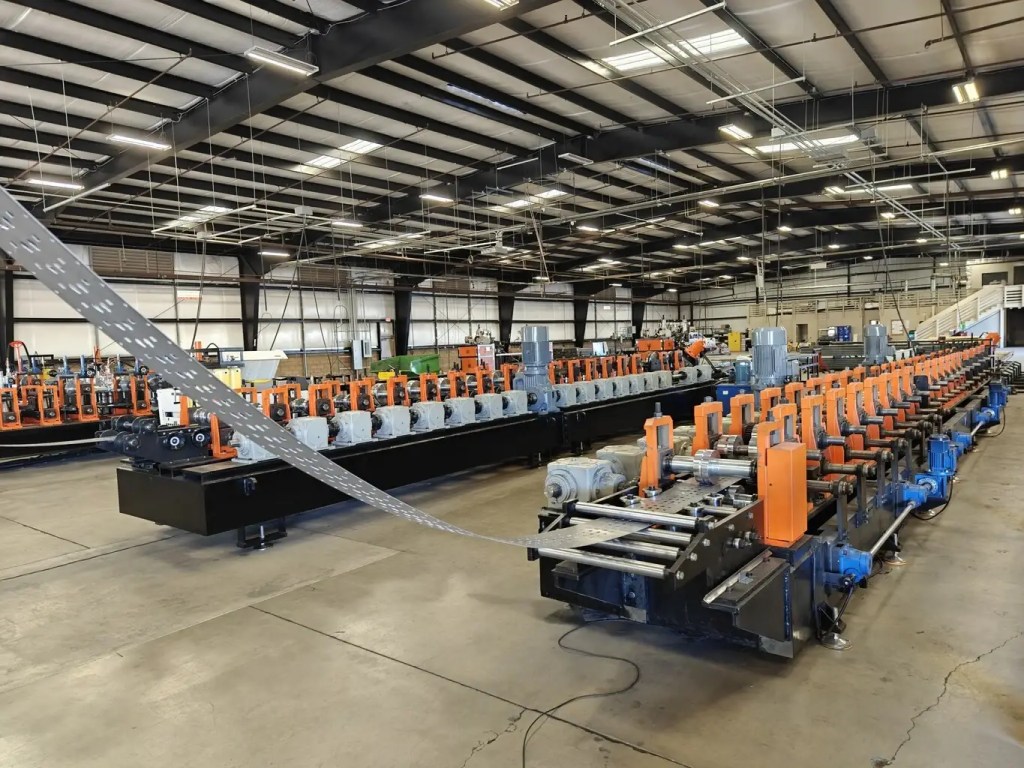
Die Gerüstzahl ist der erste Wert, der die beiden Anlagen unterscheidet. Ein 38 mm Flachprofil lässt sich sauber in 14 bis 18 Gerüsten formen. Ein 76 mm Tiefprofil braucht 24 bis 30. Ein Profil von 100 bis 125 mm erhöht das auf 30 bis 36.
Halte jeden Stich am Rippenfuß bei etwa 10 bis 15 Grad. Eine 76 mm Rippe in 16 Gerüsten verlangt 25 Grad oder mehr je Stich, und die Außenseite der Biegung beginnt auszudünnen und zurückzufedern. Mehr Gerüste schonen das Blech.
| Maschinenkennwert | 38 mm Flachprofil-Anlage | 76 bis 125 mm Tiefprofil-Anlage | Warum sich das ändert |
|---|---|---|---|
| Forming stands | 14 bis 18 | 24 bis 30 (30 bis 36 ab 100 mm) | Biegewinkel auf 10 bis 15 Grad je Stich begrenzt |
| Wellendurchmesser | 60 bis 75 mm | 80 bis 100 mm | Höhere Umformkraft und längerer Walzenballen |
| Gerüstplattendicke | 35 to 45 mm | 55 to 70 mm | Rahmendurchbiegung am Walzspalt unter 0,05 mm gehalten |
| Durchmesser der Walzenrohlinge | 180 bis 260 mm | 260 bis 360 mm | Größerer Umschlingungswinkel um eine höhere Rippe |
| Antriebsleistung | 30 to 45 kW | 75 bis 110 kW | Drehmoment steigt mit Ripptiefe und Blechdicke |
| Liniengeschwindigkeit | 25 bis 40 m/min | 12 bis 25 m/min | Mehr Stiche und ein längerer Scherenhub |
| Changeover time | 2 bis 4 h mit Passblechsätzen | 6 bis 10 h, oder 2 bis 3 h mit Kassetten | Mehr Gerüste und schwerere Walzen zum Umrüsten |
Werkzeugleitfäden von The Fabricator beschreiben dieselbe Logik der Gerüstzahl. Eine Profilieranlage für Tiefprofile investiert ihr Budget vor allem in Gerüste. Rippenformen sind beschrieben in Bodendeckprofilarten von Schwalbenschwanz bis Tiefprofil.

2. Wellen, Lager und Gerüststeifigkeit
Tiefe Rippen belasten den Rahmen stärker. Die Umformkraft am Rippenfuß liegt beim Zwei- bis Dreifachen des Flachprofilwerts, und das Drehmoment je Gerüst steigt von 1,5 bis 2,5 kN·m auf 4 bis 8 kN·m.
Die Wellen wachsen von 60 bis 75 mm auf 80 bis 100 mm. Die Lagerabstände rücken zusammen, denn eine lange freie Spannweite lässt die Welle durchbiegen und öffnet den Spalt auf einer Seite. Gerüstplatten gehen von 35 bis 45 mm auf 55 bis 70 mm, mit vorgespannten Zugankern, die die Wellen parallel halten.
Setze für die Wellenbewegung am letzten Gerüst einen Zielwert von 0,05 mm, gemessen unter Last. Alles darüber wandert über die Blechbreite. Die Rollformwerkzeuge Seite listet die Wellen- und Lageroptionen auf, nach denen wir bauen.
3. Geometrie der Walzenrohlinge und Werkzeugstahl
Eine tiefe Rippe braucht einen größeren Rohling, von 180 bis 260 mm bis hin zu 260 bis 360 mm. Der größere Radius entschärft den Kontaktwinkel am Rippenfuß und verhindert, dass das Band beim Einlauf eingeklemmt wird.
Tiefprofile brauchen zudem geteilte und seitliche Walzen. Eine massive Walze kann keine 76 mm Rippe mit hinterzogener Schwalbenschwanzform herstellen. Ober-, Unter- und Seitenteile erhalten jeweils ihren eigenen Passblechstapel. Der Stahl ist D2 oder Cr12MoV, HRC 58 to 62, poliert auf Ra 0.4 µm für beschichtetes Band.
Die Rückfederung steigt von 1 bis 3 Grad bei Flachprofilen auf 3 bis 6 Grad bei Tiefprofilen. Die Überbiegung gehört in die letzten beiden Gerüste. Die Spalteinstellung steht in den Walzspaltregeln.
4. Antriebsdrehmoment, Bandgeschwindigkeit und Leistung
Mehr Gerüste bedeuten mehr angetriebene Achsen, und jede Achse braucht Drehmoment. Eine Flachprofil-Anlage läuft mit einem Motor und einer Verteilerwelle mit Getriebe. Eine Tiefprofil-Anlage teilt sich in zwei Antriebsgruppen, eine für die erste Hälfte der Straße und eine für die Fertiggerüste.
| Ripptiefe × Blechdicke | Stände | Gesamte Antriebsleistung | Praktische Bandgeschwindigkeit | Antriebsanordnung |
|---|---|---|---|---|
| 38 mm × 0,9 mm | 14 to 16 | 30 to 37 kW | 30 bis 40 m/min | Ein Motor, Verteilerwelle mit Getriebe |
| 51 mm × 1,2 mm | 18 to 20 | 40 to 55 kW | 25 bis 35 m/min | Ein Motor, zwei Getriebe |
| 76 mm × 1,2 mm | 24 to 28 | 75 to 90 kW | 18 bis 25 m/min | Zwei Antriebsgruppen |
| 100 mm × 1,5 mm | 30 to 34 | 95 bis 110 kW | 12 bis 20 m/min | Zwei Antriebsgruppen, Einzelgerüste |
Die Geschwindigkeit ist der erste Wert, den Käufer bemerken. Eine Tiefprofil-Anlage läuft mit der halben Meterzahl pro Minute einer Flachprofil-Anlage, weil das Scherwerkzeug eine höhere Rippe freiräumen muss und die Sickenwalzen Haltezeit brauchen. Precision Metalforming Association Unterlagen zu Walzwerksantrieben behandeln dieselbe Drehmomentaufteilung. Kalkuliere eine Tiefprofil-Anlage nicht mit den Sätzen einer Flachprofil-Anlage.
5. Sicken, Stanzen und Ablängstationen
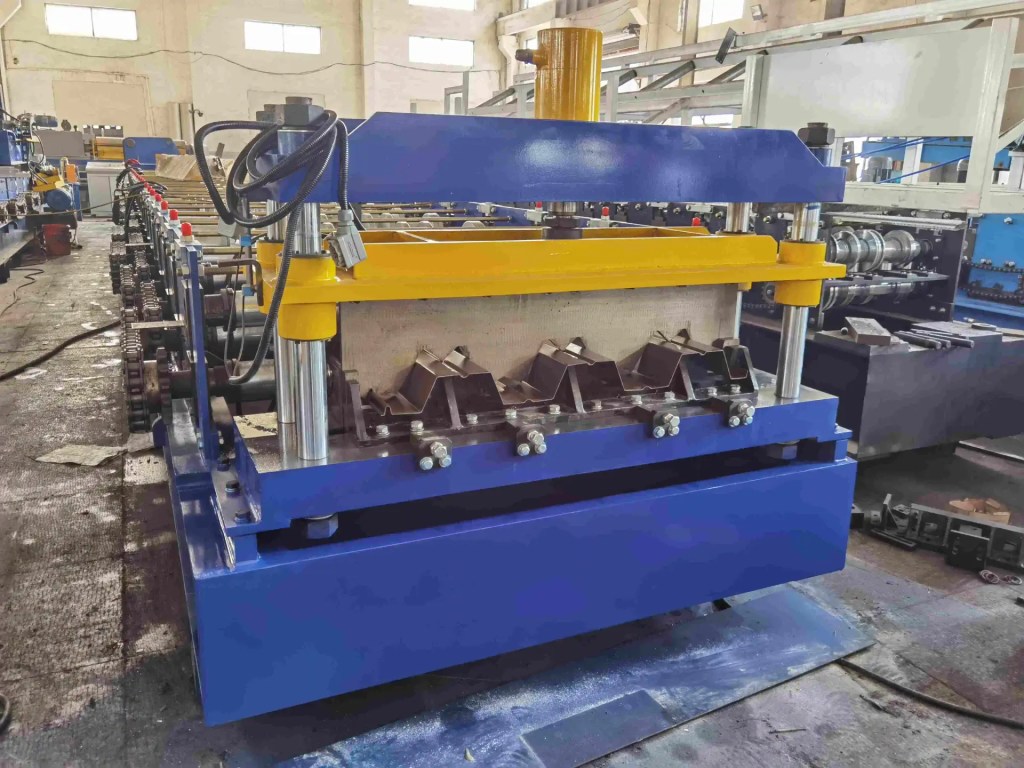
Verbunddecken brauchen Sicken für den Betonverbund. Ein Flachprofil läuft mit 3 bis 6 kN je Rippe. Eine 76 mm Rippe braucht 8 bis 15 kN in einem eigenen verstärkten Gehäuse. Baut man diese Station in einen leichten Rahmen, prägt die Anlage einen periodischen Ripptiefenfehler.
Schublaschen, Betonbegrenzungen und Zellverschlüsse werden vor den letzten Formgerüsten auf einer Profilieranlage für Tiefprofile, mit einem Servovorschub, der die Bandgeschwindigkeit nachführt. Die Verbund-Bemessungswerte stehen im Beitrag Bodendeck-Sicken und Verbundfestigkeit.
Eine fliegende Schere braucht einen Hub von Ripptiefe plus 20 bis 30 mm. Ein 38 mm Profil wird in 60 mm freigeräumt, ein 125 mm Profil in 150 mm. Das bedeutet eine schwerere Schere, einen längeren Servozyklus und eine langsamere Anlage. Der Messerspalt bleibt bei 5 bis 8 Prozent der Blechdicke.
6. Richten, Auslauf und Toleranz
Tiefprofile verlassen das letzte Gerüst mit mehr Eigenspannung. Eine Flachprofil-Anlage nutzt 4 bis 6 Richtwalzen, eine Tiefprofil-Anlage 6 bis 9 plus einen einstellbaren Verdrillkopf. Tiefe Rippen scheuern zudem bei zu schnellem Stapeln, daher braucht der Stapler eine langsamere Ablage. Miss das fertige Profil kalt, 30 Minuten nach Stillstand der Anlage.
| Abnahmekontrolle | Methode | Limit |
|---|---|---|
| Ripptiefe über die Breite | Messschieber an 5 Stellen auf einem 1 m Muster | ±0,8 mm gegenüber Zeichnung |
| Deckbreite und Winkligkeit | Bandmaß und Winkel auf 3 m Länge | ±1,0 mm Breite, 1 mm Winkelabweichung je Meter |
| Längsbogen und Verdrillung | Richtlineal über 3 m, Fühlerlehre | 3 mm Bogen, 1 Grad Verdrillung |
Diese Grenzwerte liegen innerhalb der Fertigungstoleranzen nach SDI NC1.0. Der SDI-Normtoleranzen für das Walzprofilieren Beitrag erklärt, wie sie mit Blechdicke und Beschichtung zusammenhängen. Wenn das Profil kalt passt, aber nach einer Stunde abweicht, prüfe die Wellendurchbiegung und die roller wear patterns.
7. Rüstzeit und Rahmeneinstellung
Eine Flachprofil-Anlage mit zwei oder drei Breiten rüstet in 2 bis 4 Stunden mit Passblechsätzen um. Eine Tiefprofil-Anlage hat mehr Gerüste, schwerere Walzen und einen geteilten Antrieb, daher dauert derselbe Vorgang 6 bis 10 Stunden.
Kassettenwerkzeuge sind die Antwort bei breitem Profilmix. Der Rahmen bleibt stehen, der Walzensatz kommt als Einheit heraus, und eine vorbereitete Kassette ist innerhalb von 2 bis 3 Stunden wieder eingesetzt. Schneller Werkzeugwechsel in der Praxis beschreibt den Ablauf. Dasselbe Vorgehen gilt für Zellendeck-Profilanlagen, bei denen zwei Rippenhöhen einen Rahmen teilen.
Protokolliere bei der Abnahme jeden Passblechstapel und jede Gerüstposition. Eine nach Augenmaß eingestellte Tiefprofil-Anlage erreicht dieselbe Toleranz kein zweites Mal.
Abnahme: Drei Kontrollen vor der Freigabe
Fahre den Test auf dem Produktionscoil, nicht auf einem sauberen Bandabschnitt. Prüfe die Ripptiefe an fünf Stellen auf einem 1 m Muster, Deckbreite und Winkligkeit auf 3 m, dann Bogen und Verdrillung nach dem Abkühlen.
Protokolliere Gerüstpositionen, Walzspalte, Antriebsstrom und Scherenhub. Diese vier Werte erklären eine Abweichung drei Monate später. Sichere die Umformzone und die Schere nach OSHA 1910.212 ab. Precision Metalforming Association Die Leitlinien behandeln dieselben Punkte.
Will ein Käufer einen Rahmen für beide Profilfamilien, nenne den Preis. Eine Stahldeckmaschine mit Auslegung auf 125 mm Rippen formt auch 38 mm Material, trägt aber bei jedem Flachprofil-Auftrag die Antriebsleistung und den Platzbedarf einer Tiefprofil-Anlage.
Fazit
Sieben Werte entscheiden über den Kauf: Gerüstzahl, Wellendurchmesser, Walzenrohlinggröße, Antriebsleistung, Sickenlast, Scherenhub und Rüstzeit. Alle sieben skalieren mit der Ripptiefe, sodass eine Profilieranlage für Tiefprofile eine andere Investitionsposition ist. Der Kaufratgeber für Bodendeck-Profilieranlagen behandelt die kaufmännische Seite.
Beli Rollforming baut Walzprofiliermaschinen und Bodendeck-Werkzeuge, mit über 15 Jahren Erfahrung, installiert in mehr als 20 Ländern in den USA, Europa und Australien. Nennen Sie uns Ripptiefe, Blechdickenbereich und Zielausstoß, dann legen wir Gerüste und Rahmen vor dem Angebot aus.
FAQ
1. Wie viele Formgerüste braucht eine Profilieranlage für Tiefprofile? 24 bis 30 Gerüste für eine 76 mm Rippe und 30 bis 36 für 100 bis 125 mm Rippen. Ein 38 mm Flachprofil braucht 14 bis 18. Die zusätzlichen Stiche halten jede Biegung bei 10 bis 15 Grad.
2. Kann eine Flachprofil-Anlage auf Tiefprofile umgerüstet werden? Kaum. Wellendurchmesser, Gerüstplattendicke, Antriebsleistung und Scherenhub werden beim Bau ausgelegt. Der Austausch dieser Teile kostet mehr als eine eigens gebaute Anlage.
3. Warum ist der Wellendurchmesser bei Tiefprofil-Anlagen größer? Die Umformkraft am Fuß einer tiefen Rippe ist zwei- bis dreimal so hoch. Die Wellen wachsen von 60 bis 75 mm auf 80 bis 100 mm, um die Spaltverformung unter 0,05 mm zu halten.
4. Welche Antriebsleistung sollte ich für 76 mm Deckprofile einplanen? 75 bis 90 kW für 1,2 mm Blech bei 24 bis 28 Gerüsten, meist auf zwei Antriebsgruppen verteilt. Eine 38 mm Anlage bei 0,9 mm braucht 30 bis 37 kW.
5. Läuft eine Tiefprofil-Anlage langsamer als eine Flachprofil-Anlage? Ja. Rechne mit 12 bis 25 m/min gegenüber 25 bis 40 m/min. Mehr Gerüste, ein längerer Scherenhub und die Haltezeit der Sicken setzen die Obergrenze.
6. Welcher Werkzeugstahl wird für Tiefprofil-Walzen verwendet? D2 oder Cr12MoV, gehärtet auf HRC 58 to 62, poliert auf Ra 0.4 µm oder besser für beschichtetes Coil. Tiefe Rippen brauchen geteilte und seitliche Walzen, keinen massiven Rohling.
7. Wie stark steigt die Rückfederung mit der Ripptiefe? Flachprofile zeigen 1 bis 3 Grad, tiefe Rippen 3 bis 6 Grad. Die Kompensation gehört in die letzten beiden Gerüste.
8. Welche Toleranz muss ein Tiefprofil einhalten? Ripptiefe ±0,8 mm, Deckbreite ±1,0 mm, Bogen unter 3 mm auf 3 m, Verdrillung unter 1 Grad. Kalt messen, 30 Minuten nach dem Umformen.
9. Kann eine Maschine sowohl 38 mm als auch 125 mm Deckprofile fertigen? Ja, mit Kassettenwerkzeugen. Der Rahmen muss für die tiefste Rippe ausgelegt sein, daher tragen Flachprofil-Aufträge die höhere Leistung und den Platzbedarf. Der Wechsel dauert 2 bis 3 Stunden mit vorbereiteten Kassetten.
10. Welche Normen gelten für das fertige Deckprofil? ASTM A653 für das verzinkte Blech, ANSI/SDI NC1.0 für Toleranzen von Bodendecken ohne Verbund, sowie AISI S100 oder EN 1993-1-3 für Bemessungsnachweise an kaltgeformtem Stahl.
Zuletzt aktualisiert: 2026-11-08
Änderungsverlauf des Beitrags
- 2026-11-08: Erstveröffentlichung. Sieben Vergleiche von Werkzeugen und Rahmen zwischen Tiefprofil- und Flachprofil-Anlagen, mit einer Kenndatentabelle, einer Tabelle zu Blechdicke und Leistung sowie drei Abnahmekontrollen.
Auslöser für die nächste Prüfung
- Überarbeitung der ANSI/SDI NC1.0 Toleranzen oder der ASTM A653 Gütebezeichnungen
- Neue Messwerte zur Wellendurchbiegung oder zur Last der Sickenwalzen bei Rippen ab 100 mm
- Ein Kassettenwechselsystem verändert die hier genannte Wechselzeit von 2 bis 3 Stunden



 Deutsch