


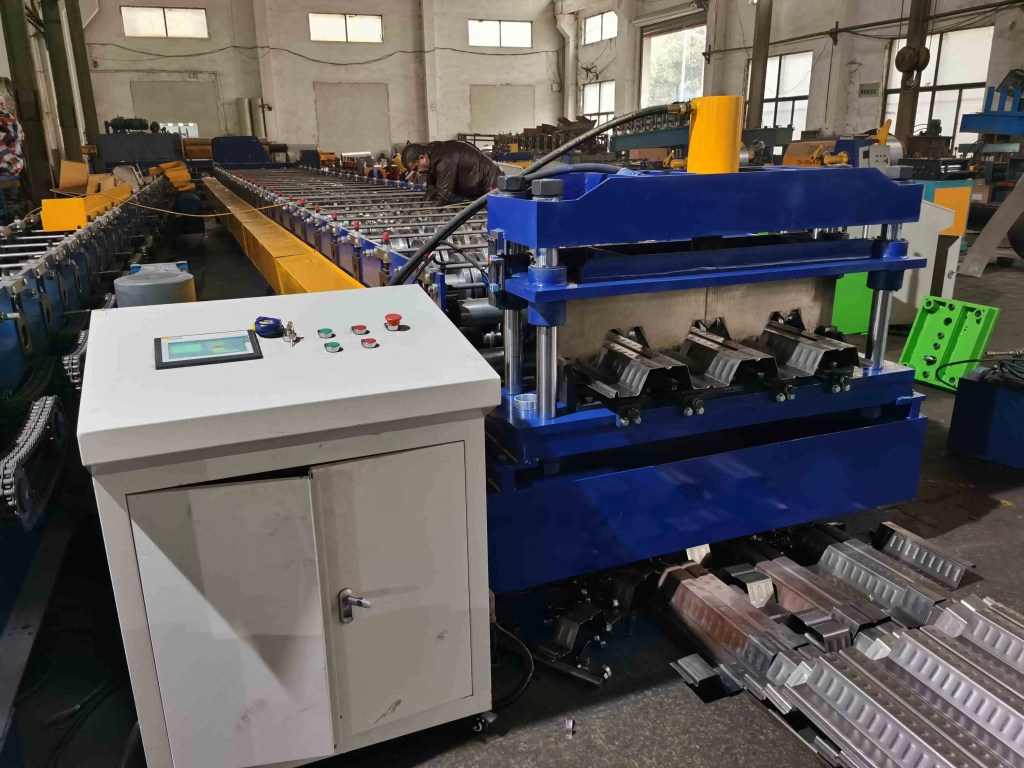
A perfiladeira para steel deck profundo não é uma linha de deck raso com rolos mais altos. A profundidade da nervura muda o caminho da força, o número de passes, o diâmetro do eixo e o curso de corte. Um perfil profundo em uma estrutura leve torce na raiz da nervura e não mantém a tolerância depois da primeira bobina.
Deck raso significa nervuras de 38 mm (1,5 in) ou 51 mm (2 in). O deck profundo começa em 76 mm (3 in) e vai até 125 mm (5 in). A escolha do vão e da bitola está nas regras de profundidade de nervura para steel deck de longo vão. Aqui comparamos sete especificações de máquina.
Os números consideram chapa galvanizada de 0,8 a 1,5 mm (22 a 16 ga) conforme ASTM A653 SS Grau 50. As tolerâncias seguem ANSI/SDI NC1.0, as verificações de projeto usam AISI S100 e EN 1993-1-3. O American Iron and Steel Institute publica os dados de grau da chapa.
1. Número de cadeiras e ângulo de dobra por passe
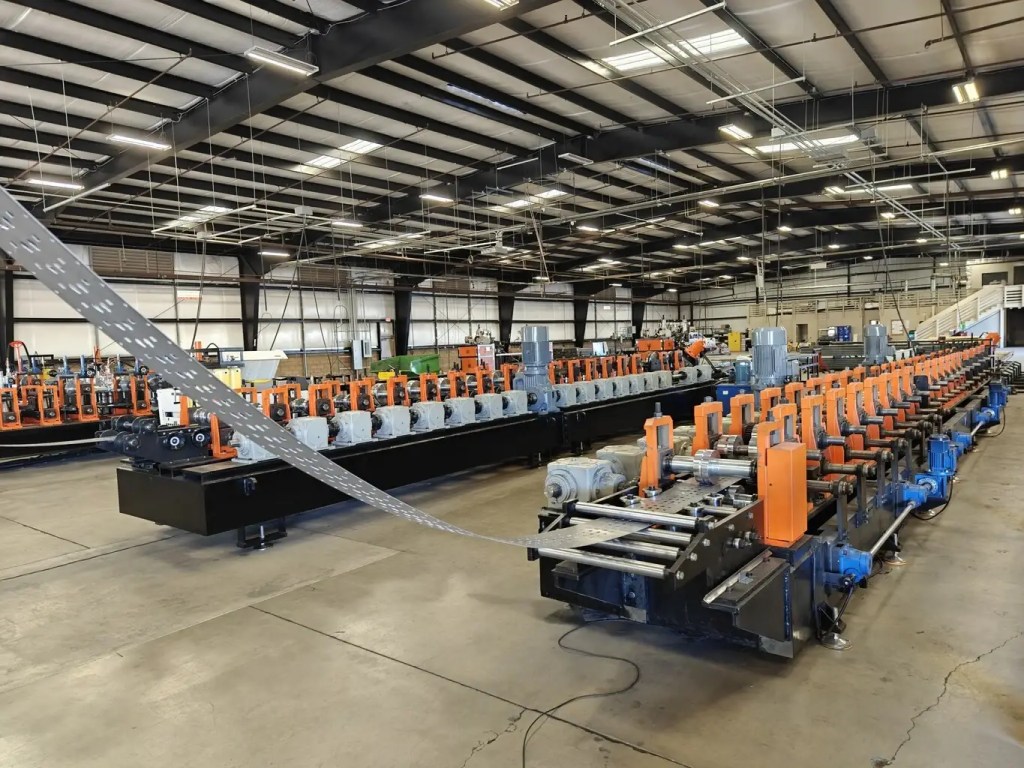
O número de cadeiras é o primeiro dado que separa as duas linhas. Um perfil raso de 38 mm se conforma bem em 14 a 18 cadeiras. Um perfil profundo de 76 mm exige 24 a 30. Uma seção de 100 a 125 mm eleva isso a 30 a 36.
Mantenha cada passe em cerca de 10 a 15 graus na raiz da nervura. Uma nervura de 76 mm conformada em 16 cadeiras exige 25 graus ou mais por passe, e o lado externo da dobra começa a afinar e a sofrer retorno elástico. Cadeiras extras são o que preserva o metal.
| Especificação da máquina | Linha de deck raso de 38 mm | Linha de deck profundo de 76 a 125 mm | Por que muda |
|---|---|---|---|
| Forming stands | 14 a 18 | 24 a 30 (30 a 36 para 100 mm ou mais) | Ângulo de dobra mantido em 10 a 15 graus por passe |
| Diâmetro do eixo | 60 a 75 mm | 80 to 100 mm | Maior força de conformação e face de rolo mais longa |
| Espessura da placa da cadeira | 35 to 45 mm | 55 to 70 mm | Deflexão da estrutura mantida abaixo de 0,05 mm na folga |
| Diâmetro do blank do rolo | 180 to 260 mm | 260 to 360 mm | Maior ângulo de envolvimento em torno de uma nervura mais alta |
| Potência de acionamento | 30 to 45 kW | 75 to 110 kW | O torque aumenta com a profundidade da nervura e a bitola |
| Velocidade da linha | 25 to 40 m/min | 12 to 25 m/min | Mais passes e um curso de corte mais longo |
| Changeover time | 2 a 4 h com jogos de calços | 6 a 10 h, ou 2 a 3 h com cassetes | Mais cadeiras e rolos mais pesados para reajustar |
Os guias de ferramental da The Fabricator descrevem a mesma lógica de número de cadeiras. Uma perfiladeira para steel deck profundo gasta seu orçamento em cadeiras antes de qualquer outra coisa. Os formatos de nervura estão em tipos de perfil de steel deck, de cauda de andorinha a nervura profunda.

2. Eixos, mancais e rigidez das cadeiras
Nervuras profundas carregam mais a estrutura. A força de conformação na raiz da nervura chega a duas a três vezes o valor do deck raso, e o torque por cadeira sobe de 1,5 a 2,5 kN·m para 4 a 8 kN·m.
Os eixos passam de 60 a 75 mm para 80 a 100 mm. Os centros dos mancais se aproximam, porque um vão livre longo deixa o eixo fletir e abre a folga de um lado. As placas das cadeiras vão de 35 a 45 mm para 55 a 70 mm, com tirantes pré-carregados mantendo os eixos paralelos.
Defina uma meta de 0,05 mm para o deslocamento do eixo na última cadeira, medido sob carga. Qualquer valor acima disso deriva ao longo da largura da chapa. A ferramental para perfilamento a frio página lista as opções de eixo e mancal que fabricamos.
3. Geometria do blank do rolo e aço para ferramentas
Uma nervura profunda exige um blank maior, de 180 a 260 mm até 260 a 360 mm. O raio maior suaviza o ângulo de contato na raiz da nervura e evita que a tira seja pinçada na entrada.
Perfis profundos também exigem rolos divididos e rolos laterais. Um rolo maciço não conforma uma nervura de 76 mm com cauda de andorinha com rebaixo. Os componentes superior, inferior e lateral recebem cada um sua pilha de calços. O aço é D2 ou Cr12MoV em HRC 58 to 62, polido até Ra 0.4 µm para material revestido.
O retorno elástico sobe de 1 a 3 graus em seções rasas para 3 a 6 graus nas profundas. Coloque a sobrecurvatura nas duas últimas cadeiras. Os ajustes de folga estão em regras de folga entre rolos.
4. Torque de acionamento, velocidade da linha e potência
Mais cadeiras significam mais eixos acionados, e cada eixo precisa de torque. Uma linha rasa usa um motor e um eixo de distribuição com engrenagens. Uma linha profunda se divide em dois grupos de acionamento, um para a primeira metade da linha e outro para as cadeiras de acabamento.
| Profundidade da nervura × bitola | Stands | Potência total de acionamento | Velocidade prática da linha | Disposição do acionamento |
|---|---|---|---|---|
| 38 mm × 0.9 mm | 14 to 16 | 30 to 37 kW | 30 to 40 m/min | Motor único, eixo com engrenagens |
| 51 mm × 1.2 mm | 18 to 20 | 40 to 55 kW | 25 to 35 m/min | Motor único, dois redutores |
| 76 mm × 1.2 mm | 24 to 28 | 75 to 90 kW | 18 to 25 m/min | Dois grupos de acionamento |
| 100 mm × 1.5 mm | 30 to 34 | 95 to 110 kW | 12 to 20 m/min | Dois grupos de acionamento, cadeiras individuais |
A velocidade é o que o comprador nota primeiro. Uma linha profunda roda com metade dos metros por minuto de uma linha rasa, porque a matriz de corte precisa liberar uma nervura mais alta e os rolos de relevo exigem tempo de permanência. Precision Metalforming Association material sobre acionamentos de linha cobre a mesma divisão de torque. Não cote uma linha profunda com as taxas de uma linha rasa.
5. Estações de relevo, puncionamento e corte
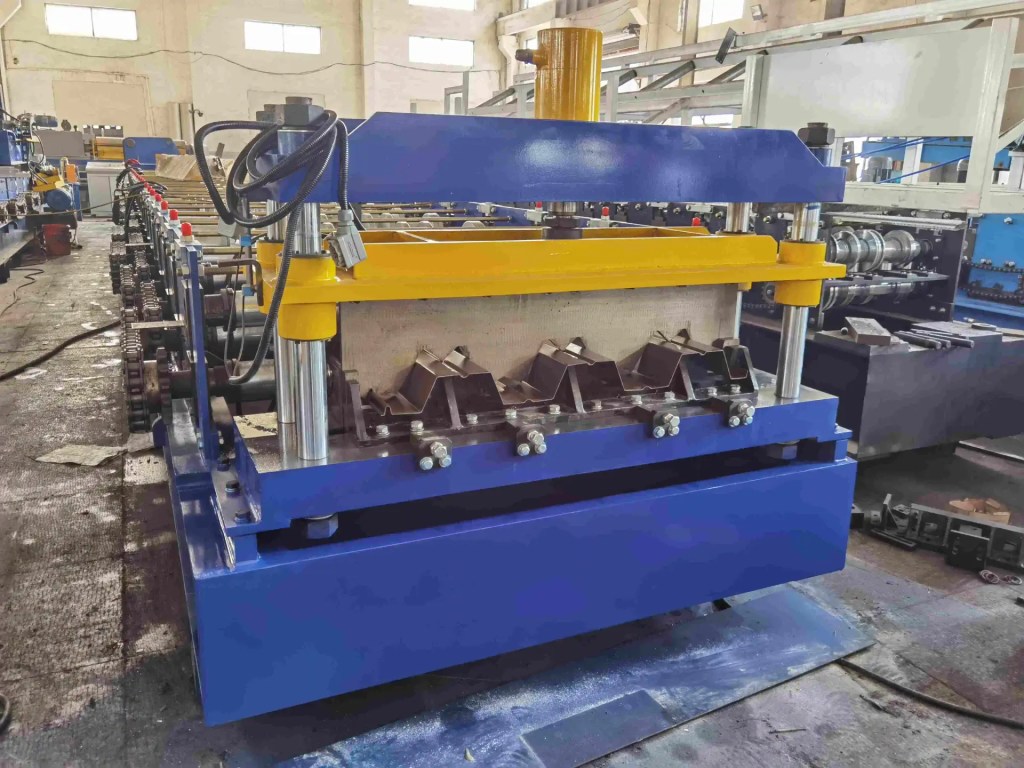
O deck composto precisa de relevos para aderência ao concreto. Um perfil raso trabalha com 3 a 6 kN por nervura. Uma nervura de 76 mm exige 8 a 15 kN em uma caixa reforçada separada. Se essa estação for montada em uma estrutura leve, a linha imprime um erro periódico de profundidade da nervura.
Conectores de cisalhamento, limitadores de concretagem e fechamentos de célula são puncionados antes das últimas cadeiras de conformação em uma perfiladeira para steel deck profundo, com avanço servo acompanhando a velocidade da linha. Os valores de projeto de aderência estão em relevos e resistência de aderência em steel deck.
Uma tesoura voadora precisa de um curso igual à profundidade da nervura mais 20 a 30 mm. Um perfil de 38 mm libera em 60 mm, um perfil de 125 mm em 150 mm. Isso exige uma tesoura mais pesada, um ciclo de servo mais longo e uma linha mais lenta. A folga da lâmina fica em 5 a 8% da espessura da chapa.
6. Endireitamento, saída e tolerância
Seções profundas saem da última cadeira com mais tensões residuais. Uma linha rasa usa 4 a 6 rolos endireitadores, uma linha profunda usa 6 a 9 mais um cabeçote de torção ajustável. Nervuras profundas também riscam se empilhadas rápido demais, por isso o empilhador precisa de uma queda mais lenta. Meça o perfil acabado frio, 30 minutos após a linha parar.
| Verificação de aceitação | Método | Limit |
|---|---|---|
| Profundidade da nervura ao longo da largura | Paquímetro em 5 pontos de uma amostra de 1 m | ±0,8 mm em relação ao desenho |
| Largura de cobertura e esquadro | Trena e esquadro em um trecho de 3 m | ±1,0 mm de largura, 1 mm por metro fora de esquadro |
| Empenamento longitudinal e torção | Régua sobre 3 m, calibrador de lâminas | 3 mm de empenamento, 1 grau de torção |
Esses limites ficam dentro das tolerâncias de fabricação SDI NC1.0. O tolerâncias de perfilamento da norma SDI artigo explica como elas interagem com a bitola e o revestimento. Se o perfil passa frio, mas deriva depois de uma hora, volte à deflexão do eixo e aos roller wear patterns.
7. Tempo de troca e ajuste da estrutura
Uma linha de deck raso com duas ou três larguras faz a troca em 2 a 4 horas com jogos de calços. Uma linha profunda tem mais cadeiras, rolos mais pesados e acionamento dividido, por isso o mesmo trabalho leva 6 a 10 horas.
O ferramental em cassete é a resposta quando a mistura de perfis é ampla. A estrutura fica no lugar, o jogo de rolos sai como um bloco e um cassete preparado volta em 2 a 3 horas. Prática de troca rápida cobre a sequência. O mesmo método é usado em linhas de steel deck celular, onde duas alturas de nervura compartilham a mesma estrutura.
Registre cada pilha de calços e a posição das cadeiras na homologação. Uma linha profunda ajustada a olho nunca volta duas vezes à mesma tolerância.
Aceitação: três verificações antes da homologação
Faça o teste na bobina de produção, não em uma tira limpa. Verifique a profundidade da nervura em cinco pontos de uma amostra de 1 m, a largura de cobertura e o esquadro em 3 m e depois o empenamento e a torção após a peça esfriar.
Registre as posições das cadeiras, as folgas entre rolos, a corrente de acionamento e o curso de corte. Esses quatro números explicam uma deriva três meses depois. Proteja a zona de conformação e a tesoura conforme as regras da OSHA 1910.212. Precision Metalforming Association as orientações cobrem os mesmos pontos.
Se um comprador quer uma estrutura para as duas famílias, diga quanto custa. Uma perfiladeira de steel deck dimensionada para nervuras de 125 mm conforma chapa de 38 mm, mas carrega a potência e o espaço de uma linha profunda em cada pedido raso.
Conclusão
Sete números decidem a compra: número de cadeiras, diâmetro do eixo, tamanho do blank do rolo, potência de acionamento, carga de relevo, curso de corte e tempo de troca. Todos os sete acompanham a profundidade da nervura, então uma perfiladeira para steel deck profundo é um bem de capital diferente. O guia de compra de perfiladeira para steel deck cobre o lado comercial.
A Beli Rollforming fabrica perfiladeiras e ferramental para steel deck há mais de 15 anos, com instalações em mais de 20 países nos Estados Unidos, na Europa e na Austrália. Envie a profundidade da nervura, a faixa de bitola e a produção desejada, e dimensionaremos as cadeiras e a estrutura antes de cotar.
FAQ
1. Quantas cadeiras de conformação uma perfiladeira de deck profundo precisa? 24 a 30 cadeiras para uma nervura de 76 mm, e 30 a 36 para nervuras de 100 a 125 mm. Um perfil raso de 38 mm precisa de 14 a 18. Os passes extras mantêm cada dobra em 10 a 15 graus.
2. Uma linha de deck raso pode ser adaptada para produzir deck profundo? Raramente. O diâmetro do eixo, a espessura da placa da cadeira, a potência de acionamento e o curso de corte são definidos na fabricação. Substituir essas peças custa mais que uma linha dedicada.
3. Por que o diâmetro do eixo é maior nas linhas de deck profundo? A força de conformação na raiz de uma nervura profunda é duas a três vezes maior. Os eixos passam de 60 a 75 mm para 80 a 100 mm para manter a deflexão da folga abaixo de 0,05 mm.
4. Que potência de acionamento devo prever para deck de 76 mm? 75 a 90 kW para chapa de 1,2 mm em 24 a 28 cadeiras, normalmente divididos entre dois grupos de acionamento. Uma linha de 38 mm com 0,9 mm precisa de 30 a 37 kW.
5. O deck profundo roda mais devagar que o deck raso? Sim. Espere 12 a 25 m/min contra 25 a 40 m/min. Mais cadeiras, um curso de tesoura mais longo e o tempo de permanência dos relevos definem o limite.
6. Que aço para ferramentas é usado nos rolos de deck profundo? D2 ou Cr12MoV temperados em HRC 58 to 62, polidos até Ra 0.4 µm ou melhor para bobina revestida. Nervuras profundas exigem rolos divididos e laterais, não um blank maciço.
7. Quanto aumenta o retorno elástico com a profundidade da nervura? Seções rasas apresentam 1 a 3 graus, nervuras profundas de 3 a 6 graus. Coloque a compensação nas duas últimas cadeiras.
8. Que tolerância um perfil de deck profundo deve manter? Profundidade da nervura ±0,8 mm, largura de cobertura ±1,0 mm, empenamento abaixo de 3 mm em 3 m, torção abaixo de 1 grau. Meça frio, 30 minutos após a conformação.
9. Uma máquina pode produzir deck de 38 mm e de 125 mm? Pode, com ferramental em cassete. A estrutura deve ser dimensionada para a nervura mais profunda, então os pedidos rasos carregam o custo maior de potência e espaço. A troca leva 2 a 3 horas com cassetes preparados.
10. Quais normas se aplicam ao perfil de deck acabado? ASTM A653 para a chapa galvanizada, ANSI/SDI NC1.0 para as tolerâncias de steel deck não composto e AISI S100 ou EN 1993-1-3 para as verificações de projeto de aço conformado a frio.
Última atualização: 2026-11-08
Histórico de alterações do artigo
- 2026-11-08: Primeira publicação. Sete comparações de ferramental e estrutura entre linhas de steel deck profundo e raso, com tabela de especificações, tabela de bitola e potência e três verificações de aceitação.
Gatilhos para a próxima revisão
- Revisão das tolerâncias ANSI/SDI NC1.0 ou das designações de grau da ASTM A653
- Novos dados de campo sobre deflexão do eixo ou carga dos rolos de relevo para nervuras de 100 mm ou mais
- Um sistema de troca por cassete altera o tempo de 2 a 3 horas citado aqui



 Português