


A conformação a frio de steel deck celular roda duas linhas de bobina em uma única estação de solda. Um deck conformado sai do trem principal, uma chapa inferior sai de um segundo trem, e os dois são soldados em células fechadas antes do corte. As cadeiras de conformação decidem o perfil. Largura de bobina, sincronismo de velocidade e passo de solda decidem a produção.
A Beli Rollforming fabrica perfiladeiras e tem mais de 15 anos de trabalho em ferramental em mais de 20 países. As seis técnicas abaixo vêm do comissionamento de linhas de deck, não de um catálogo.
As células conduzem eletrodutos, cabos e linhas de sprinklers, e a chapa inferior funciona como flange inferior. Uma chapa que desvia 2 mm da linha de centro da nervura ainda parece bem em um maço. Ela falha na solda.
1. Duas bobinas definem a linha inteira
A produção celular começa com a largura desenvolvida da tira, não com a tonelagem. A bobina do deck deve render a geometria da nervura, as sobreposições laterais e as estampagens em relevo. A bobina da chapa inferior deve corresponder à cobertura acabada menos a sobreposição. O par de bitolas é escrito como deck sobre chapa.
| Item | Typical range | What it controls |
|---|---|---|
| Deck depth | 1.5 / 2.0 / 3.0 in (38 / 51 / 76 mm) | Altura da célula, vão, espessura da laje |
| Coverage width | 24 ou 36 in (610 ou 914 mm) | Largura da bobina e largura da chapa inferior |
| Rib pitch | 6 to 12 in | Largura da célula, passagem de instalações |
| Deck gauge | 22 to 16 (0.76 to 1.52 mm) | Rigidez da nervura, equilíbrio da solda |
| Pan gauge | 24 to 20 (0.60 to 0.91 mm) | Rigidez da célula, risco de perfuração por queima |
| Pares comuns | 20/20, 18/20, 18/18, 16/18, 16/16 | Programa de solda e conjunto de ferramental |
O revestimento importa tanto quanto a espessura. A maioria das linhas de deck opera com G90 galvanizado conforme ASTM A653, e a camada de zinco é o que o eletrodo vê primeiro. Uma troca silenciosa de G60 para G90 aparece como respingos de solda em uma semana.
O guia de compra de perfiladeira de steel deck cobre o manuseio de bobinas. Para trabalho celular, acrescente uma verificação: os dois desbobinadores devem aceitar o mesmo diâmetro interno de bobina, e o mandril da chapa inferior deve ser dimensionado para a bobina mais leve.
2. Divida o trem de conformação, não a estrutura
Na conformação a frio de steel deck celular, o trem do deck faz o trabalho real. Um perfil de 3 in precisa de 20 a 26 cadeiras de conformação, diâmetros de eixo de 95 a 120 mm e um passe motorizado em cada estação que carrega uma dobra. O trem da chapa inferior nivela, forma as bordas e acrescenta uma leve coroa para que a chapa se apoie contra as flanges das nervuras.
| Estágio | Deck line | Pan line |
|---|---|---|
| Stands | 20 to 26 | 6 to 10 |
| Diâmetro do eixo | 95 a 120 mm | 70 to 95 mm |
| Main drive | 2 a 3 motores, 11 a 22 kW cada | 1 motor, 7.5 a 15 kW |
| Velocidade da linha | 25 a 40 m/min | 30 a 45 m/min |
| Tolerância a manter | Altura da nervura ±0.8 mm | Planicidade 3 mm/m |
Não acople os dois trens a um único eixo de acionamento. Contagens de passes e alongamentos de tira diferentes forçam um deles a escorregar. Duas estruturas, duas caixas de engrenagens, um painel de controle e um intertravamento elétrico rígido é o arranjo que sobrevive à operação em vários turnos.
O layout da estrutura segue a estação de solda. Chapa por baixo eleva a linha do deck; chapa pela lateral mantém as duas linhas no mesmo nível, mais fácil de manter, porém mais longa no piso.
Uma linha que também roda perfis de nervura profunda ou dovetail deve prever cassetes. Nosso guia de ferramental cobre a contagem de cadeiras e o material dos rolos para uma família de perfis.
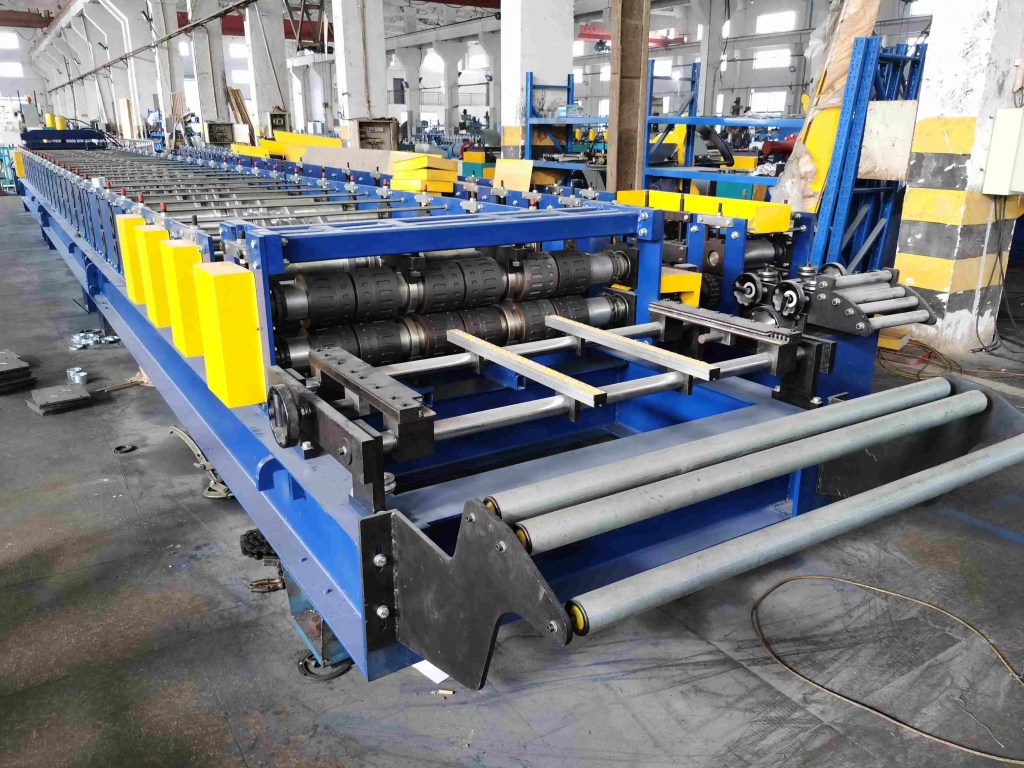
3. Sincronize no registro, não na ponta do painel
O sincronismo de velocidade é um problema de encoder. A linha do deck carrega o encoder mestre e a linha da chapa inferior segue por um laço de dança que absorve a diferença durante a aceleração e as trocas de bobina.
O registro acontece cerca de 1 m antes do primeiro cabeçote de solda. Dois rolos-guia verticais empurram a chapa contra uma borda de referência, e um laser confirma a linha de centro da nervura contra a tampa de solda. A meta é ±1 mm. Acima de 1.5 mm a lente de solda fica fora de centro e a célula abre sob carga.
Dois detalhes decidem se o registro se mantém:
- Fase da estampagem em relevo. O steel deck celular compósito carrega estampagens em relevo nas flanges das nervuras, e elas devem cair dentro da área da solda. O guia de projeto de estampagem em relevo cobre profundidade e padrão. Faseie a cadeira de estampagem em relação à tampa de solda uma vez e depois trave.
- Camber. A contra-flecha do deck é limitada a cerca de 6 mm em 3 m. A contra-flecha da chapa inferior e a do deck correm em direções opostas após a solda, então o endireitador é ajustado no painel montado, não em nenhuma das tiras.
A tensão da tira também altera o registro, então acompanhe a tendência do laço de dança.
4. O passo de solda limita a velocidade da linha
Um programa celular típico usa soldas intermitentes com passo de 12 in (305 mm), dois cabeçotes de solda e diâmetro de lente de solda de pelo menos 4.8 mm. Com esse passo, a produção se estabiliza em 15 a 25 m/min mesmo quando os dois trens conseguem rodar a 40 m/min.
| Parâmetro de solda | Ajuste típico | Efeito quando errado |
|---|---|---|
| Pitch | 12 in (305 mm) | Passo maior enfraquece a célula, passo menor desacelera a linha |
| Diâmetro da lente de solda | 4.8 mm mínimo | Lentes pequenas cisalham na borda da célula |
| Força do eletrodo | 3 to 5 kN | Força baixa respinga, força alta amassa a chapa |
| Current | Definido pelo par de bitolas, não pelo painel | Corrente fixa perfura chapas finas |
| Intervalo de dressagem | Every shift | Se pular, o tamanho da solda varia em poucas horas |
Três hábitos protegem o programa. Mude corrente e força com o par de bitolas, porque um painel 20/20 e um painel 16/16 não são a mesma solda. Faça a dressagem dos eletrodos de liga de cobre a cada turno, já que o zinco se acumula na face e o operador aumenta a corrente para compensar. Verifique a água de resfriamento semanalmente, porque eletrodos quentes deformam e perdem diâmetro de lente.
A soldagem é onde a price gap diferença entre uma linha de deck simples e uma linha celular aparece. Duas linhas de bobina, uma estação de solda e a capacidade elétrica por trás delas acrescentam 30 a 50 por cento ao orçamento da máquina antes do ferramental.
5. O ferramental de que a linha da chapa inferior realmente precisa
Os compradores subestimam o ferramental da chapa inferior porque a chapa parece uma folha plana. Quatro itens sustentam a qualidade. Os rolos de borda formam uma dobra para que a chapa se apoie dentro da sobreposição do deck sem esfregar o zinco. Uma tesoura longitudinal ou aparador corrige a largura da chapa em linha para ±0.5 mm, para que o registro não dependa apenas do corte longitudinal da bobina. Uma bigorna de apoio endurecida sob cada cabeçote de solda absorve a força do eletrodo e impede que a chapa fleto. A lâmina do corte voador cisalha deck e chapa em um único golpe, então a folga é definida na espessura combinada, de até 2.4 mm, em cerca de 8 por cento desse total.
Cortar cada tira separadamente elimina a carga de cisalhamento em espessura dupla e custa uma estação extra. Em um perfil de 3 in com deck de bitola 16, essa troca compensa.

6. Planeje a troca em torno da linha da chapa inferior
A troca de perfil leva de 4 a 8 horas, e a linha da chapa inferior costuma ser o motivo. O trem do deck pode usar cassetes. Ferramental da chapa, programa de solda, datum de registro e folga de corte mudam todos com o perfil.
Sequencie a troca: ferramental do deck, ferramental da chapa, cabeçotes e programa de solda, datum de registro, folga de corte, depois a corrida de primeira peça. Pular a etapa de registro é como uma linha solda 3 mm fora de centro por um turno inteiro. O procedimento de troca rápida cobre a sequência.
Um painel de bitola mestre da corrida de aceitação reduz a verificação a minutos. Pendure-o na estação de solda e compare cada novo setup antes de liberar a linha.
Verificações de aceitação antes da liberação
Passe o primeiro painel por estes limites e registre os números:
- Largura de cobertura 914 ±3 mm, medida com trena em três pontos.
- Altura da nervura dentro de ±0.8 mm do nominal, nas duas extremidades.
- Planicidade da chapa 3 mm por 1 m, régua e cálibre de folga.
- Contra-flecha abaixo de 6 mm em 3 m, linha de corda em piso plano.
- Lente de solda 4.8 mm mínimo, teste de descascamento em corpo de prova a cada turno.
- Degrau da célula abaixo de 1 mm na sobreposição da nervura, verificado com cálibre de folga.
A aceitação estrutural segue a SDI norma de deck compósito, e a designação no desenho deve corresponder a uma família SDI 1.5WR ou 3W. As classificações de fogo vêm de ASTM E119 montagens, e não da linha de conformação, então a profundidade da célula deve corresponder à montagem listada. As propriedades de diafragma são verificadas em relação a AISC 360.
Conclusão
A conformação a frio de steel deck celular é um problema de duas linhas com um único gargalo. Iguale as duas larguras de bobina à largura desenvolvida da tira, mantenha deck e chapa em trens separados com um encoder mestre, registre dentro de 1 mm antes da solda, e aceite que o passo de solda limita a linha a 15 a 25 m/min.
Se o perfil caminha para uma célula de 3 in ou um deck de bitola 16, leia as regras de nervura de vão longo antes de encomendar ferramental. Se a questão é se convém adicionar células a uma linha existente, orce primeiro a estação de solda e o segundo desbobinador.
FAQ
1. O que é conformação a frio de steel deck celular? É um processo de duas linhas que conforma um deck nervurado e uma chapa inferior plana, depois os solda em células fechadas antes do corte no comprimento. A chapa atua como flange inferior, então o painel vence vãos maiores que um deck simples.
2. Qual é a profundidade das células em um painel de deck celular? As células têm 1.5, 2.0 ou 3.0 in (38, 51 ou 76 mm), acompanhando a profundidade do deck. A largura da célula segue o passo das nervuras, tipicamente 6 a 12 in. Células mais profundas dão mais espaço para instalações e vãos maiores sem escoramento.
3. Que par de bitolas uma linha de deck celular deve rodar? Os pares comuns são 20/20, 18/20, 18/18, 16/18 e 16/16, escritos como deck sobre chapa. A chapa normalmente roda uma a duas bitolas mais leve. Uma chapa de bitola 16 é rara porque a corrente de solda a distorce.
4. Por que as linhas de deck celular rodam mais devagar que as linhas de deck simples? A estação de solda limita a velocidade, não os trens de conformação. Com passo de 12 in e dois cabeçotes, a produção se estabiliza em 15 a 25 m/min enquanto os dois trens conformam a 40 m/min. Adicionar cabeçotes é a correção usual.
5. Que passo de solda é usado em deck celular? Doze polegadas (305 mm) é o passo comum, com lente de 4.8 mm no mínimo. Alguns projetos reduzem o passo perto das extremidades do painel. O projeto estrutural fixa o passo, então a velocidade da linha decorre dele.
6. Como a chapa inferior é alinhada antes da solda? Rolos-guia empurram a chapa contra uma borda de referência cerca de 1 m antes do primeiro cabeçote, e um laser confere a linha de centro da nervura contra a tampa de solda. A meta é ±1 mm. Acima de 1.5 mm a lente fica fora de centro.
7. Uma linha pode fabricar deck simples e deck celular? Sim, se a linha da chapa inferior for um módulo aparafusado e a estação de solda puder ser contornada. O trem do deck permanece inalterado. O custo é área de piso mais 4 a 8 horas de troca a cada mudança.
8. O que causa queima passante na chapa inferior? Corrente alta demais para a bitola da chapa, eletrodos desgastados, força de eletrodo baixa ou contato ruim com a bigorna de apoio. O acúmulo de zinco na face do eletrodo é o gatilho usual, porque a resistência sobe e o operador aumenta a corrente.
9. Quanto tempo leva uma troca de perfil? Reserve 4 a 8 horas. Ferramental do deck, ferramental da chapa, programa de solda, datum de registro e folga de corte mudam todos. Cassetes encurtam a parte mecânica, mas as verificações de solda e de registro permanecem.
10. Quais normas se aplicam à produção de deck celular? O perfil e a aceitação estrutural seguem a norma SDI de deck compósito, o revestimento segue ASTM A653, e as classificações de fogo vêm de ASTM E119. O projeto de diafragma referencia AISC 360. A designação no desenho define a geometria da célula.
Última atualização: 2026-11-04
Histórico de alterações do artigo
- 2026-11-02: Versão inicial para o slot de calendário de 2026-11-02. Seis técnicas de linha dupla, 3 tabelas, 10 FAQs, dados de bitola e de solda do comissionamento da linha de deck.
- 2026-11-04: Fotos de corpo adicionadas como widgets de imagem do Elementor e verificações de aceitação mais rigorosas.
Gatilhos para a próxima revisão
- SDI ou ASTM atualiza a norma de deck compósito ou a designação de revestimento
- Uma nova tecnologia de solda altera o teto prático de velocidade da linha
- Dados de campo mostram um modo de falha diferente em perfis celulares de 3 in
- Um comprador pergunta sobre deck celular para um mercado fora da América do Norte e da Europa





 Português