


Профилирование ячеистого металлического настила (cellular deck) — это две рулонные линии на одну сварочную позицию. Готовый настил выходит с основного стана, нижний лист — со второго, и оба свариваются в замкнутые ячейки до отрезки. Профиль задают формующие клети. Ширина рулона, согласование скоростей и шаг сварки определяют производительность.
Beli Rollforming строит профилегибочные станы и более 15 лет работает с оснасткой в 20+ странах. Шесть приёмов ниже взяты из пусконаладки линий настила, а не из каталога.
Ячейки служат для прокладки труб, кабеля и спринклерных линий, а нижний лист работает как нижний пояс. Лист, ушедший на 2 мм от оси гофра, в пакете выглядит нормально. На сварке он не проходит.
1. Два рулона задают всю линию
Производство ячеистого настила начинается с развёрнутой ширины полосы, а не с тоннажа. Из рулона настила должны получиться геометрия гофра, боковые нахлёсты и тиснения. Рулон нижнего листа должен соответствовать полезной ширине за вычетом нахлёста. Пара толщин записывается как настил над нижним листом.
| Пункт | Typical range | What it controls |
|---|---|---|
| Deck depth | 1.5 / 2.0 / 3.0 in (38 / 51 / 76 мм) | Высота ячейки, пролёт, толщина плиты |
| Coverage width | 24 или 36 in (610 или 914 мм) | Ширина рулона и ширина нижнего листа |
| Rib pitch | 6 to 12 in | Ширина ячейки, трассировка коммуникаций |
| Deck gauge | от 22 до 16 (от 0.76 до 1.52 мм) | Жёсткость гофра, баланс сварки |
| Pan gauge | от 24 до 20 (от 0.60 до 0.91 мм) | Жёсткость ячейки, риск прожога |
| Типовые пары | 20/20, 18/20, 18/18, 16/18, 16/16 | Режим сварки и комплект оснастки |
Покрытие важно не меньше толщины. Большинство линий настила работает с горячим цинкованием G90 до ASTM A653, и цинковый слой первым принимает электрод. Тихая замена G60 на G90 проявляется как брызги при сварке в течение недели.
Лаборатория руководство по выбору станка для настила охватывает работу с рулоном. Для ячеистой продукции добавьте одну проверку: оба разматывателя должны принимать рулон одного внутреннего диаметра, а оправка для нижнего листа должна быть рассчитана на более лёгкий рулон.
2. Разделяйте формовочный поток, а не станину
В профилировании ячеистого настила основную работу выполняет поток настила. Для профиля 3 дюйма нужно 20–26 клетей, диаметры валов 95–120 мм и привод на каждом проходе с гибом. Поток нижнего листа правит, гибёт кромки и даёт небольшую выпуклость, чтобы лист прилегал к полкам гофра.
| Stage | Deck line | Pan line |
|---|---|---|
| Stands | 20 to 26 | 6 to 10 |
| Диаметр вала | 95–120 мм | 70 to 95 mm |
| Main drive | 2–3 двигателя по 11–22 кВт | 1 двигатель, 7.5–15 кВт |
| Скорость линии | 25 - 40 m/min | 30–45 м/мин |
| Допуск, который нужно держать | Высота гофра ±0.8 мм | Плоскостность 3 мм/м |
Не связывайте два потока одним приводным валом. Разное число проходов и разное удлинение полосы заставят один из них проскальзывать. Две станины, два редуктора, один шкаф управления и жёсткая электрическая блокировка — схема, которая выдерживает работу в несколько смен.
Компоновка станин определяется сварочной позицией. Подача нижнего листа снизу поднимает линию настила; подача сбоку держит обе линии на одном уровне — проще в обслуживании, но длиннее по полу.
Линия, которая также делает глубокорёберные или профили типа «ласточкин хвост», должна предусматривать кассеты. Наше руководство по оснастке охватывает число клетей и материал роликов для семейства профилей.
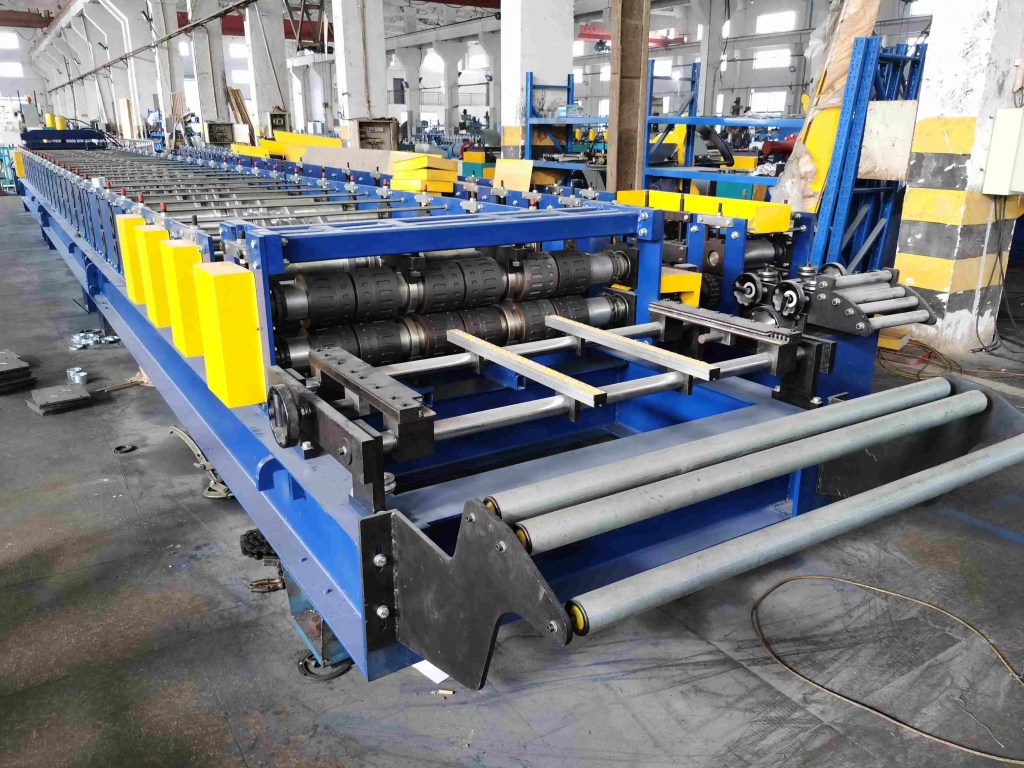
3. Синхронизация по базе, а не по торцу панели
Согласование скоростей — задача энкодера. Главный энкодер стоит на линии настила, а линия нижнего листа следует через петлевую компенсацию, которая поглощает разницу при разгоне и смене рулона.
Совмещение происходит примерно за 1 м до первой сварочной головки. Два вертикальных направляющих ролика прижимают нижний лист к базовой кромке, а лазер проверяет ось гофра относительно сварочной накладки. Цель — ±1 мм. Свыше 1.5 мм ядро смещается с оси, и ячейка раскрывается под нагрузкой.
Две детали определяют, удержится ли совмещение:
- Фазировка тиснения. Композитный ячеистый настил несёт тиснения на полках гофра, и они должны попадать в зону сварки. руководство по проектированию тиснения охватывает глубину и рисунок. Один раз сфазируйте клеть тиснения по сварочной накладке, затем зафиксируйте.
- Camber. Кривизна настила ограничена примерно 6 мм на 3 м. Кривизна нижнего листа и настила после сварки направлены в разные стороны, поэтому правильное устройство настраивают на собранной панели, а не на отдельной полосе.
Натяжение полосы тоже сдвигает совмещение, поэтому следите за трендом петли.
4. Шаг сварки ограничивает скорость линии
Типовой ячеистый режим — прерывистые швы с шагом 12 in (305 мм), две сварочные головки и диаметр ядра не менее 4.8 мм. При таком шаге производительность устанавливается на 15–25 м/мин, даже если оба потока могут идти на 40 м/мин.
| Параметр сварки | Типовая настройка | Последствие при ошибке |
|---|---|---|
| Pitch | 12 in (305 мм) | Больший шаг ослабляет ячейку, меньший замедляет линию |
| Диаметр ядра | минимум 4.8 мм | Малое ядро срезается по краю ячейки |
| Усилие электрода | 3 to 5 kN | Малое усилие даёт брызги, большое вминает нижний лист |
| Current | Задаётся парой толщин, а не панелью | Фиксированный ток прожигает тонкие нижние листы |
| Интервал зачистки | Every shift | Пропустите — и размер шва уплывёт за часы |
Три привычки защищают режим. Меняйте ток и усилие вместе с парой толщин, потому что панель 20/20 и панель 16/16 — не одна и та же сварка. Зачищайте электроды из медного сплава каждую смену, так как цинк нарастает на торце и оператор поднимает ток для компенсации. Проверяйте охлаждающую воду еженедельно: горячие электроды расплющиваются и теряют диаметр ядра.
Сварка определяет ту price gap между обычной линией настила и ячеистой линией. Две рулонные линии, одна сварочная позиция и электрическая мощность за ними добавляют 30–50 % к бюджету станка до оснастки.
5. Оснастка, которая действительно нужна линии нижнего листа
Покупатели недооценивают оснастку нижнего листа, потому что он выглядит как плоский лист. Качество держат четыре позиции. Кромкогибочные ролики отгибают отбортовку, чтобы нижний лист входил в нахлёст настила, не протирая цинк. Продольные ножницы или обрезной узел корректируют ширину нижнего листа в линии до ±0.5 мм, чтобы совмещение не зависело только от продольной резки рулона. Закалённая подкладная опора под каждой сварочной головкой воспринимает усилие электрода и не даёт нижнему листу прогибаться. Нож летучих ножниц режет настил и нижний лист за один ход, поэтому зазор задают по суммарной толщине — до 2.4 мм, около 8 % от этой суммы.
Резка каждой полосы отдельно снимает нагрузку на нож от двойной толщины и стоит одной дополнительной клети. Для профиля 3 дюйма с настилом 16 gauge такой обмен оправдан.

6. Планируйте переналадку вокруг линии нижнего листа
Переналадка профиля занимает 4–8 часов, и часто причина именно в линии нижнего листа. Поток настила может работать с кассетами. Оснастка нижнего листа, режим сварки, база совмещения и зазор ножниц меняются вместе с профилем.
Выстройте последовательность: оснастка настила, оснастка нижнего листа, сварочные головки и режим, база совмещения, зазор ножниц, затем пробный прогон первой панели. Пропуск шага совмещения — это как линия варит на 3 мм мимо оси целую смену. процедура быстрой переналадки охватывает последовательность.
Контрольная панель-эталон с приёмочного прогона сокращает проверку до минут. Повесьте её у сварочной позиции и сверяйте каждую новую настройку перед выпуском линии.
Приёмочные проверки перед сдачей
Прогоните первую панель по этим пределам и запишите числа:
- Полезная ширина 914 ±3 мм, замер в трёх точках.
- Высота гофра в пределах ±0.8 мм от номинала, на обоих концах.
- Плоскостность нижнего листа 3 мм на 1 м, линейка и щуп.
- Кривизна менее 6 мм на 3 м, струна на ровном полу.
- Ядро сварной точки минимум 4.8 мм, испытание на отрыв на образце каждую смену.
- Ступенька ячейки менее 1 мм на нахлёсте гофра, проверка щупом.
Конструктивная приёмка выполняется по SDI стандарту композитного настила, и обозначение на чертеже должно соответствовать семейству SDI 1.5WR или 3W. Огнестойкость определяется по ASTM E119 сборкам, а не по формовочной линии, поэтому глубина ячейки должна соответствовать указанной сборке. Свойства диафрагмы проверяют по AISC 360.
Заключение
Профилирование ячеистого настила — задача двух линий с одним узким местом. Согласуйте обе ширины рулона с развёрнутой полосой, держите настил и нижний лист на отдельных потоках с одним главным энкодером, совмещайте в пределах 1 мм до сварки и примите, что шаг сварки ограничивает линию на 15–25 м/мин.
Если профиль идёт к ячейке 3 дюйма или настилу 16 gauge, прочитайте правила длиннопролётного гофра до заказа оснастки. Если вопрос в том, добавлять ли ячейки к существующей линии, сначала оцените стоимость сварочной позиции и второго разматывателя.
Часто задаваемые вопросы
1. Что такое профилирование ячеистого настила? Это двухлинейный процесс: формуется рёберный настил и плоский нижний лист, затем они свариваются в замкнутые ячейки до резки в размер. Нижний лист работает как нижний пояс, поэтому панель перекрывает больший пролёт, чем обычный настил.
2. Какова глубина ячеек в панели ячеистого настила? Ячейки бывают 1.5, 2.0 или 3.0 дюйма (38, 51 или 76 мм) и соответствуют глубине настила. Ширина ячейки следует шагу гофра, обычно 6–12 дюймов. Более глубокие ячейки дают больше места для коммуникаций и больший пролёт без подпорок.
3. Какую пару толщин должна вести линия ячеистого настила? Типовые пары — 20/20, 18/20, 18/18, 16/18 и 16/16, записываются как настил над нижним листом. Нижний лист обычно на одну–две толщины тоньше. Нижний лист 16 gauge встречается редко, потому что сварочный ток его деформирует.
4. Почему линии ячеистого настила работают медленнее обычных? Скорость ограничивает сварочная позиция, а не формовочные потоки. При шаге 12 дюймов с двумя головками производительность устанавливается на 15–25 м/мин, тогда как оба потока формуют на 40 м/мин. Обычное решение — добавить головки.
5. Какой шаг сварки применяется на ячеистом настиле? Двенадцать дюймов (305 мм) — обычный шаг при минимальном ядре 4.8 мм. Некоторые решения уменьшают шаг у торцов панели. Шаг задаёт конструктивный расчёт, а скорость линии следует из него.
6. Как выравнивают нижний лист перед сваркой? Направляющие ролики прижимают нижний лист к базовой кромке примерно за 1 м до первой головки, а лазер проверяет ось гофра относительно сварочной накладки. Цель — ±1 мм. Свыше 1.5 мм ядро смещается с оси.
7. Может ли одна линия делать и обычный, и ячеистый настил? Да, если линия нижнего листа — быстросъёмный модуль, а сварочную позицию можно обойти. Поток настила остаётся неизменным. Плата — площадь пола плюс 4–8 часов переналадки на каждое переключение.
8. Что вызывает прожог нижнего листа при сварке? Слишком большой ток для толщины нижнего листа, изношенные электроды, малое усилие электрода или плохой контакт подкладной опоры. Обычный триггер — нагар цинка на торце электрода: сопротивление растёт, и оператор поднимает ток.
9. Сколько длится переналадка профиля? Закладывайте 4–8 часов. Меняются оснастка настила, оснастка нижнего листа, режим сварки, база совмещения и зазор ножниц. Кассеты сокращают механическую часть, но проверки сварки и совмещения остаются.
10. Какие стандарты применяются к производству ячеистого настила? Профиль и конструктивную приёмку ведут по стандарту композитного настила SDI, покрытие — по ASTM A653, огнестойкость — по ASTM E119. Расчёт диафрагмы ссылается на AISC 360. Обозначение на чертеже определяет геометрию ячейки.
Обновлено: 2026-11-04
История изменений статьи
- 2026-11-02: Начальная версия для календарного слота 2026-11-02. Шесть приёмов для двух линий, 3 таблицы, 10 вопросов, данные по толщинам и сварке из пусконаладки линий настила.
- 2026-11-04: Добавлены фото в теле статьи как виджеты изображений Elementor и уточнены приёмочные проверки.
Основания для следующего пересмотра
- SDI или ASTM обновляют стандарт композитного настила или обозначение покрытия
- Новая технология сварки меняет практический потолок скорости линии
- Полевые данные показывают другой характер отказа на ячеистых профилях 3 дюйма
- Покупатель спрашивает о ячеистом настиле для рынка за пределами Северной Америки и Европы





 Русский