


การขึ้นรูปด้วยลูกกลิ้งของพื้นเหล็กรับน้ำหนักแบบมีช่องปิดใช้เส้นคอยล์สองเส้นป้อนเข้าสู่สถานีเชื่อมเดียว พื้นที่ขึ้นรูปแล้วออกจากชุดแท่นรีดหลัก แผ่นเหล็กล่างออกจากชุดแท่นรีดที่สอง และทั้งคู่ถูกเชื่อมเป็นช่องเซลล์ปิดก่อนถึงเครื่องตัด ชุดแท่นรีดเป็นตัวกำหนดโปรไฟล์พื้น ความกว้างคอยล์ การจับคู่ความเร็ว และระยะพิทช์การเชื่อมเป็นตัวกำหนดผลผลิต
Beli Rollforming ผลิต เครื่องขึ้นรูปม้วน และมีประสบการณ์งานเครื่องมือกว่า 15 ปีในกว่า 20 ประเทศ เทคนิคทั้งหกข้อด้านล่างมาจากการติดตั้งและทดสอบเดินเครื่องสายผลิตพื้น ไม่ได้มาจากแคตตาล็อก
ช่องเซลล์ใช้เดินท่อร้อยสาย เคเบิล และระบบสปริงเกลอร์ และแผ่นเหล็กล่างทำหน้าที่เป็นปีกล่าง แผ่นเหล็กล่างที่เบี่ยงออกจากแนวศูนย์กลางริบ 2 mm ยังดูปกติเมื่อเป็นมัด แต่จะล้มเหลวที่รอยเชื่อม
1. คอยล์สองเส้นกำหนดทั้งสายการผลิต
การผลิตแบบมีช่องปิดเริ่มจากความกว้างแถบที่คลี่ออก ไม่ใช่น้ำหนักตัน คอยล์พื้นต้องให้รูปทรงริบ ส่วนพับข้าง และการปั๊มนูน คอยล์แผ่นเหล็กล่างต้องตรงกับความกว้างครอบคลุมสำเร็จลบส่วนพับ คู่ความหนาเขียนเป็นพื้นทับแผ่นเหล็กล่าง
| รายการ | Typical range | What it controls |
|---|---|---|
| Deck depth | 1.5 / 2.0 / 3.0 in (38 / 51 / 76 mm) | ความสูงช่องเซลล์ ช่วงพาด ความหนาพื้นคอนกรีต |
| Coverage width | 24 or 36 in (610 or 914 mm) | ความกว้างคอยล์และความกว้างแผ่นเหล็กล่าง |
| Rib pitch | 6 to 12 in | ความกว้างช่องเซลล์ การเดินท่อร้อยสาย |
| Deck gauge | 22 to 16 (0.76 to 1.52 mm) | ความแข็งแรงริบ ความสมดุลการเชื่อม |
| Pan gauge | 24 to 20 (0.60 to 0.91 mm) | ความแข็งแรงช่องเซลล์ ความเสี่ยงการเชื่อมทะลุ |
| คู่ความหนาที่พบบ่อย | 20/20, 18/20, 18/18, 16/18, 16/16 | ตารางการเชื่อมและชุดเครื่องมือ |
สารเคลือบสำคัญพอ ๆ กับความหนา พื้นส่วนใหญ่ใช้เหล็กชุบสังกะสี G90 ตาม ASTM A653และชั้นสังกะสีคือสิ่งที่อิเล็กโทรดสัมผัสก่อน การเปลี่ยนจาก G60 เป็น G90 โดยไม่แจ้งจะปรากฏเป็นสะเก็ดกระเด็นจากการเชื่อมภายในหนึ่งสัปดาห์
The คู่มือการเลือกซื้อเครื่องผลิตพื้น ครอบคลุมการจัดการคอยล์ สำหรับงานแบบมีช่องปิดให้เพิ่มการตรวจสอบหนึ่งข้อ: เครื่องคลายคอยล์ทั้งสองต้องรับขนาดแกนคอยล์ได้เท่ากัน และแกนรับแผ่นเหล็กล่างต้องรองรับคอยล์ที่เบากว่า
2. แยกชุดขึ้นรูป ไม่ใช่แยกโครง
ในการขึ้นรูปด้วยลูกกลิ้งของพื้นเหล็กรับน้ำหนักแบบมีช่องปิด ชุดขึ้นรูปพื้นเป็นตัวทำงานหลัก โปรไฟล์ 3 นิ้วต้องใช้ 20 ถึง 26 ชุดแท่นรีด เพลาขนาดเส้นผ่านศูนย์กลาง 95 ถึง 120 mm และต้องมีลูกกลิ้งขับที่ทุกสถานีที่มีการดัด ชุดขึ้นรูปแผ่นเหล็กล่างทำหน้าที่ปรับเรียบ ขึ้นขอบ และเพิ่มความนูนเล็กน้อยเพื่อให้แผ่นเหล็กล่างแนบกับปีกริบ
| เวที | Deck line | Pan line |
|---|---|---|
| Stands | 20 to 26 | 6 to 10 |
| เส้นผ่านศูนย์กลางเพลา | 95 to 120 mm | 70 to 95 mm |
| Main drive | มอเตอร์ 2 ถึง 3 ตัว ตัวละ 11 ถึง 22 kW | มอเตอร์ 1 ตัว 7.5 ถึง 15 kW |
| ความเร็วสายการผลิต | 25 ถึง 40 m/min | 30 ถึง 45 m/min |
| ค่าความคลาดเคลื่อนที่ต้องรักษา | ความสูงริบ ±0.8 mm | ความเรียบ 3 mm/m |
อย่าผูกชุดขึ้นรูปทั้งสองเข้ากับเพลาขับเดียว จำนวนพาสที่ต่างกันและการยืดตัวของแถบที่ต่างกันจะบังคับให้ชุดใดชุดหนึ่งลื่นไถล การใช้สองโครง สองเกียร์บ็อกซ์ ตู้ควบคุมเดียว และการอินเตอร์ล็อกทางไฟฟ้าแบบแข็งคือรูปแบบที่ทนต่อการเดินเครื่องหลายกะ
การวางผังโครงขึ้นกับสถานีเชื่อม การป้อนแผ่นเหล็กล่างจากด้านล่างทำให้สายผลิตพื้นอยู่สูง การป้อนจากด้านข้างทำให้ทั้งสองสายอยู่ในระดับเดียวกัน ดูแลรักษาง่ายกว่าแต่กินพื้นที่ยาวกว่า
สายการผลิตที่ต้องเดินโปรไฟล์ริบลึกหรือแบบหางเหยี่ยวควรวางแผนใช้คาสเซ็ตต์ ของเรา คู่มือเครื่องมือ ครอบคลุมจำนวนชุดแท่นรีดและวัสดุลูกกลิ้งสำหรับกลุ่มโปรไฟล์
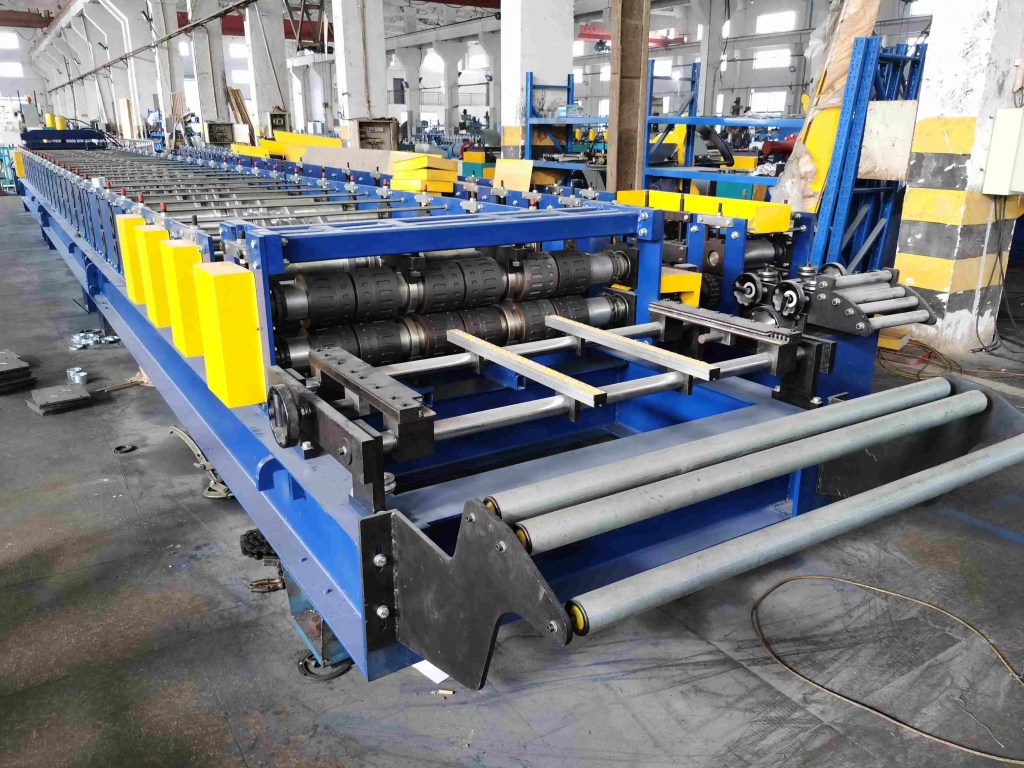
3. ซิงค์ที่จุดลงทะเบียน ไม่ใช่ที่ปลายแผง
การจับคู่ความเร็วเป็นปัญหาของเอนโคเดอร์ สายผลิตพื้นมีเอนโคเดอร์ตัวหลัก และสายแผ่นเหล็กล่างตามผ่านลูกลูปชดเชยที่ดูดซับความต่างในช่วงเร่งความเร็วและเปลี่ยนคอยล์
การลงทะเบียนตำแหน่งเกิดขึ้นประมาณ 1 m ก่อนหัวเชื่อมแรก ลูกกลิ้งนำแนวตั้งสองตัวดันแผ่นเหล็กล่างให้ชิดขอบอ้างอิง และเลเซอร์ยืนยันแนวศูนย์กลางริบเทียบกับฝาครอบเชื่อม เป้าหมายคือ ±1 mm หากเกิน 1.5 mm นิวเก็ตการเชื่อมจะเยื้องศูนย์และช่องเซลล์จะเปิดออกเมื่อรับน้ำหนัก
สองรายละเอียดเป็นตัวตัดสินว่าการลงทะเบียนตำแหน่งจะคงอยู่หรือไม่:
- การจัดเฟสการปั๊มนูน พื้นแบบมีช่องปิดชนิดคอมโพสิตมีการปั๊มนูนบนปีกริบ และรอยนูนต้องอยู่ในพื้นที่รอยเชื่อม คู่มือการออกแบบการปั๊มนูน ครอบคลุมความลึกและรูปแบบ จัดเฟสชุดแท่นรีดปั๊มนูนให้ตรงกับฝาครอบเชื่อมหนึ่งครั้ง แล้วล็อกไว้
- Camber. ความโค้งของพื้นจำกัดไว้ประมาณ 6 mm ใน 3 m ความโค้งของแผ่นเหล็กล่างและความโค้งของพื้นไปคนละทางหลังการเชื่อม จึงต้องตั้งเครื่องปรับเรียบบนแผงที่ประกอบแล้ว ไม่ใช่บนแถบใดแถบหนึ่ง
แรงดึงแถบก็เปลี่ยนการลงทะเบียนตำแหน่งเช่นกัน จึงต้องเฝ้าดูแนวโน้มของลูกลูปชดเชย
4. ระยะพิทช์การเชื่อมเป็นตัวจำกัดความเร็วสาย
ตารางการเชื่อมแบบมีช่องปิดทั่วไปใช้การเชื่อมเป็นจุดที่ระยะพิทช์ 12 in (305 mm) หัวเชื่อมสองหัว และนิวเก็ตการเชื่อมขนาดเส้นผ่านศูนย์กลางอย่างน้อย 4.8 mm ที่ระยะพิทช์นี้ ผลผลิตจะอยู่ที่ 15 ถึง 25 m/min แม้ชุดขึ้นรูปทั้งสองจะเดินได้ 40 m/min
| พารามิเตอร์การเชื่อม | ค่าที่ตั้งทั่วไป | ผลเมื่อตั้งผิด |
|---|---|---|
| Pitch | 12 in (305 mm) | พิทช์ยาวขึ้นทำให้ช่องเซลล์อ่อนลง พิทช์สั้นลงทำให้สายช้าลง |
| เส้นผ่านศูนย์กลางนิวเก็ต | ขั้นต่ำ 4.8 mm | นิวเก็ตเล็กจะเฉือนขาดที่ขอบช่องเซลล์ |
| แรงกดอิเล็กโทรด | 3 to 5 kN | แรงน้อยจะกระเด็น แรงมากจะบุบแผ่นเหล็กล่าง |
| Current | ตั้งตามคู่ความหนา ไม่ใช่ตามแผง | กระแสคงที่จะเชื่อมทะลุแผ่นเหล็กล่างที่บาง |
| รอบการแต่งหัวเชื่อม | Every shift | ละเลยแล้วขนาดรอยเชื่อมจะเพี้ยนภายในไม่กี่ชั่วโมง |
สามนิสัยช่วยรักษาตารางการเชื่อม เปลี่ยนกระแสและแรงกดตามคู่ความหนา เพราะแผง 20/20 กับแผง 16/16 ไม่ใช่รอยเชื่อมแบบเดียวกัน แต่งอิเล็กโทรดอัลลอยทองแดงทุกกะ เพราะสังกะสีสะสมบนหน้าสัมผัสและผู้ปฏิบัติงานจะเพิ่มกระแสชดเชย ตรวจน้ำหล่อเย็นทุกสัปดาห์ เพราะอิเล็กโทรดที่ร้อนจะบานออกและสูญเสียขนาดนิวเก็ต
การเชื่อมคือจุดที่ price gap ความแตกต่างระหว่างสายผลิตพื้นธรรมดากับสายแบบมีช่องปิดเกิดขึ้น สองสายคอยล์ สถานีเชื่อมเดียว และกำลังไฟรองรับเพิ่มงบประมาณเครื่องจักร 30 ถึง 50 เปอร์เซ็นต์ก่อนรวมเครื่องมือ
5. เครื่องมือที่สายแผ่นเหล็กล่างต้องการจริง ๆ
ผู้ซื้อประเมินเครื่องมือสำหรับแผ่นเหล็กล่างต่ำเกินไป เพราะแผ่นเหล็กล่างดูเหมือนแผ่นเรียบ สี่รายการเป็นตัวกำหนดคุณภาพ ลูกกลิ้งขึ้นขอบพับริมขึ้นเพื่อให้แผ่นเหล็กล่างอยู่ในส่วนพับของพื้นโดยไม่ครูดสังกะสี มีดตัดตามยาวหรือเครื่องตัดแต่งปรับความกว้างแผ่นเหล็กล่างในสายได้ถึง ±0.5 mm การลงทะเบียนตำแหน่งจึงไม่ขึ้นกับการตัดตามยาวคอยล์เพียงอย่างเดียว แท่นรองรับการเชื่อมที่ชุบแข็งใต้หัวเชื่อมแต่ละหัวรับแรงกดอิเล็กโทรดและกันไม่ให้แผ่นเหล็กล่างโก่งงอ ใบมีดตัดเฉือนพื้นและแผ่นเหล็กล่างในจังหวะเดียว จึงตั้งระยะห่างใบมีดบนความหนารวม สูงสุด 2.4 mm ที่ประมาณ 8 เปอร์เซ็นต์ของความหนารวมนั้น
การตัดแถบแต่ละเส้นแยกกันลดภาระเฉือนความหนาสองชั้นและแลกมาด้วยสถานีเพิ่มหนึ่งสถานี บนโปรไฟล์ 3 นิ้วที่ใช้พื้นความหนา 16 การแลกเปลี่ยนนี้คุ้ม

6. วางแผนการเปลี่ยนรุ่นโดยยึดสายแผ่นเหล็กล่าง
การเปลี่ยนโปรไฟล์ใช้เวลา 4 ถึง 8 ชั่วโมง และสายแผ่นเหล็กล่างมักเป็นสาเหตุ ชุดขึ้นรูปพื้นใช้คาสเซ็ตต์ได้ แต่เครื่องมือแผ่นเหล็กล่าง ตารางการเชื่อม จุดอ้างอิงการลงทะเบียนตำแหน่ง และระยะห่างใบมีดตัด เปลี่ยนตามโปรไฟล์ทั้งหมด
ลำดับการสลับ: เครื่องมือพื้น เครื่องมือแผ่นเหล็กล่าง หัวเชื่อมและตารางการเชื่อม จุดอ้างอิงการลงทะเบียนตำแหน่ง ระยะห่างใบมีดตัด แล้วจึงเดินชิ้นงานแรก การข้ามขั้นตอนลงทะเบียนตำแหน่งคือสาเหตุที่สายเชื่อมเยื้องศูนย์ 3 mm ตลอดทั้งกะ ขั้นตอนการเปลี่ยนรุ่นอย่างรวดเร็ว ครอบคลุมลำดับนี้
แผงอ้างอิงความหนาจากการเดินทดสอบรับมอบช่วยลดการตรวจสอบเหลือไม่กี่นาที แขวนไว้ที่สถานีเชื่อมและเทียบกับการตั้งค่าใหม่ทุกครั้งก่อนปล่อยสาย
การตรวจรับก่อนลงนาม
เดินแผงแรกผ่านขีดจำกัดเหล่านี้และบันทึกตัวเลข:
- ความกว้างครอบคลุม 914 ±3 mm วัดด้วยตลับเมตรที่สามจุด
- ความสูงริบอยู่ในช่วง ±0.8 mm ของค่าพิกัด ที่ปลายทั้งสองข้าง
- ความเรียบแผ่นเหล็กล่าง 3 mm ต่อ 1 m ใช้ไม้บรรทัดตรงและฟีลเลอร์เกจ
- ความโค้งต่ำกว่า 6 mm ใน 3 m ใช้เชือกขึงบนพื้นเรียบ
- นิวเก็ตการเชื่อมขั้นต่ำ 4.8 mm ทดสอบลอกบนชิ้นทดสอบเศษทุกกะ
- ขั้นเหลื่อมของช่องเซลล์ต่ำกว่า 1 mm ที่รอยต่อริบ ตรวจด้วยฟีลเลอร์เกจ
การตรวจรับทางโครงสร้างเป็นไปตาม SDI มาตรฐานพื้นคอมโพสิต และรหัสในแบบควรตรงกับตระกูล SDI 1.5WR หรือ 3W ชั้นทนไฟได้มาจาก ASTM E119 ชุดประกอบ ไม่ใช่จากสายขึ้นรูป ความลึกช่องเซลล์จึงต้องตรงกับชุดประกอบที่ระบุไว้ คุณสมบัติไดอะแฟรมตรวจเทียบกับ AISC 360.
บทสรุป
การขึ้นรูปด้วยลูกกลิ้งของพื้นเหล็กรับน้ำหนักแบบมีช่องปิดเป็นปัญหาสองสายที่มีคอขวดเดียว จับคู่ความกว้างคอยล์ทั้งสองกับความกว้างแถบที่คลี่ออก แยกพื้นและแผ่นเหล็กล่างไว้คนละชุดขึ้นรูปโดยใช้เอนโคเดอร์ตัวหลักตัวเดียว ลงทะเบียนตำแหน่งภายใน 1 mm ก่อนการเชื่อม และยอมรับว่าระยะพิทช์การเชื่อมจำกัดสายไว้ที่ 15 ถึง 25 m/min
หากโปรไฟล์กำลังไปทางช่องเซลล์ 3 นิ้วหรือพื้นที่ความหนา 16 ให้อ่าน กฎริบช่วงพาดยาว ก่อนสั่งเครื่องมือ หากคำถามคือจะเพิ่มช่องเซลล์ให้สายเดิมหรือไม่ ให้ประเมินราคาสถานีเชื่อมและเครื่องคลายคอยล์ตัวที่สองก่อน
คำถามที่พบบ่อย
1. การขึ้นรูปด้วยลูกกลิ้งของพื้นเหล็กรับน้ำหนักแบบมีช่องปิดคืออะไร? เป็นกระบวนการสองสายที่ขึ้นรูปพื้นมีริบและแผ่นเหล็กล่างเรียบ แล้วเชื่อมเข้าด้วยกันเป็นช่องเซลล์ปิดก่อนตัดตามความยาว แผ่นเหล็กล่างทำหน้าที่เป็นปีกล่าง แผงจึงพาดได้ไกลกว่าพื้นธรรมดา
2. ช่องเซลล์ในแผงพื้นแบบมีช่องปิดลึกเท่าไร? ช่องเซลล์มีขนาด 1.5, 2.0 หรือ 3.0 นิ้ว (38, 51 หรือ 76 mm) ตรงกับความลึกของพื้น ความกว้างช่องเซลล์ตามระยะริบ ปกติ 6 ถึง 12 นิ้ว ช่องเซลล์ที่ลึกกว่าให้พื้นที่เดินท่อมากกว่าและช่วงพาดที่ไม่มีไม้ค้ำยาวกว่า
3. สายผลิตพื้นแบบมีช่องปิดควรใช้คู่ความหนาใด? คู่ที่พบบ่อยคือ 20/20, 18/20, 18/18, 16/18 และ 16/16 เขียนเป็นพื้นที่ทับแผ่นเหล็กล่าง ปกติแผ่นเหล็กล่างจะบางกว่า 1 ถึง 2 ขั้นความหนา แผ่นเหล็กล่างความหนา 16 หายากเพราะกระแสเชื่อมทำให้บิดเบี้ยว
4. ทำไมสายผลิตพื้นแบบมีช่องปิดจึงเดินช้ากว่าสายผลิตพื้นธรรมดา? สถานีเชื่อมเป็นตัวจำกัดความเร็ว ไม่ใช่ชุดขึ้นรูป ที่พิทช์ 12 นิ้วกับหัวเชื่อมสองหัว ผลผลิตจะอยู่ที่ 15 ถึง 25 m/min ขณะที่ชุดขึ้นรูปทั้งสองขึ้นรูปที่ 40 m/min การเพิ่มหัวเชื่อมคือวิธีแก้ปกติ
5. พื้นแบบมีช่องปิดใช้ระยะพิทช์การเชื่อมเท่าไร? สิบสองนิ้ว (305 mm) เป็นพิทช์ที่พบบ่อยโดยมีนิวเก็ตขั้นต่ำ 4.8 mm บางแบบใช้พิทช์ถี่ขึ้นใกล้ปลายแผง การออกแบบทางโครงสร้างเป็นตัวกำหนดพิทช์ ความเร็วสายจึงตามมาเอง
6. แผ่นเหล็กล่างจัดแนวก่อนการเชื่อมอย่างไร? ลูกกลิ้งนำดันแผ่นเหล็กล่างชิดขอบอ้างอิงประมาณ 1 m ก่อนหัวเชื่อมแรก และเลเซอร์ตรวจแนวศูนย์กลางริบเทียบกับฝาครอบเชื่อม เป้าหมายคือ ±1 mm หากเกิน 1.5 mm นิวเก็ตจะเยื้องศูนย์
7. สายเดียวผลิตได้ทั้งพื้นธรรมดาและพื้นแบบมีช่องปิดหรือไม่? ได้ หากสายแผ่นเหล็กล่างเป็นโมดูลแบบประกอบเพิ่มและสามารถบายพาสสถานีเชื่อมได้ ชุดขึ้นรูปพื้นไม่ต้องเปลี่ยน ข้อแลกเปลี่ยนคือพื้นที่โรงงานบวกเวลาเปลี่ยนรุ่น 4 ถึง 8 ชั่วโมงต่อการสลับหนึ่งครั้ง
8. อะไรทำให้เกิดการเชื่อมทะลุบนแผ่นเหล็กล่าง? กระแสสูงเกินไปสำหรับความหนาแผ่นเหล็กล่าง อิเล็กโทรดสึก แรงกดอิเล็กโทรดต่ำ หรือหน้าสัมผัสแท่นรองรับไม่ดี การสะสมของสังกะสีบนหน้าอิเล็กโทรดคือสาเหตุที่พบบ่อย เพราะความต้านทานเพิ่มขึ้นและผู้ปฏิบัติงานจึงเพิ่มกระแส
9. การเปลี่ยนโปรไฟล์ใช้เวลานานเท่าไร? เผื่อไว้ 4 ถึง 8 ชั่วโมง เครื่องมือพื้น เครื่องมือแผ่นเหล็กล่าง ตารางการเชื่อม จุดอ้างอิงการลงทะเบียนตำแหน่ง และระยะห่างใบมีดตัด เปลี่ยนทั้งหมด คาสเซ็ตต์ช่วยย่นส่วนกลไก แต่การตรวจการเชื่อมและการลงทะเบียนตำแหน่งยังต้องทำ
10. การผลิตพื้นแบบมีช่องปิดใช้มาตรฐานใด? การตรวจรับโปรไฟล์และโครงสร้างเป็นไปตามมาตรฐานพื้นคอมโพสิตของ SDI สารเคลือบเป็นไปตาม ASTM A653 และชั้นทนไฟได้มาจาก ASTM E119 การออกแบบไดอะแฟรมอ้างอิง AISC 360 รหัสในแบบเป็นตัวกำหนดรูปทรงช่องเซลล์
ปรับปรุงล่าสุด: 2026-11-04
บันทึกการเปลี่ยนแปลงบทความ
- 2026-11-02: ฉบับแรกสำหรับช่องตารางวันที่ 2026-11-02 เทคนิคสองสายหกข้อ ตาราง 3 ตาราง คำถามที่พบบ่อย 10 ข้อ ข้อมูลความหนาและการเชื่อมจากการติดตั้งและทดสอบเดินเครื่องสายผลิตพื้น
- 2026-11-04: เพิ่มภาพในเนื้อหาเป็นวิดเจ็ตรูปภาพของ Elementor และปรับการตรวจรับให้กระชับขึ้น
เงื่อนไขการทบทวนครั้งถัดไป
- SDI หรือ ASTM ปรับปรุงมาตรฐานพื้นคอมโพสิตหรือรหัสสารเคลือบ
- เทคโนโลยีการเชื่อมใหม่เปลี่ยนเพดานความเร็วสายที่ทำได้จริง
- ข้อมูลภาคสนามแสดงรูปแบบความเสียหายที่ต่างออกไปบนโปรไฟล์แบบมีช่องปิด 3 นิ้ว
- ผู้ซื้อสอบถามเกี่ยวกับพื้นแบบมีช่องปิดสำหรับตลาดนอกอเมริกาเหนือและยุโรป





 ไทย