


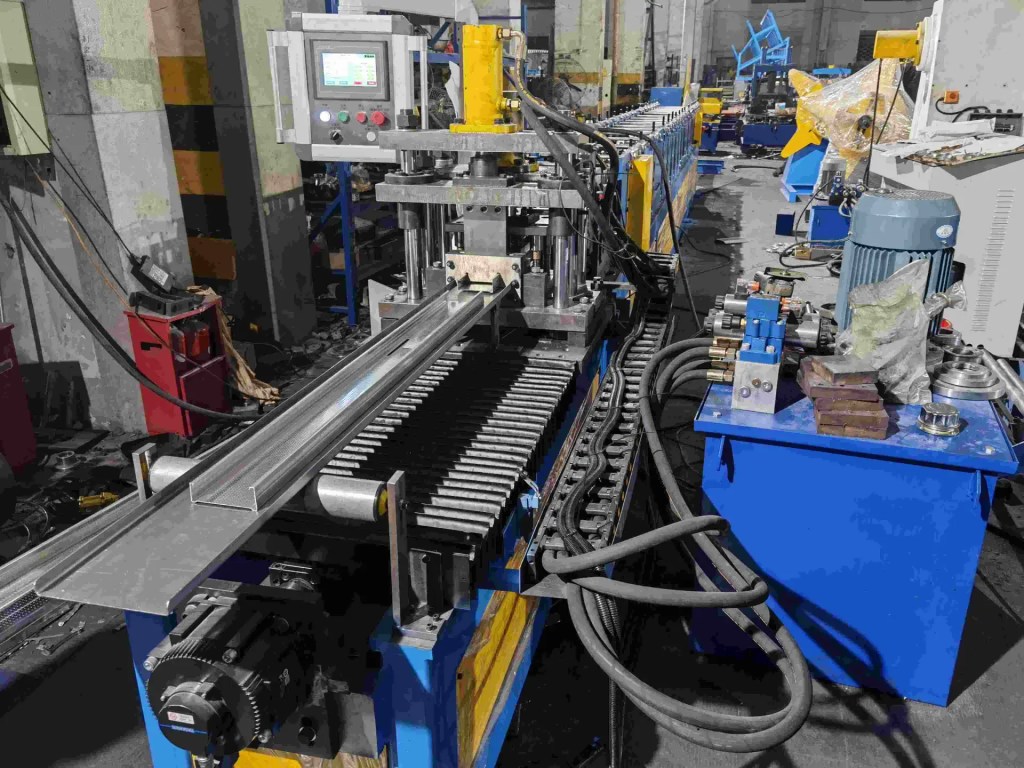
การบำรุงรักษาระบบไฮดรอลิกของเครื่องขึ้นรูปด้วยลูกกลิ้งเริ่มต้นที่ตัวเลข ไม่ใช่ที่ประแจ สายการผลิตที่ตัดเหล็กชุบสังกะสีหนา 1.2 mm ที่ความเร็ว 25 m/min ควรคงแรงดันหัวตัดเดิมไว้ได้เดือนแล้วเดือนเล่า โดยคลาดเคลื่อนเพียงไม่กี่ bar เมื่อการตัดเริ่มช้าไปหรือชุดเจาะต้องเดินช็อตที่สอง การตรวจหนึ่งในเจ็ดข้อด้านล่างจะบอกสาเหตุได้ Beli Rollforming ผลิต เครื่องขึ้นรูปม้วน และมีประสบการณ์ให้บริการภาคสนามด้านวงจรไฮดรอลิกมากกว่า 15 ปีในกว่า 20 ประเทศ การตรวจเหล่านี้จึงมาจากรายงานหน้างาน ไม่ใช่จากคู่มือ
ความผิดพลาดของระบบไฮดรอลิกแทบไม่เกิดขึ้นโดยไม่มีสัญญาณเตือน แรงดันค่อย ๆ ลดลง น้ำมันคล้ำขึ้น และไส้กรองตันขึ้นในช่วงหลายร้อยชั่วโมงการทำงาน การบำรุงรักษาเชิงป้องกัน ที่วัดแรงดันทั้งห้าค่าเดิมทุกเดือนจะจับการเสื่อมนี้ได้ตั้งแต่ยังเป็นแค่ซีลหรือไส้กรอง ไม่ใช่ปั๊ม
1. บันทึกแรงดันฐานก่อนแตะต้องอะไรทั้งสิ้น
สมุดบันทึกการบำรุงรักษาระบบไฮดรอลิกเริ่มจากสิ่งที่เครื่องทำเมื่อยังปกติ ต่อเกจวัดที่พอร์ตทางออกปั๊ม เส้นแคลมป์หัวตัด เส้นเจาะ และเบรกตัวคลายคอยล์ บันทึกค่าที่ dead head และอีกครั้งกลางจังหวะ สายการผลิตส่วนใหญ่ทำงานที่แรงดัน 12 ถึง 16 MPa โดยตั้งรีลีฟไว้สูงกว่านั้น 10 เปอร์เซ็นต์
สมุดบันทึกสำคัญกว่าตัวเลขใดตัวเลขหนึ่ง ปั๊มที่สูญเสียอัตราการไหลไป 15 เปอร์เซ็นต์กำลังจะเสีย และมีเพียงการเปรียบเทียบรายเดือนเท่านั้นที่เห็นสิ่งนี้ รายการตรวจสอบการตรวจรับโรงงาน ของเราใช้หลักการเดียวกันกับเครื่องใหม่: พิสูจน์ตัวเลขก่อนรับสายการผลิต
| Check point | จุดที่ต่อเกจ | ค่าที่อ่านได้เมื่อปกติ | Act when |
|---|---|---|---|
| ทางออกปั๊มที่แรงดันรีลีฟ | พอร์ตเกจบนเส้นแรงดัน | 20 ถึง 21 MPa ที่ dead head | อัตราการไหลลด 15 เปอร์เซ็นต์ หรือเสียงดังขึ้น |
| แคลมป์หัวตัด | พอร์ตกระบอกสูบแคลมป์ | 10 ถึง 14 MPa | เคลื่อนตัวเกิน 3 mm/min ภายใต้โหลด |
| กระบอกสูบเจาะ | ทางออกวาล์วเจาะ | 12 ถึง 18 MPa | เวลาจังหวะเพิ่มขึ้น 20 เปอร์เซ็นต์ |
| แรงดันเติมล่วงหน้าแอคคูมิลเลเตอร์ | วาล์วก๊าซ ปั๊มหยุด | 60 ถึง 70 เปอร์เซ็นต์ของแรงดันใช้งาน | ต่ำกว่า 50 เปอร์เซ็นต์ |
| ไส้กรองทางกลับ | ตัวบอกแรงดันต่าง | ต่ำกว่า 0.15 MPa | สูงกว่า 0.3 MPa |
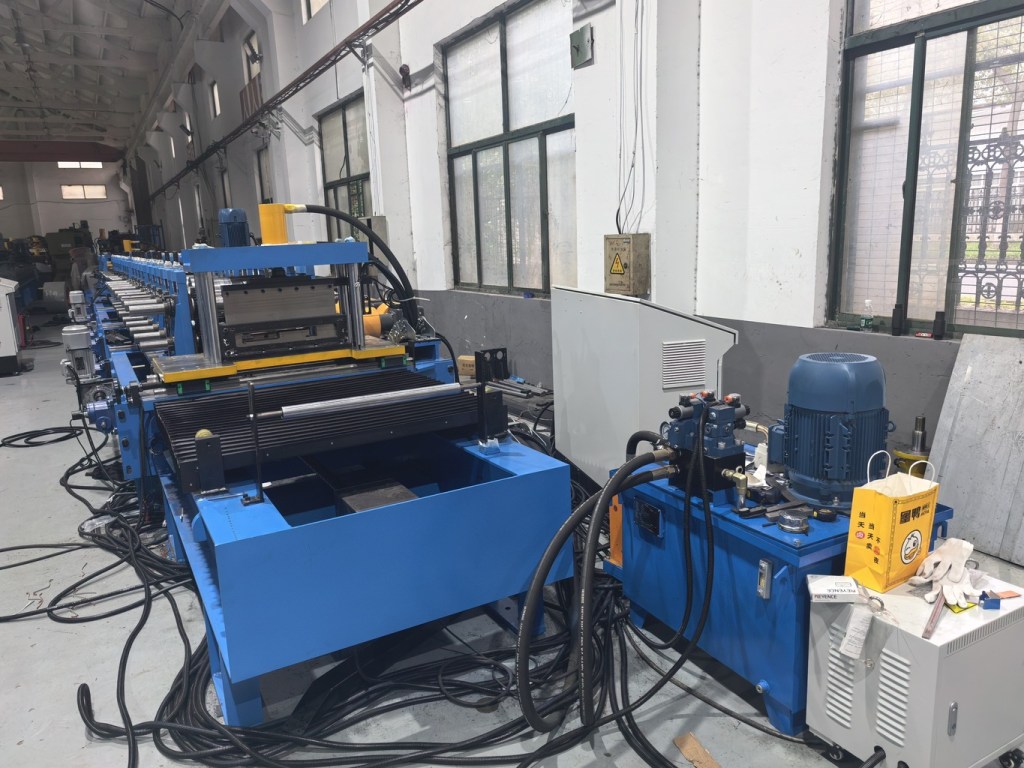
2. น้ำมันที่สูงกว่า 60 C ทำให้อายุซีลเหลือครึ่งเดียว
น้ำมันไฮดรอลิกมีสองหน้าที่ คือส่งแรงดันและพาความร้อนออกไป ISO VG 46 เป็นน้ำมันมาตรฐานสำหรับสายขึ้นรูปด้วยลูกกลิ้ง ที่ 46 cSt ที่ 40 C หากดันอุณหภูมิน้ำมันเกิน 60 C ความหนืดจะลดลงเข้าใกล้ 26 cSt การรั่วไหลภายในเพิ่มขึ้น และซีลทุกตัวในวงจรทำงานร้อนกว่าที่ออกแบบไว้
จุดเตือนคือ 60 C ที่ทางกลับเข้าถัง และจุดหยุดคือ 70 C ในการบำรุงรักษาระบบไฮดรอลิกของเครื่องขึ้นรูปด้วยลูกกลิ้ง อุณหภูมิคือสัญญาณเตือนล่วงหน้าที่ถูกที่สุดที่คุณมี
สาเหตุที่พบบ่อยคือครีบของคูลเลอร์ตันด้วยฝุ่นสังกะสี ระดับน้ำมันในถังต่ำ หรือพัดลมคูลเลอร์ต่อกับเทอร์โมสตัทผิดตัว หากสายการผลิตตั้งอยู่ในโรงงานที่อุณหภูมิ 40 C ในซาอุดีอาระเบียหรือออสเตรเลีย ให้เลือกขนาดคูลเลอร์ตามอุณหภูมิแวดล้อม ไม่ใช่ตามโรงงานในยุโรป วงจรพัดลมเป็นส่วนหนึ่งของการออกแบบตู้ควบคุม และต้องเป็นไปตาม NFPA 70 rules. Our คู่มือการติดตั้ง ซึ่งครอบคลุมการวางตำแหน่งถังและระยะเว้นสำหรับการไหลของอากาศ
| อุณหภูมิน้ำมัน | แนวโน้มความหนืด | สิ่งที่เกิดขึ้น |
|---|---|---|
| 35 to 55 C | 46 ถึง 30 cSt | ช่วงทำงานปกติ |
| 55 to 60 C | 30 ถึง 26 cSt | ติดตามแนวโน้ม ทำความสะอาดคูลเลอร์ |
| 60 to 70 C | 26 ถึง 20 cSt | อายุซีลลดลง เริ่มเกิดออกซิเดชัน |
| Above 70 C | ต่ำกว่า 20 cSt | หยุดสายการผลิต หาแหล่งความร้อน |
3. อ่านตัวชี้วัดไส้กรอง อย่าเปิดบายพาส
ไส้กรองทางกลับแบบ absolute 10 micron ป้องกันวาล์วและกระบอกสูบจากอนุภาคสึกหรอที่วงจรสร้างขึ้นเอง เป้าหมายความสะอาดตาม ISO 4406 คือ 18/16/13 สำหรับวงจรเกียร์และวงจรเวน และ 16/14/11 สำหรับสายที่มีวาล์วสัดส่วนหรือวาล์วเซอร์โว รหัสเหล่านี้คือจำนวนอนุภาคต่อมิลลิลิตรที่ขนาด 4, 6 และ 14 micron และใช้คาดการณ์วาล์วติด
เปลี่ยนไส้กรองเมื่อแรงดันต่าง 0.3 MPa หรือทุก 1,000 ชั่วโมง แล้วแต่ค่าใดถึงก่อน ห้ามเดินเครื่องโดยเปิดบายพาสเพื่อให้จบกะ ไส้กรองที่ถูกบายพาสจะเปลี่ยนน้ำมันทั้งถังให้กลายเป็นสารขัดถู และความเสียหายครั้งต่อไปคือปั๊ม ไม่ใช่ไส้กรอง
เก็บตัวอย่างทุก 500 ชั่วโมงและตรวจปริมาณน้ำ ค่าใดที่สูงกว่า 0.05 เปอร์เซ็นต์หมายถึงการควบแน่นหรือคูลเลอร์รั่ว และน้ำทำลายผิวตลับลูกปืนได้เร็วกว่าสิ่งสกปรก การเก็บตัวอย่างคือส่วนหนึ่งของการบำรุงรักษาระบบไฮดรอลิกที่โรงงานส่วนใหญ่มักข้ามไป
4. ฟองอากาศบ่งชี้การรั่วด้านดูด
ฟองในกระจกมองระดับ กระบอกสูบที่ยวบตัว หรือปั๊มที่ส่งเสียงหอนตอนสตาร์ต ล้วนบอกเรื่องเดียวกัน คือมีอากาศเข้าทางด้านดูด ตรวจเข็มขัดสายอ่อน ตะแกรงกรองด้านดูด และระดับน้ำมันขณะกดกระบอกสูบออกสุด รอยร้าวเล็กเท่าเส้นผมบนสายดูดจะไม่ทำให้น้ำมันรั่วออก แต่จะดูดอากาศเข้าไป
ไล่ลมที่จุดสูงสุดหลังการซ่อมทุกครั้ง จากนั้นเดินหัวตัดและชุดเจาะซ้ำ 5 ถึง 10 ครั้งโดยไม่มีโหลด ถ้าฟองกลับมาอีก แสดงว่ารอยรั่วยังอยู่
อากาศยังซ่อนการสูญเสียแรงดันไว้ วงจรที่มีอากาศปนอยู่จะอ่านค่าได้ปกติที่เกจแต่ยังตัดช้า รายการตรวจสอบการติดตั้งและทดสอบเดินเครื่อง ของเราครอบคลุมลำดับการไล่ลมสำหรับสายการผลิตใหม่
5. เติมแรงดันแอคคูมิลเลเตอร์ทุก 500 ชั่วโมง
แอคคูมิลเลเตอร์ดูดซับแรงกระแทกเมื่อหัวตัดทำงานและรักษาแรงดันไว้ระหว่างที่ปั๊มตามทัน แรงดันเติมล่วงหน้าคือไนโตรเจนที่ 60 ถึง 70 เปอร์เซ็นต์ของแรงดันใช้งานต่ำสุด และจะค่อย ๆ ลดลงแม้ถุงลมจะยังดีอยู่ ให้ตรวจทุก 500 ชั่วโมงโดยดับปั๊มและปล่อยแรงดันในวงจรออก ตามข้อกำหนดล็อกเอาต์พลังงานสะสมใน OSHA 1910.147.
ใช้ไนโตรเจนเท่านั้น อากาศอัดในแอคคูมิลเลเตอร์เป็นความเสี่ยงไฟไหม้และเป็นข้อบกพร่องที่บริษัทประกันจะบันทึก ถุงลมที่ไม่สามารถรักษาแรงดันเติมล่วงหน้าได้หนึ่งสัปดาห์ก็ถึงปลายอายุใช้งานแล้ว โดยทั่วไปหลังจาก 2 ถึง 3 ปี
แรงดันเติมล่วงหน้าที่ต่ำจะแสดงออกมาเป็นแรงดันพุ่งสูงทุกครั้งที่ตัด เสียงกระแทกดัง และหัวตัดที่เด้งกลับ เป็นการซ่อมที่ถูกที่สุดในการบำรุงรักษาระบบไฮดรอลิกของเครื่องขึ้นรูปด้วยลูกกลิ้ง
6. ทดสอบการเคลื่อนตัวของทุกกระบอกสูบ
การสึกของซีลกระบอกสูบซ่อนอยู่หลังเวลาจังหวะปกติ การทดสอบการเคลื่อนตัวจึงต้องอยู่ในแผนบำรุงรักษาระบบไฮดรอลิกทุกฉบับ กดกระบอกสูบออกภายใต้โหลด ค้างไว้ 5 นาทีโดยปิดวาล์ว และวัดระยะที่เลื่อนไป หากเคลื่อนเกิน 3 mm ต่อนาที แสดงว่ามีการไหลข้ามซีลลูกสูบภายใน
ตรวจซีลก้านสูบไปพร้อมกัน ฟิล์มบาง ๆ ถือว่าปกติ หากหยดเร็วกว่าหนึ่งหยดต่อนาที หรือก้านโครเมียมเป็นรอยขีด แสดงว่าซีลใกล้เสีย สาเหตุส่วนใหญ่มักมาจากสิ่งสกปรกใต้ยางปัดก้าน ซึ่งย้อนกลับไปถึงเรื่องการกรอง
กระบอกสูบที่สึกและเครื่องมือขึ้นรูปที่สึกเสื่อมพร้อมกันบ่อยกว่าที่ผู้ซื้อคาดคิด คู่มือรูปแบบการสึกของลูกกลิ้ง แสดงให้เห็นว่าสิ่งสกปรกแบบเดียวกันที่ขีดก้านสูบก็ทิ้งรอยบนลูกกลิ้งขึ้นรูปด้วย

7. เปลี่ยนสายไฮดรอลิกตามอายุ ไม่ใช่ตามการแตกหัก
การบำรุงรักษาสายไฮดรอลิกในระบบใช้อายุเป็นเกณฑ์ ไม่ใช่ใช้การเสียเป็นเกณฑ์ เปลี่ยนสายแรงดันที่ 6 ปี หรือ 10,000 ชั่วโมงการทำงาน SAE J517 กำหนดอัตราการแตกระเบิดไว้ที่สี่เท่าของแรงดันใช้งาน และส่วนเผื่อนั้นเป็นของสายใหม่ ไม่ใช่ของสายที่ผิวแตกและผ่านรอบความร้อนมา 8 ปี สำหรับโรงงานที่ไม่มีช่างระบบไฮดรอลิกเฉพาะ International Fluid Power Society เผยแพร่เอกสารการรับรองที่ทีมบริการของเราใช้ฝึกอบรม
ตรวจทุกเดือนหาการเสียดสีกับโครง ผิวแตก และป่อง สายที่ถูกสีจนถึงชั้นลวดห่างจากการรั่ว 20 litre เพียงกะเดียว
การเปลี่ยนน้ำมันเป็นไปตามผลวิเคราะห์ ไม่ใช่ตามปฏิทิน เมื่อตัวอย่างสะอาด สายการผลิตส่วนใหญ่เปลี่ยนน้ำมันเต็มชุดทุก 2,000 ถึง 4,000 ชั่วโมง หลังยกเครื่องปั๊มหรือกระบอกสูบ ให้ล้างวงจรและเปลี่ยนไส้กรองสองครั้ง คือครั้งแรกหลังซ่อม และอีกครั้งที่ 50 ชั่วโมง
| Interval | งาน | เกณฑ์ที่ยอมรับได้ |
|---|---|---|
| Every 500 h | ตัวอย่างน้ำมัน แรงดันเติมล่วงหน้าแอคคูมิลเลเตอร์ ตัวชี้วัดไส้กรอง | ISO 18/16/13, แรงดันเติมล่วงหน้าสูงกว่า 50 เปอร์เซ็นต์ |
| ทุก 1,000 h | ไส้กรอง ตรวจสายไฮดรอลิก ทำความสะอาดคูลเลอร์ | แรงดันต่างต่ำกว่า 0.3 MPa |
| ทุก 6 ปี หรือ 10,000 h | เปลี่ยนสายแรงดันทั้งหมด | ไม่มีรอยแตก ไม่มีการเสียดสี |

บทสรุป
การบำรุงรักษาระบบไฮดรอลิกของเครื่องขึ้นรูปด้วยลูกกลิ้งคือกิจวัตรของการวัดค่า แรงดันห้าค่าบนใบบันทึก น้ำมันต่ำกว่า 60 C ความสะอาดตาม ISO 4406 ที่ 18/16/13 การเติมแรงดันแอคคูมิลเลเตอร์ทุก 500 ชั่วโมง และการทดสอบการเคลื่อนตัวของทุกกระบอกสูบ จะจับความเสียหายส่วนใหญ่ได้ก่อนที่เครื่องจะหยุดสายการผลิต หากแรงดันหายกลับมาอีกหลังยกเครื่อง แสดงว่าวงจรเล็กเกินไป ไม่ใช่แค่สึกหรอ อ่าน คู่มือสัญญาณเตือนก่อนซื้อ ก่อนจ่ายเงินซ่อมสิ่งที่ไม่ตรงสาเหตุ หรือ การวิเคราะห์อัปเกรดกับการเปลี่ยนเครื่อง หากเครื่องอายุเกิน 10 ปี
คำถามที่พบบ่อย
1. ควรเปลี่ยนน้ำมันไฮดรอลิกบนเครื่องขึ้นรูปด้วยลูกกลิ้งบ่อยแค่ไหน เมื่อตัวอย่างน้ำมันสะอาด ให้เปลี่ยนน้ำมันเต็มชุดทุก 2,000 ถึง 4,000 ชั่วโมงการทำงาน เก็บตัวอย่างทุก 500 ชั่วโมงและเปลี่ยนก่อนกำหนดหากน้ำเกิน 0.05 เปอร์เซ็นต์ หรือความสะอาดตาม ISO ต่ำกว่า 18/16/13 ไส้กรองเปลี่ยนบ่อยกว่าน้ำมัน
2. อุณหภูมิน้ำมันเท่าไรจึงร้อนเกินไปสำหรับระบบไฮดรอลิกของเครื่องขึ้นรูปด้วยลูกกลิ้ง ถือ 60 C ที่ทางกลับเข้าถังเป็นจุดเตือน และ 70 C เป็นจุดหยุด ช่วงที่เหมาะสมคือ 35 ถึง 55 C เมื่อใช้ ISO VG 46 เมื่อเกิน 60 C ความหนืดจะลดลงเข้าใกล้ 26 cSt การรั่วไหลภายในเพิ่มขึ้น และอายุซีลลดลงราวครึ่งหนึ่ง
3. อะไรทำให้เกิดการสูญเสียแรงดันไฮดรอลิกบนสายการผลิตขึ้นรูปด้วยลูกกลิ้ง สาเหตุที่พบบ่อยคือปั๊มสึก การไหลข้ามภายในกระบอกสูบ ตะแกรงกรองด้านดูดตัน แรงดันเติมล่วงหน้าของแอคคูมิลเลเตอร์ต่ำ และอากาศเข้าทางด้านดูด การเปรียบเทียบบันทึกแรงดันเดือนต่อเดือนจะแยกการสึกของปั๊มออกจากความผิดพลาดของซีลได้
4. รหัสความสะอาด ISO 4406 ที่ดีสำหรับน้ำมันไฮดรอลิกคือเท่าไร ใช้ 18/16/13 สำหรับวงจรเกียร์และวงจรเวน และ 16/14/11 สำหรับสายที่มีวาล์วสัดส่วนหรือวาล์วเซอร์โว ตัวเลขสามตัวคือจำนวนอนุภาคที่ 4, 6 และ 14 micron ต่อมิลลิลิตร ความสะอาด ไม่ใช่สีน้ำมัน คือสิ่งที่บอกล่วงหน้าว่าวาล์วจะติด
5. จะทดสอบการรั่วไหลภายในของกระบอกสูบไฮดรอลิกได้อย่างไร กดกระบอกสูบออกภายใต้โหลด ค้างไว้ 5 นาทีโดยปิดวาล์ว และวัดระยะที่เลื่อนไป หากเคลื่อนเกิน 3 mm ต่อนาที แสดงว่าซีลลูกสูบมีการไหลข้าม ทดสอบซ้ำที่แคลมป์หัวตัดและกระบอกสูบเจาะ
6. แรงดันเติมล่วงหน้าของแอคคูมิลเลเตอร์ควรเป็นเท่าไร ไนโตรเจนที่ 60 ถึง 70 เปอร์เซ็นต์ของแรงดันใช้งานต่ำสุด ตรวจทุก 500 ชั่วโมงโดยดับปั๊มและปล่อยแรงดันในวงจรออก แรงดันเติมล่วงหน้าที่ต่ำกว่า 50 เปอร์เซ็นต์ทำให้เกิดแรงดันพุ่งสูงและเสียงกระแทกทุกครั้งที่ตัด
7. ทำไมน้ำมันไฮดรอลิกจึงเกิดฟองในเครื่องขึ้นรูปด้วยลูกกลิ้ง ฟองหมายถึงมีอากาศเข้าทางด้านดูดหรือระดับน้ำมันต่ำเกินไป ตรวจเข็มขัดสายดูด ตะแกรงกรอง และระดับน้ำมันขณะกดกระบอกสูบออกสุดทุกตัว ไล่ลมที่จุดสูงสุดและเดินกระบอกสูบซ้ำ 5 ถึง 10 ครั้งโดยไม่มีโหลด
8. ควรเปลี่ยนสายไฮดรอลิกเมื่อไร เปลี่ยนสายแรงดันที่ 6 ปี หรือ 10,000 ชั่วโมงการทำงาน แล้วแต่ค่าใดถึงก่อน และเปลี่ยนสายใดก็ตามที่มีผิวแตก ป่อง หรือถูกสีจนถึงชั้นลวด SAE J517 กำหนดอัตราการแตกระเบิดไว้ที่สี่เท่าของแรงดันใช้งาน และส่วนเผื่อนั้นใช้กับสายใหม่เท่านั้น
9. ควรเปลี่ยนไส้กรองทางกลับบ่อยแค่ไหน เปลี่ยนไส้กรองเมื่อแรงดันต่าง 0.3 MPa หรือทุก 1,000 ชั่วโมง แล้วแต่ค่าใดถึงก่อน ห้ามเดินเครื่องโดยเปิดบายพาส ไส้กรองที่ถูกบายพาสจะหมุนเวียนอนุภาคสึกหรอกลับเข้าสู่วาล์วและกระบอกสูบโดยตรง
10. ผู้ควบคุมเครื่องดูแลการบำรุงรักษาไฮดรอลิกเองได้หรือไม่ การตรวจระดับน้ำมันประจำวัน การเดินตรวจหารอยรั่ว และการอ่านค่าเกจเป็นหน้าที่ของผู้ควบคุมเครื่อง ส่วนการเก็บตัวอย่างน้ำมัน การเติมแรงดันแอคคูมิลเลเตอร์ และการทดสอบการเคลื่อนตัว ต้องใช้ช่างที่มีชุดเกจวัด แผนบำรุงรักษาระบบไฮดรอลิกของเครื่องขึ้นรูปด้วยลูกกลิ้งที่รวมสองส่วนนี้เข้าด้วยกันจะพลาดสัญญาณเตือนตั้งแต่เนิ่น ๆ
อัปเดตล่าสุด: 2026-11-01
บันทึกการแก้ไขบทความ
- 2026-10-30: ฉบับแรกสำหรับช่องตารางวันที่ 2026-10-30 การตรวจไฮดรอลิก 7 ข้อ ตาราง 3 ตาราง คำถามที่พบบ่อย 10 ข้อ เป้าหมายแรงดันและความสะอาดจากข้อมูลบริการภาคสนาม
- 2026-11-01: เพิ่มรูปภาพสามรูปในเนื้อหาเป็นวิดเจ็ตรูปภาพของ Elementor
เงื่อนไขการทบทวนครั้งถัดไป
- คำแนะนำ ISO 4406 หรือ ISO VG สำหรับวงจรไฮดรอลิกของเครื่องเคลื่อนที่และเครื่องในโรงงานมีการเปลี่ยนแปลง
- เทคโนโลยีปั๊มหรือวาล์วใหม่ทำให้เป้าหมายแรงดันหรือการกรองเปลี่ยนไป
- ข้อมูลภาคสนามแสดงลำดับความเสียหายที่ต่างออกไปบนเครื่องที่ติดตั้งในหลายภาษา
- ผู้ซื้อสอบถามเรื่องการบำรุงรักษาไฮดรอลิกของวงจรที่ไม่ได้กล่าวถึงในบทความนี้



 ไทย