


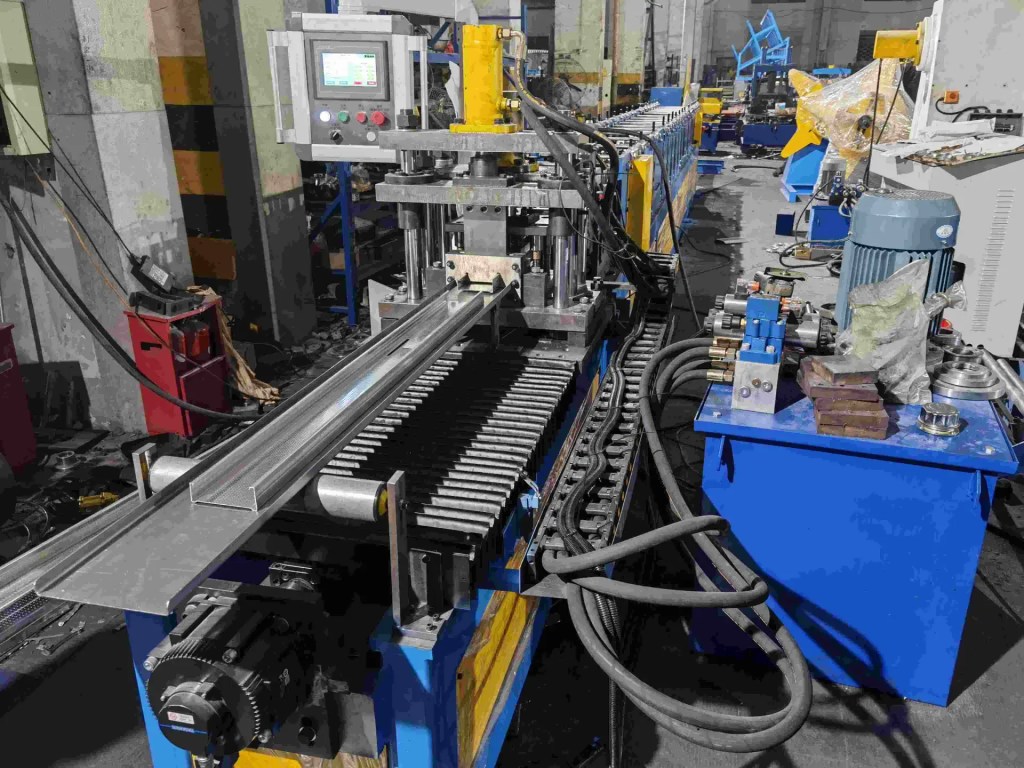
La maintenance du système hydraulique d'une ligne de profilage à froid commence par des chiffres, pas par une clé. Une ligne qui coupe du galvanisé de 1.2 mm à 25 m/min doit conserver la même pression de coupe mois après mois, à quelques bar près. Quand la coupe commence à traîner ou que le poinçon réclame un second coup, l'un des sept contrôles suivants nommera la cause. Beli Rollforming construit des machines de profilage à rouleaux et totalise plus de 15 ans de service sur site sur des circuits hydrauliques dans plus de 20 pays : ces contrôles viennent de rapports, pas d'un manuel.
Les pannes hydrauliques arrivent rarement sans prévenir. La pression baisse, l'huile noircit et les filtres se colmatent au fil de centaines d'heures de fonctionnement. Une maintenance préventive routinière qui mesure les cinq mêmes pressions chaque mois détecte cette dérive tant qu'elle n'est encore qu'un joint ou un filtre, et non une pompe.
1. Relevez les pressions de référence avant de toucher à quoi que ce soit
Un carnet de maintenance hydraulique commence par ce que fait la machine lorsqu'elle est en bon état. Piquez la prise manométrique à la sortie de pompe, sur le circuit de serrage de la cisaille, sur le circuit du poinçon et sur le frein du dérouleur. Notez la valeur à débit nul puis à mi-course. La plupart des lignes travaillent entre 12 et 16 MPa, avec le limiteur réglé 10 pour cent au-dessus.
Le carnet compte plus que n'importe quel chiffre isolé. Une pompe qui a perdu 15 pour cent de son débit est en fin de vie, et seule une comparaison mensuelle le révèle. Notre liste de contrôle d'audit d'usine applique la même logique à une machine neuve : prouver les chiffres avant d'accepter la ligne.
| Check point | Point de piquage | Valeur en bon état | Act when |
|---|---|---|---|
| Sortie de pompe au limiteur | Prise manométrique sur le circuit de pression | 20 à 21 MPa à débit nul | Débit en baisse de 15 pour cent, ou bruit en hausse |
| Serrage de cisaille | Prise du vérin de serrage | 10 à 14 MPa | Fluage supérieur à 3 mm/min en charge |
| Vérin de poinçonnage | Sortie du distributeur de poinçonnage | 12 à 18 MPa | Temps de course allongé de 20 pour cent |
| Précharge de l'accumulateur | Vanne gaz, pompe arrêtée | 60 à 70 pour cent de la pression de service | Inférieure à 50 pour cent |
| Filtre de retour | Indicateur de colmatage différentiel | Moins de 0.15 MPa | Plus de 0.3 MPa |
2. Une huile au-dessus de 60 C divise par deux la durée de vie des joints
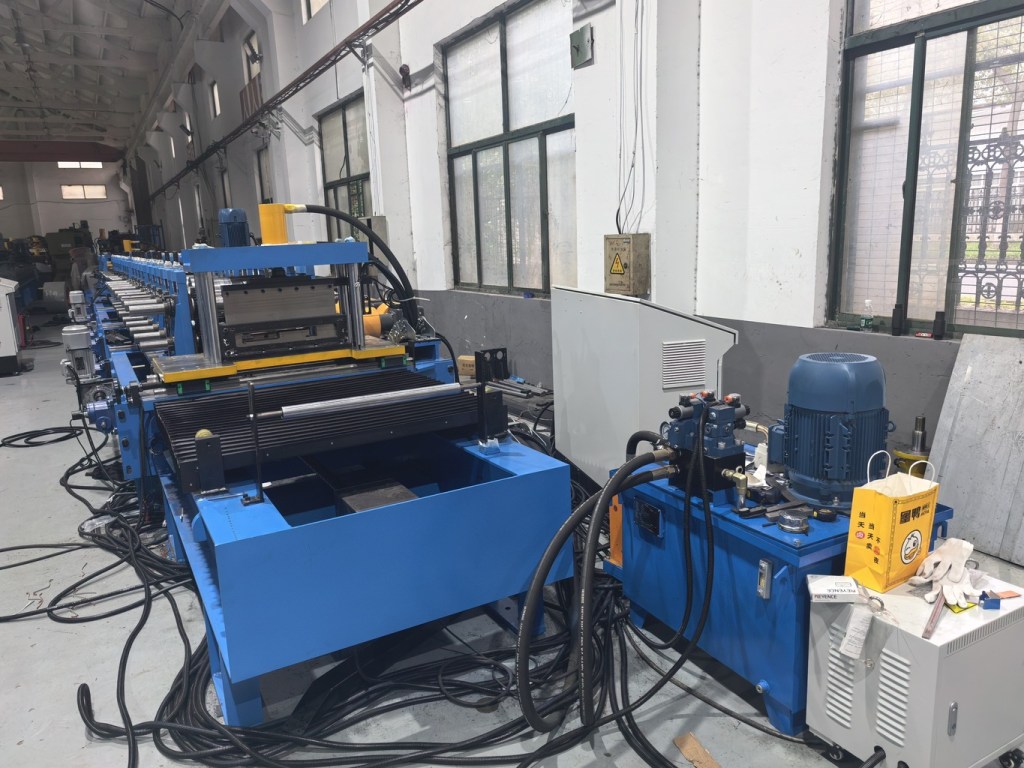
L'huile hydraulique a deux rôles : transmettre la pression et évacuer la chaleur. L'ISO VG 46 est le remplissage standard d'une ligne de profilage à froid, à 46 cSt à 40 C. Au-delà de 60 C, la viscosité tombe vers 26 cSt, les fuites internes augmentent et chaque joint du circuit travaille plus chaud qu'il n'a été conçu pour le faire.
Le seuil d'alarme est de 60 C au retour réservoir, le seuil d'arrêt de 70 C. En maintenance hydraulique d'une ligne de profilage à froid, la température est l'avertissement précoce le moins coûteux.
Des ailettes de refroidisseur colmatées par la poussière de zinc, un niveau de réservoir trop bas ou un ventilateur raccordé au mauvais thermostat sont les causes habituelles. Si la ligne tourne dans une usine à 40 C en Arabie saoudite ou en Australie, dimensionnez le refroidisseur pour l'ambiance, pas pour un atelier européen. Le circuit du ventilateur relève de la conception de l'armoire et doit être conforme au NFPA 70 rules. Our guide d'installation qui traite du positionnement du réservoir et du dégagement de ventilation.
| Température d'huile | Évolution de la viscosité | Conséquence |
|---|---|---|
| 35 to 55 C | 46 à 30 cSt | Plage de fonctionnement normale |
| 55 to 60 C | 30 à 26 cSt | Surveiller l'évolution, nettoyer le refroidisseur |
| 60 to 70 C | 26 à 20 cSt | Durée de vie des joints en baisse, oxydation amorcée |
| Above 70 C | Moins de 20 cSt | Arrêter la ligne, trouver la source de chaleur |
3. Lisez l'indicateur de filtre, ne le contournez pas
Un filtre de retour absolu de 10 microns protège les distributeurs et les vérins des particules d'usure que le circuit génère lui-même. La propreté cible ISO 4406 est de 18/16/13 pour les circuits à engrenages et à palettes, et de 16/14/11 pour les lignes à distributeurs proportionnels ou servo. Ces codes sont des comptages de particules par millilitre à 4, 6 et 14 microns, et ils annoncent le grippage des distributeurs.
Changez la cartouche à 0.3 MPa de pression différentielle, ou toutes les 1,000 heures, au premier des deux termes atteint. Ne faites jamais tourner la ligne by-pass ouvert pour finir un poste. Un filtre contourné transforme tout le réservoir en pâte abrasive, et la panne suivante touchera la pompe, pas le filtre.
Prélevez un échantillon toutes les 500 heures et contrôlez la teneur en eau. Au-delà de 0.05 pour cent, il y a condensation ou fuite du refroidisseur, et l'eau détruit les surfaces de portance plus vite que la saleté. Le prélèvement est la partie de la maintenance hydraulique que la plupart des usines négligent.
4. Air et mousse signalent une fuite à l'aspiration
De la mousse dans le voyant, un vérin spongieux ou une pompe qui gémit au démarrage disent la même chose : de l'air entre côté aspiration. Contrôlez les colliers de flexible, la crépine d'aspiration et le niveau d'huile vérin entièrement sorti. Une fissure capillaire dans un flexible d'aspiration ne laisse pas fuir l'huile, mais elle aspire de l'air.
Purgez au point le plus haut après toute réparation, puis faites cycler la cisaille et le poinçon 5 à 10 fois à vide. Si la mousse revient, la fuite est toujours là.
L'air masque aussi les pertes de pression. Un circuit chargé d'air affiche une valeur normale au manomètre et coupe pourtant lentement. Notre liste de contrôle de mise en service inclut la séquence de purge d'une ligne neuve.
5. Rechargez l'accumulateur toutes les 500 heures
L'accumulateur absorbe le choc au déclenchement de la cisaille et maintient la pression pendant que la pompe rattrape son retard. Sa précharge est de l'azote à 60 à 70 pour cent de la pression de service minimale, et elle fuit lentement même sur une membrane en bon état. Contrôlez-la toutes les 500 heures, pompe arrêtée et circuit dépressurisé, en suivant les règles de consignation de l'énergie accumulée de la norme OSHA 1910.147.
Azote uniquement. De l'air comprimé dans un accumulateur constitue un risque d'incendie et une non-conformité relevée par l'assureur. Une membrane qui ne tient pas sa précharge une semaine est en fin de vie, généralement après 2 à 3 ans.
Une précharge trop faible se manifeste par un pic de pression à chaque coupe, un bruit de martèlement et une cisaille qui rebondit. C'est la réparation la moins coûteuse de la maintenance hydraulique d'une ligne de profilage à froid.
6. Réalisez un essai de fluage sur chaque vérin
L'usure des joints de vérin se cache derrière des temps de cycle normaux : l'essai de fluage doit donc figurer dans tout plan de maintenance hydraulique. Sortez le vérin en charge, maintenez 5 minutes vanne fermée et mesurez la dérive. Un déplacement supérieur à 3 mm par minute traduit un by-pass interne au joint de piston.
Contrôlez le joint de tige en même temps. Un léger film est normal. Un suintement plus rapide qu'une goutte par minute, ou une tige chromée rayée, annonce une défaillance proche du joint. La cause habituelle est une contamination sous le racleur, ce qui renvoie à la filtration.
Vérins usés et outillage usé tombent en panne ensemble plus souvent que les acheteurs ne l'imaginent. Le guide des motifs d'usure des galets montre comment la même contamination qui raye une tige marque aussi un galet de formage.

7. Remplacez les flexibles selon l'âge, pas selon la panne
La maintenance hydraulique des flexibles se fait à l'âge, pas à la panne. Remplacez les flexibles de pression à 6 ans ou 10,000 heures de fonctionnement. SAE J517 fixe la pression d'éclatement à quatre fois la pression de service, et cette marge vaut pour un flexible neuf, pas pour un flexible à gaine fissurée et 8 ans de cycles thermiques. Pour les usines sans technicien en transmissions hydrauliques, l' International Fluid Power Society publie le support de certification sur lequel notre équipe de service forme ses techniciens.
Contrôlez chaque mois l'abrasion contre un bâti, les fissures de gaine et les renflements. Un flexible usé jusqu'à la tresse est à un poste d'une fuite de 20 litres.
Le changement de fluide suit l'analyse, pas le calendrier. Avec des échantillons propres, la plupart des lignes tiennent 2,000 à 4,000 heures entre deux vidanges complètes. Après une réfection de pompe ou de vérin, rincez le circuit et changez le filtre deux fois : une fois après réparation, une fois à 50 heures.
| Interval | Tâche | Limite d'acceptation |
|---|---|---|
| Every 500 h | Échantillon d'huile, précharge d'accumulateur, indicateur de filtre | ISO 18/16/13, précharge supérieure à 50 pour cent |
| Toutes les 1,000 h | Cartouche de filtre, contrôle des flexibles, nettoyage du refroidisseur | Différentiel inférieur à 0.3 MPa |
| Tous les 6 ans ou 10,000 h | Remplacer tous les flexibles de pression | Aucune fissure, aucune abrasion |

Conclusion
La maintenance hydraulique d'une ligne de profilage à froid est une habitude de mesure. Cinq pressions sur une feuille de relevés, une huile sous 60 C, une propreté ISO 4406 à 18/16/13, la précharge de l'accumulateur toutes les 500 heures et un essai de fluage sur chaque vérin détecteront la plupart des pannes avant qu'elles n'arrêtent la ligne. Quand la perte de pression revient après une réfection, le circuit est sous-dimensionné plutôt qu'usé. Lisez le guide des signaux d'alerte à l'achat avant de payer une réparation qui passe à côté de la cause, ou l' analyse mise à niveau contre remplacement si la machine a plus de 10 ans.
FAQ
1. À quelle fréquence faut-il changer l'huile hydraulique d'une profileuse ? Avec des échantillons d'huile propres, vidangez complètement toutes les 2,000 à 4,000 heures de fonctionnement. Prélevez toutes les 500 heures et vidangez plus tôt si l'eau dépasse 0.05 pour cent ou si la propreté ISO descend sous 18/16/13. Les cartouches de filtre se changent plus souvent que l'huile.
2. Quelle température d'huile est trop élevée pour un système hydraulique de profilage à froid ? Considérez 60 C au retour réservoir comme seuil d'alarme et 70 C comme seuil d'arrêt. La plage idéale est de 35 à 55 C avec l'ISO VG 46. Au-dessus de 60 C, la viscosité tombe vers 26 cSt, les fuites internes augmentent et la durée de vie des joints est à peu près divisée par deux.
3. Quelles sont les causes d'une perte de pression hydraulique sur une ligne de profilage à froid ? Les causes courantes sont une pompe usée, un by-pass interne de vérin, une crépine d'aspiration colmatée, une précharge d'accumulateur trop faible et une entrée d'air côté aspiration. Un relevé de pression comparé d'un mois à l'autre distingue l'usure de la pompe d'un défaut de joint.
4. Quel code de propreté ISO 4406 convient à l'huile hydraulique ? Utilisez 18/16/13 pour les circuits à engrenages et à palettes, et 16/14/11 pour les lignes à distributeurs proportionnels ou servo. Les trois chiffres sont des comptages de particules à 4, 6 et 14 microns par millilitre. C'est la propreté, et non la couleur de l'huile, qui annonce le grippage des distributeurs.
5. Comment tester les fuites internes d'un vérin hydraulique ? Sortez le vérin en charge, maintenez-le 5 minutes vanne fermée et mesurez la dérive. Un déplacement supérieur à 3 mm par minute signifie que le joint de piston fuit en interne. Répétez sur le serrage de cisaille et sur le vérin de poinçonnage.
6. Quelle doit être la précharge de l'accumulateur ? De l'azote à 60 à 70 pour cent de la pression de service minimale. Contrôlez-la toutes les 500 heures, pompe arrêtée et circuit dépressurisé. Une précharge inférieure à 50 pour cent provoque des pics de pression et un bruit de martèlement à chaque coupe.
7. Pourquoi l'huile hydraulique mousse-t-elle dans une profileuse ? La mousse signifie que de l'air entre côté aspiration ou que le niveau d'huile est trop bas. Contrôlez les colliers des flexibles d'aspiration, la crépine et le niveau avec tous les vérins sortis. Purgez au point le plus haut et faites cycler les vérins 5 à 10 fois à vide.
8. Quand faut-il remplacer les flexibles hydrauliques ? Remplacez les flexibles de pression à 6 ans ou 10,000 heures de fonctionnement, au premier des deux termes atteint. Remplacez aussi tout flexible présentant des fissures de gaine, des renflements ou une abrasion jusqu'à la tresse. La SAE J517 fixe la pression d'éclatement à quatre fois la pression de service, et cette marge ne vaut que pour un flexible neuf.
9. À quelle fréquence faut-il changer le filtre de retour ? Changez la cartouche à 0.3 MPa de pression différentielle ou toutes les 1,000 heures, au premier des deux termes atteint. Ne faites jamais tourner la ligne by-pass ouvert. Un filtre contourné renvoie les particules d'usure directement dans les distributeurs et les vérins.
10. La maintenance hydraulique peut-elle être assurée par l'opérateur ? Les contrôles de niveau quotidiens, les rondes de fuite et les relevés au manomètre reviennent à l'opérateur. Le prélèvement d'huile, la précharge d'accumulateur et les essais de fluage exigent un technicien équipé d'un jeu de manomètres. Un plan de maintenance hydraulique qui mélange les deux ratera les signaux précoces.
Dernière mise à jour : 2026-11-01
Journal des modifications de l'article
- 2026-10-30: Version initiale pour le créneau du 2026-10-30. 7 contrôles hydrauliques, 3 tableaux, 10 FAQ, cibles de pression et de propreté issues des données de service sur site.
- 2026-11-01: Ajout de trois photos dans le corps en widgets image Elementor.
Déclencheurs de la prochaine révision
- Évolution des recommandations ISO 4406 ou ISO VG pour les circuits hydrauliques mobiles et d'usine
- Une nouvelle technologie de pompe ou de distributeur modifie les cibles de pression ou de filtration
- Les données terrain montrent une séquence de panne différente sur les installations multilingues
- Un acheteur pose une question sur la maintenance hydraulique d'un circuit non traité ici



 Français