


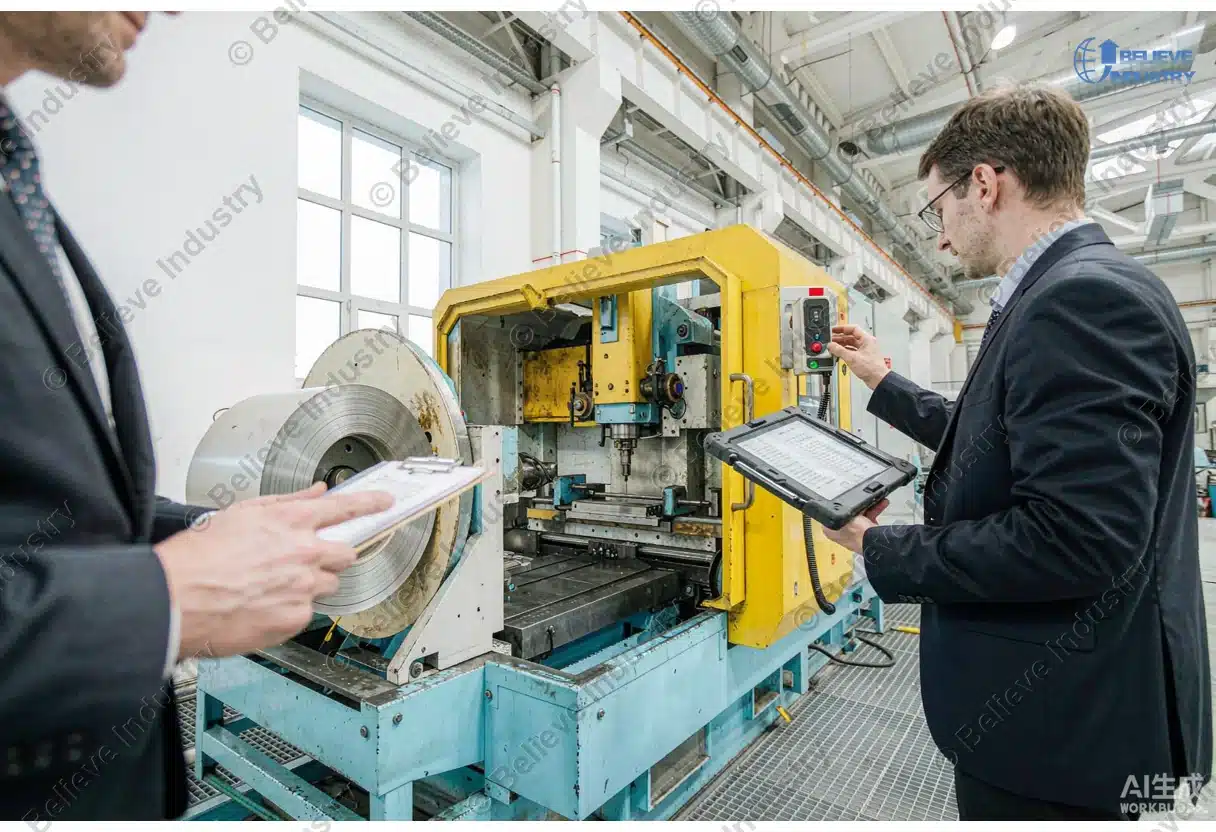
Un audit d'usine de profileuses est la méthode la plus fiable pour vérifier un fournisseur de machines avant de libérer le paiement. Un acheteur qui visite l'atelier avec une checklist d'audit fournisseur en apprend plus en une journée qu'en un mois d'échanges d'e-mails. Ce guide explique comment auditer une usine selon cinq points d'évaluation sur site : la précision d'usinage, le système qualité, la discipline d'assemblage et de soudage, l'essai avec votre bobine, et la documentation plus le service après-vente. L'objectif est de confirmer que vous avez affaire à un vrai fabricant, pas à une société de négoce. Commencez par notre page pilier sur la machine de profilage à rouleaux pour cadrer ce qu'une ligne de production complète devrait inclure.
Les cinq points ci-dessous forment un parcours unique dans l'usine. Commencez par la réception matière, passez à l'atelier d'usinage, puis au montage, ensuite à la zone d'essai, et terminez au bureau où sont les documents. Un vrai fabricant peut vous montrer chaque étape. Un négociant bloque à la deuxième étape. Utilisez le tableau comme référence rapide, puis lisez chaque section pour le détail qui distingue un bon fournisseur d'un fournisseur risqué.
| Point d'audit | Ce qu'il faut rechercher | Critère de conformité |
|---|---|---|
| 1. Précision d'usinage et étalonnage | Équipements CNC, forage et rectifage ; certificats d'étalonnage | Arbres usinés maintenus à ±0.02 mm ; étalonnage valide depuis moins de 12 mois |
| 2. Système qualité et inspection en cours de production | Preuves ISO 9001, relevés d'inspection, moyens de contrôle | QMS certifié plus contrôles en cours de production documentés à chaque station |
| 3. Montage et discipline de soudure | Descriptif de soudage, assemblage, propreté, contrôle du serrage | Qualité de soudure constante et stations de profilage alignées de 18 à 24 |
| 4. Essai avec votre bobine | Essai sur votre matière et votre profil, sortie mesurée | Tolérance de profil dans ±1.5 mm et longueur de coupe dans ±0.5 mm |
| 5. Documentation et service après-vente | Manuels, liste des pièces détachées, garantie, plan de mise en service | Dossier complet plus un accompagnement de mise en service de 7 à 10 jours |
1. Précision d'usinage et étalonnage des équipements CNC et de forage
Le cœur de toute ligne de profilage est la précision intégrée à ses rouleaux, arbres et bâti. Un audit d'usine de profileuses doit commencer dans l'atelier d'usinage. Cherchez des tours CNC, des centres d'usinage CNC et une machine à forage capable de tenir des tolérances serrées sur les portées d'arbre de rouleaux. Demandez à l'ingénieur de montrer le dernier rapport de cotes d'un arbre usiné. Un vrai fabricant maintient le diamètre d'arbre à ±0.02 mm et l'alignement des perçages dans des limites similaires. Si le fournisseur ne peut pas produire de rapport de mesure, les rouleaux ont peut-être été confiés à un atelier inconnu.
L'étalonnage est la seconde moitié de ce point. Chaque calibre, micromètre et machine à mesurer tridimensionnelle de l'atelier doit porter une étiquette d'étalonnage et un certificat daté des 12 derniers mois. L' Organisation internationale de normalisation (ISO) établit le cadre de cette discipline à travers l'ISO 9001, qui exige un contrôle des équipements de surveillance et de mesure. Un étalonnage incohérent est le moyen le plus rapide d'obtenir des rouleaux qui se montent avec du jeu et des profils qui dérivent après des cycles de changement de 15 to 30 minutes.
Les négociants possèdent rarement ce matériel. Ils annoncent un prix, passent la commande à un sous-traitant et espèrent que le résultat passera le contrôle. Lors de votre inspection de fabricant de machines, l'absence d'un atelier d'usinage intégré est déjà un constat. Pour comprendre ce qu'exige un outillage de précision, consultez notre comparaison des matériaux des rouleaux de profilage et 7 nuances d'acier.
2. Système qualité et inspection en cours de production avec preuves ISO 9001
Un audit d'usine de profileuses est incomplet sans l'examen du système qualité. La preuve la plus claire est un certificat ISO 9001 en cours de validité, délivré par un organisme accrédité, dont la portée couvre explicitement la fabrication de profileuses. Demandez à voir le numéro de certificat et vérifiez-le dans le registre public de l'émetteur. ISO 9001 seul ne garantit pas une machine parfaite, mais il prouve que le fournisseur exécute des processus documentés, enregistre les résultats d'inspection et clôture formellement les non-conformités.
L'inspection en cours de production compte plus qu'un contrôle final de conforme ou non conforme. Parcourez la ligne et regardez si les opérateurs mesurent les profils à des stations définies plutôt qu'en fin de ligne seulement. Un système qualité discipliné comprend l'inspection de la première pièce, un échantillonnage périodique et des résultats consignés pour chaque lot de production. Le tableau ci-dessous montre à quoi ressemble un contrôle fort en cours de production face à un contrôle faible.
| Étape d'inspection | Fournisseur solide | Fournisseur faible |
|---|---|---|
| Matière entrante | Certificat usine de la bobine vérifié et archivé | Bobine acceptée à l'aspect |
| Usinage | Rapport de cotes par arbre | Aucune mesure enregistrée |
| Montage | Serrage et alignement consignés | Ajustement à l'œil |
| Profil final | Échantillonnage dans ±1.5 mm de tolérance | Contrôle visuel uniquement |
| Enregistrements | Stockés et consultables | Perdus après l'expédition |
La qualité au profilage n'est que celle des enregistrements qui la soutiennent. Pendant votre audit, demandez les trois derniers mois de données d'inspection pour une machine similaire. Un fabricant les produit en quelques minutes. Un négociant offre une promesse. Associez ce contrôle à notre guide des signaux d'alarme lors de l'achat pour repérer les fournisseurs qui parlent qualité mais ne peuvent pas la démontrer.
3. Discipline du processus de montage et de soudure
Le montage est l'endroit où la précision d'usinage se paie ou se gaspille. Un audit d'usine de profileuses doit passer du temps réel en zone de montage pour observer comment les bâti sont soudés, comment les stations de profilage sont alignées et comment la ligne est mise en équerre avant tout essai. La discipline de soudure est l'indice le plus net. Cherchez des cordons de soudure réguliers, un préchauffage correct et un contrôle de la déformation sur les bâti lourds, et aucune trace de meulage qui masque un mauvais assemblage. Demandez si l'atelier utilise un descriptif de soudage écrit et des soudeurs qualifiés.
L'alignement est la deuxième préoccupation. Une ligne de 18 à 24 stations de profilage doit maintenir chaque station sur un axe commun dans des limites serrées, sinon la bande se tordra et le profil se cambrera. Observez l'ajustement des rouleaux latéraux, la rectitude du bâti et le contrôle du serrage des fixations. Un vrai fabricant met en équerre et teste le bâti avant de monter les stations. Un négociant monte là où il y a de la place et expédie avant que les problèmes n'apparaissent.
La propreté et l'ordre dans la zone de montage signalent aussi la maturité du processus. L'outillage est préparé, les trajets hydrauliques et électriques sont planifiés et la ligne est protégée avant la peinture. Ces observations alimentent directement votre checklist d'audit fournisseur et vous aident à juger si le délai de mise en service annoncé de 7 à 10 jours est réaliste ou optimiste.
4. Essai avec votre bobine et votre profil pour vérifier la tolérance
Le moment le plus important de tout audit d'usine de profileuses est l'essai, et il doit utiliser votre bobine et votre profil, pas l'échantillon pratique du fournisseur. Apportez quelques centaines de kilos de votre matière réelle dans la nuance et l'épaisseur exactes que vous utiliserez en production. Demandez au fournisseur de former votre profil et de le couper à la longueur requise. Mesurez ensuite vous-même la sortie avec vos propres moyens de contrôle.
Mesurez trois choses pendant l'essai. D'abord la tolérance de la section transversale du profil, qui doit rester dans ±1.5 mm sur les dimensions critiques. Ensuite la précision de la longueur de coupe, qu'une bonne ligne tient à ±0.5 mm. Enfin la qualité de surface, en cherchant les rayures, les taches d'huile ou l'ondulation de bord. Un vrai fabricant montrera aussi un changement de 15 à 30 minutes si votre commande inclut plusieurs profils.
| Point de contrôle de l'essai | Comment vérifier | Résultat acceptable |
|---|---|---|
| Tolérance du profil | Pied à coulisse ou gabarit sur la section formée | Dans ±1.5 mm |
| Longueur de coupe | Mesurer 10 pièces au hasard | Dans ±0.5 mm |
| État de surface | Contrôle visuel plus essai au doigt | Aucune rayure ni ondulation |
| Vitesse et stabilité | Marche aux mètres par minute convenus | Régulier, sans blocage |
| Changement de profil | Passer au second profil | Changement en 15 à 30 minutes |
L'essai avec votre bobine est la preuve qui sépare les promesses de la capacité. Si le fournisseur n'atteint pas la tolérance sur votre matière, aucun certificat affiché au mur ne compte. Pour les acheteurs qui planifient de la série, notre guide de la formule du coût au mètre montre comment la vitesse d'essai et les taux de rebut se répercutent directement sur votre économie unitaire.
5. Documentation, liste des pièces détachées et engagement après-vente
Le dernier point d'un audit d'usine de profileuses se joue au bureau, pas dans l'atelier. Demandez le dossier de documentation complet : plans mécaniques, schémas électriques, schémas hydrauliques, manuel d'utilisation et plan de maintenance. Un vrai fabricant les remet de façon standard. Un négociant retarde, livre partiellement ou envoie des fichiers génériques qui ne correspondent pas à la machine achetée. Exigez que les plans portent le même modèle et le même numéro de série que l'unité sur la ligne.
La liste des pièces détachées mérite son propre contrôle. Demandez une nomenclature chiffrée des pièces d'usure recommandées, en particulier les rouleaux, cutters, joints et éléments électriques qui s'usent en premier. Confirmez les délais de livraison et si le fournisseur les stocke ou les achète à la demande. Un fabricant disposant d'un outillage pour 18 à 24 stations en atelier peut livrer un rouleau de remplacement en quelques jours. Un négociant lance une recherche après votre appel pour panne. Cette seule question révèle plus sur le support long terme que n'importe quel argumentaire commercial.
L'engagement après-vente doit être écrit, pas oral. Cherchez une période de garantie claire, un plan de mise en service défini de 7 à 10 jours avec un ingénieur sur site et des conditions de support à distance. Demandez comment le fournisseur gère une panne six mois après l'expédition. Rattachez cela à notre guide d'achat de dalles métalliques si votre projet est une ligne de dalles, où la disponibilité détermine directement l'avancement du chantier.
Conclusion
Un audit d'usine de profileuses transforme les arguments marketing en faits vérifiés. Parcourez l'atelier d'usinage, contrôlez les preuves ISO 9001, observez la discipline de montage, faites tourner votre propre bobine et récupérez les documents. Ces cinq points séparent un fabricant qui maîtrise sa qualité d'un négociant qui transmet le risque. Emportez cette checklist lors de votre prochaine visite, mesurez vous-même les résultats et ne libérez le paiement que lorsque la ligne s'est révélée sur votre matière.
FAQ
1. Qu'est-ce qu'un audit d'usine de profilage ? A roll forming factory audit is an on-site inspection of a supplier’s facility before purchase, verifying machining, QA, assembly, test runs, and documentation to confirm you are buying from a real manufacturer.
2. Combien de temps dure un audit d'usine ? Une inspection de fabricant de machines ciblée prend un à deux jours sur site, couvrant l'atelier d'usinage, la zone de montage, un essai avec votre bobine et une revue des documents qualité et service après-vente.
3. Quels documents dois-je demander pendant l'audit ? Demandez le certificat ISO 9001, le registre d'étalonnage, les relevés d'inspection récents, les plans mécaniques et électriques, le manuel d'utilisation et une liste de pièces détachées chiffrée, tous correspondant au numéro de série de votre machine.
4. Pourquoi l'essai devrait-il utiliser ma propre bobine ? Your coil has a specific grade, thickness, and surface condition a supplier’s sample may not match, so a test run with your coil reveals real tolerance and surface results instead of best-case numbers.
5. Quelle tolérance une bonne ligne de profilage doit-elle tenir ? Une ligne bien construite tient la tolérance de la section transversale du profil dans ±1.5 mm et la longueur de coupe dans ±0.5 mm sur votre matière, avec une stabilité sur toute une série.
6. Comment distinguer un fabricant d'un négociant ? Un fabricant possède l'usinage, le montage et les installations d'essai et montre une production en cours, tandis qu'un négociant n'a pas d'atelier d'usinage intégré et ne peut pas faire tourner votre bobine sur sa propre ligne.
7. ISO 9001 suffit-il pour faire confiance à un fournisseur ? ISO 9001 est une preuve solide d'un système qualité documenté, mais pas une garantie produit. Combinez donc le certificat avec votre propre inspection en cours de production et un essai.
8. Quel est le signal d'alerte le plus courant lors d'un audit ? Le signal le plus courant est l'absence de relevés d'étalonnage et d'inspection ou leur obsolescence, car un atelier incapable de montrer des données de mesure sur des pièces récentes présente un risque élevé.
9. Dois-je vérifier la soudure pendant l'audit ? Oui, car la discipline de soudure sur les bâti lourds prédit la stabilité à long terme de la machine, et un descriptif de soudure constant avec un assemblage propre signale la maturité du processus.
10. Quels engagements après-vente doivent être écrits ? Obtenez par écrit la période de garantie, le plan de mise en service de 7 à 10 jours avec un ingénieur sur site, les conditions de support à distance et les délais de livraison des pièces détachées.
Dernière mise à jour : 2026-09-30
Journal des modifications de l'article
- 2026-09-30: Version initiale publiée pour le créneau du 2026-09-30. 5 points d'audit, 3 tableaux, 9 FAQ.
Déclencheurs de prochaine révision
- Une révision d'ISO 9001 modifie les preuves qualité attendues
- Beli agrandit son usine ou ajoute une nouvelle ligne de production
- Un acheteur signale un constat d'audit qui mérite d'être ajouté
- Le marché à l'export modifie les exigences de documentation




