


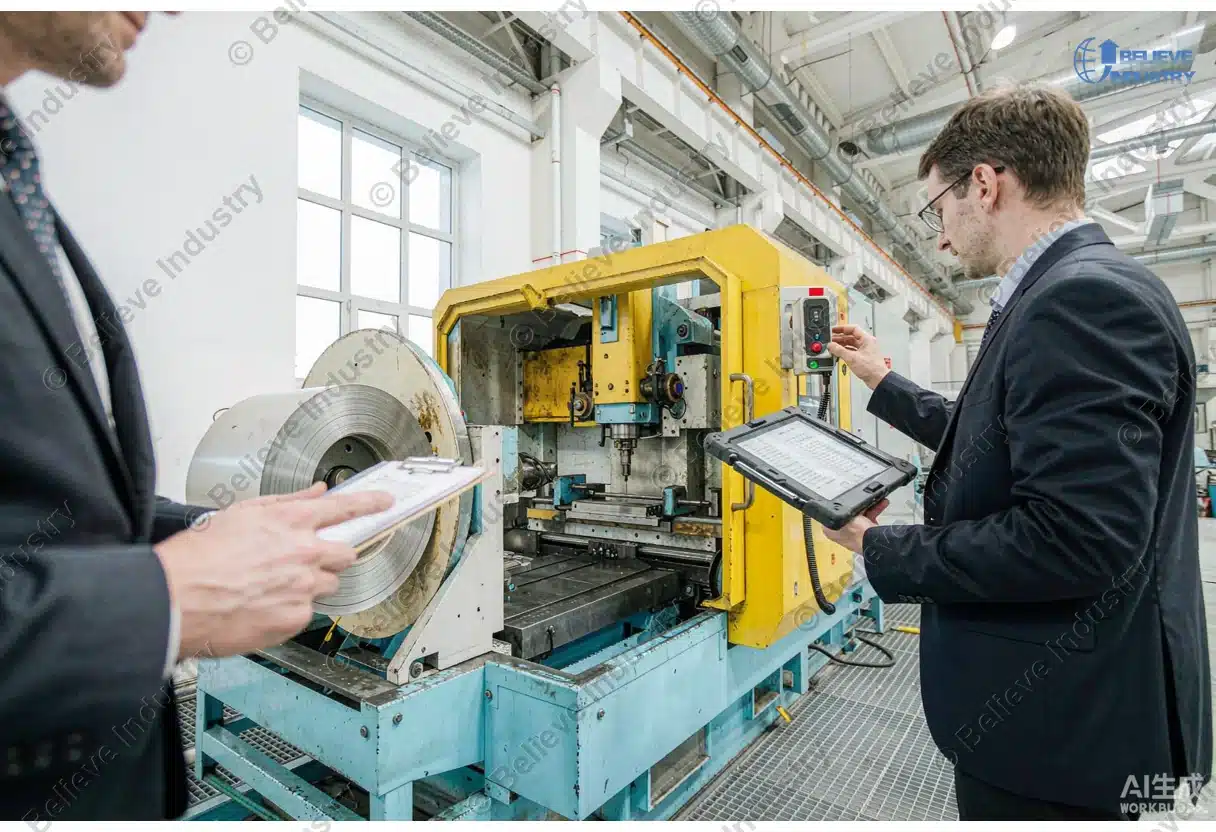
Bir profil makinesi fabrika denetimi, ödemenizi bırakmadan önce makine tedarikçisini doğrulamanın en güvenilir yoludur. Atölye zeminini supplier audit checklist learns more in one day than in a month of email exchanges. This guide explains how to audit a factory across five on-site evaluation points: machining accuracy, the QA system, assembly and welding discipline, the test run with your coil, and documentation plus after-sales. The goal is to confirm you are dealing with a real manufacturer, not a trading company. Start with our pillar page on the rulo şekillendirme makinesi to frame what a complete production line should include.
Aşağıdaki beş nokta, fabrika içinde tek bir tur olarak işler. Malzeme kabulünden girin, işleme bölümüne geçin, ardından montaja, sonra test alanına geçin ve belgelerin durduğu ofisle bitirin. Gerçek bir üretici her adımı size gösterebilir. Bir ticaret şirketi ikinci adımda takılır. Tabloyu hızlı referans olarak kullanın, sonra güçlü bir tedarikçiyi riskli olandan ayıran ayrıntıları her bölümde okuyun.
| Denetim noktası | What to look for | Geçme ölçütü |
|---|---|---|
| 1. İşleme hassasiyeti ve kalibrasyon | CNC, delme ve taşlama ekipmanları; kalibrasyon sertifikaları | İşlenmiş miller ±0.02 mm hassasiyette tutulur; 12 ay içinde geçerli kalibrasyon |
| 2. Kalite sistemi ve süreç içi denetim | ISO 9001 kanıtları, denetim kayıtları, ölçüm aletleri | Sertifikalı QMS ve her istasyonda belgelenmiş süreç içi kontroller |
| 3. Montaj ve kaynak disiplini | Kaynak talimatı, uyum, temizlik, tork kontrolü | Tutarlı kaynak kalitesi ve hizalı 18 ila 24 profil istasyonu |
| 4. Kendi bobbininizle test | Kendi malzemeniz ve profilinizde çalıştırma, ölçülen çıktı | Profil toleransı ±1.5 mm ve kesim boyu ±0.5 mm içinde |
| 5. Dokümantasyon ve satış sonrası | Kullanım kılavuzları, yedek parça listesi, garanti, devreye alma planı | Tam paket ve 7 ila 10 gün devreye alma desteği |
1. CNC ve Delme Ekipmanlarının İşleme Hassasiyeti ve Kalibrasyonu
Her profil hattının kalbi, makinesinin rulo, mil ve gövde yapısına işlenmiş hassasiyettir. Bir profil makinesi fabrika denetimi işleme bölümünde başlamalıdır. CNC tornalar, CNC işleme merkezleri ve rulo mili yuvalarında sıkı toleransları tutabilen bir delme makinesi arayın. Mühendisten en son işlenmiş mil ölçü raporunu göstermesini isteyin. Gerçek bir üretici mil çapını ±0.02 mm'de ve delik hizalamasını benzer sınırlarda tutar. Tedarikçi bir ölçüm raporu üretemiyorsa rulo işleri bilinmeyen bir atölyeye devredilmiş olabilir.
Kalibrasyon bu noktanın ikinci yarısıdır. Bölümdeki her ölçüm aleti, mikrometre ve koordinat ölçüm makinesi bir kalibrasyon etiketi ve son 12 ay içinde tarihlı bir sertifika taşımalıdır. Uluslararası Standartlar Örgütü (ISO), International Organization for Standardization (ISO) sets the framework for this discipline through ISO 9001, which requires controlled monitoring and measuring equipment. Inconsistent calibration is the fastest way to get rollers that fit loosely and profiles that drift after 15 to 30 minute changeover cycles.
Ticaret şirketleri bu ekipmanı nadiren kendi bünyesinde tutar. Bir fiyat verir, işi bir taşerona yaptırır ve sonucun denetimden geçmesini umar. Makine üreticisi denetiminiz sırasında kendi bünyesinde bir işleme bölümü olmaması başlı başına bir tespittir. Hassas takımın ne gerektirdiğine dair bağlam için roll forming roller materials and 7 steel grades.
2. ISO 9001 Kanıtlı Kalite Sistemi ve Süreç İçi Denetim
Bir profil makinesi fabrika denetimi, kalite sistemi incelenmeden eksiktir. En açık kanıt, akredite bir kuruluş tarafından verilmiş ve kapsamı açıkça profil makinesi üretimini içeren geçerli bir ISO 9001 sertifikasıdır. Sertifika numarasını görmek isteyin ve veren kuruluşun kamu kaydında doğrulayın. ISO 9001 tek başına kusursuz bir makine garanti etmez, ancak tedarikçinin belgelenmiş süreçler yürüttüğünü, denetim sonuçlarını kaydettiğini ve uygunsuzlukları resmen kapattığını kanıtlar.
Süreç içi denetim, son bir kabul veya ret kontrolünden daha önemlidir. Hattın boyunca yürüyün ve operatörlerin profilleri yalnızca sonunda değil, belirlenmiş istasyonlarda ölçüp ölçmediğini izleyin. Disiplinli bir kalite sistemi ilk parça denetimini, periyodik numunelemeyi ve her üretim lotu için kaydedilmiş sonuçları içerir. Aşağıdaki tablo, güçlü süreç içi kontrolün zayıf olana göre nasıl göründüğünü gösterir.
| Denetim aşaması | Güçlü tedarikçi | Zayıf tedarikçi |
|---|---|---|
| Gelen malzeme | Bobbin fabrika sertifikası kontrol edilip arşivlenmiş | Bobbin görünümüne göre kabul edilmiş |
| İşleme | Mil başına boyut raporu | Kayıtlı ölçüm yok |
| Montaj | Tork ve hizalama kayıtlı | Gözle uyum |
| Son profil | ±1.5 mm toleranstan numunelenmiş | Yalnızca görsel kontrol |
| Kayıtlar | Saklanıyor ve erişilebilir | Sevkiyattan sonra kayboluyor |
Profil işlemedeki kalite, yalnızca arkasındaki kayıtlar kadar iyidir. Denetiminiz sırasında benzer bir makinenin son üç aylık denetim verilerini isteyin. Bir üretici bunu dakikalar içinde üretir. Bir ticaret şirketi bir söz verir. Bu kontrolü, kaliteden söz edip gösteremeyen tedarikçileri yakalamak için purchase red flags guide to spot suppliers who talk quality but cannot show it.
3. Montaj ve Kaynak Süreci Disiplini
Montaj, işleme hassasiyetinin ya ödendiği ya da harcanıldığı yerdir. Bir profil makinesi fabrika denetimi, gövdelerin nasıl kaynaklandığını, profil istasyonlarının nasıl hizalandığını ve herhangi bir testten önce hattın nasıl gönyelendiğini izlemek için montaj bölümünde gerçek zaman geçirmelidir. Kaynak disiplini en açık göstergedir. Tutarlı kaynak dikişleri, ağır gövdelerde doğru ön ısıtma ve distorsiyon kontrolü ve kötü birleşimleri gizleyen taşlama izleri olmaması arayın. Atölyenin yazılı bir kaynak talimatı ve nitelikli kaynakçı kullanıp kullanmadığını sorun.
Hizalama ikinci endişedir. 18 ila 24 profil istasyonlu bir hat, her istasyonu sıkı sınırlar içinde ortak bir eksende tutmalıdır; aksi halde bant burulur ve profil eğilir. Yan rulların uyumunu, tabanın düzlüğünü ve bağlantı elemanlarındaki tork kontrolünü izleyin. Gerçek bir üretici istasyonları kurmadan önce tabanı gönyeler ve test eder. Ticaret şirketi ise neresi varsa orada monte eder ve sorunlar ortaya çıkmadan sevk eder.
Montaj alanındaki temizlik ve düzen de süreç olgunluğunu gösterir. Takımlar hazırlanır, hidrolik ve elektrik güzergahları planlanır ve hat boyadan önce korunur. Bu gözlemler doğrudan tedarikçi denetim kontrol listenize beslenir ve teklif edilen 7 ila 10 günlük devreye alma süresinin gerçekçi mi yoksa iyimser mi olduğunu değerlendirmenize yardımcı olur.
4. Toleransı Doğrulamak için Kendi Bobbinizle ve Profilinizle Test
Bir profil makinesi fabrika denetimindeki en önemli an testtir ve tedarikçinin kullanışlı numunesiyle değil, kendi bobbinizle ve kendi profilinizle yapılmalıdır. Üretimde kullanacağınız tam kalite ve kalınlıkta birkaç yüz kilogram gerçek malzemenizi getirin. Tedarikçiden profilinizi biçimlendirmesini ve belirlediğiniz boyda kesmesini isteyin. Sonra çıktıyı kendi ölçüm aletlerinizle kendiniz ölçün.
Test sırasında üç şeyi ölçün. Birincisi, kritik ölçülerde ±1.5 mm içinde kalması gereken profil kesit toleransı. İkincisi, iyi bir hattın ±0.5 mm'de tuttuğu kesim boyu hassasiyeti. Üçüncüsü, çizik, yağ lekesi veya kenar dalgası aranacak yüzey kalitesi. Gerçek bir üretici, siparişiniz birden fazla profil içeriyorsa 15 ila 30 dakikalık bir değişimi de gösterir.
| Test kontrolü | Nasıl doğrulanır | Kabul edilebilir sonuç |
|---|---|---|
| Profil toleransı | Biçimlendirilmiş kesit üzerinde kumpas veya şablon | ±1.5 mm içinde |
| Kesim boyu | Rastgele 10 parça ölçün | ±0.5 mm içinde |
| Yüzey kalitesi | Görme ve parmakla kontrol | Çizik veya dalga yok |
| Hız ve kararlılık | Anlaşılan metre/dakika hızında çalıştırma | Kararlı, takılma yok |
| Değişim | İkinci profile geçiş | 15 ila 30 dakikalık geçiş |
Kendi bobbinizle yapılan test, iddiaları yetenekten ayıran kanıttır. Tedarikçi malzemenizde toleransı tutturamıyorsa duvardaki hiçbir sertifika işe yaramaz. Seri üretim planlayan alıcılar için cost per meter formula guide shows how test-run speed and scrap rates flow straight into your unit economics.
5. Dokümantasyon, Yedek Parça Listesi ve Satış Sonrası Taahhüdü
Bir profil makinesi fabrika denetiminin son noktası zeminde değil, masa başında gerçekleşir. Eksiksiz dokümantasyon paketini isteyin: mekanik çizimler, elektrik şemaları, hidrolik diyagramlar, işletme kılavuzu ve bakım planı. Gerçek bir üretici bunları standart olarak teslim eder. Ticaret şirketi gecikir, kısmi teslim eder veya aldığınız makineyle uyuşmayan genel dosyalar gönderir. Çizimlerin hattaki üniteyle aynı model ve seri numarasını taşımasını ısrarla isteyin.
Yedek parça listesi kendi kontrolünü hak eder. Özellikle ilk aşınan rulo, kesici, keçe ve elektrik parçaları için fiyatlandırılmış önerilen yedek parça listesi isteyin. Teslim sürelerini ve tedarikçinin bu parçaları stokta tutup talep üzerine mi temin ettiğini doğrulayın. 18 ila 24 profil istasyonu takımını bünyesinde tutan bir üretici yedek ruloyu günler içinde gönderebilir. Ticaret şirketi ise siz arıza bildirip aradıktan sonra aramaya başlar. Tek bu soru, uzun vadeli desteği herhangi bir satış vaadinden daha iyi ortaya koyar.
Satış sonrası taahhüdü sözlü değil, yazılı olmalıdır. Net bir garanti süresi, sahada bir mühendisle tanımlanmış 7 ila 10 günlük devreye alma planı ve uzak destek koşulları arayın. Tedarikçinin sevkiyattan altı ay sonra ortaya çıkan bir arızayı nasıl ele aldığını sorun. Bunu, projeniz bir döşeme hattıysa ve orada doğrudan saha ilerlemesini belirleyen floor deck buying guide if your project is a deck line, where uptime directly drives site progress.
Sonuç
Bir profil makinesi fabrika denetimi, pazarlama iddialarını doğrulanmış olgulara dönüştürür. İşleme bölümünü dolaşın, ISO 9001 kanıtlarını kontrol edin, montaj disiplinini izleyin, kendi bobbininizi çalıştırın ve belgeleri toplayın. Bu beş nokta, kalitesini kontrol eden bir üreticiyi riski devreden bir ticaret şirketinden ayırır. Bu kontrol listesini bir sonraki ziyaretinizde götürün, sonuçları kendiniz ölçün ve hat kendi malzemenizde kendini kanıtlamadan ödemeyi bırakmayın.
SSS
1. What is a roll forming factory audit? A roll forming factory audit is an on-site inspection of a supplier’s facility before purchase, verifying machining, QA, assembly, test runs, and documentation to confirm you are buying from a real manufacturer.
2. Bir fabrika denetimi ne kadar sürer? Odaklı bir makine üreticisi denetimi sahede bir ila iki gün sürer ve işleme bölümünü, montaj alanını, kendi bobbinizle bir testi ve kalite ile satış sonrası belgelerinin incelenmesini kapsar.
3. Denetim sırasında hangi belgeleri istemeliyim? ISO 9001 sertifikasını, kalibrasyon kayıt defterini, son denetim kayıtlarını, mekanik ve elektrik çizimlerini, işletme kılavuzunu ve fiyatlandırılmış yedek parça listesini, hepsini makinenizin seri numarasıyla eşleşecek şekilde isteyin.
4. Why should the test run use my own coil? Your coil has a specific grade, thickness, and surface condition a supplier’s sample may not match, so a test run with your coil reveals real tolerance and surface results instead of best-case numbers.
5. İyi bir profil hattı hangi toleransı tutmalı? İyi inşa edilmiş bir hat, kendi malzeminizde profil kesit toleransını ±1.5 mm ve kesim boyunu ±0.5 mm içinde tutar ve tüm üretim boyunca kararlılık sağlar.
6. Bir üreticiyi bir ticaret şirketinden nasıl ayırt ederim? Bir üretici işleme, montaj ve test tesislerine sahiptir ve canlı üretim gösterir; bir ticaret şirketinin kendi işleme bölümü yoktur ve kendi bobbinizi kendi hattında çalıştıramaz.
7. Bir tedarikçiye güvenmek için ISO 9001 yeterli mi? ISO 9001, belgelenmiş bir kalite sisteminin güçlü kanıtıdır ama ürün garantisi değildir. Bu nedenle sertifikayı kendi süreç içi denetiminiz ve bir testle birlikte kullanın.
8. Denetimde en sık görülen kırmızı bayrak nedir? En sık görülen kırmızı bayrak, kalibrasyon ve denetim kayıtlarının eksik ya da güncel olmamasıdır, çünkü son üretilen parçalar için ölçüm verisi gösteremeyen bir atölye yüksek risklidir.
9. Denetim sırasında kaynağı kontrol etmeli miyim? Evet, çünkü ağır gövdelerdeki kaynak disiplini makinenin uzun vadeli kararlılığını öngörür ve temiz bir uyumla birlikte tutarlı bir kaynak talimatı süreç olgunluğunu gösterir.
10. Hangi satış sonrası taahhütleri yazılı olmalı? Garanti süresini, sahada bir mühendisle 7 ila 10 günlük devreye alma planını, uzak destek koşullarını ve yedek parça teslim sürelerini yazılı olarak alın.
Son güncelleme: 2026-09-30
Makale Değişiklik Kaydı
- 2026-09-30: 2026-09-30: 2026-09-30 takvim dilimi için ilk sürüm yayımlandı. 5 denetim noktası, 3 tablo, 9 SSS.
Sonraki İnceleme Tetikleyicileri
- ISO 9001 revizyonu beklenen kalite kanıtlarını etkiliyor
- Beli fabrikasını genişletiyor veya yeni bir üretim hattı ekliyor
- Bir alıcı, eklenmeye değer bir denetim tespiti bildiriyor
- İhracat pazarı dokümantasyon gerekliliklerini değiştiriyor




