


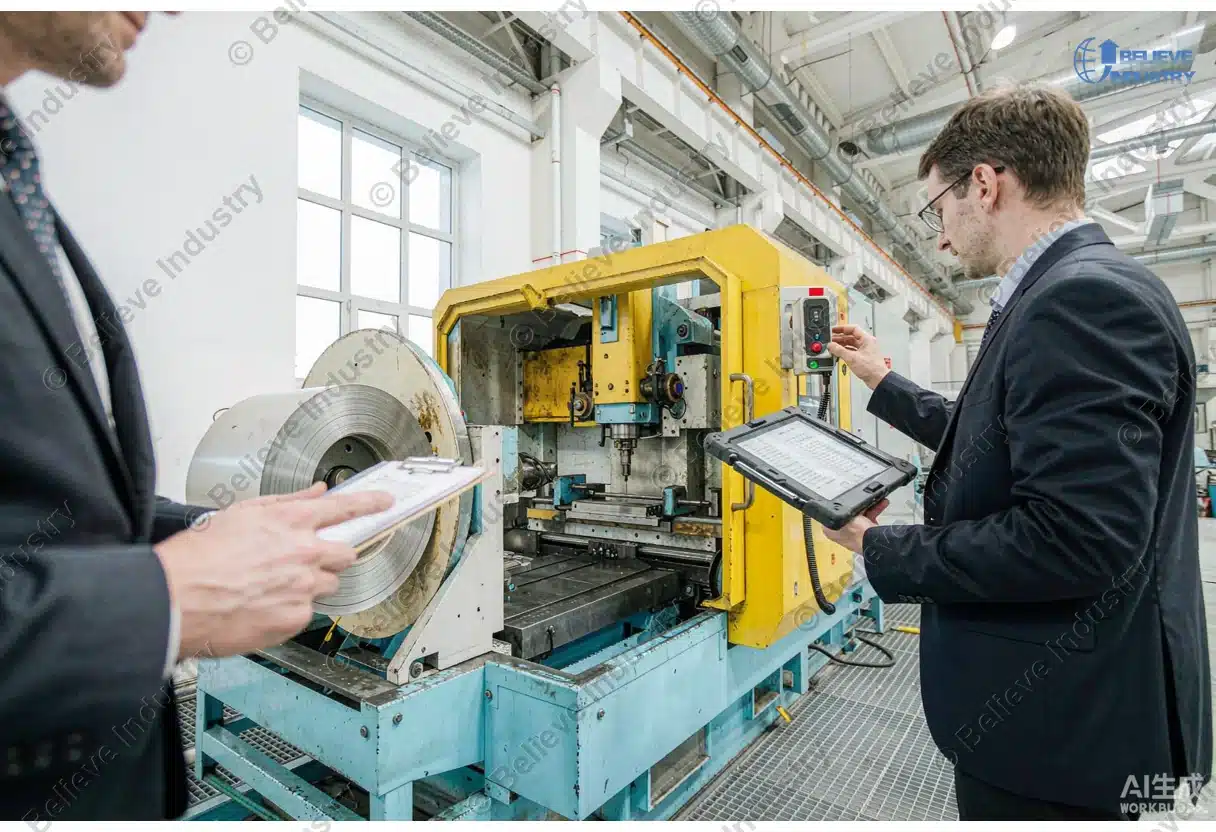
Аудит завода профилегибочных машин самый надежный способ проверить поставщика перед выплатой денег. Покупатель, который выходит на производственный пол с supplier audit checklist learns more in one day than in a month of email exchanges. This guide explains how to audit a factory across five on-site evaluation points: machining accuracy, the QA system, assembly and welding discipline, the test run with your coil, and documentation plus after-sales. The goal is to confirm you are dealing with a real manufacturer, not a trading company. Start with our pillar page on the профилегибочная машина to frame what a complete production line should include.
Пять точек ниже работают как один сквозной маршрут по заводу. Начните с приемки материалов, перейдите в участок обработки, затем в сборку, потом в зону испытаний и завершите в офисе, где хранятся документы. Настоящий производитель покажет каждый шаг. Торговая компания застревает на втором шаге. Используйте таблицу как краткий ориентир, затем прочитайте каждый раздел с деталями, которые отличают сильного поставщика от рискованного.
| Точка аудита | What to look for | Критерий приемки |
|---|---|---|
| 1. Точность обработки и калибровка | Оборудование CNC, расточные и шлифовальные станки, свидетельства о калибровке | Обработанные валы в пределах ±0.02 mm, действующая калибровка в течение 12 месяцев |
| 2. Система качества и контроль в процессе | Документы ISO 9001, записи контроля, измерительные инструменты | Сертифицированная СМК плюс документированные проверки на каждой станции |
| 3. Дисциплина сборки и сварки | Технология сварки, сборка узлов, чистота, контроль момента затяжки | Стабильное качество сварки и выровненные формочные станции от 18 до 24 |
| 4. Тестовый прогон с вашей катушкой | Прогон на вашем материале и профиле с замером выхода | Допуск профиля в пределах ±1.5 mm и длина реза в пределах ±0.5 mm |
| 5. Документация и послепродажное обслуживание | Руководства, перечень запасных частей, гарантия, план пусконаладки | Полный комплект плюс поддержка при пусконаладке от 7 до 10 дней |
1. Точность обработки и калибровка оборудования CNC и расточных станков
Сердце любой профилегибочной линии это точность, заложенная в валах прокатки, рабочих валах и рамах. Аудит завода профилегибочных машин должен начинаться на участке обработки. Ищите токарные станки с ЧПУ, фрезерные центры с ЧПУ и расточной станок, способный держать плотные допуски на шейках валов. Попросите инженера показать последний отчет по размерам обработанного вала. Настоящий производитель держит диаметр вала в пределах ±0.02 mm, а соосность отверстий в сопоставимых пределах. Если поставщик не может показать отчет об измерениях, валики могли быть изготовлены на неизвестном производстве.
Калибровка вторая половина этой точки. Каждый измерительный прибор, микрометр и координатно-измерительная машина в цехе должны иметь наклейку о калибровке и свидетельство с датой в пределах последних 12 месяцев. Международная International Organization for Standardization (ISO) sets the framework for this discipline through ISO 9001, which requires controlled monitoring and measuring equipment. Inconsistent calibration is the fastest way to get rollers that fit loosely and profiles that drift after 15 to 30 minute changeover cycles.
Торговые компании редко владеют таким оборудованием. Они называют цену, размещают заказ у субподрядчика и надеются, что результат пройдет проверку. Во время аудита производителя машин само отсутствие собственного участка обработки уже является находкой. Для контекста о том, что требует точный инструмент, смотрите наше сравнение roll forming roller materials and 7 steel grades.
2. Система качества и контроль в процессе с документами ISO 9001
Аудит завода профилегибочных машин неполон без проверки системы качества. Самый ясный документ это действующий сертификат ISO 9001, выданный аккредитованным органом, с областью применения, прямо охватывающей производство профилегибочных машин. Попросите показать номер сертификата и проверьте его в публичном реестре органа. Один только ISO 9001 не гарантирует идеальную машину, но доказывает, что поставщик ведет документированные процессы, записывает результаты контроля и официально закрывает несоответствия.
Контроль в процессе важнее финальной проверки на годен или негоден. Пройдите вдоль линии и посмотрите, измеряют ли операторы профили на заданных станциях, а не только в конце. Дисциплинированная система качества включает контроль первой детали, периодическую выборку и записанные результаты по каждой партии. Таблица ниже показывает, как выглядит сильный контроль в процессе и слабый.
| Этап контроля | Сильный поставщик | Слабый поставщик |
|---|---|---|
| Входящий материал | Сертификат завода проверен и подшит в дело | Катушка принята по внешнему виду |
| Обработка | Отчет по размерам на каждый вал | Измерения не зафиксированы |
| Сборка | Момент затяжки и соосность зафиксированы | Сборка на глаз |
| Итоговый профиль | Выборка в пределах допуска ±1.5 mm | Только визуальный контроль |
| Записи | Хранятся и доступны | Теряются после отгрузки |
Качество профилегибочной линии держится на записанных данных за ней. Во время аудита запросите данные контроля за последние три месяца по аналогичной машине. Производитель предоставит их за считанные минуты. Торговая компания предложит обещание. Совместите эту проверку с нашим purchase red flags guide to spot suppliers who talk quality but cannot show it.
3. Дисциплина процесса сборки и сварки
Сборка это место, где точность обработки либо приносит плод, либо пропадает. Аудит завода профилегибочных машин должен потратить реальное время в сборочном цехе, наблюдая, как сваривают рамы, как выставляют формочные станции и как выставляют линию по оси до пробного прогона. Дисциплина сварки самый ясный признак. Ищите ровные сварочные швы, правильный предварительный нагрев и контроль искажений на тяжелых рамах, а также отсутствие следов шлифовки, скрывающих плохие соединения. Спросите, использует ли цех письменную технологию сварки и аттестованных сварщиков.
Выравнивание это вторая забота. Линия с формочными станциями от 18 до 24 должна удерживать каждую станцию на общей оси в жестких пределах, иначе полоса будет скручиваться, а профиль прогнется. Смотрите на подгонку боковых валиков, прямолинейность основания и контроль момента затяжки крепежа. Настоящий производитель выставляет и проверяет основание, а уже потом наращивает станции. Торговая компания собирает там, где позволяет место, и отгружает до появления проблем.
Чистота и порядок в сборочной зоне тоже показывают зрелость процесса. Инструмент подготовлен и размещен, гидравлические и электрические трассы спланированы, линия защищена до покраски. Эти наблюдения напрямую попадают в ваш чек-лист аудита поставщика и помогают оценить, реалистичен ли заявленный срок пусконаладки от 7 до 10 дней или это лишь оптимизм.
4. Тестовый прогон с вашей катушкой и профилем для проверки допусков
Самый важный момент любого аудита завода профилегибочных машин это тестовый прогон, и он должен идти на вашей катушке и вашем профиле, а не на удобном образце поставщика. Привезите несколько сотен килограммов своего материала в той же марке и толщине, которые будете использовать в производстве. Попросите поставщика сформировать ваш профиль и отрезать его на нужную длину. Затем измерьте выход своими собственными инструментами.
Измерьте три вещи во время прогона. Первое, допуск к сечению профиля, который должен держаться в пределах ±1.5 mm на критичных размерах. Второе, точность длины реза, которую хорошая линия держит в пределах ±0.5 mm. Третье, качество поверхности, где ищут царапины, масляные пятна или волну по кромке. Настоящий производитель также покажет переналадку от 15 до 30 минут, если ваш заказ включает несколько профилей.
| Проверка тестового прогона | Как проверить | Приемлемый результат |
|---|---|---|
| Допуск профиля | Штангенциркуль или шаблон на сформированном сечении | В пределах ±1.5 mm |
| Длина реза | Измерить 10 случайных деталей | В пределах ±0.5 mm |
| Качество поверхности | Визуально и на ощупь | Без царапин и волны |
| Скорость и стабильность | Прогон на согласованной скорости в метрах в минуту | Ровно, без заклинивания |
| Переналадка | Переход на второй профиль | Смена от 15 до 30 минут |
Тестовый прогон на вашей катушке это доказательство, которое отделяет заявления от возможностей. Если поставщик не держит допуск на вашем материале, никакой сертификат на стене не имеет значения. Для покупателей, планирующих серийные заказы, наше cost per meter formula guide shows how test-run speed and scrap rates flow straight into your unit economics.
5. Документация, перечень запасных частей и обязательства после продажи
Последняя точка аудита завода профилегибочных машин проходит за столом, а не в цехе. Запросите полный пакет документации: механические чертежи, электрические схемы, гидравлические диаграммы, руководство по эксплуатации и график обслуживания. Настоящий производитель отдает их как стандарт. Торговая компания задерживает, отдает частично или присылает типовые файлы, не совпадающие с купленной машиной. Требуйте, чтобы чертежи несли ту же модель и серийный номер, что и агрегат на линии.
Перечень запасных частей заслуживает отдельной проверки. Запросите прайс-лист на рекомендованные запасные части, особенно валики, режущие диски, уплотнения и электрокомпоненты, которые изнашиваются первыми. Подтвердите сроки поставки и держит ли поставщик их на складе или закупает по заявке. Производитель, у которого инструмент для формочных станций от 18 до 24 есть в своем цехе, может отправить замену за дни. Торговая компания начинает поиск после того, как вы звоните и сообщаете о поломке. Этот один вопрос раскрывает больше о долгосрочной поддержке, чем любая продающая презентация.
Обязательства после продажи должны быть письменными, а не устными. Ищите понятный гарантийный срок, определенный план пусконаладки от 7 до 10 дней с инженером на площадке и условия удаленной поддержки. Спросите, как поставщик поступает при неисправности через шесть месяцев после отгрузки. Свяжите это с нашим floor deck buying guide if your project is a deck line, where uptime directly drives site progress.
Заключение
Аудит завода профилегибочных машин превращает рекламные заявления в проверенные факты. Пройдите по участку обработки, проверьте документы ISO 9001, понаблюдайте за дисциплиной сборки, прогоните свою катушку и соберите документы. Эти пять точек отделяют производителя, который контролирует качество, от торговой компании, которая перекладывает риск. Возьмите этот чек-лист в следующий визит, измерьте результаты сами и отпускайте оплату только тогда, когда линия докажет себя на вашем материале.
Часто задаваемые вопросы
1. What is a roll forming factory audit? A roll forming factory audit is an on-site inspection of a supplier’s facility before purchase, verifying machining, QA, assembly, test runs, and documentation to confirm you are buying from a real manufacturer.
2. Сколько длится аудит завода? Сосредоточенный аудит производителя машин занимает от одного до двух дней на объекте и охватывает участок обработки, сборочную зону, тестовый прогон с вашей катушкой и изучение документов по качеству и послепродажному обслуживанию.
3. Какие документы запросить во время аудита? Запросите сертификат ISO 9001, реестр калибровки, свежие записи контроля, механические и электрические чертежи, руководство по эксплуатации и прайс-лист запасных частей, все с тем же серийным номером, что и ваша машина.
4. Why should the test run use my own coil? Your coil has a specific grade, thickness, and surface condition a supplier’s sample may not match, so a test run with your coil reveals real tolerance and surface results instead of best-case numbers.
5. Какой допуск должна держать хорошая профилегибочная линия? Хорошо построенная линия держит допуск к сечению профиля в пределах ±1.5 mm и длину реза в пределах ±0.5 mm на вашем материале, со стабильностью на протяжении всего прогона.
6. Как отличить производителя от торговой компании? Производитель владеет участками обработки, сборки и испытаний и показывает живую производственную деятельность, а у торговой компании нет собственного участка обработки и она не может прогнать вашу катушку на своей линии.
7. Достаточно ли ISO 9001 чтобы доверять поставщику? ISO 9001 это весомое доказательство документированной системы качества, но не гарантия продукта, поэтому совмещайте сертификат с собственной проверкой в процессе и тестовым прогоном.
8. Какой самый частый красный флаг при аудите? Самый частый красный флаг это отсутствующие или устаревшие записи калибровки и контроля, поскольку цех, который не может показать измерения по свежим деталям, имеет высокий риск.
9. Нужно ли проверять сварку во время аудита? Да, потому что дисциплина сварки на тяжелых рамах предсказывает долгосрочную стабильность машины, а единая технология сварки с чистой подгонкой говорит о зрелости процесса.
10. Какие обязательства после продажи должны быть письменными? Получите в письменном виде гарантийный срок, план пусконаладки от 7 до 10 дней с инженером на площадке, условия удаленной поддержки и сроки поставки запасных частей.
Последнее обновление: 2026-09-30
Журнал изменений статьи
- 2026-09-30: 2026-09-30: первая версия опубликована для слота 2026-09-30. 5 точек аудита, 3 таблицы, 9 FAQ.
Триггеры следующего пересмотра
- Ревизия ISO 9001 меняет ожидаемые доказательства качества
- Beli расширяет завод или добавляет новую производственную линию
- Покупатель сообщает о находке аудита, которую стоит добавить
- Изменения на экспортном рынке меняют требования к документации




