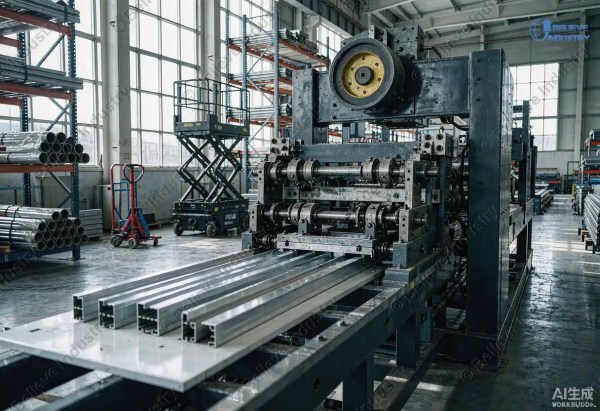


Roll forming machine technology turns a flat steel coil into a finished profile in one continuous pass. The process is fast, precise, and repeatable. That is why purlins, roof panels, cable trays, and racking uprights are all made this way across the United States, Europe, Australia, and the Middle East.
This guide explains how a roll forming machine works, what it can produce, and how to buy one. Each chapter builds on the last, from process fundamentals to roll design, automation, quality, and cost. Use the table of contents to jump to the section you need.
The focus here is practical knowledge. Every chapter carries numbers you can use in a request for quotation (RFQ), from forming speeds to tolerance limits. For a structured buying process, start with our complete roll forming machine buying guide 2026.
Roll forming is a cold forming process. Metal strip feeds through consecutive roller stations, and each station bends the strip a little more until the final cross section is complete. That definition explains nearly everything else in this guide. Speed comes from continuous feed, precision comes from fixed tooling, and cost comes from the number of stations.
1. Introduction et principes fondamentaux de la machine de profilage à rouleaux
Roll forming is a continuous cold forming process in which a metal strip is progressively bent through a series of rotating roller dies until it reaches the final profile shape. No heat is applied, and no material is removed. The strip moves in one direction, and each roller stand adds a controlled bend.
The process suits long, uniform profiles. A roll forming machine produces parts measured in meters with a constant cross section, such as C purlins, Z purlins, strut channel, and cable tray. Because the metal work hardens as it bends, the finished profile is stiffer than the flat strip it came from. This work hardening effect is a genuine strength benefit, not a side effect to manage.
1.2 Basic Mechanics and Material Considerations
Strip width and thickness set the machine size. Most lines handle strip from 100 mm to 1,500 mm wide, and thickness from 0.4 mm to 6.0 mm. Heavy racking lines go up to 12.7 mm plate. Coil weight usually ranges from 3 to 20 tonnes, which sets how long a line runs before a coil change.
Material choice drives roll design. Mild steel bends easily. High strength low alloy (HSLA) steel resists bending and springs back more. Stainless steel 304 and 316 work harden quickly and need more stations. Aluminum 3003 and 5052 are softer and can scratch if rollers are not polished. For the full comparison, see our roll forming material selection guide et le steel vs aluminum roll forming analysis.
Yield strength is the number that matters most. A coil with 250 MPa yield bends differently from one with 550 MPa. The machine must be sized for the highest strength material you plan to run, because bending force and springback both rise with yield strength.

2 Procédé et machine de profilage à rouleaux
2.1 Décomposition complète du processus
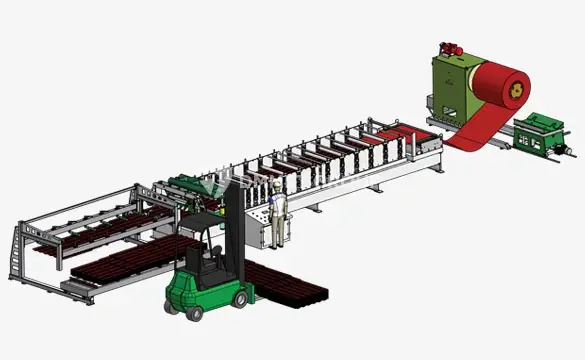
A complete roll forming line runs in a fixed sequence. Each station has one job, and the whole line is timed by the PLC control system:
- Uncoiling. A coil car and uncoiler hold the coil and feed strip at controlled tension. Uncoiler selection is covered in our uncoiler types guide.
- Leveling. The leveler removes coil set and crossbow so the strip is flat before forming. See the roll forming leveler guide.
- Pre-punching and notching. Optional presses punch holes, slots, and knockouts while the strip is still flat, which is far cheaper than punching after forming.
- Forming. The strip passes through roll stands, each bending it 1.5 to 3 degrees per station. Typical lines use 12 to 30 stands.
- Cutoff. A servo flying shear or press cuts the profile to length without stopping the line. See technologie de cisaillement volant servo.
- Runout and stacking. Finished profiles move to a runout table, then an automatic stacker for palletizing.
Light gauge roofing lines run at 25 to 45 m/min. Heavy structural lines run at 6 to 12 m/min. The tradeoff is simple: thicker and stronger material always forms slower.
2.2 Types de laminoirs et leurs applications
Mill construction decides rigidity and tool access. There are four common types.
| Mill type | Construction | Épaisseur du matériau | Meilleure application |
|---|---|---|---|
| Cantilevered | Rollers supported on one side | 0.4 to 1.5 mm | Door frames, small channels, quick tool changes |
| Inboard | Shafts supported on both sides | 0.8 to 3.0 mm | Purlins, strut channel, general profiles |
| Rafted | Stands mounted on separate rafts | 3.0 to 12.7 mm | Racking uprights, heavy structural sections |
| Side by side | Two forming lines on one base | 0.4 to 2.5 mm | Two profiles in parallel, high output plants |
Cantilevered mills win on tool change speed. Inboard mills win on rigidity and are the default for most buyers. Rafted mills handle the heaviest material but cost the most per station. Side by side lines double output from one footprint, which is why machines à double couche are popular for roofing sheet producers.
2.3 Composants principaux de la machine et leurs fonctions
Every roll forming machine line shares the same core components. Their quality decides line reliability more than any single feature.
| Composant | Fonction | Key specification |
|---|---|---|
| dérouleur | Holds and feeds the coil | 3 to 20 t capacity, mandrel expansion |
| Leveling system | Flattens strip before forming | 5 to 7 straightening rolls |
| supports à rouleaux | Apply progressive bends | 12 to 30 stands, hardened shafts |
| Système d'entraînement | Powers the stands | Variable frequency drives, IEC 61800 compliant |
| Cutoff mechanism | Cuts profiles to length | Servo flying shear or press cut |
| Système de contrôle | Sequences the whole line | PLC plus HMI, tolerance ±0.5 mm |
For a deeper look at each station, read our Guide des composants des machines de profilage à rouleaux.
2.4 Production Speed by Material and Gauge
Speed tables drive capacity planning, yet few guides publish them. The table below shows typical forming speeds on a correctly sized line.
| Matériel | Gauge | vitesse de formation | Typical product |
|---|---|---|---|
| Prepainted steel | 0.4 to 0.6 mm | 25 to 45 m/min | Roof sheets, wall panels |
| Acier galvanisé | 0.8 to 1.5 mm | 15 to 30 m/min | Strut channel, cable tray |
| Mild steel | 2.0 to 3.0 mm | 10 to 20 m/min | C and Z purlins, studs |
| High strength steel | 3.0 to 6.0 mm | 6 to 12 m/min | Racking uprights |
| Stainless steel 304 | 0.5 to 2.0 mm | 8 to 20 m/min | Architectural profiles, food grade tray |
These are planning numbers, not guarantees. Yield strength, profile complexity, and hole patterns all pull speed down. Quote the speed you need in the RFQ and ask the builder to confirm it for your exact material. Our roll forming machine RFQ guide lists the six specifications every buyer should state.

3. Matériaux et applications dans l'industrie moderne.
3.1 Material Selection for Roll Forming Machine Lines
Material choice is a cost decision first and a technical decision second. The table compares the five common families.
| Matériel | Grade examples | Typical use | Coating options |
|---|---|---|---|
| Mild steel | S235, S275, A36 | Purlins, studs, channels | Pre-galvanized, hot dip galvanizing |
| HSLA steel | S450, A1011 Grade 55 | Racking uprights, long spans | None or paint |
| Acier inoxydable | SS304, SS316 | Cable tray, food, coastal | None, brushed, passivated |
| Aluminium | 3003, 5052 | Solar, roofing, cladding | Mill finish, PVDF paint |
| Prepainted steel | G90, G300 coil | Roofing, wall cladding | Polyester, PVDF, SMP |
Coating choice changes tooling. Pre-galvanized strip demands polished rollers to avoid zinc pickup. Stainless steel demands harder roller grades to avoid galling. Both topics are covered in our stainless steel roll forming tooling guide.
3.2 Industrial Applications and Sector Implementations
Roll forming machines serve five main sectors:
- Construction: purlins, studs, roof sheets, floor deck, door frames. C and Z purlin lines are the most common machines sold worldwide, covered in our C purlin et Z purlin pages.
- Solar and energy: mounting rails, strut channel, and bracket profiles for ground mount and rooftop arrays. See solar mounting strut channel.
- Material handling: racking uprights, shelf panels, and box beams. Our Guide d'achat des machines à rack vertical walks through the sizing math.
- Electrical: cable tray, cable ladder, and DIN rail. Cable tray roll forming is one of the fastest growing categories.
- Roofing and cladding: standing seam, PBR, spandek, and custom orbs. See standing seam roof panel machines.
3.3 Advantages and Limitations
Cold roll forming wins on four points. Speed is the first, with continuous output far above press braking. Repeatability is the second, with dimensional tolerance held to ±0.3 mm on a well built line. Material efficiency is the third, with scrap rates near zero. Work hardening is the fourth, since formed profiles are stiffer than the source strip.
The limitations are equally clear. A roll forming machine makes one cross section family at a time, so profile changeovers cost time. Tooling is expensive, which favors long production runs. Small batches below 500 m are usually cheaper on a press brake. For the direct comparison, read roll forming vs press brake.
4. Conception des rouleaux et optimisation du processus
4.1 Principes fondamentaux de la conception des rouleaux
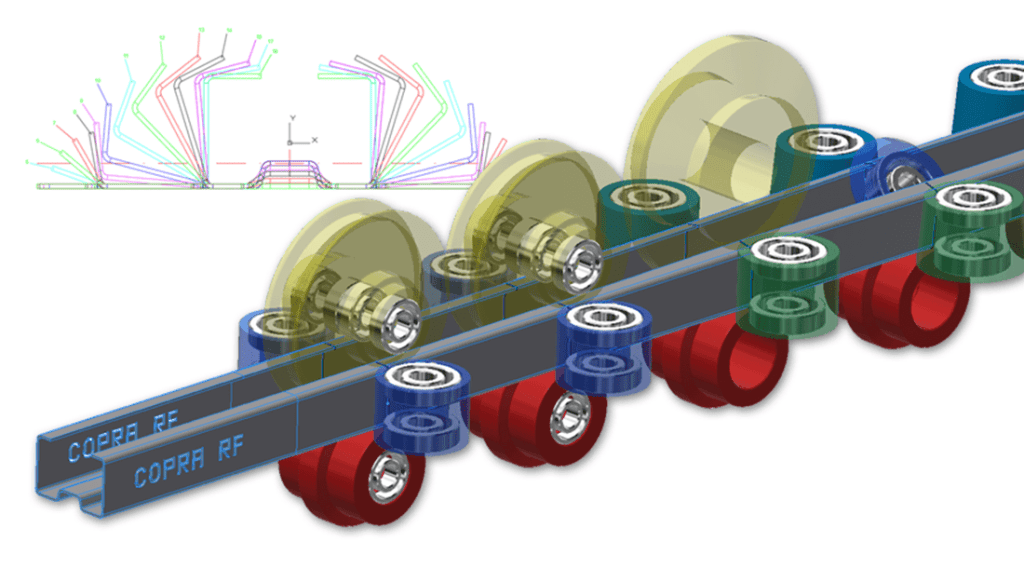
A flower pattern is the design drawing that shows the strip cross section at every roller station, laid out in sequence. It is the master plan of the roll forming line, and it decides the bend sequence, station count, and tool geometry.
Good roll design follows three rules. Bend gradually, with 1.5 to 3 degrees of bend per station. Keep the bend line inside the strip width so no material is stretched beyond its limit. Use the same inside radius throughout the profile so the material strains evenly. Violating any rule invites springback and twist.
4.2 Séquençage des coudes et optimisation du profil
Bend order matters as much as bend angle. The safest sequence bends outer edges first and works inward, because the strip stays flat where the rollers still need to grip it. Inside radii should never be smaller than 1x material thickness for mild steel, and 2x for stainless.
Springback compensation is the hardest part of roll design. High strength steel springs back 0.5 to 2 degrees per bend, so the tooling must overbend by that amount. Many modern lines add a calibration station at the end that squeezes the profile back to final dimension. Our springback control article explains the compensation math in detail.
4.3 Outils informatiques et techniques de conception avancées
Roll design moved from drafting boards to simulation software. Programs such as COPRA RF and AutoForm run a finite element analysis (FEA) of the strip through every station before any steel is cut. The software predicts edge strain, springback, and buckling, which cuts tooling development time from weeks to days.
Le Guide du logiciel de profilage à rouleaux compares seven simulation programs used by tool shops. Even with software, a physical trial run with the first coil is still the final check. Simulation reduces risk, it does not remove it.

5 Technologies de pointe et tendances émergentes
5.1 Innovative Variations and Hybrid Processes
Modern roll forming machine lines do more than bend. Inline welding joins edges for closed sections like tubes and box beams. Inline embossing adds stiffness patterns or brand marks. Inline notching and punching cut complex hole patterns that were once impossible to do on a moving strip.
Notre inline welding methods guide covers seven joining technologies for continuous lines. The embossing and notching design guide explains when to punch flat versus after forming, a decision that changes the whole press layout.
5.2 Automatisation, systèmes de contrôle et intégration de l'industrie 4.0
Automation is where lines differentiate. Servo flying shears hold length tolerance to ±1 mm at full speed. PLC control with recipe storage lets one operator recall a full profile setup in minutes. Cassette type quick change tooling switches profiles in 20 to 40 minutes instead of a full shift.
Industry 4.0 adds data collection. Modern lines report uptime, scrap, and speed to a dashboard, which feeds predictive maintenance. European buyers increasingly ask for machine data interfaces as standard, a trend tracked in our roll forming automation overview et quick change machine guide.
5.3 Sustainability and Energy Performance
Cold forming is one of the most energy efficient metal shaping processes. Forming steel at room temperature avoids the reheat furnaces of hot rolling, and the Association mondiale de l'acier reports that cold forming routes use significantly less energy per tonne than hot forming routes for the same shape. Material efficiency runs at 95 to 99 percent because there is no cutting swarf and almost no scrap.
The energy savings come with a second benefit. Coil feedstock is made from recycled steel, and a roll forming line produces no process emissions at the forming stage. Buyers targeting green building credits can document both the energy saving and the material yield. For the commercial case, our roll forming market impact analysis puts the numbers in context.
6. Contrôle de la qualité et prévention des défauts dans les machines de profilage à rouleaux
6.1 Défauts courants et leurs causes profondes
Most roll forming defects trace back to five root causes. The table matches defect to cause to fix.
| Défaut | Root cause | Fix |
|---|---|---|
| Edge wave | Uneven strip tension across width | Reset leveler, balance strip tension |
| retour au ressort | High yield material, underbent tooling | Add overbend, extra calibration station |
| Marques de surface | Roller pickup or debris | Polish rollers, apply forming lubricant |
| Torsion | Uneven gauge across strip width | Check coil tolerance, realign stands |
| Chatter marks | Vibration at speed | Dampen stands, reduce line speed |
Edge wave deserves special attention because it appears late. Strip tension control and roller gap rules are covered in our edge wave prevention guide et roller gap clearance rules.
6.2 Méthodes d'assurance qualité et techniques d'inspection
Quality starts with the first article. The first profile off a new setup is measured against the drawing for every dimension, and the results are logged before production starts. In-line gauging goes further: laser profile scanners measure the cross section continuously and flag drift in real time.
Dimensional tolerance on a good line is ±0.5 mm on length and ±0.3 mm on cross section. Material standards such as ASTM A653 define the coating and gauge of the incoming coil, which is the baseline for everything downstream. A manufacturing quality system built on ISO 9001 keeps the inspection process consistent, and our ISO 9001 in roll forming manufacturing article explains how to audit a builder against it.
6.3 Protocoles de maintenance pour une qualité constante
Defect prevention is a maintenance job. Daily checks cover roller bearings, lubrication, and strip alignment. Weekly checks cover shaft runout and hydraulic pressures. Monthly checks cover the leveler rolls and shear blades.
A documented maintenance plan prevents 80 percent of unplanned stops. Our preventive maintenance guide 2026 provides a full checklist, and the coûts cachés des machines de profilage à rouleaux article shows what downtime actually costs per hour.

7. Lignes directrices de mise en œuvre et considérations économiques
7.1 Critères de sélection des équipements et planification des capacités
Select a roll forming machine on material envelope, speed, and tooling, in that order. Define the thickest and strongest material you will run, then the required speed in meters per minute, then the number of profiles. Adding profiles later is where cost grows, because each profile needs its own roll set.
Capacity planning is simple arithmetic. Line speed in m/min times working hours times line efficiency (80 to 85 percent is realistic) gives annual output. Most buyers overestimate efficiency, which is why the arithmetic matters. The guide des prix des profileuses à rouleaux includes capacity examples for different budget bands.
7.2 Cost Analysis and Justification
Roll forming machine prices in 2026 (USD, ex works China) split into three bands:
| Machine class | Fourchette de prix | Typical line |
|---|---|---|
| Entry level | USD 25,000 to 60,000 | Simple C purlin, door frame, single profile |
| Mid range | USD 60,000 to 180,000 | Strut channel, cable tray, roof panel with punching |
| Heavy and high speed | USD 180,000 to 400,000+ | Racking uprights, double layer roofing, servo flying shear |
The range above is a planning guide based on 2026 market data, not a quote. Freight, customs, installation, and tooling add 20 to 40 percent on top. Our coûts cachés des machines de profilage à rouleaux analysis breaks down every line item.
7.3 Installation, formation des opérateurs et protocoles de sécurité
Installation takes 7 to 14 days on site with the builder’s engineers. Foundation, power, and compressed air must be ready before arrival. Our 7 day commissioning checklist covers the startup sequence station by station.
Operator training is the difference between a line that performs and one that underperforms. A structured training program covers setup, changeover, and first line maintenance. See our roll forming operator training guide.
Safety follows lockout/tagout rules. The Administration de la sécurité et de la santé au travail (OSHA) requires 29 CFR 1910.147 lockout/tagout procedures for all energy sources before maintenance. Roll nip points need guarding, and emergency stops must be reachable along the whole line. For Europe, CE marking under the Machinery Directive is mandatory, explained in our guide du marquage CE.

8. Conclusion et perspectives d'avenir
Roll forming machine technology rewards buyers who understand the process. The fundamentals are stable: progressive bending through roller stations, cold forming, and continuous output. The advances are in the peripherals, from servo shears and quick change tooling to simulation software and data collection.
The next five years will bring three shifts. AI assisted roll design will shorten tooling development further. Adaptive control will adjust station gaps automatically as coil properties drift. Green steel coils with lower carbon footprints will change material specifications in Europe and Australia.
Choose a machine that fits your material envelope today and leaves room to grow. Get the fundamentals right, and a roll forming machine will produce for 20 years or more. For the market landscape, see our Tendances des machines de profilage à rouleaux en 2025 analysis, then compare builders with the top manufacturers in China ranking.
Foire aux questions (FAQ)
Comment choisir la bonne machine de profilage à rouleaux
Choisir la bonne profileuse commence par définir vos exigences en matière de profil, les spécifications du matériau et le volume de production. Tenez compte de la complexité du profil, de l'épaisseur du matériau (généralement de 0,1 à 3,2 mm) et de la nécessité d'opérations en ligne telles que le poinçonnage ou la découpe. Pour une liste de contrôle complète, consultez notre guide d'achat. comment acheter une profileuse.
Le choix des laminoirs et des outillages dépend de l'épaisseur du matériau, de la complexité du profil et de la vitesse de production. Les laminoirs à porte-à-faux sont optimaux pour les matériaux fins jusqu'à 2 mm (0,08 pouce), tandis que les laminoirs à profil interne conviennent aux matériaux plus épais jusqu'à 2,5 mm (0,100 pouce). Pour les profils profonds, les laminoirs à profil interne offrent une meilleure rigidité. Découvrez comment optimiser votre ligne de production grâce à notre Guide des composants des machines de profilage à rouleaux.
Le nombre de stations de rouleaux (généralement de 6 à 30) dépend de la complexité du pliage et du type de matériau. Un plus grand nombre de stations permet un formage plus doux et une meilleure précision. Pour les profils sur mesure, il est recommandé d'utiliser la conception assistée par ordinateur (CAO) afin de simuler le motif floral avant de lancer la fabrication de l'outillage.
Les profileuses pour panneaux de toiture nécessitent de prendre en compte différents types de profilés (panneaux R, panneaux AG, joints debout), la largeur du matériau et les normes de construction locales. Pour le marché américain, consultez notre Guide de la machine de profilage à rouleaux pour toitures métalliques recommandations de profils pour 2026.
Les modèles à spécification unique sont économiques pour les séries de production dédiées. Les modèles à spécifications multiples ou à changement rapide réduisent le temps de changement de format jusqu'à 75% si vous produisez plusieurs profils. Découvrez notre gamme stratégies de changement rapide des machines de profilage à rouleaux pour des économies considérables.
Quels métaux et matériaux sont les plus adaptés au profilage à froid ?
Les meilleurs métaux pour le profilage à froid comprennent les aciers à faible teneur en carbone (limite d'élasticité de 30 000 à 50 000 psi), les aciers HSLA (limite d'élasticité de 50 000 à 70 000 psi), les aciers inoxydables, les aciers galvanisés, les alliages d'aluminium (séries 5000 et 6000), le cuivre et le laiton. Le choix du matériau dépend des exigences de résistance, de résistance à la corrosion et du coût. Consultez notre comparatif détaillé. acier ou aluminium, matériaux de profilage à froid.
Le profilage à froid permet généralement de traiter des matériaux d'une épaisseur de 0,10 mm à 3,2 mm et d'une largeur de 25,4 mm à 762 mm. Le profilage à chaud avancé peut traiter des matériaux jusqu'à 50 mm d'épaisseur, y compris les alliages de titane.
Les lignes de profilage standard traitent les aciers au carbone, les aciers inoxydables, les aciers galvanisés, les alliages d'aluminium, le cuivre et le laiton. Les lignes spéciales peuvent traiter l'acier prélaqué, les aciers à haute résistance et même les matériaux composites.
Le profilage à froid pour panneaux solaires traite généralement l'acier galvanisé (0,8 à 2,5 mm) et l'aluminium (1,0 à 3,0 mm) pour la fabrication de rails de montage, de profilés et de cadres de panneaux. Consultez notre spécifications de la machine à canal de support solaire pour plus de détails.
Comparaison du profilage à froid avec d'autres méthodes de fabrication métallique
Le profilage à froid est un procédé continu, idéal pour la production en grande série de pièces à section constante, tandis que le pliage à la presse est un procédé par lots, plus adapté aux petites séries et aux géométries variables. Le profilage à froid offre une régularité dimensionnelle supérieure et un minimum de déchets. Consultez notre comparatif complet : Profileuse à rouleaux vs presse plieuse.
La principale différence réside dans le fait que le profilage à rouleaux utilise une série de rouleaux profilés pour cintrer progressivement le métal en continu, tandis que le pliage sur presse plieuse utilise un poinçon et une matrice pour créer des plis distincts. Le profilage à rouleaux est plus rapide pour les grandes séries ; le pliage sur presse plieuse offre une plus grande flexibilité pour les angles personnalisés.
Le profilage à froid est un procédé continu idéal pour les profilés longs à section constante, tandis que l'emboutissage est un procédé discontinu, plus adapté aux formes 3D complexes et aux petites séries. Le profilage à froid génère moins de déchets et offre des vitesses plus élevées (9 à 91 m/min).
Le pré-perforation crée des trous avant le formage, ce qui est idéal pour les motifs simples et les lignes à grande vitesse. La découpe après formage (ou découpe volante) intervient après le formage et est préférable pour les profils complexes où le pré-perforation entraînerait des déformations. En savoir plus technologie de cisaillement volant servo pour une découpe de précision.
Défauts courants des profils formés et des réparations
Les défauts courants incluent l'ondulation des bords (contraintes de compression), la courbure et la torsion longitudinales (contraintes résiduelles déséquilibrées), le retour élastique (élasticité du matériau), le gauchissement (problèmes de contrôle de la tension), les marques de surface et les fissures. La plupart de ces défauts sont évitables grâce à une conception appropriée des rouleaux et à un contrôle rigoureux du processus.
Le gauchissement des bords peut être corrigé en ajustant l'ordre de roulage ; la courbure et la torsion nécessitent une répartition équilibrée des contraintes ; le retour élastique requiert une compensation de la flexion excessive. Découvrez nos 4 techniques clés pour contrôle du retour élastique lors du profilage à rouleaux.
Les prix des machines de profilage à rouleaux varient de 15 000 pour les modèles de base à Plus de 350 000 € pour des lignes entièrement automatisées avec poinçonnage, soudage et empilage en ligne. Les facteurs incluent le nombre de postes, le niveau d'automatisation et les équipements auxiliaires. Découvrez nos 7 secrets ultimes pour connaître le prix d'une profileuse.
Les lignes entièrement automatisées avec dérouleurs, niveleuses, poinçonneuses, profileuses, cisailles volantes et empileurs automatiques varient généralement de 80 000 à 350 000 selon la complexité et les exigences de vitesse. N’oubliez pas de prendre en compte coûts cachés des machines de profilage à rouleaux.
Composants typiques d'une ligne de profilage à froid
Une ligne de profilage typique comprend un dérouleur, un système de nivellement, une unité de pré-perforation (en option), des portiques de profilage (6 à 30 postes), un système d'entraînement (2 à 200 CV), un mécanisme de coupe (cisaille volante ou fixe) et un système de contrôle (automate programmable/interface homme-machine). Découvrez notre description détaillée. composants de machine de profilage à rouleaux.
Les composants essentiels comprennent le dérouleur pour le chargement des bobines, le niveleur pour l'aplanissement, les rouleaux de formage progressif, le système d'entraînement pour la transmission de la puissance et le dispositif de coupe pour la précision de la longueur. Chaque composant est crucial pour une fabrication sans déchets.
Les profils sur mesure nécessitent un outillage de laminage spécialement conçu selon un motif en fleur (séquence de pliage). Cet outillage comprend des rouleaux supérieurs et inférieurs, des rouleaux latéraux et parfois des rouleaux auxiliaires pour les géométries complexes. L'investissement dans l'outillage représente généralement le coût initial le plus important. En savoir plus Améliorations des outillages de profilage à froid.
Maintenance et sécurité
L'entretien régulier comprend la lubrification des roulements et des chaînes de transmission, le contrôle du système hydraulique, l'inspection de l'outillage pour détecter l'usure, la vérification de l'alignement et le diagnostic du système électrique. La maintenance préventive peut prolonger la durée de vie de la machine au-delà de 50 ans. Suivez nos recommandations. guide d'entretien préventif du profilage à froid.
Quotidiennement : inspection visuelle et lubrification. Hebdomadairement : vérification de la tension de la courroie et du serrage des boulons. Mensuellement : inspection des jeux des rouleaux et de l’usure de l’outillage. Annuellement : contrôle complet de l’alignement et remplacement des roulements si nécessaire. Téléchargez notre liste de contrôle d’entretien pour plus de détails.
La maintenance des profileuses se concentre sur l'alignement des rouleaux, la lubrification des paliers d'arbre, le contrôle du système d'entraînement et la surveillance de l'état de l'outillage. Les technologies prédictives telles que l'analyse vibratoire et la thermographie permettent de prévenir les arrêts de production imprévus.
Les mesures de sécurité essentielles comprennent la protection des machines, les procédures de consignation/déconsignation (LOTO), le port d'équipements de protection individuelle (EPI) appropriés, les boutons d'arrêt d'urgence et la formation des opérateurs. Les lignes à grande vitesse (jusqu'à 244 m/min) nécessitent des barrières de sécurité et des dispositifs de verrouillage supplémentaires.
Industries et applications
Les principaux secteurs d'activité comprennent la construction (charpentes métalliques, pannes, toitures), l'automobile (rails de sièges, renforts de pare-chocs), la logistique (rayonnages, montants de rayonnages), l'énergie (rails solaires, chemins de câbles) et l'agriculture (silos à grains, clôtures).
Les profilés formés par laminage sont utilisés dans la construction, l'automobile, l'entreposage, les énergies renouvelables, les infrastructures électriques et les transports. La polyvalence du profilage par laminage le rend adapté à toute industrie nécessitant des profilés métalliques longs à section constante.
Un motif floral (ou séquence de formes) est le diagramme étape par étape montrant comment une bande plate est progressivement cintrée pour obtenir le profil final, en passant par plusieurs stations de pliage. Chaque station effectue généralement un cintrage de 10 à 30 degrés maximum afin d'éviter toute contrainte excessive sur le matériau.
Sujets avancés
Les vitesses de profilage standard varient de 10 à 100 m/min (30 à 300 pi/min). Les lignes à grande vitesse pour les profils simples peuvent atteindre 240 m/min (800 pi/min). La vitesse dépend de l'épaisseur du matériau, de la complexité du profil et de la méthode de découpe.
Le logiciel CAE utilise l'analyse par éléments finis (FEA) pour simuler le processus de profilage avant la fabrication de l'outillage. Il prédit la déformation longitudinale, la compression des bords, le cintrage et la torsion, permettant ainsi aux concepteurs d'optimiser le motif floral et de réduire les essais et erreurs jusqu'à 80%.
Les automates programmables (PLC) assurent une synchronisation précise de la vitesse, la mesure automatique des longueurs, le diagnostic des pannes et l'intégration aux systèmes de l'Industrie 4.0. Les automates modernes dotés d'interfaces homme-machine (IHM) permettent aux opérateurs d'ajuster les paramètres en temps réel, réduisant ainsi le temps de réglage et améliorant la répétabilité. En savoir plus Contrôle PLC pour une efficacité de profilage à rouleaux optimale.
Journal des modifications et prochain examen
Journal des modifications de l'article
- 2026-09-01: Full refresh. Added table of contents, production speed table, sustainability data, and unified H2 numbering. Expanded FAQs to 10 direct answer pairs. Fixed the publish date and price year inconsistencies. Replaced stale internal and external links with verified URLs.
Déclencheurs de révision suivants
- New automation or quick change technology appears on the market
- Roll forming machine price bands shift by more than 15 percent
- ASTM, EN, or ISO standards relevant to roll forming are revised
- New product pages go live on belirollforming.com that belong in this guide
- Speed data for high strength or stainless steel changes in published references