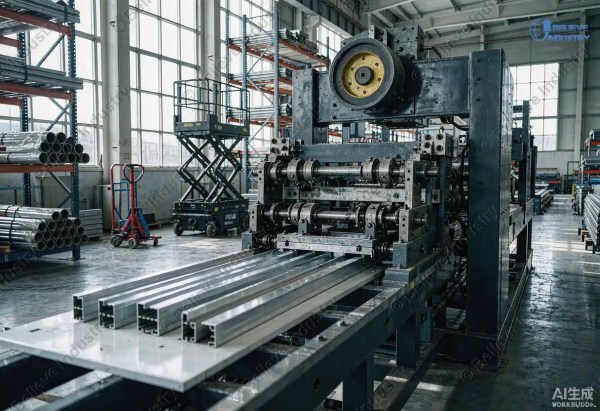


تعمل تقنية آلات التشكيل بالدرفلة على تحويل لفائف الفولاذ المسطحة إلى مقاطع جاهزة في عملية واحدة متواصلة. وتتميز هذه العملية بالسرعة والدقة وقابلية التكرار. ولهذا السبب، تُصنع العوارض الجانبية وألواح الأسقف وأحواض الكابلات وأعمدة الرفوف بهذه الطريقة في جميع أنحاء الولايات المتحدة وأوروبا وأستراليا والشرق الأوسط.
يشرح هذا الدليل كيفية عمل آلة التشكيل بالدرفلة، وما يمكنها إنتاجه، وكيفية شراء واحدة. ويستند كل فصل إلى ما سبقه، بدءًا من أساسيات العملية وصولاً إلى تصميم الأسطوانات، والأتمتة، والجودة، والتكلفة. استخدم فهرس المحتويات للانتقال إلى القسم الذي تريده.
ينصب التركيز هنا على المعرفة العملية. يحتوي كل فصل على أرقام يمكنك استخدامها في طلب عرض الأسعار (RFQ)، بدءًا من سرعات التشكيل وصولاً إلى حدود التفاوت المسموح بها. وللحصول على عملية شراء منظمة، ابدأ بـ دليل شامل لشراء آلات تشكيل الألواح 2026.
يُعد التشكيل بالبكرات عملية تشكيل على البارد. يتم تغذية الشريط المعدني عبر محطات بكرات متتالية، وتقوم كل محطة بثني الشريط قليلاً أكثر حتى يكتمل المقطع العرضي النهائي. يفسر هذا التعريف تقريبًا كل ما يتناوله هذا الدليل. فالسرعة ناتجة عن التغذية المستمرة، والدقة ناتجة عن الأدوات الثابتة، والتكلفة ناتجة عن عدد المحطات.
1. مقدمة ومبادئ آلة تشكيل اللفائف
التشكيل بالدرفلة هي عملية تشكيل بارد مستمرة يتم خلالها ثني شريط معدني تدريجيًا عبر سلسلة من قوالب الأسطوانات الدوارة حتى يصل إلى الشكل النهائي المطلوب. ولا يتم استخدام أي حرارة، ولا يتم إزالة أي مادة. يتحرك الشريط في اتجاه واحد، ويقوم كل حامل أسطوانات بإضافة انحناء محكوم.
تناسب هذه العملية المقاطع الطويلة والموحدة. تنتج آلة التشكيل بالدرفلة قطعًا تُقاس بالمتر ذات مقطع عرضي ثابت، مثل العوارض على شكل حرف C، والعوارض على شكل حرف Z، والقنوات الداعمة، وحاملات الكابلات. ونظرًا لأن المعدن يتصلب أثناء ثنيه، فإن المقطع النهائي يكون أكثر صلابة من الشريط المسطح الذي صُنع منه. ويُعد تأثير التصلب هذا ميزة حقيقية من حيث القوة، وليس مجرد تأثير جانبي يجب التعامل معه.
1.2 الاعتبارات الأساسية المتعلقة بالميكانيكا والمواد
يحدد عرض الشريط وسماكته حجم الآلة. تتعامل معظم خطوط الإنتاج مع شرائط يتراوح عرضها بين 100 ملم و1,500 ملم، وسماكتها بين 0.4 ملم و6.0 ملم. أما خطوط إنتاج الرفوف الثقيلة فتصل إلى ألواح بسماكة 12.7 ملم. يتراوح وزن اللفائف عادةً بين 3 و20 طنًا، وهو ما يحدد مدة تشغيل الخط قبل تغيير اللفافة.
يحدد اختيار المادة تصميم الأسطوانة. فالفولاذ الطري ينحني بسهولة. أما الفولاذ عالي القوة ومنخفض السبائك (HSLA) فيقاوم الانحناء ويعود إلى شكله الأصلي بدرجة أكبر. ويتصلب الفولاذ المقاوم للصدأ من النوعين 304 و316 بسرعة ويحتاج إلى عدد أكبر من محطات التشكيل. أما الألومنيوم من النوعين 3003 و5052 فهو أكثر ليونة وقد يتعرض للخدش إذا لم تكن البكرات مصقولة. للاطلاع على المقارنة الكاملة، انظر دليل اختيار المواد المستخدمة في التشكيل بالدرفلة و ال تحليل تشكيل اللف بين الفولاذ والألمنيوم.
قوة الخضوع هي الرقم الأهم. فاللفافة التي تبلغ قوة خضوعها 250 ميجا باسكال تنحني بشكل مختلف عن تلك التي تبلغ قوة خضوعها 550 ميجا باسكال. ويجب أن يتم تحديد حجم الآلة وفقًا للمادة ذات أعلى قوة التي تخطط لاستخدامها، لأن قوة الانحناء والارتداد يزدادان مع ارتفاع قوة الخضوع.

2 عملية آلة تشكيل اللفة والآلات
2.1 تفصيل شامل للعملية
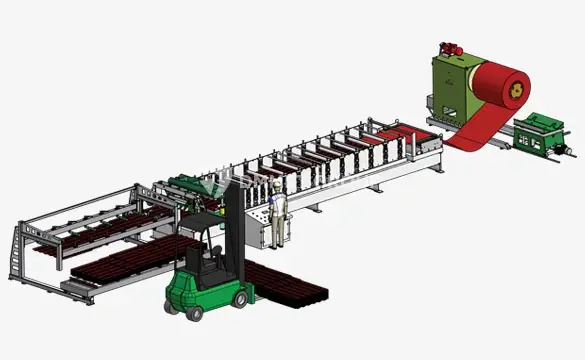
يعمل خط التشكيل بالدرفلة الكامل وفقًا لتسلسل ثابت. وتقوم كل محطة بمهمة واحدة، ويتم ضبط توقيت الخط بأكمله بواسطة نظام التحكم PLC:
- الانفتاح. تقوم عربة اللفافة وجهاز فك اللفافة بتثبيت اللفافة وتغذية الشريط بشدّ محكوم. يتم تناول موضوع اختيار جهاز فك اللفافة في دليل أنواع أجهزة فك اللفائف.
- التسوية. تقوم آلة التسوية بإزالة انحناء اللفافة والانحراف الجانبي بحيث يصبح الشريط مسطحًا قبل التشكيل. انظر دليل آلة التسوية في عملية التشكيل بالدرفلة.
- التثقيب المسبق وعمل الشقوق. تقوم المكابس الاختيارية بعمل ثقوب وشقوق وفتحات بينما لا يزال الشريط مسطحًا، وهو ما يُعد أرخص بكثير من عملية التثقيب بعد التشكيل.
- قيد التشكيل. يمر الشريط عبر حوامل أسطوانية، حيث تقوم كل حامل بثنيه بمقدار 1.5 إلى 3 درجات في كل محطة. وتستخدم الخطوط النموذجية ما بين 12 إلى 30 حاملًا.
- نقطة القطع. تقوم المقصات أو المكابس الطائرة ذات المحرك المؤازر بقص المقطع إلى الطول المطلوب دون إيقاف خط الإنتاج. انظر تقنية القص الطائر المؤازر.
- الانحراف والتكديس. تُنقل المقاطع الجاهزة إلى طاولة تفريغ، ثم إلى جهاز تكديس آلي لوضعها على منصات نقالة.
تعمل خطوط إنتاج الأسقف ذات السماكة الخفيفة بسرعة تتراوح بين 25 و45 مترًا في الدقيقة. أما خطوط إنتاج الهياكل الثقيلة فتعمل بسرعة تتراوح بين 6 و12 مترًا في الدقيقة. والمقايضة بسيطة: فالمواد الأكثر سمكًا وقوة تُشكل دائمًا بوتيرة أبطأ.
2.2 أنواع مطاحن تشكيل اللفائف وتطبيقاتها
يحدد تصميم المفرز مدى الصلابة وإمكانية الوصول إلى الأدوات. وهناك أربعة أنواع شائعة.
| نوع الطاحونة | بناء | سمك المادة | أفضل تطبيق |
|---|---|---|---|
| مُعلَّق | بكرات مدعومة من جانب واحد | 0.4 إلى 1.5 ملم | إطارات الأبواب، القنوات الصغيرة، التبديل السريع للأدوات |
| داخلي | أعمدة مدعومة من كلا الجانبين | 0.8 إلى 3.0 ملم | العارضات، القنوات الداعمة، المقاطع المعدنية العامة |
| مُجمَّع | حاملات مثبتة على طوافات منفصلة | 3.0 إلى 12.7 ملم | أعمدة الرفوف، المقاطع الهيكلية الثقيلة |
| جنبًا إلى جنب | خطان للتشكيل على قاعدة واحدة | 0.4 إلى 2.5 ملم | محطتان متوازيتان ذات إنتاجية عالية |
تتفوق المطاحن الكابولية في سرعة تغيير الأدوات. أما المطاحن الداخلية فتتفوق في الصلابة، وهي الخيار الافتراضي لمعظم المشترين. وتتعامل المطاحن المركبة على منصات مع أثقل المواد، لكن تكلفتها هي الأعلى لكل محطة. وتضاعف خطوط الإنتاج المتجاورة الإنتاجية من نفس المساحة، ولهذا السبب آلات ذات طبقتين تحظى بشعبية كبيرة بين منتجي ألواح التسقيف.
2.3 مكونات الآلة الأساسية ووظائفها
تشترك جميع خطوط آلات التشكيل بالدرفلة في نفس المكونات الأساسية. وتُعد جودة هذه المكونات عاملاً حاسماً في موثوقية الخط أكثر من أي ميزة أخرى.
| عنصر | وظيفة | المواصفات الرئيسية |
|---|---|---|
| فك اللفائف | يثبت الملف ويغذيه | سعة من 3 إلى 20 طنًا، توسيع باستخدام مغزل |
| نظام التسوية | تقوم بتسوية الشريط قبل التشكيل | من 5 إلى 7 بكرات فرد |
| حوامل بكرات | تطبيق انحناءات متدرجة | من 12 إلى 30 حاملًا، أعمدة مقواة |
| نظام الدفع | تزود المدرجات بالطاقة | محركات التردد المتغير، المتوافقة مع معيار IEC 61800 |
| آلية القطع | يقطع المقاطع إلى الأطوال المطلوبة | القص بالطيران المؤازر أو القص بالضغط |
| نظام التحكم | ترتيب الخط بأكمله | وحدة التحكم المنطقية القابلة للبرمجة (PLC) مع واجهة المستخدم البشرية (HMI)، التفاوت المسموح به ±0.5 مم |
للحصول على نظرة أعمق على كل محطة، اقرأ مقالتنا دليل مكونات آلة تشكيل اللفائف.
2.4 سرعة الإنتاج حسب المادة والسماكة
تُعد جداول السرعة عاملاً أساسياً في تخطيط الطاقة الإنتاجية، ومع ذلك لا تنشرها سوى القليل من الأدلة الإرشادية. ويوضح الجدول أدناه سرعات التشكيل النموذجية في خط إنتاج تم تحديد أبعاده بشكل صحيح.
| مادة | مقياس | التشكيلات | منتج نموذجي |
|---|---|---|---|
| الفولاذ المطلي مسبقًا | 0.4 إلى 0.6 ملم | من 25 إلى 45 م/دقيقة | ألواح الأسقف، ألواح الجدران |
| الفولاذ المجلفن | 0.8 إلى 1.5 ملم | من 15 إلى 30 م/دقيقة | قناة دعامة، حامل كابلات |
| الفولاذ العادي | 2.0 إلى 3.0 ملم | من 10 إلى 20 م/دقيقة | العارضات C و Z، والقضبان |
| الفولاذ عالي القوة | من 3,0 إلى 6,0 ملم | من 6 إلى 12 م/دقيقة | أعمدة الرفوف |
| الفولاذ المقاوم للصدأ 304 | من 0.5 إلى 2.0 ملم | من 8 إلى 20 م/دقيقة | مقاطع معمارية، صينية مخصصة للأغذية |
هذه أرقام تخطيطية وليست ضمانات. فمقاومة العائد، وتعقيد المقطع الجانبي، وأنماط الثقوب، كلها عوامل تؤدي إلى انخفاض السرعة. يرجى ذكر السرعة التي تحتاجها في طلب عرض الأسعار، واطلب من الشركة المنفذة تأكيدها بالنسبة للمواد المحددة التي ستستخدمها. لدينا دليل طلبات عروض الأسعار لآلات التشكيل بالدرفلة تسرد المواصفات الست التي يجب على كل مشترٍ ذكرها.

3 المواد والتطبيقات في الصناعة الحديثة.
3.1 اختيار المواد لخطوط آلات التشكيل بالدرفلة
يُعد اختيار المواد قرارًا متعلقًا بالتكلفة في المقام الأول، وقرارًا تقنيًّا في المقام الثاني. ويقارن الجدول بين المجموعات الخمس الشائعة.
| مادة | أمثلة على الدرجات | الاستخدام النموذجي | خيارات الطلاء |
|---|---|---|---|
| الفولاذ العادي | S235، S275، A36 | العارضات، الدعامات، القنوات | مجلفن مسبقًا، مجلفن بالغمس الساخن |
| فولاذ HSLA | S450، A1011 الدرجة 55 | أعمدة الرفوف، المسافات الطويلة | لا شيء أو طلاء |
| الفولاذ المقاوم للصدأ | SS304، SS316 | حامل الكابلات، الأغذية، المناطق الساحلية | لا شيء، مصقول، معالج بالتحميض |
| الألومنيوم | 3003, 5052 | الطاقة الشمسية، الأسقف، الكسوة | تشطيب مصنع، طلاء PVDF |
| الفولاذ المطلي مسبقًا | ملف G90، G300 | تسقيف، وتكسية الجدران | البوليستر، PVDF، SMP |
يؤثر اختيار الطلاء على اختيار الأدوات. فالشرائط المجلفنة مسبقًا تتطلب بكرات مصقولة لتجنب التصاق الزنك. أما الفولاذ المقاوم للصدأ فيتطلب بكرات من درجات صلابة أعلى لتجنب الاحتكاك المفرط. وقد تم تناول هذين الموضوعين في دليل أدوات تشكيل لفائف الفولاذ المقاوم للصدأ.
3.2 التطبيقات الصناعية والتطبيقات القطاعية
تخدم آلات التشكيل بالدرفلة خمسة قطاعات رئيسية:
- بناء: العارضات، الدعامات، ألواح السقف، ألواح الأرضية، إطارات الأبواب. وتعد خطوط إنتاج العارضات من النوعين C و Z أكثر الآلات شيوعًا في المبيعات على مستوى العالم، وقد تناولناها في عمود C و عمود Z صفحات.
- الطاقة الشمسية والطاقة: قضبان التثبيت، وقنوات الدعامات، وملامح الحوامل المخصصة للتركيب الأرضي وتركيب الألواح الشمسية على أسطح المباني. انظر قناة دعامة التثبيت الشمسية.
- مناولة المواد: أعمدة الرفوف، وألواح الرفوف، والعوارض الصندوقية. لدينا دليل شراء آلة الرفوف العمودية يشرح حسابات تحديد المقاس.
- الكهرباء: حامل الكابلات، وسلم الكابلات، وقضيب DIN. تشكيل قنوات الكابلات باللف تعد واحدة من الفئات الأسرع نموًّا.
- أعمال التسقيف والكسوة: اللحامات القائمة، PBR، سبانديك، والأجسام الكروية المصنوعة حسب الطلب. انظر آلات تصنيع ألواح الأسقف ذات الحواف المقوسة.
3.3 المزايا والقيود
يتفوق التشكيل بالدرفلة على البارد في أربع نقاط. السرعة هي النقطة الأولى، حيث يتفوق الإنتاج المستمر بكثير على عملية ثني الصفائح بالضغط. القابلية للتكرار هي النقطة الثانية، حيث يتم الحفاظ على تفاوت الأبعاد في حدود ±0.3 مم في خط إنتاج جيد التصميم. كفاءة استخدام المواد هي النقطة الثالثة، حيث تقترب معدلات الفاقد من الصفر. تصلب المادة الناتج عن التشكيل هو النقطة الرابعة، حيث تكون المقاطع المشكلة أكثر صلابة من الشريط الأصلي.
كما أن أوجه القصور واضحة بنفس القدر. فآلة التشكيل بالدرفلة تنتج مجموعة واحدة من المقاطع العرضية في كل مرة، لذا فإن التبديل بين المقاطع يستغرق وقتًا. كما أن تكلفة الأدوات باهظة، مما يجعلها مناسبة لعمليات الإنتاج بكميات كبيرة. أما الدفعات الصغيرة التي تقل عن 500 متر، فعادةً ما تكون أرخص عند استخدام مكبس الثني. للمقارنة المباشرة، اقرأ التشكيل بالدرفلة مقابل آلة الثني بالضغط.
4. تصميم اللفائف وتحسين العملية
4.1 المبادئ الأساسية لتصميم اللفة
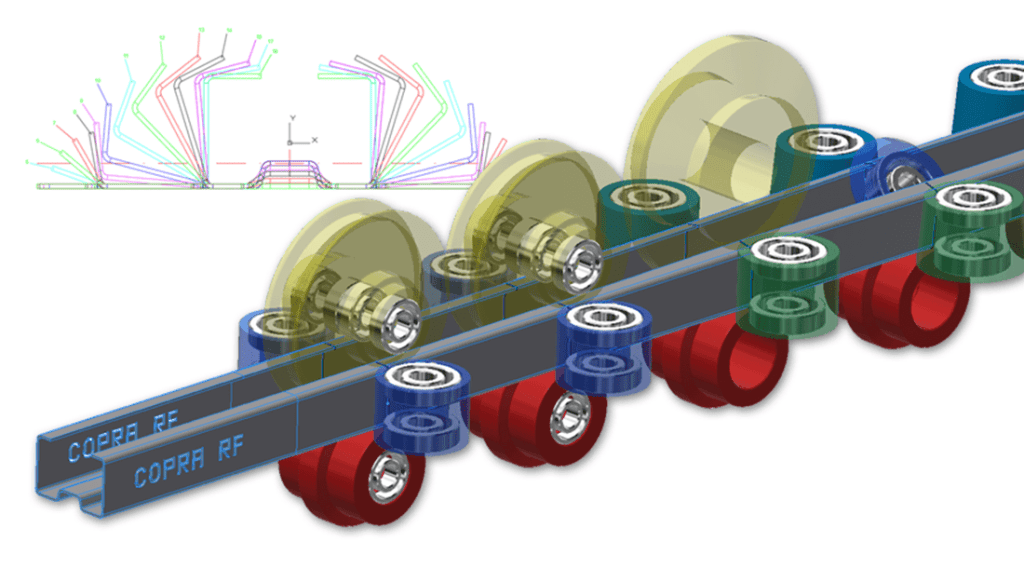
نموذج الزهرة هو الرسم التصميمي الذي يُظهر المقطع العرضي للشريط عند كل محطة أسطوانة، مرتبةً بالتسلسل. وهو بمثابة المخطط الرئيسي لخط تشكيل الأسطوانات، ويحدد تسلسل الانحناءات وعدد المحطات وهندسة الأدوات.
يتبع التصميم الجيد لللف ثلاث قواعد. يجب أن يكون الانحناء تدريجيًا، بمعدل 1.5 إلى 3 درجات في كل محطة. ويجب الحفاظ على خط الانحناء داخل عرض الشريط حتى لا يتم شد المادة بما يتجاوز حدها الأقصى. كما يجب استخدام نفس نصف القطر الداخلي في جميع أجزاء المقطع الجانبي حتى تتوزع الإجهادات على المادة بشكل متساوٍ. ويؤدي مخالفة أي من هذه القواعد إلى حدوث ارتداد ولف.
4.2 تسلسل الانحناء وتحسين الملف الشخصي
ترتيب الثني لا يقل أهمية عن زاوية الثني. التسلسل الأكثر أمانًا هو ثني الحواف الخارجية أولاً ثم التقدم نحو الداخل، لأن الشريط يظل مسطحًا في الأماكن التي لا تزال البكرات بحاجة إلى الإمساك به فيها. يجب ألا تقل نصف القطر الداخلي أبدًا عن ضعف سماكة المادة بالنسبة للفولاذ الطري، وعن ضعفين بالنسبة للفولاذ المقاوم للصدأ.
يُعد تعويض الارتداد أصعب جزء في تصميم الأسطوانات. فالفولاذ عالي القوة يرتد بمقدار 0.5 إلى 2 درجة لكل انحناء، لذا يجب أن تقوم الأداة بالانحناء الزائد بنفس المقدار. وتضيف العديد من خطوط الإنتاج الحديثة محطة معايرة في النهاية تعمل على ضغط المقطع الجانبي لإعادته إلى أبعاده النهائية. لدينا مقال عن التحكم في الارتداد يشرح حسابات التعويضات بالتفصيل.
4.3 المساعدات الحسابية وتقنيات التصميم المتقدمة
انتقل تصميم الأسطوانات من لوحات الرسم إلى برامج المحاكاة. حيث تُجري برامج مثل COPRA RF وAutoForm تحليل العناصر المحدودة (FEA) للشريط عبر كل محطة قبل قطع أي قطعة من الفولاذ. ويتنبأ البرنامج بالإجهاد على الحواف، والارتداد، والانثناء، مما يقلل وقت تطوير الأدوات من أسابيع إلى أيام.
إن دليل برامج تشكيل اللفائف يقارن هذا التقرير بين سبعة برامج محاكاة تستخدمها ورش تصنيع الأدوات. وحتى مع استخدام البرامج، تظل التجربة العملية على الملف الأول هي الفحص النهائي. فالمحاكاة تقلل من المخاطر، لكنها لا تقضي عليها.

5 تقنيات متقدمة واتجاهات ناشئة
5.1 الأشكال المبتكرة والعمليات الهجينة
لا تقتصر وظائف خطوط آلات تشكيل اللف الحديثة على الثني فحسب. فاللحام المدمج في الخط يربط الحواف لتشكيل مقاطع مغلقة مثل الأنابيب والعوارض الصندوقية. كما يضيف النقش المدمج في الخط أنماطًا تزيد من الصلابة أو علامات العلامة التجارية. أما عمليات الشق والتثقيب المدمجة في الخط فتقوم بقطع أنماط ثقوب معقدة كان من المستحيل في السابق تنفيذها على شريط متحرك.
ملكنا دليل طرق اللحام المباشر يغطي سبع تقنيات ربط للخطوط المستمرة. ويُعدّ دليل تصميم النقش والتشكيل يشرح متى يتم التثقيب على السطح المستوي ومتى يتم التثقيب بعد التشكيل، وهو قرار يغير تخطيط المكبس بأكمله.
5.2 الأتمتة وأنظمة التحكم وتكامل الصناعة 4.0
الأتمتة هي ما يميز خطوط الإنتاج عن بعضها. تحافظ المقصات الطائرة المزودة بمحركات سيرفو على تفاوت الطول في حدود ±1 مم عند السرعة القصوى. ويتيح نظام التحكم عبر وحدة التحكم المنطقية القابلة للبرمجة (PLC) المزود بخاصية تخزين الوصفات للمشغل استدعاء إعدادات المقطع الجانبي الكاملة في غضون دقائق. كما تتيح أدوات التغيير السريع من نوع الكاسيت تبديل المقاطع الجانبية في غضون 20 إلى 40 دقيقة بدلاً من نوبة عمل كاملة.
تضيف «الصناعة 4.0» ميزة جمع البيانات. حيث تقوم خطوط الإنتاج الحديثة بإرسال بيانات حول وقت التشغيل، والمنتجات المرفوضة، والسرعة إلى لوحة معلومات، والتي تُستخدم بدورها في الصيانة التنبؤية. ويتزايد طلب المشترين الأوروبيين على واجهات بيانات الآلات كميزة قياسية، وهو اتجاه نتابعه في تقريرنا نظرة عامة على أتمتة عمليات التشكيل بالدرفلة و دليل آلة التغيير السريع.
5.3 الاستدامة والأداء في مجال الطاقة
يُعد التشكيل على البارد إحدى أكثر عمليات تشكيل المعادن كفاءةً من حيث استهلاك الطاقة. فالتشكيل في درجة حرارة الغرفة يغني عن استخدام أفران إعادة التسخين المستخدمة في الدرفلة الساخنة، و رابطة الصلب العالمية تشير التقارير إلى أن طرق التشكيل على البارد تستهلك طاقة أقل بكثير لكل طن مقارنة بطرق التشكيل على الساخن للحصول على الشكل نفسه. وتبلغ كفاءة استخدام المواد ما بين 95 و99 في المائة، وذلك لعدم وجود نشارة قطع ولعدم وجود أي خردة تقريبًا.
ويأتي توفير الطاقة مصحوبًا بميزة ثانية. فمواد تصنيع اللفائف مصنوعة من الفولاذ المعاد تدويره، ولا تنتج خطوط تشكيل اللفائف أي انبعاثات أثناء عملية التشكيل. ويمكن للمشترين الذين يسعون للحصول على نقاط الاعتماد في مجال البناء المستدام توثيق كل من توفير الطاقة ومعدل استغلال المواد. أما بالنسبة للتطبيقات التجارية، فإن منتجاتنا تحليل تأثير سوق تشكيل الألواح باللف يضع الأرقام في سياقها الصحيح.
6 مراقبة الجودة ومنع العيوب في آلة تشكيل اللفة
6.1 العيوب الشائعة وأسبابها الجذرية
تُعزى معظم عيوب التشكيل بالدرفلة إلى خمسة أسباب جذرية. ويُبيّن الجدول العلاقة بين العيب والسبب من أجل إصلاحه.
| عيب | السبب الجذري | تصحيح |
|---|---|---|
| موجة الحافة | تفاوت شد الشريط عبر العرض | إعادة ضبط جهاز التسوية، وموازنة شد الشريط |
| سبرينغباك | مواد عالية الإنتاجية، أدوات ذات انحناء أقل من المطلوب | إضافة ميزة «الانحناء الزائد»، ومحطة معايرة إضافية |
| علامات السطح | التقاط الأسطوانة أو الحطام | قم بتدوير الأسطوانات البولندية، ثم ضع مادة التشحيم الخاصة بالتشكيل |
| التواء | تفاوت السماكة على طول عرض الشريط | تحقق من تفاوت الملف، وأعد ضبط الحوامل |
| آثار الاحتكاك | الاهتزاز عند السرعة | تخفيف الضغط على المنصات، وخفض سرعة خط الإنتاج |
تستحق موجة الحافة اهتمامًا خاصًا لأنها تظهر في مرحلة متأخرة. يتم تناول قواعد التحكم في شد الشريط وفجوة الأسطوانات في دليل الوقاية من موجات الحافة و قواعد فجوة الأسطوانة.
6.2 أساليب ضمان الجودة وتقنيات التفتيش
تبدأ الجودة من القطعة الأولى. يتم قياس المقطع الأول الناتج عن إعداد جديد مقارنةً بالرسم لكل بُعد، ويتم تسجيل النتائج قبل بدء الإنتاج. ويذهب القياس أثناء الإنتاج إلى أبعد من ذلك: حيث تقوم ماسحات المقطع الليزرية بقياس المقطع العرضي بشكل مستمر وتُشير إلى أي انحراف في الوقت الفعلي.
يبلغ التفاوت المسموح به في الأبعاد لخط الإنتاج الجيد ±0.5 مم في الطول و±0.3 مم في المقطع العرضي. ومعايير المواد مثل ASTM A653 تحديد نوع الطلاء وسماكة اللفافة الواردة، والتي تشكل الأساس لكل ما يليها في عملية التصنيع. نظام جودة التصنيع المبني على ISO 9001 يضمن اتساق عملية الفحص، كما أن ISO 9001 في تصنيع تشكيل اللف يشرح المقال كيفية تقييم أداء شركة بناء وفقًا لهذه المعايير.
6.3 بروتوكولات الصيانة لضمان الجودة الثابتة
يُعدُّ منع الأعطال من مهام الصيانة. وتشمل الفحوصات اليومية محامل الأسطوانات، والتشحيم، ومحاذاة الشريط. أما الفحوصات الأسبوعية فتشمل انحراف العمود والضغوط الهيدروليكية. وتشمل الفحوصات الشهرية أسطوانات آلة التسوية وشفرات القص.
تساهم خطة الصيانة الموثقة في منع 80 في المائة من حالات التوقف غير المخطط لها. إن دليل الصيانة الوقائية لعام 2026 يقدم قائمة مرجعية كاملة، و... التكاليف الخفية لآلات تشكيل اللفائف يوضح هذا المقال التكلفة الفعلية لوقت التعطل في الساعة.

7 إرشادات التنفيذ والاعتبارات الاقتصادية
7.1 معايير اختيار المعدات وتخطيط القدرة
اختر آلة تشكيل الأسطوانات بناءً على نطاق المواد، والسرعة، والأدوات، بهذا الترتيب. حدد أسمك وأقوى مادة ستقوم بتشغيلها، ثم السرعة المطلوبة بالمتر في الدقيقة، ثم عدد المقاطع. إن إضافة المقاطع لاحقًا هي ما يؤدي إلى ارتفاع التكلفة، لأن كل مقطع يحتاج إلى مجموعة أسطوانات خاصة به.
تخطيط السعة هو عملية حسابية بسيطة. فسرعة الخط بالمتر في الدقيقة مضروبة في ساعات العمل مضروبة في كفاءة الخط (تتراوح بين 80 و85 في المائة، وهو رقم واقعي) تعطي الناتج السنوي. ويبالغ معظم المشترين في تقدير الكفاءة، ولهذا السبب تكتسب هذه الحسابات أهمية. إن دليل أسعار ماكينات تشكيل اللفائف يتضمن أمثلة على السعة لمختلف فئات الميزانية.
7.2 تحليل التكاليف وتبريرها
تنقسم أسعار آلات التشكيل بالدرفلة في عام 2026 (بالدولار الأمريكي، تسليم المصنع في الصين) إلى ثلاث فئات:
| فئة الآلة | نطاق الأسعار | سطر نموذجي |
|---|---|---|
| المستوى المبتدئ | 25,000 إلى 60,000 دولار أمريكي | عارضة بسيطة من نوع C، إطار باب، مقطع جانبي أحادي |
| الفئة المتوسطة | 60,000 إلى 180,000 دولار أمريكي | قناة دعامة، حامل كابلات، لوح سقف مثقوب |
| ثقيلة وعالية السرعة | 180,000 إلى 400,000+ دولار أمريكي | أعمدة الرفوف، الأسقف ذات الطبقتين، مقصات الطيران المؤازرة |
النطاق المذكور أعلاه هو دليل تخطيطي يستند إلى بيانات السوق لعام 2026، وليس عرض أسعار. وتُضاف تكاليف الشحن والجمارك والتركيب والأدوات بنسبة تتراوح بين 20 و40 في المائة إلى هذا المبلغ. لدينا التكاليف الخفية لآلات تشكيل اللفائف يقدم التحليل تفصيلاً لكل بند على حدة.
7.3 بروتوكولات التثبيت وتدريب المشغل والسلامة
يستغرق التركيب من 7 إلى 14 يومًا في الموقع بوجود مهندسي الشركة المقاولة. ويجب أن تكون الأساسات ومرافق الكهرباء والهواء المضغوط جاهزة قبل وصولنا. لدينا قائمة مراجعة للتشغيل التجريبي لمدة 7 أيام يغطي تسلسل التشغيل محطةً تلو الأخرى.
تدريب المشغلين هو ما يميز بين خط الإنتاج الذي يحقق الأداء المطلوب وآخر لا يرقى إلى المستوى المطلوب. ويشمل برنامج التدريب المنظم عمليات الإعداد والتحويل والصيانة الأولية للخط. انظر دليل تدريب مشغلي آلات التشكيل بالدرفلة.
تلتزم إدارة السلامة بقواعد «القفل والوسم». و إدارة السلامة والصحة المهنية (OSHA) يتطلب تطبيق إجراءات «القفل/الوضع تحت المراقبة» المنصوص عليها في المادة 29 CFR 1910.147 على جميع مصادر الطاقة قبل إجراء أعمال الصيانة. ويجب توفير واقيات لنقاط الانحشار بين الأسطوانات، كما يجب أن تكون أزرار الإيقاف في حالات الطوارئ في متناول اليد على طول الخط بأكمله. أما في أوروبا، فإن علامة CE بموجب توجيه الآلات إلزامية، كما هو موضح في دليل علامة CE.

8. الخاتمة والنظرة المستقبلية
تكافئ تكنولوجيا آلات التشكيل بالدرفلة المشترين الذين يفهمون هذه العملية. أما الأساسيات فهي ثابتة: الثني التدريجي عبر محطات الأسطوانات، والتشكيل على البارد، والإنتاج المستمر. وتكمن التطورات في الأجهزة الملحقة، بدءًا من مقصات التحكم المؤازرة والأدوات القابلة للتبديل السريع وصولاً إلى برامج المحاكاة وجمع البيانات.
ستشهد السنوات الخمس المقبلة ثلاثة تحولات. فمن شأن تصميم الأسطوانات بمساعدة الذكاء الاصطناعي أن يقلص وقت تطوير القوالب بشكل أكبر. كما سيقوم نظام التحكم التكيفي بضبط الفجوات بين المحطات تلقائيًا مع تغير خصائص اللفائف. أما لفائف الصلب الصديقة للبيئة ذات البصمة الكربونية المنخفضة، فستغير مواصفات المواد في أوروبا وأستراليا.
اختر آلة تتناسب مع نطاق المواد التي تعمل بها حاليًا وتتيح مجالًا للتوسع في المستقبل. احرص على اتباع الأساسيات الصحيحة، وستظل آلة التشكيل بالدرفلة تعمل لمدة 20 عامًا أو أكثر. للاطلاع على المشهد السوقي، راجع اتجاهات آلات تشكيل اللفائف 2025 التحليل، ثم مقارنة شركات البناء مع أبرز الشركات المصنعة في الصين الترتيب.
الأسئلة الشائعة
كيفية اختيار آلة تشكيل اللفائف المناسبة
يبدأ اختيار ماكينة تشكيل اللفائف المناسبة بتحديد متطلبات الشكل، ومواصفات المواد، وحجم الإنتاج. ضع في اعتبارك مدى تعقيد الشكل، وسُمك المادة (عادةً من 0.004 إلى 0.125 بوصة)، وما إذا كنت بحاجة إلى عمليات مُدمجة مثل التثقيب أو القطع. للاطلاع على قائمة مرجعية شاملة للمشتري، اقرأ دليلنا حول كيفية شراء آلة تشكيل اللفائف.
يعتمد اختيار منصات الدرفلة وأدواتها على سُمك المادة، وتعقيد المقطع، وسرعة الإنتاج. تُعدّ المطاحن ذات الناتئ الأنسب للمواد الرقيقة التي يصل سُمكها إلى 0.08 بوصة، بينما تُناسب المطاحن الداخلية المواد الأكثر سُمكًا التي يصل سُمكها إلى 0.100 بوصة. بالنسبة للمقاطع العميقة، توفر التصاميم الداخلية صلابة أفضل. تعرّف على المزيد حول تحسين خط الإنتاج الخاص بك من خلال خدماتنا. دليل مكونات آلة تشكيل اللفائف.
يعتمد عدد محطات الدرفلة (عادةً من 6 إلى 30) على مدى تعقيد الانحناء ونوع المادة. كلما زاد عدد المحطات، كان التشكيل أكثر سلاسة ودقة. بالنسبة للمقاطع المصممة حسب الطلب، يُنصح باستخدام الهندسة بمساعدة الحاسوب (CAE) لمحاكاة شكل الزهرة قبل البدء في تصنيع الأدوات.
تتطلب آلات تشكيل ألواح الأسقف بالدرفلة مراعاة اعتبارات محددة لنوع المقطع (اللوح R، واللوح AG، والدرزة القائمة)، وعرض المادة، وقوانين البناء المحلية. بالنسبة للسوق الأمريكية، اطلع على منتجاتنا. دليل آلة تشكيل لفائف أسطح الأسقف المعدنية للحصول على توصيات الملف الشخصي لعام 2026.
تُعدّ النماذج ذات المواصفات الفردية فعّالة من حيث التكلفة لعمليات الإنتاج المخصصة. أما النماذج متعددة المواصفات أو نماذج التغيير السريع، فتُقلّل وقت التغيير بما يصل إلى 75% عند إنتاج قطاعات متعددة. اكتشف مجموعتنا استراتيجيات تغيير استراتيجيات آلة تشكيل اللفائف السريعة لتحقيق وفورات هائلة.
ما هي أفضل المعادن والمواد المستخدمة في تشكيل المعادن بالدرفلة على البارد؟
تشمل أفضل المعادن لتشكيل الدرفلة على البارد الفولاذ منخفض الكربون (قوة خضوع تتراوح بين 30,000 و50,000 رطل لكل بوصة مربعة)، والفولاذ عالي القوة منخفض السبائك (قوة خضوع تتراوح بين 50,000 و70,000 رطل لكل بوصة مربعة)، والفولاذ المقاوم للصدأ، والفولاذ المجلفن، وسبائك الألومنيوم (سلسلة 5000 و6000)، والنحاس، والنحاس الأصفر. يعتمد اختيار المادة على متطلبات القوة، ومقاومة التآكل، والتكلفة. اقرأ مقارنتنا المفصلة لـ مادة تشكيل اللفائف الفولاذ مقابل الألومنيوم.
تُعالج عمليات التشكيل بالدرفلة عادةً موادًا بسماكات تتراوح من 0.10 مم إلى 3.2 مم، وبعرض يتراوح من 2.5 سم إلى 76 سم. أما عمليات التشكيل بالدرفلة الساخنة المتقدمة، فتُمكن من معالجة مواد بسماكة تصل إلى 50 مم، بما في ذلك سبائك التيتانيوم.
تعالج خطوط تشكيل اللفائف القياسية الفولاذ الكربوني، والفولاذ المقاوم للصدأ، والفولاذ المجلفن، وسبائك الألومنيوم، والنحاس، والنحاس الأصفر. أما الخطوط المتخصصة فتستطيع معالجة الفولاذ المطلي مسبقًا، والفولاذ عالي المقاومة، وحتى المواد المركبة.
تُستخدم عملية تشكيل الألواح الشمسية عادةً في معالجة الفولاذ المجلفن (0.8-2.5 مم) والألومنيوم (1.0-3.0 مم) لتركيب القضبان وقنوات الدعامات وإطارات الألواح. راجع قسمنا مواصفات آلة قناة الدعامة الشمسية للمزيد من التفاصيل.
مقارنة بين عملية تشكيل المعادن بالدرفلة وطرق تصنيع المعادن الأخرى
تُعدّ عملية التشكيل بالدرفلة عملية مستمرة ومثالية للإنتاج بكميات كبيرة ذات مقاطع عرضية ثابتة، بينما تعتمد عملية التشكيل بالضغط على دفعات وهي الأنسب للإنتاج بكميات صغيرة والأشكال الهندسية المتغيرة. توفر عملية التشكيل بالدرفلة اتساقًا فائقًا في الأبعاد وأقل قدر من الفاقد. اقرأ مقارنتنا الكاملة: آلة تشكيل اللفائف مقابل مكابس الضغط.
يكمن الفرق الرئيسي في أن تشكيل المعادن بالدرفلة يستخدم سلسلة من الدرفلات ذات الشكل المحدد لثني المعدن تدريجيًا دون توقف، بينما يستخدم تشكيل المعادن بالضغط مكبسًا وقالبًا لإنشاء ثنيات محددة. يُعد تشكيل المعادن بالدرفلة أسرع في عمليات الإنتاج الطويلة، بينما يوفر تشكيل المعادن بالضغط مرونة أكبر للحصول على زوايا مخصصة.
تُعدّ عملية التشكيل بالدرفلة عملية مستمرة مثالية للمقاطع الطويلة ذات المقاطع العرضية المتناسقة، بينما تُعدّ عملية التشكيل بالختم عملية منفصلة تُناسب الأشكال ثلاثية الأبعاد المعقدة والإنتاج بكميات صغيرة. تُنتج عملية التشكيل بالدرفلة كمية أقل من الخردة وتوفر سرعات أعلى (من 30 إلى 300 قدم/دقيقة).
تُستخدم عملية التثقيب المسبق لإنشاء ثقوب قبل التشكيل، وهي مثالية للأنماط البسيطة والخطوط عالية السرعة. أما عملية القطع اللاحق (القطع الطائر) فتتم بعد التشكيل، وهي أفضل للمقاطع المعقدة حيث قد يتسبب التثقيب قبل التشكيل في حدوث تشوه. تعرف على المزيد تقنية القص الطائر المؤازر للقطع الدقيق.
العيوب الشائعة في الملفات التعريفية المُشكّلة وإصلاحها
تشمل العيوب الشائعة تموج الحواف (إجهاد الضغط)، والتقوس والالتواء الطولي (إجهادات متبقية غير متوازنة)، والارتداد (مرونة المادة)، وتشوه الشد (مشاكل التحكم في الشد)، وعلامات السطح، والتشقق. ويمكن تجنب معظم هذه العيوب من خلال تصميم اللفائف بشكل صحيح والتحكم في عملية التصنيع.
يمكن إصلاح تموج الحواف بتعديل تسلسل اللف؛ ويتطلب التقوس والالتواء توزيعًا متوازنًا للإجهاد؛ ويحتاج الارتداد إلى تعويض الانحناء الزائد. تعرّف على تقنياتنا الأربع الرئيسية لـ التحكم في الارتداد المرن في عملية تشكيل اللفائف.
تتراوح أسعار ماكينات تشكيل اللفائف من 15000 للنماذج الأساسية إلى أكثر من 350,000 وحدة لخطوط الإنتاج المؤتمتة بالكامل مع عمليات التثقيب واللحام والتكديس المدمجة. تشمل العوامل عدد الوحدات، ومستوى الأتمتة، والمعدات المساعدة. اكتشف المزيد 7 أسرار أساسية لسعر ماكينة تشكيل اللفائف.
تتراوح خطوط الإنتاج الأوتوماتيكية بالكامل المزودة بوحدات فك اللفائف، ووحدات التسوية، ووحدات التثقيب، ووحدات تشكيل اللفائف، ووحدات القص الطائر، ووحدات التكديس الأوتوماتيكية عادةً من 80,000 إلى 350,000 حسب متطلبات التعقيد والسرعة. لا تنسَ احتساب التكاليف الخفية لآلات تشكيل اللفائف.
المكونات النموذجية في خط تشكيل اللفائف
يتضمن خط تشكيل اللفائف النموذجي وحدة فك اللفائف، ونظام تسوية، ووحدة تثقيب مسبق (اختيارية)، ووحدات تشكيل اللفائف (من 6 إلى 30 محطة)، ونظام قيادة (من 2 إلى 200 حصان)، وآلية قطع (قص طائر أو ثابت)، ونظام تحكم (PLC/HMI). اطلع على تحليلنا التفصيلي لـ مكونات آلة تشكيل اللفائف.
تشمل المكونات الأساسية وحدة فك اللفائف لتحميلها، ووحدة التسوية لتسويتها، وحوامل اللفائف للتشكيل التدريجي، ونظام نقل الحركة، وجهاز القطع لضمان دقة الطول. كل مكون منها بالغ الأهمية لتحقيق تصنيع خالٍ من النفايات.
تتطلب التشكيلات المخصصة أدوات لف مصممة خصيصًا وفقًا لنمط الزهرة (تسلسل الانحناء). تشمل هذه الأدوات بكرات علوية وسفلية، وبكرات جانبية، وأحيانًا بكرات مساعدة للأشكال الهندسية المعقدة. عادةً ما يمثل الاستثمار في الأدوات أكبر تكلفة أولية. اقرأ المزيد تحديثات أدوات تشكيل اللفائف.
الصيانة والسلامة
تشمل الصيانة الدورية تشحيم المحامل وسلاسل القيادة، وفحص النظام الهيدروليكي، وفحص الأدوات للتأكد من عدم تآكلها، والتحقق من المحاذاة، وتشخيص النظام الكهربائي. يمكن للصيانة الوقائية أن تطيل عمر الآلة لأكثر من 50 عامًا. تابعونا دليل الصيانة الوقائية لتشكيل الدرفلة.
يومياً: فحص بصري وتزييت. أسبوعياً: فحص شد الحزام وإحكام ربط البراغي. شهرياً: فحص فجوات الأسطوانات وتآكل الأدوات. سنوياً: فحص كامل للمحاذاة واستبدال المحامل عند الحاجة. حمّل قائمة فحص الصيانة الخاصة بنا للاطلاع على التفاصيل.
تركز صيانة آلات تشكيل الأسطوانات على محاذاة الأسطوانات، وتزييت محامل الأعمدة، وفحص نظام الدفع، ومراقبة حالة الأدوات. ويمكن للتقنيات التنبؤية، مثل تحليل الاهتزازات والتصوير الحراري، أن تمنع التوقفات غير المتوقعة.
تشمل تدابير السلامة الأساسية حماية الآلات، وإجراءات العزل والتحذير (LOTO)، ومعدات الوقاية الشخصية المناسبة، وأزرار التوقف الطارئ، وتدريب المشغلين. تتطلب خطوط الإنتاج عالية السرعة (حتى 800 قدم/دقيقة) حواجز أمان إضافية وأجهزة تعشيق.
الصناعات والتطبيقات
تشمل الصناعات الرئيسية البناء (الهياكل الفولاذية، والعوارض، والأسقف)، والسيارات (مسارات المقاعد، وتقوية المصدات)، والخدمات اللوجستية (الرفوف، ودعامات الرفوف)، والطاقة (السكك الشمسية، وصواني الكابلات)، والزراعة (صوامع الحبوب، والأسوار).
تُستخدم القطاعات المشكلة بالدرفلة في قطاعات البناء، والسيارات، والتخزين، والطاقة المتجددة، والبنية التحتية الكهربائية، والنقل. وتجعل مرونة عملية التشكيل بالدرفلة منها مناسبة لأي صناعة تتطلب قطاعات معدنية طويلة ذات مقاطع عرضية متناسقة.
نمط الزهرة (أو تسلسل الشكل) هو الرسم التخطيطي الذي يوضح خطوة بخطوة كيفية ثني شريط مسطح تدريجيًا إلى شكله النهائي عبر محطات لف متعددة. عادةً ما تنثني كل محطة بزاوية تتراوح بين 10 و30 درجة كحد أقصى لمنع إجهاد المادة.
مواضيع متقدمة
تتراوح سرعات تشكيل اللفائف القياسية بين 10 و100 متر في الدقيقة (30-300 قدم/دقيقة). أما خطوط الإنتاج عالية السرعة للمقاطع البسيطة، فيمكن أن تصل سرعتها إلى 240 متر في الدقيقة (800 قدم/دقيقة). وتعتمد السرعة على سُمك المادة، وتعقيد المقطع، وطريقة القطع.
تستخدم برامج التصميم بمساعدة الحاسوب (CAE) تحليل العناصر المحدودة (FEA) لمحاكاة عملية تشكيل اللفائف قبل تصنيع الأدوات. تتنبأ هذه البرامج بالإجهاد الطولي، وانضغاط الحواف، والتقوس، والالتواء، مما يسمح للمصممين بتحسين نمط الزهرة وتقليل التجربة والخطأ بنسبة تصل إلى 80%.
توفر أنظمة التحكم المنطقي القابل للبرمجة (PLC) مزامنة دقيقة للسرعة، وقياسًا تلقائيًا للطول، وتشخيصًا للأعطال، وتكاملًا مع أنظمة الثورة الصناعية الرابعة. تتيح وحدات التحكم المنطقية القابلة للبرمجة الحديثة المزودة بواجهات HMI للمشغلين ضبط المعلمات في الوقت الفعلي، مما يقلل وقت الإعداد ويحسن قابلية التكرار. تعرف على المزيد التحكم بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC) لتحسين كفاءة تشكيل اللفائف.
سجل التغييرات والمراجعة التالية
سجل تغييرات المقالة
- 2026-09-01: تحديث شامل. تمت إضافة فهرس المحتويات، وجدول سرعة الإنتاج، وبيانات الاستدامة، وترقيم موحد لعناوين H2. تم توسيع قسم «الأسئلة الشائعة» ليشمل 10 أزواج من الأسئلة والأجوبة المباشرة. تم تصحيح التناقضات في تاريخ النشر وسنة السعر. تم استبدال الروابط الداخلية والخارجية غير الصالحة بعناوين URL تم التحقق من صحتها.
محفزات المراجعة التالية
- تظهر في السوق تقنيات جديدة في مجال الأتمتة أو التغيير السريع
- تتغير نطاقات أسعار آلات التشكيل بالدرفلة بنسبة تزيد عن 15 في المائة
- يتم مراجعة معايير ASTM أو EN أو ISO ذات الصلة بعملية التشكيل بالدرفلة
- تم نشر صفحات المنتجات الجديدة على موقع belirollforming.com والتي تندرج ضمن هذا الدليل
- تختلف بيانات السرعة الخاصة بالفولاذ عالي القوة أو الفولاذ المقاوم للصدأ باختلاف المراجع المنشورة