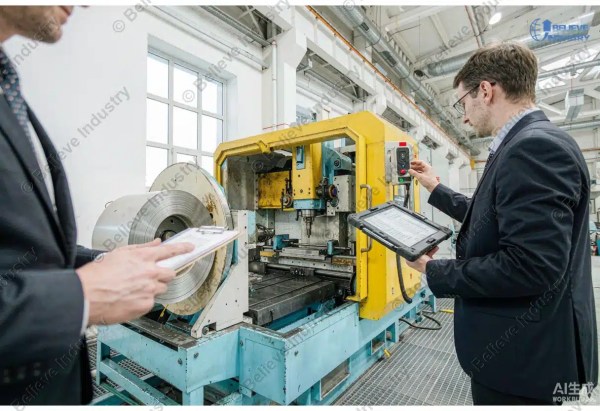


La tecnología de las máquinas perfiladoras transforma una bobina de acero plana en un perfil acabado en una sola pasada continua. El proceso es rápido, preciso y repetible. Por eso, las correas, los paneles de cubierta, las bandejas portacables y los montantes de estanterías se fabrican de esta manera en Estados Unidos, Europa, Australia y Oriente Medio.
Esta guía explica cómo funciona una perfiladora, qué productos puede fabricar y cómo adquirir una. Cada capítulo se basa en el anterior, desde los fundamentos del proceso hasta el diseño de los rodillos, la automatización, la calidad y el coste. Utiliza el índice para ir directamente a la sección que necesites.
Aquí nos centramos en los conocimientos prácticos. Cada capítulo incluye datos que puedes utilizar en una solicitud de presupuesto (RFQ), desde velocidades de conformado hasta límites de tolerancia. Para llevar a cabo un proceso de compra estructurado, empieza por nuestro Guía completa para la compra de máquinas perfiladoras 2026.
El perfilado es un proceso de conformado en frío. La banda metálica se hace pasar por una serie de estaciones de rodillos sucesivas, y cada estación la dobla un poco más hasta conseguir la sección transversal final. Esa definición explica prácticamente todo lo demás que se trata en esta guía. La velocidad se debe a la alimentación continua, la precisión se debe a las herramientas fijas y el coste depende del número de estaciones.
1. Introducción y Principios Fundamentales de la Máquina Perfiladora
El perfilado es un proceso de conformado en frío continuo en el que una banda metálica se dobla progresivamente a través de una serie de rodillos giratorios hasta alcanzar la forma final del perfil. No se aplica calor ni se retira material. La banda se desplaza en una sola dirección, y cada grupo de rodillos le imprime un doblez controlado.
El proceso es adecuado para perfiles largos y uniformes. Una perfiladora produce piezas que se miden en metros y tienen una sección transversal constante, como las correas en C, las correas en Z, los perfiles en U y las bandejas portacables. Dado que el metal se endurece al doblarse, el perfil acabado es más rígido que la banda plana de la que procede. Este efecto de endurecimiento por deformación supone una ventaja real en cuanto a resistencia, no un efecto secundario que haya que controlar.
1.2 Aspectos básicos de mecánica y consideraciones sobre los materiales
El ancho y el espesor de la banda determinan el tamaño de la máquina. La mayoría de las líneas procesan bandas de entre 100 mm y 1.500 mm de ancho, y de entre 0,4 mm y 6,0 mm de espesor. Las líneas para estanterías pesadas admiten chapas de hasta 12,7 mm. El peso de las bobinas suele oscilar entre 3 y 20 toneladas, lo que determina la duración de funcionamiento de una línea antes de que sea necesario cambiar la bobina.
La elección del material determina el diseño de los rodillos. El acero dulce se dobla con facilidad. El acero de alta resistencia y baja aleación (HSLA) resiste mejor la flexión y recupera mejor su forma. Los aceros inoxidables 304 y 316 se endurecen rápidamente por deformación y requieren más estaciones. Los aluminiums 3003 y 5052 son más blandos y pueden rayarse si los rodillos no están pulidos. Para ver la comparación completa, consulte nuestro Guía para la selección de materiales para el perfilado y el Análisis comparativo entre el acero y el aluminio en el perfilado en continuo.
El límite elástico es el valor más importante. Una bobina con un límite elástico de 250 MPa se dobla de forma diferente a otra con un límite elástico de 550 MPa. La máquina debe dimensionarse para el material de mayor resistencia que se vaya a utilizar, ya que tanto la fuerza de flexión como la recuperación elástica aumentan con el límite elástico.

2 El Proceso de la Máquina Perfiladora y Maquinaria
2.1 Desglose exhaustivo del proceso
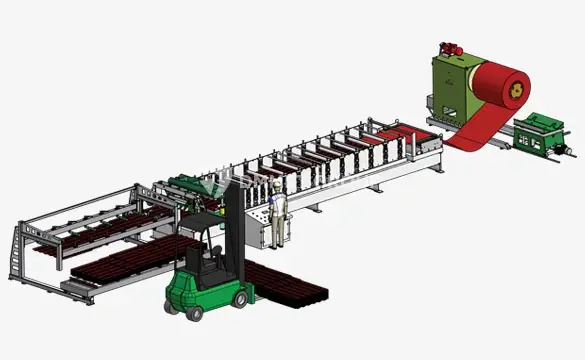
Una línea completa de perfilado funciona siguiendo una secuencia fija. Cada estación tiene una función, y todo el funcionamiento de la línea está sincronizado por el sistema de control PLC:
- Desenrollando. Un carro portabobinas y un desenrollador sujetan la bobina y alimentan la banda con una tensión controlada. La selección del desenrollador se trata en nuestro Guía de tipos de desenrolladores.
- Subir de nivel. La niveladora elimina la deformación por bobina y la curvatura transversal, de modo que la banda quede plana antes del conformado. Véase el Guía de la niveladora para perfilado por laminación.
- Perforación previa y ranurado. Las prensas opcionales realizan perforaciones, ranuras y aberturas mientras la banda aún está plana, lo cual resulta mucho más económico que perforarla después del conformado.
- Formando. La banda pasa por una serie de soportes de rodillos, cada uno de los cuales la dobla entre 1,5 y 3 grados por estación. Las líneas típicas utilizan entre 12 y 30 soportes.
- Límite. Una cizalla o prensa volante servocontrolada corta el perfil a la longitud deseada sin detener la línea. Véase Tecnología de corte volante servoaccionado.
- Desviación y apilamiento. Los perfiles terminados se trasladan a una mesa de salida y, a continuación, a un apilador automático para su paletización.
Las líneas de fabricación de cubiertas de calibre ligero funcionan a una velocidad de entre 25 y 45 m/min. Las líneas de estructuras pesadas funcionan a una velocidad de entre 6 y 12 m/min. La relación es sencilla: un material más grueso y resistente siempre se fabrica más lentamente.
2.2 Tipos de laminadoras y sus aplicaciones
El diseño del fresado determina la rigidez y el acceso a la herramienta. Existen cuatro tipos habituales.
| Tipo de molino | Construcción | Espesor del material | Mejor aplicación |
|---|---|---|---|
| En voladizo | Rodillos apoyados por un lado | De 0,4 a 1,5 mm | Marcos de puertas, perfiles pequeños, cambios rápidos de herramientas |
| Interior | Ejes apoyados por ambos lados | De 0,8 a 3,0 mm | Correas, perfiles en U, perfiles generales |
| En balsa | Soportes montados sobre balsas independientes | De 3,0 a 12,7 mm | Montantes para estanterías, perfiles estructurales de gran resistencia |
| Uno al lado del otro | Dos líneas de conformado en una sola base | De 0,4 a 2,5 mm | Dos perfiles en plantas paralelas de alto rendimiento |
Las fresadoras en voladizo destacan por la rapidez en el cambio de herramientas. Las fresadoras con herramientas integradas destacan por su rigidez y son la opción predeterminada para la mayoría de los compradores. Las fresadoras en plataforma procesan los materiales más pesados, pero son las más caras por estación. Las líneas en paralelo duplican la producción en el mismo espacio, por lo que máquinas de doble capa son muy populares entre los fabricantes de chapas para tejados.
2.3 Componentes básicos de la máquina y sus funciones
Todas las líneas de máquinas perfiladoras comparten los mismos componentes básicos. Su calidad influye en la fiabilidad de la línea más que cualquier otra característica por sí sola.
| Componente | Función | Especificaciones clave |
|---|---|---|
| Desenrollador | Sujeta y alimenta la bobina | Capacidad de 3 a 20 t, expansión con mandril |
| Sistema de niveles | Aplanamiento de la banda antes del conformado | De 5 a 7 rodillos enderezadores |
| Soportes para rollos | Aplicar curvas progresivas | De 12 a 30 soportes, ejes endurecidos |
| Sistema de transmisión | Suministra energía a las gradas | Variadores de frecuencia, conformes con la norma IEC 61800 |
| Mecanismo de corte | Corta perfiles a medida | Cizalla voladora servoaccionada o corte por prensa |
| Sistema de control | Ordena toda la línea | PLC más HMI, tolerancia de ±0,5 mm |
Para conocer más a fondo cada estación, lee nuestro Guía de componentes de máquinas perfiladoras.
2.4 Velocidad de producción según el material y el calibre
Las tablas de velocidades son fundamentales para la planificación de la capacidad, pero son pocas las guías que las publican. La tabla siguiente muestra las velocidades típicas de conformado en una línea con las dimensiones adecuadas.
| Material | Calibre | Velocidad de formación | Producto típico |
|---|---|---|---|
| Acero prepintado | De 0,4 a 0,6 mm | De 25 a 45 m/min | Láminas para tejados, paneles para paredes |
| Acero galvanizado | De 0,8 a 1,5 mm | De 15 a 30 m/min | Perfil en U, bandejas portacables |
| Acero dulce | De 2,0 a 3,0 mm | De 10 a 20 m/min | Perfiles en C y en Z, montantes |
| Acero de alta resistencia | De 3,0 a 6,0 mm | De 6 a 12 m/min | Montantes de estantería |
| Acero inoxidable 304 | De 0,5 a 2,0 mm | De 8 a 20 m/min | Perfiles arquitectónicos, bandeja apta para uso alimentario |
Se trata de cifras orientativas, no de garantías. La resistencia a la deformación, la complejidad del perfil y la disposición de los orificios reducen la velocidad. Indica la velocidad que necesitas en la solicitud de presupuesto y pide al fabricante que la confirme para tu material concreto. Nuestra Guía para solicitar presupuestos de máquinas perfiladoras enumera las seis condiciones que todo comprador debería exigir.

3 Materiales y aplicaciones en la industria moderna.
3.1 Selección de materiales para líneas de máquinas perfiladoras
La elección del material es, en primer lugar, una decisión relacionada con los costes y, en segundo lugar, una decisión técnica. En la tabla se comparan las cinco familias más habituales.
| Material | Ejemplos de calificaciones | Uso habitual | Opciones de recubrimiento |
|---|---|---|---|
| Acero dulce | S235, S275, A36 | Correas, montantes, perfiles en U | Pregalvanizado, galvanizado en caliente |
| Acero HSLA | S450, A1011, grado 55 | Montantes de estanterías, grandes luces | Ninguna o pintura |
| Acero inoxidable | SS304, SS316 | Bandeja portacables, alimentación, zona costera | Sin tratamiento, cepillado, pasivado |
| Aluminio | 3003, 5052 | Energía solar, cubiertas, revestimientos | Acabado en bruto, pintura de PVDF |
| Acero prepintado | Bobina G90, G300 | Cubiertas, revestimientos de paredes | Poliéster, PVDF, SMP |
La elección del recubrimiento condiciona el utillaje. Las bandas pregalvanizadas requieren rodillos pulidos para evitar la adherencia del zinc. El acero inoxidable exige rodillos de mayor dureza para evitar el agarrotamiento. Ambos temas se tratan en nuestro Guía sobre herramientas de perfilado de acero inoxidable.
3.2 Aplicaciones industriales e implementaciones sectoriales
Las máquinas perfiladoras se utilizan en cinco sectores principales:
- Construcción: correas, montantes, chapas para tejados, tableros para suelos, marcos de puertas. Las líneas de fabricación de correas en C y en Z son las máquinas más vendidas en todo el mundo, y se tratan en nuestro Correa C y Correa Z páginas.
- Energía solar y energía: rieles de montaje, perfiles de canal y soportes para instalaciones en suelo y en tejados. Véase profilado de soporte para paneles solares.
- Manipulación de materiales: montantes de estanterías, paneles de estantes y vigas cajón. Nuestros Guía de compra de máquinas de rack verticales explica paso a paso los cálculos para determinar la talla.
- Instalación eléctrica: bandeja portacables, escalera para cables y carril DIN. Perfilado de bandejas portacables es una de las categorías que más rápido está creciendo.
- Cubiertas y revestimientos: junta alzada, PBR, Spandek y orbes a medida. Véase Máquinas para fabricar paneles de cubierta con junta alzada.
3.3 Ventajas y limitaciones
El perfilado en frío destaca en cuatro aspectos. El primero es la velocidad, con una producción continua muy superior a la del plegado con prensa. El segundo es la repetibilidad, con una tolerancia dimensional de ±0,3 mm en una línea bien construida. El tercero es la eficiencia en el uso del material, con índices de desperdicio cercanos a cero. El cuarto es el endurecimiento por deformación, ya que los perfiles conformados son más rígidos que la banda de partida.
Las limitaciones son igualmente evidentes. Una máquina perfiladora fabrica una sola familia de secciones transversales cada vez, por lo que los cambios de perfil suponen una pérdida de tiempo. Las herramientas son caras, lo que favorece las series de producción largas. Los lotes pequeños, de menos de 500 m, suelen resultar más económicos si se fabrican en una prensa plegadora. Para ver la comparación directa, lee Perfilado frente a plegado con prensa plegadora.
4. Diseño de rodillos y optimización del proceso
4.1 Principios fundamentales del diseño de rodillos
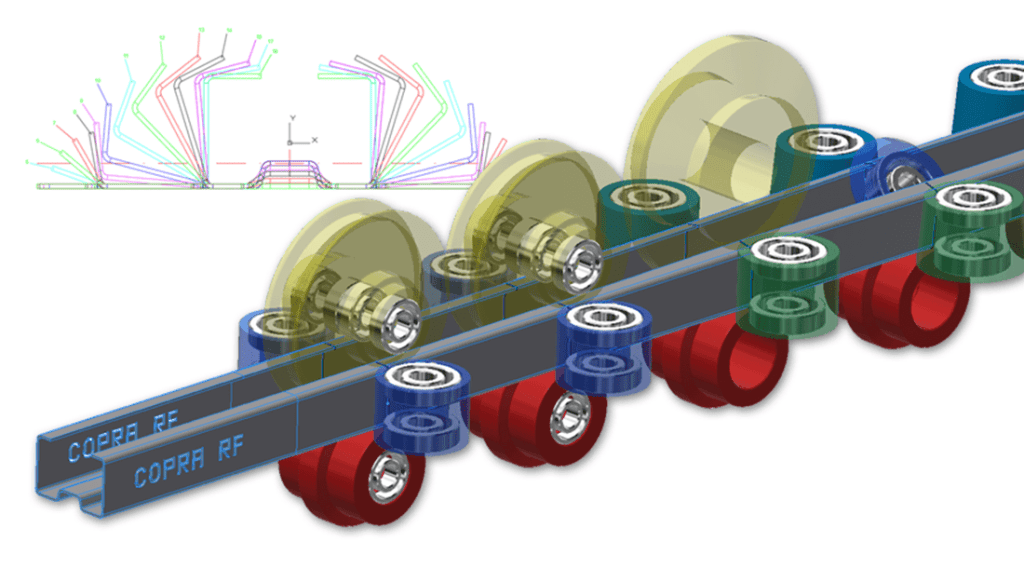
Un esquema de flor es el plano de diseño que muestra la sección transversal de la banda en cada estación de rodillos, dispuesta en secuencia. Es el plano maestro de la línea de perfilado y determina la secuencia de curvado, el número de estaciones y la geometría de las herramientas.
Un buen diseño de laminado debe seguir tres reglas. La curvatura debe ser gradual, con una curvatura de entre 1,5 y 3 grados por estación. La línea de curvatura debe mantenerse dentro del ancho de la banda, para que el material no se estire más allá de su límite. Se debe utilizar el mismo radio interior a lo largo de todo el perfil, para que el material se deforme de manera uniforme. El incumplimiento de cualquiera de estas reglas puede provocar la recuperación elástica y la torsión.
4.2 Secuenciación de curvas y optimización de perfiles
El orden de plegado es tan importante como el ángulo de plegado. La secuencia más segura consiste en plegar primero los bordes exteriores y seguir hacia el interior, ya que así la banda permanece plana en los puntos en los que los rodillos aún deben sujetarla. Los radios interiores nunca deben ser inferiores a 1 vez el espesor del material en el caso del acero dulce, y a 2 veces en el del acero inoxidable.
La compensación de la recuperación elástica es la parte más complicada del diseño de los rodillos. El acero de alta resistencia se recupera entre 0,5 y 2 grados por cada curvatura, por lo que la herramienta debe curvar en exceso en esa misma medida. Muchas líneas modernas incorporan una estación de calibración al final que comprime el perfil hasta devolverle su dimensión final. Nuestra Artículo sobre el control de la recuperación elástica explica con detalle cómo se calcula la remuneración.
4.3 Ayudas computacionales y técnicas avanzadas de diseño
El diseño de las matrices ha pasado de las mesas de dibujo al software de simulación. Programas como COPRA RF y AutoForm realizan un análisis de elementos finitos (FEA) de la banda a lo largo de todas las estaciones antes de cortar el acero. El software predice la deformación de los bordes, la recuperación elástica y el pandeo, lo que reduce el tiempo de desarrollo de las herramientas de semanas a días.
En Guía sobre software de perfilado compara siete programas de simulación utilizados por los talleres de herramientas. Aunque se utilice software, la prueba física con la primera bobina sigue siendo la comprobación definitiva. La simulación reduce el riesgo, pero no lo elimina.

5 Tecnologías avanzadas y tendencias emergentes
5.1 Variaciones innovadoras y procesos híbridos
Las modernas líneas de perfilado no se limitan a curvar. La soldadura en línea une los bordes para crear perfiles cerrados, como tubos y vigas cajón. El estampado en línea añade patrones de rigidez o marcas de marca. El entallado y el punzonado en línea permiten cortar patrones de orificios complejos que antes resultaban imposibles de realizar en una banda en movimiento.
Nuestro Guía sobre métodos de soldadura en línea abarca siete tecnologías de unión para líneas continuas. El Guía de diseño para el gofrado y el ranurado explica cuándo hay que perforar en plano y cuándo después del conformado, una decisión que modifica por completo la disposición de la prensa.
5.2 Automatización, sistemas de control e integración de la Industria 4.0
La automatización es lo que distingue a unas líneas de otras. Las cizallas volantes servoaccionadas mantienen una tolerancia de longitud de ±1 mm a plena velocidad. El control mediante PLC con almacenamiento de recetas permite a un solo operario recuperar una configuración completa del perfil en cuestión de minutos. El sistema de cambio rápido de herramientas tipo casete permite cambiar de perfil en un plazo de entre 20 y 40 minutos, en lugar de tener que esperar un turno completo.
La Industria 4.0 incorpora la recopilación de datos. Las líneas de producción modernas transmiten información sobre el tiempo de funcionamiento, los desechos y la velocidad a un panel de control, que a su vez alimenta el mantenimiento predictivo. Los compradores europeos solicitan cada vez más que las interfaces de datos de las máquinas formen parte del equipamiento de serie, una tendencia que se refleja en nuestro Resumen de la automatización del perfilado y Guía de la máquina de cambio rápido.
5.3 Sostenibilidad y eficiencia energética
El conformado en frío es uno de los procesos de conformado de metales más eficientes desde el punto de vista energético. El conformado del acero a temperatura ambiente evita el uso de los hornos de recalentamiento propios de la laminación en caliente, y el Asociación Mundial del Acero señala que los procesos de conformado en frío consumen una cantidad de energía por tonelada considerablemente menor que los de conformado en caliente para obtener la misma forma. La eficiencia en el uso del material se sitúa entre el 95 % y el 99 %, ya que no se generan virutas de corte y apenas hay residuos.
El ahorro energético conlleva una segunda ventaja. La materia prima de las bobinas se fabrica a partir de acero reciclado, y una línea de perfilado no genera emisiones durante la fase de conformado. Los compradores que deseen obtener créditos de construcción sostenible pueden acreditar tanto el ahorro energético como el rendimiento del material. En cuanto al caso comercial, nuestro Análisis del impacto en el mercado del perfilado pone las cifras en contexto.
6 Control de calidad y prevención de defectos en la máquina perfiladora
6.1 Defectos comunes y sus causas profundas
La mayoría de los defectos en el perfilado se deben a cinco causas fundamentales. En la tabla se relacionan los defectos con sus causas para poder solucionarlos.
| Defecto | Causa principal | Corregir |
|---|---|---|
| Ola de borde | Tensión irregular de la banda a lo ancho | Reiniciar el nivelador, equilibrar la tensión de la banda |
| Springback | Material de alto rendimiento, herramientas con curvatura insuficiente | Añadir sobrecurvatura, estación de calibración adicional |
| marcas superficiales | Recogida con rodillo o residuos | Pulir con rodillos y aplicar lubricante de conformado |
| Girar | Espesor irregular a lo ancho de la banda | Comprueba la tolerancia de la bobina y vuelve a alinear los soportes |
| Marcas de vibración | Vibraciones a alta velocidad | Reducir la humedad de los soportes y la velocidad de la línea |
La onda de borde merece una atención especial porque aparece en una fase tardía. El control de la tensión de la banda y las normas relativas a la separación entre rodillos se tratan en nuestro Guía para la prevención de olas de borde y Normas sobre la holgura entre rodillos.
6.2 Métodos de garantía de calidad y técnicas de inspección
La calidad empieza con la primera pieza. El primer perfil que sale de una nueva configuración se compara con el plano en todas sus dimensiones, y los resultados se registran antes de que comience la producción. La medición en línea va más allá: los escáneres láser de perfiles miden la sección transversal de forma continua y señalan las desviaciones en tiempo real.
La tolerancia dimensional en una línea de calidad es de ±0,5 mm en longitud y de ±0,3 mm en sección transversal. Las normas de materiales, tales como ASTM A653 definir el recubrimiento y el calibre de la bobina entrante, que constituyen la referencia para todo el proceso posterior. Un sistema de calidad de fabricación basado en ISO 9001 garantiza la coherencia del proceso de inspección, y nuestro La norma ISO 9001 en la fabricación mediante perfilado El artículo explica cómo evaluar a un constructor según este documento.
6.3 Protocolos de mantenimiento para una calidad constante
La prevención de defectos es una tarea de mantenimiento. Las revisiones diarias abarcan los rodamientos, la lubricación y la alineación de las bandas. Las revisiones semanales abarcan la excentricidad de los ejes y las presiones hidráulicas. Las revisiones mensuales abarcan los rodillos de la niveladora y las cuchillas de corte.
Un plan de mantenimiento documentado evita el 80 % de las paradas imprevistas. Nuestro Guía de mantenimiento preventivo 2026 ofrece una lista de comprobación completa, y el costes ocultos de la maquinaria de perfilado El artículo muestra cuál es el coste real por hora de un periodo de inactividad.

7 Directrices de aplicación y consideraciones económicas
7.1 Criterios de selección de equipos y planificación de la capacidad
Elige una perfiladora teniendo en cuenta, por este orden, las dimensiones máximas del material, la velocidad y las herramientas. Determina cuál es el material más grueso y resistente que vas a procesar, a continuación la velocidad necesaria en metros por minuto y, por último, el número de perfiles. Añadir perfiles posteriormente es lo que encarece el coste, ya que cada perfil requiere su propio juego de rodillos.
La planificación de la capacidad es una simple cuestión de aritmética. La velocidad de la línea en m/min multiplicada por las horas de trabajo y por la eficiencia de la línea (un porcentaje realista oscila entre el 80 y el 85 %) da como resultado la producción anual. La mayoría de los compradores sobreestiman la eficiencia, por lo que esta aritmética es importante. El Guía de precios de máquinas perfiladoras incluye ejemplos de capacidad para diferentes rangos de presupuesto.
7.2 Análisis y justificación de los costes
Los precios de las máquinas perfiladoras en 2026 (en dólares estadounidenses, franco fábrica en China) se dividen en tres tramos:
| Clase de máquina | Gama de precios | Línea típica |
|---|---|---|
| Nivel básico | Entre 25 000 y 60 000 dólares estadounidenses | Correa simple en forma de C, marco de puerta, perfil simple |
| Gama media | Entre 60 000 y 180 000 dólares estadounidenses | Perfil de soporte, bandeja portacables, panel de cubierta con perforaciones |
| Pesado y de alta velocidad | Entre 180 000 y más de 400 000 dólares estadounidenses | Montantes para estanterías, cubiertas de doble capa, cizalla volante servoaccionada |
El rango indicado anteriormente es una orientación para la planificación basada en datos de mercado de 2026, no un presupuesto. Los gastos de transporte, aduanas, instalación y utillaje suponen un incremento adicional del 20 al 40 por ciento. Nuestro costes ocultos de la maquinaria de perfilado El análisis desglosa cada partida.
7.3 Instalación, formación del operador y protocolos de seguridad
La instalación dura entre 7 y 14 días in situ, con la ayuda de los ingenieros de la constructora. Los cimientos, la red eléctrica y el aire comprimido deben estar listos antes de su llegada. Nuestro Lista de comprobación para la puesta en marcha de 7 días explica la secuencia de arranque estación por estación.
La formación de los operarios marca la diferencia entre una línea que rinde al máximo y otra que no alcanza el rendimiento esperado. Un programa de formación estructurado abarca la puesta a punto, el cambio de serie y el mantenimiento básico de la línea. Consulte nuestro Guía de formación para operadores de perfilado.
En materia de seguridad, se siguen las normas de bloqueo y etiquetado. El Administración de Seguridad y Salud en el Trabajo (OSHA) Exige el cumplimiento de los procedimientos de bloqueo y etiquetado establecidos en el artículo 29 CFR 1910.147 para todas las fuentes de energía antes de realizar tareas de mantenimiento. Los puntos de aprisionamiento de los rodillos deben estar protegidos, y debe ser posible acceder a las paradas de emergencia a lo largo de toda la línea. En Europa, es obligatorio el marcado CE conforme a la Directiva sobre máquinas, tal y como se explica en nuestro Guía de marcado CE.

8 Conclusión y perspectivas
La tecnología de las máquinas perfiladoras recompensa a los compradores que comprenden el proceso. Los principios básicos son estables: doblado progresivo mediante estaciones de rodillos, conformado en frío y producción continua. Los avances se dan en los equipos periféricos, desde las cizallas servoaccionadas y las herramientas de cambio rápido hasta el software de simulación y la recopilación de datos.
Los próximos cinco años traerán consigo tres cambios. El diseño de laminados asistido por IA acortará aún más el desarrollo de las herramientas. El control adaptativo ajustará automáticamente las holguras entre estaciones a medida que varíen las propiedades de las bobinas. Las bobinas de acero «verde», con una menor huella de carbono, modificarán las especificaciones de los materiales en Europa y Australia.
Elige una máquina que se adapte a tus necesidades actuales de procesamiento de materiales y que te permita crecer en el futuro. Si te aseguras de que los aspectos fundamentales sean los correctos, una perfiladora te dará servicio durante 20 años o más. Para conocer el panorama del mercado, consulta nuestro Tendencias en máquinas perfiladoras de rodillos 2025 análisis, y luego comparar los constructores con el los principales fabricantes de China clasificación.
Preguntas frecuentes (FAQ)
Cómo elegir la máquina perfiladora adecuada
Elegir la máquina perfiladora adecuada comienza con la definición de los requisitos del perfil, las especificaciones del material y el volumen de producción. Considere la complejidad del perfil, el espesor del material (normalmente de 0,004 a 0,125 pulgadas) y si necesita operaciones en línea como punzonado o corte. Para obtener una lista de verificación completa para compradores, lea nuestra guía sobre cómo comprar una perfiladora.
La selección de soportes de laminación y herramientas depende del espesor del material, la complejidad del perfil y la velocidad de producción. Las fresadoras en voladizo funcionan mejor para materiales delgados de hasta 0,08 pulgadas, mientras que las fresadoras internas manejan materiales más gruesos de hasta 0,100 pulgadas. Para secciones profundas, los diseños internos proporcionan mayor rigidez. Obtenga más información sobre cómo optimizar su línea con nuestra Guía de componentes de máquinas perfiladoras.
El número de estaciones de rodillos (normalmente de 6 a 30) depende de la complejidad del doblado y del tipo de material. Un mayor número de estaciones implica un conformado más suave y una mayor precisión. Para perfiles personalizados, utilice ingeniería asistida por ordenador (CAE) para simular el patrón de la forma antes de definir las herramientas.
Las perfiladoras de paneles para techos requieren consideraciones específicas para el tipo de perfil (panel R, panel AG, junta alzada), el ancho del material y los códigos de construcción locales. Para el mercado estadounidense, consulte nuestra Guía de la máquina perfiladora de techos metálicos para recomendaciones de perfil de 2026.
Los modelos de especificación única son rentables para series de producción dedicadas. Los modelos de especificación múltiple o de cambio rápido reducen el tiempo de cambio hasta en 75% si produce varios perfiles. Explore nuestra Estrategias para máquinas perfiladoras de cambio rápido para obtener ahorros enormes.
¿Qué metales y materiales son los mejores para el conformado por laminación en frío?
Los mejores metales para el conformado por laminación en frío incluyen aceros con bajo contenido de carbono (límite elástico de 30 000–50 000 psi), aceros HSLA (límite elástico de 50 000–70 000 psi), aceros inoxidables, aceros galvanizados, aleaciones de aluminio (series 5000 y 6000), cobre y latón. La selección del material depende de los requisitos de resistencia, la resistencia a la corrosión y el costo. Lea nuestra comparación detallada de Acero frente a aluminio, material para conformado por laminación..
El conformado por laminación generalmente procesa materiales con espesores de 0,004 pulgadas (0,10 mm) a 0,125 pulgadas (3,2 mm) y anchos de 1 pulgada a 30 pulgadas. El conformado avanzado por laminación en caliente puede procesar materiales de hasta 50 mm de espesor, incluidas aleaciones de titanio.
Las líneas de conformado por rodillos estándar procesan aceros al carbono, aceros inoxidables, aceros galvanizados, aleaciones de aluminio, cobre y latón. Las líneas especializadas pueden procesar acero prelacado, aceros de alta resistencia e incluso materiales compuestos.
El conformado por laminación solar generalmente procesa acero galvanizado (0,8–2,5 mm) y aluminio (1,0–3,0 mm) para rieles de montaje, canales de puntal y marcos de paneles. Consulte nuestra Especificaciones de la máquina para el canal de soporte solar Para más detalles.
Comparación entre el conformado por laminación y otros métodos de fabricación de metales
El conformado por rodillos es un proceso continuo e ideal para la producción en grandes volúmenes de secciones transversales constantes, mientras que el plegado por prensa se realiza por lotes y es más adecuado para series cortas y geometrías variables. El conformado por rodillos ofrece una consistencia dimensional superior y un mínimo desperdicio. Lea nuestra comparación completa: perfiladora frente a prensa plegadora.
La principal diferencia radica en que el conformado por rodillos utiliza una serie de rodillos contorneados para doblar el metal gradualmente sin interrupciones, mientras que el doblado con prensa plegadora utiliza un punzón y una matriz para crear dobleces precisos. El conformado por rodillos es más rápido para series largas; las prensas plegadoras ofrecen mayor flexibilidad para ángulos personalizados.
El conformado por rodillos es un proceso continuo ideal para perfiles largos con secciones transversales uniformes, mientras que el estampado es un proceso discreto más adecuado para formas 3D complejas y series cortas. El conformado por rodillos genera menos desperdicio y ofrece velocidades más altas (30–300 pies/min).
El preperforado crea agujeros antes del conformado, lo cual es ideal para patrones simples y líneas de alta velocidad. El postcorte (corte al vuelo) se realiza después del conformado y es mejor para perfiles complejos donde el perforado previo al conformado causaría distorsión. Más información Tecnología de corte volante servoaccionado para un corte de precisión.
Defectos comunes en perfiles conformados y sus soluciones
Los defectos más comunes incluyen ondulaciones en los bordes (debido a la compresión), curvatura y torsión longitudinal (debido a tensiones residuales desequilibradas), recuperación elástica (debido a la elasticidad del material), deformación por contacto con aceite (debido a problemas de control de la tensión), marcas superficiales y agrietamiento. La mayoría de estos defectos se pueden prevenir mediante un diseño adecuado de los rodillos y un control preciso del proceso.
La ondulación de los bordes se puede corregir ajustando la secuencia de laminación; la curvatura y la torsión requieren una distribución equilibrada de la tensión; la recuperación elástica necesita compensación por sobreflexión. Aprenda nuestras 4 técnicas clave para Controlar el efecto de recuperación elástica en el conformado por rodillos..
Los precios de las máquinas perfiladoras varían desde 15.000 para modelos básicos a Más de 350.000 para líneas totalmente automatizadas con punzonado, soldadura y apilamiento en línea. Los factores incluyen el número de soportes, el nivel de automatización y el equipo auxiliar. Descubra nuestra 7 secretos definitivos para el precio de la máquina perfiladora.
Las líneas totalmente automáticas con desenrolladores, niveladores, prensas punzonadoras, formadoras de rodillos, cizallas volantes y apiladores automáticos suelen tener un alcance de 80.000 a 350.000 dependiendo de la complejidad y los requisitos de velocidad. No olvide tener en cuenta costes ocultos de la maquinaria de perfilado.
Componentes típicos de una línea de conformado por rodillos
Una línea típica de conformado por rodillos incluye un desenrollador/desbobinador, un sistema de nivelación, una unidad de preperforación (opcional), soportes de conformado por rodillos (6–30 estaciones), un sistema de accionamiento (2–200 HP), un mecanismo de corte (cizalla volante o estacionaria) y un sistema de control (PLC/HMI). Explore nuestro desglose detallado de componentes de la perfiladora.
Los componentes principales incluyen el desenrollador para la carga de la bobina, la niveladora para el aplanado, los soportes de rodillos para el conformado gradual, el sistema de accionamiento para la transmisión de potencia y el dispositivo de corte para la precisión de la longitud. Cada componente es fundamental para una fabricación sin desperdicio.
Los perfiles personalizados requieren herramientas de laminación especialmente diseñadas según un patrón de flor (secuencia de curvatura). Las herramientas incluyen rodillos superior e inferior, rodillos laterales y, a veces, rodillos auxiliares para geometrías complejas. La inversión en herramientas suele ser el mayor coste inicial. Lea más sobre Actualizaciones de herramientas de conformado por rodillos.
Mantenimiento y seguridad
El mantenimiento regular incluye la lubricación de cojinetes y cadenas de transmisión, comprobaciones del sistema hidráulico, inspección de herramientas para detectar desgaste, verificación de la alineación y diagnóstico del sistema eléctrico. El mantenimiento preventivo puede prolongar la vida útil de la máquina más de 50 años. Síganos en Guía de mantenimiento preventivo para el conformado por rodillos.
Diariamente: inspección visual y lubricación. Semanalmente: comprobar la tensión de la correa y el apriete de los tornillos. Mensualmente: inspeccionar la separación de los rodillos y el desgaste de las herramientas. Anualmente: comprobación completa de la alineación y sustitución de los rodamientos si es necesario. Descargue nuestra lista de mantenimiento para obtener más información.
El mantenimiento de las perfiladoras se centra en la alineación de los rodillos, la lubricación de los cojinetes del eje, la revisión del sistema de transmisión y la monitorización del estado de las herramientas. Las tecnologías predictivas, como el análisis de vibraciones y la termografía, pueden prevenir paradas inesperadas.
Las medidas de seguridad esenciales incluyen la protección de la maquinaria, los procedimientos de bloqueo y etiquetado (LOTO), el uso adecuado de equipos de protección personal (EPP), botones de parada de emergencia y capacitación del operador. Las líneas de alta velocidad (hasta 800 pies/min) requieren barreras de seguridad y enclavamientos adicionales.
Industrias y aplicaciones
Entre los principales sectores industriales se incluyen la construcción (estructuras de acero, correas, techos), la automoción (rieles para asientos, refuerzos de parachoques), la logística (estanterías, postes para estanterías), la energía (rieles solares, bandejas portacables) y la agricultura (silos de grano, cercas).
Los perfiles conformados por laminación se utilizan en la construcción, la industria automotriz, el almacenamiento, las energías renovables, la infraestructura eléctrica y el transporte. La versatilidad del conformado por laminación lo hace adecuado para cualquier industria que requiera perfiles metálicos largos con secciones transversales uniformes.
Un patrón floral (o secuencia de forma) es el diagrama paso a paso que muestra cómo una tira plana se dobla gradualmente hasta obtener la forma final a través de varias estaciones de laminación. En cada estación, el doblado suele ser de 10 a 30 grados como máximo para evitar tensiones en el material.
Temas avanzados
Las velocidades estándar de conformado por rodillos oscilan entre 30 y 300 pies/min (10 y 100 m/min). Las líneas de alta velocidad para perfiles sencillos pueden alcanzar los 800 pies/min (aproximadamente 240 m/min). La velocidad depende del espesor del material, la complejidad del perfil y el método de corte.
El CAE utiliza el análisis de elementos finitos (FEA) para simular el proceso de conformado por laminación antes de la fabricación de las herramientas. Predice la deformación longitudinal, la compresión de los bordes, la curvatura y la torsión, lo que permite a los diseñadores optimizar el patrón de la pieza y reducir el método de prueba y error hasta en un 80%.
Los sistemas PLC (Controladores Lógicos Programables) proporcionan sincronización precisa de velocidad, medición automática de longitud, diagnóstico de fallas e integración con sistemas de Industria 4.0. Los PLC modernos con interfaces HMI permiten a los operadores ajustar parámetros en tiempo real, reduciendo el tiempo de configuración y mejorando la repetibilidad. Más información Control PLC para la eficiencia del conformado por rodillos.
Registro de cambios y próxima revisión
Registro de cambios del artículo
- 2026-09-01: Actualización completa. Se han añadido el índice, la tabla de velocidades de producción, los datos de sostenibilidad y se ha unificado la numeración de los apartados H2. Se ha ampliado la sección de preguntas frecuentes a 10 pares de preguntas y respuestas directas. Se han corregido las inconsistencias en la fecha de publicación y el año del precio. Se han sustituido los enlaces internos y externos obsoletos por URL verificadas.
Disparadores de la próxima revisión
- Aparecen en el mercado nuevas tecnologías de automatización o de cambio rápido
- Los rangos de precios de las máquinas perfiladoras varían en más de un 15 por ciento
- Se revisan las normas ASTM, EN o ISO relacionadas con el perfilado
- Se publican en belirollforming.com las nuevas páginas de productos que forman parte de esta guía
- Los datos sobre velocidades para el acero de alta resistencia o el acero inoxidable varían según las referencias publicadas.