


مقدمة
يمكن لآلة التشكيل بالدرفلة إنتاج آلاف الأمتار من القطاعات الدقيقة يوميًا. وبدون مشغّل مدرب تدريبًا صحيحًا، تتحول الآلة ذاتها إلى مصدر للخردة وفترات التوقف ومخاطر السلامة. ويشكّل تدريب مشغّل آلة التشكيل بالدرفلة أساس الإنتاج المربح والآمن والمستمر. تجاوزه، وستدفع الثمن في كل وردية.
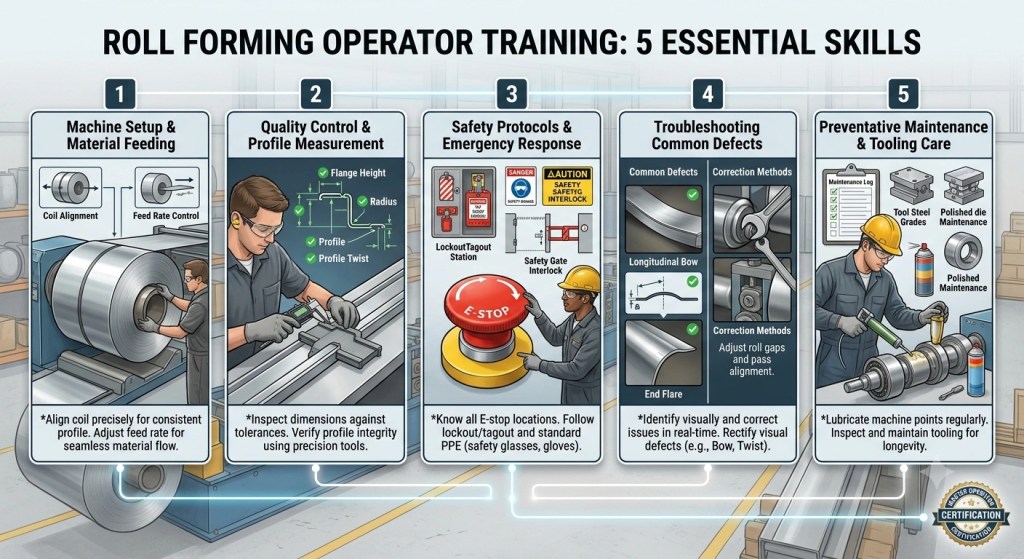
يجب أن يكتسب كل مشغّل آلة تشكيل بالدرفلة كفاءات محددة قبل تشغيل خط إنتاج بمفرده. سواء كنت تشغّل خط تشكيل بالدرفلة لصواني الكابلات أو أ آلة المدادة Z، تظل المهارات الأساسية كما هي. ويحوّل التدريب الشامل لمشغّل آلة التشكيل بالدرفلة المبتدئ إلى مشغّل واثق وآمن ومنتج.
يغطي هذا الدليل المهارات الخمس التي يجب على كل مشغّل تشكيل بالدرفلة إتقانها. درّبت Beli Rollforming، بخبرة منذ 2005 في تصدير الآلات إلى 50+ دولة عبر الولايات المتحدة وأوروبا وأستراليا، مشغّلين حول العالم. لخّصنا تلك الخبرة في هذا المرجع العملي.
تدريب مشغّل آلة التشكيل بالدرفلة بالأرقام:
- تمثل جودة الإعداد 80% من دقة القطاع النهائي
- يحقق المشغّلون المدربون خردة 1–3% في التشغيل الأول مقابل 10–25% لغير المدربين
- يتسبب المشغّلون غير المدربين في 12–20 ساعة توقف شهريًا مقابل أقل من 4 ساعات للمدربين
- تمدّد فحوصات الصيانة اليومية من عمر الأدوات بنسبة 30–50%
- تتطلب الكفاءة الأساسية للمشغّل 3–5 أيام من التدريب العملي
المهارة 1: إعداد الآلة وتغذية المواد
لماذا يهمّ الإعداد
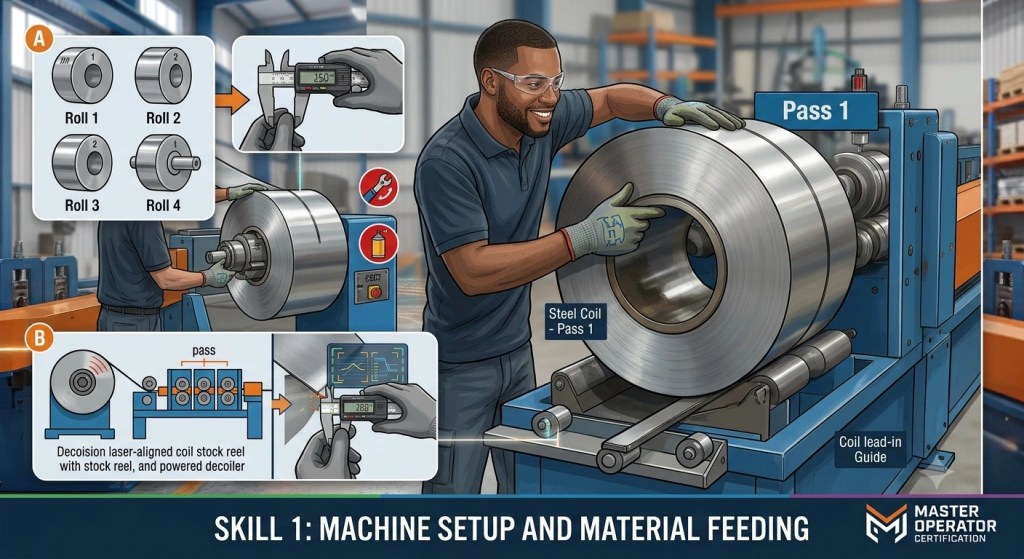
يحدّد الإعداد الصحيح للآلة 80% من جودة مخرجاتك. يؤدي دليل دخول غير محاذى، أو توتر لفافة غير صحيح، أو تتابع مسارات خاطئ إلى عيوب تتسلسل عبر خط التشكيل بالدلفنةبأكمله. لهذا يجب أن يبدأ تدريب مشغّل التشكيل بالدلفنة بأساسيات الإعداد. المشغّل الذي يتقن الإعداد يتحكّم في جودة كل ملفّ يليه.
وفقاً لـ إرشادات إدارة السلامة والصحة المهنية (OSHA) لحماية الآلات، يعدّ الإعداد غير الصحيح من بين الأسباب الرئيسية لكل من إخفاقات الجودة وإصابات المشغّلين في معدات تشكيل المعادن.
مهامّ الإعداد الأساسية
يجب للمشغّل المدرب لآلة التشكيل بالدلفنة التعامل مع خطوات الإعداد هذه بثقة:
- تحميل اللفافة وضبط فكّ اللفائف. حمّل لفافة الفولاذ على فكّ اللفائف، واضبط التوتر، وحاذِ الخط المركزي للشريط مع دليل الدخول.
- تحديد موضع دليل الدخول. اضبط عرض وارتفاع دليل الدخول لمطابقة أبعاد الشريط تماماً.
- التحقّق من محطات التشكيل. سر في كل محطة تشكيل لتأكيد تطابق مواضع الأسطوانات مع مخطّط الزهرة للملفّ المستهدف.
- تشغيل تجريبي تمهيدي. شغّل 2–3 أمتار من الشريط بسرعة منخفضة للتحقّق من الالتواء أو الانحناء أو الانجراف الأبعاد قبل الإنتاج الكامل.
| مهمّة الإعداد | الخطأ الشائع | العاقبة |
|---|---|---|
| توسيط اللفافة | لفافة خارج المركز | تتجوّل الشريط، تشقّقات حافية |
| عرض دليل الدخول | واسع جداً | يلتوي الملفّ أو ينحني |
| محاذاة الأسطوانات | تخطّي فحص المحطة | أخطاء أبعاد في المصبّ |
| مدة التشغيل التجريبي | تخطّي التشغيل التجريبي | خردة جماعية في الدفعة الأولى |
نصيحة مناولة المواد
افحص اللفافة دائماً للتأكّد من تلف الحواف أو الصدأ أو التموّج قبل التغذية. تنتج اللفافة التالفة عيوباً منذ المتر الأول. ويحدّد معيار ASTM A1008/A1008M جودة السطح المقبولة للفولاذ المدرفل على البارد المستخدم في التشكيل بالدلفنة.
المهارة 2: مراقبة الجودة وقياس القطاع
فحوصات الجودة على الخط
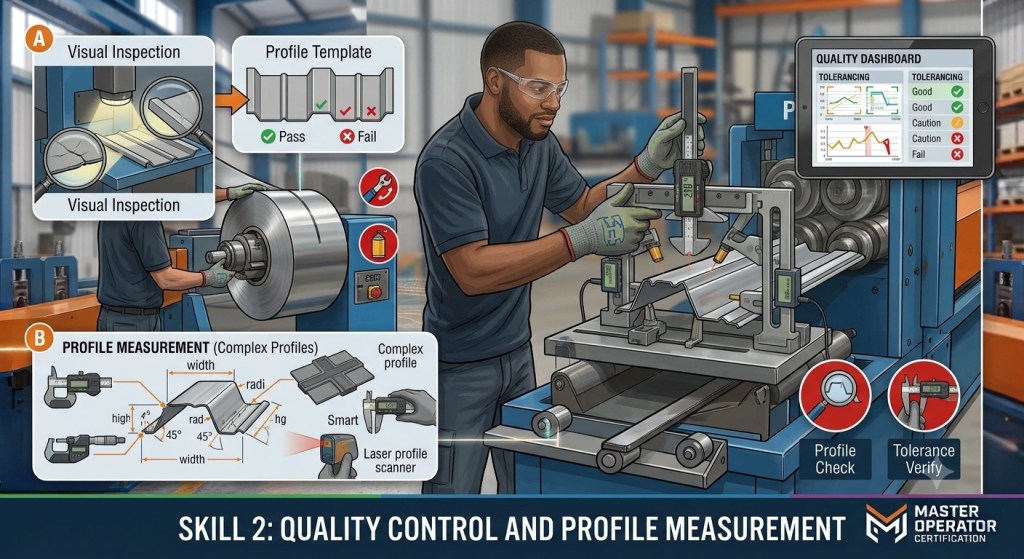
يجب على مشغّل آلة التشكيل بالدرفلة التحقق من أبعاد القطاع باستمرار — لا فقط في نهاية التشغيل. ويعلّم تدريب مشغّل آلة التشكيل بالدرفلة المشغّلين اكتشاف الانحرافات مبكرًا والتعديل أثناء التشغيل.
القياسات الرئيسية التي يجب تتبّعها:
- أبعاد المقطع العرضي. العرض والارتفاع وأطوال الأرجل مقابل تفاوت الرسم (عادةً ±0.5 mm).
- الاستقامة. افحص الانحناء أو الالتواء أو التقوّس باستخدام مسطرة على عينة بطول 3 أمتار.
- جودة السطح. افحص عن الخدوش أو علامات الدرفلة أو تلوّث الزيت.
- أنماط الثقوب. إذا كان الخط يشمل التثقيب المضمن، تحقق من موضع الثقب وقطره.
| نوع العيب | طريقة الكشف | تعديل |
|---|---|---|
| التواء | تدوير العينة على طاولة مسطحة | اضبط المحطات 2–3 الأخيرة |
| الانحناء (أعلى/أسفل) | فحص بالمسطرة | ارفع أو اخفض الأسطوانات العلوية |
| التقوّس (يسار/يمين) | القياس مقابل خط مستقيم | اضبط الموجّهات الجانبية |
| انجراف الأبعاد | القياس بالمقص | ضبط فجوات المحطات بدقة |
| علامات السطح | الفحص البصري | نظّف أو استبدل الأسطوانات |
متى تتوقف عن تشغيل الخط
إذا انحرف أي قياس عن التفاوت، يجب على المشغّل إيقاف الخط فورًا. فاستمرار تشغيل مواد خارج المواصفات يهدر مخزون الملف ويخلق تكاليف إعادة عمل لاحقة. وكما تلاحظ مجلة The Fabricator، يوفّر الكشف المبكر كلًا من المواد ووقت الآلة.
المهارة 3: بروتوكولات السلامة والاستجابة للطوارئ
قواعد السلامة غير القابلة للتفاوض
السلامة ليست وحدة منفصلة في تدريب مشغّل آلة التشكيل بالدرفلة. بل هي متشابكة في كل مهارة. يجب على كل مشغّل آلة تشكيل بالدرفلة فهم هذه البروتوكولات وممارستها قبل لمس الآلة:
- لا تمدّ يدك أبدًا إلى منطقة التشكيل أثناء تشغيل الخط. يمكن لنقاط العصر بين الأسطوانات العلوية والسفلية أن تسحق الأصابع في أجزاء من الثانية.
- الإغلاق والتوسيم قبل أي تعديل. عند ضبط الأسطوانات أو تنظيف الخط أو إزالة الانسداد، يجب فصل الطاقة عن الآلة بالكامل وتوسيمها.
- ارتدِ معدات الوقاية الشخصية المطلوبة. النظارات السلامة والجزم ذات الأطراف الفولاذية والحماية السمعية هي الحد الأدنى من المتطلبات بالقرب من آلة تشكيل اللفائف.
- تعرف على مواقع التوقف الطارئ. يجب على كل مشغّل تحديد جميع أزرار التوقف الطارئ قبل بدء الخط. واختبرها خلال قائمة الفحص اليومية قبل التشغيل.
| خطر | مستوى المخاطر | الاستجابة المطلوبة |
|---|---|---|
| نقطة العصر عند محطات الدرفلة | مرتفعة | لا تقترب أبدًا أثناء التشغيل |
| شفرة القص الطائرة | مرتفعة | قف خلف الحاجز أثناء القطع |
| تطاير ذيل الملف | متوسطة | ثبّت ذيل الملف قبل فك اللف |
| إطلاق الضغط الهيدروليكي | متوسطة | اتبع إجراء LOTO قبل الصيانة |
| الضوضاء فوق 85 dB | متوسطة | ارتدِ الحماية السمعية |
خطوات الاستجابة للطوارئ
إذا وقع إصابة أو عطل في المعدات:
- اضغط زر التوقف الطارئ الأقرب فورًا.
- اطلب الإسعافات الأولية أو الاستجابة الطبية إذا أصيب أي شخص.
- لا تعِد تشغيل الآلة حتى يتم تحديد السبب وتصحيحه.
- قم بتوثيق الحادث وفقًا لإجراءات الإبلاغ المتبعة في منشأتك.
معيار OSHA 1910.147 يحكم إجراءات الإغلاق والتوسيم لجميع أعمال صيانة الآلات. والامتثال إلزامي في المنشآت الأمريكية ويمثّل أفضل الممارسات في كل مكان.

المهارة 4: استكشاف الأعطال الشائعة وإصلاحها
المشغّل كمستجيب أول
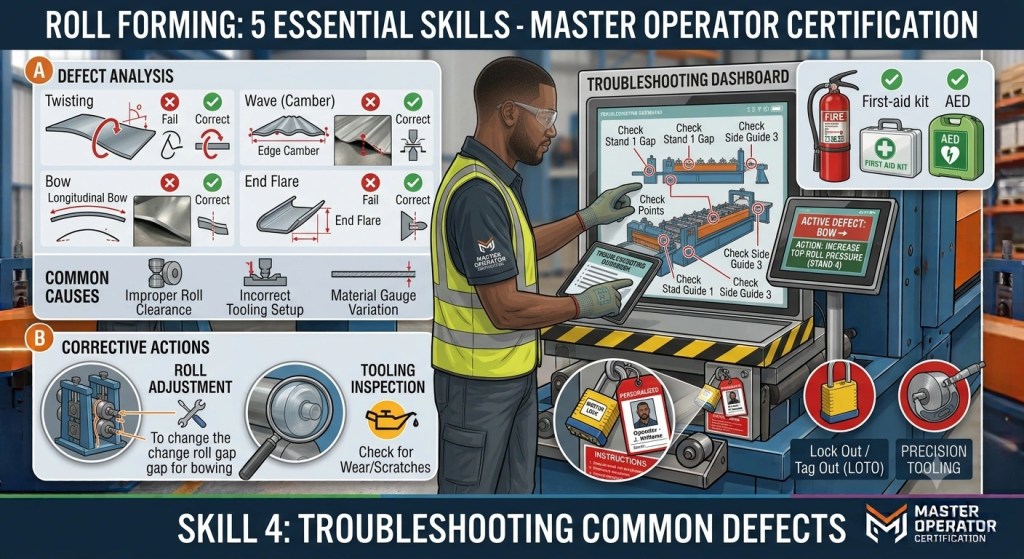
عند ظهور عيوب القطاع، يكون مشغّل آلة التشكيل بالدرفلة أول شخص في الموقع. فانتظار مهندس الصيانة يهدر وقت الإنتاج. ويجب أن يزوّد التدريب الجيد لمشغّل آلة التشكيل بالدرفلة المشغّلين بالقدرة على تشخيص وإصلاح أكثر المشكلات شيوعًا، محولًا كل مشغّل إلى مستجيب أول كفء على الخط.
أهم 5 عيوب وحلولها
| # | العيب | السبب المحتمل | إصلاح المشغّل |
|---|---|---|---|
| 1 | نهاية التوهج | التشكيل المفرط عند المحطة الأخيرة | قلل الضغط في المرور الأخير |
| 2 | التواء | ضغط جانبي غير متساوٍ | اضبط الأسطوانات الجانبية بشكل متماثل |
| 3 | خدش السطح | أسطوانات متسخة أو تالفة | نظّف الأسطوانات؛ افحص عن التشققات |
| 4 | تموّج أو تقعّر | إجهاد داخلي مفرط | قلل زاوية التشكيل لكل مرور |
| 5 | طول غير متسق | عطل في المشفّر أو المستشعر | افحص محاذاة المشفّر؛ أعد المعايرة |
طريقة استكشاف الأعطال المنهجية
يجب على مشغّل آلة التشكيل بالدرفلة المدرب اتباع هذا التسلسل:
- حدّد العيب بوضوح. هل هو التواء أو انحناء أو تفشٍ أو ضرر سطحي أو انجراف أبعاد؟
- حدّد محطة المنشأ. شغّل عينة قصيرة وفحص القطاع عند كل محطة للعثور على مكان بدء العيب.
- قم بتعديل واحد في كل مرة. غيّر فجوة أسطوانة واحدة أو موضع موجّه واحد، ثم أعد الاختبار. فالتغييرات المتزامنة المتعددة تجعل من المستحيل تحديد ما الذي نجح.
- سجّل الإصلاح. قم بتسجيل التعديل في ورقة إعداد الجهاز حتى لا يضطر المشغل التالي إلى تكرار دورة استكشاف الأخطاء وإصلاحها.
مختبر معايير CEN للقطاعات الفولاذية المشكّلة على البارد توفّر معايير التفاوت التي تساعد المشغّلين على تحديد ما إذا كان التعديل قد أعاد القطاع إلى المواصفات.
المهارة 5: الصيانة الوقائية والعناية بالأدوات
قائمة فحص الصيانة اليومية
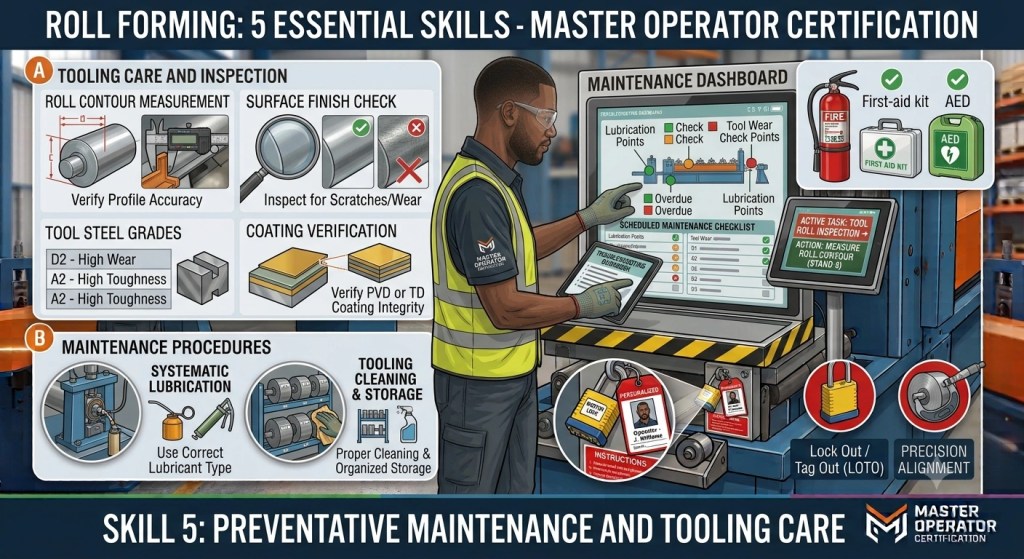
يجب أن يشمل تدريب مشغّل آلة التشكيل بالدرفلة صيانة وقائية عملية. والمشغّل الذي يشغّل الآلة يوميًا هو أفضل شخص لملاحظة علامات التآكل المبكر. وتجاوز الفحوصات اليومية يؤدي إلى تراجع تدريجي في الجودة لا يُلاحظ حتى تقفز معدلات الخردة.
| يفحص | التردد | ما الذي تبحث عنه |
|---|---|---|
| حالة سطح الأسطوانة | يوميًا | خدوش، تآكل نقطي، تراكم |
| درجة حرارة المحمل | يوميًا | حرارة أو اهتزاز مفرط |
| مستوى الزيت الهيدروليكي | يوميًا | أقل من العلامة الدنيا |
| نقاط التزييت | يوميًا | شحم عند جميع التركيبات المميّزة |
| شدّ الحزام والسلسلة | أسبوعي | ارتخاء، تآكل، عدم محاذاة |
| التوصيلات الكهربائية | شهريا | أسلاك مفكوكة، تآكل |
| حالة شفرة القص | أسبوعي | فتل، تكسّر |
دليلنا المفصّل حول دليل الصيانة الوقائية لتشكيل الدرفلة يوفّر قوائم فحص يومية وشهرية وسنوية كاملة بفواصل زمنية محددة لكل مكوّن.
أساسيات العناية بالأدوات
أدوات التشكيل بالدرفلة هي قلب الآلة. فالأسطوانات التالفة تنتج قطاعات معيبة من لحظة تركيبها. ويجب على كل مشغّل آلة تشكيل بالدرفلة اتباع قواعد العناية بالأدوات هذه:
- لا تجبر الأسطوانات على الأعمدة أبدًا. يجب أن تنزلق الأسطوانات على العمود بسلاسة. فالإجبار يحدث ضررًا مجهريًا يفسد سطح التشكيل.
- خزّن الأسطوانات بشكل صحيح. عند عدم الاستخدام، يجب تخزين الأسطوانات على الرفوف في بيئة جافة ونظيفة. فتراكم الأسطوانات على الأرض يعرّضها لضرر السطح.
- نظّف الأسطوانات بعد كل تشغيل. أزل الزيت وغبار المعدن والحطام بقطعة قماش ناعمة. ولا تستخدم أبدًا وسادات كاشطة تخدش سطح التشكيل.
- افحص الأسطوانات قبل التركيب. افحص عن التشققات أو التآكل أو تآكل الأبعاد. يجب استبدال الأسطوانة التالفة أو تجديدها قبل الاستخدام.
مثل دليل AISC لإنشاءات الفولاذ يؤكد أن الدقة في القطاعات المشكّلة على البارد تبدأ من الدقة في الأدوات التي تصنعها.
مقارنة: المشغّلون المدربون مقابل غير المدربين
| المصدر | المشغّل المدرب | المشغّل غير المدرب |
|---|---|---|
| وقت الإعداد | 20–40 دقيقة | 60–120 دقيقة |
| معدل الخردة في التشغيل الأول | 1–3% | 10–25% |
| سرعة كشف العيب | دقائق | ساعات أو يُفوَّت بالكامل |
| حوادث السلامة سنويًا | شبه معدوم | 2–5 حوادث طفيفة |
| توقف الآلة شهريًا | أقل من 4 ساعات | 12-20 ساعة |
| العمر الافتراضي للأدوات | العمر المُصنّف الكامل | انخفاض بنسبة 30–50% |
الفرق هائل. فالمشغّل المدرب لآلة التشكيل بالدرفلة ينتج أكثر ويهدر أقل ويبقى آمنًا. ويدفع تدريب مشغّل آلة التشكيل بالدرفلة تكلفته ذاتها خلال الشهر الأول من الإنتاج. وتتضاعف الوفورات كل شهر بعد ذلك.
كيف تدعم Beli Rollforming تدريب المشغّلين
لا تكتفي Beli Rollforming بشحن الآلات. بل نساعد فريقك على تشغيلها. وكل آلة نسلّمها تشمل:
- التشغيل التجريبي والتدريب في الموقع. يزور مهندسونا منشأتك، ويجهّزون الآلة، ويدرّبون مشغّلينك على المهارات الخمس الواردة في هذا الدليل.
- مكتبة التدريب بالفيديو. نوفّر جولات مسجّلة لإجراءات الإعداد والتعديل والصيانة الخاصة بنموذج آلتك.
- وثائق الإعداد. تُشحن كل آلة مع أوراق إعداد مفصّلة، ورسوم تخطيطية للأزهار، ومواصفات التفاوت، مخصّصة لقطاعاتك.
- دعم استكشاف الأعطال عن بُعد. إذا واجه مشغّل عيبًا لا يستطيع حله، يقدّم مهندسونا إرشادًا لحظيًا عبر مكالمة فيديو.
مع خبرة تصنيعية منذ 2005 في صناعة التشكيل بالدرفلة وآلات تعمل عبر 50+ دولة، بشكل أساسي في الولايات المتحدة وأوروبا وأستراليا، تدرك Beli Rollforming أن جاهزية المشغّل لا تقل أهمية عن جودة الآلة. إذ أتمتة التشكيل بالدلفنة مع التقدم التكنولوجي، يتحول دور المشغل من التحكم اليدوي إلى مراقبة النظام. لكن المهارات الأساسية تبقى بالغة الأهمية. فالآلة الرائعة التي يعمل عليها مشغل غير مدرب لا تحقق الأداء المطلوب. ولهذا السبب نستثمر في تدريب مشغّل آلة التشكيل بالدرفلة كجزء من كل تسليم.
الأسئلة الشائعة
تستغرق الكفاءة الأساسية 3–5 أيام من التدريب العملي. وتتطوّر الكفاءة الكاملة، بما في ذلك استكشاف الأعطال والصيانة، عبر 2–3 أشهر من خبرة الإنتاج اليومي.
نعم. معظم ماكينات التشكيل بالدرفلة الحديثة مصمّمة للتشغيل بمشغّل واحد. ويدير المشغّل تغذية الملف ويراقب الجودة ويتعامل مع تكديس القطع من محطة تحكم واحدة.
لا يُشترط أي درجة رسمية. فالميل الميكانيكي والانتباه للتفاصيل والاستعداد لاتباع بروتوكولات السلامة هي المؤهلات الأساسية. ويوفّر تدريب مشغّل آلة التشكيل بالدرفلة المعرفة الفنية.
يجب التحقق من المقاسات والمقاييس مقابل المعايير الرئيسية أسبوعيًا على الأقل. فتفاوتات الإنتاج البالغة ±0.5 mm تتطلب أدوات دقيقة هي نفسها بـ ±0.1 mm أو أفضل.
تخطّي التشغيل التجريبي. غالبًا ما ينتقل المشغّلون الجدد إلى الإنتاج بسرعة كاملة دون تشغيل عينة قصيرة أولًا. وهذا أكبر مصدر منفرد لخردة الدفعة الأولى.
نعم. نوفّر التدريب بالإنجليزية، ويمكننا ترتيب الدعم بلغات أخرى للأسواق الرئيسية. ولدى مهندسينا تأشيرات عمل سارية للولايات المتحدة وأستراليا وعدة دول أوروبية وشرق أوسطية.
يُوصى بشهادة OSHA 10-Hour General Industry للمنشآت الأمريكية. وفي أوروبا، يجب أن يكون المشغّلون على دراية بمتطلبات السلامة CE وفقًا EN 60204-1 لسلامة المعدات الكهربائية على الآلات.
يوقف المشغّل الخط، ويثبّت ذيل الملف على فك اللف، ويحمّل الملف الجديد، ويحاذي الشريط إلى خط مركز الموجّه الداخلي، ويشغّل عينة اختبار بطول 2 متر قبل استئناف السرعة الكاملة.
هذا انتهاك خطير للسلامة. يجب فصل الطاقة عن الآلة وقفلها قبل أي تعديل مادي. فضبط الأسطوانات أثناء تشغيل الآلة، حتى لو كانت متوقفة، ينطوي على خطر التشغيل العرضي والإصابة.
بالتأكيد. التنظيف والفحص اليوميان يمدّدان عمر الأسطوانة بنسبة 30–50%. فالأسطوانات المتسخة أو المهملة تتهالك أسرع وتنتج قطاعات أسوأ وتتطلب استبدالًا مبكرًا. وهذا يؤثر مباشرة على ربحيتك.
سجل التعديلات
| التاريخ | الإصدار | يتغير |
|---|---|---|
| 2026-07-02 | 1.0 | النشر الأولي |
محفزات المراجعة القادمة
- تحديثات OSHA لحماية الآلات أو معايير LOTO
- معايير تفاوت ASTM أو CEN جديدة للقطاعات المشكّلة على البارد
- تحديثات برنامج تدريب Beli Rollforming أو إضافة نماذج آلات جديدة
- ملاحظات القراء التي تشير إلى مجالات مهارات مشغّل مفقودة
- تغييرات كبيرة في تكنولوجيا أتمتة التشكيل بالدرفلة تؤثر على مسؤوليات المشغّل



 العربية