


Введение
Профилегибочный стан может производить тысячи метров точных профилей в день. Без должным образом обученного оператора тот же стан превращается в источник брака, простоев и опасностей для безопасности. Обучение операторов профилирования — основа прибыльного, безопасного и стабильного производства. Пропустите его, и платите за это каждую смену.
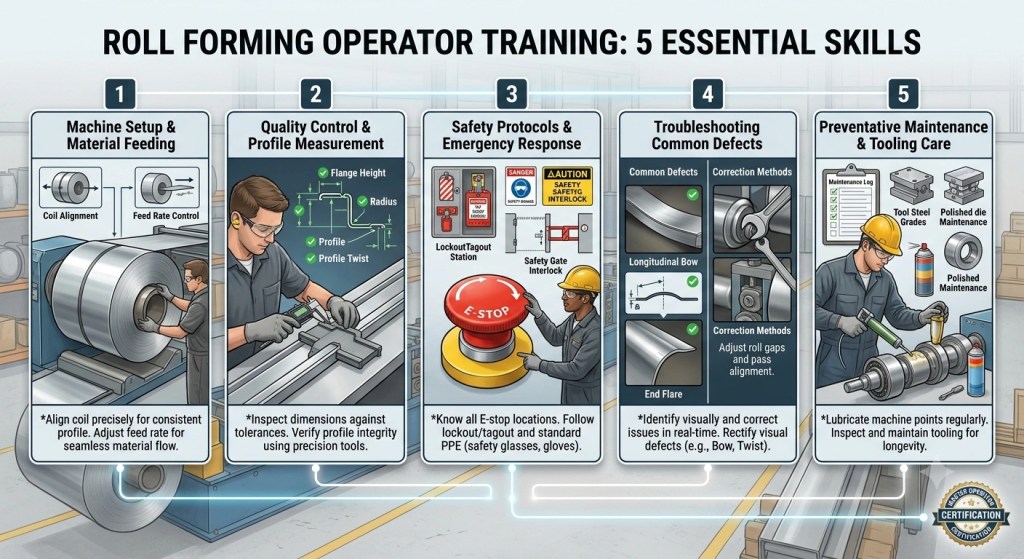
Каждый оператор профилегибочного стана должен освоить определённые компетенции, прежде чем вести производственную линию самостоятельно. Независимо от того, работаете ли вы на линию профилирования лотков для кабеля или станок для Z-прогонов, базовые навыки остаются неизменными. Комплексное обучение операторов профилирования превращает новичка в уверенного, безопасного и производительного оператора.
Это руководство охватывает пять навыков, которыми должен владеть каждый оператор профилегибочного станка. Beli Rollforming, имея опыт с 2005 года по экспорту станков в 50+ стран, включая США, Европу и Австралию, обучила операторов по всему миру. Мы собрали этот опыт в одно практическое пособие.
Обучение операторов профилирования в цифрах:
- Качество настройки определяет 80% итоговой точности профиля
- Обученные операторы достигают 1–3% брака в первом прогоне против 10–25% у необученных
- Необученные операторы вызывают 12–20 часов простоя в месяц против менее 4 часов у обученных
- Ежедневные проверки техобслуживания продлевают срок службы оснастки на 30–50%
- Базовая компетентность оператора требует 3–5 дней практического обучения
Навык 1: Настройка станка и подача материала
Почему важна настройка
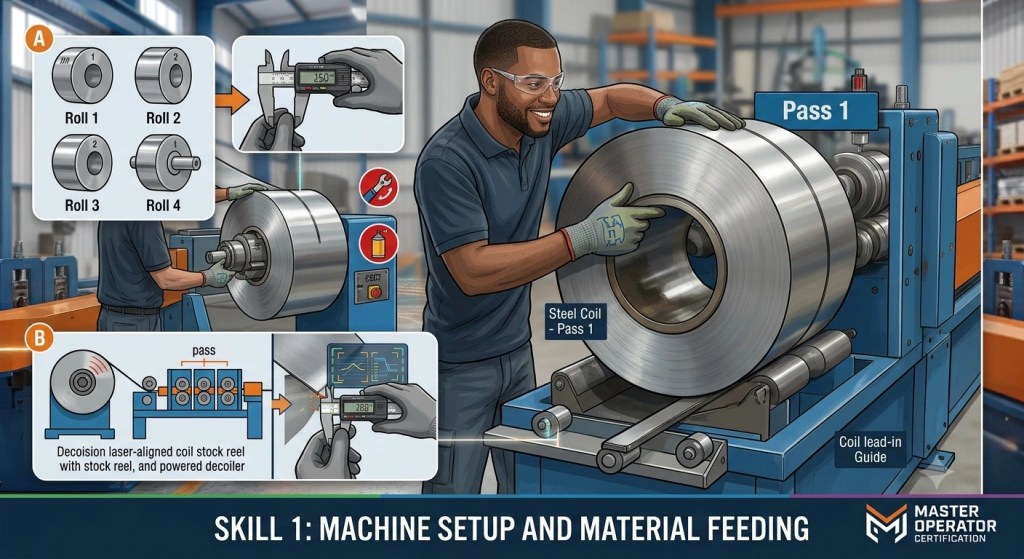
Правильная настройка станка определяет 80% качества вашей продукции. Смещённый входной направляющий, неверное натяжение рулона или неправильная последовательность проходов создают дефекты, которые распространяются по всей профилегибочной линии. Поэтому обучение оператора профилегибки должно начинаться с основ настройки. Оператор станка, освоивший настройку, контролирует качество каждого последующего профиля.
Согласно OSHA’s machine guarding guidelines, неправильная настройка — одна из главных причин как брака, так и травм операторов на оборудовании для обработки металла.
Основные задачи настройки
Обученный оператор профилегибочного станка должен уверенно выполнять эти этапы настройки:
- Загрузка рулона и настройка разматывателя. Загрузите стальной рулон на разматыватель, задайте натяжение и выровняйте осевую линию полосы с входным направляющим.
- Позиционирование входного направляющего. Установите ширину и высоту входного направляющего точно по размерам полосы.
- Проверка роликовых клетей. Пройдите по каждой формовочной клети, чтобы подтвердить, что положения роликов соответствуют цветочной диаграмме для целевого профиля.
- Предварительный тестовый прогон. Прогоните 2–3 метра полосы на низкой скорости, чтобы проверить скручивание, прогиб или отклонение размеров перед полным производством.
| Задача настройки | Частая ошибка | Последствие |
|---|---|---|
| Центрирование рулона | Рулон со смещённым центром | Полоса уходит в сторону, трещины на кромках |
| Ширина входного направляющего | Слишком широкая | Профиль скручивается или прогибается |
| Выравнивание роликов | Пропущена проверка клети | Размерные ошибки далее по линии |
| Длина тестового прогона | Пропуск тестового прогона | Массовый брак в первой партии |
Совет по обращению с материалом
Всегда осматривайте рулон на предмет повреждения кромок, ржавчины или волнистости перед подачей. Повреждённый рулон даёт дефекты с первого метра. стандарт ASTM A1008/A1008M определяет допустимое качество поверхности холоднокатаной стали, используемой в профилегибке.
Навык 2: Контроль качества и измерение профиля
Проверки качества в линии
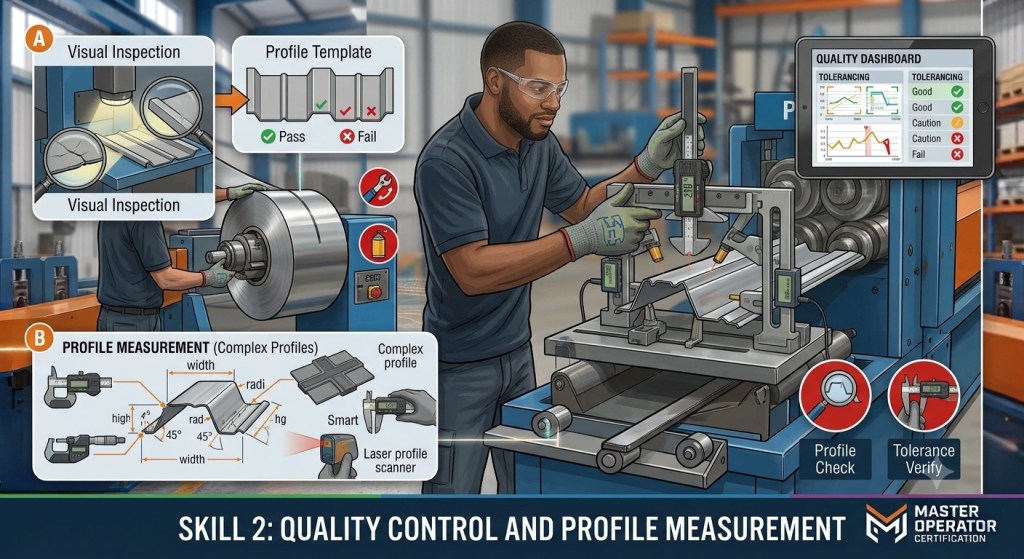
Оператор профилегибочного стана должен непрерывно контролировать размеры профиля — не только в конце прогона. Обучение операторов профилирования учит операторов выявлять отклонения на ранней стадии и корректировать их в ходе прогона.
Ключевые параметры для контроля:
- Размеры поперечного сечения. Ширина, высота и длины полок по допуску чертежа (обычно ±0,5 мм).
- Прямолинейность. Проверьте прогиб, скручивание или серповидность с помощью линейки на образце длиной 3 метра.
- Качество поверхности. Осмотрите на наличие царапин, следов валков или масляных загрязнений.
- Схемы отверстий. Если линия включает inline punching, проверьте положение и диаметр отверстий.
| Defect Type | Метод обнаружения | Adjustment |
|---|---|---|
| Скручивание | Поверните образец на плоском столе | Отрегулируйте последние 2–3 станции |
| Прогиб (вверх/вниз) | Проверка линейкой | Поднимите или опустите верхние валки |
| Серповидность (влево/вправо) | Измерение относительно прямой линии | Отрегулируйте боковые направляющие |
| Отклонение размеров | Измерение штангенциркулем | Точная настройка зазоров станций |
| Следы на поверхности | Визуальный осмотр | Очистите или замените валки |
Когда остановить линию
Если любой параметр выходит за пределы допуска, оператор должен немедленно остановить линию. Продолжение работы с материалом вне спецификации расходует рулонный прокат и создаёт затраты на доработку на последующих этапах. Как отмечает журнал The Fabricator, раннее обнаружение экономит и материал, и время работы станка.
Навык 3: Протоколы безопасности и экстренное реагирование
Безусловные правила безопасности
Безопасность — не отдельный модуль в обучении операторов профилирования. Она вплетена в каждый навык. Каждый оператор профилегибочного стана должен понять и применять эти протоколы до того, как прикоснётся к станку:
- Никогда не дотягивайтесь до зоны формовки, пока линия работает. Точки защемления между верхними и нижними валками могут раздавить пальцы за миллисекунды.
- Блокировка/маркировка (LOTO) перед любой настройкой. При регулировке валков, очистке линии или устранении замятия станок должен быть полностью обесточен и под маркировкой.
- Носите положенные СИЗ. Защитные очки, ботинки с металлическим подноском и средства защиты слуха — минимальные требования рядом с работающим профилегибочная машина.
- Знайте расположение аварийных остановок. Каждый оператор должен найти все кнопки аварийной остановки до запуска линии. Проверьте их в ходе ежедневного предпускового чек-листа.
| Hazard | Risk Level | Требуемое реагирование |
|---|---|---|
| Опасная зона защемления у станций валков | Высокий | Не приближайтесь во время работы |
| Лезвие летучих ножниц | Высокий | Стоя за ограждением во время резки |
| Хлёст конца рулона | Средняя | Закрепите хвост рулона перед размоткой |
| Сброс гидравлического давления | Средняя | Соблюдайте LOTO перед обслуживанием |
| Шум выше 85 дБ | Средняя | Используйте средства защиты слуха |
Шаги экстренного реагирования
Если произошла травма или отказ оборудования:
- Немедленно нажмите ближайшую кнопку аварийной остановки.
- Вызовите первую помощь или медицинское реагирование, если кто-либо пострадал.
- Не перезапускайте станок, пока причина не выявлена и не устранена.
- Document the incident per your facility’s reporting procedure.
Стандарт OSHA 1910.147 регламентирует процедуры блокировки/маркировки для всего обслуживания оборудования. Соблюдение обязательно на предприятиях США и представляет собой передовую практику повсюду.

Навык 4: Устранение распространённых дефектов
Оператор как первый реагирующий
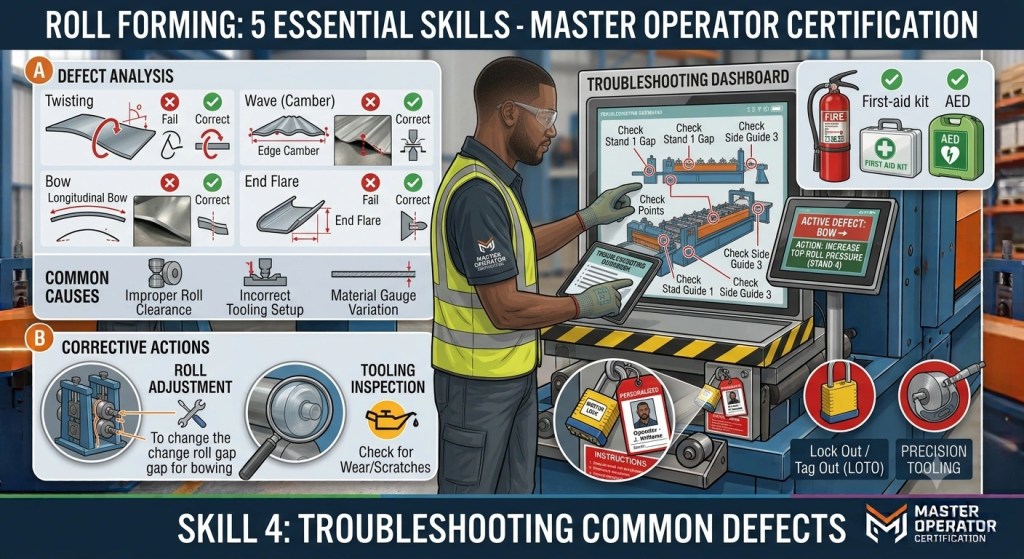
Когда появляются дефекты профиля, оператор профилегибочного стана — первый, кто оказывается на месте. Ожидание инженера-наладчика тратит время производства. Качественное обучение операторов профилирования должно оснастить операторов для диагностики и устранения наиболее распространённых проблем, превращая каждого оператора в квалифицированного первого реагирующего на линии.
Топ-5 дефектов и их устранение
| # | Дефект | Вероятная причина | Устранение оператором |
|---|---|---|---|
| 1 | End flare | Чрезмерная формовка на последней станции | Снизьте давление на финальном проходе |
| 2 | Скручивание | Неравномерное боковое давление | Отрегулируйте боковые валки симметрично |
| 3 | Царапины на поверхности | Грязные или повреждённые валки | Очистите валки; проверьте на зазубрины |
| 4 | Волна или коробление | Избыточное внутреннее напряжение | Снизьте угол формовки за проход |
| 5 | Нестабильная длина | Сбой энкодера или датчика | Проверьте выравнивание энкодера; перекалибруйте |
Систематический метод устранения неполадок
Обученный оператор профилирования должен следовать этой последовательности:
- Чётко определите дефект. Это скручивание, прогиб, раскрытие, повреждение поверхности или отклонение размеров?
- Определите исходную станцию. Запустите короткий образец и проверьте профиль на каждой станции, чтобы найти, где начинается дефект.
- Вносите одну корректировку за раз. Измените один зазор валка или положение направляющей, затем повторите проверку. Одновременные множественные изменения делают невозможным выявление того, что сработало.
- Зафиксируйте устранение. Log the adjustment in the machine’s setup sheet so the next operator does not repeat the troubleshooting cycle.
Лаборатория Стандарты CEN для холодногнутых стальных профилей дают эталоны допусков, помогающие операторам определить, вернула ли корректировка профиль в допуск.
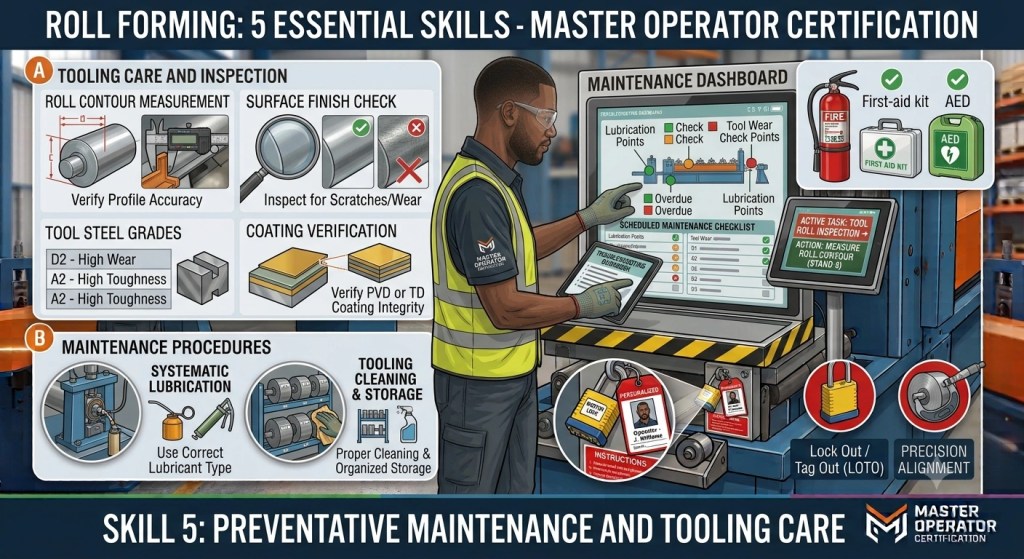
Навык 5: Профилактическое обслуживание и уход за оснасткой
Ежедневный чек-лист техобслуживания
Обучение операторов профилирования должно включать практическое профилактическое обслуживание. Оператор, который ежедневно работает на станке, — лучший кандидат для выявления ранних признаков износа. Пропуск ежедневных проверок ведёт к постепенному снижению качества, которое остаётся незамеченным, пока не вырастет доля брака.
| Check | Частота | На что обратить внимание |
|---|---|---|
| Состояние поверхности валков | Ежедневно | Царапины, точечная коррозия, налёт |
| Температура подшипников | Ежедневно | Чрезмерный нагрев или вибрация |
| Уровень гидравлического масла | Ежедневно | Ниже минимальной отметки |
| Точки смазки | Ежедневно | Смазка во всех отмеченных фитингах |
| Натяжение ремня и цепи | Еженедельно | Провисание, износ, перекос |
| Электрические соединения | Ежемесячно | Ослабшие провода, коррозия |
| Состояние лезвия ножниц | Еженедельно | Затупление, сколы |
Наше подробное руководство по профилактическому техническому обслуживанию при профилировании предоставляет полные ежедневные, ежемесячные и ежегодные чек-листы с конкретными интервалами для каждого компонента.
Основы ухода за оснасткой
Оснастка профилирования — сердце станка. Повреждённые валки производят бракованные профили с момента их установки. Каждый оператор профилегибочного стана должен соблюдать эти правила ухода за оснасткой:
- Никогда не насаживайте валки на валы силой. Валки должны плавно надеваться на вал. Применение силы создаёт микроповреждения, ухудшающие формующую поверхность.
- Храните валки правильно. Когда не используются, валки следует хранить на стеллажах в сухом, чистом помещении. Штабелирование валков на полу провоцирует повреждение поверхности.
- Очищайте валки после каждого прогона. Удаляйте масло, металлическую пыль и мусор мягкой тканью. Никогда не используйте абразивные прокладки, которые царапают формующую поверхность.
- Осматривайте валки перед установкой. Проверьте на зазубрины, коррозию или размерный износ. Повреждённый валок должен быть заменён или восстановлен перед использованием.
As Справочник по стальному строительству AISC подчёркивает, что точность в холодногнутых профилях начинается с точности в оснастке, которая их создаёт.
Сравнение: обученные против необученных операторов
| Показатель | Обученный оператор | Необученный оператор |
|---|---|---|
| Время настройки | 20–40 минут | 60–120 минут |
| Доля брака в первом прогоне | 1–3% | 10–25% |
| Скорость обнаружения дефектов | Minutes | Часы или полностью пропущено |
| Происшествия с безопасностью в год | Near zero | 2–5 незначительных случаев |
| Простой станка в месяц | <4 hours | 12–20 hours |
| Срок службы оснастки | Полный расчётный ресурс | Снижен на 30–50% |
Разница разительна. Обученный оператор профилегибочного стана производит больше, меньше тратит и остаётся в безопасности. Качественное обучение операторов профилирования окупается в первый же месяц производства. Экономия нарастает каждый последующий месяц.
Как Beli Rollforming поддерживает обучение операторов
Beli Rollforming не просто поставляет станки. Мы помогаем вашей команде их эксплуатировать. Каждый поставляемый нами станок включает:
- Пусконаладку и обучение на месте. Наши инженеры посещают ваше предприятие, настраивают станок и обучают ваших операторов всем пяти навыкам, рассмотренным в этом руководстве.
- Видеотеку обучения. Мы предоставляем записанные инструкции по настройке, регулировке и процедурам обслуживания, специфичным для вашей модели станка.
- Документацию по настройке. Каждый станок поставляется с подробными настроечными листами, цветовыми диаграммами и спецификациями допусков, адаптированными под ваши профили.
- Удалённую поддержку по устранению неполадок. Если оператор сталкивается с дефектом, который не может устранить, наши инженеры дают рекомендации в реальном времени по видеосвязи.
Обладая производственным опытом в отрасли роликовой формовки с 2005 года и станками, работающими в 50+ странах, преимущественно в США, Европе и Австралии, Beli Rollforming понимает, что готовность оператора не менее важна, чем качество станка. Как автоматизацию ролл-форминга advances, the operator’s role shifts from manual control to system monitoring. But the foundational skills remain critical. A great machine with an untrained operator underperforms. That is why we invest in обучение операторов профилирования как часть каждой поставки.
Часто задаваемые вопросы
Базовая компетентность требует 3–5 дней практического обучения. Полная квалификация, включая устранение неполадок и обслуживание, формируется за 2–3 месяца ежедневного производственного опыта.
Да. Большинство современных профилегибочные машины рассчитаны на управление одним оператором. Оператор управляет подачей рулона, контролирует качество и выполняет укладку после отрезки с одного пульта управления.
Формальное образование не требуется. Механическая смекалка, внимательность к деталям и готовность соблюдать протоколы безопасности — существенные квалификации. Обучение операторов профилирования даёт технические знания.
Штангенциркули и толщиномеры следует проверять по эталонам не реже раза в неделю. Производственные допуски ±0,5 мм требуют приборов, точных самих по себе в пределах ±0,1 мм или лучше.
Пропуск тестового прогона. Новые операторы часто переходят к производству на полной скорости, не запустив сначала короткий образец. Это единственный крупнейший источник брака первой партии.
Да. Мы проводим обучение на английском и можем организовать поддержку на других языках для ключевых рынков. Наши инженеры имеют действующие рабочие визы для США, Австралии и ряда европейских и ближневосточных стран.
Сертификация OSHA 10-часовая общепромышленная рекомендуется для предприятий США. В Европе операторы должны быть знакомы с требованиями безопасности CE согласно EN 60204-1 для безопасности электрооборудования на станках.
Оператор останавливает линию, закрепляет хвост рулона на разматывателе, загружает новый рулон, выравнивает полосу по центральной линии входной направляющей и запускает 2-метровый тестовый образец перед возобновлением полной скорости.
Это серьёзное нарушение безопасности. Станок должен быть обесточен и заблокирован перед любой физической регулировкой. Регулировка валков при включённом питании станка, даже если он остановлен, несёт риск случайного запуска и травмы.
Безусловно. Ежедневная очистка и осмотр продлевают срок службы валков на 30–50%. Грязные или запущенные валки изнашиваются быстрее, дают худшие профили и требуют более ранней замены. Это напрямую сокращает вашу прибыльность.
История изменений
| Дата | Версия | Изменять |
|---|---|---|
| 2026-07-02 | 1.0 | Первоначальная публикация |
Поводы для следующего пересмотра
- Обновления OSHA по защите оборудования или стандартам LOTO
- Новые стандарты допусков ASTM или CEN для холодногнутых профилей
- Обновления учебной программы Beli Rollforming или добавление новых моделей станков
- Отзывы читателей, указывающие на отсутствующие области навыков оператора
- Существенные изменения в технологии автоматизации профилирования, влияющие на обязанности оператора



 Русский