


Giriş
Bir rulo şekillendirme makinesi günde binlerce metre hassas profil üretebilir. Uygun eğitilmiş bir operatör olmadan, aynı makine hurda, duruş süresi ve güvenlik tehlikelerinin bir kaynağına dönüşür. Rulo şekillendirme operatör eğitimi, kârlı, güvenli ve tutarlı üretimin temelidir. Bunu atlarsanız, her vardiya bunun bedelini ödersiniz.
Her rulo şekillendirme makinesi operatörü, bir üretim hattını tek başına çalıştırmadan önce belirli yetkinlikler geliştirmelidir. İster bir kablo tepsisi rulo şekillendirme hattı veya bir Z aşık makinesi, temel beceriler aynı kalır. Kapsamlı rulo şekillendirme operatör eğitimi, bir acemiyi kendine güvenen, güvenli ve üretken bir operatöre dönüştürür.
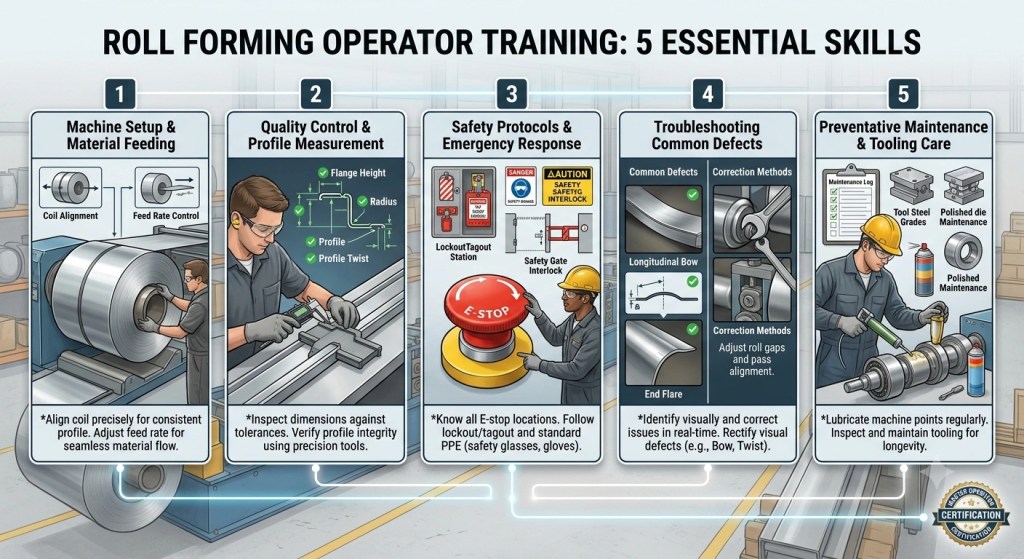
Bu rehber, her rulo şekillendirme operatörünün ustalaşması gereken beş beceriyi kapsar. 2005'ten beri ABD, Avrupa ve Avustralya genelinde 50'den fazla ülkeye makine ihraç etme deneyimiyle Beli Rollforming, dünya genelinde operatörler yetiştirdi. Bu deneyimi bu pratik başvuru kaynağında özetledik.
Rulo şekillendirme operatör eğitimi rakamlarla:
- Kurulum kalitesi, nihai profil doğruluğunun 'ini oluşturur
- Eğitimli operatörler, eğitimsizlerde –25'e karşılık %1–3 ilk çalıştırma hurdası elde eder
- Eğitimsiz operatörler ayda 12–20 saatlik duruşa neden olurken, eğitimlilerde bu 4 saatin altındadır
- Günlük bakım kontrolleri takım ömrünü –50 uzatır
- Temel operatör yeterliliği 3–5 günlük uygulamalı eğitim gerektirir
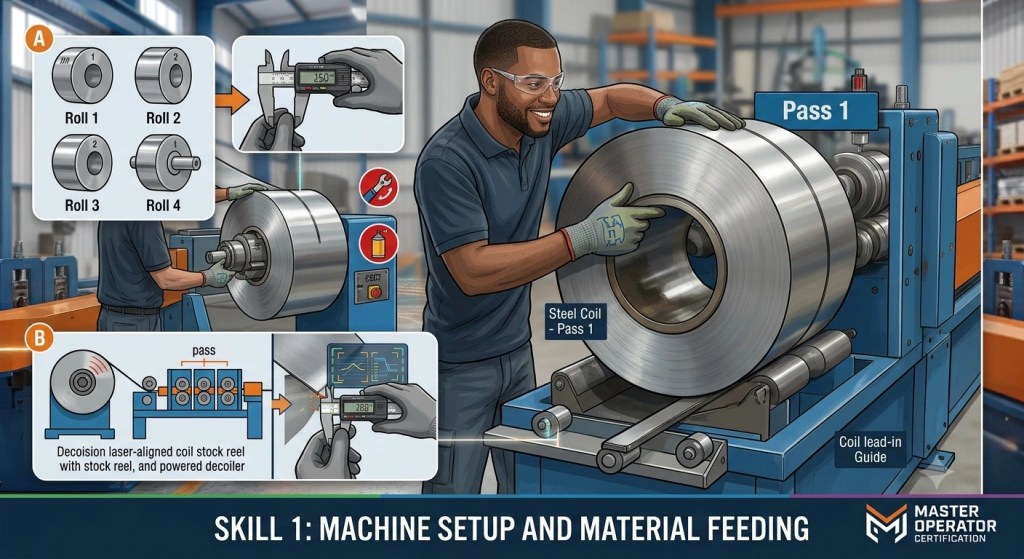
Beceri 1: Makine Kurulumu ve Malzeme Besleme
Kurulum Neden Önemlidir
Doğru makine kurulumu, çıktı kalitenizin 'ini belirler. Hizalanmamış bir giriş kılavuzu, yanlış bobin gerginliği veya hatalı paso sırası, tüm profil oluşturma hattıboyunca yayılan kusurlar oluşturur. Bu nedenle profil oluşturma operatör eğitimi, kurulum temelleriyle başlamalıdır. Kuruluma hâkim olan makine operatörü, takip eden her profilin kalitesini kontrol eder.
Şuna göre: OSHA'nın makine koruma yönergeleri, hatalı kurulum, metal şekillendirme ekipmanlarında hem kalite sorunlarının hem de operatör yaralanmalarının başlıca nedenlerinden biridir.
Temel Kurulum Görevleri
Eğitimli bir profil oluşturma makinesi operatörü, bu kurulum adımlarını güvenle gerçekleştirmelidir:
- Bobin yükleme ve açıcı ayarı. Çelik bobini açıcıya yükleyin, gerginliği ayarlayın ve şerit merkez hattını giriş kılavuzuyla hizalayın.
- Giriş kılavuzu konumlandırma. Giriş kılavuzu genişliğini ve yüksekliğini, şerit boyutlarıyla birebir eşleşecek şekilde ayarlayın.
- Merdane istasyonu doğrulama. Her şekillendirme istasyonunu dolaşarak merdane konumlarının hedef profil için çiçek diyagramıyla (flower diagram) eşleştiğini onaylayın.
- Uçuş öncesi test çalıştırması. Tam üretimden önce bükülme, yaylanma veya boyutsal sapma kontrolü için düşük hızda 2–3 metre şerit çalıştırın.
| Kurulum Görevi | Yaygın Hata | Sonuç |
|---|---|---|
| Bobin merkezleme | Merkez dışı bobin | Şerit sapması, kenar çatlağı |
| Giriş kılavuzu genişliği | Çok geniş | Profil burkulur veya bükülür |
| Merdane hizalaması | Atlanmış istasyon kontrolü | Aşağı akışta boyutsal hatalar |
| Test çalıştırma uzunluğu | Test çalıştırmasını atlama | İlk partide toplu hurda |
Malzeme Taşıma İpucu
Beslemeden önce bobini her zaman kenar hasarı, pas veya dalgalılık açısından inceleyin. Hasarlı bir bobin, ilk metreden itibaren kusurlar üretir. Bu ASTM A1008/A1008M standardı profil oluşturmada kullanılan soğuk haddelenmiş çelik için kabul edilebilir yüzey kalitesini tanımlar.
Beceri 2: Kalite Kontrolü ve Profil Ölçümü
Hat İçi Kalite Kontrolleri
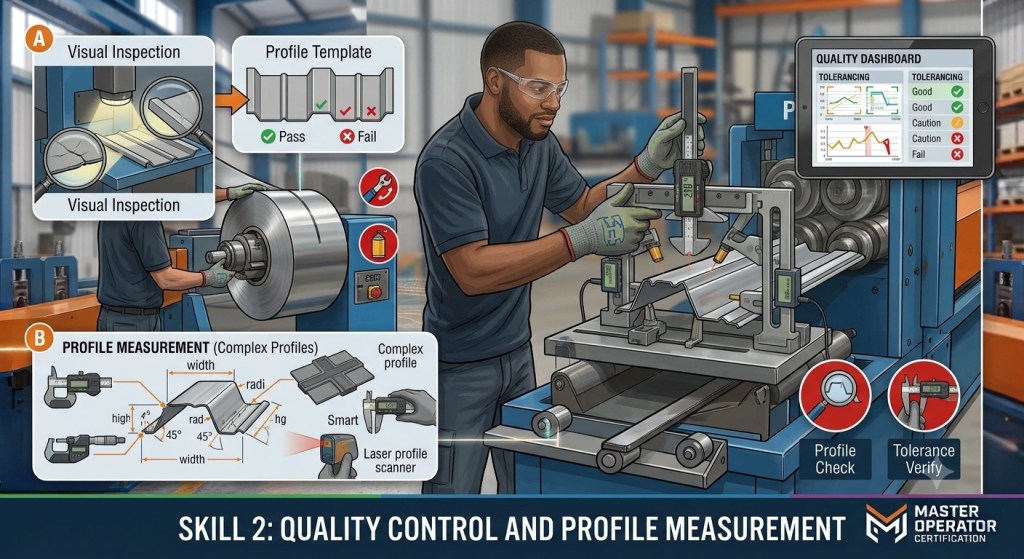
Bir rulo şekillendirme makinesi operatörü, profil boyutlarını sürekli olarak — yalnızca çalıştırmanın sonunda değil — doğrulamalıdır. Rulo şekillendirme operatör eğitimi, operatörlere sapmaları erken yakalayıp çalışma sırasında ayar yapmayı öğretir.
Takip edilecek temel ölçümler:
- Kesit boyutları. Çizime göre genişlik, yükseklik ve bacak uzunlukları toleransı (tipik olarak ±0,5 mm).
- Düzgünlük. 3 metrelik bir numune üzerinde bir cetvel kullanarak eğilme, burulma veya kamber için kontrol edin.
- Yüzey kalitesi. Çizikler, rulo izleri veya yağ kirliliği açısından inceleyin.
- Delik desenleri. Hat şunları içeriyorsa sıralı delme, delik konumunu ve çapını doğrulayın.
| Arıza Türü | Tespit Yöntemi | Ayarlama |
|---|---|---|
| Bükülme | Numuneyi düz masa üzerinde döndürün | Son 2–3 istasyonu ayarlayın |
| Eğilme (yukarı/aşağı) | Cetvel kontrolü | Üst silindirleri yükseltin veya alçaltın |
| Kamber (sol/sağ) | Düz çizgiye karşı ölçün | Yan kılavuzları ayarlayın |
| Boyutsal sapma | Kumpas ölçümü | İstasyon boşluklarını ince ayarlayın |
| Yüzey izleri | Görsel muayene | Silindirleri temizleyin veya değiştirin |
Hat Ne Zaman Durdurulmalı
Herhangi bir ölçüm toleransın ötesine kayarsa, operatör hattı derhal durdurmalıdır. Spesifikasyon dışı malzeme üretmeye devam etmek bobin stokunu israf eder ve sonradan yapılacak yeniden işleme maliyetleri oluşturur. ... gibi, The Fabricator dergisi belirtiyor, erken tespit hem malzemeden hem de makine zamanından tasarruf sağlar.
Beceri 3: Güvenlik Protokolleri ve Acil Müdahale
Pazarlık kabul etmeyen güvenlik kuralları
Güvenlik, rulo şekillendirme operatör eğitiminde ayrı bir modül değildir. Her beceriye işlenmiştir. Her rulo şekillendirme makinesi operatörü, makineye dokunmadan önce bu protokolleri anlamalı ve uygulamalıdır:
- Hat çalışırken şekillendirme alanına asla uzanmayın. Üst ve alt silindirler arasındaki sıkışma noktaları parmakları milisaniyeler içinde ezebilir.
- Herhangi bir ayarlamadan önce kilitleme/etiketleme (LOTO) yapın. Silindirleri ayarlarken, hattı temizlerken veya sıkışmayı giderirken makine tamamen enerjisiz bırakılmalı ve etiketlenmelidir.
- Gerekli KKD'yi giyin. Güvenlik gözlüğü, çelik burunlu ayakkabı ve işitme koruması, çalışan bir rulo şekillendirme makinesi.
- Acil durdurma konumlarını bilin. Her operatör, hattı başlatmadan önce tüm acil durdurma (E-stop) düğmelerini bulmalıdır. Onları günlük ön başlatma kontrol listesi sırasında test edin.
| Tehlike | Risk Seviyesi | Gerekli Müdahale |
|---|---|---|
| Silindir istasyonlarındaki sıkışma noktası | Yüksek | Çalışırken asla yaklaşmayın |
| Uçan makas bıçağı | Yüksek | Kesim sırasında koruyucunun arkasında durun |
| Bobin ucunun savrulması | Orta | Açmadan önce bobin kuyruğunu sabitleyin |
| Hidrolik basınç tahliyesi | Orta | Bakım yapmadan önce LOTO'ya uyun |
| 85 dB üzeri gürültü | Orta | İşitme koruması giyin |
Acil Müdahale Adımları
Bir yaralanma veya ekipman arızası meydana gelirse:
- En yakın acil durdurma (E-stop) düğmesine derhal basın.
- Yaralanan olursa ilk yardım veya tıbbi müdahale çağırın.
- Sebep tespit edilip düzeltilene kadar makineyi yeniden başlatmayın.
- Olayı, kurumunuzun raporlama prosedürüne uygun olarak belgeleyin.
OSHA standardı 1910.147 tüm makine bakımları için kilitleme/etiketleme prosedürlerini yönetir. ABD tesislerinde uyum zorunludur ve her yerde en iyi uygulamayı temsil eder.

Beceri 4: Yaygın Kusurların Sorun Giderilmesi
İlk Müdahale Eden Olarak Operatör
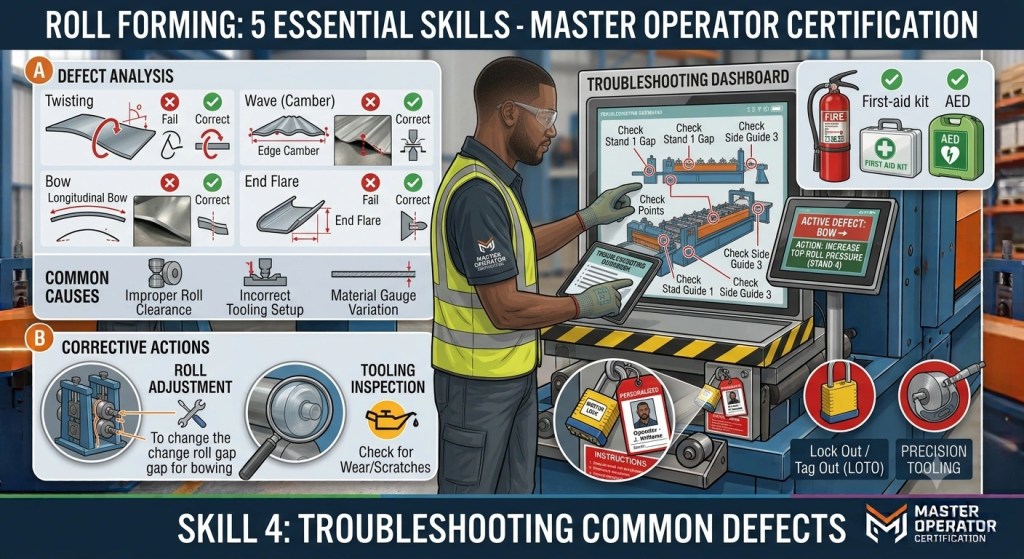
Profil kusurları ortaya çıktığında, rulo şekillendirme makinesi operatörü olay yerindeki ilk kişidir. Bir bakım mühendisini beklemek üretim zamanı israf eder. Kaliteli rulo şekillendirme operatör eğitimi, operatörleri en yaygın sorunları teşhis edip çözmekle donatmalı ve her operatörü hatta yetenekli bir ilk müdahale görevlisine dönüştürmelidir.
İlk 5 Kusur ve Düzeltmeleri
| # | Kusur | Muhtemel neden | Operatör Düzeltmesi |
|---|---|---|---|
| 1 | Son alevlenme | Son istasyonda aşırı şekillendirme | Son geçişteki basıncı azaltın |
| 2 | Bükülme | Düzgün olmayan yan basınç | Yan silindirleri simetrik olarak ayarlayın |
| 3 | Yüzey çizilmesi | Kirli veya hasarlı silindirler | Silindirleri temizleyin; çentikler için inceleyin |
| 4 | Dalga veya burkulma | Aşırı iç gerilme | Geçiş başına şekillendirme açısını azaltın |
| 5 | Tutarsız uzunluk | Enkoder veya sensör arızası | Enkoder hizalamasını kontrol edin; yeniden kalibre edin |
Sistematik Sorun Giderme Yöntemi
Eğitimli bir rulo şekillendirme operatörü şu sırayı izlemelidir:
- Kusuru net bir şekilde belirleyin. Bükülme, eğilme, açık kenar, yüzey hasarı veya boyutsal sapma mı?
- Kaynak istasyonunu bulun. Kısa bir numune çalıştırın ve kusurun nerede başladığını bulmak için profili her istasyonda kontrol edin.
- Bir seferde bir ayar yapın. Tek bir silindir boşluğunu veya kılavuz konumunu değiştirin, ardından yeniden test edin. Eşzamanlı birden fazla değişiklik, işe yarayanı belirlemeyi imkansız kılar.
- Düzeltmeyi kaydedin. Yapılan ayarlamayı makinenin kurulum sayfasına kaydedin, böylece bir sonraki operatör arıza giderme sürecini tekrarlamak zorunda kalmasın.
Şu Soğuk şekillendirilmiş çelik profiller için CEN standartları operatörlerin bir ayarın profili spesifikasyona geri getirip getirmediğini belirlemesine yardımcı olan tolerans kıstasları sağlar.
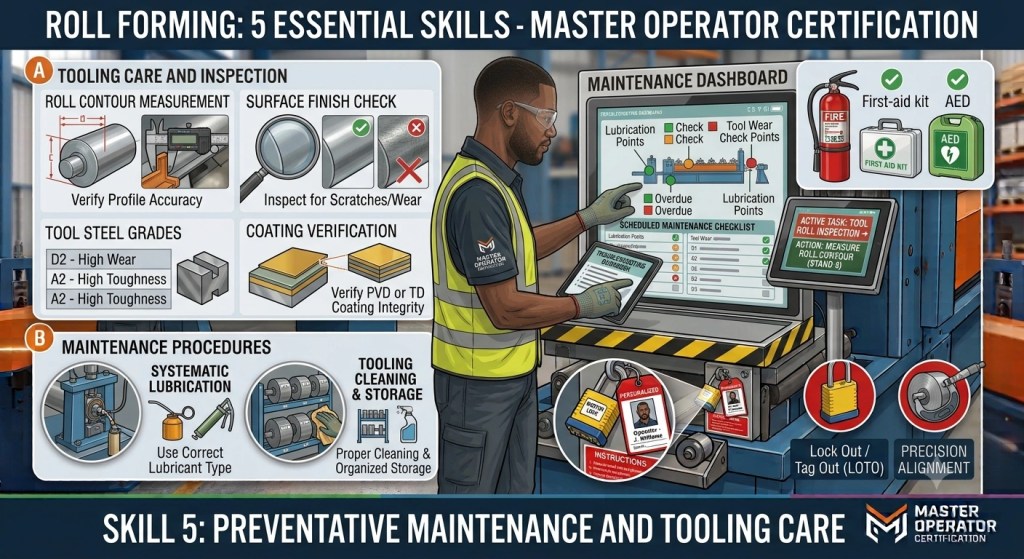
Beceri 5: Önleyici Bakım ve Takım Bakımı
Günlük Bakım Kontrol Listesi
Rulo şekillendirme operatör eğitimi, uygulamalı önleyici bakımı içermelidir. Makineyi günlük çalıştıran operatör, erken aşınma işaretlerini yakalamak için en uygun kişidir. Günlük kontrolleri atlamak, hurda oranları artana kadar fark edilmeyen kademeli kalite düşüşüne yol açar.
| Kontrol etmek | Frekans | Nelere Dikkat Edilmeli |
|---|---|---|
| Silindir yüzey durumu | Günlük | Çizikler, çukurlaşma, birikme |
| Rulman sıcaklığı | Günlük | Aşırı ısı veya titreşim |
| Hidrolik yağ seviyesi | Günlük | Minimum işaretin altında |
| Yağlama noktaları | Günlük | İşaretli tüm bağlantı noktalarına gres |
| Kayış ve zincir gerginliği | Haftalık | Gevşeklik, aşınma, hizalanmama |
| Elektrik bağlantıları | Aylık | Gevşek kablolar, korozyon |
| Makas bıçağı durumu | Haftalık | Körelme, çapaklanma |
Ayrıntılı Rulo şekillendirme önleyici bakım kılavuzu her bileşen için belirli aralıklarla tam günlük, aylık ve yıllık kontrol listeleri sağlar.
Takım Bakımı Temelleri
Rulo şekillendirme takımı, makinenin kalbidir. Hasarlı silindirler, takıldığı andan itibaren kusurlu profiller üretir. Her rulo şekillendirme makinesi operatörü bu takım bakım kurallarına uymalıdır:
- Silindirleri millere asla zorla takmayın. Silindirler mil üzerine sorunsuz kaymalıdır. Zorlama, şekillendirme yüzeyini bozan mikro hasarlar oluşturur.
- Silindirleri uygun şekilde saklayın. Kullanımda değilken silindirler kuru, temiz bir ortamda raflarda saklanmalıdır. Silindirleri zemine istif etmek yüzey hasarına davetiye çıkarır.
- Her çalışmadan sonra silindirleri temizleyin. Yağı, metal tozunu ve kalıntıları yumuşak bir bezle temizleyin. Şekillendirme yüzeyini çizen aşındırıcı pedleri asla kullanmayın.
- Kurulumdan önce silindirleri inceleyin. Çentik, korozyon veya boyutsal aşınma açısından kontrol edin. Hasarlı bir silindir kullanılmadan önce değiştirilmeli veya onarılmalıdır.
Gibi AISC Çelik Yapı El Kitabı vurguluyor: soğuk şekillendirilmiş profillerde hassasiyet, onları oluşturan takımdaki hassasiyetle başlar.
Karşılaştırma: Eğitimli ve Eğitimsiz Operatörler
| Metrik | Eğitimli Operatör | Eğitimsiz Operatör |
|---|---|---|
| Kurulum süresi | 20–40 dakika | 60–120 dakika |
| İlk çalıştırma hurdası oranı | 1–3% | 10–25% |
| Kusur tespit hızı | Dakikalar | Saatler veya tamamen gözden kaçırma |
| Yıllık güvenlik olayları | Sıfıra yakın | 2–5 küçük olay |
| Aylık makine duruş süresi | <4 saat | 12–20 saat |
| Takım ömrü | Tam nominal ömür | –50 azalmış |
Fark çarpıcıdır. Eğitimli bir rulo şekillendirme makinesi operatörü daha fazla üretir, daha az israf eder ve güvende kalır. Uygun rulo şekillendirme operatör eğitimi, kendini üretimin ilk ayı içinde amorti eder. Tasarruf, takip eden her ay bileşik olarak artar.
Beli Rollforming Operatör Eğitimini Nasıl Destekliyor
Beli Rollforming yalnızca makine sevk etmez. Ekibinizin onları çalıştırmasına yardımcı oluruz. Teslim ettiğimiz her makine şunları içerir:
- Saha içi devreye alma ve eğitim. Mühendislerimiz tesisinizi ziyaret eder, makineyi kurar ve operatörlerinizi bu rehberde ele alınan beş becerinin tümünde eğitir.
- Video eğitim kütüphanesi. Makine modelinize özel kurulum, ayar ve bakım prosedürleri için kaydedilmiş uygulamalı anlatımlar sağlarız.
- Kurulum dokümantasyonu. Her makine, profillerinize göre özelleştirilmiş ayrıntılı kurulum sayfaları, çiçek diyagramları ve tolerans spesifikasyonlarıyla sevk edilir.
- Uzaktan sorun giderme desteği. Bir operatör çözemediği bir kusurla karşılaşırsa, mühendislerimiz görüntülü arama yoluyla gerçek zamanlı rehberlik sağlar.
2005'ten beri rulo şekillendirme sektöründeki üretim deneyimi ve başta ABD, Avrupa ve Avustralya olmak üzere 50'den fazla ülkede çalışan makineleriyle Beli Rollforming, operatör hazırlığının makine kalitesi kadar önemli olduğunu bilir. rulo şekillendirme otomasyonu Teknolojideki gelişmelerle birlikte operatörün rolü manuel kontrolden sistem izlemeye doğru kayıyor. Ancak temel beceriler kritik önem taşımaya devam ediyor. Eğitimsiz bir operatöre sahip harika bir makine bile düşük performans gösterir. Bu nedenle yatırım yapıyoruz... rulo şekillendirme operatör eğitimi her teslimatın bir parçası olarak.
Sıkça Sorulan Sorular
Temel yeterlilik 3–5 günlük uygulamalı eğitim alır. Sorun giderme ve bakımı da içeren tam yetkinlik, 2–3 aylık günlük üretim deneyimiyle gelişir.
Evet. Çoğu modern rulo şekillendirme makineleri tek operatör çalışması için tasarlanmıştır. Operatör, bobin beslemeyi yönetir, kaliteyi izler ve kesim istiflemeyi tek bir kontrol istasyonundan gerçekleştirir.
Resmi bir diploma gerekmez. Mekanik yetenek, detaya gösterilen özen ve güvenlik protokollerine uyma istekliliği temel niteliklerdir. Rulo şekillendirme operatör eğitimi teknik bilgiyi sağlar.
Kumpaslar ve ölçüm aletleri en az haftalık olarak referans standartlara karşı doğrulanmalıdır. ±0,5 mm'lik üretim toleransları, kendileri ±0,1 mm veya daha iyi doğrulukta olan cihazlar gerektirir.
Test çalıştırmasını atlamak. Yeni operatörler genellikle önce kısa bir numune çalıştırmadan tam hızlı üretime atlar. Bu, ilk parti hurdasına giden tek en büyük kaynaktır.
Evet. Eğitimi İngilizce veriyoruz ve büyük pazarlar için diğer dillerde destek ayarlayabiliriz. Mühendislerimizin ABD, Avustralya ve çeşitli Avrupa ve Orta Doğu ülkeleri için geçerli çalışma vizeleri bulunmaktadır.
ABD tesisleri için OSHA 10 Saatlik Genel Sanayi sertifikası önerilir. Avrupa'da operatörler, ... uyarınca CE güvenlik gereksinimlerine aşina olmalıdır EN 60204-1 makinelerde elektrikli ekipman güvenliği için.
Operatör hattı duraklatır, bobin kuyruğunu açıcı (uncoiler) üzerinde sabitler, yeni bobini yükler, şeridi giriş kılavuzu merkez hattına hizalar ve tam hıza dönmeden önce 2 metrelik bir test numunesi çalıştırır.
Bu ciddi bir güvenlik ihlalidir. Makine, herhangi bir fiziksel ayarlamadan önce enerjisiz bırakılmalı ve kilitlenmelidir. Makine enerjiliyken, durdurulmuş olsa bile silindir ayarlamak kazalı çalıştırma ve yaralanma riski taşır.
Kesinlikle. Günlük temizlik ve muayene silindir ömrünü –50 uzatır. Kirli veya ihmal edilmiş silindirler daha hızlı aşınır, daha düşük kaliteli profiller üretir ve daha erken değiştirilme gerektirir. Bu doğrudan kârlılığınızı düşürür.
Değişiklik geçmişi
| Tarih | Sürüm | Değiştirmek |
|---|---|---|
| 2026-07-02 | 1.0 | İlk yayın |
Sonraki gözden geçirme tetikleyicileri
- OSHA'nın makine koruma veya LOTO standartlarına güncellemeleri
- Soğuk şekillendirilmiş profiller için yeni ASTM veya CEN tolerans standartları
- Beli Rollforming eğitim programı güncellemeleri veya eklenen yeni makine modelleri
- Eksik operatör beceri alanlarını gösteren okuyucu geri bildirimleri
- Operatör sorumluluklarını etkileyen rulo şekillendirme otomasyon teknolojisindeki önemli değişiklikler



 Türkçe