


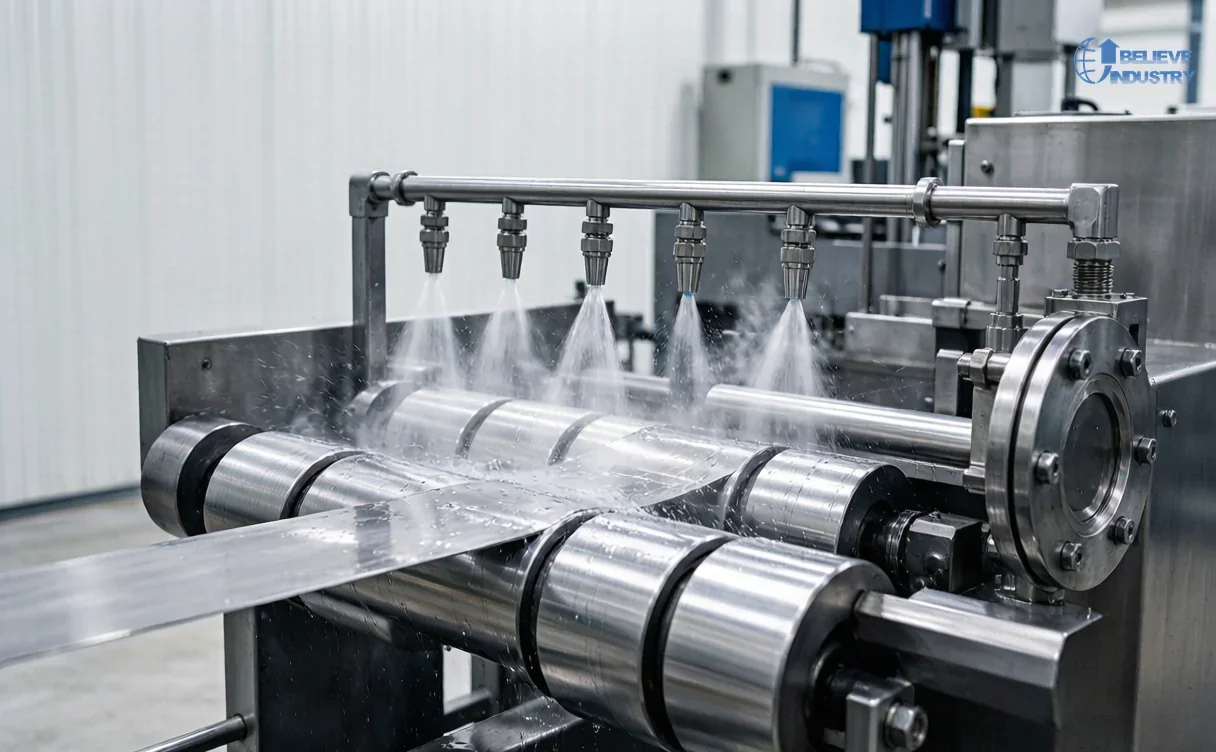
Rulo şekillendirmede yağlama bir şekillendirme değişkenidir; pompa düşük göründüğünde birinin üstüne eklediği bir sarf malzemesi değildir. Sürtünmeyi, ısıyı, yüzey kalitesini ve boyanın ya da yapıştırıcının sonradan tutunup tutunmayacağını belirler.
Kuru çelik çelik üzerinde 0.4 ila 0.6 sürtünme katsayısıyla çalışır. Çalışan bir film bunu 0.08 ila 0.15 aralığına indirir. Bu bant içinde şerit merdanelere hâlâ tutunur, malzeme yırtılmak yerine akar ve yüzey istifleyiciye sağlam ulaşır.
Bandın dışına çıkıldığında hat bunu belli eder. Film azlığı yapışma, çizilme ve ısı olarak görünür. Fazlalık ise kayma, merdane izi ve çıkmayan bir kalıntı olarak görünür.
Film Gerçekte Ne Yapar
Bir rulo şekillendirme yağlayıcısı aynı anda beş iş yapar. Sürtünmeyi düşürür, şekillendirme bölgesinden ısı taşır, metal tozlarını süpürür, geçici bir korozyon bariyeri bırakır ve merdane ile zımba ömrünü uzatır. The Fabricator'ın rulo şekillendirme yağlaması incelemesi aynı beş işlevi sıralar.
Isı, tesislerin en çok göz ardı ettiği işlevdir. 30 m/min hızda soğutma sıvısı olmadan çalışan bir hat, şerit sıcaklığını girişten son standa kadar 20 ila 40 °C yükseltebilir. Bu ısı filmi inceltir ve viskoziteyi tam da gerinmenin en yüksek olduğu yerde düşürür.
Sürtünme aynı zamanda şekli belirler. Hattaki her açı varsayılan bir sürtünme değerine göre ayarlanır, bu yüzden yağlayıcı değişimi geri yaylanmayı, boyu ve eğriliği kaydırır.
Kural 1: Kimyayı Yüzeyle Eşleştirin
Yağlayıcıya malzeme karar verir, pompa veya satın alma sözleşmesi değil. Soğuk haddelenmiş ve sıcak haddelenmiş çelik pasif yüzeylerdir ve demir esaslı yağlayıcıların çoğunu kabul eder. Kaplamalı, boyalı ve demir dışı yüzeyler aktiftir ve yanlış katkı bunlara saldırır.
Galvanizli ve Galvalume malzemede agresif aşırı basınç katkıları kaplamayı lekeleyebilir ve depoda beyaz pası başlatabilir. Alüminyumda pH 9 üzerindeki bir sıvı yüzeye saldırır ve koyu leke bırakır. Ön boyalı ruloda silikon ve ağır vaks boyayı, yapıştırıcıyı ve kaynağı engeller.
| Surface | Main risk | Choose | Avoid |
|---|---|---|---|
| Soğuk haddelenmiş çelik | Aşınma, yapışma | Genel demir esaslı saf yağ veya emülsiyon | Özel bir şey gerekmez, filtrelemeyi sürdürün |
| Galvanizli, Galvalume | Beyaz pas, lekeleme | Kararlı, hafif EP, klorsuz | Asidik veya klorlu EP paketleri |
| Alüminyum | Leke, kararma | pH 7 ila 9, alüminyuma uygun | pH 9 üzerindeki alkalin sıvılar |
| Ön boyalı rulo | Boya kalkması, bağlanma hatası | Hafif uçucu yağ, 0.3 ila 0.5 g/m² | Silikon, ağır vaks, solvent etkisi |
| Paslanmaz çelik | Sıvanma, yüksek basınç | Yüksek film mukavemeti, klorsuz | Klorlu katkılar |
Paslanmaz ve yüksek mukavemetli kaliteler daha fazla film mukavemeti gerektirir, daha fazla hacim değil. Bu ödünleşimin takım tarafı şurada ele alınmıştır: paslanmaz çelik rulo şekillendirme takımları.
Uyumluluk testi ucuzdur. Gerçek rulodan üç numuneyi aday yağlayıcı içinde 40 °C'de 24 saat bekletin, ardından leke, kabarma ve yapışma kaybı olup olmadığını kontrol edin.
Kural 2: Sıkma Değil, Film Ağırlığı
Film ağırlığı, yağlamayı tekrarlanabilir kılan tek sayıdır. Şerit üzerinde metrekare başına gramdır ve vardiya başına değil ürün başına ayarlanır.
Ön boyalı panelde uçucu yağ 0.3 ila 0.5 g/m² ile çalışır. Genel galvanizli ve soğuk haddelenmiş işler 0.8 ila 2 g/m² bandındadır. Kalın kesit, yüksek mukavemet veya dar yarıçap işleri 2 ila 5 g/m² ister, çünkü film daha yüksek temas basıncına ve daha fazla gerinmeye dayanmalıdır.
Uygulama, bu değerin ne kadar tuttuğunu belirler. Hazneden beslenen keçe sıyırıcı düzgün ve ucuzdur, keçe değişimi gerektirir. Dozlamalı merdane kaplayıcı yaklaşık ± tutar. Havasız püskürtme esnektir ama memeler kayar. Damlama ve fırça operatöre bağlıdır ve genellikle taşırır.
Ayar değerine güvenmek yerine filmi ölçün. Kaplayıcıdan önce ve sonra 100 cm² numune kesin, 0.1 mg terazide tartın ve g/m² değerine çevirin. Bunu vardiyada bir kez ve her yağlayıcı değişiminden sonra yapın.
Fazla film bir hata kaynağıdır, sigorta değil. Aşırı yağ merdane aralığını doldurur, şeridin kaymasına izin verir ve yüzeye merdane izi basar. Makası ve zemini sıvıyla yükler.
Kural 3: Temiz Şerit Fazla Yağdan İyidir
Yağlayıcıya yüklenen çiziklerin çoğu film içinde taşınan parçacıklar olarak başlar. Dilici çapak, tufal, kenar tozu ve metal tozları şeritle birlikte hareket eder ve merdane ile şerit arasında sıkışan 50 µm bir parçacık 5 ila 20 µm derinliğinde çizik bırakır.
İlk kontrol filtrasyondur. Sirkülasyon devresinde 25 µm mutlak filtre, bir manyetik ayırıcı ve bir çökeltme tankı yükün çoğunu alır. 100 µm bir süzgeç filtre değil çapak kalkanıdır ve tam da şu hataya yol açan ince parçacıkları geçirir: yüzey çizilmesi hataları.
İkinci kontrol rulodur. Sarımlar arasındaki yoğuşma, sıcak tesise taşınan soğuk rulodan gelen beyaz pas ve açık depolamadan gelen kir, ilk standdan önce hatta girer. Rulo elleçleme bu rehberde ele alınmıştır: rulo depolama raf sistemleri.
Girişteki ve kaplayıcıdan sonraki sıyırıcı keçeler iki iş yapar. Filmi eşit dağıtır ve arka yüzeyden, kimsenin yağlamadığı yüzden kiri alır.
Kural 4: Sıvıyı Tutun ve Uzaklaştırın
Hattan çıkan yağlayıcı maliyet, kayma riski ve kaplama hatası olur. Tutma, her standın altındaki damlama tavası ve makas önündeki sıyırıcı ile başlar, istifleyicide kuru parçalarla biter.
Sis, tesislerin en çok küçümsediği kısımdır. NIOSH, metal işleme sıvısı sisinin torasik partikül olarak 0.4 mg/m³ altında tutulmasını önerir. Girişte görünür pus olan bir hat bu değerin üzerindedir; çözüm meme yönü, daha düşük basınç ve yerel emmedir.
Kalıntı film sonraki prosesi belirler. Boyama, yıkamadan sonra 0.2 g/m² altında kalıntı ister. Yapıştırma ve hatta kaynak daha azını ister, klorsuz sıvılar ikisini de kolaylaştırır. İç içe geçen parçalar üzerinde bırakılan suyla seyreltilebilir yağlayıcılar nem tutar ve pasa yol açar, bu yüzden parçalar istiflemeden önce süzülmelidir.
Aşınmış veya camsılaşmış sıyırıcı sıvıyı doğrudan geçirir. Her vardiyada, merdane aralığını kontrol ettiğiniz gibi kontrol edin.

Kural 5: Tamamlama Değil, Sıvı Kontrolü
Rulo şekillendirme yağlaması ancak tanktaki sıvı kadar güvenilirdir ve sirkülasyon sistemi her gün kayar. Su buharlaşır, yabancı yağ birikir ve konsantrasyon yükselir. Test etmeden yapılan tamamlama, iyi bir sıvıyı değişkene çevirir.
Sabit bir programda dört şeyi ölçün: tedarikçinin Brix faktörüyle refraktometre konsantrasyonu, pH, yabancı yağ ve sıcaklık. Haftalık olarak bakteri dipslaydları ve iletkenlik ekleyin. Hidrolik kaçakların çoğu soğutma tankında biter, bu yüzden bir hidrolik sistem kontrolü yağlayıcı kaydıyla aynı turda yer almalıdır.
| Parametre | Hedef | Test | Frekans |
|---|---|---|---|
| Konsantrasyon | %5 ila , tedarikçiye göre | Refraktometre | Günlük |
| pH | 8.5 to 9.5 | pH metre veya pH çubuğu | Günlük |
| Tramp oil | %2 altı | Skim testi veya gözetleme camı | Günlük |
| Sıvı sıcaklığı | 20 to 40 °C | Tank termometresi | Günlük |
| Metal fines | Under 25 µm | Filtre kontrolü | Haftalık |
| Bacteria | 10⁴ CFU/ml altı | Dipslide | Haftalık |
İhmal edilen bir tankı iki arıza izler. Bakteriler emülsiyonu bozar, böylece konsantrasyon doğru okunsa bile sıvı yağlamayı bırakır. Yabancı yağ yüzeye çıkar, emişi bozar ve şerit üzerinde boyamadan sonra görünen bir film olarak çökelir.
Kural 6: Şartnameyi Hat Kaydına Yazın
Rulo şekillendirme yağlaması tek bir operatörün hafızasında yaşadığında sessizce bozulur. Hat kaydına bir sayfa koyun ve merdane ayarı gibi davranın: ürün, yağlayıcı ve tedarikçi kodu, konsantrasyon veya film ağırlığı, uygulama noktası, test yöntemi, kabul limiti ve imza.
Değişiklik kontrolü evrak işinden daha önemlidir. Yeni bir yağlayıcı sürtünmeyi değiştirir, dolayısıyla geri yaylanmayı, boyu ve eğriliği değiştirir. Her değişiklikten sonra, siparişin kalanı işlemeden önce 30 parça çalıştırın ve boy, açı ile yüzeyi kontrol edin. Aynı kural merdane değişiminden sonra da geçerlidir: merdane aralığı boşluğu is reset.
Kaydı hata günlüğüne bağlayın. Bir aşınmış merdane kenarı veya yapışma izi göründüğünde, yağlayıcı geçmişi filmin hatadan önce değişip değişmediğini söyler. Bu kayıt olmadan her inceleme sıfırdan başlar.
Onaydan Önce Kabul Kontrolleri
İlk üretim turunda üç kontrol yapın ve föyleri rulo numarasıyla birlikte saklayın.
| Kontrol etmek | Yöntem | Neyi yakalar |
|---|---|---|
| Film weight | 100 cm² numune, 0.1 mg terazi, g/m² | Eksik ve fazla uygulama |
| Film mukavemeti | Dört bilyeli aşınma testi ASTM D4172, 40 kg, 1,200 rpm, 75 °C, 60 dk | 0.45 mm üzerindeki aşınma izi, sıvının bu gerinme için fazla zayıf olduğunu gösterir |
| Corrosion | Nem kabini, 40 °C ve bağıl nemde 24 saat | Galvanizli malzemede beyaz pas veya leke |
Yüksek basınç veya paslanmaz işlerde aşırı basınç testini de ekleyin ASTM D2783 ve yük aşınma indeksini kaydedin. Aşınma testini geçip EP testini geçemeyen bir sıvı, hızda dar yarıçaplı bir köşede sıvanır.
SSS
1. Ön boyalı rulo için rulo şekillendirmede yağlama gerekir mi? Genellikle hafif bir film, 0.3 ila 0.5 g/m². Boya çelikten yumuşaktır ve daha az sürtünmeyle şekillenir, ama kuru bir merdane yüzeyi yine de sıyırabilir. Uçucu yağ kullanın, silikon esaslı ürün asla.
2. Tek bir yağlayıcı galvanizli ve soğuk haddelenmiş çeliği kapsar mı? Çoğu zaman evet, ürün hafif, kararlı ve klorsuzsa. Yine de iki yüzeyi de test edin. Soğuk haddelenmiş çeliğe uyan bir sıvı, depoda galvanizli yüzeyi lekeleyebilir ve hata bir hafta sonra ortaya çıkar.
3. Bir rulo şekillendirme hattı ne kadar yağlayıcı kullanmalı? Miktarı vardiya başına litreyle değil film ağırlığıyla ayarlayın. Galvanizli ve soğuk haddelenmiş işler 0.8 ila 2 g/m², ön boyalı işler 0.3 ila 0.5 g/m², kalın kesit 2 ila 5 g/m² bandında çalışır. Tüketim, işlediğiniz şerit alanını izler.
4. Su esaslı sıvı mı, saf yağ mı? Su esaslı sıvılar daha iyi soğutur, litresi daha ucuza gelir ve sirkülasyonlu yüksek hızlı hatlara uyar. Saf yağlar daha güçlü bir film ve ağır kesitlerde daha iyi pas koruması verir. Seçim gerinmeye ve sonraki prosese göre yapılır.
5. Şerit ilk standlarda neden kayar? Genellikle fazla film, aşınmış merdane veya beslemek yerine çeken bir tahrik. Önce film ağırlığını, sonra merdane durumunu, sonra giriş tutuşunu kontrol edin. Kayan bir hatta yağ eklemek durumu kötüleştirir.
6. Yağlayıcı galvanizli ruloda beyaz pasa neden olabilir mi? Evet. Asidik sıvılar, agresif EP katkıları ve iç içe parçalar arasında sıkışan su beyaz pası başlatır. Hafif bir sıvı kullanın, parçaları süzün ve paketi kuru tutun.
7. Konsantrasyon ne sıklıkta test edilmeli? Her gün, aynı saatte ve tankta aynı noktadan. Buharlaşma bir vardiyada konsantrasyonu birkaç puan kaydırabilir ve tamamlamadan sonra alınan bir okuma kaymayı gizler.
8. Yanlış yağlayıcı boya yapışma hatasına neden olabilir mi? Olabilir. Silikon, vaks ve ağır kalıntı metal ile kaplama arasında durur ve hiçbir ön işlem bunları tamamen kaldırmaz. Parça boyanacaksa, boyacının onayladığı bir yağlayıcı kullanın.
9. Yüksek mukavemetli çelikte yağlama farklı mı? Evet. Daha yüksek akma mukavemeti daha yüksek temas basıncı ve daha fazla geri yaylanma demektir, bu yüzden film daha fazla mukavemet ister, sadece daha fazla hacim değil. 2 ila 5 g/m² ve EP testini geçen bir sıvı bekleyin.
10. Yağlama maliyetini kontrol etmenin en ucuz yolu nedir? Film ağırlığını ve konsantrasyonu ölçün. İkisini de denetleyen tesislerin çoğu, işin gerektirdiğinden yüzde 20 ila 30 daha fazla yağlayıcı kullandığını ve fazlanın hataya yol açtığını görür.
Sonuç
Rulo şekillendirme yağlaması bir kontrol döngüsüdür: yüzeye uygun kimya, gramla ölçülen film ağırlığı, temiz şerit, tutulan sıvı, test edilen bir tank ve vardiyayı atlatan bir kayıt.
Beli Rollforming rulo şekillendirme makineleri üretir ve 15 yılı aşkın süredir 20'den fazla ülkede kaplamalı, boyalı ve yüksek mukavemetli malzeme için hatları devreye alır. Yüzey hatası ortaya çıktığında takıma dokunmadan önce filmi kontrol edin. Malzeme tarafı bu rehberde ele alınmıştır: rulo şekillendirmede malzeme seçimi.
Son güncelleme: 2026-11-05
Makale Değişiklik Günlüğü
- 2026-11-05: İlk yayın. Kimya, film ağırlığı, şerit temizliği, sıvı tutma, sıvı kontrolü ve kayıtları kapsayan altı kural; film ağırlığı ve sıvı limitleri tabloları ile üç kabul kontrolü.
Sonraki Gözden Geçirme Tetikleyicileri
- Aşınma veya EP kabul değerlerini değiştiren ASTM D4172 veya D2783 revizyonu
- Bir yağlayıcı tedarikçisinin kaplamalı veya ön boyalı malzemede kullanılan bir ürünü yeniden formüle etmesi
- Bir yüzey hatasını film ağırlığına veya sıvı konsantrasyonuna bağlayan yeni saha verisi





 Türkçe