


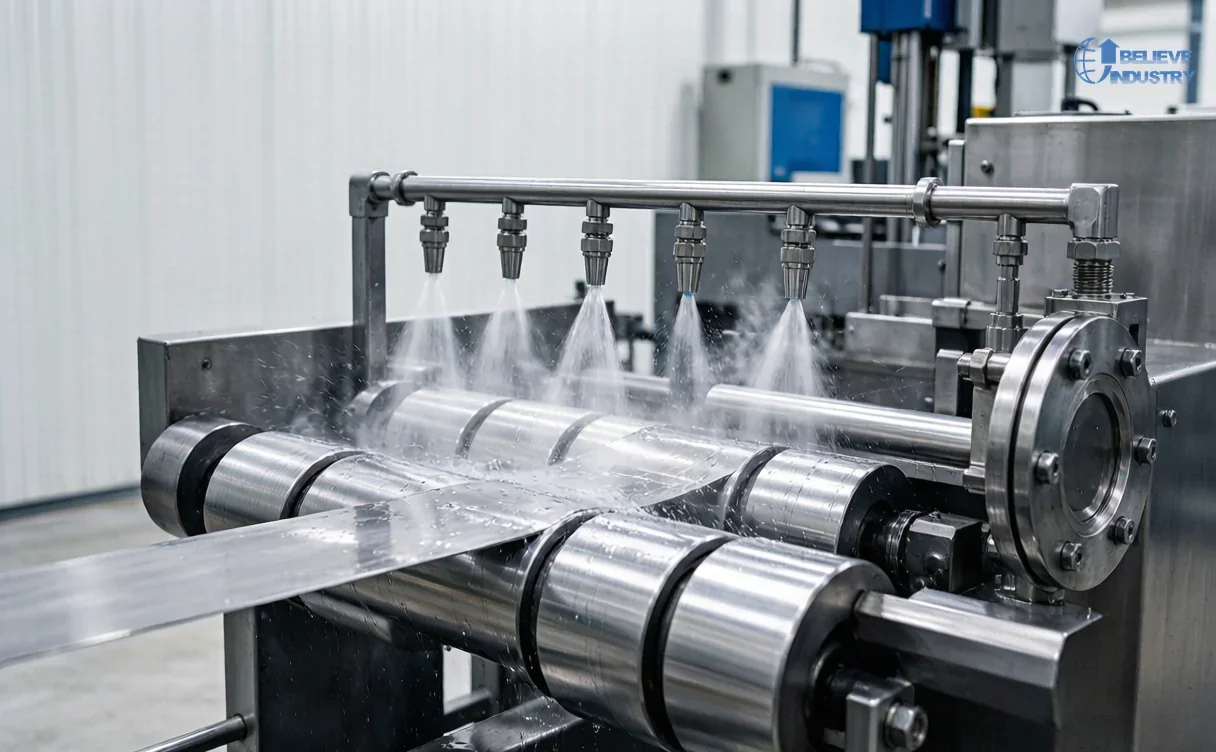
Lubricación en el conformado por rodillos es una variable del conformado, no un consumible que alguien rellena cuando la bomba parece baja. Define la fricción, el calor, el acabado superficial y si la pintura o el adhesivo se adherirán después.
El acero seco contra acero trabaja con un coeficiente de fricción de 0.4 a 0.6. Una película de trabajo lo baja a 0.08 a 0.15. Dentro de esa banda el fleje todavía agarra los rodillos, el material fluye en lugar de desgarrarse y la superficie llega intacta al apilador.
Fuera de esa banda, la línea lo delata. Película insuficiente se ve como pegado, rayado y calor. Película excesiva se ve como deslizamiento, marcas de rodillo y un residuo que no sale.
Qué hace realmente la película
Un lubricante de conformado por rodillos cumple cinco funciones a la vez. Baja la fricción, saca calor de la zona de conformado, arrastra finos metálicos, deja una barrera anticorrosiva temporal y alarga la vida de rodillos y punzones. La revisión de The Fabricator sobre lubricación en el conformado por rodillos enumera las mismas cinco funciones.
El calor es la función que más plantas ignoran. Una línea a 30 m/min sin refrigerante puede elevar la temperatura del fleje de 20 a 40 °C desde la entrada hasta el último bastidor. Ese calor adelgaza la película y baja la viscosidad justo donde la deformación es mayor.
La fricción también decide la forma. Cada ángulo de la línea se ajusta contra un valor de fricción supuesto, así que un cambio de lubricante mueve la recuperación elástica, la longitud y el curvado.
Regla 1: ajustar la química a la superficie
El material decide el lubricante, no la bomba ni el contrato de compras. El acero laminado en frío y en caliente son superficies inactivas y aceptan la mayoría de los lubricantes ferrosos. Las superficies recubiertas, pintadas y no ferrosas son activas, y el aditivo equivocado las ataca.
En material galvanizado y Galvalume, los aditivos de extrema presión agresivos pueden manchar el recubrimiento e iniciar óxido blanco en almacén. En aluminio, un fluido por encima de pH 9 ataca la superficie y deja una mancha oscura. En bobina prepintada, la silicona y la cera pesada bloquean pintura, adhesivo y soldadura.
| Surface | Main risk | Choose | Avoid |
|---|---|---|---|
| Acero laminado en frío | Desgaste, pegado | Aceite entero o emulsión ferrosa de uso general | Nada específico, mantenerlo filtrado |
| Galvanizado, Galvalume | Óxido blanco, manchas | Estable, EP suave, sin cloro | Paquetes EP ácidos o clorados |
| Aluminio | Manchas, oscurecimiento | pH 7 a 9, apto para aluminio | Fluidos alcalinos por encima de pH 9 |
| Bobina prepintada | Levantamiento de pintura, fallo de adherencia | Aceite de evaporación ligero, 0.3 a 0.5 g/m² | Silicona, cera pesada, ataque de disolvente |
| Acero inoxidable | Gripado, alta presión | Alta resistencia de película, sin cloro | Aditivos clorados |
Los grados inoxidables y de alta resistencia necesitan más resistencia de película, no más volumen. El lado de utillaje de ese compromiso se trata en utillaje para el conformado por rodillos de acero inoxidable.
Una prueba de compatibilidad es barata. Sumerja tres probetas de la bobina real en el lubricante candidato durante 24 horas a 40 °C y luego revise manchas, ampollas y pérdida de adherencia.
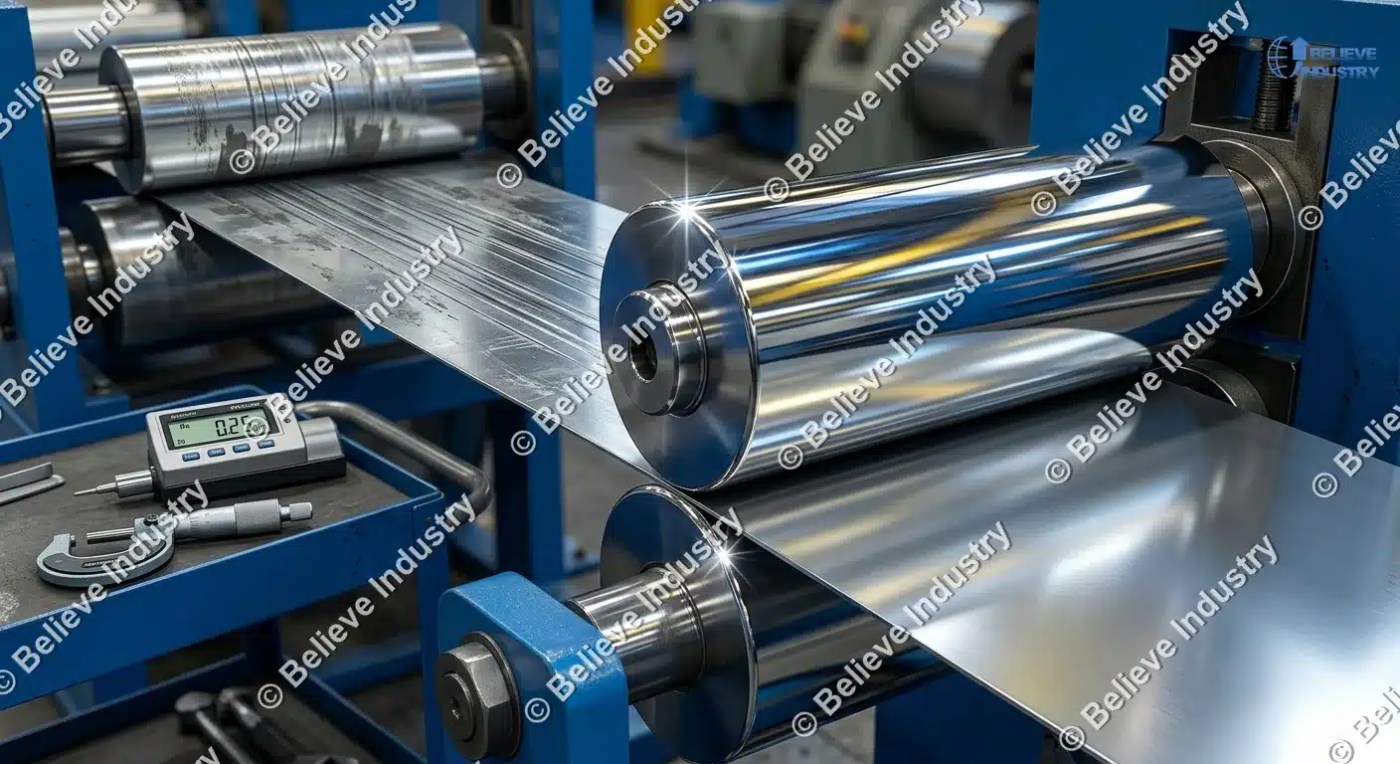
Regla 2: fijar el gramaje de película, no un chorro
El gramaje de película es el único número que hace repetible la lubricación. Son gramos por metro cuadrado sobre el fleje, fijados por producto, no por turno.
Un aceite de evaporación en panel prepintado trabaja a 0.3 a 0.5 g/m². El trabajo general en galvanizado y laminado en frío se sitúa en 0.8 a 2 g/m². El calibre pesado, la alta resistencia o el radio cerrado necesitan 2 a 5 g/m², porque la película debe soportar mayor presión de contacto y más deformación.
La aplicación determina qué tan bien se mantiene ese número. Un rascador de fieltro alimentado desde un depósito es uniforme y barato, y exige cambios de fieltro. Un recubridor de rodillo dosificado mantiene cerca de ±10 por ciento. La pulverización sin aire es flexible, pero las boquillas se desvían. El goteo y la brocha dependen del operador y tienden a inundar.
Mida la película en lugar de confiar en el ajuste. Corte una probeta de 100 cm² antes y después del aplicador, pese en una balanza de 0.1 mg y convierta a g/m². Hágalo una vez por turno y después de cada cambio de lubricante.
Demasiada película es una fuente de defectos, no un seguro. El exceso de aceite llena el espacio entre rodillos, deja que el fleje patine e imprime marcas de rodillo en la cara. Carga la cizalla y el suelo de fluido.
Regla 3: el fleje limpio vence al aceite extra
La mayoría de los rayones que se atribuyen al lubricante empiezan como partículas arrastradas en la película. La rebaba de cizalla, la calamina, el polvo de borde y los finos metálicos viajan con el fleje, y una partícula de 50 µm atrapada entre rodillo y fleje deja un rayón de 5 a 20 µm de profundidad.
La filtración es el primer control. Un filtro absoluto de 25 µm en el circuito de recirculación, un separador magnético y un tanque de decantación retiran la mayor parte de la carga. Un colador de 100 µm es un protector contra virutas, no un filtro, y deja pasar justo los finos que causan defectos de rayado superficial.
El segundo control es la bobina. La condensación entre vueltas, el óxido blanco de una bobina fría que pasa a una planta cálida y la suciedad del almacenamiento exterior entran a la línea antes del primer bastidor. El manejo de bobinas se trata en esta guía de sistemas de estanterías para almacenamiento de bobinas.
Los fieltros rascadores en la entrada y después del aplicador cumplen dos funciones. Reparten la película de forma uniforme y limpian la contaminación de la cara posterior, la que nadie lubrica.
Regla 4: contener y retirar el fluido
El lubricante que sale del tren se convierte en costo, riesgo de resbalón y defecto de recubrimiento. La contención empieza con una bandeja de goteo bajo cada bastidor y un rascador antes de la cizalla, y termina en el apilador con piezas secas.
La niebla es la parte que las plantas subestiman. NIOSH recomienda mantener la niebla de fluido de mecanizado por debajo de 0.4 mg/m³ como partícula torácica. Una línea con neblina visible en la entrada está por encima de ese valor, y la solución es la dirección de las boquillas, una presión menor y extracción local.
La película residual decide el proceso siguiente. La pintura necesita menos de 0.2 g/m² de residuo después del lavado. El encolado y la soldadura en línea necesitan menos, y los fluidos sin cloro facilitan ambos. Los lubricantes diluibles en agua que quedan en piezas encajadas atrapan humedad y causan óxido, así que las piezas deben escurrir antes de apilarse.
Un rascador desgastado o vitrificado deja pasar el fluido directo. Revíselo cada turno, igual que revisa el espacio entre rodillos.

Regla 5: controlar el fluido, no solo el relleno
La lubricación en el conformado por rodillos es tan confiable como el fluido del tanque, y un sistema de recirculación se desvía cada día. El agua se evapora, el aceite de arrastre se acumula y la concentración sube. Rellenar sin medir convierte un buen fluido en una variable.
Mida cuatro cosas con un calendario fijo: concentración por refractómetro con el factor Brix del proveedor, pH, aceite de arrastre y temperatura. Añada placas de inmersión para bacterias y conductividad cada semana. La mayoría de las fugas hidráulicas terminan en el tanque de refrigerante, por eso una revisión del sistema hidráulico pertenece a la misma ronda que el registro de lubricante.
| Parámetro | Objetivo | Prueba | Frecuencia |
|---|---|---|---|
| Concentración | 5 a 10 por ciento, según proveedor | Refractómetro | A diario |
| pH | 8.5 to 9.5 | Medidor de pH o tiras | A diario |
| Tramp oil | Menos de 2 por ciento | Prueba de desnatado o visor | A diario |
| Temperatura del fluido | 20 to 40 °C | Termómetro de tanque | A diario |
| Metal fines | Under 25 µm | Inspección del filtro | Semanalmente |
| Bacteria | Menos de 10⁴ CFU/ml | Dipslide | Semanalmente |
Dos fallas acompañan a un tanque descuidado. Las bacterias rompen la emulsión, así que el fluido deja de lubricar aunque la concentración se lea correcta. El aceite de arrastre flota, deja sin alimentación la toma de la bomba y se deposita en el fleje como una película que aparece después de pintar.
Regla 6: llevar la especificación al registro de la línea
La lubricación en el conformado por rodillos falla en silencio cuando vive en la memoria de un solo operador. Ponga una página en el registro de la línea y trátela como un ajuste de rodillo: producto, lubricante y código de proveedor, concentración o gramaje de película, punto de aplicación, método de prueba, límite de aceptación y firma.
El control de cambios importa más que el papeleo. Un lubricante nuevo altera la fricción, así que altera la recuperación elástica, la longitud y el curvado. Después de cualquier cambio, corra 30 piezas y revise longitud, ángulo y superficie antes de correr el resto del pedido. La misma regla aplica después de un cambio de rodillo, cuando la holgura entre rodillos is reset.
Vincule el registro con el libro de defectos. Cuando aparece una orilla de rodillo desgastada o una marca de pegado, el historial del lubricante le dice si la película cambió antes que el defecto. Sin eso, cada investigación vuelve a empezar de cero.
Comprobaciones de aceptación antes de aprobar
Haga tres comprobaciones en la primera corrida de producción y guarde las hojas con el número de bobina.
| Verificación | Método | Qué detecta |
|---|---|---|
| Film weight | Probeta de 100 cm², balanza de 0.1 mg, g/m² | Aplicación insuficiente y excesiva |
| Resistencia de película | Ensayo de desgaste de cuatro bolas según ASTM D4172, 40 kg, 1,200 rpm, 75 °C, 60 min | Una huella de desgaste superior a 0.45 mm indica que el fluido es demasiado débil para la deformación |
| Corrosion | Cámara de humedad, 24 h a 40 °C y 95 por ciento de HR | Óxido blanco o manchas en material galvanizado |
Para trabajo de alta presión o inoxidable, añada el ensayo de extrema presión según ASTM D2783 y registre el índice de desgaste por carga. Un fluido que pasa el ensayo de desgaste pero falla el de EP se gripará en un radio cerrado a velocidad.
Preguntas Frecuentes
1. ¿La bobina prepintada necesita lubricación en el conformado por rodillos? Normalmente una película ligera, 0.3 a 0.5 g/m². La pintura es más blanda que el acero y se conforma con menos fricción, pero un rodillo seco aún puede rayar la cara. Use un aceite de evaporación, nunca un producto con silicona.
2. ¿Un solo lubricante puede cubrir acero galvanizado y laminado en frío? A menudo sí, si es un producto suave, estable y sin cloro. Pruebe ambas superficies de todos modos. Un fluido apto para acero laminado en frío puede manchar una cara galvanizada en almacén, y el defecto aparece una semana después.
3. ¿Cuánto lubricante debe usar una línea de conformado por rodillos? Fíjelo por gramaje de película, no por litros por turno. El trabajo galvanizado y laminado en frío va de 0.8 a 2 g/m², el prepintado de 0.3 a 0.5 g/m², el calibre pesado de 2 a 5 g/m². El consumo sigue al área de fleje que corrió.
4. ¿Fluido base agua o aceite entero? Los fluidos base agua refrigeran mejor, cuestan menos por litro y van bien en líneas de alta velocidad con recirculación. Los aceites enteros dan una película más resistente y mejor protección contra el óxido en secciones pesadas. La elección sigue a la deformación y al proceso siguiente.
5. ¿Por qué patina el fleje en los primeros bastidores? Normalmente por demasiada película, rodillos desgastados o un accionamiento que tira en lugar de alimentar. Revise el gramaje de película, luego el estado de los rodillos, luego el agarre de entrada. Añadir aceite a un tren que patina lo empeora.
6. ¿El lubricante puede causar óxido blanco en bobina galvanizada? Sí. Los fluidos ácidos, los aditivos EP agresivos y el agua atrapada entre piezas encajadas inician el óxido blanco. Use un fluido suave, escurra las piezas y mantenga el paquete seco.
7. ¿Con qué frecuencia se debe medir la concentración? A diario, a la misma hora y en el mismo punto del tanque. La evaporación puede mover la concentración varios puntos en un turno, y una lectura tomada después de un relleno oculta la desviación.
8. ¿Un lubricante equivocado puede causar un fallo de adherencia de pintura? Puede. La silicona, la cera y el residuo pesado quedan entre el metal y el recubrimiento, y ningún pretratamiento los elimina del todo. Si la pieza se va a pintar, use un lubricante aprobado por el pintor.
9. ¿La lubricación es distinta para acero de alta resistencia? Sí. Un límite elástico mayor significa mayor presión de contacto y más recuperación elástica, así que la película necesita más resistencia, no solo más volumen. Espere 2 a 5 g/m² y un fluido que pase el ensayo de EP.
10. ¿Cuál es la forma más barata de controlar el costo de lubricación? Medir el gramaje de película y la concentración. La mayoría de las plantas que auditan ambos descubren que usan 20 a 30 por ciento más lubricante del que el trabajo necesita, y el exceso causa defectos.
Conclusión
La lubricación en el conformado por rodillos es un lazo de control: química ajustada a la superficie, gramaje de película medido en gramos, fleje limpio, fluido contenido, un tanque que se mide y un registro que sobrevive al turno.
Beli Rollforming fabrica perfiladoras y pone en marcha líneas para material recubierto, pintado y de alta resistencia desde hace más de 15 años, en más de 20 países. Cuando aparece un defecto superficial, revise la película antes de tocar el utillaje. El lado del material se trata en esta guía de selección de material para conformado por rodillos.
Última actualización: 2026-11-05
Registro de cambios del artículo
- 2026-11-05: Primera publicación. Seis reglas que cubren química, gramaje de película, limpieza del fleje, contención, control del fluido y registros, con tablas de gramaje de película y límites de fluido y tres comprobaciones de aceptación.
Próximos disparadores de revisión
- Revisión de ASTM D4172 o D2783 que cambie los valores de aceptación de desgaste o EP
- Un proveedor de lubricante reformula un producto usado en material recubierto o prepintado
- Nuevos datos de campo que vinculen un defecto superficial con el gramaje de película o la concentración del fluido





 Español