


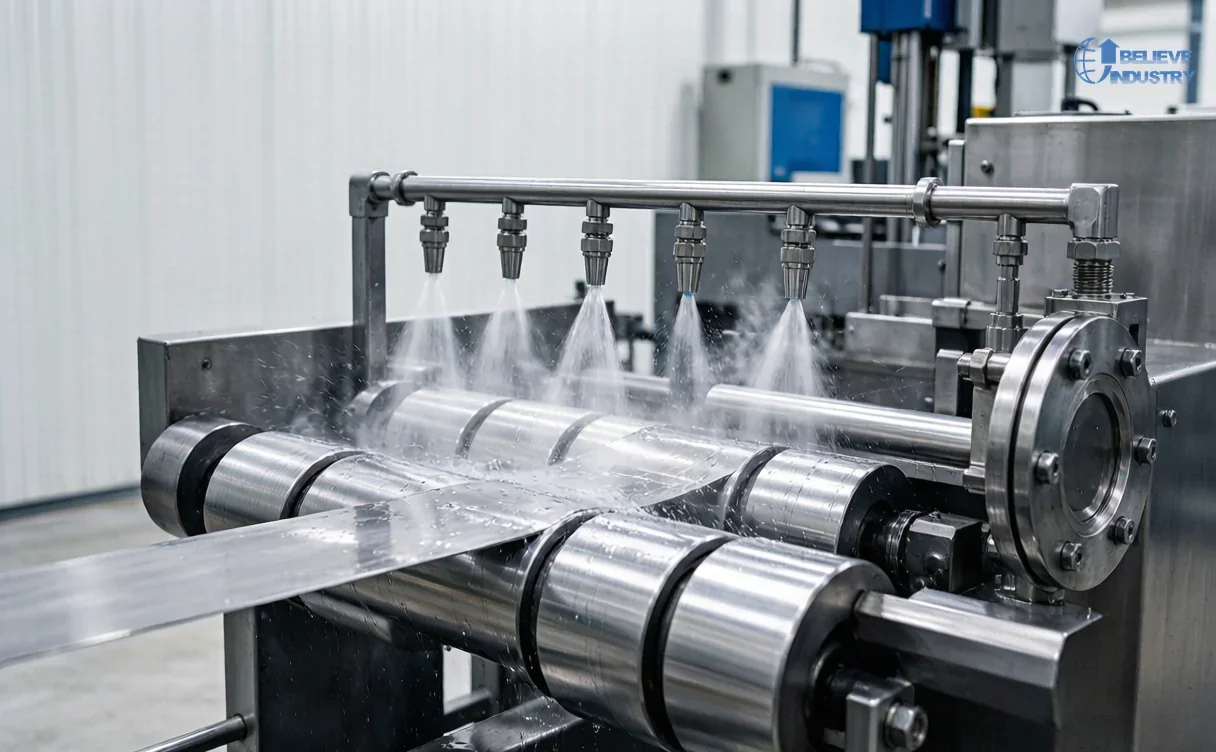
Roll forming lubrication ist eine Umformvariable, kein Verbrauchsmaterial, das jemand nachfüllt, wenn die Pumpe leer aussieht. Sie bestimmt Reibung, Wärme, Oberflächengüte und ob Lack oder Klebstoff später haften.
Trockener Stahl auf Stahl läuft mit einem Reibwert von 0,4 bis 0,6. Ein tragfähiger Film senkt das auf 0,08 bis 0,15. In diesem Bereich greift das Band die Walzen noch, das Material fließt statt zu reißen, und die Oberfläche erreicht den Stapel unbeschädigt.
Verlässt man diesen Bereich, meldet die Linie es. Zu wenig Film zeigt sich als Anhaften, Riefen und Wärme. Zu viel zeigt sich als Schlupf, Walzenabdrücke und ein Rückstand, der nicht abgeht.
Was der Film tatsächlich leistet
Ein Schmierstoff für das Walzprofilieren erfüllt fünf Aufgaben gleichzeitig. Er senkt die Reibung, führt Wärme aus der Umformzone ab, spült Metallabrieb aus, hinterlässt eine zeitweilige Korrosionsbarriere und verlängert die Standzeit von Walzen und Stempeln. The Fabricator’s review of roll forming lubrication nennt dieselben fünf Funktionen.
Wärme ist die Funktion, die die meisten Werke ignorieren. Eine Anlage mit 30 m/min ohne Kühlmittel kann die Bandtemperatur vom Einlauf bis zum letzten Gerüst um 20 bis 40 °C anheben. Diese Wärme verdünnt den Film und senkt die Viskosität genau dort, wo die Dehnung am höchsten ist.
Reibung entscheidet auch über die Form. Jeder Winkel an der Linie wird gegen einen angenommenen Reibwert eingestellt. Ein Wechsel des Schmierstoffs verschiebt Rückfederung, Länge und Verzug.
Regel 1: Die Chemie zur Oberfläche passend wählen
Das Material bestimmt den Schmierstoff, nicht die Pumpe oder der Einkaufsvertrag. Kaltgewalzter und warmgewalzter Stahl sind inaktive Oberflächen und vertragen die meisten Schmierstoffe für Eisenmetalle. Beschichtete, lackierte und Nichteisen-Oberflächen sind aktiv, und das falsche Additiv greift sie an.
Auf verzinktem Band und Galvalume können aggressive Hochdruck-Additive die Beschichtung fleckig machen und im Lager Weißrost auslösen. Bei Aluminium greift eine Flüssigkeit über pH 9 die Oberfläche an und hinterlässt dunkle Flecken. Auf vorbeschichtetem Coil blockieren Silikon und schwere Wachse Lack, Klebstoff und Schweißnaht.
| Surface | Main risk | Wählen | Avoid |
|---|---|---|---|
| Kaltgewalzter Stahl | Verschleiß, Anhaften | Reinöl oder Emulsion, universell für Eisenmetalle | Keine Besonderheit, sauber filtern |
| Verzinkt, Galvalume | Weißrost, Flecken | Stabil, mildes EP, chlorfrei | Saure oder chlorierte EP-Pakete |
| Aluminium | Flecken, Dunkelfärbung | pH 7 bis 9, aluminiumverträglich | Alkalische Flüssigkeiten über pH 9 |
| Vorbeschichtetes Coil | Lackablösung, Haftungsversagen | Leichtes Verdunstungsöl, 0,3 bis 0,5 g/m² | Silikon, schwere Wachse, Lösemittelangriff |
| Edelstahl | Fressen, hoher Druck | Hohe Filmfestigkeit, chlorfrei | Chlorierte Additive |
Edelstahl und hochfeste Güten brauchen mehr Filmfestigkeit, nicht mehr Menge. Die Werkzeugseite dieses Themas steht in Werkzeuge für das Walzprofilieren von Edelstahl.
Ein Verträglichkeitstest ist billig. Drei Proben des tatsächlichen Coils 24 Stunden bei 40 °C in den Kandidaten-Schmierstoff legen, dann auf Flecken, Blasen und Haftungsverlust prüfen.
Regel 2: Schichtgewicht festlegen, nicht nach Gefühl dosieren
Das Schichtgewicht ist die einzige Größe, die Schmierung reproduzierbar macht. Es sind Gramm pro Quadratmeter auf dem Band, festgelegt je Produkt, nicht je Schicht.
Ein Verdunstungsöl auf vorbeschichtetem Blech läuft mit 0,3 bis 0,5 g/m². Verzinkte und kaltgewalzte Standardarbeit liegt bei 0,8 bis 2 g/m². Dicke, hochfeste oder engradige Arbeit braucht 2 bis 5 g/m², weil der Film höherem Kontaktdruck und mehr Dehnung standhalten muss.
Die Auftragung entscheidet, wie gut dieser Wert hält. Ein Filzabstreifer aus dem Vorratsbehälter arbeitet gleichmäßig und günstig, verlangt aber Filzwechsel. Ein dosiertes Walzenauftragswerk hält etwa ±10 Prozent. Airless-Spritzen ist flexibel, doch die Düsen driften. Tropfen und Bürste hängen vom Bediener ab und neigen zum Überschuss.
Den Film messen statt der Einstellung zu vertrauen. Eine Probe von 100 cm² vor und nach dem Auftragswerk schneiden, auf einer Waage mit 0,1 mg wiegen und in g/m² umrechnen. Einmal je Schicht und nach jedem Schmierstoffwechsel.
Zu viel Film ist eine Fehlerquelle, keine Versicherung. Überschüssiges Öl füllt den Walzenspalt, lässt das Band gleiten und drückt Walzenabdrücke in die Oberfläche. Es belastet Schere und Hallenboden mit Flüssigkeit.
Regel 3: Sauberes Band schlägt mehr Öl
Die meisten Kratzer, die dem Schmierstoff angelastet werden, beginnen als Partikel im Film. Schneidgrat, Zunder, Kantenstaub und Metallabrieb wandern mit dem Band. Ein 50 µm großes Partikel zwischen Walze und Band hinterlässt einen Kratzer von 5 bis 20 µm Tiefe.
Filtration ist die erste Stellschraube. Ein Absolutfilter mit 25 µm im Kreislauf, ein Magnetabscheider und ein Absetzbecken nehmen den größten Teil der Last heraus. Ein Sieb mit 100 µm ist ein Späneschutz, kein Filter, und lässt genau die Feinpartikel durch, die Kratzfehler an der Oberfläche verursachen.
Die zweite Stellschraube ist das Coil. Kondensat zwischen den Windungen, Weißrost von einem kalten Coil in warmer Halle und Schmutz aus der Außenlagerung kommen vor dem ersten Gerüst in die Linie. Der Umgang mit Coils steht in diesem Leitfaden zu Coil-Lagerregalsystemen.
Abstreiferfilze am Einlauf und nach dem Auftragswerk haben zwei Aufgaben. Sie verteilen den Film gleichmäßig und wischen Verunreinigungen von der Rückseite, die niemand schmiert.
Regel 4: Flüssigkeit auffangen und abführen
Schmierstoff, der die Anlage verlässt, wird zu Kosten, Rutschgefahr und Beschichtungsfehler. Das Auffangen beginnt mit einer Auffangwanne unter jedem Gerüst und einem Abstreifer vor der Schere und endet am Stapel mit trockenen Teilen.
Nebel ist der Punkt, den Werke unterschätzen. NIOSH empfiehlt, Nebel von Metallbearbeitungsflüssigkeit als thorakales Partikel unter 0,4 mg/m³ zu halten. Eine Linie mit sichtbarem Dunst am Einlauf liegt darüber. Abhilfe: Düsenrichtung, niedrigerer Druck und lokale Absaugung.
Der Restfilm entscheidet über den nächsten Prozess. Lackieren verlangt unter 0,2 g/m² Rückstand nach dem Waschen. Kleben und Inline-Schweißen brauchen weniger, und chlorfreie Flüssigkeiten erleichtern beides. Wasserlösliche Schmierstoffe auf ineinandergelegten Teilen halten Feuchtigkeit und verursachen Rost. Teile müssen vor dem Stapeln abtropfen.
Ein verschlissener oder verglaster Abstreifer lässt die Flüssigkeit einfach durch. Jede Schicht prüfen, so wie den Walzenspalt.

Regel 5: Die Flüssigkeit steuern, nicht nur nachfüllen
Schmierung beim Walzprofilieren ist nur so zuverlässig wie die Flüssigkeit im Tank, und ein Kreislaufsystem driftet täglich. Wasser verdunstet, Fremdöl sammelt sich, die Konzentration steigt. Nachfüllen ohne Prüfung macht aus einer guten Flüssigkeit eine Variable.
Measure four things on a fixed schedule: concentration by refractometer with the supplier’s Brix factor, pH, tramp oil and temperature. Add bacteria dipslides and conductivity weekly. Most hydraulic leaks end up in the coolant tank, which is why a Prüfung des Hydrauliksystems in denselben Rundgang wie das Schmierstoffprotokoll.
| Parameter | Ziel | Test | Frequenz |
|---|---|---|---|
| Konzentration | 5 bis 10 Prozent, laut Lieferant | Refraktometer | Täglich |
| pH | 8.5 to 9.5 | pH-Meter oder Teststreifen | Täglich |
| Tramp oil | Unter 2 Prozent | Skimtest oder Schauglas | Täglich |
| Flüssigkeitstemperatur | 20 to 40 °C | Tankthermometer | Täglich |
| Metal fines | Under 25 µm | Filterkontrolle | Wöchentlich |
| Bacteria | Unter 10⁴ CFU/ml | Dipslide | Wöchentlich |
Ein vernachlässigter Tank bringt zwei Ausfälle. Bakterien zerstören die Emulsion, dann schmiert die Flüssigkeit nicht mehr, obwohl die Konzentration stimmt. Fremdöl schwimmt oben, die Ansaugung zieht es an, und es legt sich als Film auf das Band, der nach dem Lackieren sichtbar wird.
Regel 6: Die Spezifikation in die Anlagenakte schreiben
Roll forming lubrication fails quietly when it lives in one operator’s memory. Put one page in the line record and treat it like a roll setting: product, lubricant and supplier code, concentration or film weight, application point, test method, acceptance limit and signature.
Änderungskontrolle zählt mehr als das Papier. Ein neuer Schmierstoff verändert die Reibung und damit Rückfederung, Länge und Verzug. Nach jeder Änderung 30 Teile laufen lassen und Länge, Winkel und Oberfläche prüfen, bevor der Rest des Auftrags läuft. Dasselbe gilt nach einem Walzenwechsel, wenn der Walzenspalt neu gesetzt wird is reset.
Verknüpfen Sie das Protokoll mit dem Fehlerlog. Wenn ein verschlissener Walzenrand oder eine Anhaftspur auftritt, zeigt die Schmierstoffhistorie, ob sich der Film vor dem Fehler geändert hat. Ohne sie beginnt jede Untersuchung bei null.
Abnahmeprüfungen vor der Freigabe
Drei Prüfungen beim ersten Produktionslauf fahren und die Blätter mit der Coilnummer ablegen.
| Überprüfen | Methode | Was sie erkennt |
|---|---|---|
| Film weight | Probe 100 cm², Waage 0,1 mg, g/m² | Unter- und Überdosierung |
| Filmfestigkeit | Vier-Kugel-Verschleißtest nach ASTM D4172, 40 kg, 1.200 rpm, 75 °C, 60 min | Verschleißnarbe über 0,45 mm bedeutet, die Flüssigkeit ist für die Dehnung zu schwach |
| Corrosion | Klimaschrank, 24 h bei 40 °C und 95 Prozent rF | Weißrost oder Flecken auf verzinktem Band |
Für Hochdruck- oder Edelstahlarbeit den Hochdrucktest ergänzen nach ASTM D2783 und den Lastverschleißindex erfassen. Eine Flüssigkeit, die den Verschleißtest besteht, aber den EP-Test nicht, frisst bei engem Radius und hoher Geschwindigkeit.
FAQ
1. Braucht vorbeschichtetes Coil Schmierung beim Walzprofilieren? Meist einen leichten Film, 0,3 bis 0,5 g/m². Lack ist weicher als Stahl und lässt sich mit weniger Reibung umformen, doch eine trockene Walze kann die Oberfläche noch abschrammen. Verdunstungsöl verwenden, nie ein silikonhaltiges Produkt.
2. Deckt ein Schmierstoff verzinkten und kaltgewalzten Stahl ab? Oft ja, wenn er mild, stabil und chlorfrei ist. Beide Oberflächen trotzdem testen. Eine Flüssigkeit, die zu kaltgewalztem Stahl passt, kann eine verzinkte Fläche im Lager fleckig machen, und der Fehler zeigt sich erst eine Woche später.
3. Wie viel Schmierstoff braucht eine Walzprofilieranlage? Nach Schichtgewicht festlegen, nicht in Litern je Schicht. Verzinkte und kaltgewalzte Arbeit läuft mit 0,8 bis 2 g/m², vorbeschichtet mit 0,3 bis 0,5 g/m², dickes Material mit 2 bis 5 g/m². Der Verbrauch folgt der Bandfläche, die gelaufen ist.
4. Wasserbasierte Flüssigkeit oder Reinöl? Wasserbasierte Flüssigkeiten kühlen besser, kosten weniger pro Liter und passen zu schnellen Linien mit Kreislauf. Reinöle geben einen stärkeren Film und besseren Rostschutz auf schweren Profilen. Die Wahl folgt der Dehnung und dem nächsten Prozess.
5. Warum rutscht das Band in den ersten Gerüsten? Meist zu viel Film, verschlissene Walzen oder ein Antrieb, der zieht statt zu führen. Erst Schichtgewicht prüfen, dann Walzenzustand, dann den Griff am Einlauf. Öl in eine rutschende Anlage zu geben, macht es schlimmer.
6. Kann Schmierstoff Weißrost auf verzinktem Coil verursachen? Ja. Saure Flüssigkeiten, aggressive EP-Additive und Wasser zwischen ineinandergelegten Teilen lösen Weißrost aus. Milde Flüssigkeit verwenden, Teile abtropfen lassen und die Packung trocken halten.
7. Wie oft sollte die Konzentration geprüft werden? Täglich, zur selben Zeit und an derselben Stelle im Tank. Verdunstung kann die Konzentration in einer Schicht um mehrere Punkte verschieben, und ein Wert nach dem Nachfüllen verdeckt die Drift.
8. Kann der falsche Schmierstoff die Lackhaftung zerstören? Ja. Silikon, Wachs und schwere Rückstände sitzen zwischen Metall und Beschichtung, und keine Vorbehandlung entfernt sie vollständig. Wenn das Teil lackiert wird, einen Schmierstoff verwenden, den der Beschichter freigegeben hat.
9. Ist die Schmierung bei hochfestem Stahl anders? Ja. Höhere Streckgrenze bedeutet höheren Kontaktdruck und mehr Rückfederung, also braucht der Film mehr Festigkeit, nicht nur mehr Menge. Rechnen Sie mit 2 bis 5 g/m² und einer Flüssigkeit, die den EP-Test besteht.
10. Wie lassen sich Schmierstoffkosten am günstigsten steuern? Schichtgewicht und Konzentration messen. Die meisten Werke, die beides prüfen, stellen fest, dass sie 20 bis 30 Prozent mehr Schmierstoff verbrauchen als nötig, und der Überschuss verursacht Fehler.
Fazit
Schmierung beim Walzprofilieren ist ein Regelkreis: Chemie passend zur Oberfläche, Schichtgewicht in Gramm gemessen, sauberes Band, aufgefangene Flüssigkeit, ein geprüfter Tank und ein Protokoll, das die Schicht übersteht.
Beli Rollforming baut Walzprofiliermaschinen und nimmt seit über 15 Jahren Linien für beschichtetes, lackiertes und hochfestes Material in mehr als 20 Ländern in Betrieb. Wenn ein Oberflächenfehler auftritt, erst den Film prüfen, bevor das Werkzeug angefasst wird. Die Materialseite steht in diesem Leitfaden zu Werkstoffauswahl beim Walzprofilieren.
Zuletzt aktualisiert: 2026-11-05
Änderungsverlauf des Artikels
- 2026-11-05: Erste Veröffentlichung. Sechs Regeln zu Chemie, Schichtgewicht, Bandreinigung, Auffangen, Flüssigkeitskontrolle und Protokollen, mit Tabellen zu Schichtgewicht und Flüssigkeitsgrenzen und drei Abnahmeprüfungen.
Auslöser für die nächste Prüfung
- Überarbeitung von ASTM D4172 oder D2783, die Abnahmewerte für Verschleiß oder EP ändert
- Ein Schmierstofflieferant formuliert ein Produkt neu, das auf beschichtetem oder vorbeschichtetem Band eingesetzt wird
- Neue Praxisdaten, die einen Oberflächenfehler mit Schichtgewicht oder Flüssigkeitskonzentration verknüpfen





 Deutsch