


Beschichtungsablösung beim Rollformen sieht nach einem Maschinenproblem aus. Ein Profilblech kommt aus der Linie, der Lack hebt an einer Rippe ab, der Bediener beschuldigt die Walzen, und das Werkzeug wird poliert oder ersetzt. Zwei Wochen später zeigt sich derselbe Fehler an einem anderen Profil, das dasselbe Coil fährt.
Der Fehler beginnt meist, bevor der Bandstahl die erste Formstation erreicht, oder an einer Station, die niemand verdächtigt. Sieben Ursachen decken die meisten Fälle von Beschichtungsablösung beim Rollformen ab, und jede hinterlässt eine andere Signatur auf der Bruchfläche.
Warum eine Beschichtung, die auf Flachblech besteht, an der Walze abplatzt
Haftungstests auf Flachblech messen eine Bindung bei Dehnung null. Rollformen läuft nicht bei Dehnung null. Am Außenradius einer Biegung verlängert sich der Stahl, und der darauf gebundene Film muss sich um denselben Betrag verlängern. An einer engen Rippe erreicht diese Dehnung 10 bis 20 Prozent, aufgebracht in Sekundenbruchteilen.
Diese Lücke erklärt den häufigsten Widerspruch in einem Fehlerbericht. Das Coil-Zeugnis zeigt einen bestandenen Gitterschnitt mit 5B und einen T-Biegeversuch bei 1T. Das geformte Profilblech zeigt trotzdem Lackablösung an der Rippenecke.
ASTM D4145 beschreibt den Mechanismus direkt: Beschichtungen auf vorbeschichtetem Blech werden beim Rollformen, beim Abkanten und bei anderen Umformungen beansprucht, und diese Spannungen können die Flexibilität oder die Haftfestigkeit der Beschichtung überschreiten. Das Ergebnis ist ein gerissener Film, der den Stahl freilegt, oder ein Film, der sich vom Stahl löst.
Strain rate matters too. A coating that survives a slow hand bend can crack when the same bend is applied at 25 m/min, because a polymer’s effective modulus and elongation both shift with rate. That is why a bench test on a flat panel is evidence, not proof. For coating peeling roll forming, only a formed sample counts.
Lesen Sie die Bruchfläche, bevor Sie die Linie beschuldigen
Was unter der abgeplatzten Lackschicht liegt, sagt Ihnen, welche Grenzfläche versagt hat. Ziehen Sie eine abgelöste Kante mit dem Messer ab und betrachten Sie beide Flächen bei 10x.
| Was Sie unter der abgeplatzten Schicht sehen | Versagte Grenzfläche | Erste Prüfstelle |
|---|---|---|
| Nackter grauer Stahl, kein Zink | Vorbehandlung oder Grundierung zum Substrat | Vorbehandlungsroute des Coils, PMT der Grundierung |
| Blankes Zink, keine Grundierungsreste | Grundierung zum Zink | Härtungsprotokoll der Grundierung, DFT der Grundierung |
| Grundierung auf dem Stahl, Decklack auf der abgeplatzten Schicht | Decklack zur Grundierung | Intervall zwischen den Schichten, PMT des zweiten Ofens |
| Beschichtung auf der Fläche intakt, nur an Rippen abgelöst | Filmdehnung gegen Biegedehnung | T-Biegeversuch vs. tatsächlicher Radius, Walzenspalt |
| Einseitig abgelöst, dem Walzenkontakt folgend | Reibung und Scherung an der Walzenfläche | Walzen-Ra, Polierrichtung, Schmierung |
| Von einer Schnittkante nach innen abgelöst | Schergrat oder Kantenschaden | Messerspiel der fliegenden Schere, Grat vom Längsteilen |
| Fleckenweise abgelöst auf gestapelten Blechen | Feuchtigkeit oder Druck im Paket | Stapelung, Umreifung, Lagerung |
Die letzte Zeile ist wichtiger, als sie aussieht. Ablösung an Schnittkanten oder unter einem Stapel ist eine Handling-Geschichte, keine Werkzeuggeschichte, und die Praxis der Coil-Lagerung entscheidet, wie viel davon Sie bekommen. Ablösung mitten auf einer flachen Fläche ist fast nie Handling.
Ursachen 1 bis 3: Das Coil und das Beschichtungssystem
Ursache 1: Die Grundierung hat ihre Spitzenmetalltemperatur nie erreicht. Primer is where adhesion is engineered, and its process window is the narrowest on the coil line. If peak metal temperature (PMT) lands below the supplier’s range, the film stays under-crosslinked. It can pass a tape test on a flat coupon and still fail under forming stress, because cohesive strength inside the primer is lower than the stress the bend applies.
Polyester-Decklacke werden typisch auf eine PMT von 232 bis 243 °C (450 bis 470 °F) gehärtet, Grundierungen liegen niedriger, etwa 204 bis 232 °C. Ein Lieferant, der die Ofenlufttemperatur statt der PMT angibt, liefert kein nachprüfbares Härtungsprotokoll. Fordern Sie das PMT-Protokoll für dieses Coil an.
Überhärtung versagt in die andere Richtung. Zu hohe PMT oder lange Verweilzeit versprödet den Film, und eine spröde Grundierung, die Flachhaftung besteht, reißt an der ersten engen Rippe. Ein Linienstopp mit Bandstahl im Ofen erzeugt dasselbe Ergebnis, ohne dass jemand einen Sollwert ändert.
Ursache 2: Vorbehandlung und Grundierung passen nicht zusammen. Eine Chromat- oder chromfreie Konversionsschicht existiert, um der Grundierung eine Bindung zu geben. Ändern Sie die Vorbehandlungsroute, ohne den Beschichtungslieferanten zu informieren, und die Haftung kann fallen, während jede Sichtprüfung noch besteht. Auf verzinktem Substrat ist die Zinkoberfläche das schwache Glied: Eine Grundierung, die auf nacktem Stahl gut haftet, kann auf einer passivierten Zinkschicht schlecht haften.
Ursache 3: Der spezifizierte T-Biegeversuch passt nicht zum realen Biegeradius. T-Biegewerte laufen von 0T, wobei das Blech flach auf sich selbst gefaltet wird, aufwärts in Blechdicken. Eine niedrigere Zahl bedeutet eine flexiblere Beschichtung. Architekturpaneele spezifizieren oft 1T oder 2T. Eine scharfe Rippe oder ein Falz kann 0T verlangen, und 2T-Coil für ein 0T-Profil zu kaufen ist ein Spezifikationsfehler beim Einkauf, der sich Wochen später in der Produktion als Ablösung zeigt.
Übersetzen Sie die Zeichnung in den engsten Innenradius, den das Werkzeug tatsächlich erzeugt, und rechnen Sie ihn in eine Dehnung um. Ein 1.5 mm Blech, auf einen Innenradius von 1.5 mm gebogen, bringt rund 33 Prozent Dehnung auf die äußere Filmfläche. Keine Standard-Architekturbeschichtung übersteht das ohne Risse. Hier scheitern die meisten Spezifikationen für Beschichtungsablösung beim Rollformen, weil der Radius in der Zeichnung selten der Radius ist, den die letzte Formstation liefert.

Ursachen 4 bis 6: Was die Linie aus einem guten Coil macht
Ursache 4: Walzenspalt zu eng gesetzt. Den Film zu quetschen ist ein häufiger Versuch, die Profiltoleranz zu steuern, und er verwandelt einen Umformvorgang in einen Druckversuch an der Beschichtung. Gap sollte aus Materialdicke plus dem Spiel gesetzt werden, das das Profil braucht, typisch 5 bis 10 Prozent der Dicke pro Seite für die Fertigpassagen, nicht durch Zufahren, bis der Winkel stimmt.
Ursache 5: Walzenoberfläche und Polierrichtung. Eine Walze mit rauer Fläche zieht den Film mit, statt darüber zu rollen. Reibung erhöht die lokale Temperatur, erweicht den Film und schert ihn an der Kontaktlinie. Quer zur Bandrichtung zu polieren hinterlässt ein Kratzmuster , das als Rissauslöser wirkt. Walzen, die vorbeschichtete Flächen berühren, sollten feiner bearbeitet sein als solche auf nacktem Stahl, und die Politur sollte in Bandlaufrichtung verlaufen. Verschleißte Radien sind die andere Hälfte dieser Ursache: eine verschlissener Walzenrand , die sich um 0.3 mm geöffnet hat, entspricht nicht mehr dem Radius, für den die Beschichtung spezifiziert wurde.
Ursache 6: Scherung und Grat an der fliegenden Schere. Ein stumpfes Messer der fliegenden Schere oder falsches Spiel reißt statt zu scheren. Der Grat hebt den Film an der Schnittkante, Feuchtigkeit dringt darunter, und die Ablösung wächst über das Paket. Stanz- und Lochwerkzeuge tun dasselbe an Löchern. Das Messerspiel an dünnem vorbeschichtetem Blech wird meist auf 5 bis 8 Prozent der Dicke gesetzt, und ein Messer, das Millionen Zyklen auf nacktem Stahl gelaufen ist, ist für beschichtetes Material nicht automatisch scharf genug. Scher- und Schneidpraxis unterscheidet sich bei beschichtetem Material von nacktem Stahl genau in diesem Detail.
Ursache 7: Schmierstoff, Stapelung und Handling auf der Baustelle
Zwei Versagensarten liegen außerhalb der Maschine.
Die erste ist der Schmierstoff. Ein Ziehöls, das auf nacktem Stahl funktioniert, ist vielleicht nicht mit der Beschichtung verträglich, und Rückstände, die an einer Schnittkante unter dem Film eingeschlossen werden, bilden einen ungebundenen Pfad. Wasserbasierte Schmierstoffe, die trocknen, können Tensidrückstände hinterlassen, die den Film bei der Lagerung abheben.
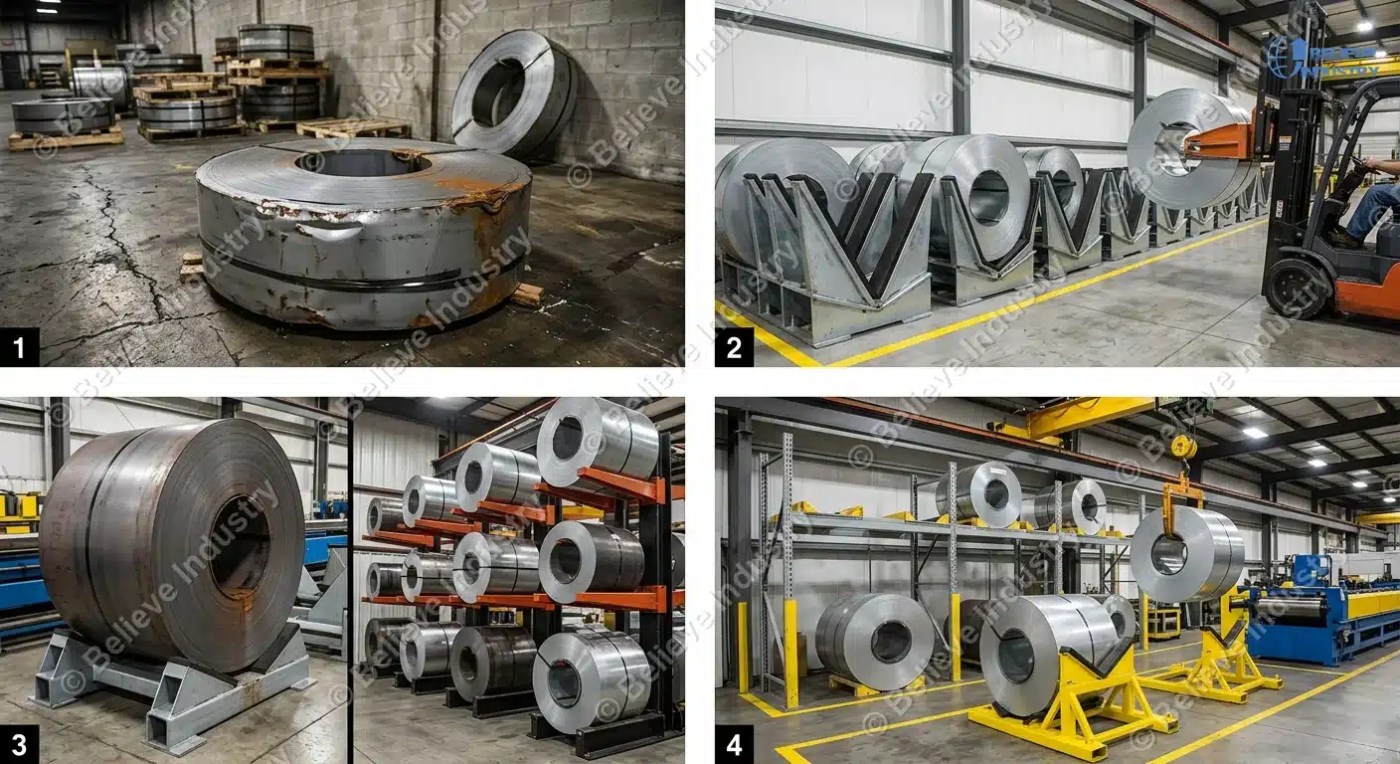
Die zweite ist das Paket. Bleche, die warm gestapelt, eng umreift und dort gelagert werden, wo die Luftfeuchte schwankt, zeigen innerhalb von Wochen Kantenablösung. Wasser zwischen den Blechen greift die Schnittkante an, der Film hebt sich nach innen, und wenn das Bündel geöffnet wird, sieht der Fehler wie ein Walzwerksfehler aus.
Abnahmeprüfungen vor der Freigabe
Führen Sie drei Prüfungen durch und bewahren Sie die Aufzeichnungen mit der Coil-Nummer auf.
| Überprüfen | Methode | Was sie erkennt |
|---|---|---|
| Coil cure | PMT-Protokoll, MEK-Doppelreibtest | Unterhärtung, Überhärtung |
| Flexibilität gegen den realen Radius | T-Biegeversuch nach ASTM D4145 am engsten Radius des Profils | Flexibilitätsabweichung |
| Haftung nach dem Umformen | Gitterschnitt nach ASTM D3359 an einem geformten Muster, plus Schlagtest nach ASTM D2794 | Versagen von Zwischenschicht und Grenzfläche |
Ein Test an einem geformten Muster ist der einzige, der die Dehnung Ihrer Linie reproduziert. Flache Prüfbleche können das nicht. Prüfen Sie an der engsten Rippe, Außenseite, bei Liniegeschwindigkeit, wenn ein laufendes Muster geschnitten werden kann.
FAQ
1. Warum besteht mein vorbeschichtetes Coil die Haftungstests, platzt aber nach dem Rollformen ab? Weil Tests an flachen Blechen die Haftung bei Dehnung null messen. Rollformen bringt 10 bis 20 Prozent Dehnung am Außenradius einer engen Biegung auf, was über das hinausgeht, was der Flachtest belegt. Testen Sie stattdessen ein geformtes Muster.
2. Welchen T-Biegeversuch brauche ich für ein rollgeformtes Profil? Passen Sie den T-Biegeversuch an den engsten Innenradius im Profil an, nicht an die Produktfamilie. Architekturpaneele laufen üblich bei 1T oder 2T, während scharfe Rippen und Falze 0T brauchen können. Bestätigen Sie Ausgabe und Abnahmekriterien im Vertrag.
3. Is peeling always the coil supplier’s fault? Nein. Ablösung, die sich an engen Rippen konzentriert, dem Walzenkontakt folgt oder an einer Schnittkante sitzt, deutet auf die Linie. Ablösung auf einer flachen, ungeformten Fläche deutet auf das Coil. Lesen Sie zuerst die Bruchfläche.
4. Was ist PMT und warum entscheidet sie über die Haftung? Die Spitzenmetalltemperatur ist die höchste Temperatur, die der Stahl selbst im Härteofen erreicht. Sie steuert die Vernetzungsdichte. Ein Film, der seine PMT nie erreicht, bleibt weich und schwach, auch wenn die Ofenlufttemperatur korrekt aussieht.
5. Kann Überhärtung Ablösung verursachen? Ja. Zu hohe PMT oder lange Verweilzeit versprödet den Film, sodass eine spröde Grundierung die Flachhaftung besteht und an der ersten engen Biegung reißt. Ein Linienstopp mit Bandstahl im Ofen bewirkt dasselbe.
6. Wie unterscheide ich Grundierungsversagen von Decklackversagen? Sehen Sie beide Flächen der abgeplatzten Schicht an. Grundierung auf dem Stahl mit Decklack auf der abgeplatzten Schicht bedeutet Versagen der Zwischenschicht. Blankes Zink ohne Grundierungsreste bedeutet, dass die Grundierung nie gebunden hat.
7. Beeinflusst der Walzenspalt die Beschichtungshaftung? Ja. Den Spalt zu schließen, um einen Winkel zu korrigieren, komprimiert den Film und schert ihn an der Kontaktlinie. Setzen Sie den Spalt aus Dicke plus Spiel und korrigieren Sie den Winkel über die Umformfolge.
8. Bringt dickerer Lack besseren Schutz? Nicht für die Umformbarkeit. Ein dickerer Film reißt bei einem weiteren Radius als ein dünner Film gleicher Chemie, weil mehr Material zu dehnen ist. Höhere DFT kauft Korrosionsreserve auf Kosten der Biegeleistung, und genau dieser Tausch wird bei den meisten Projekten zur Beschichtungsablösung beim Rollformen übersehen.
9. Kann Ablösung Monate nach der Lieferung auftreten? Ja, wenn sie an einer Schnittkante oder unter einem umreiften Paket beginnt. Feuchtigkeit, die zwischen den Blechen eingeschlossen ist, hebt den Film nach innen, und der Fehler zeigt sich erst beim Öffnen des Bündels.
10. Was sollte ich in die Bestellung schreiben? Spezifizieren Sie den T-Biegeversuch am engsten Radius Ihres Profils, PMT-Bereiche mit Protokoll pro Coil, Haftung nach dem Umformen nach ASTM D3359 und Schlagtest nach ASTM D2794. Ein Zeugnis ohne diese vier Punkte ist ein Versprechen, keine Spezifikation.
Fazit
Beschichtungsablösung beim Rollformen ist eine Kette kleiner Reserven: Grundierungshärtung, Vorbehandlung, Filmflexibilität gegen reale Biegedehnung, Walzenspalt, Walzenoberfläche, Schnittqualität und Handling. Die Kette bricht am schwächsten Glied, und die Bruchfläche sagt Ihnen, welches es war.
Beli Rollforming baut Walzprofiliermaschinen und hat über 15 Jahre Linien für vorbeschichtetes und verzinktes Material in mehr als 20 Ländern in Betrieb genommen. Wenn ein Beschichtungsfehler an einem neuen Profil auftritt, ist die erste Aufgabe, Coil und Werkzeug mit einem geformten Muster und einem Biegetest zu trennen, nicht die Walzen zu polieren.
Zuletzt aktualisiert: 2026-11-04
Änderungsverlauf des Artikels
- 2026-11-04: Erste Veröffentlichung. Sieben Ursachen von der Coil bis zum fertigen Paket, Tabelle der Bruchflächen, Schwellen für T-Biegeversuch und PMT, drei Abnahmeprüfungen.
Auslöser für die nächste Prüfung
- Überarbeitung von ASTM D4145 oder D3359, die Abnahmekriterien ändert
- Ein Beschichtungslieferant ändert sein PMT-Fenster für Polyester- oder PVDF-Systeme
- Neue Projektdaten zu Ablösung, die einer bestimmten Station zugeordnet wird





 Deutsch