


Le décollement du revêtement en profilage à froid ressemble à un problème de machine. Un panneau sort de ligne avec la peinture qui se soulève sur une nervure, l'opérateur accuse les cylindres, et l'outillage est poli ou remplacé. Deux semaines plus tard, le même défaut apparaît sur un autre profil qui travaille la même bobine.
Le défaut commence généralement avant que la bande n'atteigne la première cage, ou à une station que personne ne soupçonne. Sept causes racines couvrent la plupart des cas de décollement du revêtement en profilage à froid, et chacune laisse une signature différente sur la surface de rupture.
Pourquoi un revêtement conforme sur tôle plane se décolle au cylindre
Les essais d'adhérence sur tôle plane mesurent une liaison à déformation nulle. Le profilage à froid ne travaille pas à déformation nulle. Au rayon extérieur d'un pli, l'acier s'allonge et le feuil qui y est lié doit s'allonger d'autant. Sur une nervure serrée, cette déformation atteint 10 à 20 pour cent, appliquée en une fraction de seconde.
Cet écart explique la contradiction la plus fréquente dans un rapport de défaut. Le certificat de la bobine indique un quadrillage conforme à 5B et un essai de pliage en T à 1T. Le panneau formé montre toujours la peinture qui se soulève au coin de la nervure.
ASTM D4145 décrit directement le mécanisme : les revêtements sur tôle prélaquée sont sollicités pendant le profilage à froid, le pliage à la plieuse et d'autres déformations, et ces contraintes peuvent dépasser soit la flexibilité, soit la force d'adhérence du revêtement. Le résultat est un feuil fissuré qui met l'acier à nu, ou un feuil qui lâche l'acier.
Strain rate matters too. A coating that survives a slow hand bend can crack when the same bend is applied at 25 m/min, because a polymer’s effective modulus and elongation both shift with rate. That is why a bench test on a flat panel is evidence, not proof. For coating peeling roll forming, only a formed sample counts.
Lisez la surface de rupture avant d'accuser la ligne
Ce qui se trouve sous l'écaillon indique quelle interface a lâché. Décollez un bord soulevé au couteau et observez les deux faces à 10x.
| Ce que vous voyez sous l'écaillon | Interface défaillante | Premier point à vérifier |
|---|---|---|
| Acier gris nu, sans zinc | Prétraitement ou primaire sur subjectile | Gamme de prétraitement de la bobine, PMT du primaire |
| Zinc brillant, sans résidu de primaire | Primaire sur zinc | Enregistrement de cuisson du primaire, épaisseur du feuil sec du primaire |
| Primaire sur l'acier, finition sur l'écaillon | Finition sur primaire | Intervalle entre couches, PMT du second four |
| Revêtement intact sur les plats, soulevé uniquement aux nervures | Allongement du feuil face à la déformation de pliage | Essai de pliage en T contre rayon réel, jeu entre cylindres |
| Soulevé d'un côté, suivant le contact du cylindre | Frottement et cisaillement à la face du cylindre | Ra du cylindre, sens de polissage, lubrification |
| Soulevé depuis une rive coupée vers l'intérieur | Bavure de cisaillement ou dommage de rive | Jeu de la lame de cisaille volante, bavure de refendage |
| Soulevé par plaques sur tôles empilées | Humidité ou pression dans le colis | Empilage, cerclage, stockage |
La dernière ligne compte plus qu'elle n'y paraît. Le décollement aux rives coupées ou sous une pile relève de la manutention, pas de l'outillage, et la pratique de stockage des bobines décide de la fréquence du phénomène. Un décollement au milieu d'une face plane n'est presque jamais lié à la manutention.
Causes 1 à 3 : la bobine et le système de revêtement
Cause 1 : le primaire n'a jamais atteint sa température maximale du métal. Primer is where adhesion is engineered, and its process window is the narrowest on the coil line. If peak metal temperature (PMT) lands below the supplier’s range, the film stays under-crosslinked. It can pass a tape test on a flat coupon and still fail under forming stress, because cohesive strength inside the primer is lower than the stress the bend applies.
Les finitions polyester sont généralement cuites à une PMT de 232 à 243 °C (450 à 470 °F), les primaires étant plus bas, autour de 204 à 232 °C. Un fournisseur qui annonce la température d'air du four au lieu de la PMT ne vous donne pas un enregistrement de cuisson vérifiable. Demandez le relevé de PMT de cette bobine.
La surcuisson échoue dans l'autre sens. Une PMT excessive ou un temps de séjour prolongé fragilise le feuil, et un primaire cassant qui réussit l'adhérence à plat fissurera à la première nervure serrée. Un arrêt de ligne avec la bande dans le four produit le même résultat sans que personne ne change une consigne.
Cause 2 : le prétraitement et le primaire sont incompatibles. Une couche de conversion au chromate ou sans chrome existe pour donner au primaire une surface à laquelle s'accrocher. Changez la gamme de prétraitement sans prévenir le fournisseur de revêtement et l'adhérence peut chuter alors que tous les contrôles visuels restent conformes. Sur subjectile galvanisé, la surface de zinc est le point faible : un primaire qui accroche bien sur acier nu peut mal accrocher sur une couche de zinc passivée.
Cause 3 : l'essai de pliage en T spécifié ne correspond pas au rayon de pliage réel. Les valeurs d'essai de pliage en T vont de 0T, où le panneau est plié à plat sur lui-même, vers le haut en épaisseurs de tôle. Un chiffre plus bas signifie un revêtement plus flexible. Les panneaux architecturaux spécifient souvent 1T ou 2T. Une nervure ou un ourlet serré peut exiger 0T, et acheter une bobine 2T pour un profil 0T est une erreur de spécification d'achat qui se manifeste par du décollement après des semaines de production.
Traduisez le plan en rayon intérieur le plus serré que l'outillage produit réellement, puis convertissez-le en déformation. Une tôle de 1.5 mm pliée sur un rayon intérieur de 1.5 mm impose environ 33 pour cent de déformation à la surface extérieure du feuil. Aucun revêtement architectural standard n'y résiste sans fissurer. C'est là que la plupart des spécifications de décollement du revêtement en profilage à froid échouent, car le rayon du plan est rarement le rayon que la dernière cage délivre.

Causes 4 à 6 : ce que la ligne fait à une bonne bobine
Cause 4 : jeu entre cylindres réglé trop serré. Serrer le feuil est une tentative courante pour maîtriser la tolérance du profil, et cela transforme une opération de formage en essai de compression sur le revêtement. Gap doit être réglé par l'épaisseur du matériau plus le dégagement dont le profil a besoin, typiquement 5 à 10 pour cent de l'épaisseur par côté pour les passes de finition, et non en fermant jusqu'à ce que l'angle soit correct.
Cause 5 : état de surface du cylindre et sens de polissage. Un cylindre à face rugueuse entraîne le feuil au lieu de rouler dessus. Le frottement élève la température locale, ramollit le feuil et le cisaille à la ligne de contact. Un polissage transversal à la bande laisse un motif de rayures qui agit comme amorce de fissure. Les cylindres qui touchent les faces prélaquées doivent être finis plus finement que ceux qui travaillent l'acier nu, et le polissage doit suivre le défilement de la bande. L'usure des rayons est l'autre moitié de cette cause : un arête de galet usée qui s'est ouvert de 0.3 mm ne correspond plus au rayon pour lequel le revêtement a été spécifié.
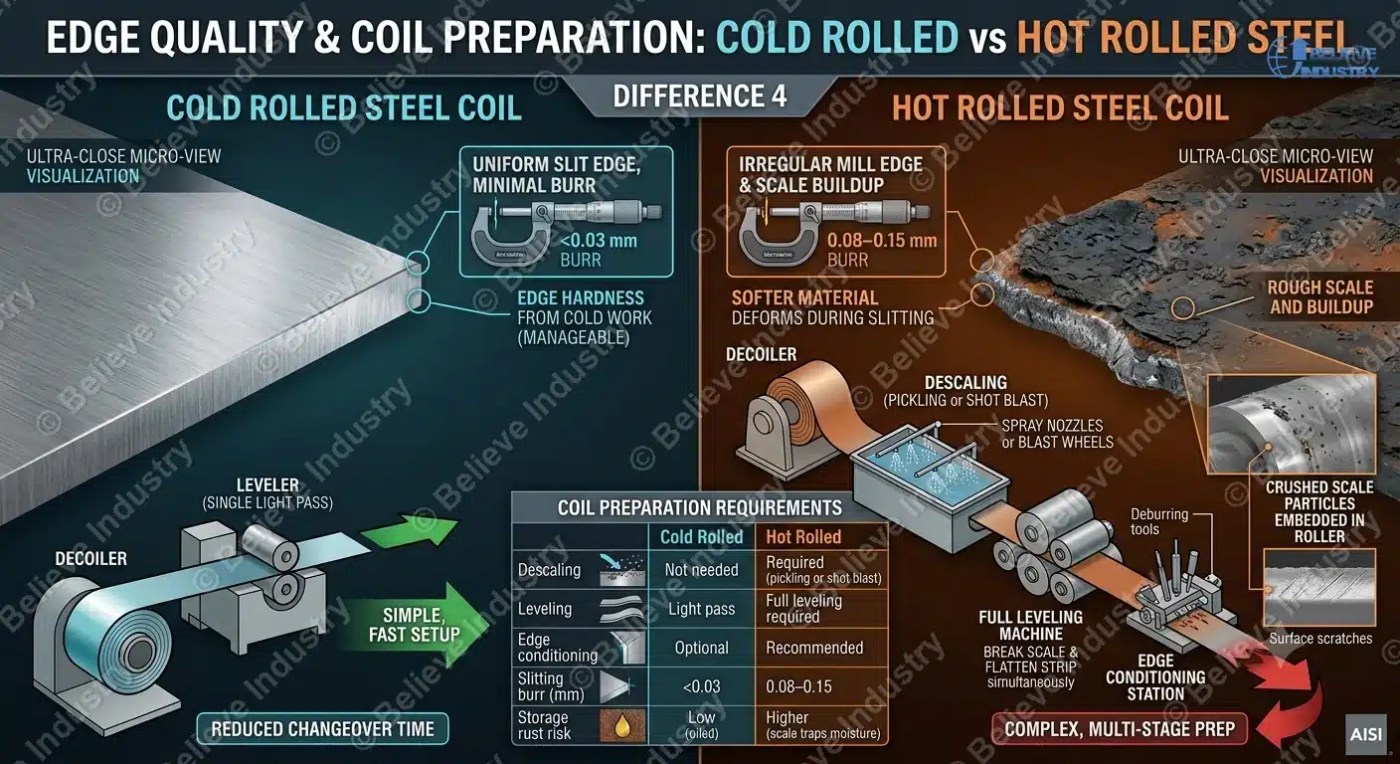
Cause 6 : bavure de cisaillement et de cisaille volante. Une lame de cisaille volante émoussée ou un jeu incorrect déchire au lieu de cisailler. La bavure soulève le feuil à la rive coupée, l'humidité s'y infiltre et le soulèvement gagne tout le colis. Les outils d'encoche et de poinçonnage font de même aux trous. Le jeu de lame sur tôle prélaquée mince est généralement réglé à 5 à 8 pour cent de l'épaisseur, et une lame qui a fait des millions de cycles sur acier nu n'est pas automatiquement assez affûtée pour un matériau revêtu. la pratique de cisaillement et de coupe sur matériau revêtu diffère de l'acier nu précisément sur ce point.
Cause 7 : lubrifiant, empilage et manutention sur site
Deux modes de défaillance se situent hors de la machine.
Le premier est le lubrifiant. Une huile d'emboutissage qui convient à l'acier nu peut être incompatible avec le revêtement, et un résidu piégé sous le feuil à une rive coupée devient un chemin non lié. Des lubrifiants aqueux laissés à sécher peuvent laisser des résidus de tensioactif qui soulèvent le feuil au stockage.
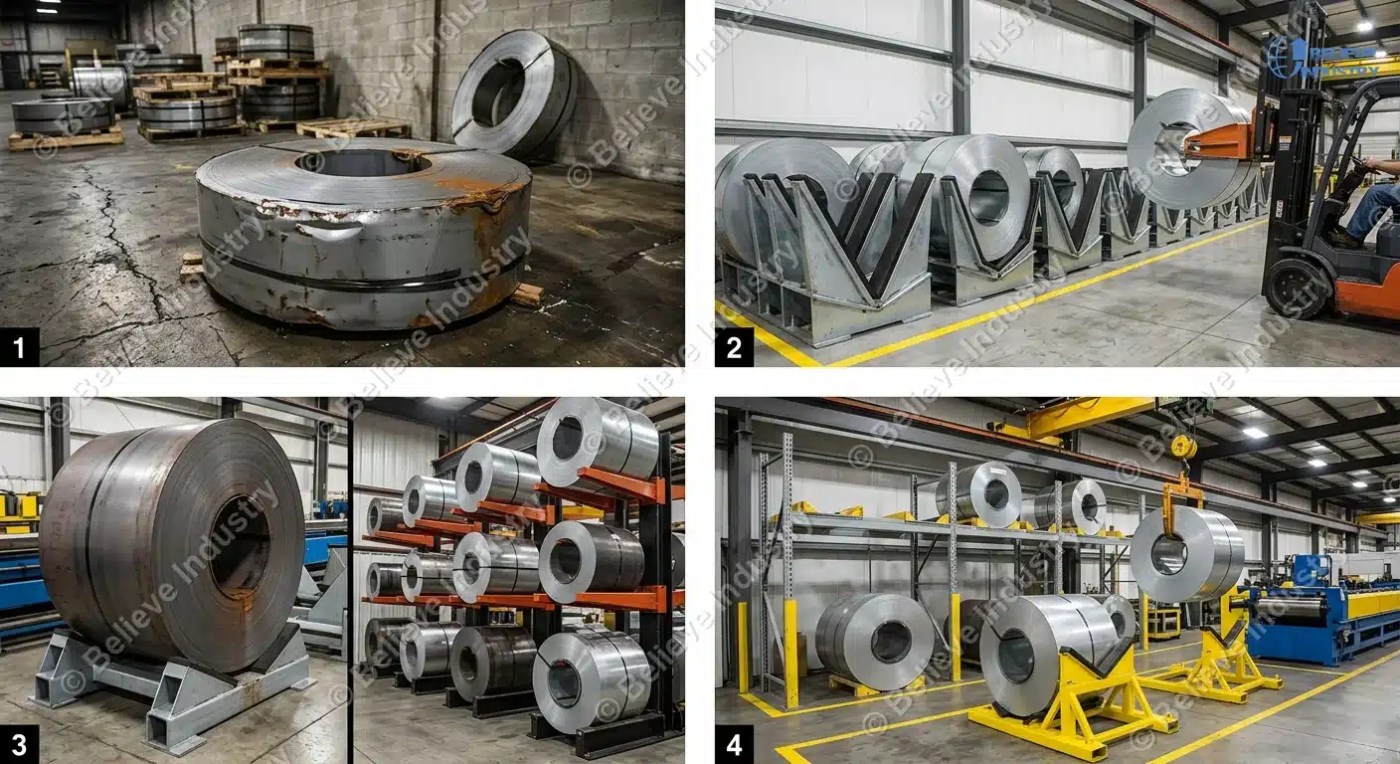
Le second est le colis. Des tôles empilées chaudes, cerclées serré et stockées là où l'humidité varie montrent un soulèvement de rive en quelques semaines. L'eau entre les tôles attaque la rive coupée, le feuil se soulève vers l'intérieur et, à l'ouverture du paquet, le défaut ressemble à une défaillance de laminoir.
Contrôles d'acceptation avant validation
Réalisez trois contrôles et conservez les enregistrements avec le numéro de bobine.
| Vérifier | Méthode | Ce que cela détecte |
|---|---|---|
| Coil cure | Relevé de PMT, double frottement au MEK | Sous-cuisson, surcuisson |
| Flexibilité face au rayon réel | Essai de pliage en T selon ASTM D4145 au rayon le plus serré du profil | Inadéquation de flexibilité |
| Adhérence après formage | Quadrillage selon ASTM D3359 sur un échantillon formé, plus essai de choc selon ASTM D2794 | Défaillance entre couches et d'interface |
Un essai sur échantillon formé est le seul qui reproduise la déformation que votre ligne impose. Les éprouvettes planes ne le peuvent pas. Testez à la nervure la plus serrée, face extérieure, à la vitesse de ligne si un échantillon en défilement peut être prélevé.
FAQ
1. Pourquoi ma bobine prélaquée réussit-elle les essais d'adhérence mais se décolle-t-elle après profilage à froid ? Parce que les essais sur panneau plan mesurent l'adhérence à déformation nulle. Le profilage à froid applique 10 à 20 pour cent d'allongement au rayon extérieur d'un pli serré, ce qui dépasse ce que prouve l'essai à plat. Testez plutôt un échantillon formé.
2. De quel essai de pliage en T ai-je besoin pour un profil formé à froid ? Alignez l'essai de pliage en T sur le rayon intérieur le plus serré du profil, pas sur la famille de produits. Les panneaux architecturaux sont couramment en 1T ou 2T, tandis que des nervures et des ourlets serrés peuvent exiger 0T. Confirmez l'édition et les critères d'acceptation dans le contrat.
3. Is peeling always the coil supplier’s fault? Non. Un décollement concentré aux nervures serrées, suivant le contact des cylindres ou à une rive coupée désigne la ligne. Un décollement sur une face plane non formée désigne la bobine. Lisez d'abord la surface de rupture.
4. Qu'est-ce que la PMT et pourquoi décide-t-elle de l'adhérence ? La température maximale du métal est la température la plus haute que l'acier lui-même atteint dans le four de cuisson. Elle contrôle la densité de réticulation. Un feuil qui n'atteint jamais sa PMT reste mou et faible, même quand la température d'air du four paraît correcte.
5. La surcuisson peut-elle provoquer du décollement ? Oui. Une PMT excessive ou un long séjour fragilise le feuil, si bien qu'un primaire cassant réussit l'adhérence à plat et fissure au premier pli serré. Un arrêt de ligne avec la bande dans le four fait de même.
6. Comment distinguer une défaillance du primaire d'une défaillance de la finition ? Observez les deux faces de l'écaillon. Du primaire sur l'acier avec la finition sur l'écaillon signifie une défaillance entre couches. Du zinc brillant sans résidu de primaire signifie que le primaire n'a jamais adhéré.
7. Le jeu entre cylindres influe-t-il sur l'adhérence du revêtement ? Oui. Fermer le jeu pour corriger un angle comprime le feuil et le cisaille à la ligne de contact. Réglez le jeu sur l'épaisseur plus le dégagement requis, et corrigez l'angle par la séquence de formage.
8. Une peinture plus épaisse protège-t-elle mieux ? Pas pour la formabilité. Un feuil plus épais fissure à un rayon plus large qu'un feuil mince de même chimie, car il y a plus de matière à étirer. Une DFT plus élevée achète une marge de corrosion au prix de la tenue au pliage, et c'est l'arbitrage que la plupart des projets de décollement du revêtement en profilage à froid négligent.
9. Le décollement peut-il apparaître des mois après la livraison ? Oui, s'il démarre à une rive coupée ou sous un colis cerclé. L'humidité piégée entre les tôles soulève le feuil vers l'intérieur, et le défaut n'apparaît qu'à l'ouverture du paquet.
10. Que faut-il inscrire dans la commande d'achat ? Spécifiez l'essai de pliage en T au rayon le plus serré de votre profil, les plages de PMT avec un relevé par bobine, l'adhérence après formage selon ASTM D3359 et l'essai de choc selon ASTM D2794. Un certificat sans ces quatre éléments est une promesse, pas une spécification.
Conclusion
Le décollement du revêtement en profilage à froid est une chaîne de petites marges : cuisson du primaire, prétraitement, flexibilité du feuil face à la déformation réelle de pliage, jeu entre cylindres, finition des cylindres, qualité de cisaillement et manutention. La chaîne casse au maillon le plus faible, et la surface de rupture vous dit lequel c'était.
Beli Rollforming construit des machines de profilage à rouleaux et met en service des lignes pour matériau prélaqué et galvanisé depuis plus de 15 ans, dans plus de 20 pays. Quand un défaut de revêtement apparaît sur un nouveau profil, le premier travail consiste à séparer la bobine de l'outillage avec un échantillon formé et un essai de pliage, pas à polir les cylindres.
Dernière mise à jour : 2026-11-04
Journal des modifications de l'article
- 2026-11-04 : première publication. Sept causes racines ordonnées de la bobine au colis fini, tableau des surfaces de rupture, seuils d'essai de pliage en T et de PMT, trois contrôles de réception.
Déclencheurs de la prochaine révision
- Révision de ASTM D4145 ou D3359 qui change les critères d'acceptation
- Un fournisseur de revêtement change sa fenêtre de PMT pour les systèmes polyester ou PVDF
- Nouvelles données de projet sur un décollement rattaché à une station précise





 Français