


يبدو تقشر الطلاء في التشكيل بالدرفلة كمشكلة في الآلة. تخرج اللوح من الخط والطلاء مرفوع عند ضلع، فيلوم المشغّل الدرافيل، وتُجلخ العدة أو تُستبدل. وبعد أسبوعين يظهر العيب نفسه على بروفيل آخر يعمل من اللفة ذاتها.
يبدأ العيب عادةً قبل وصول الشريط إلى أول حاملة تشكيل، أو في محطة لا يشتبه فيها أحد. وتغطي سبعة أسباب جذرية معظم حالات تقشر الطلاء في التشكيل بالدرفلة، ولكل منها بصمة مختلفة على سطح الانهيار.
لماذا يتقشر طلاء ينجح على الصفيحة المستوية عند الدرافيل
تقيس اختبارات الالتصاق على الصفيحة المستوية رابطة عند انفعال صفري. والتشكيل بالدرفلة لا يعمل عند انفعال صفري. عند نصف القطر الخارجي للثنية يستطيل الفولاذ، ويجب أن يستطيل الغشاء المرتبط به بالمقدار نفسه. وعلى ضلع ضيق يبلغ هذا الانفعال 10 إلى 20 بالمئة، ويُطبَّق في جزء من الثانية.
تفسر هذه الفجوة التناقض الأكثر شيوعاً في تقرير العيب. تُظهر شهادة اللفة نجاحاً في اختبار التشطيب المتقاطع عند 5B ونتيجة 1T في اختبار الثني على شكل T. ومع ذلك تُظهر اللوح المشكّلة طلاءً مرفوعاً عند زاوية الضلع.
ASTM D4145 يصف الآلية مباشرة: تتعرض الطلاءات على الصفيحة المطلية مسبقاً لإجهادات أثناء التشكيل بالدرفلة والثني على مكبس الثني وغيره من التشوهات، وقد تتجاوز هذه الإجهادات مرونة الطلاء أو قوة التصاقه. والنتيجة غشاء متشقق يكشف الفولاذ، أو غشاء ينفصل عن الفولاذ.
Strain rate matters too. A coating that survives a slow hand bend can crack when the same bend is applied at 25 m/min, because a polymer’s effective modulus and elongation both shift with rate. That is why a bench test on a flat panel is evidence, not proof. For coating peeling roll forming, only a formed sample counts.
اقرأ سطح الانهيار قبل أن تلوم الخط
ما يوجد تحت رقاقة الطلاء المتقشرة يخبرك أي واجهة انهارت. ارفع حافة مرفوعة بسكين وانظر إلى الوجهين بتكبير 10x.
| ما تراه تحت الرقاقة | الواجهة التي انهارت | أول موضع يُفحص |
|---|---|---|
| فولاذ رمادي عارٍ، بلا زنك | المعالجة المسبقة أو طبقة الأساس إلى المعدن الأساس | مسار المعالجة المسبقة للفة، درجة حرارة المعدن القصوى (PMT) لطبقة الأساس |
| زنك لامع، بلا بقايا طبقة أساس | طبقة الأساس إلى الزنك | سجل معالجة طبقة الأساس، سماكة الغشاء الجاف لطبقة الأساس |
| طبقة أساس على الفولاذ، وطبقة نهائية على الرقاقة | الطبقة النهائية إلى طبقة الأساس | الفاصل بين الطبقات، درجة حرارة المعدن القصوى (PMT) للفرن الثاني |
| الطلاء سليم على المستوي، ومرفوع عند الأضلاع فقط | استطالة الغشاء مقابل انفعال الثني | اختبار الثني على شكل T مقابل نصف القطر الفعلي، خلوص الدرافيل |
| مرفوع على طول جانب واحد، متبعاً تماس الدرافيل | احتكاك وقص عند وجه الدرافيل | خشونة Ra للدرافيل، اتجاه التلميع، التزييت |
| مرفوع من حافة القطع نحو الداخل | نتوء قطع أو تلف الحافة | خلوص شفرة المقص الطائر، نتوء آلة التقطيع الطولي |
| مرفوع في بقع على الصفائح المكدسة | رطوبة أو ضغط في الرزمة | التكديس، التطويق، التخزين |
هذا الصف الأخير أهم مما يبدو. التقشر عند حواف القطع أو تحت رزمة قصة مناولة، لا قصة عدة، و ممارسة تخزين اللفات تحدد مقدار ما تحصل عليه. والتقشر في وسط وجه مستوٍ لا يكون من المناولة تقريباً أبداً.
الأسباب 1 إلى 3: اللفة ونظام الطلاء
السبب 1: طبقة الأساس لم تبلغ درجة حرارة المعدن القصوى. Primer is where adhesion is engineered, and its process window is the narrowest on the coil line. If peak metal temperature (PMT) lands below the supplier’s range, the film stays under-crosslinked. It can pass a tape test on a flat coupon and still fail under forming stress, because cohesive strength inside the primer is lower than the stress the bend applies.
تُعالج الطبقات النهائية البوليستر عادةً عند درجة حرارة معدن قصوى من 232 إلى 243 °C (450 إلى 470 °F)، بينما تعمل طبقات الأساس عند درجات أقل، نحو 204 إلى 232 °C. والمورّد الذي يذكر درجة حرارة هواء الفرن بدلاً من PMT لا يقدم لك سجل معالجة قابلاً للتحقق. اطلب سجل PMT لتلك اللفة.
تأتي المعالجة الزائدة بالفشل من الاتجاه الآخر. إن فرط PMT أو مدة البقاء الطويلة يجعل الغشاء هشاً، وطبقة أساس هشة تنجح في الالتصاق على المستوي تتشقق عند أول ضلع ضيق. وتوقف الخط مع بقاء الشريط في الفرن يعطي النتيجة نفسها دون أن يغيّر أحد نقطة ضبط.
السبب 2: عدم توافق المعالجة المسبقة مع طبقة الأساس. يوجد طلاء تحويل كروماتي أو خالٍ من الكروم ليمنح طبقة الأساس ما ترتبط به. غيّر مسار المعالجة المسبقة دون إبلاغ مورّد الطلاء، وقد ينخفض الالتصاق بينما تظل كل الفحوص البصرية ناجحة. وعلى ركيزة مجلفنة يكون سطح الزنك هو الحلقة الضعيفة: فطبقة أساس ترتبط جيداً بالفولاذ العاري قد ترتبط ارتباطاً ضعيفاً بطبقة زنك مُخمَّدة.
السبب 3: اختبار الثني على شكل T المحدد لا يطابق نصف قطر الثني الفعلي. تتراوح تقديرات اختبار الثني على شكل T من 0T، حيث تُطوى اللوح على نفسها تماماً، وتتصاعد بمضاعفات سماكة الصفيحة. الرقم الأقل يعني طلاءً أكثر مرونة. وتحدد الألواح المعمارية غالباً 1T أو 2T. وقد يتطلب ضلع حاد أو حافة مطوية 0T، وشراء لفة 2T لبروفيل 0T خطأ في مواصفة الشراء يظهر كتقشر بعد أسابيع من الإنتاج.
ترجم الرسم إلى أضيق نصف قطر داخلي تنتجه العدة فعلاً، ثم حوّله إلى انفعال. صفيحة بسماكة 1.5 mm مثنية إلى نصف قطر داخلي 1.5 mm تضع نحو 33 بالمئة انفعال على سطح الغشاء الخارجي. ولا طلاء معماري قياسي ينجو من ذلك دون تشقق. وهنا تفشل معظم مواصفات تقشر الطلاء في التشكيل بالدرفلة، لأن نصف القطر في الرسم نادراً ما يكون نصف القطر الذي تسلّمه حاملة التشكيل الأخيرة.

الأسباب 4 إلى 6: ما يفعله الخط بلفة جيدة
السبب 4: ضبط خلوص الدرافيل ضيقاً أكثر من اللازم. عصر الغشاء محاولة شائعة للتحكم في تفاوت البروفيل، وهي تحوّل عملية تشكيل إلى اختبار ضغط على الطلاء. Gap يجب أن يُضبط بسماكة المادة زائد الخلوص الذي يحتاجه البروفيل، عادةً 5 إلى 10 بالمئة من السماكة لكل جانب في تمريرات التشطيب، لا بالإغلاق حتى تستقيم الزاوية.
السبب 5: تشطيب سطح الدرافيل واتجاه التلميع. الدرافيل ذات الوجه الخشن تسحب الغشاء بدلاً من أن تدرفله. الاحتكاك يرفع الحرارة الموضعية، ويليّن الغشاء، ويقصّه عند خط التماس. والتلميع المستعرض لاتجاه الشريط يترك نمط خدوش يعمل كبادئ للتشقق. والدرافيل التي تلامس الأوجه المطلية مسبقاً يجب أن تُشطَّب أنعم من التي تعمل على الفولاذ العاري، ويجب أن يجري التلميع على طول حركة الشريط. وأنصاف الأقطار المتآكلة هي النصف الآخر من هذا السبب: حافة أسطوانة متآكلة انفتحت بمقدار 0.3 mm لم تعد تطابق نصف القطر الذي حُدد الطلاء من أجله.
السبب 6: القص ونتوء المقص الطائر. شفرة مقص طائر ثلمة أو خلوص خاطئ تمزق بدلاً من أن تقص. يرفع النتوء الغشاء عند حافة القطع، وتدخل الرطوبة تحته، وينمو الرفع عبر الرزمة. وأدوات التثليم والثقب تفعل الشيء نفسه عند الثقوب. ويُضبط خلوص الشفرة على الصفيحة الرقيقة المطلية مسبقاً عادةً عند 5 إلى 8 بالمئة من السماكة، والشفرة التي عملت ملايين الدورات على الفولاذ العاري ليست حادة تلقائياً للمادة المطلية. ممارسة القص والمقص الطائر على المادة المطلية تختلف عن الفولاذ العاري في هذه التفصيلة تحديداً.
السبب 7: المزلق، التكديس، المناولة في الموقع
نمطا فشل يعيشان خارج الآلة.
الأول هو المزلق. زيت سحب ينجح على الفولاذ العاري قد لا يكون متوافقاً مع الطلاء، والبقايا المحتجزة تحت الغشاء عند حافة القطع تصبح مساراً غير مرتبط. والمزلقات المائية المتروكة لتجف قد تترك بقايا مواد خافضة للتوتر السطحي ترفع الغشاء في التخزين.
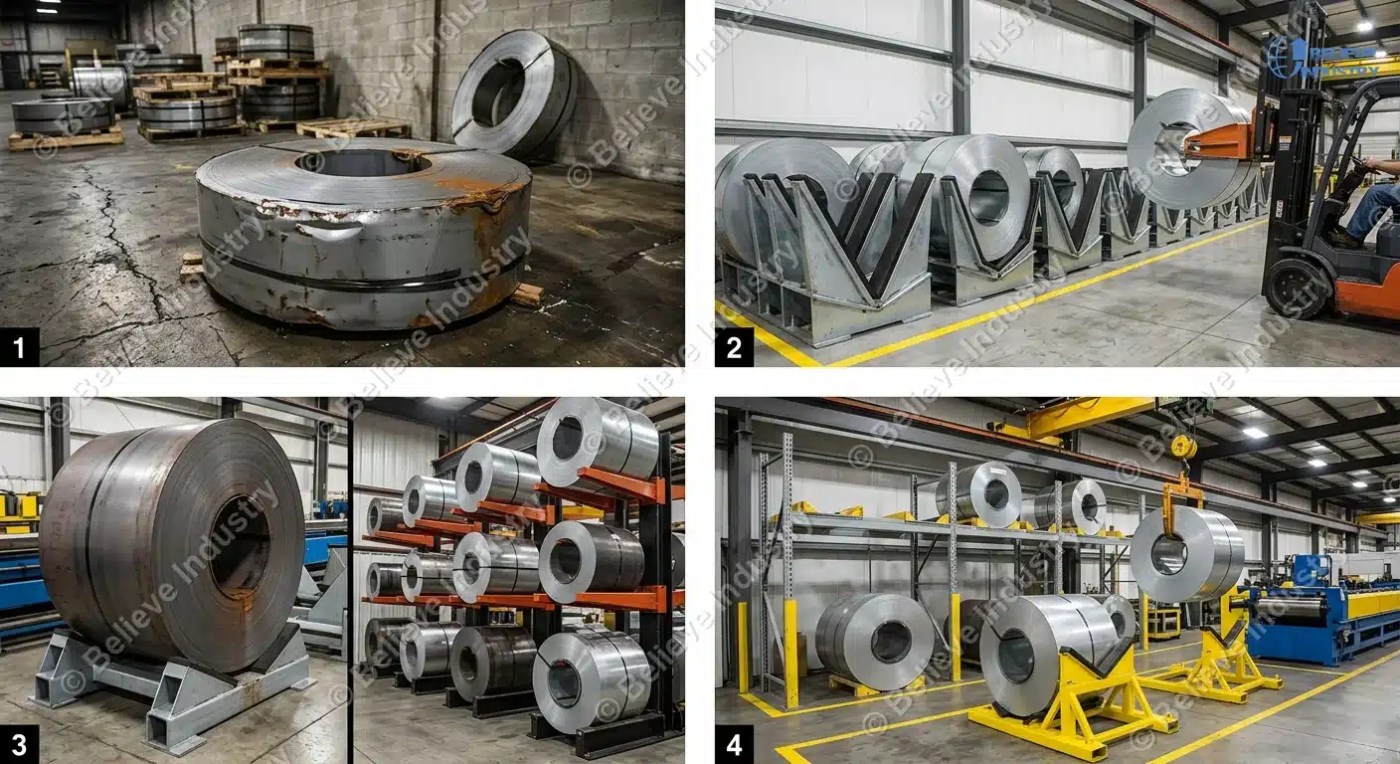
الثاني هو الرزمة. الصفائح المكدسة وهي دافئة، والمطوّقة بإحكام، والمخزنة حيث تتقلب الرطوبة تُظهر رفعاً عند الحافة في غضون أسابيع. الماء بين الصفائح يهاجم حافة القطع، ويرتفع الغشاء نحو الداخل، وبحلول فتح الرزمة يبدو العيب كفشل من المصنع.
فحوص القبول قبل الاعتماد
نفّذ ثلاثة فحوص واحفظ السجلات مع رقم اللفة.
| يفحص | الطريقة | ما يكشفه |
|---|---|---|
| Coil cure | سجل PMT، فرك MEK المزدوج | نقص المعالجة، فرط المعالجة |
| المرونة مقابل نصف القطر الفعلي | اختبار الثني على شكل T وفق ASTM D4145 عند أضيق نصف قطر في البروفيل | عدم تطابق المرونة |
| الالتصاق بعد التشكيل | اختبار التشطيب المتقاطع وفق ASTM D3359 على عينة مشكّلة، إضافة إلى اختبار الصدم وفق ASTM D2794 | فشل الطبقة البينية والواجهة |
اختبار العينة المشكّلة هو الوحيد الذي يعيد إنتاج الانفعال الذي يفرضه خطك. العينات المستوية لا تستطيع. اختبر عند أضيق ضلع، على الوجه الخارجي، وبسرعة الخط إن أمكن قطع عينة أثناء التشغيل.
الأسئلة الشائعة
1. لماذا تنجح لفّتي المطلية مسبقاً في اختبارات الالتصاق ثم تتقشر بعد التشكيل بالدرفلة؟ لأن اختبارات اللوح المستوي تقيس الالتصاق عند انفعال صفري. والتشكيل بالدرفلة يطبق استطالة 10 إلى 20 بالمئة عند نصف القطر الخارجي لثنية ضيقة، وهو ما يتجاوز ما يثبته الاختبار المستوي. اختبر عينة مشكّلة بدلاً من ذلك.
2. أي اختبار ثني على شكل T أحتاج لبروفيل مشكّل بالدرفلة؟ طابق اختبار الثني على شكل T مع أضيق نصف قطر داخلي في البروفيل، لا مع عائلة المنتج. تعمل الألواح المعمارية عادةً عند 1T أو 2T، بينما قد تحتاج الأضلاع والحواف الحادة 0T. أكّد الإصدار ومعايير القبول في العقد.
3. Is peeling always the coil supplier’s fault? لا. التقشر المتركز عند الأضلاع الضيقة، أو المتبع لتماس الدرافيل، أو عند حافة قطع، يشير إلى الخط. والتقشر على وجه مستوٍ غير مشكّل يشير إلى اللفة. اقرأ سطح الانهيار أولاً.
4. ما هي PMT ولماذا تحدد الالتصاق؟ درجة حرارة المعدن القصوى هي أعلى درجة حرارة يبلغها الفولاذ نفسه في فرن المعالجة. وهي تتحكم في كثافة التشابك. والغشاء الذي لا يبلغ PMT يبقى ليّناً وضعيفاً، حتى عندما تبدو درجة حرارة هواء الفرن صحيحة.
5. هل يمكن أن تسبب المعالجة الزائدة التقشر؟ نعم. فرط PMT أو البقاء الطويل يجعل الغشاء هشاً، فتمر طبقة أساس هشة في الالتصاق المستوي وتتشقق عند أول ثنية ضيقة. وتوقف الخط مع بقاء الشريط في الفرن يفعل ذلك أيضاً.
6. كيف أميّز فشل طبقة الأساس من فشل الطبقة النهائية؟ انظر إلى وجهي الرقاقة. وجود طبقة أساس على الفولاذ وطبقة نهائية على الرقاقة يعني فشل الطبقة البينية. وزنك لامع بلا بقايا طبقة أساس يعني أن طبقة الأساس لم ترتبط قط.
7. هل يؤثر خلوص الدرافيل في التصاق الطلاء؟ نعم. إغلاق الخلوص لتصحيح زاوية يضغط الغشاء ويقصّه عند خط التماس. اضبط الخلوص من السماكة زائد الخلوص التصميمي، وصحح الزاوية بتسلسل التشكيل.
8. هل يعطي طلاء أسمك حماية أفضل؟ ليس من حيث القابلية للتشكيل. الغشاء الأسمك يتشقق عند نصف قطر أوسع من غشاء رقيق بالكيمياء نفسها، لوجود مادة أكثر للاستطالة. وسماكة الغشاء الجاف الأعلى تشتري هامش مقاومة تآكل على حساب أداء الثني، وهي المقايضة التي تغفلها معظم مشاريع تقشر الطلاء في التشكيل بالدرفلة.
9. هل يمكن أن يظهر التقشر بعد أشهر من التسليم؟ نعم، إن بدأ عند حافة قطع أو تحت رزمة مطوّقة. الرطوبة المحتجزة بين الصفائح ترفع الغشاء نحو الداخل، ولا يظهر العيب إلا عند فتح الرزمة.
10. ماذا أكتب في أمر الشراء؟ حدد اختبار الثني على شكل T عند أضيق نصف قطر في بروفيلك، ونطاقات PMT مع سجل لكل لفة، والالتصاق بعد التشكيل وفق ASTM D3359، والصدم وفق ASTM D2794. وشهادة بلا هذه البنود الأربعة وعد، لا مواصفة.
الخلاصة
تقشر الطلاء في التشكيل بالدرفلة سلسلة من هوامش صغيرة: معالجة طبقة الأساس، المعالجة المسبقة، مرونة الغشاء مقابل انفعال الثني الفعلي، خلوص الدرافيل، تشطيب الدرافيل، جودة القص، والمناولة. تنكسر السلسلة عند أضعف حلقة، وسطح الانهيار يخبرك أيها كانت.
تبني Beli Rollforming آلات تشكيل بالدلفنة وقد شغّلت خطوطاً للمواد المطلية مسبقاً والمجلفنة لأكثر من 15 عاماً، في أكثر من 20 دولة. وعندما يظهر عيب طلاء على بروفيل جديد، تكون المهمة الأولى فصل اللفة عن العدة بعينة مشكّلة واختبار ثني، لا تلميع الدرافيل.
آخر تحديث: 2026-11-04
سجل تغييرات المقال
- 2026-11-04: النشر الأول. سبعة أسباب جذرية مرتبة من اللفة إلى الرزمة النهائية، جدول سطح الانهيار، حدود اختبار الثني على شكل T وPMT، ثلاثة فحوص قبول.
محفزات المراجعة التالية
- مراجعة ASTM D4145 أو D3359 تغيّر معايير القبول
- تغيير مورّد طلاء لنافذة PMT لديه في أنظمة البوليستر أو PVDF
- بيانات مشروع جديدة عن تقشر يُعزى إلى محطة محددة





 العربية