


مقدمة
Roll forming surface scratch هي أكثر عيوب الجودة شيوعاً في الرفض على خط تشكيل على البارد. فخدش عميق واحد قد يرسل لوحاً كاملاً إلى الهدر. ومع أن 20 إلى 40 بالمئة من العيوب في المنتجات المدرفلة تعود إلى ضرر سطحي، تتراكم التكلفة بسرعة.
معظم الخدوش ليست عشوائية. فتأتي من مصدرين قابلين للتكرار: حالة سطح الأسطوانة وإعدادات فجوة الأسطوانة. وأصلحهما فيختفي معظم عيوب العلامات.
يتناول هذا الدليل ستة حلول لصقل الأسطوانة والفجوة لـ خدش سطح التشكيل بالدلفلة السيطرة عليه. وتحصل على قيم بداية فجوة الأسطوانة وتشطيبات مستهدفة وجدول صيانة يوقف الخدوش قبل أن تبدأ.
Roll forming surface scratch تُحل المشاكل بشكل أفضل على مستوى أدوات التشكيل بالدلفنة الأدوات. وللصورة الكاملة للآلة، راجع مكونات آلة تشكيل اللفائف الدليل.
ما هي عيوب خدش سطح التشكيل بالدلفلة والعلامات؟
العيب السطحي هو أي خدش أو علامة أو شائبة غير مقصودة تبقى على الشريط بعد مروره عبر محطات التشكيل. Roll forming surface scratch هي أخاديد أو خطوط أو نكات متوائمة مع اتجاه سير الشريط. وعيوب العلامات أقصر وأعرض وذات شكل الأسطوانة أو الحطام الذي تسبب فيها.
ثلاث عائلات عيوب تغطّي تقريباً كل حالة:
- الخدوش: خطوط متصلة على طول المقطع، ناتجة عن خشونة سطح الأسطوانة أو حطام مدسوس أو فجوة الأسطوانة.
- العلامات: انبعاجات موضعية أو علامات ضغط أو علامات انتقال، ناتجة عن التقاط الطلاء أو جسيمات صلبة أو محطات غير محاذاة.
- الالتصاق (galling): انتقال ثقيل من معدن إلى معدن حيث يلتحم الشريط على سطح الأسطوانة ويتمزّق في كل مرحلة.
تحتاج كل عائلة إلى إصلاح مختلف. و فحص التشكيل بالدلفنة الروتيني يلتقط الثلاثة مبكراً، قبل أن تصل إلى المقطع النهائي.
لماذا تتكوّن عيوب خدش سطح التشكيل بالدلفلة
تتكوّن الخدوش عندما ينزلق سطح صلب مقابل الشريط تحت ضغط. فوجه الأسطوانة أصلب من المادة، لذا تخسر المادة المعركة، وهو نمط وثّقته The Fabricator.
أربعة أسباب جذرية تدفع تقريباً كل ضرر سطحي:
- أسطح أسطوانات خشنة أو تالفة. فالأسطوانات المهترئة أو علامات الطحن أو التآكل على وجه الأسطوانة تتصرف مثل ورق الصنفرة على الشريط.
- Roller gap مضبوطة بضيق مفرط. عندما تكون الفجوة أصغر من سماكة المادة الفعلية، تضغط الأسطوانات وتُرقّق وتخدش السطح.
- التقاط الطلاء. فيتراكم الزنك أو الطلاء أو الأكسيد على وجه الأسطوانة وينتقل كعلامات متكرّرة.
- شريط ملوّث. فالغبار أو القشور أو نثرات المعدن بين الشريط والأسطوانة تتصرف كجسيمات كاشطة.
معظم الخطوط تُظهر الأربعة معاً، ولذلك فإن إصلاح سبب واحد وحده لا يزيل العيب أبداً.
حلول صقل الأسطوانة والفجوة الستة
الحل 1: صقل الأسطوانات إلى التشطيب السطحي الصحيح
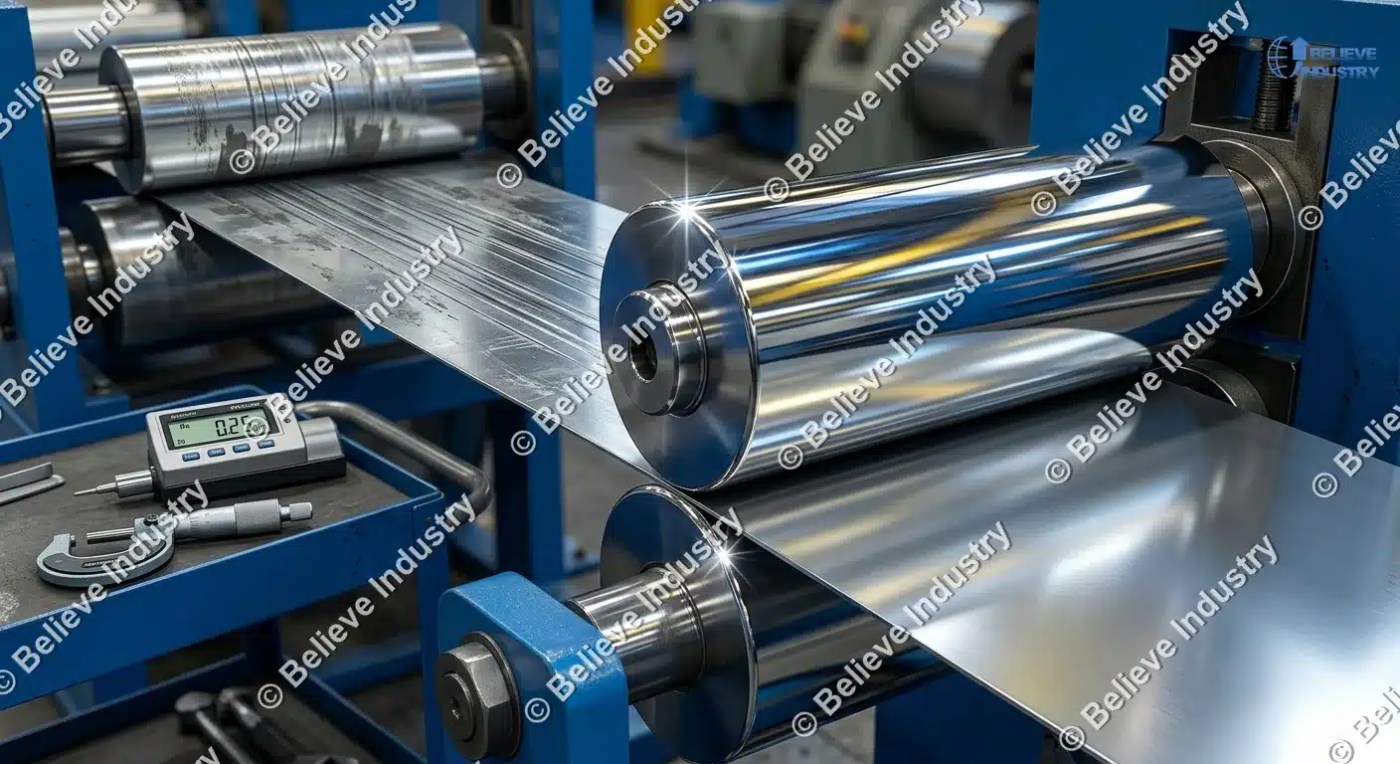
جودة صقل الأسطوانة هي العامل الأكبر الوحيد في خدش سطح التشكيل بالدلفلة السيطرة عليه. فوجه أسطوانة خشن يطبع نسيجه في كل متر من الشريط.
استهدف Ra يتراوح 0.2 إلى 0.4 ميكرومتر للأسطوانات التي تلمس الأسطح المعرّضة. وشطّب الأسطوانات الخاملة والموجّهة إلى Ra يتراوح 0.4 إلى 0.8 ميكرومتر. وأي شيء أخشن من Ra 1.0 ميكرومتر سيخدش الطلاءات اللينة.
اصقل في اتجاه سير الشريط، لا عرضه. فعلامات الصقل العرضية تظهر كخطوط متكرّرة على المقطع. واستخدم مركّبات أدقّ تدريجياً، منتهية عند 600 إلى 1200 grit، ثم صقل إلى Ra المستهدف.
الحل 2: اضبط فجوة الأسطوانة أقل من السماكة الاسمية
Roller gap هي المسافة بين الأسطوانات العلوية والسفلية في كل محطة. فإن اتسعت أكثر من اللزوم فقد المقطع شكله، وإن ضاقت أكثر من اللزوم ترقّق الشريط وخدش.
ولمراحل التشكيل، ابدأ من سماكة المادة الاسمية ناقص 0.10 إلى 0.20 ميليمتر على مجموعة أدوات جديدة. وتعمل مراحل التحجيم والتشطيب عند الاسمي ناقص 0.00 إلى 0.05 ميليمتر. وتبقى مراحل التوجيه عند الاسمي زائد 0.30 إلى 0.50 ميليمتر حتى لا يلمس الشريط وجوه الأسطوانات.
اقس سماكة اللفة الفعلية بمقياس الميكرومتر قبل الإعداد، لا قيمة الشهادة الاسمية. والطريقة الكاملة في وتهم درجة الصلب أيضاً..
الحل 3: استخدم أسطوانات مطليّة بالكروم أو مغطّاة
يغيّر طلاء الكروم سلوك سطح الأسطوانة. فالكروم الصلب عند 850 إلى 1100 HV أصلب بنحو ضعف فولاذ الأدوات D2 عند 58 إلى 62 HRC، لذا يقاوم البلى الكاشط لفترة أطول.
يعطي سمك الطلاء 20 إلى 30 ميكرومتر أفضل توازن. فالطلاء الأرفع يبلَى بسرعة، والأسمك ينكسر عند الحواف.
وللشريط الفولاذي غير القابل للصدأ والمجلفن، ضع في الاعتبار طلاءات نتريد التيتانيوم (TiN) بالرذاذ المادي (PVD) فوق الكروم. فيخفض TiN الاحتكاك إلى نحو 0.4 ويقلّل الالتقاط والالتصاق، بتكلفة أعلى 15 إلى 30 بالمئة من الكروم وحده. وتأتي إرشادات اختيار الطلاء من PMA.
الحل 4: وازن ضغط الأسطوانة عبر نمط التشكيل التدريجي
كثيراً ما تأتي الخدوش من محطة واحدة مثقلة فوق طاقتها، عادةً مرحلة تكسير تحمل أعلى حمل.
افحص كل محطة للثني المفرط. فيظهر الحمل الزائد كترقّق حافي أو خط لامع على خط الثني أو تفرّج عند الخروج. وخفّض الضغط وانقل الحمل إلى المحطة التالية.
صحيح تصميم مراحل التشكيل يوزّع الثني عبر 4 إلى 8 محطات تدريجية بدل 1 أو 2 ثقيلة. وإذا ظهرت الخدوش بعد تغيير القالب، قارن نمط التشكيل التدريجي مع الرسومات الأصلية.
الحل 5: نظّف الشريط وتحكّم بغشاء المزلق
يتحوّل الغبار على اللفة إلى خدوش على المقطع. فجسيم غبار 10 ميكرومتر المحتبس بين الأسطوانة والشريط يكفي لخدش الطلاء المجلفن.
ركّب منظّف شريط أو ماسحة أمام المحطة الأولى. فأنظمة الفرشاة أو السكين الهوائي تزيل النثرات. وللّفة المطلية مسبقاً، تأكّد من تمام زمن الطلاء قبل التشكيل، لأن الطلاء اللين ينتقل إلى الأسطوانات ويخلق عيوب علامات متكرّرة.
يساعد التزييت الخفيف على الفولاذ غير القابل للصدأ والألومنيوم. واستخدم غشاءً رقيقاً من زيت التشكيل بمقدار 5 إلى 15 ميليلتر لكل متر مربّع. فالكثير من الزيت يجذب الغبار، والقليل يشجّع الالتصاق.
الحل 6: جدوِل إعادة الصقل ومراجعات الفجوة
تتهالك أسطح الأسطوانات كل وردية. فأسطوانة نظيفة قد تبدأ بالخدش بعد تغيير طلاء أو دفعة لفائف متسخة.
جدوِل إعادة صقل كل 2,000 إلى 3,000 ساعة تشغيل، أو كل 6 أشهر، أيهما أقرب. وراجع فجوة الأسطوانة في نفس الفاصل بمقياس شعري أو طريقة سلك الرصاص. وافحص التقاط الطلاء بعد كل تغيير لفة.
تتبّع تقارير العيوب لكل وردية. وسجّل رقم المحطة ودفعة اللفة وحالة وجه الأسطوانة. فيحوّل ذلك السجلّ العيوب العشوائية إلى محرّك صيانة يمكن التنبؤ به.

جدول تشخيص العيوب
استخدم هذا الجدول لمطابقة العيب الذي تراه مع السبب والحل.
| العيب | السبب النموذجي | الحل السريع |
|---|---|---|
| خدش خطّي متصل على طول الشريط | وجه أسطوانة خشن، حطام مدسوس | أعد صقل الأسطوانة إلى Ra 0.2 إلى 0.4، ونظّف الأسطوانات |
| علامة متكرّرة كل دورة أسطوانة | التقاط طلاء أو رقاقة على الأسطوانة | أزل الالتقاط، واصقل البقعة التالفة |
| ترقّق حافي مع خدش | فجوة أسطوانة شديدة الضيق عند محطة التشكيل | افتح الفجوة إلى الاسمي ناقص 0.10 إلى 0.20 mm |
| خدوش قصيرة متقطّعة | لفة متسخة، أو قشور، أو نثرات معدنية | ركّب منظّف شريط، وامسح الأسطوانات لكل وردية |
| انتقال معدني ثقيل، سطح خشن | التصاق من سرعة عالية وتماس جاف | اطلِ كروماً أو طلاء TiN، وأضف غشاء زيت خفيف |
| ضباب أبيض أو رمادي على المجلفن | غبار زنك على الأسطوانات أو الشريط | نظّف الأسطوانات، واخفِض السرعة دون 60 m/min |
جدول اختيار التشطيب السطحي للأسطوانة
اختر التشطيب الصحيح قبل طلب أدوات جديدة. فقيمة Ra تحدّد سلوك السطح.
| التطبيق | Ra المستهدف | طريقة الصقل | ملاحظات |
|---|---|---|---|
| أسطح معرّضة، شريط مطلي مسبقاً | 0.2 إلى 0.4 µm | اصقل إلى 600 إلى 1200 grit، وصقل | أقل خطر خدش |
| الأسطوانات الموجّهة والخاملة | 0.4 إلى 0.8 µm | طحن دقيق، صقل خفيف | موجّهات دون وسم |
| أسطوانات التكسير والتشكيل | 0.4 إلى 0.6 µm | مطحونة، مصقولة على طول السير | وازن بين القبض وجودة السطح |
| فولاذ غير قابل للصدأ صعب التشكيل، عالي القوة | 0.2 إلى 0.3 µm + كروم أو TiN | اصقل ثم اطلِ | يمنع الالتصاق والالتقاط |
| أسطوانات دعم غير ملامسة | 1.6 إلى 3.2 µm | كما هي بعد التشغيل | الخشونة مقبولة هنا |
تحقّق من التشطيب بمقياس خشونة محمول، لا بالعين؛ فالأسطوانة المصقولة تبدو مطابقة للمخدوشة حتى تُقاس، ونقطة MetalForming Magazine تؤكّدها في إرشاداتها الخاصة بالأدوات. الصيانة الوقائية للتشكيل بالدرفلة يجب أن تشمل الفحوص قراءة تشطيب سطحي في كل مراجعة.
كيفية تشخيص خدش سطح التشكيل بالدلفلة في 5 خطوات
اتبع هذا التسلسل عند ظهور خدش.
- حدّد موقع العيب على المقطع النهائي واقس موضعه عبر عرض المقطع.
- أعد ربط ذلك الموضع بمحطة التشكيل. فخدش عند 30 بالمئة من عرض المقطع يأتي عادةً من وجه أسطوانة في نفس الموضع النسبي.
- أوقف الخط، واقفل مصدر الطاقة، وفحص وجه الأسطوانة عند تلك البقعة بعدسة مكبّرة. وابحث عن علامات الطحن أو الرقائق أو الالتقاط.
- اقس فجوة الأسطوانة في تلك المحطة بمقياس شعري. وقارنها بورقة الإعداد.
- أصلح السبب، وشغّل شريط اختبار واحد، وفحص قبل الإنتاج الكامل.
لا تصنفج وجه أسطوانة أبداً والخط مُشغَّل. واتبع إجراءات قفل مصادر الخطر (LOTO) أولاً. فالسلامة تسبق مقطعاً أنظف.
ما الذي تكلّفك إياه عيوب السطح
تكلّف عيوب السطح المال بثلاث طرق: الهدر المباشر، وعمالة إعادة العمل، وإرجاع العملاء. فاللوح المرفوض مادة دفعت ثمنها بالفعل، وخدش تجميلي قد يرفض شحنة كاملة من منتجات ظاهرة.
على الخطوط المطليّة مسبقاً، يكشف خدش عبر طبقة الزنك على الفولاذ المجلفن فولاذاً عارياً للتآكل. وبموجب ASTM A653/A653M، يعدّ الطلاء هو الحماية من التآكل، والخدش العميق يزيله محلياً، فيصدأ اللوح من ذلك الخط إلى الخارج.
الحساب بسيط: لفة 30 متر مخدوشة بمعدّل رفض 40 بالمئة تهدر 12 متراً من المادة زائداً عمالة معالجتها. وتكلّف صيانة صقل الأسطوانة والفجوة جزءاً بسيطاً من لفة مرفوضة واحدة.





 العربية