


O descolamento do revestimento na conformação a frio parece um problema de máquina. Um painel sai da linha com a tinta levantando em uma nervura, o operador culpa os cilindros, e o ferramental é polido ou substituído. Duas semanas depois, o mesmo defeito aparece em um perfil diferente que roda a mesma bobina.
O defeito geralmente começa antes de a fita chegar à primeira cadeira, ou em uma estação que ninguém suspeita. Sete causas fundamentais cobrem a maioria dos casos de descolamento do revestimento na conformação a frio, e cada uma deixa uma assinatura diferente na superfície de falha.
Por que um revestimento que passa na chapa plana descasca no cilindro
Os ensaios de aderência em chapa plana medem uma ligação com deformação zero. A conformação a frio não opera com deformação zero. No raio externo de uma dobra, o aço se alonga e a película ligada a ele precisa se alongar na mesma proporção. Em uma nervura fechada, essa deformação chega a 10 a 20 por cento, aplicada em uma fração de segundo.
Essa lacuna explica a contradição mais comum em um relatório de defeito. O certificado da bobina mostra um quadriculado aprovado em 5B e um ensaio de dobra em T em 1T. O painel conformado ainda mostra a tinta levantando no canto da nervura.
ASTM D4145 descreve o mecanismo diretamente: os revestimentos em chapa pré-revestida são tensionados durante a conformação a frio, a dobra em freio e outras deformações, e essas tensões podem exceder a flexibilidade ou a resistência adesiva do revestimento. O resultado é uma película fraturada que expõe o aço, ou uma película que se solta do aço.
Strain rate matters too. A coating that survives a slow hand bend can crack when the same bend is applied at 25 m/min, because a polymer’s effective modulus and elongation both shift with rate. That is why a bench test on a flat panel is evidence, not proof. For coating peeling roll forming, only a formed sample counts.
Leia a superfície de falha antes de culpar a linha
O que está sob a lasca de tinta indica qual interface falhou. Solte uma borda levantada com uma faca e observe as duas faces com aumento de 10x.
| O que você vê sob a lasca | Interface que falhou | Primeiro lugar a verificar |
|---|---|---|
| Aço cinza nu, sem zinco | Pré-tratamento ou primer para o substrato | Rota de pré-tratamento da bobina, PMT do primer |
| Zinco brilhante, sem resíduo de primer | Primer para o zinco | Registro de cura do primer, DFT do primer |
| Primer no aço, acabamento na lasca | Acabamento para o primer | Intervalo entre camadas, PMT do segundo forno |
| Revestimento intacto na parte plana, levantado apenas nas nervuras | Alongamento da película contra a deformação da dobra | Ensaio de dobra em T vs raio real, folga entre cilindros |
| Levantado ao longo de um lado, acompanhando o contato do cilindro | Atrito e cisalhamento na face do cilindro | Ra do cilindro, direção de polimento, lubrificação |
| Levantado a partir de uma borda cortada para dentro | Rebarba de cisalhamento ou dano na borda | Folga da lâmina da tesoura voadora, rebarba do slitter |
| Levantado em manchas em chapas empilhadas | Umidade ou pressão no pacote | Empilhamento, cintagem, armazenagem |
Essa última linha importa mais do que parece. O descascamento em bordas cortadas ou sob uma pilha é uma questão de manuseio, não de ferramental, e prática de armazenagem de bobinas decide quanto disso você terá. O descascamento no meio de uma face plana quase nunca é manuseio.
Causas 1 a 3: a bobina e o sistema de revestimento
Causa 1: o primer nunca atingiu sua temperatura máxima do metal. Primer is where adhesion is engineered, and its process window is the narrowest on the coil line. If peak metal temperature (PMT) lands below the supplier’s range, the film stays under-crosslinked. It can pass a tape test on a flat coupon and still fail under forming stress, because cohesive strength inside the primer is lower than the stress the bend applies.
Os acabamentos de poliéster são normalmente curados a uma PMT de 232 a 243 °C (450 a 470 °F), com os primers operando mais baixo, em torno de 204 a 232 °C. Um fornecedor que cita a temperatura do ar do forno em vez da PMT não está entregando um registro de cura verificável. Peça o registro de PMT daquela bobina.
A sobrecura falha pelo outro lado. PMT excessiva ou permanência longa torna a película quebradiça, e um primer quebradiço que passa na aderência plana vai fraturar na primeira nervura fechada. Uma parada de linha com a fita dentro do forno produz o mesmo resultado sem que ninguém altere um setpoint.
Causa 2: o pré-tratamento e o primer são incompatíveis. Um revestimento de conversão com cromato ou isento de cromo existe para dar ao primer algo a que se ligar. Mude a rota de pré-tratamento sem avisar o fornecedor do revestimento e a aderência pode cair enquanto todas as verificações visuais ainda passam. Em substrato galvanizado, a superfície de zinco é o elo fraco: um primer que adere bem ao aço nu pode aderir mal a uma camada de zinco passivada.
Causa 3: o ensaio de dobra em T especificado não corresponde ao raio real da dobra. As classificações do ensaio de dobra em T vão de 0T, em que o painel é dobrado plano sobre si mesmo, para cima em espessuras de chapa. Um número menor significa um revestimento mais flexível. Painéis arquitetônicos costumam especificar 1T ou 2T. Uma nervura ou dobra acentuada pode exigir 0T, e comprar bobina 2T para um perfil 0T é um erro de especificação de compra que aparece como descascamento semanas depois do início da produção.
Converta o desenho no raio interno mais fechado que o ferramental realmente produz, depois transforme isso em deformação. Uma chapa de 1.5 mm dobrada a um raio interno de 1.5 mm impõe cerca de 33 por cento de deformação à superfície externa da película. Nenhum revestimento arquitetônico padrão resiste a isso sem trincar. É aqui que a maioria das especificações de descolamento do revestimento na conformação a frio falha, porque o raio do desenho raramente é o raio que a última cadeira entrega.

Causas 4 a 6: o que a linha faz com uma boa bobina
Causa 4: folga entre cilindros ajustada muito apertada. Apertar a película é uma tentativa comum de controlar a tolerância do perfil, e converte uma operação de conformação em um ensaio de compressão sobre o revestimento. Gap deve ser definida pela espessura do material mais a folga que o perfil precisa, tipicamente 5 a 10 por cento da espessura por lado nas cadeiras de acabamento, e não fechando até o ângulo sair certo.
Causa 5: acabamento superficial do cilindro e direção de polimento. Um cilindro com face rugosa arrasta a película em vez de rolar sobre ela. O atrito eleva a temperatura local, amolece a película e a cisalha na linha de contato. Polir transversalmente à direção da fita deixa um padrão de riscos que atua como iniciador de trinca. Os cilindros que contatam faces pré-pintadas devem ter acabamento mais fino que os que rodam aço nu, e o polimento deve acompanhar o sentido de deslocamento da fita. Raios desgastados são a outra metade desta causa: uma borda de rolo desgastada que se abriu em 0.3 mm já não corresponde ao raio para o qual o revestimento foi especificado.
Causa 6: rebarba de cisalhamento e da tesoura voadora. Uma lâmina cega da tesoura voadora ou uma folga errada rasga em vez de cisalhar. A rebarba levanta a película na borda cortada, a umidade entra por baixo dela, e o levantamento cresce por todo o pacote. Ferramentas de entalhe e puncionamento fazem o mesmo nos furos. A folga da lâmina em chapa pré-pintada fina é geralmente ajustada em 5 a 8 por cento da espessura, e uma lâmina que rodou milhões de ciclos em aço nu não é automaticamente afiada o bastante para material revestido. Prática de cisalhamento e de tesoura voadora em material revestido difere do aço nu exatamente neste detalhe.
Causa 7: lubrificante, empilhamento e manuseio no local
Dois modos de falha vivem fora da máquina.
O primeiro é o lubrificante. Um óleo de conformação que funciona em aço nu pode não ser compatível com o revestimento, e o resíduo preso sob a película em uma borda cortada se torna um caminho sem aderência. Lubrificantes à base de água deixados secar podem deixar resíduo de surfactante que levanta a película no armazenamento.
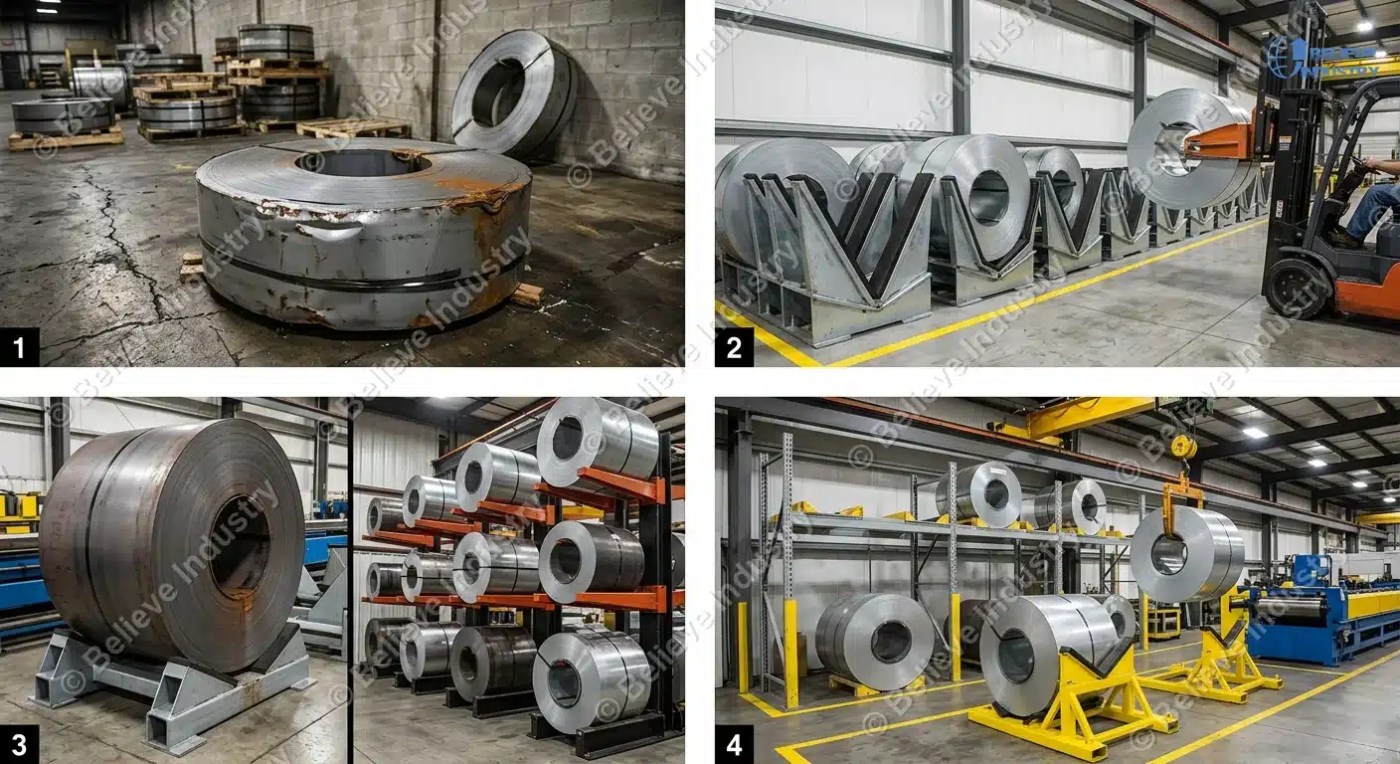
O segundo é o pacote. Chapas empilhadas quentes, cintadas apertadas e armazenadas onde a umidade oscila vão mostrar levantamento de borda em poucas semanas. A água entre as chapas ataca a borda cortada, a película levanta para dentro, e quando o feixe é aberto o defeito parece uma falha da usina.
Verificações de aceitação antes de liberar
Execute três verificações e guarde os registros com o número da bobina.
| Verificar | Método | O que detecta |
|---|---|---|
| Coil cure | Registro de PMT, dupla fricção com MEK | Subcura, sobrecura |
| Flexibilidade contra o raio real | Ensaio de dobra em T conforme ASTM D4145 no raio mais fechado do perfil | Incompatibilidade de flexibilidade |
| Aderência após a conformação | Quadriculado conforme ASTM D3359 em uma amostra conformada, mais ensaio de impacto conforme ASTM D2794 | Falha entre camadas e na interface |
Um ensaio com amostra conformada é o único que reproduz a deformação que sua linha impõe. Corpos de prova planos não conseguem. Teste na nervura mais fechada, na face externa, na velocidade da linha se uma amostra em operação puder ser cortada.
FAQ
1. Por que minha bobina pré-pintada passa nos ensaios de aderência mas descasca após a conformação a frio? Porque os ensaios em painel plano medem aderência com deformação zero. A conformação a frio aplica 10 a 20 por cento de alongamento no raio externo de uma dobra fechada, o que excede o que o ensaio plano comprova. Teste uma amostra conformada em vez disso.
2. Qual ensaio de dobra em T eu preciso para um perfil conformado a frio? Combine o ensaio de dobra em T com o raio interno mais fechado do perfil, não com a família de produtos. Painéis arquitetônicos comumente operam em 1T ou 2T, enquanto nervuras e dobras acentuadas podem exigir 0T. Confirme a edição e os critérios de aceitação no contrato.
3. Is peeling always the coil supplier’s fault? Não. O descascamento concentrado em nervuras fechadas, acompanhando o contato do cilindro, ou em uma borda cortada aponta para a linha. O descascamento em uma face plana e não conformada aponta para a bobina. Leia a superfície de falha primeiro.
4. O que é PMT e por que ela decide a aderência? A temperatura máxima do metal é a temperatura mais alta que o próprio aço atinge no forno de cura. Ela controla a densidade de reticulação. Uma película que nunca atinge sua PMT permanece mole e fraca, mesmo quando a temperatura do ar do forno parece correta.
5. A sobrecura pode causar descascamento? Sim. PMT excessiva ou permanência longa torna a película quebradiça, então um primer quebradiço passa na aderência plana e fratura na primeira dobra fechada. Uma parada de linha com a fita no forno faz o mesmo.
6. Como distingo falha do primer de falha do acabamento? Olhe as duas faces da lasca. Primer no aço com acabamento na lasca significa falha entre camadas. Zinco brilhante sem resíduo de primer significa que o primer nunca aderiu.
7. A folga entre cilindros afeta a aderência do revestimento? Afeta. Fechar a folga para corrigir um ângulo comprime a película e a cisalha na linha de contato. Defina a folga entre cilindros pela espessura mais a folga necessária, e corrija o ângulo com a sequência de conformação.
8. Uma tinta mais espessa dará melhor proteção? Não para conformabilidade. Uma película mais espessa trinca em um raio mais aberto que uma película fina da mesma química, porque há mais material para esticar. Uma DFT maior compra margem de corrosão ao custo do desempenho na dobra, que é a troca que a maioria dos projetos de descolamento do revestimento na conformação a frio ignora.
9. O descascamento pode aparecer meses após a entrega? Sim, se começar em uma borda cortada ou sob um pacote cintado. A umidade presa entre as chapas levanta a película para dentro, e o defeito só aparece quando o feixe é aberto.
10. O que devo escrever no pedido de compra? Especifique o ensaio de dobra em T no raio mais fechado do seu perfil, faixas de PMT com registro por bobina, aderência após a conformação conforme ASTM D3359, e impacto conforme ASTM D2794. Um certificado sem esses quatro itens é uma promessa, não uma especificação.
Conclusão
O descolamento do revestimento na conformação a frio é uma cadeia de pequenas margens: cura do primer, pré-tratamento, flexibilidade da película contra a deformação real da dobra, folga entre cilindros, acabamento dos cilindros, qualidade do cisalhamento e manuseio. A cadeia se rompe no elo mais fraco, e a superfície de falha diz qual foi.
A Beli Rollforming fabrica perfiladeiras e comissiona linhas para material pré-pintado e galvanizado há mais de 15 anos, em mais de 20 países. Quando um defeito de revestimento aparece em um novo perfil, o primeiro trabalho é separar bobina de ferramental com uma amostra conformada e um ensaio de dobra, e não polir os cilindros.
Última atualização: 2026-11-04
Histórico de alterações do artigo
- 2026-11-04: Primeira publicação. Sete causas fundamentais ordenadas da bobina ao pacote acabado, tabela de superfície de falha, limites de ensaio de dobra em T e de PMT, três verificações de aceitação.
Gatilhos para a próxima revisão
- Revisão da ASTM D4145 ou D3359 que altere os critérios de aceitação
- Um fornecedor de revestimento altera sua janela de PMT para sistemas de poliéster ou PVDF
- Novos dados de projeto sobre descascamento rastreados até uma estação específica





 Português