


การลอกของสีเคลือบในการขึ้นรูปด้วยลูกกลิ้งดูเหมือนเป็นปัญหาของเครื่องจักร แผ่นหนึ่งออกมาจากไลน์โดยมีสีลอกที่สัน ผู้ปฏิบัติงานโทษลูกกลิ้ง และเครื่องมือก็ถูกขัดหรือเปลี่ยน สองสัปดาห์ต่อมา ข้อบกพร่องเดิมก็ปรากฏบนโปรไฟล์อื่นที่ใช้คอยล์เดียวกัน
ข้อบกพร่องมักเริ่มก่อนที่แถบเหล็กจะถึงชุดแท่นรีดชุดแรก หรือที่สถานีที่ไม่มีใครสงสัย สาเหตุรากเจ็ดข้อครอบคลุมกรณีการลอกของสีเคลือบในการขึ้นรูปด้วยลูกกลิ้งส่วนใหญ่ และแต่ละข้อทิ้งร่องรอยที่แตกต่างกันบนพื้นผิวที่เสียหาย
ทำไมสีเคลือบที่ผ่านบนแผ่นเรียบจึงลอกที่ลูกกลิ้ง
การทดสอบการยึดเกาะบนแผ่นเรียบวัดการยึดติดที่ความเครียดเป็นศูนย์ การขึ้นรูปด้วยลูกกลิ้งไม่ได้ทำงานที่ความเครียดเป็นศูนย์ ที่รัศมีด้านนอกของรอยดัด เหล็กจะยืดตัว และฟิล์มที่ยึดติดกับเหล็กต้องยืดตัวในปริมาณเดียวกัน บนสันแคบ ความเครียดนั้นสูงถึง 10 ถึง 20 เปอร์เซ็นต์ และเกิดขึ้นในเสี้ยววินาที
ช่องว่างนั้นอธิบายความขัดแย้งที่พบบ่อยที่สุดในรายงานข้อบกพร่อง ใบรับรองคอยล์ระบุว่าผ่านการทดสอบตารางตัดที่ 5B และผ่านการทดสอบดัดรูป T ที่ 1T แต่แผ่นที่ขึ้นรูปแล้วยังแสดงสีลอกที่มุมสัน
ASTM D4145 อธิบายกลไกนี้โดยตรง: สีเคลือบบนแผ่นที่เคลือบสำเร็จจะได้รับความเครียดระหว่างการขึ้นรูปด้วยลูกกลิ้ง การดัดด้วยเบรก และการเสียรูปอื่น ๆ และความเครียดเหล่านี้อาจเกินความยืดหยุ่นหรือความแข็งแรงในการยึดเกาะของสีเคลือบ ผลลัพธ์คือฟิล์มที่แตกร้าวและเผยให้เห็นเนื้อเหล็ก หรือฟิล์มที่หลุดออกจากเหล็ก
Strain rate matters too. A coating that survives a slow hand bend can crack when the same bend is applied at 25 m/min, because a polymer’s effective modulus and elongation both shift with rate. That is why a bench test on a flat panel is evidence, not proof. For coating peeling roll forming, only a formed sample counts.
อ่านพื้นผิวที่เสียหายก่อนโทษไลน์การผลิต
สิ่งที่อยู่ใต้แผ่นสีที่ลอกออกบอกคุณว่าส่วนต่อประสานใดล้มเหลว ใช้มีดแงะขอบที่ลอกขึ้นมาแล้วดูทั้งสองด้านที่กำลังขยาย 10 เท่า
| สิ่งที่คุณเห็นใต้แผ่นสีที่ลอกออก | ส่วนต่อประสานที่ล้มเหลว | จุดแรกที่ควรตรวจ |
|---|---|---|
| เหล็กสีเทาเปล่า ไม่มีสังกะสี | การปรับสภาพก่อนหรือสีรองพื้นกับเนื้อวัสดุฐาน | เส้นทางการปรับสภาพก่อนของคอยล์, PMT ของสีรองพื้น |
| สังกะสีเงา ไม่มีเศษสีรองพื้น | สีรองพื้นกับสังกะสี | บันทึกการอบสีรองพื้น, ความหนาฟิล์มแห้งของสีรองพื้น |
| สีรองพื้นอยู่บนเหล็ก สีทับหน้าอยู่บนแผ่นที่ลอก | สีทับหน้ากับสีรองพื้น | ระยะเวลาระหว่างชั้นกลาง, PMT ของเตาอบที่สอง |
| สีเคลือบสมบูรณ์บนส่วนเรียบ ลอกเฉพาะที่สัน | ความสามารถในการยืดตัวของฟิล์มเทียบกับความเครียดจากการดัด | การทดสอบดัดรูป T เทียบกับรัศมีจริง, ช่องว่างระหว่างลูกกลิ้ง |
| ลอกตามด้านหนึ่ง ตามแนวที่ลูกกลิ้งสัมผัส | แรงเสียดทานและแรงเฉือนที่ผิวลูกกลิ้ง | ค่า Ra ของลูกกลิ้ง, ทิศทางการขัด, การหล่อลื่น |
| ลอกจากขอบตัดเข้าไปด้านใน | ครีบตัดหรือความเสียหายที่ขอบ | ช่องว่างใบมีดเครื่องตัดบิน, ครีบตัดจากเครื่องตัดขอบ |
| ลอกเป็นหย่อมบนแผ่นที่วางซ้อนกัน | ความชื้นหรือแรงกดในมัด | การวางซ้อน, การรัดสาย, การจัดเก็บ |
แถวสุดท้ายนั้นสำคัญกว่าที่เห็น การลอกที่ขอบตัดหรือใต้กองเป็นเรื่องของการจัดการ ไม่ใช่เรื่องของเครื่องมือ และ แนวปฏิบัติในการจัดเก็บคอยล์ เป็นตัวกำหนดว่าจะเกิดมากแค่ไหน การลอกกลางผิวเรียบแทบไม่เคยเป็นเรื่องของการจัดการ
สาเหตุที่ 1 ถึง 3: คอยล์และระบบสีเคลือบ
สาเหตุที่ 1: สีรองพื้นไม่เคยถึงอุณหภูมิสูงสุดของโลหะ Primer is where adhesion is engineered, and its process window is the narrowest on the coil line. If peak metal temperature (PMT) lands below the supplier’s range, the film stays under-crosslinked. It can pass a tape test on a flat coupon and still fail under forming stress, because cohesive strength inside the primer is lower than the stress the bend applies.
สีทับหน้าชนิดโพลีเอสเตอร์มักอบที่ PMT 232 ถึง 243 °C (450 ถึง 470 °F) โดยสีรองพื้นใช้อุณหภูมิต่ำกว่า ประมาณ 204 ถึง 232 °C ผู้จัดจำหน่ายที่อ้างอุณหภูมิอากาศในเตาอบแทน PMT ไม่ได้ให้บันทึกการอบที่ตรวจสอบได้ ขอบันทึก PMT สำหรับคอยล์นั้น
การอบเกินพิกัดล้มเหลวอีกแบบหนึ่ง PMT ที่เกินหรือเวลาพำนักที่นานเกินทำให้ฟิล์มเปราะ และสีรองพื้นเปราะที่ผ่านการยึดเกาะบนแผ่นเรียบจะแตกร้าวที่สันแคบแรก การหยุดไลน์โดยมีแถบเหล็กค้างอยู่ในเตาอบให้ผลแบบเดียวกันโดยไม่มีใครเปลี่ยนค่าที่ตั้งไว้
สาเหตุที่ 2: การปรับสภาพก่อนและสีรองพื้นไม่เข้าคู่กัน การเคลือบแปลงสภาพแบบโครเมตหรือปลอดโครเมตมีไว้เพื่อให้สีรองพื้นมีสิ่งยึดเกาะ เปลี่ยนเส้นทางการปรับสภาพก่อนโดยไม่แจ้งผู้จัดจำหน่ายสีเคลือบ แล้วการยึดเกาะอาจลดลงในขณะที่การตรวจด้วยสายตาทุกอย่างยังผ่าน บนวัสดุฐานชุบสังกะสี ผิวสังกะสีคือจุดอ่อน: สีรองพื้นที่ยึดเกาะดีกับเหล็กเปล่าอาจยึดเกาะได้ไม่ดีกับชั้นสังกะสีที่ผ่านการพาสซีฟ
สาเหตุที่ 3: การทดสอบดัดรูป T ที่กำหนดไว้ไม่ตรงกับรัศมีการดัดจริง ค่าการทดสอบดัดรูป T เริ่มจาก 0T ซึ่งแผ่นถูกพับแนบตัวเอง ไล่ขึ้นไปตามความหนาแผ่น ตัวเลขที่ต่ำกว่าหมายถึงสีเคลือบที่ยืดหยุ่นกว่า แผ่นสำหรับงานสถาปัตยมักกำหนด 1T หรือ 2T สันคมหรือขอบพับอาจต้องการ 0T และการซื้อคอยล์ 2T สำหรับโปรไฟล์ 0T เป็นข้อผิดพลาดในการกำหนดข้อกำหนดจัดซื้อที่ปรากฏเป็นการลอกหลายสัปดาห์หลังเริ่มผลิต
แปลงแบบเขียนให้เป็นรัศมีด้านในที่แคบที่สุดที่เครื่องมือผลิตได้จริง แล้วแปลงเป็นความเครียด แผ่นหนา 1.5 mm ที่ดัดให้มีรัศมีด้านใน 1.5 mm ทำให้เกิดความเครียดประมาณ 33 เปอร์เซ็นต์บนผิวฟิล์มด้านนอก ไม่มีสีเคลือบสถาปัตย์มาตรฐานใดทนต่อสิ่งนี้ได้โดยไม่แตกร้าว นี่คือจุดที่ข้อกำหนดการลอกของสีเคลือบในการขึ้นรูปด้วยลูกกลิ้งส่วนใหญ่ล้มเหลว เพราะรัศมีในแบบแทบไม่เคยเป็นรัศมีที่ชุดแท่นรีดสุดท้ายทำได้

สาเหตุที่ 4 ถึง 6: สิ่งที่ไลน์การผลิตทำกับคอยล์ที่ดี
สาเหตุที่ 4: ตั้งช่องว่างระหว่างลูกกลิ้งแคบเกินไป การบีบฟิล์มเป็นวิธีที่พบบ่อยในการควบคุมค่าความคลาดเคลื่อนของโปรไฟล์ และมันเปลี่ยนการขึ้นรูปให้กลายเป็นการทดสอบการอัดบนสีเคลือบ Gap ควรตั้งจากความหนาวัสดุบวกช่องว่างที่โปรไฟล์ต้องการ โดยทั่วไป 5 ถึง 10 เปอร์เซ็นต์ของความหนาต่อด้านสำหรับรอบเก็บผิว ไม่ใช่จากการบีบแคบลงจนมุมออกมาถูก
สาเหตุที่ 5: ผิวสำเร็จของลูกกลิ้งและทิศทางการขัด ลูกกลิ้งที่มีผิวหยาบจะครูดฟิล์มแทนที่จะกลิ้งผ่าน แรงเสียดทานทำให้อุณหภูมิท้องถิ่นสูงขึ้น ทำให้ฟิล์มนุ่มลง และเฉือนมันที่แนวสัมผัส การขัดขวางทิศทางของแถบเหล็กทิ้ง รูปแบบรอยขีดข่วน ที่ทำหน้าที่เป็นจุดเริ่มต้นการแตกร้าว ลูกกลิ้งที่สัมผัสผิวเคลือบสีควรได้รับการขัดละเอียดกว่าลูกกลิ้งที่วิ่งบนเหล็กเปล่า และการขัดควรเป็นไปตามทิศทางการเคลื่อนที่ของแถบเหล็ก รัศมีที่สึกหรอเป็นอีกครึ่งหนึ่งของสาเหตุนี้: ขอบลูกกลิ้งที่สึก ที่เปิดออก 0.3 mm ไม่ตรงกับรัศมีที่กำหนดไว้สำหรับสีเคลือบอีกต่อไป
สาเหตุที่ 6: แรงเฉือนและครีบตัดของเครื่องตัดบิน ใบมีดเครื่องตัดบินที่ทู่หรือช่องว่างผิดจะฉีกแทนที่จะเฉือน ครีบตัดยกฟิล์มที่ขอบตัด ความชื้นเข้าไปใต้ฟิล์ม และการลอกลุกลามไปทั่วทั้งมัด เครื่องมือเจาะร่องและเจาะรูทำแบบเดียวกันที่รู ช่องว่างใบมีดบนแผ่นเคลือบสีบางมักตั้งไว้ที่ 5 ถึง 8 เปอร์เซ็นต์ของความหนา และใบมีดที่ใช้งานมาหลายล้านรอบบนเหล็กเปล่าไม่ได้คมพอโดยอัตโนมัติสำหรับวัสดุเคลือบ แนวปฏิบัติด้านแรงเฉือนและเครื่องตัดบิน บนวัสดุเคลือบแตกต่างจากเหล็กเปล่าในรายละเอียดนี้พอดี
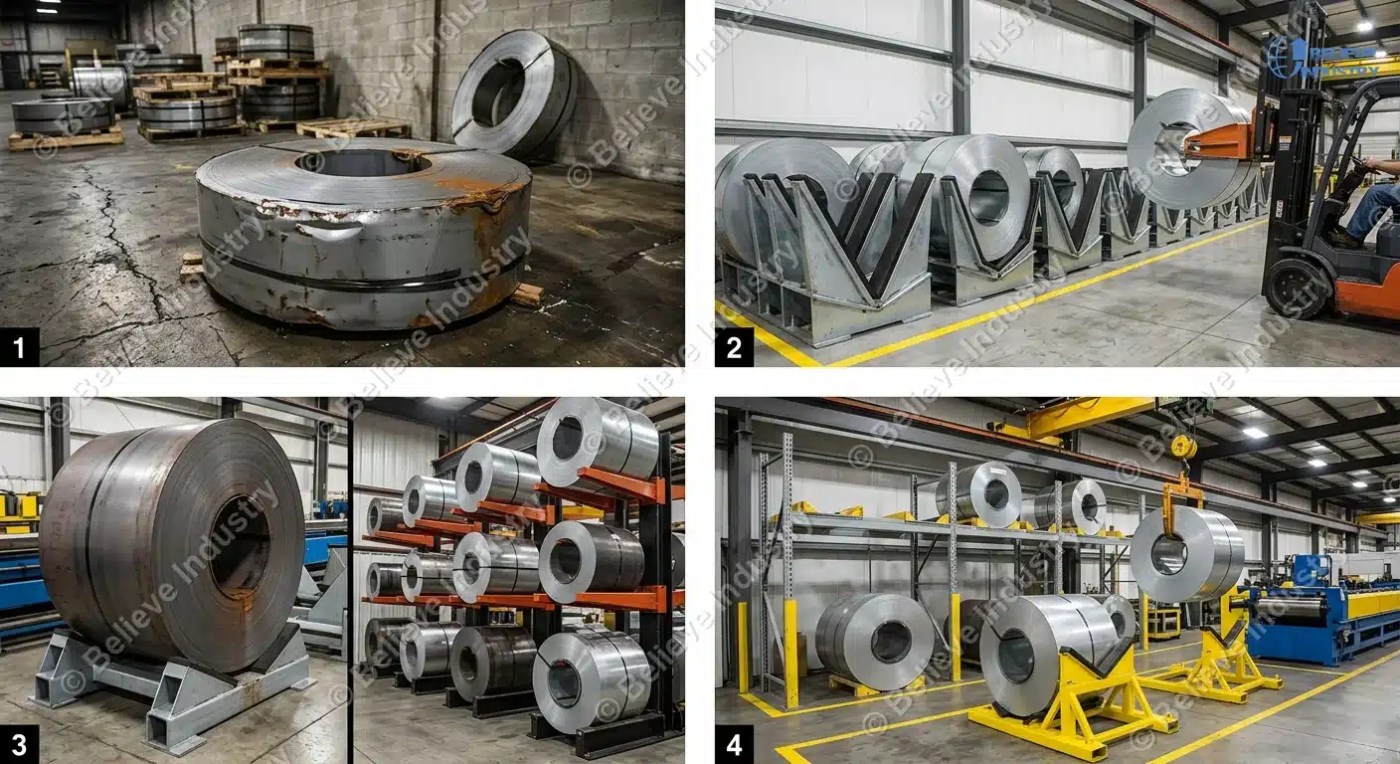
สาเหตุที่ 7: สารหล่อลื่น การวางซ้อน และการจัดการหน้างาน
โหมดความล้มเหลวสองแบบอยู่ภายนอกเครื่องจักร
อย่างแรกคือสารหล่อลื่น น้ำมันสำหรับขึ้นรูปที่ใช้ได้กับเหล็กเปล่าอาจเข้ากันไม่ได้กับสีเคลือบ และเศษที่ติดอยู่ใต้ฟิล์มที่ขอบตัดกลายเป็นเส้นทางที่ไม่ยึดติด สารหล่อลื่นสูตรน้ำที่ปล่อยให้แห้งอาจทิ้งเศษสารลดแรงตึงผิวที่ยกฟิล์มขึ้นระหว่างจัดเก็บ
อย่างที่สองคือมัด แผ่นที่วางซ้อนขณะยังอุ่น รัดแน่น และเก็บในที่ที่ความชื้นแกว่งจะแสดงการลอกที่ขอบภายในไม่กี่สัปดาห์ น้ำระหว่างแผ่นกัดขอบตัด ฟิล์มลอกเข้าไปด้านใน และเมื่อเปิดมัด ข้อบกพร่องดูเหมือนความล้มเหลวจากโรงรีด
การตรวจรับก่อนอนุมัติ
ทำการตรวจสามรายการและเก็บบันทึกไว้พร้อมหมายเลขคอยล์
| ตรวจสอบ | วิธีการ | สิ่งที่ตรวจจับได้ |
|---|---|---|
| Coil cure | บันทึก PMT, การถู MEK สองครั้ง | การอบไม่พอ, การอบเกิน |
| ความยืดหยุ่นเทียบกับรัศมีจริง | การทดสอบดัดรูป T ตาม ASTM D4145 ที่รัศมีแคบที่สุดบนโปรไฟล์ | ความยืดหยุ่นไม่สอดคล้อง |
| การยึดเกาะหลังการขึ้นรูป | การทดสอบตารางตัดตาม ASTM D3359 บนชิ้นงานที่ขึ้นรูปแล้ว พร้อมการทดสอบแรงกระแทกตาม ASTM D2794 | ความล้มเหลวของชั้นกลางและส่วนต่อประสาน |
การทดสอบบนชิ้นงานที่ขึ้นรูปแล้วเป็นวิธีเดียวที่จำลองความเครียดที่ไลน์ของคุณกระทำ แผ่นทดสอบเรียบทำไม่ได้ ทดสอบที่สันแคบที่สุด ด้านนอก ที่ความเร็วไลน์หากตัดชิ้นงานระหว่างเดินเครื่องได้
คำถามที่พบบ่อย
1. ทำไมคอยล์เคลือบสีสำเร็จของฉันจึงผ่านการทดสอบการยึดเกาะแต่ลอกหลังการขึ้นรูปด้วยลูกกลิ้ง? เพราะการทดสอบบนแผ่นเรียบวัดการยึดเกาะที่ความเครียดเป็นศูนย์ การขึ้นรูปด้วยลูกกลิ้งทำให้เกิดการยืดตัว 10 ถึง 20 เปอร์เซ็นต์ที่รัศมีด้านนอกของรอยดัดแคบ ซึ่งเกินกว่าสิ่งที่การทดสอบบนแผ่นเรียบพิสูจน์ได้ ให้ทดสอบชิ้นงานที่ขึ้นรูปแล้วแทน
2. ฉันต้องใช้การทดสอบดัดรูป T เท่าใดสำหรับโปรไฟล์ที่ขึ้นรูปด้วยลูกกลิ้ง? จับคู่การทดสอบดัดรูป T กับรัศมีด้านในที่แคบที่สุดในโปรไฟล์ ไม่ใช่กับกลุ่มผลิตภัณฑ์ แผ่นสถาปัตยมักใช้ 1T หรือ 2T ขณะที่สันคมและขอบพับอาจต้องการ 0T ตรวจยืนยันฉบับและเกณฑ์การยอมรับในสัญญา
3. Is peeling always the coil supplier’s fault? ไม่ใช่ การลอกที่กระจุกตัวที่สันแคบ ตามแนวที่ลูกกลิ้งสัมผัส หรือที่ขอบตัดชี้ไปที่ไลน์การผลิต การลอกบนผิวเรียบที่ยังไม่ขึ้นรูปชี้ไปที่คอยล์ อ่านพื้นผิวที่เสียหายก่อน
4. PMT คืออะไร และทำไมจึงเป็นตัวกำหนดการยึดเกาะ? อุณหภูมิสูงสุดของโลหะคืออุณหภูมิสูงสุดที่ตัวเหล็กเองไปถึงในเตาอบอบ มันควบคุมความหนาแน่นของการเชื่อมขวาง ฟิล์มที่ไม่เคยถึง PMT ของมันจะยังนุ่มและอ่อน แม้อุณหภูมิอากาศในเตาจะดูถูกต้อง
5. การอบเกินสามารถทำให้เกิดการลอกได้หรือไม่? ได้ PMT ที่เกินหรือเวลาพำนักนานทำให้ฟิล์มเปราะ ดังนั้นสีรองพื้นที่เปราะจึงผ่านการยึดเกาะบนแผ่นเรียบและแตกร้าวที่รอยดัดแคบแรก การหยุดไลน์โดยมีแถบเหล็กอยู่ในเตาก็ให้ผลเช่นกัน
6. ฉันจะแยกความล้มเหลวของสีรองพื้นจากความล้มเหลวของสีทับหน้าได้อย่างไร? ดูทั้งสองด้านของแผ่นสีที่ลอกออก สีรองพื้นอยู่บนเหล็กและสีทับหน้าอยู่บนแผ่นที่ลอกหมายถึงความล้มเหลวของชั้นกลาง สังกะสีเงาที่ไม่มีเศษสีรองพื้นหมายถึงสีรองพื้นไม่เคยยึดติด
7. ช่องว่างระหว่างลูกกลิ้งมีผลต่อการยึดเกาะของสีเคลือบหรือไม่? มีผล การบีบช่องว่างให้แคบลงเพื่อแก้ไขมุมจะอัดฟิล์มและเฉือนมันที่แนวสัมผัส ตั้งช่องว่างจากความหนาบวกช่องว่างเผื่อ และแก้ไขมุมด้วยลำดับการขึ้นรูป
8. สีที่หนาขึ้นจะให้การปกป้องที่ดีกว่าหรือไม่? ไม่ใช่สำหรับความสามารถในการขึ้นรูป ฟิล์มที่หนากว่าจะแตกร้าวที่รัศมีที่ผ่อนกว่าฟิล์มบางที่มีเคมีเดียวกัน เพราะมีเนื้อวัสดุให้ยืดมากกว่า DFT ที่สูงขึ้นซื้อส่วนเผื่อการกัดกร่อนด้วยต้นทุนของสมรรถนะการดัด ซึ่งเป็นการแลกเปลี่ยนที่โครงการลอกของสีเคลือบในการขึ้นรูปด้วยลูกกลิ้งส่วนใหญ่มองข้าม
9. การลอกจะปรากฏหลายเดือนหลังส่งมอบได้หรือไม่? ได้ หากมันเริ่มที่ขอบตัดหรือใต้มัดที่รัดสาย ความชื้นที่ติดอยู่ระหว่างแผ่นยกฟิล์มเข้าไปด้านใน และข้อบกพร่องจะแสดงก็ต่อเมื่อเปิดมัด
10. ฉันควรเขียนอะไรลงในใบสั่งซื้อ? กำหนดการทดสอบดัดรูป T ที่รัศมีแคบที่สุดบนโปรไฟล์ของคุณ ช่วง PMT พร้อมบันทึกต่อคอยล์ การยึดเกาะหลังการขึ้นรูปตาม ASTM D3359 และการทดสอบแรงกระแทกตาม ASTM D2794 ใบรับรองที่ไม่มีสี่รายการนี้เป็นเพียงคำสัญญา ไม่ใช่ข้อกำหนด
บทสรุป
การลอกของสีเคลือบในการขึ้นรูปด้วยลูกกลิ้งคือห่วงโซ่ของส่วนเผื่อเล็ก ๆ: การอบสีรองพื้น การปรับสภาพก่อน ความยืดหยุ่นของฟิล์มเทียบกับความเครียดจากการดัดจริง ช่องว่างระหว่างลูกกลิ้ง ผิวลูกกลิ้ง คุณภาพการเฉือน และการจัดการ ห่วงโซ่ขาดที่ข้อต่อที่อ่อนแอที่สุด และพื้นผิวที่เสียหายบอกคุณว่าคือข้อใด
Beli Rollforming ผลิต เครื่องขึ้นรูปม้วน และได้ติดตั้งและทดสอบเดินเครื่องไลน์สำหรับวัสดุเคลือบสีสำเร็จและชุบสังกะสีมากว่า 15 ปี ในกว่า 20 ประเทศ เมื่อข้อบกพร่องของสีเคลือบปรากฏบนโปรไฟล์ใหม่ งานแรกคือแยกคอยล์ออกจากเครื่องมือด้วยชิ้นงานที่ขึ้นรูปแล้วและการทดสอบการดัด ไม่ใช่การขัดลูกกลิ้ง
ปรับปรุงล่าสุด: 2026-11-04
บันทึกการเปลี่ยนแปลงบทความ
- 2026-11-04: เผยแพร่ครั้งแรก สาเหตุรากเจ็ดข้อเรียงจากคอยล์ถึงมัดสำเร็จ ตารางพื้นผิวที่เสียหาย เกณฑ์การทดสอบดัดรูป T และ PMT การตรวจรับสามรายการ
เงื่อนไขการทบทวนครั้งถัดไป
- การแก้ไข ASTM D4145 หรือ D3359 ที่เปลี่ยนเกณฑ์การยอมรับ
- ผู้จัดจำหน่ายสีเคลือบเปลี่ยนช่วง PMT สำหรับระบบโพลีเอสเตอร์หรือ PVDF
- ข้อมูลโครงการใหม่เกี่ยวกับการลอกที่ตรวจสอบย้อนกลับไปยังสถานีเฉพาะ





 ไทย