


Отслоение покрытия при профилировании выглядит как проблема машины. Панель сходит с линии с поднятой краской у гофра, оператор винит валки, и оснастку полируют или меняют. Через две недели тот же дефект появляется на другом профиле из того же рулона.
Дефект обычно начинается раньше, чем полоса доходит до первой клети, или на позиции, которую никто не подозревает. Семь корневых причин охватывают большинство случаев отслоения покрытия при профилировании, и каждая оставляет свою подпись на поверхности разрушения.
Почему покрытие, которое проходит испытание на плоском листе, отслаивается на валке
Испытания адгезии на плоском листе измеряют сцепление при нулевой деформации. При профилировании деформация не нулевая. На внешнем радиусе гиба сталь удлиняется, и связанная с ней плёнка должна удлиниться на столько же. На плотном гофре такая деформация достигает от 10 до 20 процентов и прикладывается за доли секунды.
Этот разрыв объясняет самое частое противоречие в отчёте о дефекте. Сертификат на рулон показывает решётчатый надрез 5B и испытание на изгиб T на уровне 1T. На формованной панели всё равно видно поднятие краски в углу гофра.
ASTM D4145 напрямую описывает механизм: покрытия на листе с предварительным покрытием получают напряжения при профилировании, гибке на листогибе и другой деформации, и эти напряжения могут превысить либо гибкость, либо адгезионную прочность покрытия. Результат это разрушенная плёнка, обнажающая сталь, или плёнка, которая отрывается от стали.
Strain rate matters too. A coating that survives a slow hand bend can crack when the same bend is applied at 25 m/min, because a polymer’s effective modulus and elongation both shift with rate. That is why a bench test on a flat panel is evidence, not proof. For coating peeling roll forming, only a formed sample counts.
Прочитайте поверхность разрушения, прежде чем винить линию
То, что находится под чешуйкой, показывает, какая граница раздела разрушилась. Подденьте ножом приподнятый край и рассмотрите обе поверхности при 10x.
| Что видно под чешуйкой | Разрушившаяся граница раздела | Где проверить в первую очередь |
|---|---|---|
| Голая серая сталь, без цинка | Предварительная обработка или грунт к подложке | Маршрут предварительной обработки рулона, PMT грунта |
| Блестящий цинк, без следов грунта | Грунт к цинку | Запись отверждения грунта, толщина сухой плёнки грунта |
| Грунт на стали, верхний слой на чешуйке | Верхний слой к грунту | Интервал между слоями, PMT второй печи |
| Покрытие цело на плоскости, поднято только у гофров | Удлинение плёнки против деформации гиба | Испытание на изгиб T против фактического радиуса, зазор между валками |
| Поднято по одной стороне, вдоль контакта с валком | Трение и сдвиг на поверхности валка | Ra валка, направление полировки, смазка |
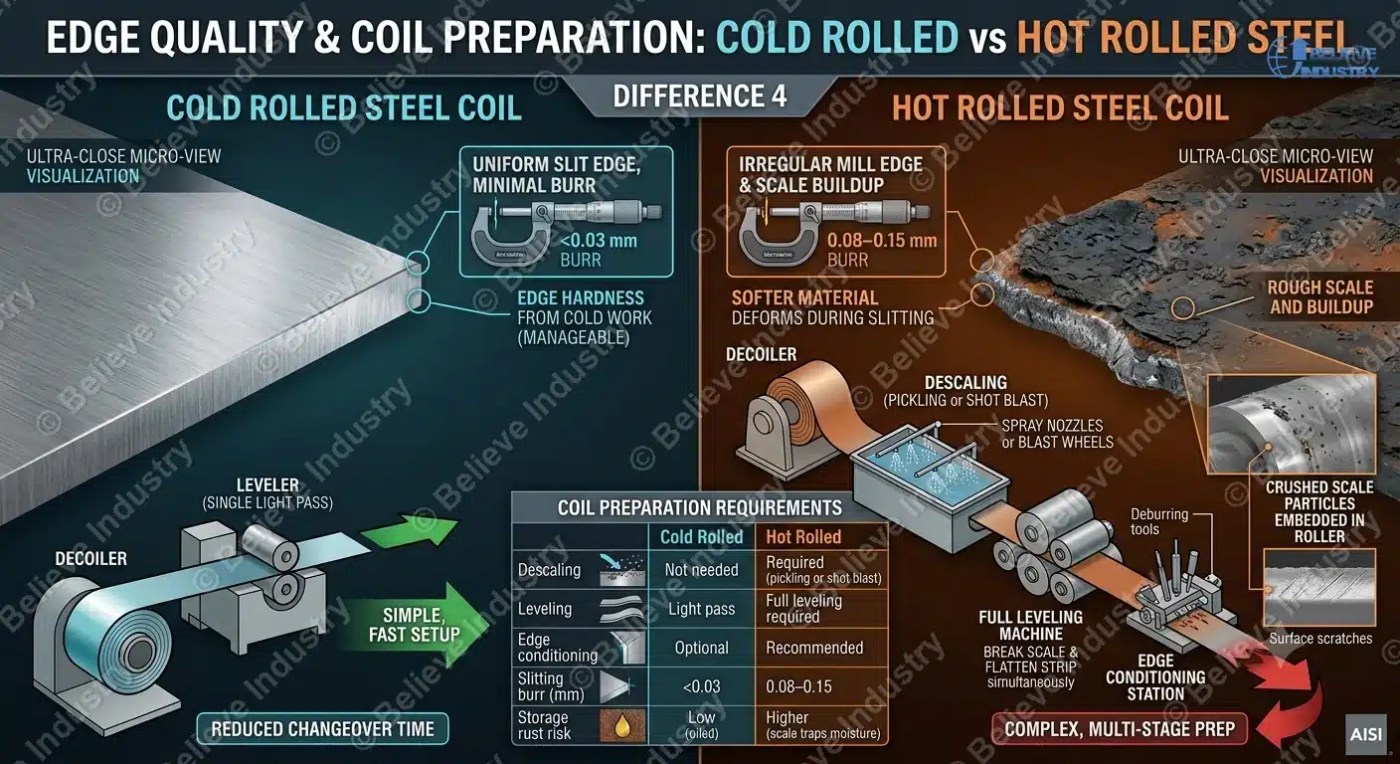
| Поднято от обрезанного края внутрь | Заусенец от резки или повреждение кромки | Зазор ножа летучих ножниц, заусенец на дисковых ножницах |
| Поднято пятнами на листах в стопе | Влага или давление в пакете | Штабелирование, обвязка, хранение |
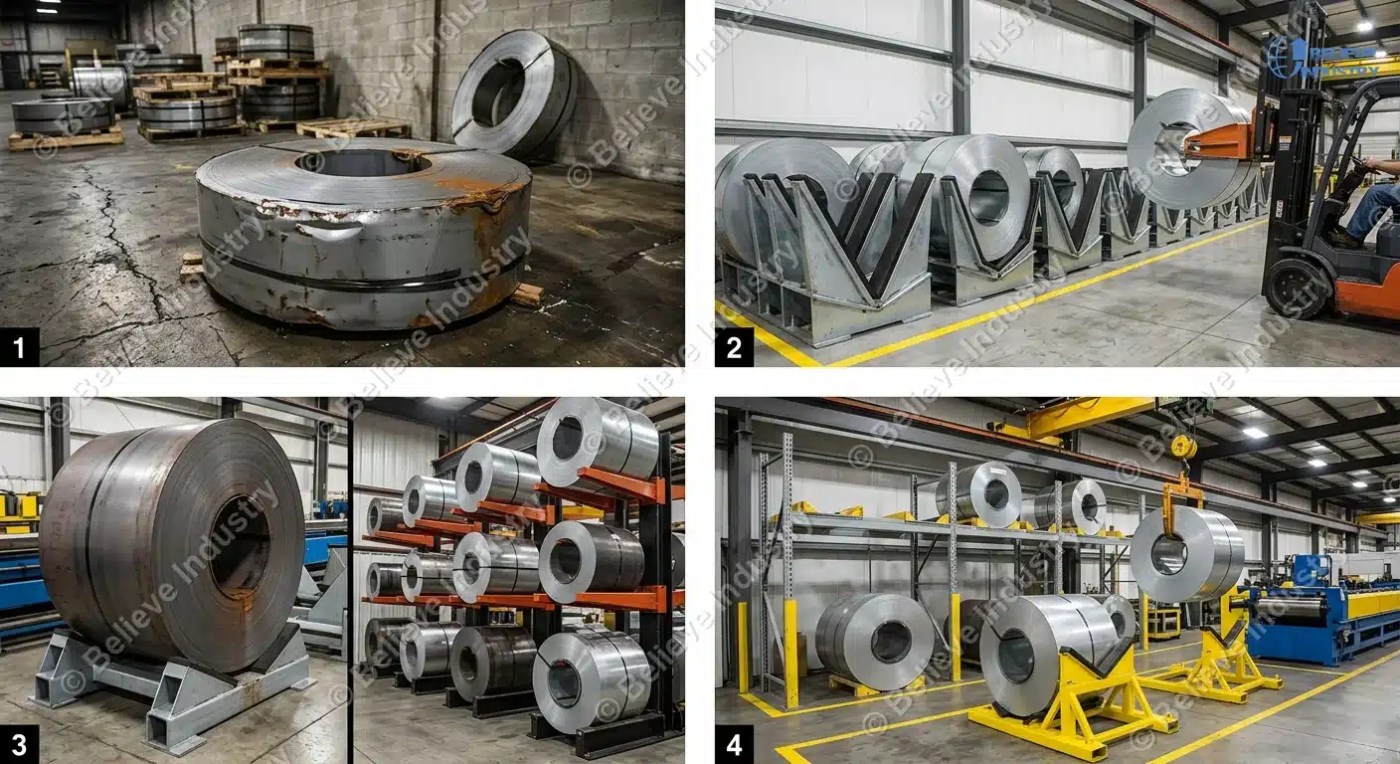
Последняя строка важнее, чем кажется. Отслоение на обрезанных краях или под стопой это история про обращение, а не про оснастку, и практика хранения рулонов определяет, насколько сильно вы это получите. Отслоение в середине плоской поверхности почти никогда не связано с обращением.
Причины с 1 по 3: рулон и система покрытия
Причина 1: грунт так и не достиг пиковой температуры металла. Primer is where adhesion is engineered, and its process window is the narrowest on the coil line. If peak metal temperature (PMT) lands below the supplier’s range, the film stays under-crosslinked. It can pass a tape test on a flat coupon and still fail under forming stress, because cohesive strength inside the primer is lower than the stress the bend applies.
Верхние слои на полиэфирной основе обычно отверждаются при PMT от 232 до 243 °C (450 до 470 °F), грунты идут ниже, около 204 до 232 °C. Поставщик, который называет температуру воздуха в печи вместо PMT, не даёт вам проверяемую запись отверждения. Запросите журнал PMT для этого рулона.
Пережог отказывает иначе. Избыточная PMT или долгая выдержка охрупчивают плёнку, и хрупкий грунт, проходящий адгезию на плоскости, растрескается на первом же плотном гофре. Остановка линии с полосой в печи даёт тот же результат, хотя никто не менял уставку.
Причина 2: предварительная обработка и грунт не согласованы. Хроматное или бесхроматное конверсионное покрытие существует, чтобы грунту было за что зацепиться. Смените маршрут предварительной обработки, не сообщив поставщику покрытия, и адгезия может упасть, хотя все визуальные проверки по-прежнему проходят. На оцинкованной подложке слабое звено это поверхность цинка: грунт, который хорошо держится на голой стали, может плохо держаться на пассивированном слое цинка.
Причина 3: заданное испытание на изгиб T не соответствует реальному радиусу гиба. Оценки испытания на изгиб T идут от 0T, где панель складывается плоско сама на себя, вверх в толщинах листа. Меньшее число означает более гибкое покрытие. Архитектурные панели часто задают 1T или 2T. Острый гофр или фальц могут требовать 0T, и покупка рулона 2T для профиля 0T это ошибка в спецификации закупки, которая проявляется отслоением через недели производства.
Переведите чертёж в самый узкий внутренний радиус, который оснастка реально даёт, затем преобразуйте его в деформацию. Лист 1,5 мм, согнутый до внутреннего радиуса 1,5 мм, даёт примерно 33 процента деформации на внешней поверхности плёнки. Ни одно стандартное архитектурное покрытие этого не выдержит без растрескивания. Именно здесь отказывает большинство спецификаций по отслоению покрытия при профилировании, потому что радиус на чертеже редко совпадает с радиусом, который выдаёт последняя клеть.

Причины с 4 по 6: что линия делает с хорошим рулоном
Причина 4: слишком малый зазор между валками. Сжатие плёнки это частая попытка управлять допуском профиля, и она превращает формовку в испытание покрытия на сжатие. Gap следует задавать по толщине материала плюс зазор, который нужен профилю, обычно от 5 до 10 процентов толщины на сторону для отделочных проходов, а не сведением валков до тех пор, пока угол не станет правильным.
Причина 5: чистота поверхности валка и направление полировки. Валок с шероховатой поверхностью тащит плёнку вместо того, чтобы прокатываться по ней. Трение повышает локальную температуру, размягчает плёнку и срезает её по линии контакта. Полировка поперёк направления полосы оставляет рисунок царапин который работает как инициатор трещины. Валки, контактирующие с поверхностями с предварительным покрытием, должны быть отделаны тоньше, чем работающие по голой стали, и полировка должна идти вдоль движения полосы. Изношенные радиусы это вторая половина этой причины: изношенная кромка ролика которая раскрылась на 0,3 мм, уже не соответствует радиусу, под который задавалось покрытие.
Причина 6: сдвиг и заусенец от летучих ножниц. Тупой нож летучих ножниц или неверный зазор рвут металл, а не срезают. Заусенец приподнимает плёнку на обрезанном крае, под него попадает влага, и подъём растёт по всей стопе. Инструменты для вырубки пазов и пробивки отверстий делают то же самое на отверстиях. Зазор ножа на тонком листе с предварительным покрытием обычно задают от 5 до 8 процентов толщины, и нож, отработавший миллионы циклов на голой стали, не обязательно достаточно остр для материала с покрытием. Практика резки и работы летучих ножниц на материале с покрытием отличается от голой стали именно в этой детали.
Причина 7: смазка, штабелирование и обращение на площадке
Два механизма отказа живут вне машины.
Первый это смазка. Вытяжное масло, работающее на голой стали, может быть несовместимо с покрытием, а остаток, запертый под плёнкой у обрезанного края, становится несвязанным путём. Водные смазки, оставленные высыхать, могут оставить остаток поверхностно-активных веществ, который поднимает плёнку при хранении.
Второй это пакет. Листы, уложенные тёплыми, туго обвязанные и хранящиеся там, где колеблется влажность, покажут подъём кромки в течение недель. Вода между листами атакует обрезанный край, плёнка поднимается внутрь, и к моменту вскрытия пачки дефект выглядит как отказ металлургического завода.
Приемочные проверки перед подписанием
Выполните три проверки и храните записи вместе с номером рулона.
| Check | Метод | Что выявляет |
|---|---|---|
| Coil cure | Журнал PMT, двойное истирание MEK | Недоотверждение, пережог |
| Гибкость против реального радиуса | Испытание на изгиб T по ASTM D4145 при самом узком радиусе на профиле | Несоответствие гибкости |
| Адгезия после формовки | Решётчатый надрез по ASTM D3359 на формованном образце, плюс испытание на удар по ASTM D2794 | Межслойный отказ и отказ по границе раздела |
Испытание на формованном образце единственное, которое воспроизводит деформацию, создаваемую вашей линией. Плоские образцы этого не могут. Испытывайте на самом плотном гофре, по внешней поверхности, на скорости линии, если удаётся отрезать работающий образец.
Часто задаваемые вопросы
1. Почему мой рулон со сталью с предварительным покрытием проходит испытания адгезии, но отслаивается после профилирования? Потому что испытания на плоской панели измеряют адгезию при нулевой деформации. Профилирование даёт от 10 до 20 процентов удлинения на внешнем радиусе плотного гиба, что превышает то, что доказывает плоское испытание. Испытывайте формованный образец.
2. Какое испытание на изгиб T нужно для профиля, формуемого на профилегибочном стане? Согласуйте испытание на изгиб T с самым узким внутренним радиусом в профиле, а не с семейством продукции. Архитектурные панели обычно идут на 1T или 2T, а острые гофры и фальцы могут требовать 0T. Уточните редакцию и критерии приёмки в договоре.
3. Is peeling always the coil supplier’s fault? Нет. Отслоение, сосредоточенное на плотных гофрах, идущее вдоль контакта с валком или на обрезанном крае, указывает на линию. Отслоение на плоской неформованной поверхности указывает на рулон. Сначала прочитайте поверхность разрушения.
4. Что такое PMT и почему она определяет адгезию? Пиковая температура металла это максимальная температура, которой достигает сама сталь в печи отверждения. Она управляет плотностью сшивки. Плёнка, которая так и не достигла своей PMT, остаётся мягкой и слабой, даже когда температура воздуха в печи выглядит правильной.
5. Может ли пережог вызывать отслоение? Да. Избыточная PMT или долгая выдержка охрупчивают плёнку, поэтому хрупкий грунт проходит адгезию на плоскости и растрескивается на первом плотном гибе. Остановка линии с полосой в печи даёт то же самое.
6. Как отличить отказ грунта от отказа верхнего слоя? Посмотрите на обе поверхности чешуйки. Грунт на стали при верхнем слое на чешуйке означает межслойный отказ. Блестящий цинк без следов грунта означает, что грунт вообще не связался.
7. Влияет ли зазор между валками на адгезию покрытия? Влияет. Сведение зазора, чтобы исправить угол, сжимает плёнку и срезает её по линии контакта. Задавайте зазор как толщину плюс необходимый зазор, а угол исправляйте последовательностью формовки.
8. Даст ли более толстая краска лучшую защиту? Не с точки зрения формуемости. Более толстая плёнка растрескивается при более свободном радиусе, чем тонкая плёнка той же химии, потому что растягивать нужно больше материала. Большая толщина сухой плёнки покупает запас по коррозии ценой способности к гибу, и это тот компромисс, который упускает большинство проектов по отслоению покрытия при профилировании.
9. Может ли отслоение появиться через месяцы после поставки? Да, если оно начинается на обрезанном крае или под обвязанной стопой. Влага, запертая между листами, поднимает плёнку внутрь, и дефект проявляется только при вскрытии пачки.
10. Что стоит прописать в заказе на закупку? Укажите испытание на изгиб T при самом узком радиусе вашего профиля, диапазоны PMT с журналом на каждый рулон, адгезию после формовки по ASTM D3359 и испытание на удар по ASTM D2794. Сертификат без этих четырёх пунктов это обещание, а не спецификация.
Заключение
Отслоение покрытия при профилировании это цепочка малых запасов: отверждение грунта, предварительная обработка, гибкость плёнки против реальной деформации гиба, зазор между валками, отделка валков, качество резки и обращение. Цепочка рвётся по слабейшему звену, и поверхность разрушения говорит, каким оно было.
Beli Rollforming строит профилегибочные станы и более 15 лет выполняет пусконаладку линий для материала с предварительным покрытием и оцинкованной стали более чем в 20 странах. Когда дефект покрытия появляется на новом профиле, первая задача отделить рулон от оснастки формованным образцом и испытанием на гиб, а не полировать валки.
Обновлено: 2026-11-04
История изменений статьи
- 2026-11-04: Первая публикация. Семь корневых причин в порядке от рулона до готовой пачки, таблица поверхностей разрушения, пороги испытания на изгиб T и PMT, три приёмочные проверки.
Основания для следующего пересмотра
- Пересмотр ASTM D4145 или D3359, меняющий критерии приёмки
- Поставщик покрытия меняет окно PMT для полиэфирных или PVDF систем
- Новые данные проекта по отслоению с привязкой к конкретной позиции





 Русский