


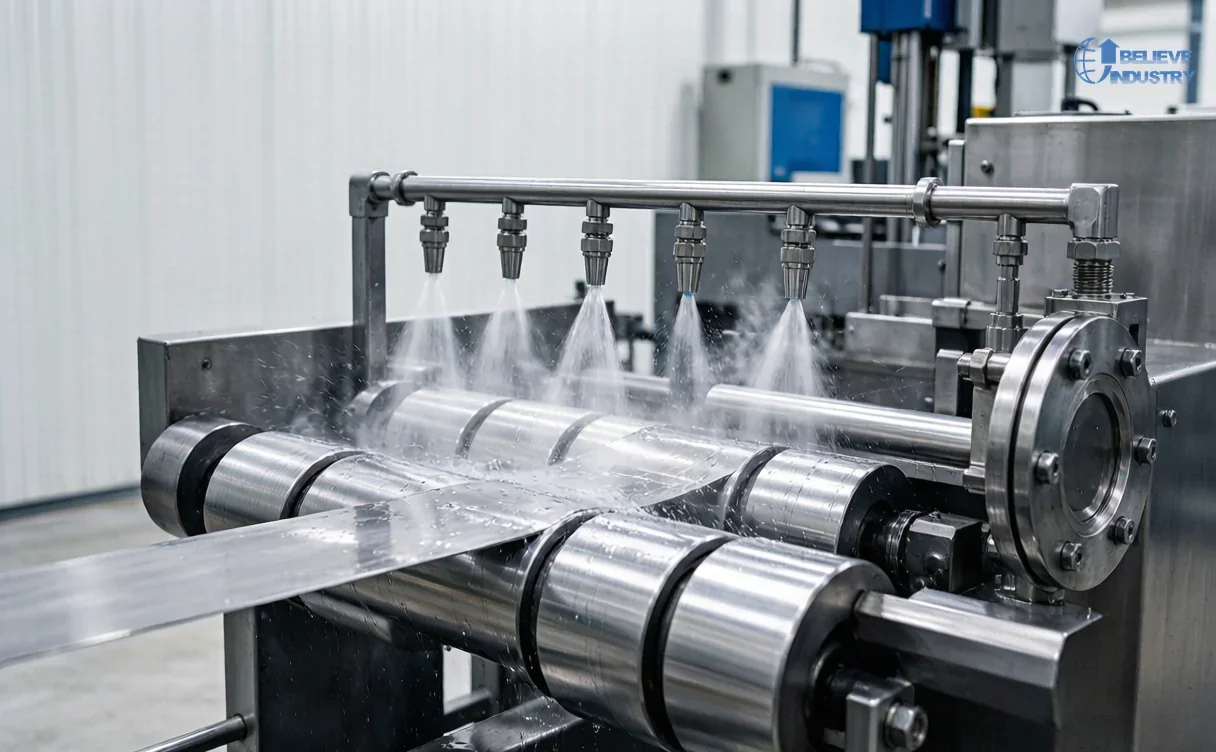
La lubrification en profilage à froid est une variable de formage, pas un consommable que quelqu'un rajoute quand la pompe semble basse. Elle fixe le frottement, la chaleur, l'état de surface et la capacité de la peinture ou de l'adhésif à accrocher ensuite.
De l'acier sur de l'acier à sec tourne à un coefficient de frottement de 0,4 à 0,6. Un film de travail le ramène à 0,08 à 0,15. Dans cette plage, la bande accroche encore les galets, la matière s'écoule au lieu de se déchirer et la surface arrive intacte à l'empileur.
Sortez de cette plage et la ligne le signale. Trop peu de film se traduit par de l'arrachement, des rayures et de la chaleur. Trop de film se traduit par du patinage, des marques de galet et un résidu qui ne part pas.
Ce que fait réellement le film
Un lubrifiant de profilage à froid remplit cinq fonctions à la fois. Il réduit le frottement, évacue la chaleur de la zone de formage, chasse les fines métalliques, laisse une barrière anticorrosion temporaire et prolonge la vie des galets et des poinçons. La revue de The Fabricator sur la lubrification en profilage à froid recense les mêmes cinq fonctions.
La chaleur est la fonction que la plupart des usines ignorent. Une ligne qui tourne à 30 m/min sans réfrigérant peut faire monter la température de la bande de 20 à 40 °C de l'entrée au dernier poste. Cette chaleur amincit le film et fait chuter la viscosité exactement là où la déformation est la plus forte.
Le frottement décide aussi de la forme. Chaque angle de la ligne est réglé sur une valeur de frottement supposée, donc un changement de lubrifiant déplace le retour élastique, la longueur et le cintrage.
Règle 1 : adapter la chimie à la surface
C'est la matière qui choisit le lubrifiant, pas la pompe ni le contrat d'achat. L'acier laminé à froid et l'acier laminé à chaud sont des surfaces inactives et acceptent la plupart des lubrifiants ferreux. Les surfaces revêtues, peintes et non ferreuses sont actives, et le mauvais additif les attaque.
Sur les bandes galvanisées et Galvalume, des additifs extrême pression agressifs peuvent tacher le revêtement et amorcer la rouille blanche au stockage. Sur l'aluminium, un fluide au-dessus de pH 9 attaque la surface et laisse une tache sombre. Sur bobine prépeinte, le silicone et les cires lourdes bloquent la peinture, l'adhésif et la soudure.
| Surface | Main risk | Choose | Avoid |
|---|---|---|---|
| Acier laminé à froid | Usure, arrachement | Huile entière ou émulsion ferreuse standard | Rien de spécifique, filtrer |
| Galvanisé, Galvalume | Rouille blanche, taches | Stable, EP modéré, sans chlore | Additifs EP acides ou chlorés |
| Aluminium | Taches, noircissement | pH 7 à 9, compatible aluminium | Fluides alcalins au-dessus de pH 9 |
| Bobine prépeinte | Décollement de peinture, défaut de collage | Huile de protection légère, 0,3 à 0,5 g/m² | Silicone, cire lourde, attaque par solvant |
| Acier inoxydable | Grippage, haute pression | Film haute résistance, sans chlore | Additifs chlorés |
Les nuances inoxydables et à haute résistance demandent plus de résistance de film, pas plus de volume. Le volet outillage est traité dans l'outillage de profilage à froid pour acier inoxydable.
Un test de compatibilité coûte peu. Trempez trois coupons de la bobine réelle dans le lubrifiant candidat pendant 24 heures à 40 °C, puis vérifiez les taches, le cloquage et la perte d'adhérence.
Règle 2 : régler le poids de film, pas un jet
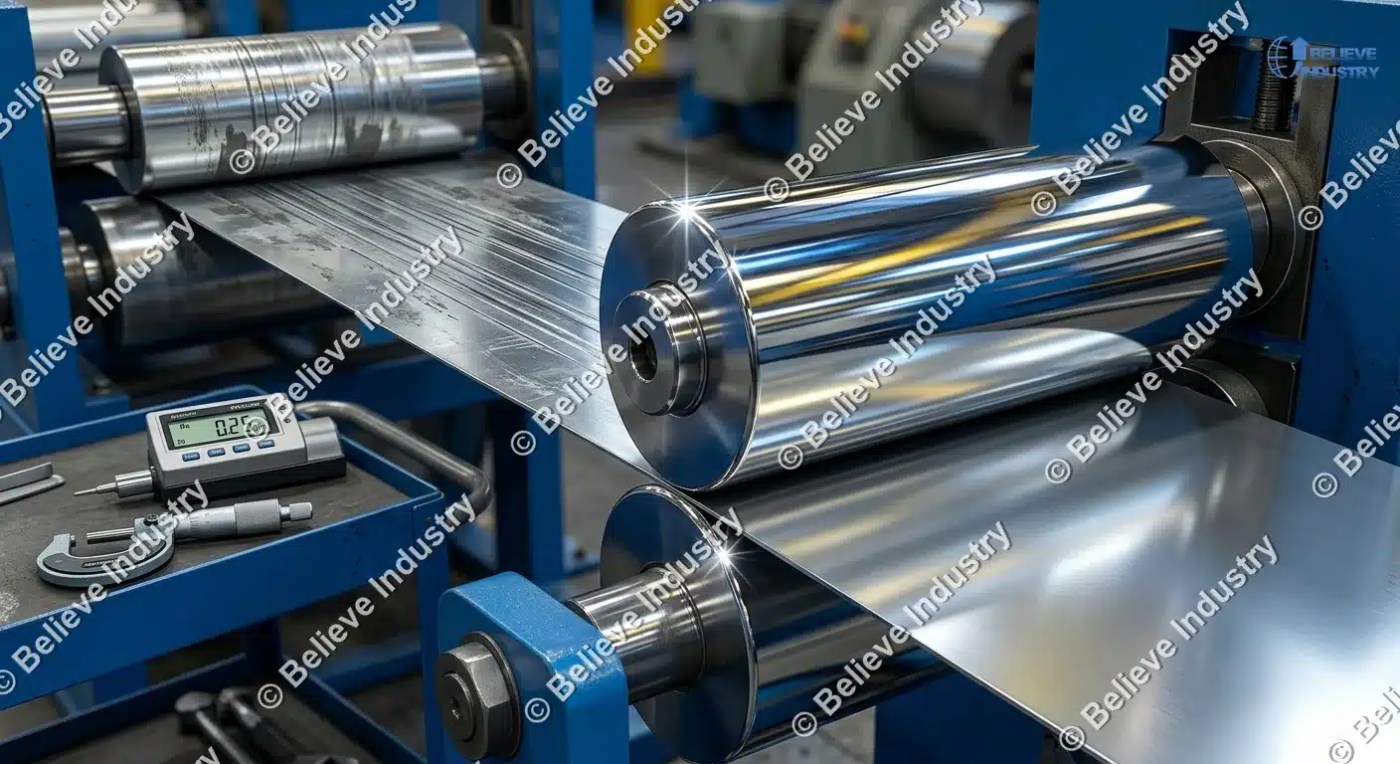
Le poids de film est la seule valeur qui rend la lubrification reproductible. Il s'exprime en grammes par mètre carré sur la bande et se règle par produit, pas par poste.
Une huile de protection sur tôle prépeinte tourne à 0,3 à 0,5 g/m². Le galvanisé et le laminé à froid courants se situent à 0,8 à 2 g/m². Les fortes épaisseurs, les hautes résistances ou les rayons serrés demandent 2 à 5 g/m², car le film doit tenir une pression de contact plus élevée et plus de déformation.
L'application détermine la tenue de cette valeur. Un racleur en feutre alimenté par un réservoir est régulier et bon marché, mais demande des changements de feutre. Un rouleau applicateur dosé tient à environ ±10 %. La pulvérisation airless est souple, mais les buses dérivent. Le goutte-à-goutte et le pinceau dépendent de l'opérateur et ont tendance à noyer la bande.
Mesurez le film au lieu de faire confiance au réglage. Découpez un coupon de 100 cm² avant et après l'applicateur, pesez sur une balance à 0,1 mg et convertissez en g/m². Faites-le une fois par poste et après chaque changement de lubrifiant.
Trop de film est une source de défauts, pas une assurance. L'excès d'huile remplit l'entrefer des galets, fait patiner la bande et imprime des marques de galet sur la face. Il charge la cisaille et le sol de fluide.
Règle 3 : une bande propre vaut mieux qu'un surplus d'huile
La plupart des rayures imputées au lubrifiant commencent par des particules transportées dans le film. Bavures de refente, calamine, poussière de rive et fines métalliques voyagent avec la bande, et une particule de 50 µm piégée entre galet et bande laisse une rayure de 5 à 20 µm de profondeur.
La filtration est le premier levier. Un filtre absolu de 25 µm sur la boucle de recirculation, un séparateur magnétique et un bac de décantation éliminent l'essentiel de la charge. Une crépine de 100 µm est un garde-copeaux, pas un filtre, et elle laisse passer exactement les fines qui causent les défauts de rayures en surface.
Le deuxième levier est la bobine. La condensation entre spires, la rouille blanche d'une bobine froide entrée dans un atelier chaud et les salissures d'un stockage extérieur arrivent sur la ligne avant la première cage. La manutention des bobines est traitée dans ce guide sur les systèmes de râteliers de stockage de bobines.
Les feutres racleurs à l'entrée et après l'applicateur remplissent deux rôles. Ils répartissent le film régulièrement et essuient la contamination sur la face arrière, celle que personne ne lubrifie.
Règle 4 : contenir et évacuer le fluide
Le lubrifiant qui sort de la ligne devient un coût, un risque de glissade et un défaut de revêtement. Le confinement commence par un bac de récupération sous chaque cage et un racleur avant la cisaille, et se termine à l'empileur avec des pièces sèches.
Le brouillard est l'aspect que les usines sous-estiment. NIOSH recommande de maintenir le brouillard de fluide de coupe sous 0,4 mg/m³ en particules thoraciques. Une ligne avec un voile visible à l'entrée dépasse cette valeur, et la correction passe par l'orientation des buses, une pression plus basse et une extraction locale.
Le film résiduel décide de l'étape suivante. La peinture exige moins de 0,2 g/m² de résidu après lavage. Le collage et la soudure en ligne en demandent encore moins, et les fluides sans chlore facilitent les deux. Les lubrifiants diluables à l'eau laissés sur des pièces emboîtées retiennent l'humidité et provoquent la rouille, donc les pièces doivent s'égoutter avant empilage.
Un racleur usé ou vitrifié laisse passer le fluide. Contrôlez-le à chaque poste, comme vous contrôlez l'entrefer des galets.

Règle 5 : piloter le fluide, pas seulement le complément
La lubrification en profilage à froid n'est fiable que si le fluide du bac l'est, et un circuit de recirculation dérive chaque jour. L'eau s'évapore, l'huile étrangère s'accumule et la concentration monte. Un complément sans analyse transforme un bon fluide en variable.
Mesurez quatre grandeurs selon un planning fixe : la concentration au réfractomètre avec le facteur Brix du fournisseur, le pH, l'huile étrangère et la température. Ajoutez chaque semaine des lames de dépistage bactérien et la conductivité. La plupart des fuites hydrauliques finissent dans le bac de fluide, c'est pourquoi un contrôle du circuit hydraulique fait partie de la même ronde que le registre de lubrification.
| Paramètre | Cible | Essai | Fréquence |
|---|---|---|---|
| Concentration | 5 à 10 %, selon le fournisseur | Réfractomètre | Tous les jours |
| pH | 8.5 to 9.5 | pH-mètre ou bandelettes | Tous les jours |
| Tramp oil | Moins de 2 % | Test de dégraissage ou voyant | Tous les jours |
| Température du fluide | 20 to 40 °C | Thermomètre de bac | Tous les jours |
| Metal fines | Under 25 µm | Inspection du filtre | Hebdomadaire |
| Bacteria | Moins de 10⁴ CFU/ml | Dipslide | Hebdomadaire |
Deux défaillances suivent un bac négligé. Les bactéries cassent l'émulsion, le fluide cesse de lubrifier même quand la concentration semble correcte. L'huile étrangère flotte, prive la pompe d'aspiration et se dépose sur la bande en un film qui ressort après peinture.
Règle 6 : inscrire la spécification au dossier de ligne
La lubrification en profilage à froid échoue sans bruit quand elle ne vit que dans la mémoire d'un opérateur. Placez une page dans le dossier de ligne et traitez-la comme un réglage de galet : produit, lubrifiant et code fournisseur, concentration ou poids de film, point d'application, méthode d'essai, limite d'acceptation et signature.
Le contrôle des changements compte plus que la paperasse. Un nouveau lubrifiant modifie le frottement, donc il modifie le retour élastique, la longueur et le cintrage. Après tout changement, lancez 30 pièces et vérifiez longueur, angle et surface avant de produire le reste de la commande. La même règle vaut après un changement de galet, quand le réglage de l'entrefer des galets is reset.
Reliez le registre au journal des défauts. Quand une arête de galet usée ou une marque d'arrachement apparaît, l'historique du lubrifiant indique si le film a changé avant le défaut. Sans lui, chaque analyse repart de zéro.
Contrôles d'acceptation avant validation
Réalisez trois contrôles sur le premier lot de production et conservez les feuilles avec le numéro de bobine.
| Vérifier | Méthode | Ce que cela détecte |
|---|---|---|
| Film weight | Coupon de 100 cm², balance 0,1 mg, g/m² | Sous-application et sur-application |
| Résistance du film | Essai d'usure quatre billes selon ASTM D4172, 40 kg, 1200 rpm, 75 °C, 60 min | Une cicatrice d'usure au-dessus de 0,45 mm signifie que le fluide est trop faible pour la déformation |
| Corrosion | Enceinte climatique, 24 h à 40 °C et 95 % HR | Rouille blanche ou taches sur bande galvanisée |
Pour les travaux à haute pression ou sur inox, ajoutez l'essai extrême pression à ASTM D2783 et relevez l'indice de charge d'usure. Un fluide qui passe l'essai d'usure mais échoue à l'essai EP grippera sur un rayon serré à vitesse élevée.
FAQ
1. La bobine prépeinte a-t-elle besoin de lubrification en profilage à froid ? En général un film léger, 0,3 à 0,5 g/m². La peinture est plus tendre que l'acier et se forme avec moins de frottement, mais un galet sec peut quand même marquer la face. Utilisez une huile de protection, jamais un produit à base de silicone.
2. Un seul lubrifiant peut-il couvrir le galvanisé et le laminé à froid ? Souvent oui, s'il est doux, stable et sans chlore. Testez les deux surfaces malgré tout. Un fluide adapté au laminé à froid peut tacher une face galvanisée au stockage, et le défaut n'apparaît qu'une semaine plus tard.
3. Quelle quantité de lubrifiant une ligne de profilage à froid doit-elle consommer ? Réglez-la par le poids de film, pas en litres par poste. Le galvanisé et le laminé à froid tournent à 0,8 à 2 g/m², le prépeint à 0,3 à 0,5 g/m², les fortes épaisseurs à 2 à 5 g/m². La consommation suit la surface de bande passée.
4. Fluide aqueux ou huile entière ? Les fluides aqueux refroidissent mieux, coûtent moins au litre et conviennent aux lignes rapides avec recirculation. Les huiles entières donnent un film plus résistant et une meilleure protection antirouille sur les fortes sections. Le choix suit la déformation et l'étape suivante.
5. Pourquoi la bande patine-t-elle dans les premières cages ? En général trop de film, des galets usés ou un entraînement qui tire au lieu d'amener. Vérifiez le poids de film, puis l'état des galets, puis l'accroche à l'entrée. Ajouter de l'huile sur une ligne qui patine aggrave le problème.
6. Un lubrifiant peut-il provoquer de la rouille blanche sur bobine galvanisée ? Oui. Les fluides acides, les additifs EP agressifs et l'eau piégée entre pièces emboîtées amorcent la rouille blanche. Utilisez un fluide doux, faites égoutter les pièces et gardez le colis au sec.
7. À quelle fréquence faut-il tester la concentration ? Chaque jour, à la même heure et au même point du bac. L'évaporation peut faire varier la concentration de plusieurs points en un poste, et une mesure prise après un complément masque la dérive.
8. Un mauvais lubrifiant peut-il provoquer un défaut d'adhérence de peinture ? Oui. Le silicone, la cire et les résidus lourds s'intercalent entre le métal et le revêtement, et aucun prétraitement ne les élimine totalement. Si la pièce doit être peinte, utilisez un lubrifiant validé par le peintre.
9. La lubrification est-elle différente pour l'acier à haute résistance ? Oui. Une limite d'élasticité plus élevée signifie une pression de contact plus forte et plus de retour élastique, donc le film a besoin de plus de résistance, pas seulement de volume. Comptez 2 à 5 g/m² et un fluide qui passe l'essai EP.
10. Quelle est la façon la moins chère de maîtriser le coût de lubrification ? Mesurez le poids de film et la concentration. La plupart des usines qui auditent les deux constatent qu'elles consomment 20 à 30 % de lubrifiant de plus que le travail n'en demande, et que l'excès génère des défauts.
Conclusion
La lubrification en profilage à froid est une boucle de régulation : une chimie adaptée à la surface, un poids de film mesuré en grammes, une bande propre, un fluide contenu, un bac analysé et un registre qui survit au changement de poste.
Beli Rollforming construit des machines de profilage à rouleaux et met en service des lignes pour bandes revêtues, peintes et à haute résistance depuis plus de 15 ans, dans plus de 20 pays. Quand un défaut de surface apparaît, vérifiez le film avant de toucher à l'outillage. Le volet matière est traité dans ce guide sur le choix des matériaux en profilage à froid.
Dernière mise à jour : 2026-11-05
Journal des modifications de l'article
- 2026-11-05 : première publication. Six règles couvrant la chimie, le poids de film, le nettoyage de la bande, le confinement, le pilotage du fluide et les registres, avec des tableaux de poids de film et de limites de fluide et trois contrôles d'acceptation.
Déclencheurs de la prochaine révision
- Révision de l'ASTM D4172 ou D2783 modifiant les valeurs d'acceptation d'usure ou EP
- Un fournisseur de lubrifiant reformule un produit utilisé sur bande revêtue ou prépeinte
- De nouvelles données terrain reliant un défaut de surface au poids de film ou à la concentration du fluide





 Français