


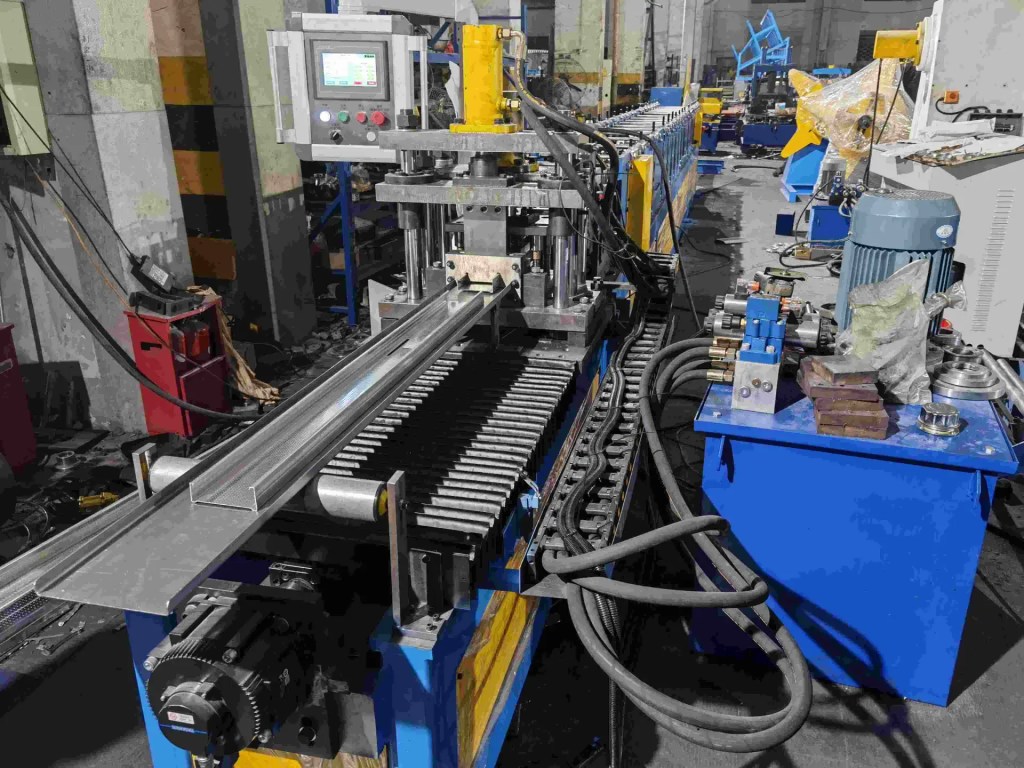
Die Wartung des Hydrauliksystems beim Rollformen beginnt mit Zahlen, nicht mit dem Schraubenschlüssel. Eine Linie, die 1.2 mm verzinktes Blech mit 25 m/min schneidet, sollte denselben Schneiddruck Monat für Monat halten, auf wenige bar genau. Wenn der Schnitt zu spät kommt oder die Stanze einen zweiten Hub braucht, benennt eine von sieben Prüfungen die Ursache. Beli Rollforming baut die Walzprofiliermaschinen und verfügt über mehr als 15 Jahre Außendiensterfahrung mit Hydraulikkreisen in über 20 Ländern, sodass diese Prüfungen aus Berichten stammen und nicht aus einem Handbuch.
Hydraulikfehler kommen selten ohne Vorwarnung. Der Druck fällt ab, das Öl dunkelt nach, und Filter setzen sich über Hunderte Betriebsstunden zu. Eine vorbeugende Wartungsroutine , die monatlich dieselben fünf Drücke misst, erfasst diesen Abfall, solange er noch eine Dichtung oder ein Filter ist und nicht die Pumpe.
1. Referenzdrücke protokollieren, bevor Sie etwas anfassen
Ein Wartungsprotokoll für das Hydrauliksystem beginnt mit dem, was die Maschine im gesunden Zustand tut. Messen Sie am Manometeranschluss am Pumpenausgang, an der Leitung der Schneidklemme, an der Stanzleitung und an der Bremse des Abwicklers. Notieren Sie den Wert bei Dead Head und erneut bei halbem Hub. Die meisten Linien laufen mit 12 bis 16 MPa Arbeitsdruck, das Überdruckventil ist 10 Prozent darüber eingestellt.
Das Protokoll ist wichtiger als jede einzelne Zahl. Eine Pumpe, die 15 Prozent ihrer Förderleistung verloren hat, ist auf dem Weg zum Ausfall, und nur der Monatsvergleich zeigt das. Unsere Fabrikaudit-Checkliste wendet bei einer neuen Maschine dieselbe Logik an: erst die Zahlen belegen, dann die Linie abnehmen.
| Check point | Messpunkt | Normalwert | Act when |
|---|---|---|---|
| Pumpenausgang bei Abregelung | Manometeranschluss an der Druckleitung | 20 bis 21 MPa bei Dead Head | Förderstrom 15 Prozent niedriger oder Geräusch lauter |
| Schneidklemme | Anschluss des Klemmzylinders | 10 bis 14 MPa | Kriechen über 3 mm/min unter Last |
| Stanzzylinder | Ausgang des Stanzventils | 12 bis 18 MPa | Hubzeit 20 Prozent länger |
| Vorspannung des Speichers | Gasventil, Pumpe aus | 60 bis 70 Prozent des Arbeitsdrucks | Unter 50 Prozent |
| Rücklauffilter | Differenzdruckanzeige | Unter 0.15 MPa | Über 0.3 MPa |
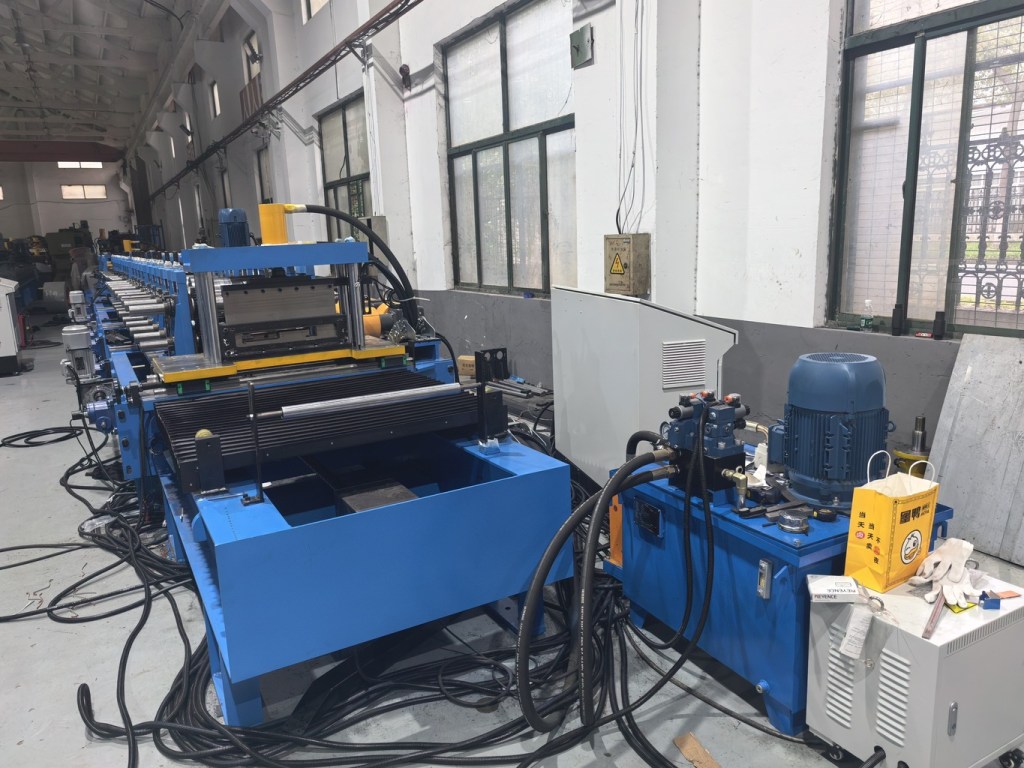
2. Öl über 60 C halbiert die Dichtungslebensdauer
Hydrauliköl hat zwei Aufgaben: Druck übertragen und Wärme abführen. ISO VG 46 ist die Standardfüllung für eine Rollformlinie, mit 46 cSt bei 40 C. Treiben Sie das Öl über 60 C, sinkt die Viskosität in Richtung 26 cSt, die interne Leckage steigt, und jede Dichtung im Kreis läuft heißer als ausgelegt.
Der Alarmpunkt liegt bei 60 C am Tankrücklauf, der Stopppunkt bei 70 C. Bei der Wartung des Hydrauliksystems im Rollformen ist die Temperatur die günstigste Vorwarnung, die Sie bekommen.
Verstopfte Kühlerlamellen durch Zinkstaub, ein zu niedriger Tankstand oder ein Kühlerlüfter am falschen Thermostat sind die üblichen Ursachen. Steht die Linie in einer 40 C warmen Halle in Saudi-Arabien oder Australien, dimensionieren Sie den Kühler für die Umgebungstemperatur und nicht für eine europäische Werkstatt. Der Lüfterkreis gehört zur Schaltschrankplanung und richtet sich nach der NFPA 70 rules. Our Installationsanleitung zu Tankplatzierung und Luftabstand.
| Öltemperatur | Viskositätsverlauf | Was passiert |
|---|---|---|
| 35 to 55 C | 46 bis 30 cSt | Normales Betriebsband |
| 55 to 60 C | 30 bis 26 cSt | Verlauf beobachten, Kühler reinigen |
| 60 to 70 C | 26 bis 20 cSt | Dichtungslebensdauer sinkt, Oxidation beginnt |
| Above 70 C | Unter 20 cSt | Linie stoppen, Wärmequelle suchen |
3. Filteranzeige ablesen, nicht überbrücken
Ein absoluter Rücklauffilter mit 10 Mikrometer schützt Ventile und Zylinder vor den Verschleißpartikeln, die der Kreis selbst erzeugt. Zielwert für die ISO 4406-Reinheit ist 18/16/13 bei Zahnrad- und Flügelzellenkreisen und 16/14/11 bei Linien mit Proportional- oder Servoventilen. Diese Codes sind Partikelzahlen pro Milliliter bei 4, 6 und 14 Mikrometer, und sie sagen festgehende Ventile voraus.
Wechseln Sie das Element bei 0.3 MPa Differenzdruck oder alle 1,000 Stunden, je nachdem, was zuerst eintritt. Fahren Sie nie mit offenem Bypass, um eine Schicht zu Ende zu bringen. Ein überbrückter Filter macht aus dem ganzen Tank eine Schleifpaste, und der nächste Ausfall betrifft eine Pumpe und nicht einen Filter.
Nehmen Sie alle 500 Stunden eine Probe und prüfen Sie den Wassergehalt. Alles über 0.05 Prozent bedeutet Kondensat oder eine Undichtigkeit am Kühler, und Wasser zerstört Lagerflächen schneller als Schmutz. Die Probenahme ist der Teil der Hydraulikwartung, den die meisten Werke auslassen.
4. Luft und Schaum deuten auf eine Leckage in der Saugleitung
Schaum im Schauglas, ein schwammig ansprechender Zylinder oder eine Pumpe, die beim Anlaufen jault, sagen alle dasselbe: Auf der Saugseite tritt Luft ein. Prüfen Sie die Schlauchschellen, das Saugsieb und den Ölstand bei voll ausgefahrenem Zylinder. Ein Haarriss im Saugschlauch lässt kein Öl austreten, zieht aber Luft hinein.
Entlüften Sie nach jeder Reparatur am höchsten Punkt und fahren Sie Schneide und Stanze dann 5 bis 10 Mal ohne Last. Kommt der Schaum zurück, ist die Leckage noch da.
Luft verdeckt auch Druckverlust. Ein Kreis mit eingeschlossener Luft zeigt am Manometer Normalwerte und schneidet trotzdem langsam. Unsere Inbetriebnahme-Checkliste enthält die Entlüftungsreihenfolge für eine neue Linie.
5. Speicher alle 500 Stunden nachfüllen
Der Speicher nimmt den Stoß auf, wenn die Schneide auslöst, und hält den Druck, während die Pumpe nachkommt. Seine Vorspannung ist Stickstoff mit 60 bis 70 Prozent des minimalen Arbeitsdrucks, und sie fällt langsam ab, selbst bei gesunder Blase. Prüfen Sie ihn alle 500 Stunden bei ausgeschalteter Pumpe und drucklosem Kreis, nach den Regeln für die Sperrung gespeicherter Energie gemäß OSHA 1910.147.
Nur Stickstoff. Druckluft im Speicher ist ein Brandrisiko und ein Versicherungsbefund. Eine Blase, die die Vorspannung keine Woche hält, ist am Ende ihrer Lebensdauer, typisch nach 2 bis 3 Jahren.
Zu niedrige Vorspannung zeigt sich als Druckspitze bei jedem Schnitt, als hämmerndes Geräusch und als springende Schneide. Sie ist die günstigste Maßnahme in der Wartung des Hydrauliksystems beim Rollformen.
6. Kriechen an jedem Zylinder prüfen
Verschlissene Zylinderdichtungen verstecken sich hinter normalen Zykluszeiten, deshalb gehört ein Kriechtest in jeden Wartungsplan für Hydrauliksysteme. Fahren Sie den Zylinder unter Last aus, halten Sie ihn 5 Minuten bei geschlossenem Ventil und messen Sie den Weg. Bewegung über 3 mm pro Minute bedeutet innere Leckage über die Kolbendichtung.
Prüfen Sie gleichzeitig die Stangendichtung. Ein leichter Ölfilm ist normal. Ein Tropfen schneller als ein Tropfen pro Minute oder eine riefige Chromstange bedeutet, dass die Dichtung bald ausfällt. Verschmutzung unter dem Abstreifer ist meist die Ursache, was zurück zur Filtration führt.
Verschlissene Zylinder und verschlissene Werkzeuge fallen häufiger gemeinsam aus, als Einkäufer erwarten. Der Leitfaden zu Walzenverschleißbildern zeigt, wie dieselbe Verschmutzung, die eine Stange riefig macht, auch eine Umformwalze zeichnet.

7. Schläuche nach Alter tauschen, nicht nach Ausfall
Die Wartung von Schläuchen richtet sich nach dem Alter und nicht nach dem Ausfall. Tauschen Sie Druckschläuche nach 6 Jahren oder 10,000 Betriebsstunden. SAE J517 legt die Berstgrenze auf das Vierfache des Arbeitsdrucks fest, und diese Reserve gilt für einen neuen Schlauch und nicht für einen mit rissigem Mantel und 8 Jahren Wärmzyklen. Für Werke ohne Fluidtechniker veröffentlicht die International Fluid Power Society das Zertifizierungsmaterial, nach dem unser Serviceteam geschult wird.
Prüfen Sie monatlich auf Scheuerstellen am Rahmen, Mantelrisse und Beulen. Ein Schlauch, der bis auf die Drahtlage durchgescheuert ist, ist eine Schicht von 20 Litern ausgelaufenem Öl entfernt.
Der Ölwechsel folgt der Analyse und nicht dem Kalender. Bei sauberen Proben laufen die meisten Linien 2,000 bis 4,000 Stunden zwischen zwei Vollwechseln. Nach einer Pumpen- oder Zylinderüberholung spülen Sie den Kreis und wechseln den Filter zweimal: einmal nach der Reparatur, einmal nach 50 Stunden.
| Interval | Aufgabe | Abnahmegrenze |
|---|---|---|
| Every 500 h | Ölprobe, Speichervorspannung, Filteranzeige | ISO 18/16/13, Vorspannung über 50 Prozent |
| Alle 1,000 h | Filterelement, Schlauchprüfung, Kühlerreinigung | Differenzdruck unter 0.3 MPa |
| Alle 6 Jahre oder 10,000 h | Alle Druckschläuche tauschen | Keine Risse, keine Scheuerstellen |

Fazit
Die Wartung des Hydrauliksystems beim Rollformen ist eine Gewohnheit des Messens. Fünf Drücke auf einem Protokollblatt, Öl unter 60 C, ISO 4406-Reinheit bei 18/16/13, Speichervorspannung alle 500 Stunden und ein Kriechtest an jedem Zylinder fangen die meisten Ausfälle ab, bevor sie die Linie stoppen. Wenn der Druckverlust nach einer Überholung immer wiederkehrt, ist der Kreis zu klein dimensioniert und nicht verschlissen. Lesen Sie den Leitfaden zu Warnsignalen beim Kauf bevor Sie für eine Reparatur zahlen, die die Ursache verfehlt, oder die Analyse Nachrüsten gegen Ersetzen wenn die Maschine älter als 10 Jahre ist.
FAQ
1. Wie oft sollte Hydrauliköl an einer Rollformmaschine gewechselt werden? Bei sauberen Ölproben wechseln Sie die gesamte Füllung alle 2,000 bis 4,000 Betriebsstunden. Nehmen Sie alle 500 Stunden eine Probe und wechseln Sie früher, wenn Wasser 0.05 Prozent übersteigt oder die ISO-Reinheit unter 18/16/13 fällt. Filterelemente werden häufiger gewechselt als das Öl.
2. Welche Öltemperatur ist für ein Rollform-Hydrauliksystem zu heiß? Behandeln Sie 60 C am Tankrücklauf als Alarmpunkt und 70 C als Stopppunkt. Das ideale Band liegt bei 35 bis 55 C mit ISO VG 46. Über 60 C sinkt die Viskosität in Richtung 26 cSt, die interne Leckage steigt, und die Dichtungslebensdauer halbiert sich etwa.
3. Was verursacht Druckverlust in einer Rollformlinie? Die häufigen Ursachen sind eine verschlissene Pumpe, eine interne Leckage im Zylinder, ein verstopftes Saugsieb, zu niedrige Speichervorspannung und Luft auf der Saugseite. Ein Monat für Monat verglichenes Druckprotokoll trennt Pumpenverschleiß von einem Dichtungsfehler.
4. Welcher ISO 4406-Reinheitscode ist für Hydrauliköl gut? Verwenden Sie 18/16/13 für Zahnrad- und Flügelzellenkreise und 16/14/11 für Linien mit Proportional- oder Servoventilen. Die drei Zahlen sind Partikelzahlen bei 4, 6 und 14 Mikrometer pro Milliliter. Die Reinheit und nicht die Ölfarbe sagt festgehende Ventile voraus.
5. Wie prüfe ich einen Hydraulikzylinder auf innere Leckage? Fahren Sie den Zylinder unter Last aus, halten Sie ihn 5 Minuten bei geschlossenem Ventil und messen Sie den Weg. Bewegung über 3 mm pro Minute bedeutet, dass die Kolbendichtung überströmt wird. Wiederholen Sie das an der Schneidklemme und am Stanzzylinder.
6. Wie hoch sollte die Vorspannung des Speichers sein? Stickstoff mit 60 bis 70 Prozent des minimalen Arbeitsdrucks. Prüfen Sie sie alle 500 Stunden bei ausgeschalteter Pumpe und drucklosem Kreis. Vorspannung unter 50 Prozent verursacht Druckspitzen und ein hämmerndes Geräusch bei jedem Schnitt.
7. Warum schäumt Hydrauliköl in einer Rollformmaschine? Schaum bedeutet, dass Luft auf der Saugseite eintritt oder der Ölstand zu niedrig ist. Prüfen Sie die Saugschlauchschellen, das Sieb und den Stand bei voll ausgefahrenen Zylindern. Entlüften Sie am höchsten Punkt und fahren Sie die Zylinder 5 bis 10 Mal ohne Last.
8. Wann sollten Hydraulikschläuche getauscht werden? Tauschen Sie Druckschläuche nach 6 Jahren oder 10,000 Betriebsstunden, je nachdem, was zuerst eintritt. Tauschen Sie außerdem jeden Schlauch mit Mantelrissen, Beulen oder Scheuerstellen bis auf die Drahtlage. SAE J517 legt den Berstdruck auf das Vierfache des Arbeitsdrucks aus, und diese Reserve gilt nur für neue Schläuche.
9. Wie oft sollte der Rücklauffilter gewechselt werden? Wechseln Sie das Element bei 0.3 MPa Differenzdruck oder alle 1,000 Stunden, je nachdem, was zuerst eintritt. Fahren Sie nie mit offenem Bypass. Ein überbrückter Filter führt Verschleißpartikel direkt zurück in die Ventile und Zylinder.
10. Kann der Bediener die Hydraulikwartung übernehmen? Tägliche Standkontrollen, Leckagerunden und Manometerablesungen gehören zum Bediener. Ölprobenahme, Speichervorspannung und Kriechtests brauchen einen Techniker mit Manometersatz. Ein Wartungsplan für das Rollform-Hydrauliksystem, der beides vermischt, verpasst die frühen Signale.
Zuletzt aktualisiert: 2026-11-01
Änderungsprotokoll des Artikels
- 2026-10-30: Erstversion für den Kalenderplatz 2026-10-30. 7 Hydraulikprüfungen, 3 Tabellen, 10 FAQs, Druck- und Reinheitsziele aus Felddaten.
- 2026-11-01: Drei Fotos im Text als Elementor-Bild-Widgets ergänzt.
Auslöser für die nächste Überprüfung
- ISO 4406 oder ISO VG ändern ihre Vorgaben für Hydraulikkreise in Mobil- und Anlagenhydraulik
- Eine neue Pumpen- oder Ventiltechnologie ändert die Druck- oder Filtrationsziele
- Felddaten zeigen eine andere Ausfallreihenfolge bei mehrsprachigen Installationen
- Ein Käufer fragt nach Hydraulikwartung für einen hier nicht behandelten Kreis



 Deutsch