


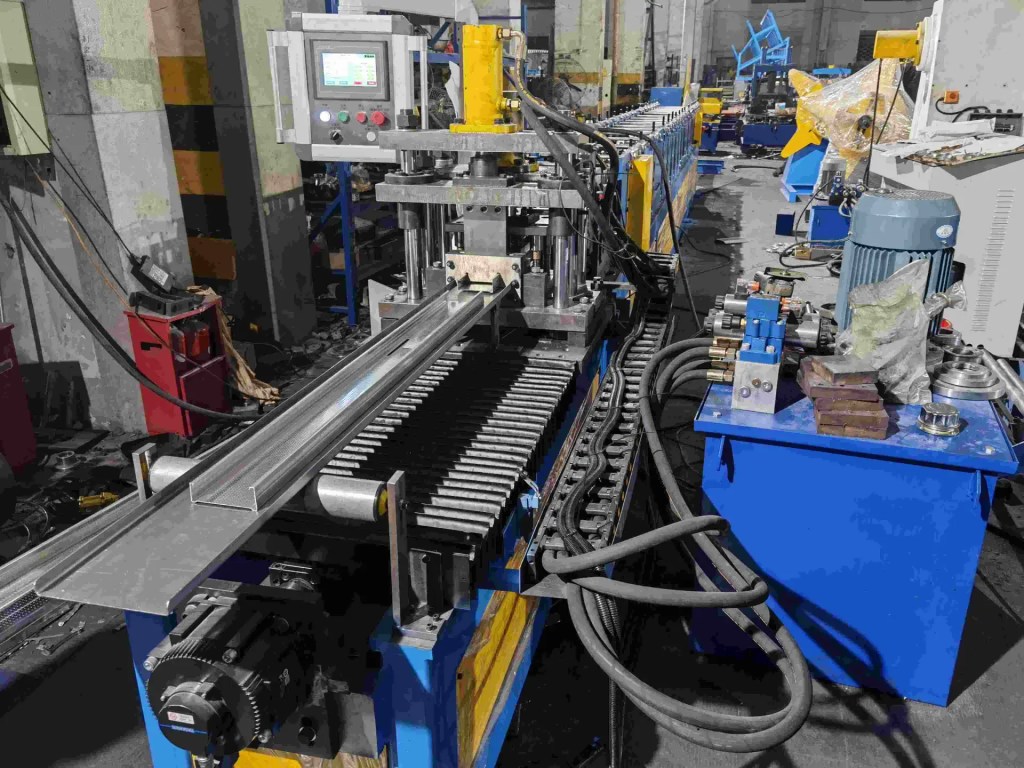
El mantenimiento del sistema hidráulico de conformado por rodillos empieza por los números, no por una llave. Una línea que corta galvanizado de 1,2 mm a 25 m/min debe mantener la misma presión de corte mes tras mes, con una variación de pocos bar. Cuando el corte empieza a retrasarse o el punzón necesita un segundo golpe, una de siete comprobaciones nombrará la causa. Beli Rollforming fabrica las máquinas perfiladoras y acumula más de 15 años de servicio en campo en circuitos hidráulicos en más de 20 países, así que estas comprobaciones salen de informes, no de un manual.
Las fallas hidráulicas rara vez llegan sin aviso. La presión decae, el aceite se oscurece y los filtros se saturan a lo largo de cientos de horas de funcionamiento. Una rutina de mantenimiento preventivo que mide las mismas cinco presiones cada mes detecta ese deterioro mientras todavía es un sello o un filtro y no una bomba.
1. Registre las presiones de referencia antes de tocar nada
Un registro de mantenimiento del sistema hidráulico empieza por lo que la máquina hace cuando está sana. Conecte un manómetro en el puerto de la salida de la bomba, en la línea de la mordaza de corte, en la línea del punzón y en el freno del desbobinador. Anote la lectura a tope y de nuevo a media carrera. La mayoría de las líneas trabaja de 12 a 16 MPa de presión de trabajo, con el alivio ajustado un 10 por ciento por encima.
El registro importa más que cualquier cifra aislada. Una bomba que ha perdido el 15 por ciento de su caudal está llegando al final, y solo una comparación mensual lo muestra. Nuestra lista de verificación de auditoría de fábrica aplica la misma lógica en una máquina nueva: demostrar los números antes de aceptar la línea.
| Check point | Dónde medir | Lectura sana | Act when |
|---|---|---|---|
| Salida de bomba en alivio | Puerto de manómetro en la línea de presión | 20 a 21 MPa a tope | Caudal un 15 por ciento abajo, o sube el ruido |
| Mordaza de corte | Puerto del cilindro de mordaza | 10 a 14 MPa | Deslizamiento superior a 3 mm/min bajo carga |
| Cilindro del punzón | Salida de la válvula del punzón | 12 a 18 MPa | Tiempo de carrera un 20 por ciento mayor |
| Precarga del acumulador | Válvula de gas, bomba apagada | 60 a 70 por ciento de la presión de trabajo | Por debajo del 50 por ciento |
| Filtro de retorno | Indicador diferencial | Menos de 0,15 MPa | Más de 0,3 MPa |
2. El aceite por encima de 60 C reduce a la mitad la vida de los sellos
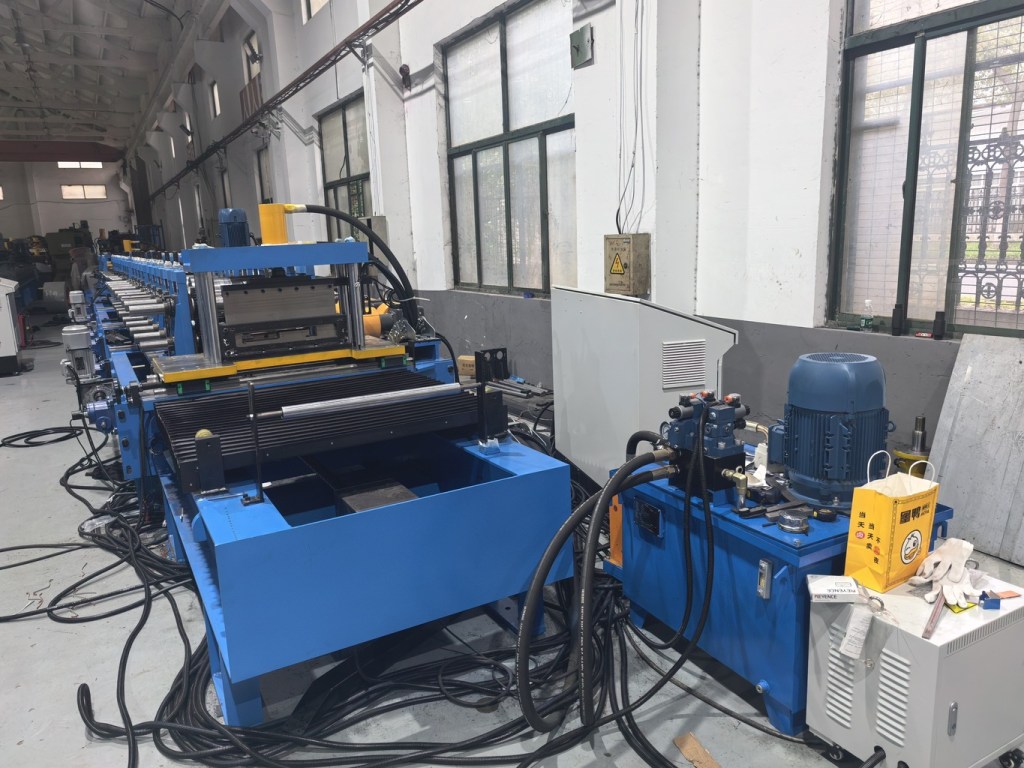
El aceite hidráulico cumple dos tareas: transmitir presión y evacuar calor. ISO VG 46 es la carga estándar de una línea de conformado por rodillos, con 46 cSt a 40 C. Si el aceite supera los 60 C, la viscosidad cae hacia 26 cSt, aumentan las fugas internas y todos los sellos del circuito trabajan más calientes de lo que fueron diseñados.
El punto de alarma es 60 C en el retorno al tanque y el punto de parada es 70 C. En el mantenimiento del sistema hidráulico de conformado por rodillos, la temperatura es la alerta temprana más económica que existe.
Aletas del enfriador obstruidas con polvo de zinc, un nivel bajo en el tanque o un ventilador del enfriador conectado al termostato equivocado son las causas habituales. Si la línea está en una planta a 40 C en Arabia Saudita o Australia, dimensione el enfriador para la temperatura ambiente, no para un taller europeo. El circuito del ventilador forma parte del diseño del tablero y debe cumplir la NFPA 70 rules. Our guía de instalación que abarca la ubicación del tanque y el espacio libre para el flujo de aire.
| Temperatura del aceite | Tendencia de viscosidad | Qué ocurre |
|---|---|---|
| 35 to 55 C | 46 a 30 cSt | Banda de operación normal |
| 55 to 60 C | 30 a 26 cSt | Vigilar la tendencia, limpiar el enfriador |
| 60 to 70 C | 26 a 20 cSt | Cae la vida del sello, empieza la oxidación |
| Above 70 C | Menos de 20 cSt | Detener la línea, encontrar la fuente de calor |
3. Lea el indicador del filtro, no lo puentee
Un filtro de retorno absoluto de 10 micras protege válvulas y cilindros de las partículas de desgaste que el propio circuito genera. La limpieza objetivo según ISO 4406 es 18/16/13 para circuitos de engranajes y paletas, y 16/14/11 para líneas con válvulas proporcionales o servo. Esos códigos son recuentos de partículas por mililitro a 4, 6 y 14 micras, y predicen el agarrotamiento de las válvulas.
Cambie el elemento a 0,3 MPa de presión diferencial, o cada 1.000 horas, lo que ocurra primero. Nunca opere con el bypass abierto para terminar un turno. Un filtro puenteado convierte todo el tanque en una pasta abrasiva y la próxima falla será una bomba, no un filtro.
Tome una muestra cada 500 horas y verifique el contenido de agua. Cualquier valor por encima de 0,05 por ciento indica condensación o una fuga en el enfriador, y el agua destruye las superficies de los rodamientos más rápido que la suciedad. El muestreo es la parte del mantenimiento del sistema hidráulico que más plantas omiten.
4. El aire y la espuma apuntan a una fuga en la aspiración
Espuma en el visor, un cilindro esponjoso o una bomba que chilla al arrancar dicen lo mismo: entra aire por el lado de aspiración. Revise las abrazaderas de las mangueras, el colador de aspiración y el nivel de aceite con el cilindro totalmente extendido. Una grieta capilar en una manguera de aspiración no dejará salir aceite, pero sí aspirará aire.
Purgue en el punto más alto después de cualquier reparación y luego accione el corte y el punzón de 5 a 10 veces sin carga. Si la espuma vuelve, la fuga sigue ahí.
El aire también oculta la pérdida de presión. Un circuito con aire ocluido marca normal en el manómetro y aun así corta despacio. Nuestra lista de verificación de puesta en marcha incluye la secuencia de purga para una línea nueva.
5. Recargue el acumulador cada 500 horas
El acumulador absorbe el choque cuando dispara el corte y mantiene la presión mientras la bomba se recupera. Su precarga es nitrógeno al 60 a 70 por ciento de la presión mínima de trabajo, y se descarga lentamente incluso con una vejiga sana. Verifíquela cada 500 horas con la bomba apagada y el circuito despresurizado, siguiendo las reglas de bloqueo de energía almacenada de OSHA 1910.147.
Solo nitrógeno. El aire comprimido en un acumulador es un riesgo de incendio y un hallazgo de aseguradora. Una vejiga que no retiene la precarga durante una semana está al final de su vida útil, normalmente después de 2 a 3 años.
Una precarga baja se manifiesta como un pico de presión en cada corte, un ruido de martilleo y un corte que rebota. Es la solución más económica del mantenimiento del sistema hidráulico de conformado por rodillos.
6. Haga una prueba de deslizamiento en cada cilindro
El desgaste de los sellos del cilindro se esconde detrás de tiempos de ciclo normales, por eso la prueba de deslizamiento pertenece a todo programa de mantenimiento del sistema hidráulico. Extienda el cilindro bajo carga, manténgalo 5 minutos con la válvula cerrada y mida la deriva. Un movimiento superior a 3 mm por minuto significa paso interno a través del sello del pistón.
Revise el sello del vástago al mismo tiempo. Una película ligera es normal. Un goteo más rápido que una gota por minuto, o un vástago cromado rayado, significa que el sello fallará pronto. La causa suele ser la contaminación bajo el rascador, lo que remite a la filtración.
Los cilindros desgastados y los utillajes desgastados fallan juntos con más frecuencia de la que los compradores esperan. La guía de patrones de desgaste de rodillos muestra cómo la misma contaminación que raya un vástago también marca un rodillo de conformado.

7. Sustituya las mangueras por antigüedad, no por falla
El mantenimiento del sistema hidráulico en mangueras se basa en la antigüedad, no en la falla. Sustituya las mangueras de presión a los 6 años o a las 10.000 horas de funcionamiento. SAE J517 fija la presión de rotura en cuatro veces la presión de trabajo, y ese margen corresponde a una manguera nueva, no a una con la cubierta agrietada y 8 años de ciclos térmicos. Para las plantas sin un técnico en potencia fluida, la International Fluid Power Society publica el material de certificación con el que se forma nuestro equipo de servicio.
Inspeccione cada mes la abrasión contra el bastidor, las grietas en la cubierta y los abultamientos. Una manguera desgastada hasta la malla metálica está a un turno de un derrame de 20 litros.
El cambio de fluido sigue al análisis, no al calendario. Con muestras limpias, la mayoría de las líneas funciona entre 2.000 y 4.000 horas entre cambios completos. Tras reparar una bomba o un cilindro, lave el circuito y cambie el filtro dos veces: una después de la reparación y otra a las 50 horas.
| Interval | Task | Límite de aceptación |
|---|---|---|
| Every 500 h | Muestra de aceite, precarga del acumulador, indicador de filtro | ISO 18/16/13, precarga por encima del 50 por ciento |
| Cada 1.000 h | Elemento filtrante, inspección de mangueras, limpieza del enfriador | Diferencial por debajo de 0,3 MPa |
| Cada 6 años o 10.000 h | Sustituir todas las mangueras de presión | Sin grietas, sin abrasión |

Conclusión
El mantenimiento del sistema hidráulico de conformado por rodillos es un hábito de medición. Cinco presiones en una hoja de registro, aceite por debajo de 60 C, limpieza ISO 4406 en 18/16/13, precarga del acumulador cada 500 horas y una prueba de deslizamiento en cada cilindro detectarán la mayoría de las fallas antes de que detengan la línea. Cuando la pérdida de presión reaparece una y otra vez después de una reparación, el circuito está subdimensionado y no desgastado. Lea la guía de señales de alerta en la compra antes de pagar una reparación que no ataca la causa, o el análisis de mejora frente a sustitución si la máquina supera los 10 años.
Preguntas Frecuentes
1. ¿Cada cuánto debe cambiarse el aceite hidráulico en una máquina perfiladora? Con muestras de aceite limpias, cambie todo el fluido cada 2.000 a 4.000 horas de funcionamiento. Tome muestras cada 500 horas y cambie antes si el agua supera 0,05 por ciento o la limpieza ISO cae por debajo de 18/16/13. Los elementos filtrantes se cambian con más frecuencia que el aceite.
2. ¿Qué temperatura de aceite es demasiado alta para un sistema hidráulico de conformado por rodillos? Trate 60 C en el retorno al tanque como punto de alarma y 70 C como punto de parada. La banda ideal es de 35 a 55 C con ISO VG 46. Por encima de 60 C la viscosidad cae hacia 26 cSt, aumentan las fugas internas y la vida de los sellos se reduce aproximadamente a la mitad.
3. ¿Qué causa la pérdida de presión hidráulica en una línea de conformado por rodillos? Las causas habituales son una bomba desgastada, un paso interno en el cilindro, un colador de aspiración obstruido, una precarga baja del acumulador y aire que entra por el lado de aspiración. Un registro de presiones comparado mes a mes separa el desgaste de la bomba de una falla de sello.
4. ¿Cuál es un buen código de limpieza ISO 4406 para el aceite hidráulico? Use 18/16/13 para circuitos de engranajes y paletas, y 16/14/11 para líneas con válvulas proporcionales o servo. Los tres números son recuentos de partículas a 4, 6 y 14 micras por mililitro. La limpieza, y no el color del aceite, predice el agarrotamiento de las válvulas.
5. ¿Cómo pruebo la fuga interna de un cilindro hidráulico? Extienda el cilindro bajo carga, manténgalo 5 minutos con la válvula cerrada y mida la deriva. Un movimiento superior a 3 mm por minuto significa que el sello del pistón está pasando. Repita en la mordaza de corte y en el cilindro del punzón.
6. ¿Cuál debe ser la precarga del acumulador? Nitrógeno al 60 a 70 por ciento de la presión mínima de trabajo. Verifíquela cada 500 horas con la bomba apagada y el circuito despresurizado. Una precarga por debajo del 50 por ciento provoca picos de presión y un ruido de martilleo en cada corte.
7. ¿Por qué hace espuma el aceite hidráulico en una máquina perfiladora? La espuma significa que entra aire por el lado de aspiración o que el nivel de aceite es demasiado bajo. Revise las abrazaderas de las mangueras de aspiración, el colador y el nivel con todos los cilindros extendidos. Purgue en el punto más alto y accione los cilindros de 5 a 10 veces sin carga.
8. ¿Cuándo deben sustituirse las mangueras hidráulicas? Sustituya las mangueras de presión a los 6 años o a las 10.000 horas de funcionamiento, lo que ocurra primero. Sustituya también cualquier manguera con grietas en la cubierta, abultamientos o abrasión hasta la malla. SAE J517 fija la rotura en cuatro veces la presión de trabajo, y ese margen solo se aplica a mangueras nuevas.
9. ¿Cada cuánto debe cambiarse el filtro de retorno? Cambie el elemento a 0,3 MPa de presión diferencial o cada 1.000 horas, lo que ocurra primero. Nunca opere con el bypass abierto. Un filtro puenteado hace circular las partículas de desgaste directamente de vuelta a las válvulas y los cilindros.
10. ¿Puede el operador encargarse del mantenimiento hidráulico? Las comprobaciones diarias de nivel, las rondas de fugas y las lecturas de manómetro son tarea del operador. El muestreo de aceite, la precarga del acumulador y las pruebas de deslizamiento requieren un técnico con un juego de manómetros. Un programa de mantenimiento del sistema hidráulico de conformado por rodillos que mezcle ambas cosas pasará por alto las señales tempranas.
Última actualización: 2026-11-01
Registro de cambios del artículo
- 2026-10-30: Versión inicial para el espacio de calendario del 2026-10-30. 7 comprobaciones hidráulicas, 3 tablas, 10 preguntas frecuentes, objetivos de presión y limpieza a partir de datos de servicio en campo.
- 2026-11-01: Se añadieron tres fotos al cuerpo como widgets de imagen de Elementor.
Próximos disparadores de revisión
- Cambios en la guía ISO 4406 o ISO VG para circuitos hidráulicos móviles y de planta
- Una nueva tecnología de bombas o válvulas cambia los objetivos de presión o filtración
- Los datos de campo muestran una secuencia de falla distinta en instalaciones multiidioma
- Un comprador pregunta por el mantenimiento hidráulico de un circuito no cubierto aquí



 Español