


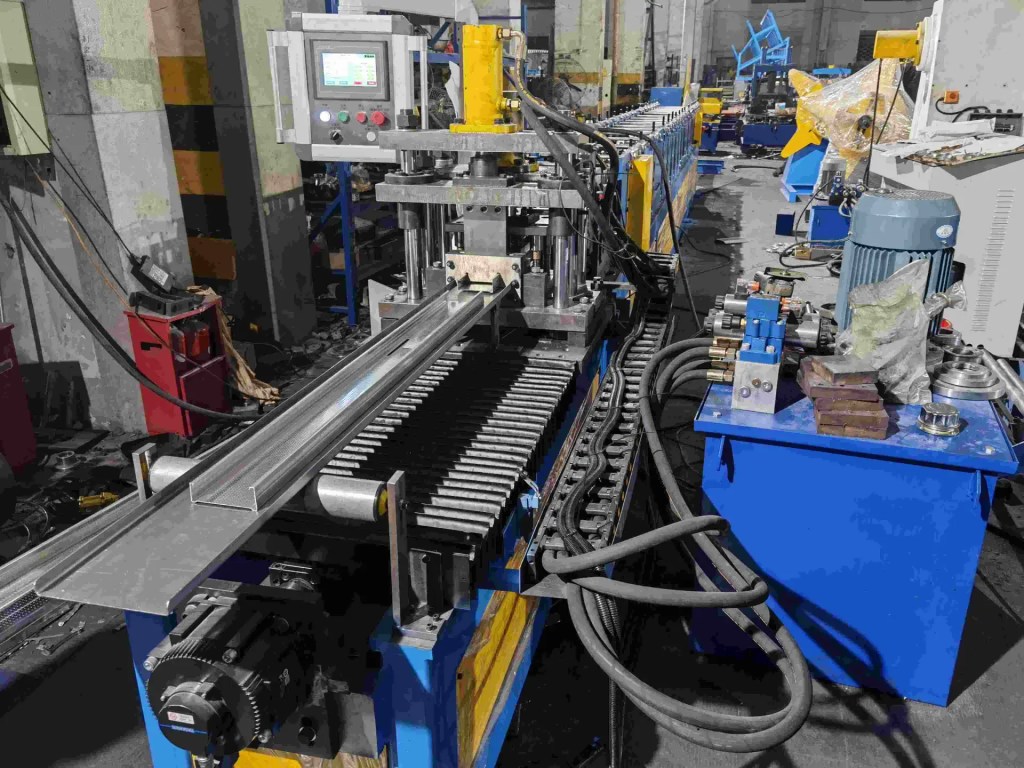
Rulo şekillendirme hidrolik sistem bakımı bir anahtarla değil, sayılarla başlar. 25 m/min hızda 1.2 mm galvanizli sac kesen bir hat, kesici basıncını ay boyunca birkaç bar içinde aynı tutmalıdır. Kesim gecikmeye başladığında ya da zımba ikinci bir vuruşa ihtiyaç duyduğunda, yedi kontrolden biri nedeni adlandırır. Beli Rollforming rulo şekillendirme makinelerini üretir ve 20+ ülkede hidrolik devrelerde 15 yılı aşkın saha servisi deneyimine sahiptir; bu kontroller bir el kitabından değil, raporlardan gelir.
Hidrolik arızalar nadiren uyarısız gelir. Basınç düşer, yağ koyulaşır ve filtreler yüzlerce çalışma saatinde dolar. Aylık olarak aynı beş basıncı ölçen bir önleyici bakım rutini bu düşüşü henüz bir conta ya da filtreyken, pompa olmadan yakalar.
1. Herhangi Bir Şeye Dokunmadan Önce Referans Basınçları Kaydedin
Bir hidrolik sistem bakım kaydı, makinenin sağlıklıyken ne yaptığıyla başlar. Pompa çıkışı, kesici sıkma hattı, zımba hattı ve açıcı frenindeki manometre portundan ölçüm alın. Değeri ölü uçta ve strok ortasında tekrar kaydedin. Çoğu hat 12 - 16 MPa çalışma basıncında çalışır ve emniyet valfi bunun yüzde 10 üzerine ayarlanır.
Kayıt herhangi bir tek sayıdan daha önemlidir. Debisinin yüzde 15'ini kaybetmiş bir pompa yoldadır ve bunu yalnızca aylık karşılaştırma gösterir. Bizim fabrika denetim kontrol listemiz yeni bir makinede aynı mantığı kullanır: hattı kabul etmeden önce sayıları kanıtlayın.
| Check point | Ölçüm noktası | Sağlıklı değer | Act when |
|---|---|---|---|
| Emniyet basıncında pompa çıkışı | Basınç hattındaki manometre portu | 20 - 21 MPa ölü uç | Debi yüzde 15 düşer veya gürültü artar |
| Kesici sıkma | Sıkma silindiri portu | 10 - 14 MPa | Yük altında 3 mm/dk üzeri sürünme |
| Zımba silindiri | Zımba valfi çıkışı | 12 - 18 MPa | Strok süresi yüzde 20 artar |
| Akkümülatör ön dolumu | Pompa kapalıyken gaz valfi | Çalışma basıncının yüzde 60 - 70'i | Yüzde 50'nin altı |
| Dönüş filtresi | Diferansiyel gösterge | 0.15 MPa altında | 0.3 MPa üzerinde |
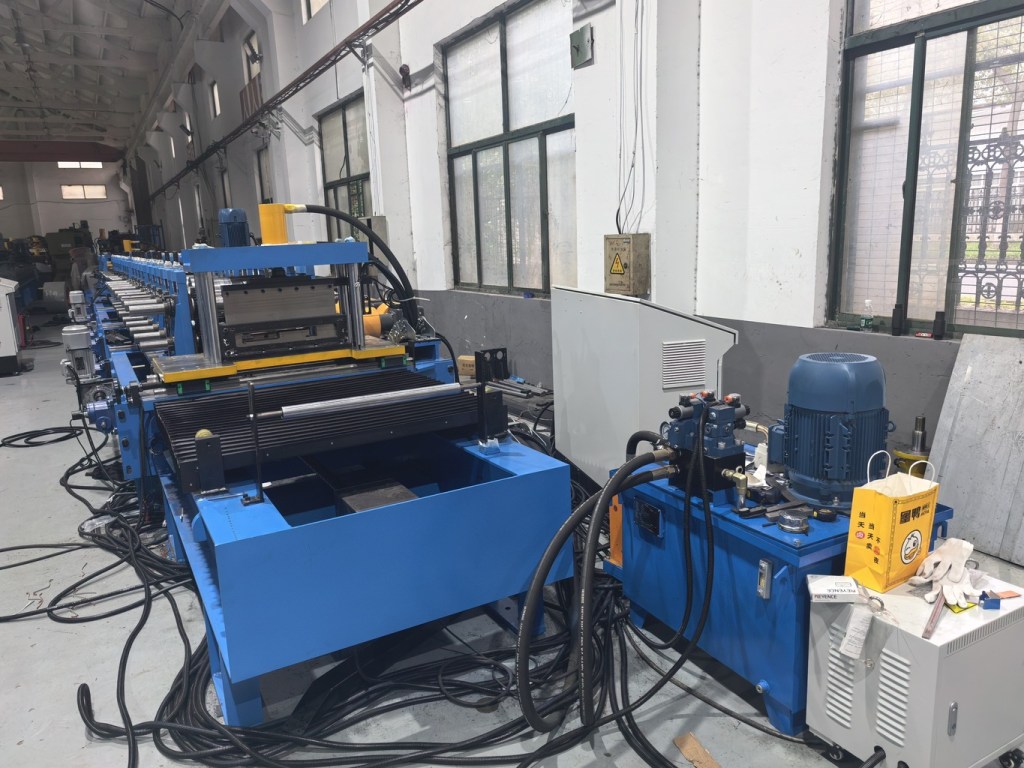
2. 60 C Üzerindeki Yağ Conta Ömrünü Yarıya İndirir
Hidrolik yağın iki işi vardır: basıncı iletmek ve ısıyı uzaklaştırmak. ISO VG 46, 40 C'de 46 cSt ile rulo şekillendirme hattı için standart dolgu yağıdır. Yağı 60 C'nin üzerine çıkarırsanız viskozite 26 cSt'ye doğru düşer, iç kaçak artar ve devredeki her conta tasarlandığından daha sıcak çalışır.
Alarm noktası tank dönüşünde 60 C, durma noktası 70 C'dir. Rulo şekillendirme hidrolik sistem bakımında sıcaklık, elinizdeki en ucuz erken uyarıdır.
Soğutucu kanatlarının çinko tozuyla tıkanması, düşük tank seviyesi veya soğutucu fanının yanlış termostata bağlanması olağan nedenlerdir. Hat Suudi Arabistan veya Avustralya'da 40 C'lik bir fabrikadaysa soğutucuyu bir Avrupa atölyesine göre değil, ortam sıcaklığına göre boyutlandırın. Fan devresi pano tasarımına aittir ve uyulması gereken NFPA 70 rules. Our kurulum kılavuzu tank yerleşimini ve hava akışı açıklığını kapsar.
| Yağ sıcaklığı | Viskozite eğilimi | Ne olur |
|---|---|---|
| 35 to 55 C | 46 - 30 cSt | Normal çalışma bandı |
| 55 to 60 C | 30 - 26 cSt | Eğilimi izleyin, soğutucuyu temizleyin |
| 60 to 70 C | 26 - 20 cSt | Conta ömrü düşer, oksidasyon başlar |
| Above 70 C | 20 cSt altı | Hattı durdurun, ısı kaynağını bulun |
3. Filtre Göstergesini Okuyun, Baypas Etmeyin
10 mikron mutlak dönüş filtresi, valfleri ve silindirleri devrenin kendi ürettiği aşınma parçacıklarından korur. Hedef ISO 4406 temizliği dişli ve kanatlı devrelerde 18/16/13, oransal veya servo valfli hatlarda 16/14/11'dir. Bu kodlar 4, 6 ve 14 mikronda mililitre başına parçacık sayılarıdır ve valf sıkışmasını öngörür.
Kartuşu 0.3 MPa diferansiyel basınçta veya her 1,000 saatte, hangisi önce gelirse değiştirin. Vardiyayı bitirmek için baypas açıkken asla çalıştırmayın. Baypas edilen filtre tüm tankı bir taşlama bileşiğine çevirir ve sonraki arıza filtre değil pompa olur.
Her 500 saatte numune alın ve su içeriğini kontrol edin. Yüzde 0.05 üzerindeki her değer yoğuşma veya soğutucu kaçağı demektir ve su, yatak yüzeylerini kirden daha hızlı bozar. Numune alma, çoğu fabrikanın atladığı hidrolik sistem bakım parçasıdır.
4. Hava ve Köpük Emme Kaçağına İşaret Eder
Gözetleme camındaki köpük, süngerimsi bir silindir veya kalkışta inleyen bir pompa aynı şeyi söyler: hava emme tarafından giriyor. Hortum kelepçelerini, emme süzgecini ve silindir tam açıkken yağ seviyesini kontrol edin. Emme hortumundaki kılcal bir çatlak yağ sızdırmaz ama hava çeker.
Her onarımdan sonra en yüksek noktadan havasını alın, ardından kesiciyi ve zımbayı yüksüz 5 - 10 kez çalıştırın. Köpük geri gelirse kaçak hâlâ oradadır.
Hava ayrıca basınç kaybını gizler. İçinde hava taşınan bir devre manometrede normal okur ama yine yavaş keser. Bizim devreye alma kontrol listemiz yeni bir hat için hava alma sırasını içerir.
5. Akkümülatörü Her 500 Saatte Şarj Edin
Akkümülatör, kesici ateşlendiğinde şoku emer ve pompa yetişene kadar basıncı tutar. Ön dolumu, minimum çalışma basıncının yüzde 60 - 70'i kadar azottur ve sağlıklı bir körükte bile yavaşça kaçar. Her 500 saatte, pompa kapalı ve devre basınçsızken, şuradaki depolanmış enerji kilitleme kurallarına uyarak kontrol edin: OSHA 1910.147.
Sadece azot. Akkümülatörde basınçlı hava bir yangın riski ve bir sigorta bulgusudur. Ön dolumunu bir hafta koruyamayan bir körük ömrünün sonundadır, tipik olarak 2 - 3 yıl sonra.
Düşük ön dolum her kesimde basınç sıçraması, çekiç sesi ve zıplayan bir kesici olarak görünür. Rulo şekillendirme hidrolik sistem bakımının en ucuz onarımıdır.
6. Her Silindirde Sürünme Testi Yapın
Silindir conta aşınması normal çevrim sürelerinin arkasına saklanır, bu nedenle sürünme testi her hidrolik sistem bakım programında yer almalıdır. Silindiri yük altında uzatın, valf kapalıyken 5 dakika tutun ve kaymayı ölçün. Dakikada 3 mm üzerindeki hareket, piston contasından iç baypas olduğunu gösterir.
Biyel keçesini de aynı anda kontrol edin. Hafif bir film normaldir. Dakikada bir damladan hızlı damlama veya çizilmiş krom biyel, contanın yakında arızalanacağını gösterir. Sıyırıcı altındaki kirlenme genellikle nedendir ve bu da filtrasyona bağlanır.
Aşınmış silindirler ve aşınmış takımlar, alıcıların beklediğinden daha sık birlikte arızalanır: rulo aşınma desenleri kılavuzu aynı kirlenmenin bir biyeli çizerken bir şekillendirme rulosunu da nasıl işaretlediğini gösterir.

7. Hortumları Arızaya Göre Değil Yaşa Göre Değiştirin
Hortumlarda hidrolik sistem bakımı arıza bazlı değil yaş bazlıdır. Basınç hortumlarını 6 yılda veya 10,000 çalışma saatinde değiştirin. SAE J517 Patlama dayanımını çalışma basıncının dört katı olarak belirler ve bu marj yeni bir hortuma aittir; çatlamış dış kılıflı ve 8 yıllık ısı çevrimi geçirmiş bir hortuma değil. Akışkan gücü teknisyeni olmayan fabrikalar için International Fluid Power Society hizmet ekibimizin eğitim aldığı sertifikasyon materyalini yayınlar.
Çerçeveye sürtünme, dış kılıf çatlakları ve şişkinlikler için aylık kontrol yapın. Teline kadar sürtünmüş bir hortum, 20 litrelik bir dökülmeye bir vardiya uzaktadır.
Sıvı değişimi takvimi değil analizi izler. Temiz numunelerle çoğu hat tam değişimler arasında 2,000 - 4,000 saat çalışır. Pompa veya silindir revizyonundan sonra devreyi yıkayın ve filtreyi iki kez değiştirin: onarımdan sonra bir kez, 50 saatte bir kez.
| Interval | Görev | Kabul limiti |
|---|---|---|
| Every 500 h | Yağ numunesi, akkümülatör ön dolumu, filtre göstergesi | ISO 18/16/13, ön dolum yüzde 50 üzeri |
| Her 1,000 saatte | Filtre kartuşu, hortum kontrolü, soğutucu temizliği | Diferansiyel 0.3 MPa altında |
| Her 6 yılda veya 10,000 saatte | Tüm basınç hortumlarını değiştirin | Çatlak yok, sürtünme yok |

Sonuç
Rulo şekillendirme hidrolik sistem bakımı bir ölçüm alışkanlığıdır. Kayıt sayfasındaki beş basınç, 60 C altında yağ, 18/16/13'te ISO 4406 temizliği, her 500 saatte akkümülatör ön dolumu ve her silindirde sürünme testi, arızaların çoğunu hattı durdurmadan yakalar. Revizyondan sonra basınç kaybı geri gelmeye devam ediyorsa devre aşınmış değil, yetersiz boyutlanmıştır. Nedeni ıskalayan bir onarıma para ödemeden önce şunu okuyun: satın alma kırmızı bayrakları kılavuzu veya makine 10 yılı geçtiyse yükseltme mi değiştirme mi analizi bölümünü okuyun.
SSS
1. Bir rulo şekillendirme makinesinde hidrolik yağ ne sıklıkla değiştirilmelidir? Temiz yağ numuneleriyle tam sıvıyı her 2,000 - 4,000 çalışma saatinde değiştirin. Her 500 saatte numune alın ve su yüzde 0.05'i aşarsa veya ISO temizlik sınıfı 18/16/13'ün altına düşerse erken değiştirin. Filtre kartuşları yağdan daha sık değişir.
2. Bir rulo şekillendirme hidrolik sistemi için hangi yağ sıcaklığı çok sıcaktır? Tank dönüşünde 60 C'yi alarm, 70 C'yi durma noktası olarak kabul edin. İdeal bant ISO VG 46 ile 35 - 55 C'dir. 60 C üzerinde viskozite 26 cSt'ye doğru düşer, iç kaçak artar ve conta ömrü kabaca yarıya iner.
3. Bir rulo şekillendirme hattında hidrolik basınç kaybına ne yol açar? Yaygın nedenler aşınmış pompa, silindir iç baypası, tıkalı emme süzgeci, düşük akkümülatör ön dolumu ve emme tarafına hava girmesidir. Ay ay karşılaştırılan bir basınç kaydı, pompa aşınmasını conta arızasından ayırır.
4. Hidrolik yağ için iyi bir ISO 4406 temizlik kodu nedir? Dişli ve kanatlı devreler için 18/16/13, oransal veya servo valfli hatlar için 16/14/11 kullanın. Üç sayı, mililitre başına 4, 6 ve 14 mikrondaki parçacık sayılarıdır. Valf sıkışmasını öngören şey yağ rengi değil, temizliktir.
5. Bir hidrolik silindiri iç kaçak için nasıl test ederim? Silindiri yük altında uzatın, valf kapalıyken 5 dakika tutun ve kaymayı ölçün. Dakikada 3 mm üzerindeki hareket, piston contasının baypas ettiği anlamına gelir. Kesici sıkmada ve zımba silindirinde tekrarlayın.
6. Akkümülatör ön dolumu ne olmalıdır? Minimum çalışma basıncının yüzde 60 - 70'i kadar azot. Her 500 saatte pompa kapalı ve devre basınçsızken kontrol edin. Yüzde 50 altındaki ön dolum, her kesimde basınç sıçramalarına ve çekiç sesine yol açar.
7. Bir rulo şekillendirme makinesinde hidrolik yağ neden köpürür? Köpük, emme tarafına hava girdiğini veya yağ seviyesinin çok düşük olduğunu gösterir. Emme hortumu kelepçelerini, süzgeci ve tüm silindirler açıkken seviyeyi kontrol edin. En yüksek noktadan havasını alın ve silindirleri yüksüz 5 - 10 kez çalıştırın.
8. Hidrolik hortumlar ne zaman değiştirilmelidir? Basınç hortumlarını 6 yılda veya 10,000 çalışma saatinde, hangisi önce gelirse değiştirin. Dış kılıfı çatlamış, şişmiş veya teline kadar sürtünmüş tüm hortumları da değiştirin. SAE J517 patlama değerini çalışma basıncının dört katı olarak derecelendirir ve bu marj yalnızca yeni hortum için geçerlidir.
9. Dönüş filtresi ne sıklıkla değiştirilmelidir? Kartuşu 0.3 MPa diferansiyel basınçta veya her 1,000 saatte, hangisi önce gelirse değiştirin. Baypas açıkken asla çalıştırmayın. Baypas edilen filtre aşınma parçacıklarını doğrudan valflere ve silindirlere geri döndürür.
10. Hidrolik bakım operatör tarafından yapılabilir mi? Günlük seviye kontrolleri, kaçak turları ve manometre okumaları operatöre aittir. Yağ numune alma, akkümülatör ön dolumu ve sürünme testleri manometre seti olan bir teknisyen gerektirir. İkisini karıştıran bir rulo şekillendirme hidrolik sistem bakım programı erken sinyalleri kaçırır.
Son güncelleme: 2026-11-01
Makale Değişiklik Kaydı
- 2026-10-30: 2026-10-30 takvim dilimi için ilk sürüm. 7 hidrolik kontrol, 3 tablo, 10 SSS, saha servisi verilerinden basınç ve temizlik hedefleri.
- 2026-11-01: Gövdeye Elementor görsel widget'ları olarak üç fotoğraf eklendi.
Sonraki Gözden Geçirme Tetikleyicileri
- Mobil ve tesis hidrolik devreleri için ISO 4406 veya ISO VG rehberliği değişir
- Yeni bir pompa veya valf teknolojisi basınç ya da filtrasyon hedeflerini değiştirir
- Saha verileri çok dilli kurulumlarda farklı bir arıza sırası gösterir
- Bir alıcı, burada kapsanmayan bir devre için hidrolik bakım sorar



 Türkçe