


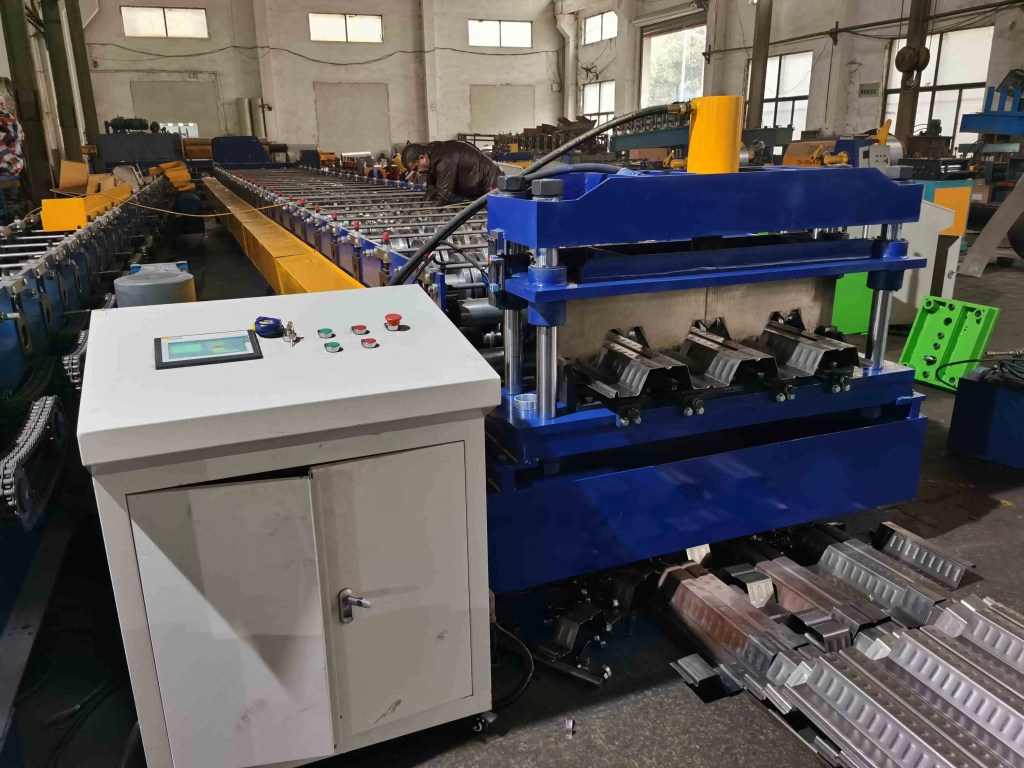
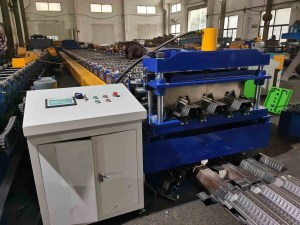
A derin döşeme rulo şekillendirme makinesi daha yüksek merdaneler takılmış sığ bir döşeme hattı değildir. Nervür derinliği; kuvvet yolunu, geçiş sayısını, mil çapını ve kesme strokunu değiştirir. Sığ bir gövdedeki derin profil nervür dibinde burulur ve ilk bobinden sonra toleransı koruyamaz.
Sığ döşeme 38 mm (1.5 in) veya 51 mm (2 in) nervür demektir. Derin döşeme 76 mm (3 in) ile başlar ve 125 mm (5 in) değerine kadar çıkar. Açıklık ve sac kalınlığı seçimi şurada belirtilmiştir: uzun açıklıklı döşeme nervür derinliği kuralları. Burada yedi makine özelliğini karşılaştırıyoruz.
Rakamlar, ASTM A653 SS Grade 50 standardına uygun 0.8 ila 1.5 mm (22 ila 16 ga) galvanizli sacı varsayar. Toleranslar şuna dayanır: ANSI/SDI NC1.0, tasarım kontrollerinde AISI S100 ve EN 1993-1-3. Bu Amerikan Demir ve Çelik Enstitüsü sac kalitesi verilerini yayımlar.
1. Stand Sayısı ve Geçiş Başına Büküm Açısı
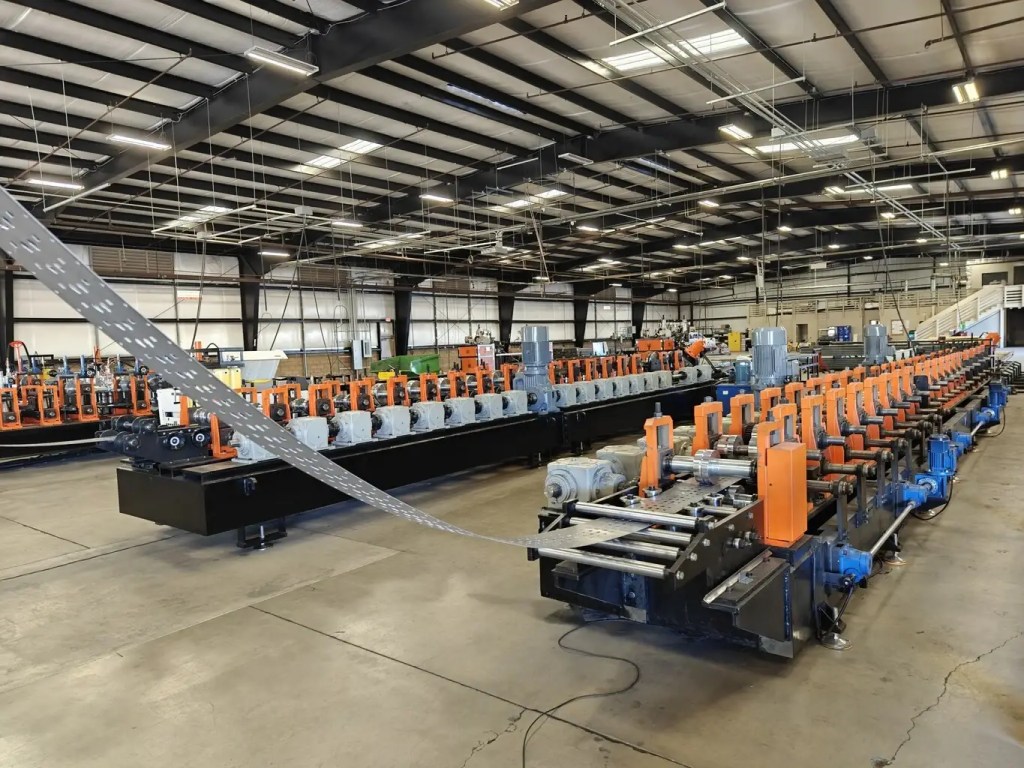
Stand sayısı iki hattı ayıran ilk sayıdır. 38 mm sığ profil 14 ila 18 standda temiz biçimde oluşur. 76 mm derin profil 24 ila 30 ister. 100 ila 125 mm kesit bunu 30 ila 36 standa çıkarır.
Nervür dibinde her geçişi yaklaşık 10 ila 15 derecede tutun. 76 mm nervürü 16 standda oluşturmak geçiş başına 25 derece veya daha fazlasını ister ve bükümün dış yüzeyi incelmeye ve geri yaylanmaya başlar. Ek standlar metalin dayanmasını sağlar.
| Makine özelliği | 38 mm sığ döşeme hattı | 76 ila 125 mm derin döşeme hattı | Neden değişir |
|---|---|---|---|
| Forming stands | 14 ila 18 | 24 ila 30 (100 mm ve üzeri için 30 ila 36) | Geçiş başına 10 ila 15 derecede tutulan büküm açısı |
| Şaft çapı | 60 ila 75 mm | 80 to 100 mm | Daha yüksek şekillendirme kuvveti ve daha uzun merdane yüzeyi |
| Stand plakası kalınlığı | 35 to 45 mm | 55 to 70 mm | Aralıkta gövde sapması 0.05 mm altında tutulur |
| Merdane kütük çapı | 180 to 260 mm | 260 to 360 mm | Daha yüksek nervür çevresinde daha büyük sarma açısı |
| Tahrik gücü | 30 to 45 kW | 75 to 110 kW | Tork nervür derinliği ve sac kalınlığıyla artar |
| Hat hızı | 25 to 40 m/min | 12 to 25 m/min | Daha fazla geçiş ve daha uzun kesme stroku |
| Changeover time | 2 ila 4 h, şim setleriyle | 6 ila 10 h veya kasetlerle 2 ila 3 h | Yeniden ayarlanacak daha fazla stand ve daha ağır merdane |
Takım rehberleri şu kaynakta: The Fabricator aynı stand sayısı mantığını anlatır. Bir derin döşeme rulo şekillendirme makinesi bütçesini her şeyden önce standlara harcar. Nervür şekilleri şurada ele alınır: kırlangıç kuyruğundan derin nervüre döşeme profili türleri.

2. Miller, Yataklar ve Stand Rijitliği
Derin nervürler gövdeyi daha fazla yükler. Nervür dibindeki şekillendirme kuvveti sığ değerin iki ila üç katıdır ve stand başına tork 1.5 ila 2.5 kN·m aralığından 4 ila 8 kN·m aralığına çıkar.
Miller 60 ila 75 mm aralığından 80 ila 100 mm aralığına çıkar. Uzun desteksiz açıklık milin eğilmesine ve aralığın bir tarafta açılmasına yol açtığı için yatak merkezleri birbirine yaklaşır. Stand plakaları 35 ila 45 mm aralığından 55 ila 70 mm aralığına çıkar; ön gerilmeli gergi çubukları milleri paralel tutar.
Son standda, yük altında ölçülen mil hareketi için 0.05 mm hedef belirleyin. Bunun üstündeki değer sac genişliği boyunca kayar. Şu rulo şekillendirme takımları sayfası ürettiğimiz mil ve yatak seçeneklerini listeler.
3. Merdane Kütük Geometrisi ve Takım Çeliği
Derin nervür daha büyük kütük ister: 180 ila 260 mm yerine 260 ila 360 mm. Daha büyük yarıçap nervür dibindeki temas açısını yumuşatır ve şeridin girişte sıkışmasını önler.
Derin profiller ayrıca bölmeli ve yan merdaneler ister. Tek parça merdane, girintili kırlangıç kuyruklu 76 mm nervürü oluşturamaz. Üst, alt ve yan bileşenlerin her birinin kendi ayar pulu yığını vardır. Çelik HRC 58 to 62 sertliğinde D2 veya Cr12MoV olup kaplamalı sac için Ra 0.4 µm değerine parlatılır.
Geri yaylanma sığ kesitlerde 1 ila 3 dereceden derinlerde 3 ila 6 dereceye çıkar. Aşırı bükümü son iki standa koyun. Aralık ayarları şurada verilmiştir: merdane aralığı boşluk kuralları.
4. Tahrik Torku, Hat Hızı ve Güç
Daha fazla stand, daha fazla tahrik edilen eksen demektir ve her eksen tork ister. Sığ hat tek motor ve dişli dağıtım mili kullanır. Derin hat iki tahrik grubuna ayrılır: biri hattın ilk yarısı, diğeri bitirme standları içindir.
| Nervür derinliği × sac kalınlığı | Stands | Toplam tahrik gücü | Pratik hat hızı | Tahrik düzeni |
|---|---|---|---|---|
| 38 mm × 0.9 mm | 14 to 16 | 30 to 37 kW | 30 to 40 m/min | Tek motor, dişli mil |
| 51 mm × 1.2 mm | 18 to 20 | 40 to 55 kW | 25 to 35 m/min | Tek motor, iki dişli kutusu |
| 76 mm × 1.2 mm | 24 to 28 | 75 to 90 kW | 18 to 25 m/min | İki tahrik grubu |
| 100 mm × 1.5 mm | 30 to 34 | 95 to 110 kW | 12 to 20 m/min | İki tahrik grubu, bağımsız standlar |
Hız, alıcıların ilk fark ettiği değiş tokuştur. Derin hat, sığ hattın dakikadaki metre değerinin yarısıyla çalışır; çünkü kesme kalıbı daha yüksek nervürü temizler ve kabartma merdaneleri bekleme süresi ister. Precision Metalforming Association derneğinin haddehane tahriklerine dair materyali aynı tork bölünmesini kapsar. Derin hattı sığ hat hızlarıyla teklif etmeyin.
5. Kabartma, Delme ve Kesme İstasyonları
Kompozit döşeme, beton aderansı için kabartma ister. Sığ profil nervür başına 3 ila 6 kN ile çalışır. 76 mm nervür, ayrı güçlendirilmiş bir gövdede 8 ila 15 kN ister. Bu istasyonu hafif bir gövdeye yüklerseniz hat periyodik nervür derinliği hatası basar.
Kesme tırnakları, dökme durdurucuları ve hücre kapakları son şekillendirme standlarından önce bir derin döşeme rulo şekillendirme makinesi, hat hızını izleyen servo beslemeyle delinir. Aderans tasarım değerleri şurada yer alır: döşeme kabartması ve aderans dayanımı.
Uçan makas, nervür derinliği artı 20 ila 30 mm değerine eşit bir strok ister. 38 mm profil 60 mm strokla, 125 mm profil 150 mm strokla temizlenir. Bu daha ağır bir makas, daha uzun servo çevrimi ve daha yavaş bir hat demektir. Bıçak aralığı sac kalınlığının yüzde 5 ila 8 aralığında kalır.
6. Doğrultma, Çıkış Taşıma ve Tolerans
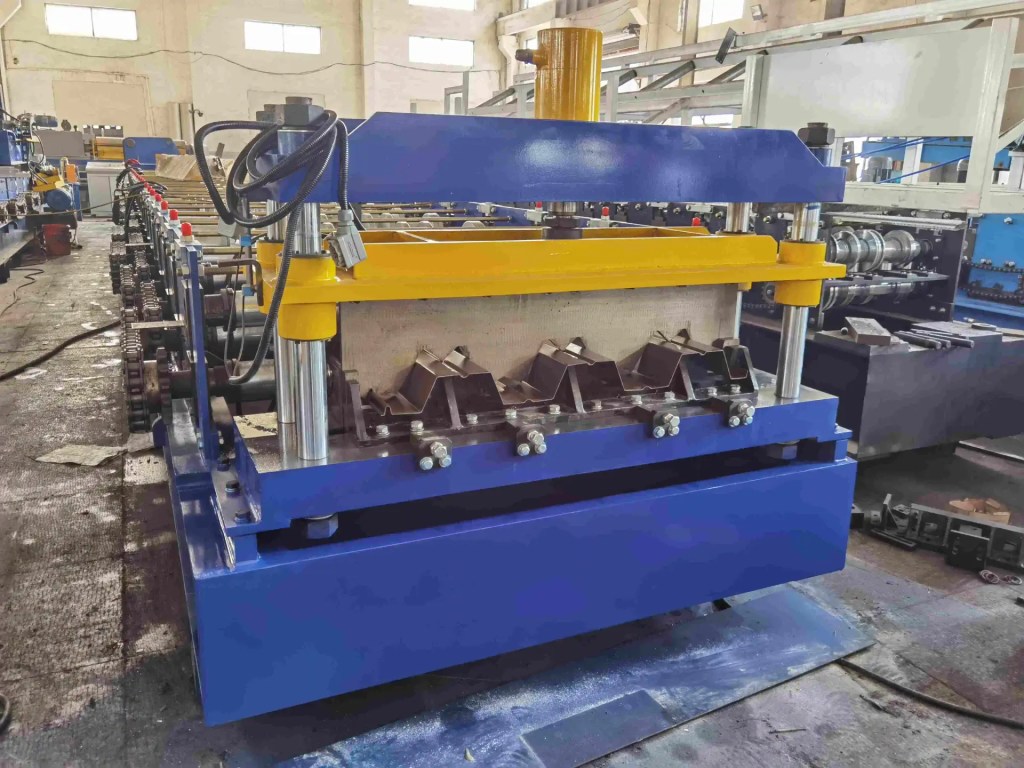
Derin kesitler son standdan daha fazla iç gerilimle çıkar. Sığ hat 4 ila 6 doğrultma merdanesi, derin hat 6 ila 9 merdane artı ayarlanabilir burulma kafası kullanır. Derin nervürler çok hızlı istiflenirse çizilir, bu yüzden istifleyicinin daha yavaş bırakması gerekir. Bitmiş profili soğukken, hat durduktan 30 dakika sonra ölçün.
| Kabul kontrolü | Yöntem | Limit |
|---|---|---|
| Genişlik boyunca nervür derinliği | 1 m numune üzerinde 5 noktada kumpas | Çizime göre ±0.8 mm |
| Kaplama genişliği ve diklik | 3 m uzunlukta şerit metre ve gönye | ±1.0 mm genişlik, metre başına 1 mm diklik sapması |
| Boyuna eğrilik ve burulma | 3 m üzerinde kontrol cetveli, sentil | 3 mm eğrilik, 1 derece burulma |
Bu sınırlar SDI NC1.0 üretim toleransları içinde kalır. Şu SDI standard roll forming tolerances makalesi bunların sac kalınlığı ve kaplama ile nasıl etkileştiğini açıklar. Profil soğukken geçerse ama bir saat sonra kayarsa mil sapmasına ve roller wear patterns.
7. Geçiş Süresi ve Gövde Ayarı
İki veya üç genişlikte çalışan sığ döşeme hattı, şim setleriyle 2 ila 4 saatte geçiş yapar. Derin hatta daha fazla stand, daha ağır merdaneler ve bölünmüş tahrik olduğundan aynı iş 6 ila 10 saat sürer.
Ürün çeşidi genişse cevap kasetli takımdır. Gövde yerinde kalır, merdane seti bir bütün olarak çıkar ve hazır kaset 2 ila 3 saat içinde geri takılır. Hızlı geçiş uygulaması sırayı kapsar. Aynı yaklaşım şurada kullanılır: hücreli döşeme hatları, burada iki nervür yüksekliği tek gövdeyi paylaşır.
Kabul sırasında her ayar pulu yığınını ve stand konumunu kaydedin. Göz kararıyla ayarlanan derin hat aynı toleransa iki kez dönmez.
Kabul: Onaydan Önce Üç Kontrol
Testi üretim bobininde yapın, temiz şeritte değil. 1 m numunede beş noktada nervür derinliğini, 3 m uzunlukta kaplama genişliğini ve dikliği, parça soğuduktan sonra da eğrilik ve burulmayı kontrol edin.
Stand konumlarını, merdane aralıklarını, tahrik akımını ve kesme strokunu kaydedin. Bu dört sayı üç ay sonraki sapmayı açıklar. Şekillendirme bölgesini ve makası OSHA 1910.212 kurallarına göre koruyun. Precision Metalforming Association rehberi de aynı noktaları kapsar.
Bir alıcı iki ürün ailesi için tek gövde isterse maliyetini söyleyin. Bir çelik döşeme makinesi 125 mm nervürlere göre boyutlandırılmış olan 38 mm sacı da oluşturur, ancak her sığ siparişte derin hattın gücünü ve zemin alanını taşır.
Sonuç
Satın almayı yedi sayı belirler: stand sayısı, mil çapı, merdane kütük boyutu, tahrik gücü, kabartma yükü, kesme stroku ve geçiş süresi. Yedisi de nervür derinliğiyle ölçeklenir, bu yüzden bir derin döşeme rulo şekillendirme makinesi farklı bir yatırım kalemidir. Şu döşeme rulo şekillendirme makinesi satın alma rehberi ticari tarafı ele alır.
Beli Rollforming, 15 yılı aşkın deneyimle rulo şekillendirme makineleri ve döşeme takımları üretir; ABD, Avrupa ve Avustralya'da 20'den fazla ülkede kurulum yapmıştır. Nervür derinliğinizi, sac kalınlığı aralığınızı ve hedef üretiminizi gönderin; teklif vermeden önce standları ve gövdeyi boyutlandıralım.
SSS
1. Derin döşeme rulo şekillendirme makinesi kaç şekillendirme standı gerektirir? 76 mm nervür için 24 ila 30 stand, 100 ila 125 mm nervürler için 30 ila 36 stand. 38 mm sığ profil 14 ila 18 stand ister. Ek geçişler her bükümü 10 ila 15 derecede tutar.
2. Sığ döşeme hattı derin döşeme üretecek şekilde yükseltilebilir mi? Nadiren. Mil çapı, stand plakası kalınlığı, tahrik gücü ve kesme stroku imalat sırasında belirlenir. Bu parçaları değiştirmek, özel üretilmiş bir hattan daha pahalıya gelir.
3. Derin döşeme hatlarında mil çapı neden daha büyüktür? Derin nervür dibindeki şekillendirme kuvveti iki ila üç kat daha yüksektir. Aralık sapmasını 0.05 mm altında tutmak için miller 60 ila 75 mm aralığından 80 ila 100 mm aralığına çıkar.
4. 76 mm döşeme için ne kadar tahrik gücü öngörmeliyim? 24 ila 28 standda 1.2 mm sac için 75 ila 90 kW, genellikle iki tahrik grubuna bölünür. 0.9 mm sac kullanan 38 mm hat 30 ila 37 kW ister.
5. Derin döşeme sığ döşemeden daha yavaş mı çalışır? Evet. 25 ila 40 m/min yerine 12 ila 25 m/min bekleyin. Daha fazla stand, daha uzun makas stroku ve kabartma bekleme süresi üst sınırı belirler.
6. Derin döşeme merdanelerinde hangi takım çeliği kullanılır? HRC 58 to 62 sertliğinde D2 veya Cr12MoV, kaplamalı bobin için Ra 0.4 µm veya daha iyi parlatılmış. Derin nervürler tek parça kütük değil, bölmeli ve yan merdaneler ister.
7. Geri yaylanma nervür derinliğiyle ne kadar artar? Sığ kesitlerde 1 ila 3 derece, derin nervürlerde 3 ila 6 derece görülür. Telafiyi son iki standa yerleştirin.
8. Derin döşeme profili hangi toleransı korumalıdır? Nervür derinliği ±0.8 mm, kaplama genişliği ±1.0 mm, 3 m üzerinde eğrilik 3 mm altında, burulma 1 derece altında. Soğukken, şekillendirmeden 30 dakika sonra ölçün.
9. Tek makine hem 38 mm hem 125 mm döşeme üretebilir mi? Kasetli takımla evet. Gövde en derin nervüre göre boyutlandırılmalıdır, bu yüzden sığ siparişler daha yüksek güç ve zemin alanı maliyetini taşır. Hazır kasetlerle geçiş 2 ila 3 saat sürer.
10. Bitmiş döşeme profili için hangi standartlar geçerlidir? Galvanizli sac için ASTM A653, kompozit olmayan döşeme toleransları için ANSI/SDI NC1.0, soğuk şekillendirilmiş çelik tasarım kontrolleri için AISI S100 veya EN 1993-1-3.
Son güncelleme: 2026-11-08
Makale Değişiklik Günlüğü
- 2026-11-08: İlk yayın. Derin ve sığ döşeme hatları arasında yedi takım ve gövde karşılaştırması; bir özellik tablosu, bir sac kalınlığı ve güç tablosu ve üç kabul kontrolü ile birlikte.
Sonraki İnceleme Tetikleyicileri
- ANSI/SDI NC1.0 toleranslarının veya ASTM A653 kalite tanımlarının revizyonu
- 100 mm ve üzeri nervürler için mil sapması veya kabartma merdanesi yükü üzerine yeni saha verileri
- Kasetli geçiş sisteminin burada belirtilen 2 ila 3 saatlik değişim süresini değiştirmesi



 Türkçe