


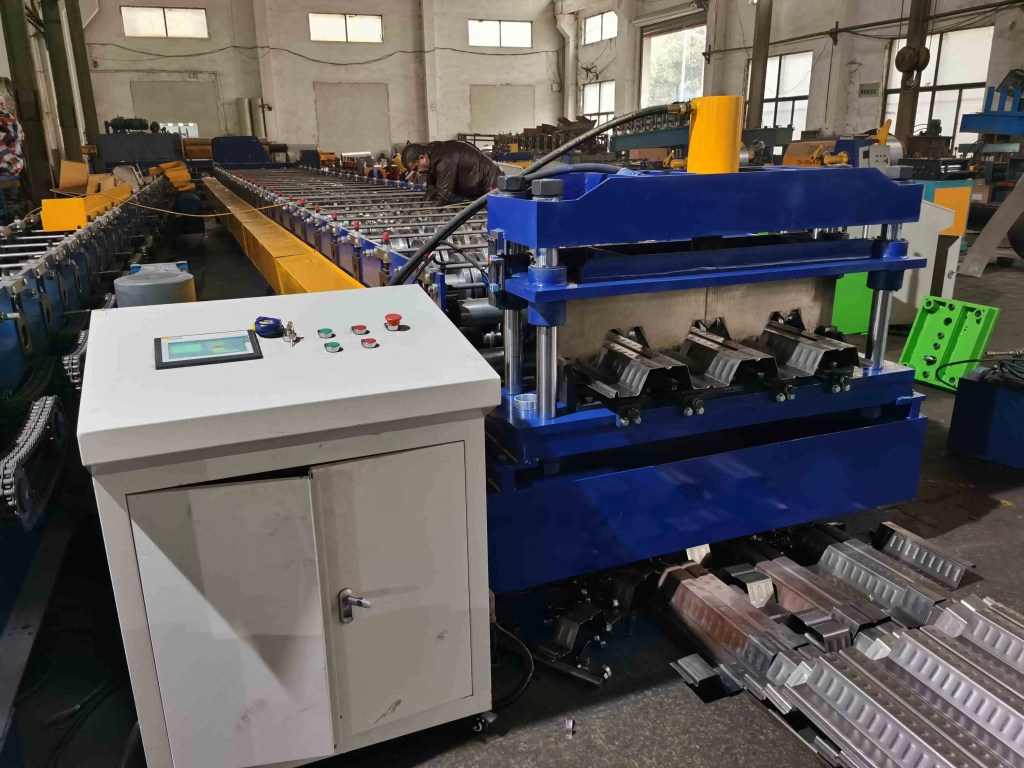
A profileuse de plancher à nervures profondes n'est pas une ligne pour profils peu profonds équipée de rouleaux plus hauts. La hauteur de nervure modifie le chemin des efforts, le nombre de passes, le diamètre des arbres et la course de coupe. Un profil profond sur un bâti de ligne peu profonde se vrille au pied de la nervure et ne tient plus la tolérance au-delà de la première bobine.
Un plancher peu profond correspond à des nervures de 38 mm (1.5 in) ou 51 mm (2 in). Un plancher profond commence à 76 mm (3 in) et va jusqu'à 125 mm (5 in). Le choix de la portée et de l'épaisseur relève des règles de hauteur de nervure pour planchers de grande portée. Nous comparons ici sept caractéristiques de machine.
Les chiffres supposent une tôle galvanisée de 0.8 à 1.5 mm (22 to 16 ga) conforme à ASTM A653 SS Grade 50. Les tolérances suivent ANSI/SDI NC1.0, les vérifications de conception utilisent AISI S100 et la norme EN 1993-1-3. L' American Iron and Steel Institute publie les données sur les nuances de tôle.
1. Nombre de cages et angle de pliage par passe
Le nombre de cages est le premier chiffre qui distingue les deux lignes. Un profil peu profond de 38 mm se forme proprement en 14 à 18 cages. Un profil profond de 76 mm en demande 24 à 30. Une section de 100 à 125 mm porte ce chiffre à 30 à 36.
Limitez chaque passe à environ 10 à 15 degrés au pied de la nervure. Une nervure de 76 mm formée en 16 cages exige 25 degrés ou plus par passe, et l'extérieur du pli commence à s'amincir et à revenir élastiquement. Les cages supplémentaires permettent au métal de tenir.
| Caractéristique machine | Ligne pour plancher peu profond de 38 mm | Ligne pour plancher profond de 76 à 125 mm | Pourquoi cela change |
|---|---|---|---|
| Forming stands | 14 à 18 | 24 à 30 (30 à 36 pour 100 mm et plus) | Angle de pliage maintenu à 10 à 15 degrés par passe |
| Diamètre des arbres | 60 à 75 mm | 80 to 100 mm | Effort de formage plus élevé et face de rouleau plus longue |
| Épaisseur des platines de cage | 35 to 45 mm | 55 to 70 mm | Flèche du bâti maintenue sous 0.05 mm à l'entrefer |
| Diamètre d'ébauche des rouleaux | 180 to 260 mm | 260 to 360 mm | Angle de contact plus grand autour d'une nervure plus haute |
| Puissance motrice | 30 to 45 kW | 75 to 110 kW | Le couple augmente avec la hauteur de nervure et l'épaisseur |
| Vitesse de la ligne | 25 to 40 m/min | 12 to 25 m/min | Davantage de passes et une course de coupe plus longue |
| Temps de changement | 2 à 4 h avec jeux de cales | 6 à 10 h, ou 2 à 3 h avec cassettes | Plus de cages et des rouleaux plus lourds à remettre en place |
Les guides d'outillage de The Fabricator décrivent la même logique de nombre de cages. Une profileuse de plancher à nervures profondes consacre son budget aux cages avant tout le reste. Les formes de nervures sont décrites dans types de profils de plancher, de la queue d'aronde à la nervure profonde.

2. Arbres, paliers et rigidité des cages
Les nervures profondes sollicitent davantage le bâti. L'effort de formage au pied de la nervure atteint deux à trois fois la valeur d'un profil peu profond, et le couple par cage passe de 1.5 à 2.5 kN·m à une plage de 4 à 8 kN·m.
Le diamètre des arbres passe de la plage 60 à 75 mm à la plage 80 à 100 mm. Les entraxes de paliers se rapprochent, car une longue portée non soutenue laisse l'arbre fléchir et ouvre l'entrefer d'un côté. Les platines de cage passent de la plage 35 à 45 mm à la plage 55 à 70 mm, avec des tirants précontraints qui maintiennent les arbres parallèles.
Fixez une cible de 0.05 mm pour le déplacement de l'arbre à la dernière cage, mesuré en charge. Au-delà, la dérive se répartit sur la largeur de la tôle. La page outillage de profilage à rouleaux présente les options d'arbres et de paliers que nous construisons.
3. Géométrie des ébauches de rouleaux et acier à outils
Une nervure profonde demande une ébauche plus grande, de 180 à 260 mm jusqu'à 260 à 360 mm. Le rayon plus grand adoucit l'angle de contact au pied de la nervure et évite que la bande ne soit pincée à l'entrée.
Les profils profonds exigent aussi des rouleaux fendus et des rouleaux latéraux. Un rouleau monobloc ne peut pas former une nervure de 76 mm avec une queue d'aronde en contre-dépouille. Les éléments supérieur, inférieur et latéraux reçoivent chacun leur propre empilement de cales. L'acier est du D2 ou du Cr12MoV à HRC 58 to 62, poli à Ra 0.4 µm pour les tôles revêtues.
Le retour élastique passe de 1 à 3 degrés sur les profils peu profonds à 3 à 6 degrés sur les profils profonds. Placez le surpliage dans les deux dernières cages. Les réglages de l'entrefer figurent dans règles de jeu entre rouleaux.
4. Couple d'entraînement, vitesse de ligne et puissance
Plus de cages signifient plus d'axes motorisés, et chaque axe demande du couple. Une ligne peu profonde utilise un seul moteur et un arbre de distribution à engrenages. Une ligne profonde se divise en deux groupes d'entraînement, un pour la première moitié de la ligne et un pour les cages de finition.
| Hauteur de nervure × épaisseur | Stands | Puissance totale d'entraînement | Vitesse de ligne pratique | Architecture d'entraînement |
|---|---|---|---|---|
| 38 mm × 0.9 mm | 14 to 16 | 30 to 37 kW | 30 to 40 m/min | Moteur unique, arbre à engrenages |
| 51 mm × 1.2 mm | 18 to 20 | 40 to 55 kW | 25 to 35 m/min | Moteur unique, deux réducteurs |
| 76 mm × 1.2 mm | 24 to 28 | 75 to 90 kW | 18 to 25 m/min | Deux groupes d'entraînement |
| 100 mm × 1.5 mm | 30 to 34 | 95 to 110 kW | 12 to 20 m/min | Deux groupes d'entraînement, cages individuelles |
La vitesse est le compromis que les acheteurs remarquent en premier. Une ligne profonde tourne à la moitié des mètres par minute d'une ligne peu profonde, car la matrice de coupe doit dégager une nervure plus haute et les rouleaux de gaufrage ont besoin d'un temps de maintien. Precision Metalforming Association sur les entraînements de ligne reprend la même répartition du couple. Ne chiffrez pas une ligne profonde aux cadences d'une ligne peu profonde.
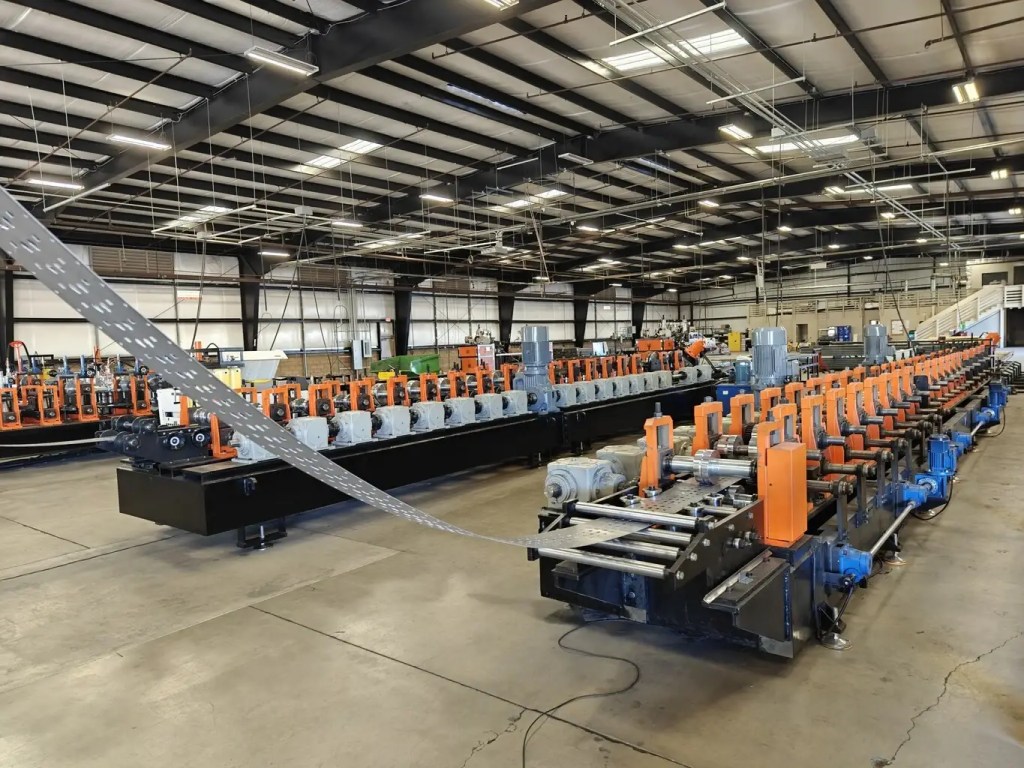
5. Postes de gaufrage, de poinçonnage et de coupe
Le plancher collaborant a besoin de bossages pour l'adhérence du béton. Un profil peu profond demande 3 à 6 kN par nervure. Une nervure de 76 mm demande 8 à 15 kN dans un carter renforcé distinct. Chargez ce poste sur un bâti léger et la ligne imprime une erreur périodique de hauteur de nervure.
Les pattes de cisaillement, les arrêts de coulée et les obturateurs de cellules sont poinçonnés avant les dernières cages de formage sur une profileuse de plancher à nervures profondes, avec une avance asservie qui suit la vitesse de ligne. Les valeurs d'adhérence figurent dans bossages de plancher et résistance d'adhérence.
Une cisaille volante demande une course égale à la hauteur de nervure plus 20 à 30 mm. Un profil de 38 mm se dégage en 60 mm, un profil de 125 mm en 150 mm. Cela implique une cisaille plus lourde, un cycle servo plus long et une ligne plus lente. Le jeu des lames reste à 5 à 8 pour cent de l'épaisseur de la tôle.
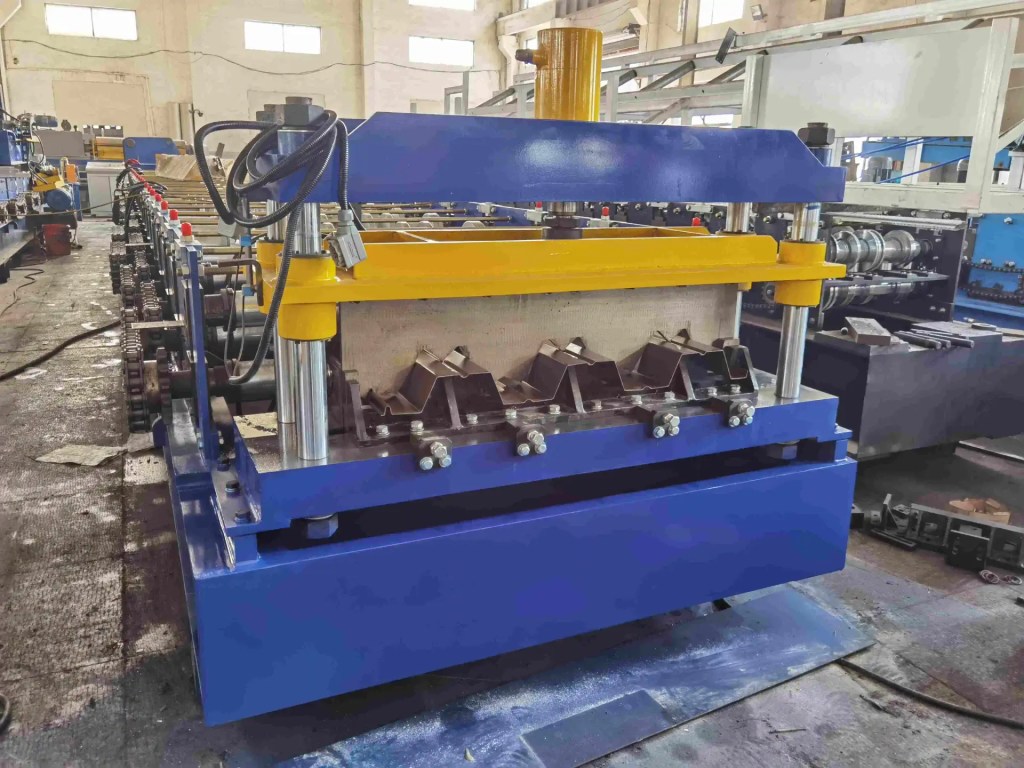
6. Redressage, manutention en sortie et tolérances
Les profils profonds quittent la dernière cage avec davantage de contraintes résiduelles. Une ligne peu profonde utilise 4 à 6 rouleaux de redressage, une ligne profonde 6 à 9 plus une tête de dévrillage réglable. Les nervures profondes se rayent aussi si l'empilement est trop rapide : l'empileur doit donc descendre plus lentement. Mesurez le profil fini à froid, 30 minutes après l'arrêt de la ligne.
| Contrôle de réception | Méthode | Limit |
|---|---|---|
| Hauteur de nervure sur la largeur | Pied à coulisse en 5 points sur un échantillon de 1 m | ±0.8 mm par rapport au plan |
| Largeur utile et équerrage | Mètre ruban et équerre sur une longueur de 3 m | ±1.0 mm en largeur, 1 mm par mètre hors équerre |
| Flèche longitudinale et vrillage | Règle sur 3 m, cale d'épaisseur | 3 mm de flèche, 1 degré de vrillage |
Ces limites restent dans les tolérances de fabrication SDI NC1.0. L'article SDI standard roll forming tolerances explique comment elles interagissent avec l'épaisseur et le revêtement. Si le profil passe à froid mais dérive au bout d'une heure, revenez à la flèche des arbres et aux roller wear patterns.
7. Temps de changement d'outillage et réglage du bâti
Une ligne pour plancher peu profond avec deux ou trois largeurs change d'outillage en 2 à 4 heures à l'aide de jeux de cales. Une ligne profonde compte plus de cages, des rouleaux plus lourds et un entraînement divisé : la même opération prend 6 à 10 heures.
L'outillage à cassettes s'impose quand la gamme de profils est large. Le bâti reste en place, le jeu de rouleaux sort d'un seul bloc et une cassette préparée se remet en place en 2 à 3 heures. pratique du changement rapide d'outillage décrit la séquence. La même approche est utilisée sur les lignes de plancher à cellules, où deux hauteurs de nervure partagent un même bâti.
Consignez chaque empilement de cales et chaque position de cage à la réception. Une ligne profonde réglée à l'œil ne retrouve jamais deux fois la même tolérance.
Réception : trois contrôles avant validation
Faites l'essai sur la bobine de production, pas sur une bande propre. Vérifiez la hauteur de nervure en cinq points sur un échantillon de 1 m, la largeur utile et l'équerrage sur 3 m, puis la flèche et le vrillage une fois la pièce refroidie.
Consignez les positions de cages, les jeux de rouleaux, le courant d'entraînement et la course de coupe. Ces quatre valeurs expliquent une dérive trois mois plus tard. Protégez la zone de formage et la cisaille selon les règles OSHA 1910.212. Precision Metalforming Association Les recommandations couvrent les mêmes points.
Si un acheteur veut un seul bâti pour les deux familles, dites-lui ce que cela coûte. Une profileuse pour tablier métallique dimensionnée pour des nervures de 125 mm formera de la tôle de 38 mm, mais impose la puissance et l'encombrement d'une ligne profonde sur chaque commande de profil peu profond.
Conclusion
Sept chiffres décident de l'achat : nombre de cages, diamètre des arbres, diamètre d'ébauche des rouleaux, puissance d'entraînement, effort de gaufrage, course de coupe et temps de changement d'outillage. Tous les sept varient avec la hauteur de nervure : une profileuse de plancher à nervures profondes est un investissement distinct. Le guide d'achat d'une profileuse de plancher couvre l'aspect commercial.
Beli Rollforming fabrique machines de profilage à rouleaux et outillage de plancher métallique avec une expérience depuis 2005, installé dans 50+ pays aux États-Unis, en Europe et en Australie. Envoyez-nous la hauteur de nervure, la plage d'épaisseur et votre cadence cible, et nous dimensionnerons les stations et le bâti avant d'établir le devis.
FAQ
1. Combien de cages de formage faut-il pour une profileuse de plancher à nervures profondes ? 24 à 30 cages pour une nervure de 76 mm, et 30 à 36 pour des nervures de 100 à 125 mm. Un profil peu profond de 38 mm en demande 14 à 18. Les passes supplémentaires maintiennent chaque pli à 10 à 15 degrés.
2. Peut-on transformer une ligne pour plancher peu profond pour produire des profils profonds ? Rarement. Le diamètre des arbres, l'épaisseur des platines, la puissance d'entraînement et la course de coupe sont dimensionnés à la construction. Remplacer ces pièces coûte plus cher qu'une ligne dédiée.
3. Pourquoi le diamètre des arbres est-il plus grand sur les lignes à nervures profondes ? L'effort de formage au pied d'une nervure profonde est deux à trois fois plus élevé. Les arbres passent de 60 à 75 mm à 80 à 100 mm pour maintenir la flèche à l'entrefer sous 0.05 mm.
4. Quelle puissance d'entraînement prévoir pour un plancher de 76 mm ? 75 à 90 kW pour une tôle de 1.2 mm avec 24 à 28 cages, généralement répartis entre deux groupes d'entraînement. Une ligne de 38 mm à 0.9 mm demande 30 à 37 kW.
5. Un plancher profond est-il plus lent qu'un plancher peu profond ? Oui. Comptez 12 à 25 m/min contre 25 à 40 m/min. Le nombre de cages, la course de cisaille plus longue et le temps de maintien du gaufrage fixent la limite.
6. Quel acier à outils utilise-t-on pour les rouleaux des profils profonds ? Du D2 ou du Cr12MoV trempé à HRC 58 to 62, poli à Ra 0.4 µm ou mieux pour les bobines revêtues. Les nervures profondes exigent des rouleaux fendus et latéraux, pas une ébauche monobloc.
7. De combien le retour élastique augmente-t-il avec la hauteur de nervure ? Les profils peu profonds accusent 1 à 3 degrés, les nervures profondes 3 à 6 degrés. Intégrez la compensation dans les deux dernières cages.
8. Quelle tolérance doit respecter un profil de plancher profond ? Hauteur de nervure ±0.8 mm, largeur utile ±1.0 mm, flèche sous 3 mm sur 3 m, vrillage sous 1 degré. Mesurez à froid, 30 minutes après le formage.
9. Une seule machine peut-elle produire des planchers de 38 mm et de 125 mm ? Oui, avec un outillage à cassettes. Le bâti doit être dimensionné pour la nervure la plus profonde : les commandes de profils peu profonds supportent donc le coût de puissance et d'encombrement supérieur. Le changement prend 2 à 3 heures avec des cassettes préparées.
10. Quelles normes s'appliquent au profil de plancher fini ? ASTM A653 pour la tôle galvanisée, ANSI/SDI NC1.0 pour les tolérances des planchers non collaborants, et AISI S100 ou EN 1993-1-3 pour les vérifications de calcul de l'acier formé à froid.
Dernière mise à jour : 2026-11-08
Journal des modifications de l'article
- 2026-11-08: première publication. Sept comparaisons d'outillage et de bâti entre lignes de plancher profondes et peu profondes, avec un tableau de caractéristiques, un tableau épaisseurs et puissances, et trois contrôles de réception.
Déclencheurs de la prochaine révision
- Révision des tolérances ANSI/SDI NC1.0 ou des désignations de nuances ASTM A653
- Nouvelles données de terrain sur la flèche des arbres ou la charge des rouleaux de gaufrage pour les nervures de 100 mm et plus
- Un système de changement par cassettes modifie le temps de 2 à 3 heures indiqué ici



 Français