


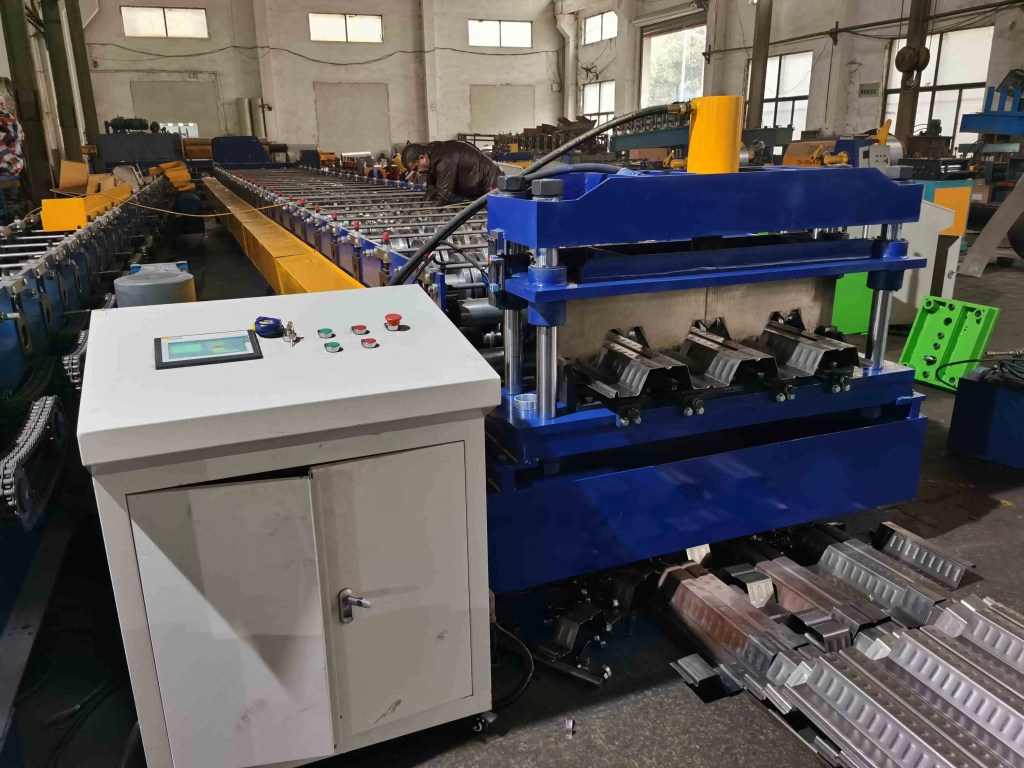
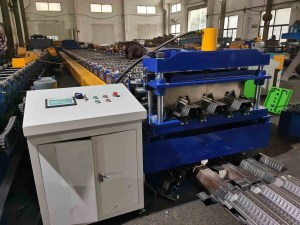
A perfiladora de chapa colaborante de perfil profundo no es una línea de perfil somero equipada con rodillos más altos. La altura del nervio cambia el recorrido de las fuerzas, el número de pasadas, el diámetro del eje y la carrera de corte. Un perfil profundo en un bastidor somero se tuerce en la raíz del nervio y no mantiene la tolerancia después de la primera bobina.
Por perfil somero se entienden nervios de 38 mm (1.5 in) o 51 mm (2 in). El perfil profundo empieza en 76 mm (3 in) y llega hasta 125 mm (5 in). La elección de la luz y del espesor corresponde a las normas de altura de nervio para forjados mixtos de gran luz. Aquí comparamos siete especificaciones de la máquina.
Las cifras suponen chapa galvanizada de 0.8 a 1.5 mm (22 a 16 ga) según ASTM A653 SS Grado 50. Las tolerancias siguen la norma ANSI/SDI NC1.0, los cálculos de diseño emplean AISI S100 y EN 1993-1-3. El American Iron and Steel Institute publica los datos de los grados de chapa.
1. Número de cajas y ángulo de plegado por pasada
El número de cajas es el primer dato que diferencia ambas líneas. Un perfil somero de 38 mm se conforma sin problemas con 14 a 18 cajas. Un perfil profundo de 76 mm necesita de 24 a 30. Una sección de 100 a 125 mm eleva la cifra a 30 a 36.
Mantenga cada pasada en unos 10 a 15 grados en la raíz del nervio. Un nervio de 76 mm conformado en 16 cajas exige 25 grados o más por pasada, y el exterior del pliegue empieza a adelgazarse y a recuperarse elásticamente. Las cajas adicionales son las que permiten que el metal resista.
| Especificación de la máquina | Línea de perfil somero de 38 mm | Línea de perfil profundo de 76 a 125 mm | Por qué cambia |
|---|---|---|---|
| Forming stands | 14 a 18 | 24 a 30 (30 a 36 para 100 mm o más) | Ángulo de plegado mantenido en 10 a 15 grados por pasada |
| Diámetro del eje | 60 a 75 mm | 80 to 100 mm | Mayor fuerza de conformado y cara de rodillo más larga |
| Espesor de la placa de la caja | 35 to 45 mm | 55 to 70 mm | Flexión del bastidor mantenida por debajo de 0.05 mm en la holgura |
| Diámetro del rodillo en bruto | 180 to 260 mm | 260 to 360 mm | Mayor ángulo de contacto alrededor de un nervio más alto |
| Potencia de accionamiento | 30 to 45 kW | 75 to 110 kW | El par aumenta con la altura del nervio y el espesor |
| Velocidad de línea | 25 to 40 m/min | 12 to 25 m/min | Más pasadas y una carrera de corte más larga |
| Changeover time | 2 a 4 h con juegos de cuñas | 6 a 10 h, o 2 a 3 h con cassettes | Más cajas y rodillos más pesados que reajustar |
Las guías de utillaje de The Fabricator describen la misma lógica de número de cajas. Una perfiladora de chapa colaborante de perfil profundo invierte su presupuesto en cajas antes que en nada. Las formas de los nervios se describen en tipos de perfiles para forjado mixto, de cola de milano a nervio profundo.

2. Ejes, rodamientos y rigidez de las cajas
Los nervios profundos cargan más el bastidor. La fuerza de conformado en la raíz del nervio es de dos a tres veces el valor del perfil somero, y el par por caja sube de 1.5 a 2.5 kN·m a 4 a 8 kN·m.
Los ejes pasan de 60 a 75 mm a 80 a 100 mm. Los centros de los rodamientos se acercan, porque un vano largo sin apoyo deja que el eje se combe y abre la holgura por un lado. Las placas de las cajas pasan de 35 a 45 mm a 55 a 70 mm, con tirantes precargados que mantienen los ejes paralelos.
Fije un objetivo de 0.05 mm para el movimiento del eje en la última caja, medido en carga. Cualquier valor superior se traduce en una desviación a lo ancho de la chapa. La página de utillaje de conformado por rodillos enumera las opciones de ejes y rodamientos que fabricamos.
3. Geometría del rodillo en bruto y acero de herramientas
Un nervio profundo necesita un rodillo en bruto mayor, de 180 a 260 mm hasta 260 a 360 mm. El radio mayor suaviza el ángulo de contacto en la raíz del nervio y evita que la banda se pellizque a la entrada.
Los perfiles profundos también requieren rodillos partidos y laterales. Un rodillo macizo no puede conformar un nervio de 76 mm con cola de milano socavada. Los componentes superior, inferior y lateral llevan cada uno su propio juego de cuñas. El acero es D2 o Cr12MoV a HRC 58 to 62, pulido hasta Ra 0.4 µm para chapa revestida.
La recuperación elástica pasa de 1 a 3 grados en secciones someras a 3 a 6 grados en las profundas. Coloque el sobreplegado en las dos últimas cajas. Los ajustes de holgura están en reglas de holgura entre rodillos.
4. Par de accionamiento, velocidad de línea y potencia
Más cajas significan más ejes motorizados, y cada eje necesita par. Una línea somera funciona con un motor y un eje de distribución con engranajes. Una línea profunda se divide en dos grupos de accionamiento, uno para la primera mitad del tren y otro para las cajas de acabado.
| Altura del nervio × espesor | Stands | Potencia total de accionamiento | Velocidad práctica de línea | Disposición del accionamiento |
|---|---|---|---|---|
| 38 mm × 0.9 mm | 14 to 16 | 30 to 37 kW | 30 to 40 m/min | Un motor, eje con engranajes |
| 51 mm × 1.2 mm | 18 to 20 | 40 to 55 kW | 25 to 35 m/min | Un motor, dos reductores |
| 76 mm × 1.2 mm | 24 to 28 | 75 to 90 kW | 18 to 25 m/min | Dos grupos de accionamiento |
| 100 mm × 1.5 mm | 30 to 34 | 95 to 110 kW | 12 to 20 m/min | Dos grupos de accionamiento, cajas individuales |
La velocidad es lo primero que notan los compradores. Una línea profunda trabaja a la mitad de metros por minuto que una somera, porque el troquel de corte debe despejar un nervio más alto y los rodillos de relieve necesitan tiempo de permanencia. Precision Metalforming Association El material sobre accionamientos de tren cubre el mismo reparto de par. No cotice una línea profunda con los ritmos de una línea somera.
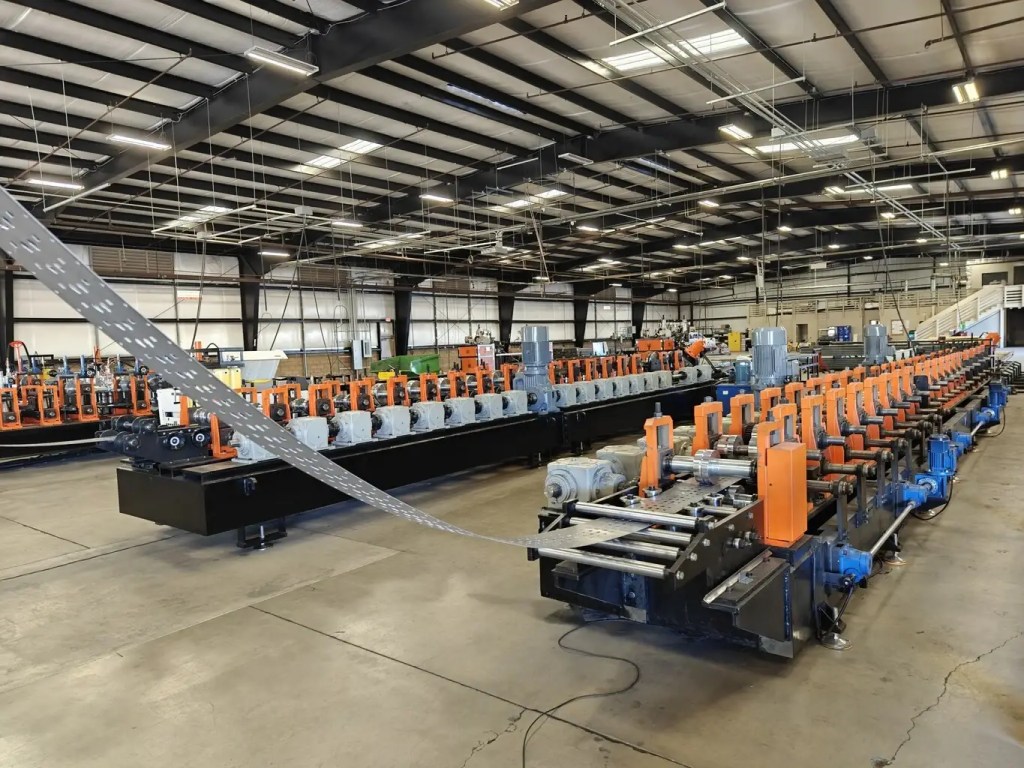
5. Estaciones de relieve, punzonado y corte
La chapa colaborante necesita relieves para la adherencia al hormigón. Un perfil somero trabaja a 3 a 6 kN por nervio. Un nervio de 76 mm exige 8 a 15 kN en una carcasa reforzada independiente. Si se monta esa estación en un bastidor ligero, el tren imprime un error periódico en la altura del nervio.
Las lengüetas de corte, los topes de hormigonado y los cierres de celdas se punzonan antes de las últimas cajas de conformado en una prensa perfiladora de chapa colaborante de perfil profundo, con un alimentador servo que sigue la velocidad de línea. Los valores de cálculo de la adherencia están en relieves y resistencia de adherencia del forjado mixto.
Una cizalla volante necesita una carrera igual a la altura del nervio más 20 a 30 mm. Un perfil de 38 mm despeja en 60 mm y uno de 125 mm en 150 mm. Eso exige una cizalla más pesada, un ciclo servo más largo y una línea más lenta. La holgura de las cuchillas se mantiene en el 5 al 8 por ciento del espesor de la chapa.
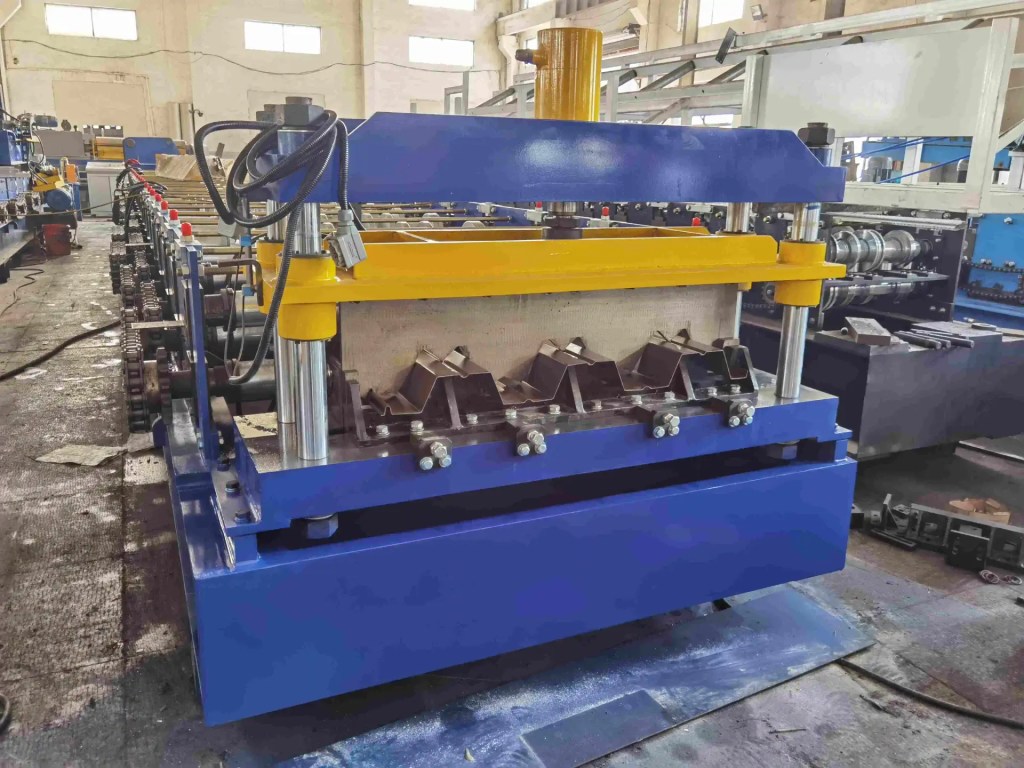
6. Enderezado, salida y tolerancias
Los perfiles profundos salen de la última caja con más tensiones acumuladas. Una línea somera usa 4 a 6 rodillos enderezadores y una profunda de 6 a 9 más un cabezal de torsión ajustable. Los nervios profundos también se rayan si se apilan demasiado rápido, así que el apilador necesita una caída más lenta. Mida el perfil acabado en frío, 30 minutos después de parar la línea.
| Control de aceptación | Método | Limit |
|---|---|---|
| Altura del nervio a lo ancho | Calibre en 5 puntos de una muestra de 1 m | ±0.8 mm respecto al plano |
| Ancho útil y escuadría | Cinta métrica y escuadra en un tramo de 3 m | ±1.0 mm de ancho, 1 mm por metro de desescuadre |
| Flecha longitudinal y torsión | Regla sobre 3 m y galga de espesores | 3 mm de flecha, 1 grado de torsión |
Estos límites se sitúan dentro de las tolerancias de fabricación SDI NC1.0. El artículo sobre tolerancias estándar de conformado por rodillos SDI explica cómo interactúan con el espesor y el revestimiento. Si el perfil pasa en frío pero se desvía al cabo de una hora, vuelva a la flexión del eje y a los roller wear patterns.
7. Tiempo de cambio de formato y ajuste del bastidor
Una línea de perfil somero con dos o tres anchos cambia de formato en 2 a 4 horas con juegos de cuñas. Una línea profunda tiene más cajas, rodillos más pesados y un accionamiento dividido, así que el mismo trabajo lleva de 6 a 10 horas.
El utillaje de cassettes es la respuesta cuando la mezcla de productos es amplia. El bastidor no se mueve, el juego de rodillos sale como un bloque y un cassette preparado vuelve a entrar en 2 a 3 horas. Práctica de cambio rápido de formato cubre la secuencia. El mismo enfoque se usa en las líneas de forjado mixto celular, donde dos alturas de nervio comparten un mismo bastidor.
Registre cada juego de cuñas y cada posición de caja en la recepción. Una línea profunda ajustada a ojo nunca vuelve dos veces a la misma tolerancia.
Aceptación: tres controles antes de la recepción
Haga la prueba con la bobina de producción, no con una tira limpia. Compruebe la altura del nervio en cinco puntos de una muestra de 1 m, el ancho útil y la escuadría en 3 m, y luego la flecha y la torsión una vez fría la pieza.
Registre las posiciones de las cajas, las holguras de los rodillos, la corriente de accionamiento y la carrera de corte. Esos cuatro datos explican una desviación tres meses después. Proteja la zona de conformado y la cizalla según las normas OSHA 1910.212. Precision Metalforming Association la guía cubre los mismos puntos.
Si un comprador quiere un solo bastidor para ambas familias, diga lo que cuesta. Una máquina de chapa colaborante dimensionada para nervios de 125 mm conformará chapa de 38 mm, pero arrastra la potencia y el espacio en planta de una línea profunda en cada pedido somero.
Conclusión
Siete cifras deciden la compra: número de cajas, diámetro del eje, tamaño del rodillo en bruto, potencia de accionamiento, carga de relieve, carrera de corte y tiempo de cambio de formato. Todas escalan con la altura del nervio, así que una perfiladora de chapa colaborante de perfil profundo es una inversión de capital distinta. La guía de compra de perfiladoras de chapa colaborante cubre la parte comercial.
Beli Rollforming fabrica máquinas perfiladoras y utillaje para forjado mixto con más de 15 años de experiencia y presencia en más de 20 países de Estados Unidos, Europa y Australia. Envíenos la altura del nervio, el rango de espesores y la producción objetivo, y dimensionaremos las cajas y el bastidor antes de presupuestar.
Preguntas Frecuentes
1. ¿Cuántas cajas de conformado necesita una perfiladora de chapa colaborante de perfil profundo? De 24 a 30 cajas para un nervio de 76 mm, y de 30 a 36 para nervios de 100 a 125 mm. Un perfil somero de 38 mm necesita de 14 a 18. Las pasadas adicionales mantienen cada pliegue en 10 a 15 grados.
2. ¿Se puede adaptar una línea de perfil somero para producir perfil profundo? Rara vez. El diámetro del eje, el espesor de la placa de la caja, la potencia de accionamiento y la carrera de corte se dimensionan en fábrica. Sustituir esas piezas cuesta más que una línea diseñada a medida.
3. ¿Por qué es mayor el diámetro del eje en las líneas de perfil profundo? La fuerza de conformado en la raíz de un nervio profundo es de dos a tres veces mayor. Los ejes pasan de 60 a 75 mm a 80 a 100 mm para mantener la flexión de la holgura por debajo de 0.05 mm.
4. ¿Qué potencia de accionamiento debo prever para chapa colaborante de 76 mm? De 75 a 90 kW para chapa de 1.2 mm con 24 a 28 cajas, normalmente repartida entre dos grupos de accionamiento. Una línea de 38 mm con chapa de 0.9 mm necesita de 30 a 37 kW.
5. ¿Trabaja el perfil profundo más lento que el somero? Sí. Cuente con 12 a 25 m/min frente a 25 a 40 m/min. Más cajas, una carrera de cizalla más larga y el tiempo de permanencia del relieve marcan el límite.
6. ¿Qué acero de herramientas se usa en los rodillos para perfil profundo? D2 o Cr12MoV templado a HRC 58 to 62, pulido hasta Ra 0.4 µm o mejor para bobina revestida. Los nervios profundos requieren rodillos partidos y laterales, no un rodillo macizo.
7. ¿Cuánto aumenta la recuperación elástica con la altura del nervio? Las secciones someras muestran de 1 a 3 grados y los nervios profundos de 3 a 6. Integre la compensación en las dos últimas cajas.
8. ¿Qué tolerancia debe cumplir un perfil profundo? Altura del nervio ±0.8 mm, ancho útil ±1.0 mm, flecha inferior a 3 mm en 3 m y torsión inferior a 1 grado. Mida en frío, 30 minutos después del conformado.
9. ¿Puede una sola máquina producir chapa colaborante de 38 mm y de 125 mm? Sí, con utillaje de cassettes. El bastidor debe dimensionarse para el nervio más profundo, así que los pedidos someros cargan con el mayor coste de potencia y espacio en planta. El cambio de formato lleva de 2 a 3 horas con cassettes preparados.
10. ¿Qué normas se aplican al perfil acabado? ASTM A653 para la chapa galvanizada, ANSI/SDI NC1.0 para las tolerancias de chapa no colaborante, y AISI S100 o EN 1993-1-3 para los cálculos de diseño de acero conformado en frío.
Última actualización: 2026-11-08
Registro de cambios del artículo
- 2026-11-08: Primera publicación. Siete comparaciones de utillaje y bastidor entre líneas de forjado mixto de perfil profundo y somero, con una tabla de especificaciones, una tabla de espesores y potencia y tres controles de aceptación.
Desencadenantes de la próxima revisión
- Revisión de las tolerancias ANSI/SDI NC1.0 o de las designaciones de grado ASTM A653
- Nuevos datos de campo sobre la flexión del eje o la carga del rodillo de relieve para nervios de 100 mm o más
- Un sistema de cambio de cassettes modifica el tiempo de 2 a 3 horas indicado aquí



 Español