


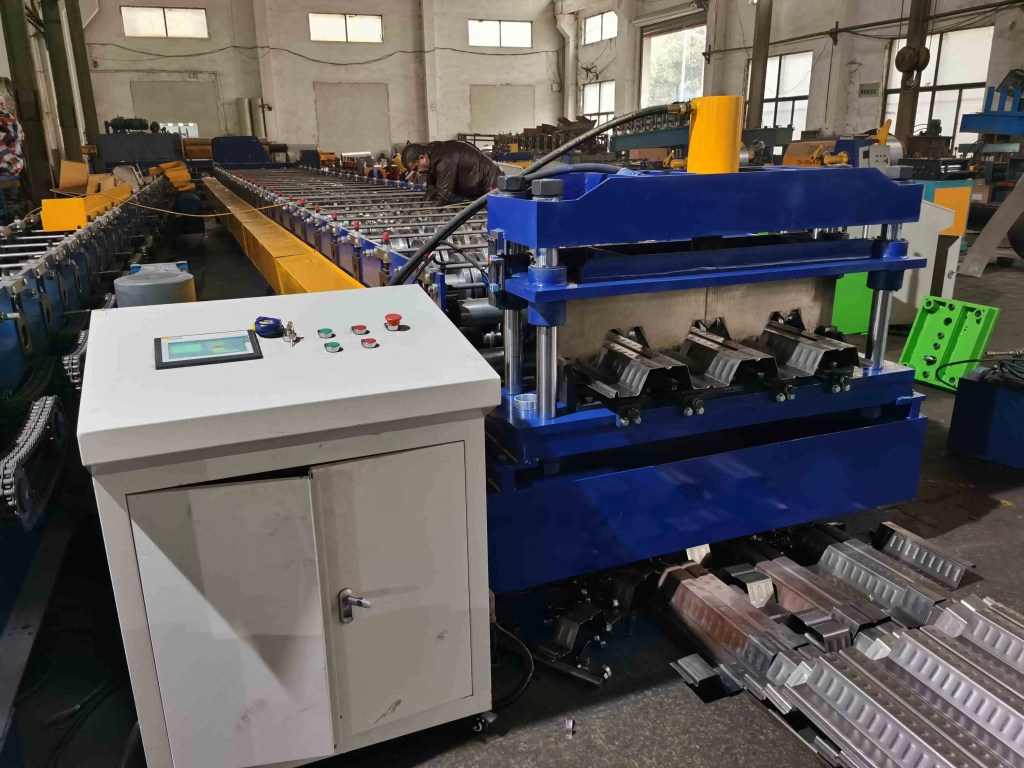
A μηχανή διαμόρφωσης βαθιού deck με κυλίνδρους δεν είναι γραμμή ρηχού deck με ψηλότερους κυλίνδρους. Το βάθος νεύρωσης αλλάζει τη διαδρομή των δυνάμεων, τον αριθμό περασμάτων, τη διάμετρο του άξονα και τη διαδρομή κοπής. Ένα βαθύ προφίλ σε ρηχό πλαίσιο στρεβλώνει στη ρίζα της νεύρωσης και δεν κρατά την ανοχή μετά το πρώτο πηνίο.
Ρηχό deck σημαίνει νευρώσεις 38 mm (1.5 in) ή 51 mm (2 in). Το βαθύ deck ξεκινά στα 76 mm (3 in) και φτάνει στα 125 mm (5 in). Η επιλογή ανοίγματος και πάχους υπάγεται στους κανόνες βάθους νεύρωσης deck δαπέδου μεγάλου ανοίγματος. Εδώ συγκρίνουμε επτά προδιαγραφές μηχανής.
Τα μεγέθη αφορούν γαλβανισμένη λαμαρίνα 0.8 έως 1.5 mm (22 έως 16 ga) κατά ASTM A653 SS Grade 50. Οι ανοχές ακολουθούν το ANSI/SDI NC1.0, οι έλεγχοι σχεδιασμού χρησιμοποιούν το AISI S100 και το EN 1993-1-3. Το American Iron and Steel Institute δημοσιεύει τα στοιχεία των βαθμών λαμαρίνας.
1. Αριθμός βάσεων και γωνία κάμψης ανά πέρασμα
Ο αριθμός βάσεων είναι το πρώτο μέγεθος που διαχωρίζει τις δύο γραμμές. Ένα ρηχό προφίλ 38 mm διαμορφώνεται καθαρά σε 14 έως 18 βάσεις. Ένα βαθύ προφίλ 76 mm χρειάζεται 24 έως 30. Μια διατομή 100 έως 125 mm το ανεβάζει στις 30 έως 36.
Κρατήστε κάθε πέρασμα περίπου στις 10 έως 15 μοίρες στη ρίζα της νεύρωσης. Μια νεύρωση 76 mm που διαμορφώνεται σε 16 βάσεις απαιτεί 25 μοίρες ή περισσότερες ανά πέρασμα, και η εξωτερική πλευρά της κάμψης αρχίζει να λεπταίνει και να επανέρχεται ελαστικά. Οι επιπλέον βάσεις είναι ο τρόπος να αντέξει το μέταλλο.
| Προδιαγραφή μηχανής | Γραμμή ρηχού deck 38 mm | Γραμμή βαθιού deck 76 έως 125 mm | Γιατί αλλάζει |
|---|---|---|---|
| Forming stands | 14 έως 18 | 24 έως 30 (30 έως 36 για 100 mm και άνω) | Γωνία κάμψης στις 10 έως 15 μοίρες ανά πέρασμα |
| Διάμετρος άξονα | 60 έως 75 mm | 80 έως 100 mm | Υψηλότερη δύναμη διαμόρφωσης και μακρύτερο μέτωπο κυλίνδρου |
| Πάχος πλάκας βάσης | 35 to 45 mm | 55 to 70 mm | Παραμόρφωση πλαισίου κάτω από 0.05 mm στο διάκενο |
| Διάμετρος ακατέργαστου κυλίνδρου | 180 έως 260 mm | 260 έως 360 mm | Μεγαλύτερη γωνία περιτύλιξης γύρω από ψηλότερη νεύρωση |
| Ισχύς κινητήρα | 30 to 45 kW | 75 έως 110 kW | Η ροπή αυξάνεται με το βάθος νεύρωσης και το πάχος |
| Ταχύτητα γραμμής | 25 έως 40 m/min | 12 έως 25 m/min | Περισσότερα περάσματα και μεγαλύτερη διαδρομή κοπής |
| Changeover time | 2 έως 4 h με σετ ροδελών | 6 έως 10 h, ή 2 έως 3 h με κασέτες | Περισσότερες βάσεις και βαρύτεροι κύλινδροι για επαναρύθμιση |
Οι οδηγοί εργαλείων από το The Fabricator περιγράφουν την ίδια λογική αριθμού βάσεων. Μια μηχανή διαμόρφωσης βαθιού deck με κυλίνδρους ξοδεύει τον προϋπολογισμό της σε βάσεις πριν από οτιδήποτε άλλο. Τα σχήματα νευρώσεων καλύπτονται στους τύποι προφίλ deck δαπέδου από χελιδονοουρά έως βαθιά νεύρωση.

2. Άξονες, ρουλεμάν και ακαμψία βάσης
Οι βαθιές νευρώσεις φορτίζουν περισσότερο το πλαίσιο. Η δύναμη διαμόρφωσης στη ρίζα της νεύρωσης είναι δύο έως τρεις φορές τη ρηχή τιμή, και η ροπή ανά βάση ανεβαίνει από 1.5 έως 2.5 kN·m σε 4 έως 8 kN·m.
Οι άξονες μεγαλώνουν από 60 έως 75 mm σε 80 έως 100 mm. Τα κέντρα των ρουλεμάν πλησιάζουν, γιατί ένα μακρύ ανεστήρικτο άνοιγμα αφήνει τον άξονα να κάμψει και ανοίγει το διάκενο από τη μία πλευρά. Οι πλάκες βάσης πάνε από 35 έως 45 mm σε 55 έως 70 mm, με προφορτισμένες ράβδους σύνδεσης που κρατούν τους άξονες παράλληλους.
Ορίστε στόχο 0.05 mm για τη μετακίνηση του άξονα στην τελευταία βάση, μετρημένη υπό φορτίο. Οτιδήποτε πάνω από αυτό παρεκκλίνει κατά το πλάτος της λαμαρίνας. Η σελίδα για τα εργαλεία διαμόρφωσης ρόλων παραθέτει τις επιλογές αξόνων και ρουλεμάν που κατασκευάζουμε.
3. Γεωμετρία ακατέργαστου κυλίνδρου και χάλυβας εργαλείων
Μια βαθιά νεύρωση χρειάζεται μεγαλύτερο ακατέργαστο τεμάχιο, από 180 έως 260 mm έως 260 έως 360 mm. Η μεγαλύτερη ακτίνα μαλακώνει τη γωνία επαφής στη ρίζα της νεύρωσης και εμποδίζει τη λωρίδα να σφηνώσει στην είσοδο.
Τα βαθιά προφίλ χρειάζονται επίσης διαχωριζόμενους και πλευρικούς κυλίνδρους. Ένας συμπαγής κύλινδρος δεν μπορεί να διαμορφώσει νεύρωση 76 mm με χελιδονοουρά υποκοπής. Τα επάνω, κάτω και πλευρικά εξαρτήματα έχουν το καθένα τη δική τους στοίβα ροδελών. Ο χάλυβας είναι D2 ή Cr12MoV σε HRC 58 to 62, γυαλισμένος σε Ra 0.4 µm για επιστρωμένο υλικό.
Η ελαστική επαναφορά ανεβαίνει από 1 έως 3 μοίρες στις ρηχές διατομές σε 3 έως 6 μοίρες στις βαθιές. Βάλτε την υπερκάμψη στις δύο τελευταίες βάσεις. Οι ρυθμίσεις διακένου βρίσκονται στους κανόνες διακένου κυλίνδρων.
4. Ροπή μετάδοσης, ταχύτητα γραμμής και ισχύς
Περισσότερες βάσεις σημαίνουν περισσότερους κινούμενους άξονες, και κάθε άξονας χρειάζεται ροπή. Μια ρηχή γραμμή έχει έναν κινητήρα και έναν άξονα διανομής με γρανάζια. Μια βαθιά γραμμή χωρίζεται σε δύο ομάδες μετάδοσης, μία για το πρώτο μισό του ελάστρου και μία για τις βάσεις φινιρίσματος.
| Βάθος νεύρωσης × πάχος | Stands | Συνολική ισχύς μετάδοσης | Πρακτική ταχύτητα γραμμής | Διάταξη μετάδοσης |
|---|---|---|---|---|
| 38 mm × 0.9 mm | 14 to 16 | 30 to 37 kW | 30 έως 40 m/min | Ένας κινητήρας, άξονας με γρανάζια |
| 51 mm × 1.2 mm | 18 to 20 | 40 to 55 kW | 25 έως 35 m/min | Ένας κινητήρας, δύο κιβώτια ταχυτήτων |
| 76 mm × 1.2 mm | 24 to 28 | 75 to 90 kW | 18 έως 25 m/min | Δύο ομάδες μετάδοσης |
| 100 mm × 1.5 mm | 30 to 34 | 95 έως 110 kW | 12 έως 20 m/min | Δύο ομάδες μετάδοσης, μεμονωμένες βάσεις |
Η ταχύτητα είναι αυτό που οι αγοραστές προσέχουν πρώτα. Μια βαθιά γραμμή τρέχει στα μισά μέτρα ανά λεπτό μιας ρηχής γραμμής, επειδή η μήτρα κοπής πρέπει να απελευθερώσει ψηλότερη νεύρωση και οι κύλινδροι ανάγλυφης αποτύπωσης χρειάζονται χρόνο παραμονής. Precision Metalforming Association υλικό για τις μεταδόσεις ελάστρου καλύπτει την ίδια κατανομή ροπής. Μην κοστολογείτε μια βαθιά γραμμή με τους ρυθμούς ρηχής γραμμής.
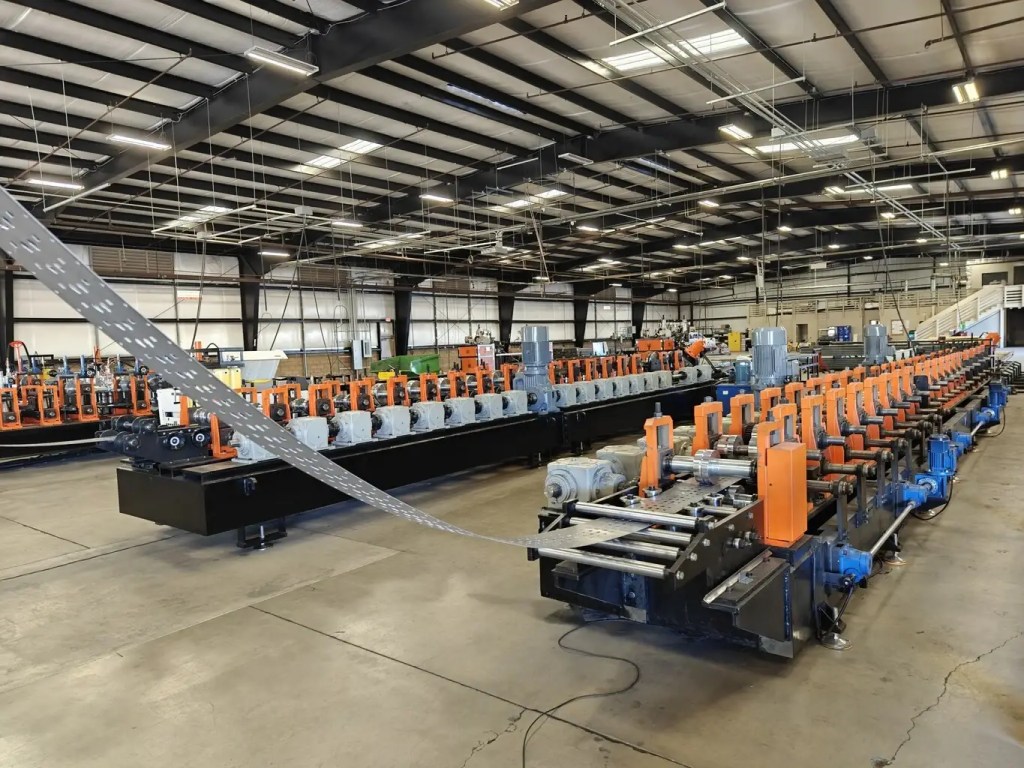
5. Σταθμοί ανάγλυφης αποτύπωσης, διάτρησης και κοπής
Το σύνθετο deck χρειάζεται ανάγλυφες αποτυπώσεις για σύνδεση με το σκυρόδεμα. Ένα ρηχό προφίλ δέχεται 3 έως 6 kN ανά νεύρωση. Μια νεύρωση 76 mm χρειάζεται 8 έως 15 kN σε ξεχωριστό ενισχυμένο περίβλημα. Φορτώστε αυτόν τον σταθμό σε ελαφρύ πλαίσιο και το έλαστρο θα τυπώσει περιοδικό σφάλμα βάθους νεύρωσης.
Γλωττίδες διάτμησης, στοπ σκυροδέτησης και κλεισίματα κυψελών διατρυπώνται πριν από τις τελευταίες βάσεις διαμόρφωσης σε μια μηχανή διαμόρφωσης βαθιού deck με κυλίνδρους, με σερβοτροφοδοσία που παρακολουθεί την ταχύτητα γραμμής. Οι τιμές σχεδιασμού σύνδεσης βρίσκονται στο ανάγλυφη αποτύπωση deck δαπέδου και αντοχή σύνδεσης.
Ένα ιπτάμενο ψαλίδι χρειάζεται διαδρομή ίση με το βάθος νεύρωσης συν 20 έως 30 mm. Ένα προφίλ 38 mm απελευθερώνεται στα 60 mm, ένα προφίλ 125 mm στα 150 mm. Αυτό σημαίνει βαρύτερο ψαλίδι, μεγαλύτερο κύκλο σερβομηχανισμού και πιο αργή γραμμή. Το διάκενο της λεπίδας μένει στο 5 έως 8 τοις εκατό του πάχους της λαμαρίνας.
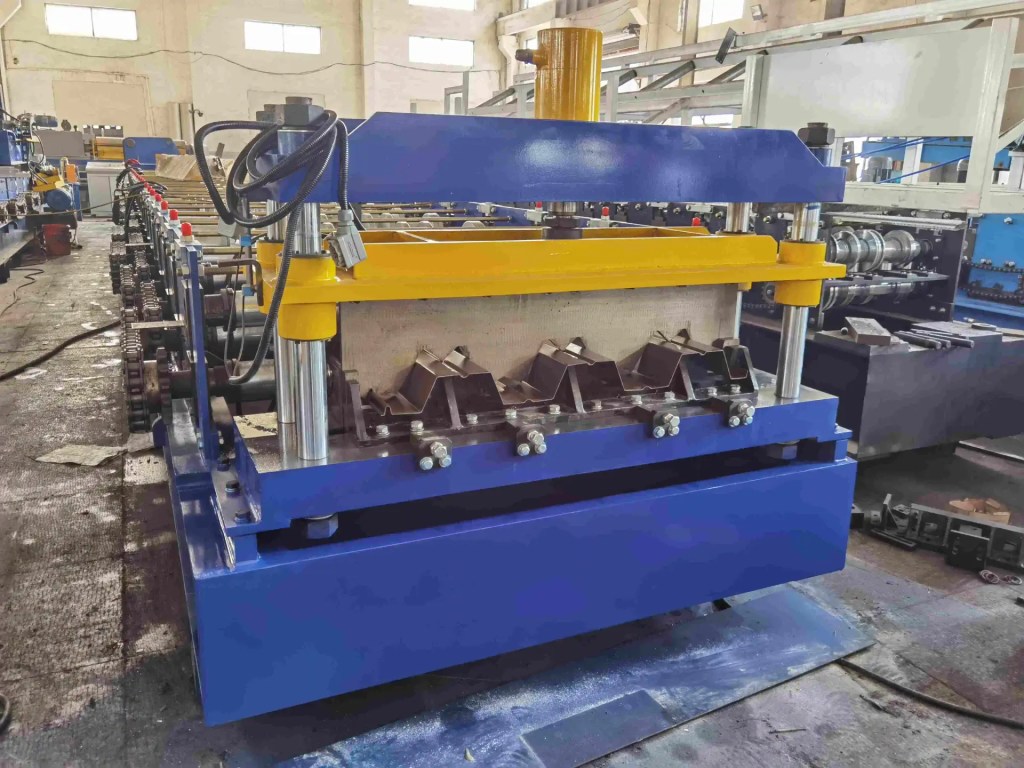
6. Ευθυγράμμιση, χειρισμός εξόδου και ανοχές
Οι βαθιές διατομές φεύγουν από την τελευταία βάση με περισσότερες παραμένουσες τάσεις. Μια ρηχή γραμμή χρησιμοποιεί 4 έως 6 ράουλα ευθυγράμμισης, μια βαθιά γραμμή 6 έως 9 συν μια ρυθμιζόμενη κεφαλή στρέψης. Οι βαθιές νευρώσεις γδέρνονται επίσης αν στοιβάζονται πολύ γρήγορα, οπότε ο στοιβακτής χρειάζεται πιο αργή απόθεση. Μετρήστε το τελικό προφίλ ψυχρό, 30 λεπτά αφού σταματήσει η γραμμή.
| Έλεγχος αποδοχής | Μέθοδος | Limit |
|---|---|---|
| Βάθος νεύρωσης κατά το πλάτος | Παχύμετρο σε 5 σημεία σε δείγμα 1 m | ±0.8 mm από το σχέδιο |
| Πλάτος κάλυψης και ορθογωνικότητα | Μετροταινία και γνώμονας σε μήκος 3 m | ±1.0 mm πλάτος, 1 mm ανά μέτρο εκτός ορθής γωνίας |
| Διαμήκης κυρτότητα και στρέψη | Χάρακας σε 3 m, φίλερ | 3 mm κυρτότητα, 1 μοίρα στρέψη |
Αυτά τα όρια βρίσκονται εντός των ανοχών κατασκευής SDI NC1.0. Το πρότυπες ανοχές διαμόρφωσης με κυλίνδρους SDI άρθρο εξηγεί πώς αλληλεπιδρούν με το πάχος και την επίστρωση. Αν το προφίλ περνά ψυχρό αλλά παρεκκλίνει μετά από μία ώρα, επιστρέψτε στην κάμψη του άξονα και στα roller wear patterns.
7. Χρόνος αλλαγής και ρύθμιση πλαισίου
Μια γραμμή ρηχού deck με δύο ή τρία πλάτη αλλάζει σε 2 έως 4 ώρες με σετ ροδελών. Μια βαθιά γραμμή έχει περισσότερες βάσεις, βαρύτερους κυλίνδρους και διαιρούμενη μετάδοση, οπότε η ίδια εργασία παίρνει 6 έως 10 ώρες.
Τα εργαλεία κασέτας είναι η απάντηση όταν το μείγμα είναι ευρύ. Το πλαίσιο μένει στη θέση του, το σετ κυλίνδρων βγαίνει ως μονάδα και μια έτοιμη κασέτα ξαναμπαίνει μέσα σε 2 έως 3 ώρες. Πρακτική γρήγορης αλλαγής καλύπτει τη σειρά. Η ίδια προσέγγιση χρησιμοποιείται στις κυψελωτές γραμμές deck δαπέδου, όπου δύο ύψη νεύρωσης μοιράζονται ένα πλαίσιο.
Καταγράψτε κάθε στοίβα ροδελών και θέση βάσης κατά την παράδοση. Μια βαθιά γραμμή ρυθμισμένη με το μάτι δεν επιστρέφει ποτέ δύο φορές στην ίδια ανοχή.
Αποδοχή: τρεις έλεγχοι πριν από την παράδοση
Κάντε τη δοκιμή στο πηνίο παραγωγής, όχι σε καθαρή λωρίδα. Ελέγξτε το βάθος νεύρωσης σε πέντε σημεία σε δείγμα 1 m, το πλάτος κάλυψης και την ορθογωνικότητα στα 3 m, και μετά την κυρτότητα και τη στρέψη μόλις κρυώσει το τεμάχιο.
Καταγράψτε τις θέσεις βάσεων, τα διάκενα κυλίνδρων, το ρεύμα κίνησης και τη διαδρομή κοπής. Αυτοί οι τέσσερις αριθμοί εξηγούν μια παρέκκλιση τρεις μήνες αργότερα. Προστατέψτε τη ζώνη διαμόρφωσης και το ψαλίδι σύμφωνα με τους κανόνες OSHA 1910.212. Precision Metalforming Association η καθοδήγηση καλύπτει τα ίδια σημεία.
Αν ένας αγοραστής θέλει ένα πλαίσιο και για τις δύο οικογένειες, πείτε τι κοστίζει. Μια μηχανή καταστρώματος από χάλυβα διαστασιολογημένη για νευρώσεις 125 mm θα διαμορφώσει υλικό 38 mm, αλλά κουβαλά την ισχύ και τον χώρο βαθιάς γραμμής σε κάθε ρηχή παραγγελία.
Συμπέρασμα
Επτά αριθμοί κρίνουν την αγορά: αριθμός βάσεων, διάμετρος άξονα, μέγεθος ακατέργαστου κυλίνδρου, ισχύς κίνησης, φορτίο ανάγλυφης αποτύπωσης, διαδρομή κοπής και χρόνος αλλαγής. Και τα επτά κλιμακώνονται με το βάθος νεύρωσης, οπότε μια μηχανή διαμόρφωσης βαθιού deck με κυλίνδρους είναι διαφορετικό κεφαλαιουχικό στοιχείο. Ο οδηγός αγοράς μηχανής διαμόρφωσης deck δαπέδου με κυλίνδρους καλύπτει την εμπορική πλευρά.
Η Beli Rollforming κατασκευάζει μηχανές διαμόρφωσης ρολού και εργαλεία και καλούπια μεταλλικού δαπέδου με εμπειρία από το 2005, εγκατεστημένα σε 50+ χώρες στις ΗΠΑ, την Ευρώπη και την Αυστραλία. Στείλτε μας το βάθος νεύρωσης, το εύρος πάχους και τη στοχευόμενη απόδοση, και θα διαστασιολογήσουμε τους σταθμούς και το πλαίσιο πριν από την προσφορά.
Συχνές Ερωτήσεις
1. Πόσες βάσεις διαμόρφωσης χρειάζεται μια μηχανή διαμόρφωσης βαθιού deck με κυλίνδρους; 24 έως 30 βάσεις για νεύρωση 76 mm, και 30 έως 36 για νευρώσεις 100 έως 125 mm. Ένα ρηχό προφίλ 38 mm χρειάζεται 14 έως 18. Τα επιπλέον περάσματα κρατούν κάθε κάμψη στις 10 έως 15 μοίρες.
2. Μπορεί μια γραμμή ρηχού deck να αναβαθμιστεί για βαθύ deck; Σπάνια. Η διάμετρος του άξονα, το πάχος της πλάκας βάσης, η ισχύς κίνησης και η διαδρομή κοπής καθορίζονται κατά την κατασκευή. Η αντικατάστασή τους κοστίζει περισσότερο από μια ειδικά κατασκευασμένη γραμμή.
3. Γιατί η διάμετρος του άξονα είναι μεγαλύτερη στις γραμμές βαθιού deck; Η δύναμη διαμόρφωσης στη ρίζα βαθιάς νεύρωσης είναι δύο έως τρεις φορές υψηλότερη. Οι άξονες μεγαλώνουν από 60 έως 75 mm σε 80 έως 100 mm για να κρατήσουν την παραμόρφωση στο διάκενο κάτω από 0.05 mm.
4. Τι ισχύ κίνησης πρέπει να προβλέψω για deck 76 mm; 75 έως 90 kW για λαμαρίνα 1.2 mm σε 24 έως 28 βάσεις, συνήθως μοιρασμένη σε δύο ομάδες μετάδοσης. Μια γραμμή 38 mm στα 0.9 mm χρειάζεται 30 έως 37 kW.
5. Το βαθύ deck τρέχει πιο αργά από το ρηχό deck; Ναι. Υπολογίστε 12 έως 25 m/min έναντι 25 έως 40 m/min. Περισσότερες βάσεις, μεγαλύτερη διαδρομή ψαλιδιού και χρόνος παραμονής ανάγλυφης αποτύπωσης θέτουν το όριο.
6. Τι χάλυβας εργαλείων χρησιμοποιείται για τους κυλίνδρους βαθιού deck; D2 ή Cr12MoV σκληρυμένοι σε HRC 58 to 62, γυαλισμένοι σε Ra 0.4 µm ή καλύτερα για επιστρωμένο πηνίο. Οι βαθιές νευρώσεις χρειάζονται διαχωριζόμενους και πλευρικούς κυλίνδρους, όχι ένα συμπαγές ακατέργαστο τεμάχιο.
7. Πόσο αυξάνεται η ελαστική επαναφορά με το βάθος νεύρωσης; Οι ρηχές διατομές δείχνουν 1 έως 3 μοίρες, οι βαθιές νευρώσεις 3 έως 6 μοίρες. Ενσωματώστε την αντιστάθμιση στις δύο τελευταίες βάσεις.
8. Τι ανοχή πρέπει να κρατά ένα προφίλ βαθιού deck; Βάθος νεύρωσης ±0.8 mm, πλάτος κάλυψης ±1.0 mm, κυρτότητα κάτω από 3 mm στα 3 m, στρέψη κάτω από 1 μοίρα. Μετρήστε ψυχρά, 30 λεπτά μετά τη διαμόρφωση.
9. Μπορεί μία μηχανή να παράγει τόσο deck 38 mm όσο και 125 mm; Μπορεί, με εργαλεία κασέτας. Το πλαίσιο πρέπει να διαστασιολογηθεί για τη βαθύτερη νεύρωση, οπότε οι ρηχές παραγγελίες επωμίζονται το υψηλότερο κόστος ισχύος και χώρου. Η αλλαγή διαρκεί 2 έως 3 ώρες με έτοιμες κασέτες.
10. Ποια πρότυπα ισχύουν για το τελικό προφίλ deck; ASTM A653 για τη γαλβανισμένη λαμαρίνα, ANSI/SDI NC1.0 για τις ανοχές μη σύνθετου deck δαπέδου, και AISI S100 ή EN 1993-1-3 για τους ελέγχους σχεδιασμού ψυχρά μορφοποιημένου χάλυβα.
Τελευταία ενημέρωση: 2026-11-08
Ιστορικό αλλαγών άρθρου
- 2026-11-08: Πρώτη δημοσίευση. Επτά συγκρίσεις εργαλείων και πλαισίου μεταξύ γραμμών βαθιού και ρηχού deck δαπέδου, με πίνακα προδιαγραφών, πίνακα πάχους και ισχύος και τρεις ελέγχους αποδοχής.
Εναύσματα για την επόμενη αναθεώρηση
- Αναθεώρηση των ανοχών ANSI/SDI NC1.0 ή των χαρακτηρισμών βαθμών ASTM A653
- Νέα δεδομένα πεδίου για την κάμψη άξονα ή το φορτίο κυλίνδρου ανάγλυφης αποτύπωσης για νευρώσεις 100 mm και άνω
- Ένα σύστημα αλλαγής με κασέτες αλλάζει τον χρόνο αλλαγής 2 έως 3 ωρών που αναφέρεται εδώ



 Ελληνικά