


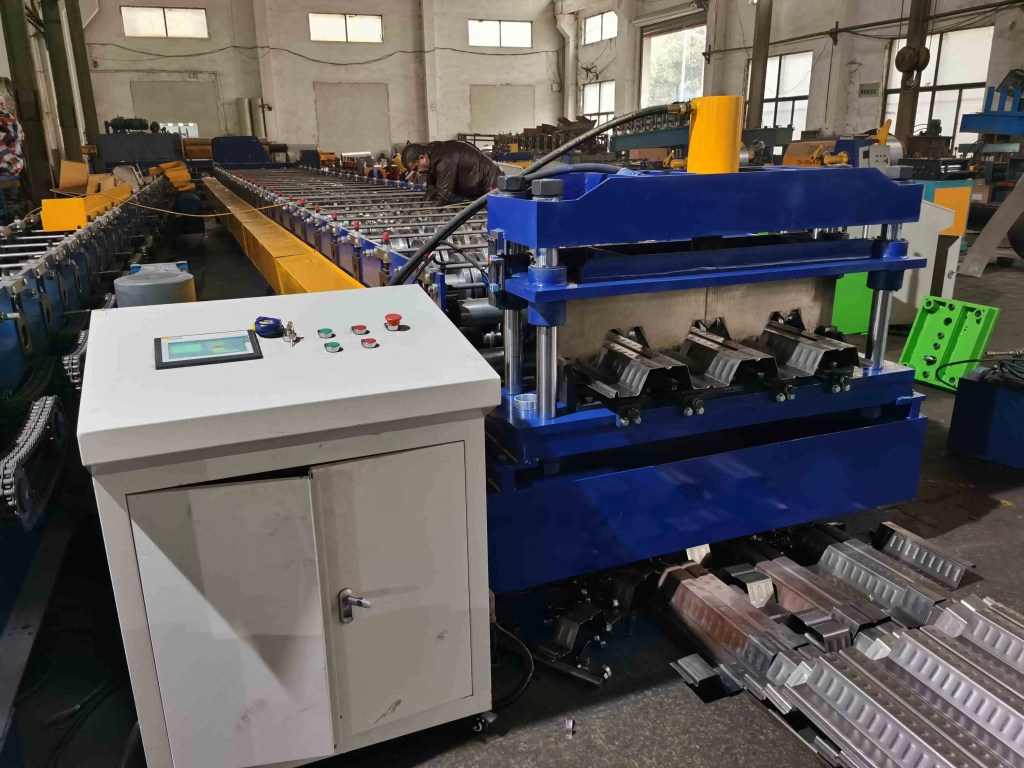
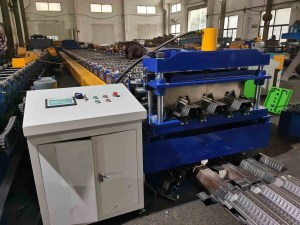
A профилегибочный стан для глубокого профнастила не является линией для неглубокого настила, оснащённой более высокими роликами. Высота ребра меняет распределение усилий, число проходов, диаметр валов и ход отрезки. Глубокий профиль на лёгкой станине скручивается у основания ребра и не держит допуск уже после первого рулона.
Неглубокий настил означает рёбра 38 mm (1.5 in) или 51 mm (2 in). Глубокий настил начинается с 76 mm (3 in) и доходит до 125 mm (5 in). Выбор пролёта и толщины относится к правилам выбора высоты ребра настила для больших пролётов. Здесь мы сравниваем семь характеристик станка.
Расчёты приведены для оцинкованного листа от 0.8 до 1.5 mm (22 to 16 ga) по ASTM A653 SS Grade 50. Допуски соответствуют ANSI/SDI NC1.0, расчётные проверки используют AISI S100 и EN 1993-1-3. American Iron and Steel Institute публикует данные по маркам листа.
1. Число клетей и угол гибки за проход
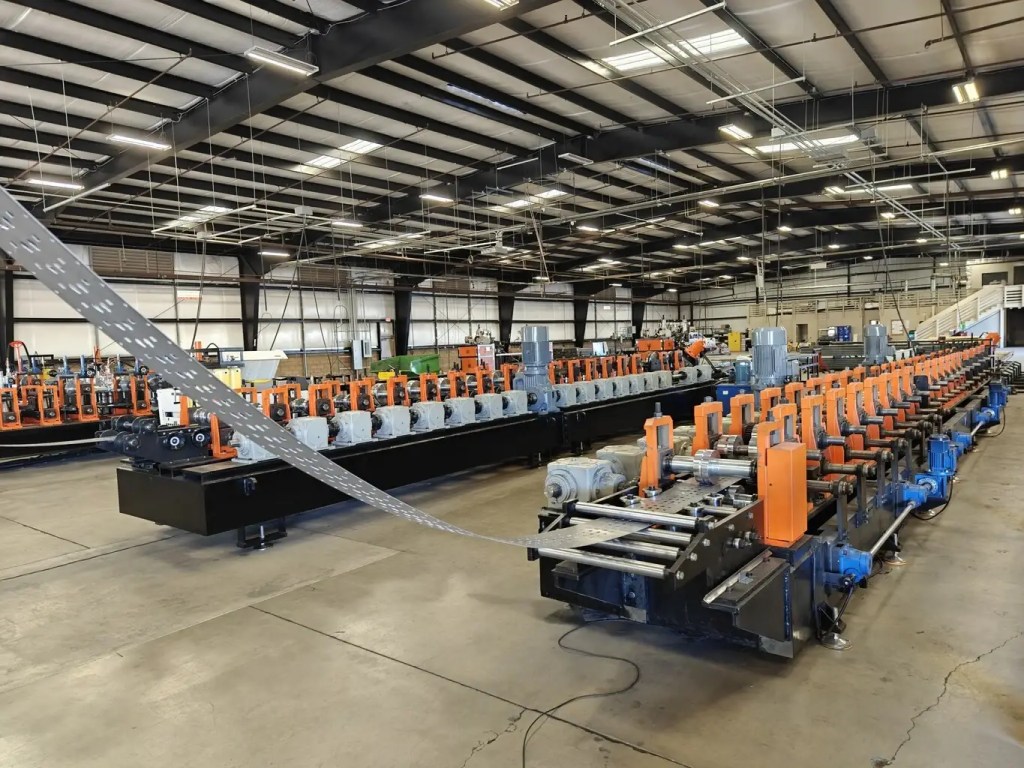
Число клетей первое, чем различаются эти две линии. Для чистого формования профиля 38 mm с неглубоким ребром нужно от 14 до 18 клетей. Для профиля 76 mm с глубоким ребром требуется от 24 до 30. Для сечения от 100 до 125 mm нужно уже от 30 до 36 клетей.
Ограничьте каждый проход углом от 10 до 15 градусов у основания ребра. Для ребра 76 mm при 16 клетях угол выходит 25 градусов и более за проход, и наружная сторона гиба начинает утоньшаться и пружинить. Именно дополнительные клети позволяют металлу выдержать формовку.
| Характеристика станка | Линия для неглубокого настила 38 mm | Линия для глубокого настила от 76 до 125 mm | Почему это меняется |
|---|---|---|---|
| Forming stands | 14–18 | от 24 до 30 (от 30 до 36 для 100 mm и более) | Угол гибки за проход держат в пределах от 10 до 15 градусов |
| Диаметр вала | 60–75 mm | от 80 до 100 mm | Большее усилие формовки и более длинная бочка ролика |
| Толщина плиты клети | 35 to 45 mm | 55 to 70 mm | Прогиб станины в зоне зазора не более 0.05 mm |
| Диаметр заготовки ролика | от 180 до 260 mm | от 260 до 360 mm | Больший угол охвата высокого ребра |
| Мощность привода | 30 to 45 kW | от 75 до 110 kW | Момент растёт с высотой ребра и толщиной листа |
| Скорость линии | от 25 до 40 m/min | от 12 до 25 m/min | Больше проходов и длиннее ход отрезки |
| Changeover time | от 2 до 4 h с наборами прокладок | от 6 до 10 h или от 2 до 3 h с кассетами | Больше клетей и тяжелее ролики для перенастройки |
Руководства по оснастке от The Fabricator описывают ту же логику числа клетей. профилегибочный стан для глубокого профнастила тратит бюджет на клети прежде всего. Формы рёбер описаны в разделе типы профиля настила от ласточкиного хвоста до глубокого ребра.

2. Валы, подшипники и жёсткость клети
Глубокие рёбра нагружают станину сильнее. Усилие формовки у основания ребра в два или три раза выше, чем у неглубокого профиля, а момент на клеть вырастает с 1.5 to 2.5 kN·m на 4 to 8 kN·m.
Валы вырастают с 60 to 75 mm на 80 to 100 mm. Опоры сближают, поскольку длинный пролёт без опоры даёт валу прогнуться и раскрывает зазор с одной стороны. Плиты клетей идут с 35 to 45 mm на 55 to 70 mm, а предварительно натянутые стяжки держат валы параллельно.
Задайте целевой допуск 0.05 mm на смещение вала на последней клети под нагрузкой. Всё, что выше, уводит размер по ширине листа. На странице оснастки для профилегибки перечислены варианты валов и подшипников, которые мы изготавливаем.
3. Геометрия заготовки ролика и инструментальная сталь
Глубокому ребру нужна более крупная заготовка, 260 to 360 mm вместо 180 to 260 mm. Больший радиус смягчает угол контакта у основания ребра и не даёт полосе защемляться на входе.
Для глубоких профилей нужны также разъёмные и боковые ролики. Цельный ролик не сформует ребро 76 mm с поднутрением типа ласточкин хвост. Верхняя, нижняя и боковая части получают каждый свой набор прокладок. Сталь D2 или Cr12MoV при HRC 58 to 62, полированная до Ra 0.4 µm для листа с покрытием.
Пружинение у неглубоких сечений составляет 1 to 3 градуса, у глубоких 3 to 6 градусов. Перегиб закладывайте в две последние клети. Настройки зазоров приведены в правила зазоров между роликами.
4. Момент привода, скорость линии и мощность
Больше клетей значит больше приводных осей, и каждой оси нужен момент. Линия для неглубокого настила обходится одним двигателем и распределительным валом с шестернями. Линия для глубокого настила делится на две группы привода: одну на первую половину стана и одну на отделочные клети.
| Высота ребра × толщина | Stands | Суммарная мощность привода | Практическая скорость линии | Компоновка привода |
|---|---|---|---|---|
| 38 mm × 0.9 mm | 14 to 16 | 30 to 37 kW | от 30 до 40 m/min | Один двигатель, распределительный вал с шестернями |
| 51 mm × 1.2 mm | 18 to 20 | 40 to 55 kW | от 25 до 35 m/min | Один двигатель, два редуктора |
| 76 mm × 1.2 mm | 24 to 28 | 75 to 90 kW | от 18 до 25 m/min | Две группы привода |
| 100 mm × 1.5 mm | 30 to 34 | от 95 до 110 kW | от 12 до 20 m/min | Две группы привода, индивидуальные клети |
Покупатели прежде всего замечают скорость. Линия для глубокого настила идёт вдвое медленнее линии для неглубокого, потому что отрезной штамп должен освободить более высокое ребро, а рифлёным роликам нужна выдержка. Precision Metalforming Association материалы по приводам станов описывают то же разделение момента. Не считайте глубокую линию по нормативам линии для неглубокого настила.
5. Узлы рифления, пробивки и отрезки
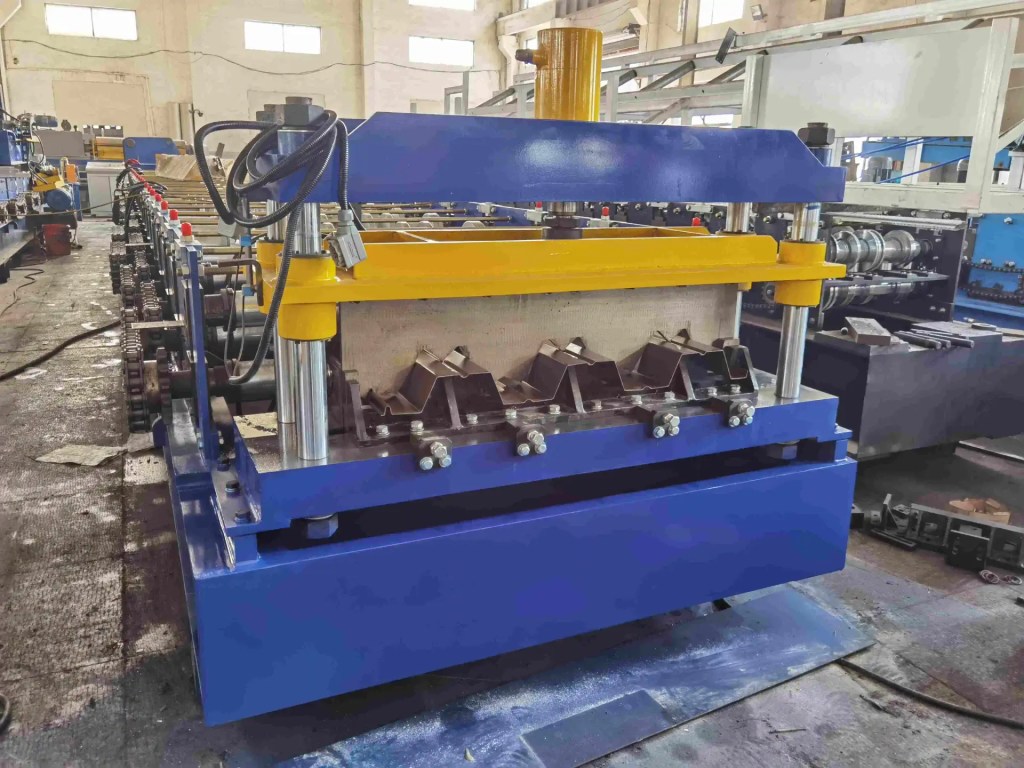
Композитному настилу нужно рифление для сцепления с бетоном. Неглубокий профиль даёт 3 to 6 kN на ребро. Ребру 76 mm нужно 8 to 15 kN в отдельном усиленном корпусе. Поставьте этот узел на лёгкую станину, и стан будет выдавать периодическую погрешность высоты ребра.
Срезные планки, упоры для бетона и заглушки ячеек пробивают перед последними формующими клетями на профилегибочный стан для глубокого профнастила, с сервоподачей, отслеживающей скорость линии. Расчётные значения сцепления приведены в рифление настила и прочность сцепления.
Летучим ножницам нужен ход, равный высоте ребра плюс 20 to 30 mm. Профиль 38 mm освобождается за 60 mm, профиль 125 mm за 150 mm. Это значит более тяжёлые ножницы, более длинный цикл сервопривода и более медленная линия. Зазор между ножами держится на уровне от 5 до 8 % толщины листа.
6. Правка, выдача готового профиля и допуски
Глубокие сечения выходят из последней клети с большими остаточными напряжениями. Линия для неглубокого настила использует от 4 до 6 правильных роликов, линия для глубокого от 6 до 9 плюс регулируемую головку правки кручения. Глубокие рёбра ещё и царапаются при слишком быстрой укладке, поэтому штабелёру нужна более медленная подача. Готовый профиль измеряйте холодным, через 30 минут после остановки линии.
| Приёмочный контроль | Метод | Limit |
|---|---|---|
| Высота ребра по ширине | Штангенциркуль в 5 точках на образце 1 m | ±0.8 mm от чертежа |
| Полезная ширина и прямоугольность | Рулетка и угольник на длине 3 m | ±1.0 mm по ширине, 1 mm отклонения от прямоугольности на метр |
| Продольная саблевидность и кручение | Поверочная линейка на 3 m, щуп | 3 mm саблевидности, 1 градус кручения |
Эти пределы укладываются в производственные допуски SDI NC1.0. В статье о допусках профилегибки по SDI объясняется, как они связаны с толщиной и покрытием. Если профиль проходит холодным, но уходит через час, проверьте прогиб валов и roller wear patterns.
7. Время переналадки и регулировка станины
Переналадка линии для неглубокого настила с двумя или тремя ширинами занимает от 2 до 4 часов при наборах прокладок. У линии для глубокого настила больше клетей, тяжелее ролики и раздельный привод, поэтому та же работа занимает от 6 до 10 часов.
При широком ассортименте выручает кассетная оснастка. Станина остаётся на месте, комплект роликов вынимается одним узлом, а подготовленная кассета встаёт на место за 2 to 3 часа. Практика быстрой переналадки описывает последовательность. Тот же подход применяется на линиях для ячеистого настила, где две высоты ребра делят одну станину.
Фиксируйте каждый набор прокладок и положение каждой клети при приёмке. Глубокая линия, настроенная на глаз, никогда дважды не вернётся к одному и тому же допуску.
Приёмка: три проверки перед подписанием
Проводите испытание на рабочем рулоне, а не на чистой полосе. Проверьте высоту ребра в пяти точках на образце 1 m, полезную ширину и прямоугольность на 3 m, затем саблевидность и кручение после остывания детали.
Записывайте положения клетей, зазоры роликов, ток привода и ход отрезки. Эти четыре числа объяснят уход через три месяца. Оградите зону формовки и ножницы по правилам OSHA 1910.212. Precision Metalforming Association руководство охватывает те же пункты.
Если покупатель хочет одну станину для обоих семейств, скажите, чего это стоит. Один стан для стального настила рассчитанный на рёбра 125 mm, сформует заготовку 38 mm, но несёт мощность и площадь глубокой линии на каждом заказе неглубокого настила.
Заключение
Покупку определяют семь чисел: число клетей, диаметр вала, размер заготовки ролика, мощность привода, нагрузка рифления, ход отрезки и время переналадки. Все семь растут с высотой ребра, поэтому профилегибочный стан для глубокого профнастила относится к другой категории капитальных затрат. Руководство по покупке профилегибочного стана для настила освещает коммерческую сторону.
Beli Rollforming производит профилегибочные станы и оснастку для настила с опытом более 15 лет и установками более чем в 20 странах США, Европы и Австралии. Пришлите высоту ребра, диапазон толщин и целевую производительность, и мы подберём число клетей и станину до расчёта стоимости.
Часто задаваемые вопросы
1. Сколько формовочных клетей нужно профилегибочному стану для глубокого профнастила? от 24 до 30 клетей для ребра 76 mm и от 30 до 36 для рёбер от 100 до 125 mm. Профилю 38 mm с неглубоким ребром нужно от 14 до 18. Дополнительные проходы держат каждую гибку в пределах от 10 до 15 градусов.
2. Можно ли переоборудовать линию для неглубокого настила под глубокий? Редко. Диаметр вала, толщина плиты клети, мощность привода и ход отрезки задаются при изготовлении. Замена этих узлов обойдётся дороже, чем специализированная линия.
3. Почему на линиях для глубокого настила больше диаметр вала? Усилие формовки у основания глубокого ребра в два или три раза выше. Валы вырастают с 60 to 75 mm на 80 to 100 mm, чтобы удержать прогиб зазора ниже 0.05 mm.
4. Какую мощность привода заложить для настила 76 mm? от 75 до 90 kW для листа 1.2 mm при 24 to 28 клетях, обычно разделённая между двумя группами привода. Линия 38 mm при 0.9 mm требует от 30 до 37 kW.
5. Глубокий настил идёт медленнее неглубокого? Да. Ожидайте от 12 до 25 m/min против 25 to 40 m/min. Больше клетей, более длинный ход ножниц и выдержка при рифлении задают предел.
6. Какая инструментальная сталь идёт на ролики для глубокого настила? D2 или Cr12MoV, закалённая до HRC 58 to 62, полированная до Ra 0.4 µm и лучше для рулона с покрытием. Глубоким рёбрам нужны разъёмные и боковые ролики, а не цельная заготовка.
7. Насколько растёт пружинение с высотой ребра? Неглубокие сечения дают от 1 до 3 градусов, глубокие рёбра от 3 до 6 градусов. Компенсацию закладывайте в две последние клети.
8. Какие допуски должен держать профиль глубокого настила? Высота ребра ±0.8 mm, полезная ширина ±1.0 mm, саблевидность менее 3 mm на 3 m, кручение менее 1 градуса. Измеряйте холодным, через 30 минут после формовки.
9. Может ли один стан делать настил и 38 mm, и 125 mm? Может, с кассетной оснасткой. Станина должна быть рассчитана на самое глубокое ребро, поэтому заказы неглубокого настила несут более высокие затраты мощности и площади. Переналадка занимает от 2 до 3 часов с подготовленными кассетами.
10. Какие стандарты применяются к готовому профилю настила? ASTM A653 для оцинкованного листа, ANSI/SDI NC1.0 для допусков некомпозитного настила, а AISI S100 или EN 1993-1-3 для расчётных проверок холодногнутой стали.
Последнее обновление: 2026-11-08
История изменений статьи
- 2026-11-08: первая публикация. Семь сравнений оснастки и станины линий для глубокого и неглубокого настила, таблица характеристик, таблица толщин и мощности и три приёмочные проверки.
Поводы для следующего пересмотра
- Пересмотр допусков ANSI/SDI NC1.0 или обозначений марок ASTM A653
- Новые данные с объектов по прогибу валов или нагрузке рифлёных роликов для рёбер 100 mm и более
- Кассетная система переналадки меняет указанное здесь время замены от 2 до 3 часов



 Русский