


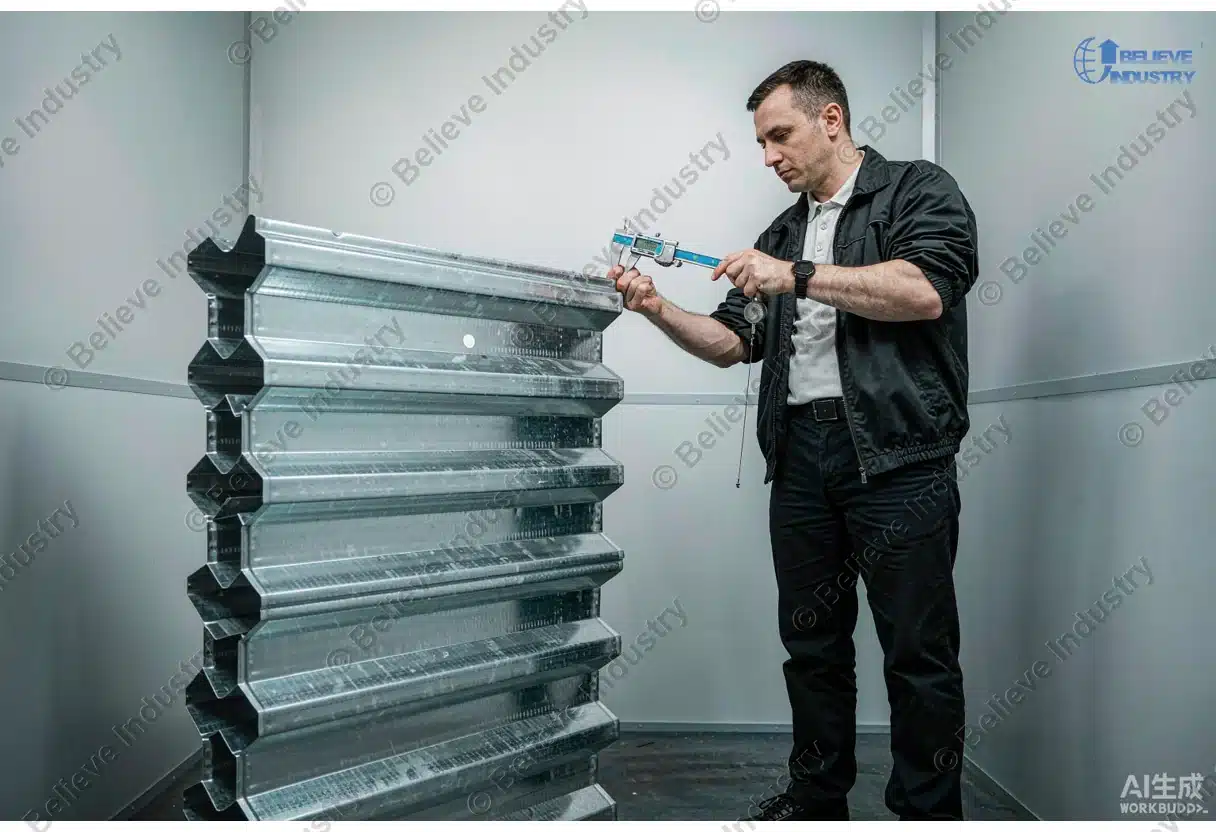
Допуски профилегибочной машины по SDI — это числа, которые решают, выйдет ли рулон оцинкованной стали с завода как продаваемый настил или как лом. SDI публикует руководство, на которое ссылаются проектировщики на каждом строительном объекте в Северной Америке. Если ваша линия не удерживает эти пределы, настил не сядет на стальные балки, и монтажная бригада его отклонит. Перед тем как купить или настроить линию, прочитайте наш профилегибочная машина overview to see where these limits live in the production chain.
В этой статье мы разбираем шесть размерных допусков, которые стандарт SDI предъявляет к стальному настилу пола. Вы увидите фактические предельные значения, почему каждый из них важен на площадке и как им управляет профилегибочная машина. Мы также рассматриваем, как вписать эти допуски в договор купли, чтобы приемка никогда не превращалась в спор. Эти допуски по SDI не являются рекомендательными. Это пределы приемки, которые штампует инженер-строитель и замеряет инспектор на каждом рулоне, поэтому купленная вами линия должна удерживать их смену за сменой.
Что фактически регламентирует стандарт SDI
Институт Институт стальных настилов (SDI) writes the standard most North American engineers cite for steel floor deck. The current edition is SDI 2019. It defines how a composite deck must look and measure after roll forming, on a material basis of galvanized steel made to ASTM A653.
Институт AISI AISI отвечает за проектирование холодностороженого металла, тогда как ASTM International ASTM International предоставляет методы испытаний, доказывающие соответствие рулона спецификации до его попадания в профилегибочную машину. Настил может быть изготовлен из идеальной стали ASTM A653 и все равно не пройти, если профиль загнут, поэтому стандарт перечисляет размерные допуски, которые машина должна удерживать на каждом метре выпуска.
| Допуск | Предел SDI 2019 | Why it matters | Как это контролирует машина |
|---|---|---|---|
| Серповидность | от 3 до 6 мм на 3 м | Настил не ляжет параллельно балкам | Сососредоточенные ролики, прямые боковые направляющие |
| Прогиб | от 1 до 3 мм | Панель прогибается поперек пролета | Одинаковый боковой прижим, симметричная настройка |
| Плоскостность стенки | ±1.5 мм | Контакт с бетоном, приварка штырей | Бочкообразные ролики, регулирование натяжения |
| Высота борта / форма | ±1.0 мм | Герметичность бокового нахлеста и обращение с панелями | Калибровка отделочного прохода |
| Перпендикулярность торца | ±1.5 мм | Совмещение стыка встык | Управление резкой с сервоприводом |
| Profile depth | ±1.5 мм | Огнестойкость, совместная работа | Зазор роликов, установленный на номинальную глубину |
Серповидность и прогиб: две проблемы, которые ломают монтаж на площадке
Серповидность — это боковой прогиб вдоль длины настила. Стандарт SDI допускает от 3 до 6 мм серповидности на 3 м панели в зависимости от класса ширины настила. Настил с чрезмерной серповидностью не идет параллельно несущей балке. Монтажным бригадам приходится принудительно выпрямлять его, и тогда в боковом нахлесте открываются щели и появляются рекламации.
Прогиб — это вертикальный выгиб, пологая дуга поперек длины панели. Предел стандарта составляет от 1 до 3 мм. Две панели с противоположным прогибом не стыкуются чисто на строительном шве, а толщина плиты становится неравномерной там, где это важнее всего.
Оба дефекта восходят к одной причине: асимметрии на линии профилегибки. Если одна сторона профиля протягивается плотнее другой, полоса закручивается. Именно поэтому выравнивание роликовых стоек — первое, что проверяет грамотный инженер по пусконаладке перед первым рулоном.
При аудите поставщика запросите отчет по серповидности и прогибу на полном производственном рулоне, а не на выборочном образце. Как показывает metal floor deck roll forming machine buying guide shows the test method we recommend. A line that holds 3 to 6 mm sweep and 1 to 3 mm camber on every coil is a line you can ship with confidence.
Плоскостность стенки, высота борта и глубина профиля
Плоскостность стенки — это плоскостность широкой горизонтальной поверхности, принимающей бетон. Стандарт SDI допускает отклонение ±1.5 мм по ширине стенки. Если стенка волнится или принимает вогнутую форму, приваренные штыри выступают над поверхностью, и тонкий защитный слой бетона над ними опускается ниже требуемой огнестойкости.
Высота борта и его форма имеют допуск ±1.0 мм. Борт — это небольшой отогнутый край, который сцепляет соседние панели в боковом нахлесте. Если борт слишком короткий, через нахлест утекает раствор. Если слишком высокий, следующая панель не садится. Форма борта не менее важна, чем высота, поэтому допуск охватывает оба параметра.
Глубина профиля — это общая высота ребра, удерживаемая в пределах ±1.5 мм по SDI 2019. Глубина задает нейтральную ось плиты, а значит и совместную прочность, которую инженер зафиксировал на чертежах. Зазор роликов и финальный проход определяют этот размер, поэтому roll forming roller materials matter: harder rolls hold depth longer.
| Параметр | Значение по SDI 2019 | Симптом отказа на площадке |
|---|---|---|
| Плоскостность стенки | ±1.5 мм | Волнистая плита, выступающие штыри |
| Высота борта | ±1.0 мм | Протечка раствора или открытый боковой стык |
| Profile depth | ±1.5 мм | Потеря совместной прочности |
| Ширина нахлеста | По профилю | Несовмещенный боковой стык |
Перпендикулярность торца и точность длины реза
Перпендикулярность торца — это угол отрезанного края относительно длины настила. Стандарт SDI требует, чтобы торец был перпендикулярен в пределах ±1.5 мм по ширине панели. Рваный торец означает, что две панели нельзя состыковать на строительном шве без подкладки. Одно это отклонение может остановить целую заливку.
Точность длины реза — это то, за что профилегибочная машина отрабатывает свою цену. Летучие ножницы с сервоприводным слежением должны удерживать ±0.5 мм на полной скорости линии. Такой допуск позволяет монтажнику штабелировать панели встык без подрезки на объекте. Ножницы с остановом и резкой дешевле, но медленнее и менее повторяемы, поэтому высокопроизводительные линии настила платят за сервоприводное слежение.
Перпендикулярность и длина контролируются на отрезе, а не на роликах. Настил должен быть прочно удержан и точно позиционирован при входе в ножницы. Если полоса уходит в сторону, рез смещается, и каждая последующая панель наследует ошибку. Хорошие линии используют измерительный энкодер и прижимные ворота, идущие за движением. Как объясняет floor deck profile types guide explains how dovetail and deep rib profiles change the cut layout. Always tie the acceptance test to a measured production coil, never to a single perfect offcut.
Как профилегибочная машина удерживает эти допуски
Выравнивание роликовых стоек — основа каждого допуска выше. Каждая стойка должна стоять на прямой параллельной центральной линии, чтобы полоса изгибалась постепенно и симметрично. Стойка, смещенная на 0.2 мм от оси, добавляет немного серповидности, и через двадцать стоек панель выходит за предел SDI. Выравнивание проверяют при пусконаладке.
Резка с сервоприводным слежением — вторая опора. Она удерживает полосу в движении, пока ножницы идут за ней, затем отсекает точно на заданной длине. Именно это дает длину реза ±0.5 мм и перпендикулярность торца ±1.5 мм на скорости. Без этого линия должна останавливаться для реза, и дрейф длины накапливается между остановками.
Материал роликов и их покрытие защищают допуски со временем. Упрочненные ролики D2 или Cr12MoV сопротивляются вминанию и полировке, из-за которых профиль уходит за пределы спецификации после нескольких тысяч тонн. И roller materials comparison covers the trade offs in detail.
Натяжение и направление полосы не дают стенке волниться. Хорошо настроенный размоточный узел и входная направляющая удерживают рулон по центру, так что оба борта формируются равномерно. Вместе с правильной конструкцией проходов это удерживает плоскостность стенки в пределах ±1.5 мм и высоту борта в пределах ±1.0 мм. Линия, изначально построенная под настил, удерживает эти числа лучше, чем линия, переделанная из профиля обвязки.
| Управление машиной | Защищаемый допуск | Типовая спецификация машины |
|---|---|---|
| Выравнивание роликовых стоек | Серповидность, прогиб | ±0.1 мм на стойку |
| Резка с сервоприводным слежением | Перпендикулярность торца, длина реза | ±0.5 мм по длине |
| Упрочненный комплект роликов | Высота борта, глубина | Держит до 1,000 т |
| Направляющая полосы и натяжение | Плоскостность стенки | ±1.5 мм по стенке |
Почему допуски защищают приваренные штыри
Приваренные штыри превращают стальной настил в составной настил. Штыри привариваются сквозь стенку к балке снизу, а затем замуровываются в бетоне. Если стенка не плоская в пределах ±1.5 мм, пистолет для приварки штырей не может посадить штырь под прямым углом к поверхности. Наклонный штырь теряет площадь сварки, и составное соединение ослабевает.
Стандарт SDI существует потому, что настил, который выглядит исправным, все равно может не пройти на объекте. Волнистая стенка дает выступающие штыри и тонкий защитный слой. Плохой борт дает текущий боковой нахлест, который пачкает потолок снизу. Неперпендикулярный торец останавливает заливку. Ничто из этого не видно в испытании на разрыв, но все это проявляется как претензии и задержки.
Проектировщики связывают настил с огнестойкостью через толщину плиты и защитный слой. Допуск по глубине профиля ±1.5 мм защищает этот рейтинг. Если ребро неглубокое, бетон над штырем опускается ниже требуемого защитного слоя, и орган, имеющий полномочия по приемке, может забраковать инспекцию. Таким образом, допуски — это мера безопасности, а не косметика.
Вот почему floor deck fire compliance and the SDI dimensional limits belong in the same conversation. A deck that meets one and misses the other is not a compliant deck. Buy the line that holds both, and document it with every coil.
Как вписать допуски SDI в договор купли
Допуск, который нельзя измерить, — это допуск, который нельзя обеспечить. Первый пункт любого договора на линию настила должен называть издание: SDI 2019, с материальной основой из оцинкованной стали ASTM A653. Укажите, что приемка ведется по полному производственному рулону, а не по выбранному образцу, чтобы поставщик не мог отобрать лучший обрезок.
Запишите каждый из шести пределов как строку «проходит или не проходит». Серповидность от 3 до 6 мм на 3 м. Прогиб от 1 до 3 мм. Плоскостность стенки ±1.5 мм. Высота борта ±1.0 мм. Перпендикулярность торца ±1.5 мм. Глубина профиля ±1.5 мм. Добавьте длину реза ±0.5 мм от резки с сервоприводным слежением. Внесите числа в договор, чтобы позже не осталось места для дружелюбного переиначения.
Определите метод испытания рядом с числами. Скажите, кто измеряет, каким инструментом и по скольким панелям на рулон. Для серповидности и прогиба подойдет лазерный траммель, для стенки — измеритель плоскостности, для торца — угольник. Назовите cost tier ценовую категорию линии, которая обеспечивает эту спецификацию, чтобы предложение соответствовало пункту договора.
Завершите положением о восстановлении. Укажите, что рулон за пределами любого допуска перерабатывается или заменяется за счет поставщика и что повторный отказ влечет повторную пусконаладку линии за его счет. Покупатели, которые вписывают стандарт SDI в документ, получают настил, который подходит с первого раза.
Заключение
Допуски профилегибочной машины по SDI превращают рулон стали ASTM A653 в настил, который бригада действительно может смонтировать. Шесть пределов — серповидность, прогиб, плоскостность стенки, высота борта, перпендикулярность торца и глубина профиля — это то, что отделяет отгружаемую панель от забракованной. Удерживайте их выравниванием роликовых стоек и резкой с сервоприводным слежением и впишите в договор до подписания. Сделайте это — и ваш составной настил сядет, приварится и будет залит без единой рекламации.
Часто задаваемые вопросы
1. Что такое стандарт SDI для стального настила?
Стандарт SDI — это спецификация Steel Deck Institute, действующая в редакции SDI 2019, которая задает размерные допуски, которые стальной настил пола должен удерживать после профилегибки. Он определяет пределы для серповидности, прогиба, плоскостности стенки, высоты борта, перпендикулярности торца и глубины профиля, чтобы настил подходил и работал на объекте.
2. Какую материальную основу использует SDI 2019?
SDI 2019 предполагает, что настил изготовлен из оцинкованной стали по ASTM A653, стандарт, который задает основной металл и покрытие. Сам стандарт сосредоточен на форме и размерах, а не на химии, поэтому марка ASTM определяет исходный материал, к которому применяются допуски.
3. Каков допуск по серповидности для стального настила?
Стандарт SDI допускает от 3 до 6 мм серповидности на 3 м панели в зависимости от класса ширины настила. Серповидность — это боковой прогиб вдоль длины. Избыточная серповидность не дает настилу идти параллельно несущей балке и открывает щели в боковом нахлесте.
4. Каков допуск по прогибу в SDI 2019?
SDI 2019 ограничивает прогиб величиной от 1 до 3 мм, где прогиб — это вертикальный выгиб поперек длины панели. Небольшой прогиб накапливается на длинных прогонах и мешает чистому стыку панелей на строительных швах, из-за чего толщина плиты становится неравномерной.
5. Что такое плоскостность стенки и почему это важно?
Плоскостность стенки — это мера того, насколько ровной остается широкая несущая поверхность под бетон; по стандарту SDI она удерживается в пределах ±1.5 мм. Волнистая стенка оставляет приваренные штыри выступающими над поверхностью и уменьшает защитный слой бетона ниже огнестойкости, поэтому плоскостность — такая же мера безопасности, как и монтажной подгонки.
6. Каков допуск по высоте борта?
Стандарт SDI удерживает высоту и форму борта в пределах ±1.0 мм. Борт сцепляет соседние панели в боковом нахлесте. Короткий борт пропускает раствор, а высокий не дает следующей панели сесть, поэтому проверяются и высота, и форма борта.
7. Насколько точен резаный торец профилегибочного настила?
Летучие ножницы с сервоприводным слежением удерживают длину реза на уровне ±0.5 мм и перпендикулярность торца на уровне ±1.5 мм при полной скорости линии. Перпендикулярность в пределах ±1.5 мм позволяет двум панелям чисто состыковаться на строительном шве без подкладок и подрезки на объекте.
8. Как профилегибочная машина контролирует эти допуски?
Сососредоточенные роликовые стойки удерживают серповидность и прогиб в допуске, а резка с сервоприводным слежением контролирует длину и перпендикулярность. Упрочненные комплекты роликов со временем удерживают высоту борта и глубину профиля, а направление полосы вместе с натяжением сохраняет стенку плоской в пределах ±1.5 мм.
9. Почему допуски важны для приваренных штырей?
Приваренные штыри, пропущенные сквозь стенку, образуют составное соединение с балкой снизу. Если стенка не плоская в пределах ±1.5 мм, пистолет не может посадить штырь под прямым углом, что уменьшает площадь сварки и ослабляет совместную работу, рассчитанную инженером.
10. Как вписать допуски SDI в договор купли?
Назовите SDI 2019 с материальной основой ASTM A653 и укажите, что приемка ведется по полному производственному рулону. Перечислите каждый из шести пределов как строку «проходит или не проходит», определите метод и инструменты испытания и добавьте положение о восстановлении для рулонов вне допуска. Это снимает спор при приемочном испытании.
Последнее обновление: 2026-09-16
Журнал изменений статьи
- 2026-09-16: 2026-09-16: первая версия опубликована для календарного слота 2026-09-16. 6 допусков SDI, 3 таблицы, 9 вопросов и ответов.
Триггеры следующего пересмотра
- SDI публикует новое издание стандарта по стальному настилу
- Редакция ASTM A653 меняет материальную основу допусков
- Beli обновляет спецификации точности роликовых стоек или системы резки
- Покупатель сообщает о повторяющемся сбое монтажной подгонки на объекте, связанном с допуском




