


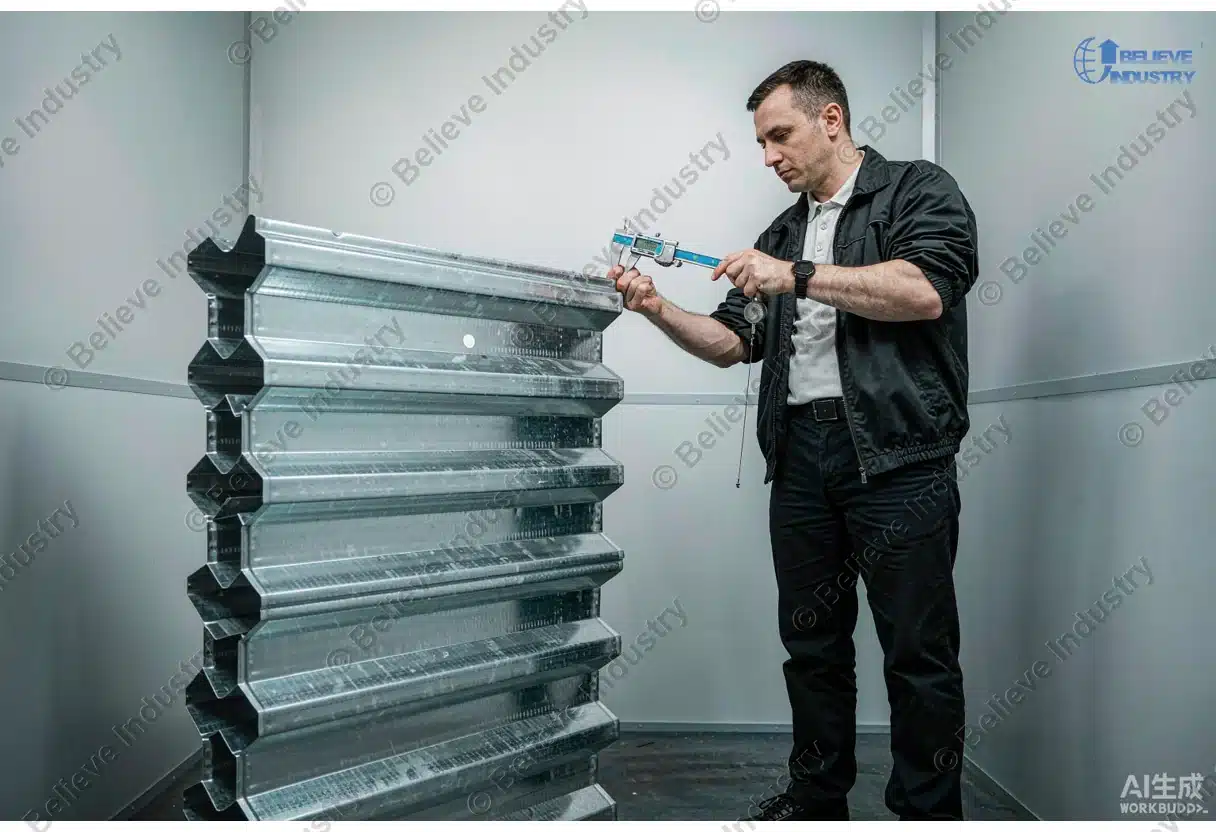
SDI-Standard-Profiliertoleranzen sind die Zahlen, die entscheiden, ob eine Coil verzinkter Stahl als verkaufbare Geschossdecke oder als Schrott das Werk verlässt. SDI veröffentlicht die Referenz, die Planer bei jedem Stahlbau in Nordamerika zitieren. Kann Ihre Linie diese Grenzen nicht halten, sitzt die Decke nicht auf den Stahlträgern und die Montagemannschaft lehnt sie ab. Bevor Sie eine Linie kaufen oder abstimmen, lesen Sie unsere Walzprofiliermaschine overview to see where these limits live in the production chain.
Dieser Artikel geht durch die sechs Maßtoleranzen, die die SDI-Standard-Profiliertoleranzen an die Stahl-Geschossdecke vorgeben. Sie sehen die tatsächlichen Grenzwerte, warum jeder auf der Baustelle zählt und wie die Profiliermaschine ihn hält. Wir zeigen auch, wie Sie diese Toleranzen in einen Kaufvertrag schreiben, damit die Abnahme nie zur Diskussion steht. Diese SDI-Standard-Profiliertoleranzen sind keine Empfehlung. Sie sind die Abnahmegrenzen, die ein Statiker abstempelt und ein Prüfer an jeder Coil misst, daher muss Ihre Linie sie Schicht für Schicht halten.
Was der SDI-Standard tatsächlich kontrolliert
Der Stahldeck-Institut (SDI) writes the standard most North American engineers cite for steel floor deck. The current edition is SDI 2019. It defines how a composite deck must look and measure after roll forming, on a material basis of galvanized steel made to ASTM A653.
Der AISI AISI deckt die Auslegungsseite des kaltgeformten Stahls ab, während ASTM International ASTM International liefert die Prüfverfahren, die belegen, dass eine Coil die Spezifikation erfüllt, bevor sie den Profilformer erreicht. Eine Decke kann perfekten ASTM A653-Stahl verwenden und trotzdem versagen, wenn das Profil verbogen ist, deshalb listet der Standard Maßtoleranzen, die die Maschine in jedem Meter Produkt halten muss.
| Toleranz | SDI 2019 Grenzwert | Why it matters | Wie die Maschine ihn hält |
|---|---|---|---|
| Schwindung | 3 bis 6 mm je 3 m | Decke liegt nicht parallel zu den Trägern | Ausgerichtete Rollenstationen, gerade Seitenführungen |
| Durchbiegung | 1 bis 3 mm | Paneel wölbt sich über das Feld | Gleicher Seitenschub, symmetrischer Aufbau |
| Flanschebenheit | ±1.5 mm | Betonkontakt, Bolzenschweißung | Krowned Rollen, Spannungsregelung |
| Lippenhöhe / Form | ±1.0 mm | Seitenlappendichtung und Handhabung | Kalibrierung des Finish-Durchgangs |
| Rechtwinkligkeit des Endes | ±1.5 mm | Ausrichtung der Stoßfuge | Servo-geführter Schnittindex |
| Profile depth | ±1.5 mm | Feuerwiderstand, Verbundwirkung | Rollenabstand auf Nenntiefe eingestellt |
Schwindung und Durchbiegung: Die beiden, die die Montage auf der Baustelle ruinieren
Schwindung ist der Querbogen entlang der Decklänge. Der SDI-Standard erlaubt 3 bis 6 mm Schwindung je 3 m Paneel, je nach Breitenklasse der Decke. Eine Decke mit zu viel Schwindung läuft nicht parallel zum tragenden Träger. Die Montagemannschaft muss sie dann zwängen, was die Seitenlappung öffnet und Rückfragen auslöst.
Durchbiegung ist der senkrechte Bogen, ein sanfter Bogen über die Paneellänge. Der Standardgrenzwert liegt bei 1 bis 3 mm. Zwei Paneele mit entgegengesetzter Durchbiegung stoßen in einer Bauwerksfuge nicht sauber an, und die Betondeckendicke wird dort ungleichmäßig, wo es am wichtigsten ist.
Beide Fehler haben dieselbe Wurzel: die Asymmetrie in der Formlinie. Wird eine Seite des Profils straffer gezogen als die andere, wellt sich das Band. Deshalb ist die Ausrichtung der Rollenstationen das Erste, was ein guter Inbetriebnahme-Ingenieur vor der ersten Coil prüft.
Wenn Sie einen Lieferanten auditieren, fordern Sie einen Schwindungs- und Durchbiegungsbericht über eine volle Produktionscoil an, nicht über ein handverlesenes Muster. Der metal floor deck roll forming machine buying guide shows the test method we recommend. A line that holds 3 to 6 mm sweep and 1 to 3 mm camber on every coil is a line you can ship with confidence.
Flanschebenheit, Lippenhöhe und Profiltiefe
Flanschebenheit ist die Ebenheit der breiten horizontalen Fläche, die den Beton aufnimmt. Der SDI-Standard erlaubt ±1.5 mm Abweichung über den Flansch. Wellt sich der Flansch oder ölt er sich ein, stehen die geschweißten Scherbolzen über der Oberfläche und die dünne Betondeckung darüber fällt unter das Feuerwiderstandsniveau.
Lippenhöhe und Lippenform haben ±1.0 mm Toleranz. Die Lippe ist der kleine hochgebogene Rand, der benachbarte Paneele in der Seitenlappung verriegelt. Ist die Lippe zu kurz, sickert der Verguss durch die Lappung. Ist sie zu hoch, setzt sich das nächste Paneel nicht. Die Lippenform zählt so sehr wie die Höhe, daher deckt die Toleranz beides ab.
Profiltiefe ist die Gesamthöhe der Rippe, in SDI 2019 auf ±1.5 mm gehalten. Die Tiefe setzt die Schwerachse der Decke und damit die Verbundfestigkeit, die der Ingenieur auf den Zeichnungen abgestempelt hat. Der Rollenabstand und der letzte Durchgang setzen dieses Maß, deshalb roll forming roller materials matter: harder rolls hold depth longer.
| Parameter | SDI 2019 Wert | Fehlersymptom auf der Baustelle |
|---|---|---|
| Flanschebenheit | ±1.5 mm | Wellige Decke, hochstehende Bolzen |
| Lippenhöhe | ±1.0 mm | Vergussverlust oder offene Seitenlappung |
| Profile depth | ±1.5 mm | Verlorene Verbundfestigkeit |
| Überlappungsbreite | Je nach Profil | Fehlausgerichtete Seitenfuge |
Rechtwinkligkeit des Endes und Schnittlängengenauigkeit
Rechtwinkligkeit des Endes ist der Winkel des SchnitteEndes zur Decklänge. Der SDI-Standard erwartet, dass das Ende über die Paneelbreite auf ±1.5 mm rechtwinklig ist. Ein ausgefranstes Ende bedeutet, dass zwei Paneele in einer Bauwerksfuge nicht ohne Unterlegstück anstoßen. Ein einziger solcher Fehler kann einen ganzen Betonguss stoppen.
Bei der Schnittlängengenauigkeit zeigt sich, was die Profiliermaschine wert ist. Ein servo-geführter Fliegenschnitt sollte bei voller Liniengeschwindigkeit ±0.5 mm halten. Diese Toleranz erlaubt dem Montierer, Paneele Ende an Ende zu stapeln, ohne auf der Baustelle zu schneiden. Eine Stop-and-Cut-Scher ist günstiger, aber langsamer und weniger wiederholgenau, deshalb zahlen Hochvolumen-Decklinien für die Servoführung.
Rechtwinkligkeit und Länge werden am Schnitt kontrolliert, nicht an den Rollen. Die Decke muss fest gehalten und genau geführt werden, wenn sie in die Schere eintritt. Driftet das Band, wandert der Schnitt und jedes Paneel danach erbt den Fehler. Gute Linien nutzen einen Messencoder und ein Führungsportal, das der Bewegung folgt. Der floor deck profile types guide explains how dovetail and deep rib profiles change the cut layout. Always tie the acceptance test to a measured production coil, never to a single perfect offcut.
Wie die Profiliermaschine diese Toleranzen hält
Die Ausrichtung der Rollenstationen ist die Grundlage jeder Toleranz oben. Jede Station muss auf einer geraden, parallelen Mittellinie sitzen, damit das Band fortschreitend und symmetrisch gebogen wird. Eine Station, die 0.2 mm aus der Achse liegt, addiert etwas Schwindung, und zwanzig Stationen später verfehlt das Paneel den SDI-Grenzwert. Die Ausrichtung wird bei der Inbetriebnahme geprüft.
Der servo-geführte Schnitt ist die zweite Säule. Er hält das Band in Bewegung, während die Schere folgt, und schneidet dann exakt auf der vorgegebenen Länge. Das liefert ±0.5 mm Schnittlänge und ±1.5 mm Rechtwinkligkeit des Endes bei Geschwindigkeit. Ohne ihn muss die Linie zum Schneiden stoppen, und die Längendrift sammelt sich zwischen den Stopps an.
Rollenmaterial und Oberflächenfinish schützen die Toleranzen über die Zeit. Gehärtete D2- oder Cr12MoV-Rollen widerstehen dem Eindrücken und dem Polieren, die ein Profil nach wenigen tausend Tonnen aus der Spezifikation driften lassen. Der roller materials comparison covers the trade offs in detail.
Spannung und Bandführung verhindern, dass der Flansch wellt. Ein gut eingestellter Abroller und eine Einlauführung halten die Coil mittig, damit sich beide Lippen gleichmäßig bilden. Zusammen mit dem richtigen Durchgangsdesign hält das die Flanschebenheit auf ±1.5 mm und die Lippenhöhe auf ±1.0 mm. Eine Linie, die von Anfang an für Decken gebaut wurde, hält diese Werte besser als eine, die von einem Pfettenprofil umgerüstet wurde.
| Maschinenregelung | Geschützte Toleranz | Typische Maschinenspezifikation |
|---|---|---|
| Ausrichtung der Rollenstationen | Schwindung, Durchbiegung | ±0.1 mm je Station |
| Servo-geführter Schnitt | Rechtwinkligkeit des Endes, Schnittlänge | ±0.5 mm Länge |
| Gehärteter Rollensatz | Lippenhöhe, Tiefe | Hält bis 1,000 t |
| Bandführung und Spannung | Flanschebenheit | ±1.5 mm Flansch |
Warum Toleranzen geschweißte Scherbolzen schützen
Geschweißte Scherbolzen machen aus einer Stahldecke eine Verbunddecke. Die Bolzen werden durch den Flansch auf den Träger darunter geschossen und dann im Beton eingebettet. Ist der Flansch nicht innerhalb von ±1.5 mm eben, kann die Bolzenpistole den Bolzen nicht rechtwinklig zur Oberfläche setzen. Ein geneigter Bolzen verliert Schweißfläche und die Verbundverbindung wird schwächer.
Der SDI-Standard existiert, weil eine Decke, die gut aussieht, trotzdem auf der Baustelle versagen kann. Ein welliger Flansch ergibt hochstehende Bolzen und dünne Deckung. Eine schlechte Lippe ergibt eine undichte Seitenlappung, die die Decke darunter fleckt. Ein fehlendes rechtwinkliges Ende stoppt den Guss. Nichts davon zeigt sich im Zugversuch, aber alles zeigt sich als Reklamationen und Verzögerungen.
Planer binden die Decke über Dicke und Deckung an den Feuerwiderstand. Die Profiltiefentoleranz von ±1.5 mm schützt diese Einstufung. Ist die Rippe zu flach, sinkt der Beton über dem Bolzen unter die geforderte Deckung, und die Bauaufsicht kann die Abnahme versagen. Toleranzen sind daher eine Sicherheitsmaßnahme, keine Kosmetik.
Deshalb gehören floor deck fire compliance and the SDI dimensional limits belong in the same conversation. A deck that meets one and misses the other is not a compliant deck. Buy the line that holds both, and document it with every coil.
SDI-Toleranzen in Ihren Kaufvertrag schreiben
Eine Toleranz, die Sie nicht messen können, ist eine Toleranz, die Sie nicht durchsetzen können. Die erste Klausel in jedem Deckenvertrag sollte die Ausgabe nennen: SDI 2019, mit der Materialbasis verzinkter Stahl nach ASTM A653. Legen Sie fest, dass die Abnahme an der vollen Produktionscoil erfolgt, nicht an einer ausgewählten Probe, damit der Lieferant nicht den besten Rest wählen kann.
Schreiben Sie jeden der sechs Grenzwerte als eine Bestanden- oder Nichtbestanden-Zeile. Schwindung 3 bis 6 mm je 3 m. Durchbiegung 1 bis 3 mm. Flanschebenheit ±1.5 mm. Lippenhöhe ±1.0 mm. Rechtwinkligkeit des Endes ±1.5 mm. Profiltiefe ±1.5 mm. Fügen Sie eine Schnittlänge von ±0.5 mm aus dem servo-geführten Schnitt hinzu. Putzen Sie die Zahlen in den Vertrag, damit später keine freundliche Neuinterpretation Platz hat.
Definieren Sie das Prüfverfahren direkt neben den Zahlen. Sagen Sie, wer misst, mit welchem Werkzeug und an wie vielen Paneelen pro Coil. Ein Lasertrammel für Schwindung und Durchbiegung, ein Ebenheitsmessgerät für den Flansch und ein Winkel für das Ende genügen. Nennen Sie die cost tier Kostenstufe der Linie, die die Spezifikation liefert, damit das Angebot zur Klausel passt.
Beenden Sie mit einer Abhilfe. Legen Sie fest, dass eine Coil außerhalb eines Grenzwerts auf Kosten des Lieferanten nachgearbeitet oder ersetzt wird und dass wiederholter Fehler eine Wiederinbetriebnahme der Linie auf seine Zeit auslöst. Käufer, die den SDI-Standard in die Akte schreiben, bekommen eine Decke, die beim ersten Mal passt.
Fazit
SDI-Standard-Profiliertoleranzen machen aus einer Coil ASTM A653-Stahl eine Decke, die eine Mannschaft wirklich montieren kann. Die sechs Grenzwerte, Schwindung, Durchbiegung, Flanschebenheit, Lippenhöhe, Rechtwinkligkeit des Endes und Profiltiefe, trennen ein versandfähiges Paneel von einem abgewiesenen. Halten Sie sie mit ausgerichteten Rollenstationen und einem servo-geführten Schnitt und schreiben Sie sie vor der Unterschrift in den Vertrag. Dann setzt sich Ihre Verbunddecke, schweißt und gießt ohne eine einzige Rückfrage.
FAQ
1. Was ist der SDI-Standard für Stahldecken?
Der SDI-Standard ist die Spezifikation des Steel Deck Institute, aktuell als SDI 2019, die die Maßtoleranzen festlegt, die eine Stahl-Geschossdecke nach dem Profilieren halten muss. Sie definiert Grenzwerte für Schwindung, Durchbiegung, Flanschebenheit, Lippenhöhe, Rechtwinkligkeit des Endes und Profiltiefe, damit die Decke auf der Baustelle passt und funktioniert.
2. Welche Materialbasis verwendet SDI 2019?
SDI 2019 setzt voraus, dass die Decke aus verzinktem Stahl nach ASTM A653 gefertigt wird, der den Basismetall und die Beschichtung regelt. Der Standard selbst konzentriert sich auf Form und Maß, nicht auf die Chemie, daher definiert die ASTM-Güte das Rohmaterial, auf das die Toleranzen angewendet werden.
3. Wie hoch ist die Schwindungstoleranz für Stahldecken?
Der SDI-Standard erlaubt 3 bis 6 mm Schwindung je 3 m Paneel, je nach Breitenklasse der Decke. Schwindung ist der Querbogen entlang der Länge. Zu viel Schwindung verhindert, dass die Decke parallel zum tragenden Träger läuft, und öffnet die Seitenlappung.
4. Wie hoch ist die Durchbiegungstoleranz in SDI 2019?
SDI 2019 begrenzt die Durchbiegung auf 1 bis 3 mm, wobei Durchbiegung der senkrechte Bogen über die Paneellänge ist. Kleine Durchbiegung summiert sich über lange Längen und verhindert saubere Stöße in Bauwerksfugen, was die Betondeckendicke ungleichmäßig macht.
5. Was ist Flanschebenheit und warum ist sie wichtig?
Flanschebenheit beschreibt, wie eben die breite Betonauflagefläche bleibt, gehalten auf ±1.5 mm im SDI-Standard. Ein welliger Flansch lässt geschweißte Scherbolzen über die Oberfläche stehen und verringert die Betondeckung unter das Feuerwiderstandsniveau, daher ist die Ebenheit ebenso eine Sicherheits- wie ein Passmaß.
6. Wie hoch ist die Lippenhöhentoleranz?
Der SDI-Standard hält Lippenhöhe und Lippenform auf ±1.0 mm. Die Lippe verriegelt benachbarte Paneele in der Seitenlappung. Eine zu kurze Lippe lässt den Verguss durch, eine zu hohe verhindert, dass sich das nächste Paneel setzt, daher werden Höhe und Form der Lippe beide geprüft.
7. Wie genau ist das Schnittende einer profilierten Decke?
Ein servo-geführter Fliegenschnitt hält die Schnittlänge auf ±0.5 mm und die Rechtwinkligkeit des Endes auf ±1.5 mm bei voller Liniengeschwindigkeit. Rechtwinkligkeit innerhalb von ±1.5 mm lässt zwei Paneele sauber in einer Bauwerksfuge anstoßen, ohne Unterlegstücke oder Zuschnitt auf der Baustelle.
8. Wie kontrolliert die Profiliermaschine diese Toleranzen?
Ausgerichtete Rollenstationen halten Schwindung und Durchbiegung im Band, während ein servo-geführter Schnitt Länge und Rechtwinkligkeit kontrolliert. Gehärtete Rollensätze halten Lippenhöhe und Profiltiefe über die Zeit, und Bandführung zusammen mit Spannung hält den Flansch innerhalb von ±1.5 mm eben.
9. Warum sind Toleranzen für geschweißte Scherbolzen wichtig?
Geschweißte Scherbolzen, durch den Flansch geschossen, bilden die Verbundverbindung zum Träger darunter. Ist der Flansch nicht innerhalb von ±1.5 mm eben, kann die Bolzenpistole den Bolzen nicht rechtwinklig setzen, was Schweißfläche kostet und die vom Ingenieur bemessene Verbundwirkung schwächt.
10. Wie schreibe ich SDI-Toleranzen in einen Kaufvertrag?
Nennen Sie SDI 2019 mit der Materialbasis ASTM A653 und legen Sie fest, dass die Abnahme an der vollen Produktionscoil erfolgt. Listen Sie jeden der sechs Grenzwerte als Bestanden- oder Nichtbestanden-Zeile, definieren Sie Prüfverfahren und Werkzeuge und fügen Sie eine Abhilfe für Coils außerhalb der Toleranz hinzu. Das nimmt der Abnahmeprüfung jede Diskussion.
Zuletzt aktualisiert: 2026-09-16
Änderungsprotokoll des Artikels
- 2026-09-16: 2026-09-16: Erstversion für den Kalenderplatz 2026-09-16 veröffentlicht. 6 SDI-Toleranzen, 3 Tabellen, 9 FAQs.
Auslöser für die nächste Überprüfung
- SDI veröffentlicht eine neue Ausgabe des Stahldecken-Standards
- Eine ASTM A653-Revision ändert die Materialtoleranzbasis
- Beli aktualisiert die Genauigkeitsspezifikationen für Rollenstationen oder Schnittsystem
- Ein Käufer meldet einen wiederkehrenden Passfehler auf der Baustelle, der mit einer Toleranz zusammenhängt




