

Το διάκενο μεταξύ των κυλίνδρων καθορίζει αν ένα προφίλ θα βγει ίσιο ή θα καταλήξει στα απορρίμματα. Πρόκειται για την απόσταση μεταξύ του άνω και του κάτω κυλίνδρου διαμόρφωσης σε κάθε στάντ. Αν ρυθμιστεί λανθασμένα, θα αντιμετωπίζετε ελαττώματα καθ’ όλη τη διάρκεια της βάρδιας.
Οι περισσότεροι χειριστές ρυθμίζουν τα διαστήματα μία φορά κατά την εγκατάσταση και δεν τα αλλάζουν ποτέ ξανά. Αυτή η συνήθεια είναι η αιτία για το μεγαλύτερο μέρος της απόκλισης στην ποιότητα μιας γραμμής παραγωγής.
Ο παρών οδηγός καλύπτει έξι κανόνες αντιστάθμισης του πάχους του υλικού για διάκενο μεταξύ κυλίνδρων διαμόρφωσης με κύλιση. Θα βρείτε τις αρχικές τιμές, τις μεθόδους μέτρησης και την ακριβή στιγμή για τη σύσφιξη ή τη χαλάρωση κάθε στήριξης.
Σωστό διάκενο μεταξύ κυλίνδρων διαμόρφωσης με κύλιση είναι μια ρύθμιση που μπορεί να επαναληφθεί, όχι μια αίσθηση. Εργαλεία διαμόρφωσης ρολού Η ρύθμιση ξεκινά εδώ. Για μια πλήρη εικόνα του μηχανήματος, διαβάστε το εξαρτήματα μηχανής διαμόρφωσης κυλίνδρων οδηγός.
Τι είναι το διάκενο μεταξύ των κυλίνδρων στη διαμόρφωση με κύλινδρο;
Διάκενο μεταξύ κυλίνδρων είναι ο χώρος μεταξύ του άνω και του κάτω κυλίνδρου ενός σταθμού διαμόρφωσης, ο οποίος μετράται όταν οι κύλινδροι είναι κλειστοί και δεν υπάρχει ταινία μεταξύ τους. Καθορίζει κατά πόσο το υλικό καθοδηγείται, συμπιέζεται ή παραμένει ελεύθερο σε κάθε πέρασμα.
Τρία στοιχεία καθορίζουν τα πάντα:
- Το κενό είναι μεγαλύτερο από τη λωρίδα: το υλικό επιπλέει, οι άκρες κυματίζουν, η επαναφορά αυξάνεται.
- Το κενό είναι μικρότερο από τη λωρίδα: οι κύλινδροι ασκούν πίεση, το υλικό λεπταίνει και γρατσουνίζεται.
- Το κενό βρίσκεται κοντά στη λωρίδα: το υλικό καθοδηγείται, οι διαστάσεις διατηρούνται.
Τρεις παράγοντες επηρεάζουν το πραγματικό διάκενο κατά τη διάρκεια της παραγωγής. Το πάχος του εισερχόμενου ρολού ποικίλλει. Οι κύλινδροι θερμαίνονται και διαστέλλονται. Οι κύλινδροι φθείρονται. Για κάθε παράγοντα απαιτείται ο δικός του κανόνας αντιστάθμισης.
Σχεδιασμός κυλίνδρων διαμόρφωσης με κύλιση διορθώνει το αρχικό κενό στο χαρτί. Αυτός ο οδηγός εξηγεί πώς να διαχειριστείτε διάκενο μεταξύ κυλίνδρων διαμόρφωσης με κύλιση σε πραγματικές συνθήκες παραγωγής.
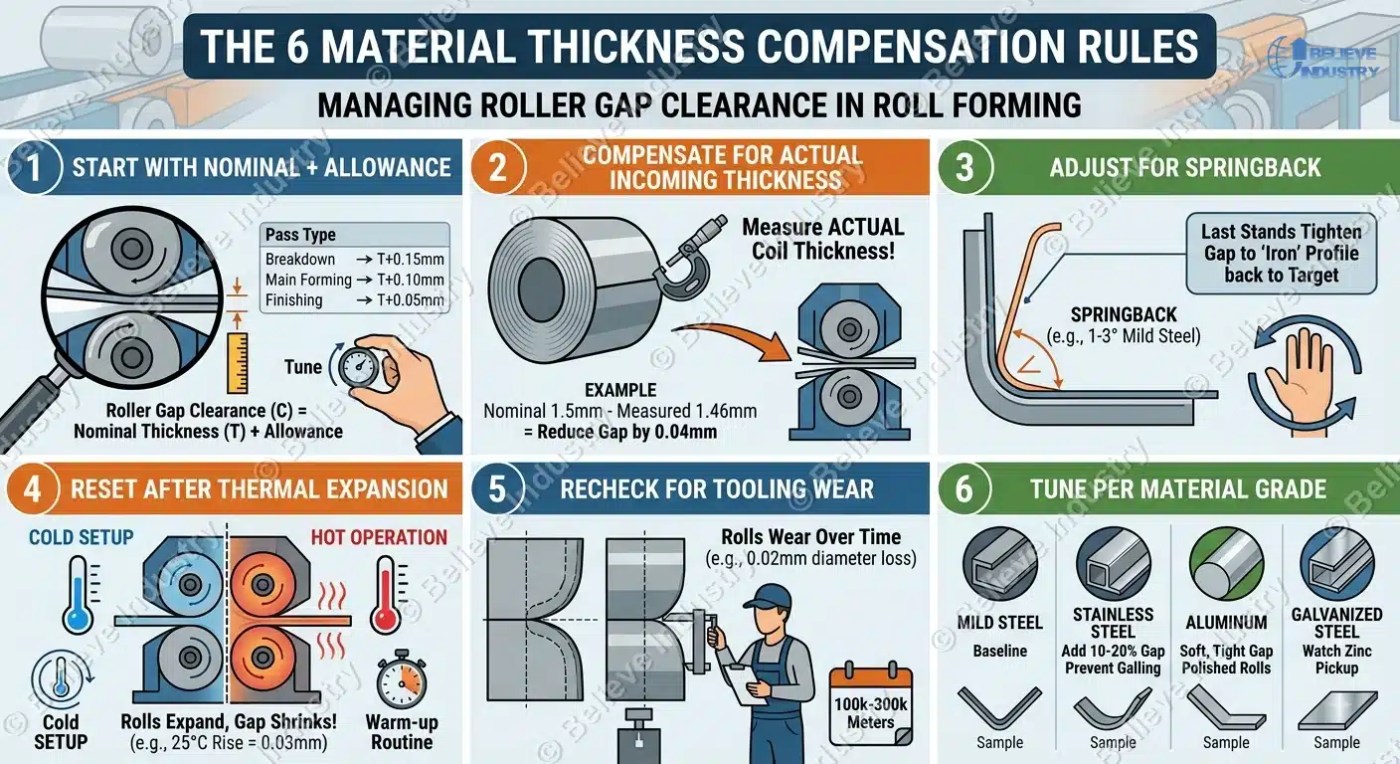
Οι 6 κανόνες αντιστάθμισης του πάχους του υλικού
Κανόνας 1: Ξεκινήστε τον καθορισμό του διακένου μεταξύ των κυλίνδρων διαμόρφωσης με βάση το ονομαστικό πάχος συν ένα περιθώριο ανοχής
Μην ορίζετε ποτέ πέρασμα διαμόρφωσης διάκενο μεταξύ κυλίνδρων ακριβώς στο ονομαστικό πάχος. Η ταινία χρειάζεται χώρο για να «ρέει», αλλιώς οι κύλινδροι την γρατζουνίζουν και την λεπταίνουν.
Χρησιμοποιήστε αυτά τα σημεία εκκίνησης για ένα νέο σετ εργαλείων:
| Τύπος κάρτας | Αρχικό κενό | Σκοπός |
|---|---|---|
| Περάσματα καθοδήγησης και αδράνειας | Ονομαστική τιμή + 0,30 έως 0,50 mm | Κρατήστε τη λωρίδα χωρίς να την αγγίξετε |
| Πάσες διαχωρισμού | Ονομαστική τιμή + 0,10 έως 0,20 mm | Ξεκινήστε την κάμψη των άκρων, αφήστε το μέταλλο να ρέει |
| Κύριες φάσεις διαμόρφωσης | Ονομαστική τιμή + 0,05 έως 0,15 mm | Ελέγξτε το σχήμα, αποφύγετε την αραίωση |
| Περάσματα διαμόρφωσης μεγέθους και φινιρίσματος | Ονομαστική τιμή + 0,00 έως 0,05 mm | Καθορίστε τις τελικές διαστάσεις, σιδερώστε το προφίλ |
Στη συνέχεια, ρυθμίστε σε βήματα των 0,05 mm. Εκτελέστε μια δοκιμαστική λωρίδα, μετρήστε το προφίλ και ρυθμίστε μία βάση κάθε φορά. Αυτή η βασική ρύθμιση ισχύει για κάθε επόμενη εργασία αντιστάθμισης πάχους υλικού.
Κανόνας 2: Αντιστάθμιση του διακένου των κυλίνδρων διαμόρφωσης ανάλογα με το πραγματικό πάχος του εισερχόμενου υλικού
Το πάχος του ρολού δεν είναι ποτέ ακριβώς το ονομαστικό. Οι προμηθευτές ρολών πραγματοποιούν έλαση σύμφωνα με ένα εύρος ανοχής, όχι σύμφωνα με μια συγκεκριμένη τιμή.
Σύμφωνα με το πρότυπο ASTM A568/A568M, το πάχος των ψυχρής έλασης ταινιών κυμαίνεται συνήθως εντός ±5% του ονομαστικού πάχους. Το πάχος των θερμής έλασης ταινιών μπορεί να κυμαίνεται εντός ±10%. Ένα ρολό πάχους 1,5 mm μπορεί να έχει πάχος που κυμαίνεται από 1,42 έως 1,58 mm.
Μετρήστε το πραγματικό πηνίο με μικρόμετρο πριν από τη ρύθμιση. Συγκρίνετέ το με την ονομαστική τιμή. Εφαρμόστε τη διαφορά σε κάθε βάση.
Παράδειγμα: ονομαστικό 1,5 mm, μετρημένο 1,46 mm. Μειώστε κάθε αρχικό διάκενο κατά 0,04 mm. Αν παραλείψετε αυτό το βήμα, τα πρώτα 200 μέτρα θα παραχθούν με ακούσια συμπίεση 0,04 mm, η οποία θα εμφανιστεί ως λέπτυνση και γρατσουνιές.
Ορίστε το διάκενο μεταξύ κυλίνδρων με βάση τη μετρηθείσα τιμή, όχι την παραγγελία αγοράς. Χρειάζονται πέντε λεπτά με ένα μικρόμετρο και εξοικονομείται ένα ολόκληρο πηνίο απορριφθέντων προϊόντων. Αυτή είναι η πιο καθαρή μορφή αντιστάθμισης του πάχους του υλικού.
Κανόνας 3: Ρύθμιση του διακένου μεταξύ των κυλίνδρων για την αντιστάθμιση της επαναφοράς
Η επαναφορά είναι η ελαστική ανάκαμψη της ταινίας μετά τη διαμόρφωση. Ο χάλυβας επιστρέφει εν μέρει από τη γωνία κάμψης που δημιουργούν οι κύλινδροι. Δείτε το Πρότυπο ASTM A568/A568M στο πλαίσιο των ανοχών των μετρητικών οργάνων.
Ο μαλακός χάλυβας ανακάμπτει κατά 1 έως 3 μοίρες ανά κάμψη. Ο χάλυβας υψηλής αντοχής ανακάμπτει περισσότερο. Ο ανοξείδωτος χάλυβας SS304 και SS316 μπορεί να διπλασιάσει αυτό το ποσοστό. Οι κατευθυντήριες οδηγίες του κλάδου από Περιοδικό MetalForming δείχνει ότι ο έλεγχος της επαναφοράς ξεκινά από τα τελευταία στηρίγματα.
Η επαναφορά διευρύνει τις γωνίες των φλαντζών και μεταβάλλει τις διαστάσεις των ποδιών. Οι χειριστές αντισταθμίζουν αυτό το φαινόμενο με δύο τρόπους: είτε υπερκαμπυλώνουν το προφίλ κατά τη διάρκεια της έλασης, είτε μειώνουν το διάκενο του τελικού σταθμού, ώστε η τελευταία πάσα να επαναφέρει το υλικό στις επιθυμητές διαστάσεις.
Εάν οι γωνίες της φλάντζας σας είναι ανοιχτές, μειώστε το διάκενο μεταξύ κυλίνδρων στις δύο τελευταίες θέσεις κατά 0,05 έως 0,10 mm. Εκτελέστε ξανά τη δοκιμαστική λωρίδα. Επαναλάβετε μέχρι η γωνία να σταθεροποιηθεί στην ένδειξη.
Μας springback στη διαμόρφωση με ρολό Ο οδηγός εξηγεί αναλυτικά τις τέσσερις βασικές τεχνικές ελέγχου.
Κανόνας 4: Επαναρύθμιση του διακένου μεταξύ των κυλίνδρων μετά από θερμική διαστολή
Οι κύλινδροι θερμαίνονται καθώς κινείται η γραμμή παραγωγής. Η θερμότητα μεταβάλλει το διάκενο.
Η τριβή στη διεπαφή διαμόρφωσης αυξάνει τη θερμοκρασία του κυλίνδρου κατά 15 έως 30 °C πάνω από τη θερμοκρασία του εργαστηρίου κατά τη διάρκεια μιας συνεχούς λειτουργίας. Ένας κύλινδρος διαμέτρου 200 mm διαστέλλεται κατά περίπου 0,03 mm για κάθε 25 °C αύξηση της θερμοκρασίας. Το διάκενο συρρικνώνεται κατά το ίδιο ποσό.
Μια γραμμή ψύξης που έχει ρυθμιστεί στην ονομαστική τιμή συν 0,10 mm μπορεί να λειτουργήσει στην ονομαστική τιμή συν 0,07 mm μετά από δύο ώρες και, στη συνέχεια, να παρουσιάσει περαιτέρω σύσφιξη καθώς η μετατόπιση συνεχίζεται.
Αντιμετωπίστε το πρόβλημα με μια διαδικασία προθέρμανσης. Αφήστε τη γραμμή να λειτουργεί χωρίς φορτίο ή σε χαμηλή ταχύτητα για 20 έως 30 λεπτά. Ρυθμίστε το διάκενο μεταξύ κυλίνδρων σε θερμοκρασία λειτουργίας. Ελέγξτε ξανά στην αρχή της βάρδιας και μετά από μακρά διαλείμματα.
Κανόνας 5: Ελέγξτε εκ νέου το διάκενο μεταξύ των κυλίνδρων για τυχόν φθορά των εργαλείων
Οι κύλινδροι φθείρονται, και οι φθαρμένοι κύλινδροι μεταβάλλουν την αποτελεσματική διάκενο μεταξύ κυλίνδρων.
Οι κύλινδροι φλάντζας χάνουν 0,02 έως 0,05 mm από τη διάμετρό τους σε εκατοντάδες χιλιάδες μέτρα. Αυτή η φθορά μεταβάλλει τις διαστάσεις του προφίλ κατά 0,1 mm ή και περισσότερο, κάτι που αρκεί για να μην περάσει τον έλεγχο ανοχής.
Εντάξτε τους ελέγχους των διακένων στο πρόγραμμα συντήρησής σας. Επαληθεύστε εκ νέου τα διάκενο μεταξύ κυλίνδρων σε κάθε στάση ανά 100.000 έως 300.000 γραμμικά μέτρα, ή κάθε μία έως δύο εβδομάδες σε μια γραμμή με υψηλή κίνηση. Προμηθευτές εργαλείων όπως Roll-Kraft να δημοσιεύουν τον ίδιο ρυθμό επαναρύθμισης για τα σετ εργαλείων τους.
Όταν η φθορά υπερβαίνει το εύρος ρύθμισης των ροδελών ή των εκκεντρικών, οι κύλινδροι πρέπει να ξανατροχιστούν ή να αντικατασταθούν. Ανατρέξτε στο προληπτική συντήρηση διαμόρφωσης με ρολό ο οδηγός για τα πλήρη προγράμματα, καθώς και το επιθεώρηση διαμόρφωσης ρολού κατάλογος ελέγχου για τα στοιχεία που πρέπει να μετρηθούν.
Κανόνας 6: Ρύθμιση του διακένου των κυλίνδρων ανά ποιότητα υλικού
Τα διαφορετικά υλικά συμπεριφέρονται διαφορετικά υπό τις ίδιες συνθήκες διάκενο μεταξύ κυλίνδρων.
Ο ανοξείδωτος χάλυβας σκληραίνει εύκολα λόγω κατεργασίας και δημιουργεί εύκολα εκδορές. Απαιτεί 10 έως 20 τοις εκατό μεγαλύτερο περιθώριο διακένου σε σχέση με τον ανθρακούχο χάλυβα στην ίδια πέραση. Το αλουμίνιο είναι μαλακό και σημαδεύεται εύκολα, οπότε απαιτεί στενά και καθαρά διακένια με γυαλισμένους κυλίνδρους. Ο γαλβανισμένος χάλυβας φέρει επίστρωση ψευδαργύρου η οποία μεταφέρεται στους κυλίνδρους όταν το διάκενο είναι πολύ στενό.
Ξεκινήστε με αυτές τις τιμές σε μια λωρίδα πάχους 1,0 mm:
| Υλικό | Διαφορά ανάλυσης | Διάκενο διαμόρφωσης | Σημειώσεις |
|---|---|---|---|
| Μαλακός χάλυβας St37/St52 | Ονομαστική τιμή + 0,15 mm | Ονομαστική τιμή + 0,10 mm | Τυπική γραμμή αναφοράς |
| Γαλβανισμένος χάλυβας G90 | Ονομαστική τιμή + 0,15 mm | Ονομαστική τιμή + 0,10 mm | Παρακολουθήστε τη συσσώρευση ψευδαργύρου, διατηρήστε καθαρά τα κενά |
| Ανοξείδωτος χάλυβας SS304/316 | Ονομαστική τιμή + 0,18 mm | Ονομαστική τιμή + 0,12 mm | 10-20%: μεγαλύτερο διάκενο, αποτρέπει τη δημιουργία εξογκωμάτων |
| Αλουμίνιο 5052 | Ονομαστική τιμή + 0,10 mm | Ονομαστική τιμή + 0,05 mm | Μαλακοί, σφιχτοί κύλινδροι, γυαλισμένοι |
Ο κανόνας 6 σχετίζεται με την επιλογή υλικών. Ο υλικό διαμόρφωσης ρολού Η σύγκριση αφορά το χάλυβα σε σχέση με το αλουμίνιο, και η ελάσματα ανοξείδωτου χάλυβα διαμόρφωσης Ο οδηγός περιγράφει λεπτομερώς τις ειδικές απαιτήσεις όσον αφορά τα εργαλεία. Η ποιότητα του χάλυβα των κυλίνδρων έχει επίσης σημασία, οπότε εξετάστε το σύγκριση υλικών κυλίνδρων.
Πώς να μετρήσετε και να ρυθμίσετε το διάκενο των κυλίνδρων σε 6 βήματα
Το βασικό εργαλείο είναι το παχύμετρο. Έχει ακρίβεια μέτρησης 0,01 mm και λειτουργεί στις περισσότερες βάσεις. Για διαστήματα υπό πίεση, χρησιμοποιήστε τη μέθοδο του σύρματος μολύβδου: τοποθετήστε ένα κοντό σύρμα κατά μήκος της επιφάνειας του κυλίνδρου, κλείστε τους κυλίνδρους και μετρήστε το σύρμα που έχει ισιωθεί.
- Διακόψτε τη λειτουργία της γραμμής παραγωγής και ασφαλίστε τον κινητήρα. Ακολουθήστε τις διαδικασίες ασφάλισης και σήμανσης (LOTO) πριν από οποιαδήποτε ρύθμιση.
- Καθαρίστε τις επιφάνειες των κυλίνδρων. Η βρωμιά και το λάδι αλλοιώνουν την ένδειξη.
- Τοποθετήστε το παχύμετρο στη γραμμή κέντρου κύλισης και στα δύο άκρα της επιφάνειας κύλισης.
- Συγκρίνετε κάθε μέτρηση με τον πίνακα αναφοράς για τη συγκεκριμένη διαδρομή.
- Ρυθμίστε το διάκενο με ροδέλες, εκκεντρικούς δακτυλίους ή βιδωτά στοιχεία. Περιστρέφετε μόνο μία βάση κάθε φορά.
- Κάντε μια δοκιμαστική εκτύπωση. Μετρήστε το προφίλ με ένα παχύμετρο. Επαναλάβετε τη διαδικασία μέχρι οι διαστάσεις να ταιριάζουν με την εκτύπωση.
Καταγράψτε κάθε ρύθμιση. Ένας γραπτός πίνακας αποκλίσεων μετατρέπει μια τυχαία ρύθμιση σε μια διαδικασία που μπορεί να επαναληφθεί. Συνεπής διάκενο μεταξύ κυλίνδρων διαμόρφωσης με κύλιση ξεκινά με την πειθαρχία στις μετρήσεις.
Πίνακας αντιμετώπισης προβλημάτων στο διάκενο των κυλίνδρων
Χρησιμοποιήστε αυτόν τον πίνακα όταν ένα διάκενο μεταξύ κυλίνδρων Το πρόβλημα εμφανίζεται στη γραμμή.
| Ελάττωμα | Πιθανότερη αιτία | Διόρθωση διαφοράς |
|---|---|---|
| Κυματώδης άκρη στη μία πλευρά | Το κενό είναι πολύ μεγάλο από εκείνη την πλευρά | Σφίξτε αυτή τη βάση κατά 0,05 mm |
| Γρατσουνιές στην επιφάνεια | Το κενό είναι πολύ μικρό, το φορτηγάκι κουνιέται | Χαλαρώστε κατά 0,05 mm, καθαρίστε τους κυλίνδρους |
| Αραίωση προφίλ | Διάκενο κάτω από το πάχος του υλικού | Χαλαρώστε μέχρι την ονομαστική τιμή συν το περιθώριο ανοχής |
| Γωνία ανοιχτής φλάντζας | Η επαναφορά δεν αντισταθμίζεται | Σφίξτε τις δύο τελευταίες βάσεις κατά 0,05-0,10 mm |
| Απόκλιση διαστάσεων κατά τη διάρκεια μιας βάρδιας | Η θερμική διαστολή δεν έχει επαναρυθμιστεί | Ελέγξτε ξανά τα κενά μετά την προθέρμανση |
Εάν τα ελαττώματα παραμένουν μετά τη διόρθωση του διαστήματος, πρέπει να υποψιαστείτε ότι το πρόβλημα βρίσκεται στο ίδιο το προφίλ του κυλίνδρου. Α αλλαγή προφίλ είναι η κατάλληλη στιγμή για να επαληθευτεί εκ νέου κάθε έγκριση από την αρχή. Η εμπειρία από την παραγωγή Ο Κατασκευαστής επιβεβαιώνει ότι τα περισσότερα προβλήματα ρύθμισης οφείλονται στο κενό μεταξύ των εργαλείων και όχι στο μηχάνημα.
FAQ
Διάκενο μεταξύ κυλίνδρων είναι ο χώρος μεταξύ του άνω και του κάτω κυλίνδρου ενός σταθμού διαμόρφωσης, ο οποίος μετράται όταν οι κύλινδροι είναι κλειστοί και δεν υπάρχει υλικό μεταξύ τους. Καθορίζει το βαθμό στον οποίο η ταινία καθοδηγείται, συμπιέζεται ή αφήνεται ελεύθερη σε κάθε πέρασμα.
Οι περισσότερες διαδρομές διαμόρφωσης ξεκινούν από το ονομαστικό πάχος του υλικού συν 0,05 έως 0,15 mm, ενώ οι διαδρομές καθοδήγησης εκτελούνται με πάχος συν 0,30 έως 0,50 mm. Η ακριβής τιμή εξαρτάται από την ποιότητα του υλικού, τη λειτουργία της διαδρομής και την ταχύτητα της γραμμής.
Ένα υπερβολικά στενό διάκενο μεταξύ των κυλίνδρων συμπιέζει τη λωρίδα, προκαλώντας λέπτυνση του υλικού, γρατσουνιές στην επιφάνεια και συσσώρευση ψευδαργύρου στον επικαλυμμένο χάλυβα. Σε σοβαρές περιπτώσεις, αυτό προκαλεί διακοπή της γραμμής παραγωγής ή μόνιμες φθορές στους κυλίνδρους.
Ένα υπερβολικά χαλαρό διάκενο μεταξύ των κυλίνδρων επιτρέπει στη λωρίδα να «αιωρείται» μεταξύ των κυλίνδρων, προκαλώντας κυματώσεις στις άκρες, καμπύλη στο προφίλ και ασταθείς διαστάσεις. Επίσης, αυξάνεται η επαναφορά, καθώς οι τελευταίοι στάντ δεν ελέγχουν πλέον το υλικό.
Μετράς διάκενο μεταξύ κυλίνδρων με παχύμετρο στη γραμμή κέντρου κύλισης και στα δύο άκρα της επιφάνειας κύλισης, ή με τη μέθοδο του καλωδίου μέτρησης για διακένους υπό φορτίο. Τα παχύμετρα έχουν ακρίβεια μέτρησης 0,01 mm.
Ναι. Το πάχος των ταινιών ψυχρής έλασης μπορεί να παρουσιάζει απόκλιση ±5% από το ονομαστικό πάχος, ενώ στις ταινίες θερμής έλασης η απόκλιση μπορεί να φτάσει το ±10%, οπότε ένα ρολό πάχους 1,5 mm μπορεί στην πραγματικότητα να έχει πάχος από 1,42 έως 1,58 mm. Μετρήστε το πραγματικό πάχος και προσαρμόστε κάθε διάκενο ανάλογα με τη διαφορά.
Σφίξτε τα δύο τελευταία στάδια διαμόρφωσης κατά 0,05 έως 0,10 mm, έτσι ώστε οι τελικές περάσεις να επαναφέρουν τη φλάντζα στη γωνία-στόχο. Ο μαλακός χάλυβας αναπηδά κατά 1 έως 3 μοίρες ανά κάμψη, ενώ ο ανοξείδωτος χάλυβας μπορεί να αναπηδήσει διπλάσια.
Ελέγξτε ξανά το διάκενο μεταξύ κυλίνδρων σε κάθε βάση ανά 100.000 έως 300.000 γραμμικά μέτρα, ή κάθε μία έως δύο εβδομάδες σε συνεχή γραμμή παραγωγής. Επίσης, επαναελέγξτε μετά την προθέρμανση, μετά από αλλαγές εργαλείων και όποτε εμφανίζεται κάποιο ελάττωμα.
Οι ανοξείδωτοι χάλυβες SS304 και SS316 απαιτούν 10 έως 20 τοις εκατό μεγαλύτερο περιθώριο διακένου σε σχέση με τον ανθρακούχο χάλυβα στην ίδια πάσα, προκειμένου να αποφευχθούν τα σημάδια τριβής και σκλήρυνσης λόγω κατεργασίας. Ξεκινήστε από την ονομαστική τιμή συν 0,12 έως 0,18 mm σε λωρίδα πάχους 1,0 mm.
Αρ. Οι πέρασμα οδήγησης εκτελούνται με χαλαρό πέρασμα, με απόκλιση από την ονομαστική τιμή κατά +0,30 έως 0,50 mm, οι πέρασμα διαχωρισμού με απόκλιση κατά +0,10 έως 0,20 mm, ενώ οι πέρασμα διαστασιολόγησης εκτελούνται με το πιο σφιχτό πέρασμα, με απόκλιση από την ονομαστική τιμή κατά +0,05 mm. Κάθε πέρασμα έχει διαφορετικό σκοπό.
Συμπεράσμα
Διάκενο μεταξύ κυλίνδρων είναι η ρύθμιση με τη μεγαλύτερη επίδραση σε μια γραμμή διαμόρφωσης με κύλινδρο. Αν γίνει σωστά, τα προφίλ παραμένουν εντός των ορίων ανοχής καθ’ όλη τη διάρκεια της βάρδιας. Αν γίνει λάθος, εμφανίζονται όλα τα πιθανά ελαττώματα.
Ξεκινήστε από την ονομαστική διάμετρο συν ένα περιθώριο. Λάβετε υπόψη το πραγματικό πάχος του πηνίου, την επαναφορά, τη θερμότητα και τη φθορά. Προσαρμόστε ανάλογα με την ποιότητα του υλικού. Επαναμετρήστε σύμφωνα με ένα χρονοδιάγραμμα.
Αυτοί οι έξι κανόνες αντιστάθμισης του πάχους του υλικού είναι εύκολο να εφαρμοστούν. Μετατρέπουν τη ρύθμιση από μια διαδικασία που βασίζεται σε εικασίες σε μια επαναλαμβανόμενη διαδικασία που μπορεί να ακολουθήσει οποιοσδήποτε χειριστής.
Όταν αναβαθμίζετε μια γραμμή παραγωγής ή αγοράζετε ένα νέο μηχάνημα, ζητήστε από τον προμηθευτή έναν τεκμηριωμένο πίνακα αποστάσεων για κάθε προφίλ. Η Beli Rollforming έχει κατασκευάσει εξατομικευμένα μηχανήματα διαμόρφωσης με κύλινδρο για πελάτες σε περισσότερες από 20 χώρες τα τελευταία 15 και πλέον χρόνια. Κάθε μηχάνημα παραδίδεται με τεκμηρίωση για τα εργαλεία και υποστήριξη για τη ρύθμιση. Επικοινωνήστε μαζί μας για το επόμενο μηχανή σχηματισμού ρολού.