


Introdução
Uma perfiladeira pode produzir milhares de metros de perfis de precisão por dia. Sem um operador devidamente treinado, a mesma máquina se torna uma fonte de sucata, tempo de inatividade e riscos de segurança. O treinamento de operador de conformação a frio é a base de uma produção rentável, segura e consistente. Pule-o, e você paga por isso a cada turno.
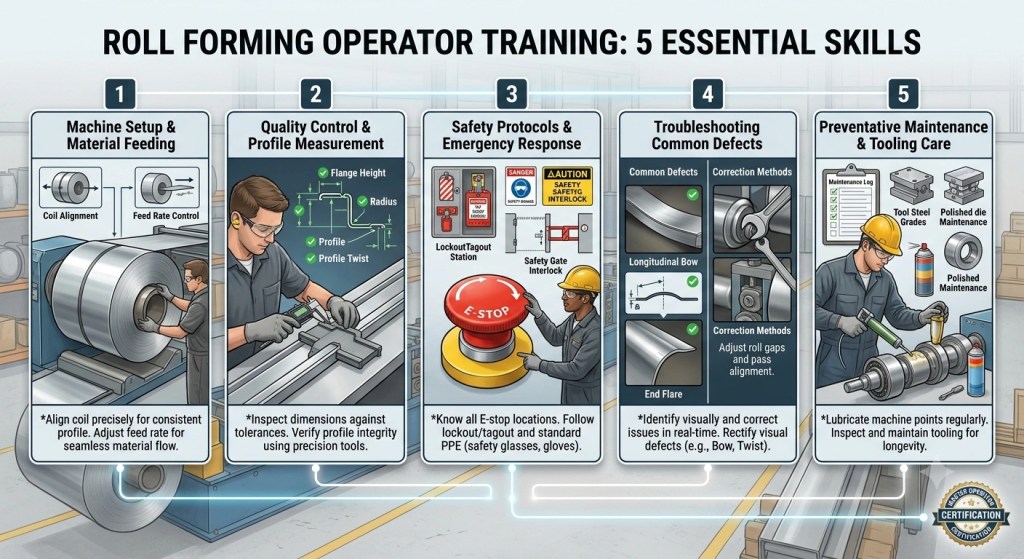
Todo operador de perfiladeira deve desenvolver competências específicas antes de operar uma linha de produção sozinho. Se você opera uma linha de conformação a frio de eletrocalha ou um máquina para terças Z, as habilidades centrais permanecem as mesmas. Um treinamento completo de operador de conformação a frio transforma um iniciante em um operador confiante, seguro e produtivo.
Este guia aborda as cinco competências que todo operador de perfiladeira deve dominar. A Beli Rollforming, com experiência desde 2005 na exportação de máquinas para 50+ países nos EUA, na Europa e na Austrália, formou operadores em todo o mundo. Condensamos essa experiência nesta referência prática.
Treinamento de operador de conformação a frio em números:
- A qualidade da configuração responde por 80% da precisão final do perfil
- Operadores treinados alcançam 1–3% de sucata na primeira corrida, contra 10–25% para não treinados
- Operadores não treinados causam 12–20 horas de inatividade por mês, contra menos de 4 horas para treinados
- Verificações diárias de manutenção estendem a vida útil da ferramental em 30–50%
- A competência básica do operador requer 3–5 dias de treinamento prático
Habilidade 1: Configuração da máquina e alimentação de material
Por Que a Configuração Importa
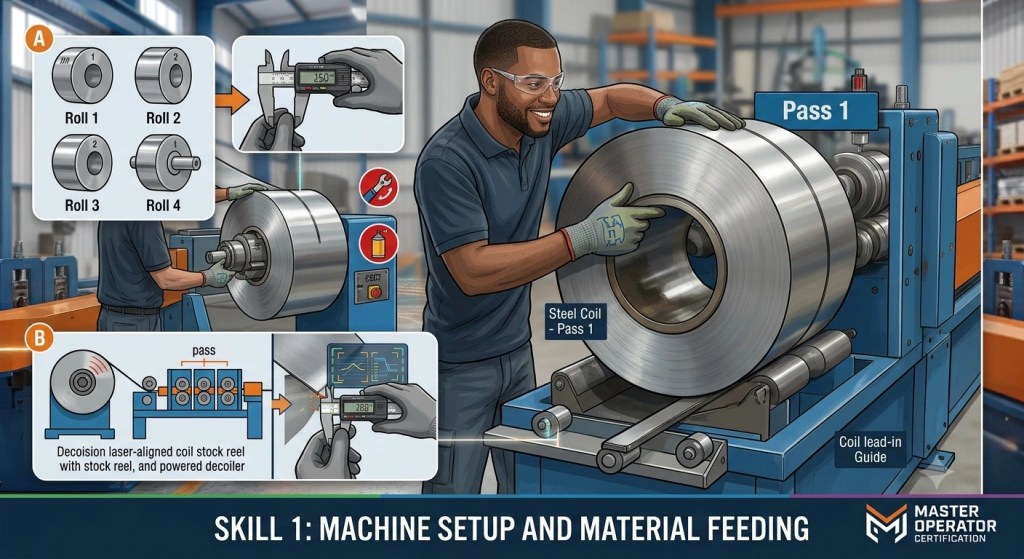
A configuração adequada da máquina determina 80% da qualidade da sua produção. Um guia de entrada desalinhado, uma tensão de bobina incorreta ou uma sequência de passagens errada cria defeitos que se propagam por toda a linha de conformação. É por isso que o treinamento de operador de conformação deve começar com fundamentos de configuração. O operador de máquina que domina a configuração controla a qualidade de cada perfil que segue.
De acordo com Diretrizes da OSHA para proteção de máquinas, a configuração incorreta está entre as principais causas de falhas de qualidade e lesões de operadores em equipamentos de conformação de metais.
Tarefas Principais de Configuração
Um operador de máquina de conformação treinado deve executar estas etapas de configuração com confiança:
- Carregamento da bobina e ajuste do desbobinador. Carregue a bobina de aço no desbobinador, ajuste a tensão e alinhe a linha central da tira com o guia de entrada.
- Posicionamento do guia de entrada. Ajuste a largura e a altura do guia de entrada para corresponder exatamente às dimensões da tira.
- Verificação da estação de roletes. Percorra cada estação de conformação para confirmar que as posições dos roletes correspondem ao diagrama de flor para o perfil alvo.
- Execução de teste prévio. Faça passar 2–3 metros de tira em baixa velocidade para verificar torção, empenamento ou desvio dimensional antes da produção completa.
| Tarefa de Configuração | Erro Comum | Consequência |
|---|---|---|
| Centralização da bobina | Bobina descentralizada | Tira vaga, trincas nas bordas |
| Largura do guia de entrada | Muito largo | O perfil torce ou empena |
| Alinhamento dos roletes | Verificação de estação ignorada | Erros dimensionais a jusante |
| Duração do teste | Pular o teste | Sucata em massa no primeiro lote |
Dica de Manuseio de Material
Inspecione sempre a bobina quanto a danos nas bordas, ferrugem ou ondulação antes de alimentar. Uma bobina danificada produz defeitos desde o primeiro metro. A norma ASTM A1008/A1008M define a qualidade de superfície aceitável para aço laminado a frio usado na conformação.
Habilidade 2: Controle de qualidade e medição do perfil
Verificações de qualidade em linha
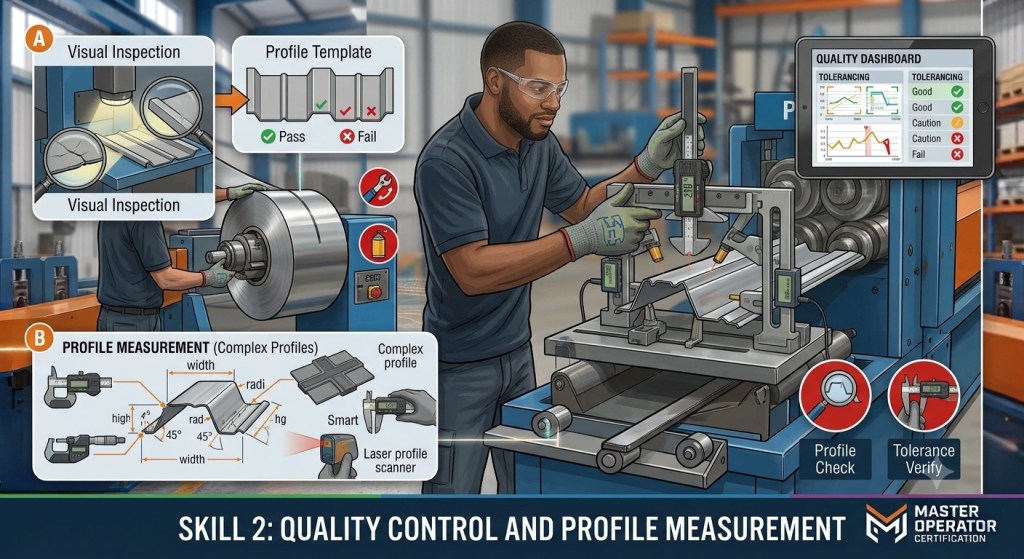
Um operador de perfiladeira deve verificar as dimensões do perfil continuamente — não apenas ao final da corrida. O treinamento de operador de conformação a frio ensina os operadores a detectar desvios cedo e ajustar durante a corrida.
Principais medições a acompanhar:
- Dimensões da seção transversal. Largura, altura e comprimentos das abas em relação à tolerância do desenho (tipicamente ±0,5 mm).
- Retilineidade. Verifique flexão, torção ou camber usando uma régua em uma amostra de 3 metros.
- Qualidade da superfície. Inspecione quanto a riscos, marcas de rolos ou contaminação por óleo.
- Padrões de furos. Se a linha inclui perfuração em linha, verifique a posição e o diâmetro dos furos.
| Tipo de defeito | Método de detecção | Ajuste |
|---|---|---|
| Torção | Gire a amostra sobre mesa plana | Ajuste as 2–3 últimas estações |
| Flexão (para cima/baixo) | Verificação com régua | Eleve ou abaixe os rolos superiores |
| Camber (esquerda/direita) | Meça em relação a uma linha reta | Ajuste os guias laterais |
| Desvio dimensional | Medição com paquímetro | Ajuste fino dos espaços entre estações |
| Marcas superficiais | Inspeção visual | Limpe ou substitua os rolos |
Quando parar a linha
Se qualquer medição desvia além da tolerância, o operador deve parar a linha imediatamente. Continuar a produzir material fora de especificação desperdiça bobina e cria custos de retrabalho a jusante. Como a revista The Fabricator observa, a detecção precoce economiza tanto material quanto tempo de máquina.
Habilidade 3: Protocolos de segurança e resposta a emergências
Regras de segurança inegociáveis
A segurança não é um módulo separado no treinamento de operador de conformação a frio. Ela está entrelaçada em cada habilidade. Todo operador de perfiladeira deve entender e praticar estes protocolos antes de tocar na máquina:
- Nunca coloque a mão na área de conformação enquanto a linha estiver em operação. Pontos de esmagamento entre rolos superiores e inferiores podem esmagar dedos em milissegundos.
- Bloqueio e etiquetagem (LOTO) antes de qualquer ajuste. Ao ajustar rolos, limpar a linha ou desobstruir um travamento, a máquina deve estar totalmente desenergizada e sinalizada.
- Use os EPIs exigidos. Óculos de segurança, botas de biqueira de aço e proteção auricular são requisitos mínimos perto de uma máquina de perfilagem de rolos.
- Conheça os locais de parada de emergência. Todo operador deve localizar todos os botões de parada de emergência antes de iniciar a linha. Teste-os durante o checklist diário pré-inicialização.
| Perigo | Nível de risco | Resposta exigida |
|---|---|---|
| Ponto de esmagamento nas estações de rolos | Alto | Nunca se aproxime durante a operação |
| Lâmina de guilhotina voadora | Alto | Fique atrás da proteção durante o corte |
| Chicoteamento da ponta da bobina | Médio | Fixe a cauda da bobina antes de desbobinar |
| Liberação de pressão hidráulica | Médio | Siga o LOTO antes da manutenção |
| Ruído acima de 85 dB | Médio | Use proteção auricular |
Passos de resposta a emergências
Se ocorrer um ferimento ou falha de equipamento:
- Pressione o botão de parada de emergência mais próximo imediatamente.
- Solicite primeiros socorros ou atendimento médico se alguém se ferir.
- Não reinicie a máquina até que a causa seja identificada e corrigida.
- Documente o incidente de acordo com o procedimento de notificação da sua instituição.
Norma OSHA 1910.147 regula os procedimentos de bloqueio e etiquetagem para toda a manutenção de máquinas. A conformidade é obrigatória em instalações dos EUA e representa a melhor prática em qualquer lugar.

Habilidade 4: Solução de problemas de defeitos comuns
O operador como primeiro respondente
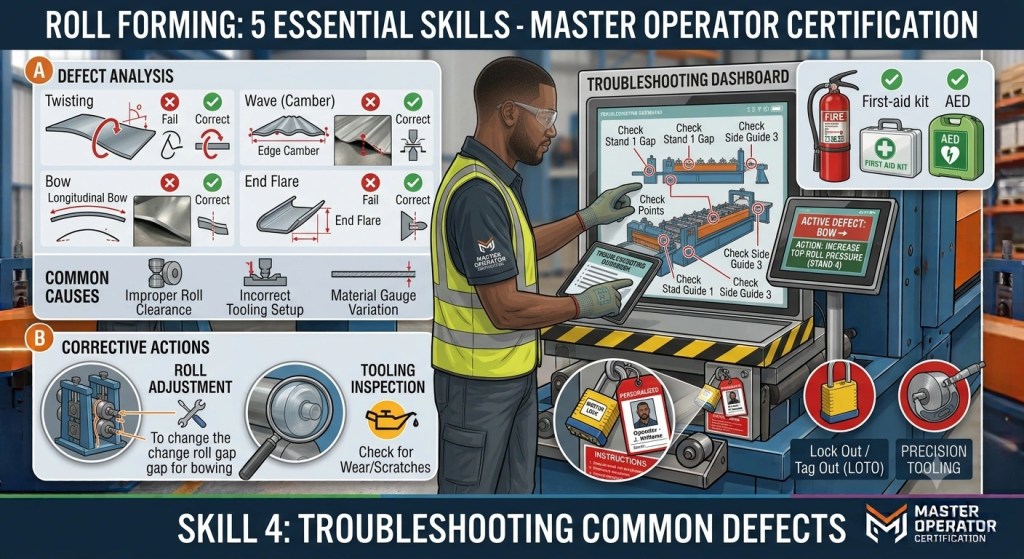
Quando surgem defeitos no perfil, o operador de perfiladeira é a primeira pessoa no local. Esperar por um engenheiro de manutenção desperdiça tempo de produção. Um treinamento de qualidade de operador de conformação a frio deve capacitar os operadores a diagnosticar e corrigir os problemas mais comuns, transformando cada operador em um primeiro respondente capaz na linha.
Principais 5 defeitos e correções
| # | Defeito | Causa provável | Correção pelo operador |
|---|---|---|---|
| 1 | Fim da chama | Sobre-conformação na última estação | Reduza a pressão na passada final |
| 2 | Torção | Pressão lateral desigual | Ajuste os rolos laterais simetricamente |
| 3 | Riscos na superfície | Rolos sujos ou danificados | Limpe os rolos; inspecione quanto a entalhes |
| 4 | Onda ou flambagem | Tensão interna excessiva | Reduza o ângulo de conformação por passada |
| 5 | Comprimento inconsistente | Falha de encoder ou sensor | Verifique o alinhamento do encoder; recalibre |
Método sistemático de solução de problemas
Um operador de conformação a frio treinado deve seguir esta sequência:
- Identifique o defeito claramente. É torção, flexão, flangeamento, dano à superfície ou desvio dimensional?
- Localize a estação de origem. Faça uma amostra curta e verifique o perfil em cada estação para encontrar onde o defeito começa.
- Faça um ajuste de cada vez. Altere um único espaço entre rolos ou posição de guia e então re-teste. Várias alterações simultâneas tornam impossível identificar o que funcionou.
- Registre a correção. Registre o ajuste na folha de configuração da máquina para que o próximo operador não precise repetir o ciclo de solução de problemas.
O As normas CEN para perfis de aço conformado a frio fornecem referências de tolerância que ajudam os operadores a determinar se um ajuste trouxe o perfil de volta à especificação.
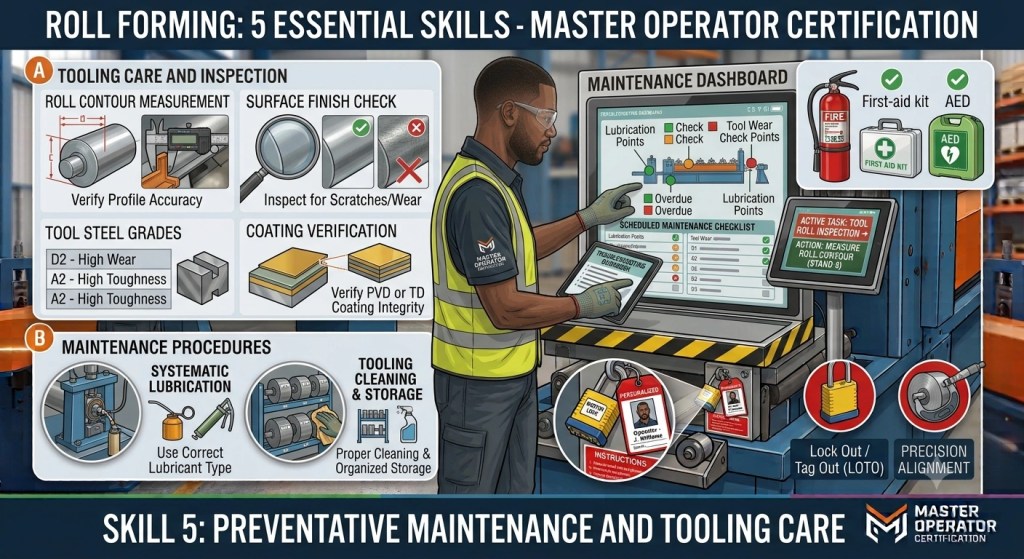
Habilidade 5: Manutenção preventiva e cuidados com a ferramental
Checklist de manutenção diária
O treinamento de operador de conformação a frio deve incluir manutenção preventiva prática. O operador que usa a máquina diariamente é a melhor pessoa para detectar sinais precoces de desgaste. Pular as verificações diárias leva a um declínio gradual da qualidade que passa despercebido até que as taxas de sucata subam.
| Verificar | Frequência | O que Procurar |
|---|---|---|
| Condição da superfície dos rolos | Diário | Riscos, picadas, acúmulo |
| Temperatura dos mancais | Diário | Calor ou vibração excessivos |
| Nível de óleo hidráulico | Diário | Abaixo da marca mínima |
| Pontos de lubrificação | Diário | Graxa em todos os encaixes marcados |
| Tensão de correia e corrente | Semanalmente | Folga, desgaste, desalinhamento |
| Conexões elétricas | Mensal | Fios soltos, corrosão |
| Condição da lâmina de corte | Semanalmente | Embotamento, lascamento |
Nosso detalhado guia de manutenção preventiva para conformação de rolos fornece checklists completas diárias, mensais e anuais com intervalos específicos para cada componente.
Essenciais do cuidado com a ferramental
A ferramental de conformação a frio é o coração da máquina. Rolos danificados produzem perfis defeituosos a partir do momento em que são instalados. Todo operador de perfiladeira deve seguir estas regras de cuidado com a ferramental:
- Nunca force rolos nos eixos. Os rolos devem deslizar para o eixo suavemente. Forçar cria microdanos que degradam a superfície de conformação.
- Armazene os rolos adequadamente. Quando não estiverem em uso, os rolos devem ser armazenados em prateleiras em um ambiente seco e limpo. Empilhar rolos no chão provoca danos à superfície.
- Limpe os rolos após cada corrida. Remova óleo, poeira metálica e detritos com um pano macio. Nunca use pads abrasivos que risquem a superfície de conformação.
- Inspecione os rolos antes da instalação. Verifique quanto a entalhes, corrosão ou desgaste dimensional. Um rolo danificado deve ser substituído ou reformado antes do uso.
Como o AISC Steel Construction Manual destaca que a precisão em perfis conformados a frio começa com a precisão na ferramental que os cria.
Comparação: Operadores treinados vs não treinados
| Métrica | Operador treinado | Operador não treinado |
|---|---|---|
| Tempo de configuração | 20–40 minutos | 60–120 minutos |
| Taxa de sucata na primeira corrida | 1–3% | 10–25% |
| Velocidade de detecção de defeitos | Minutos | Horas ou perdida inteiramente |
| Incidentes de segurança por ano | Próximo de zero | 2–5 incidentes menores |
| Tempo de inatividade da máquina por mês | <4 horas | 12 a 20 horas |
| Vida útil da ferramental | Vida nominal completa | 30–50% reduzida |
A diferença é dramática. Um operador de perfiladeira treinado produz mais, desperdiça menos e permanece seguro. Um treinamento adequado de operador de conformação a frio se paga no primeiro mês de produção. As economias se acumulam a cada mês seguinte.
Como a Beli Rollforming apoia o treinamento de operadores
A Beli Rollforming não apenas embarca máquinas. Nós ajudamos sua equipe a operá-las. Cada máquina que entregamos inclui:
- Comissionamento e treinamento no local. Nossos engenheiros visitam suas instalações, configuram a máquina e treinam seus operadores nas cinco habilidades abordadas neste guia.
- Biblioteca de treinamento em vídeo. Fornecemos passo a passo gravados para procedimentos de configuração, ajuste e manutenção específicos do seu modelo de máquina.
- Documentação de configuração. Cada máquina é enviada com folhas de configuração detalhadas, diagramas de flor e especificações de tolerância, personalizados para seus perfis.
- Suporte remoto de solução de problemas. Se um operador encontrar um defeito que não consegue resolver, nossos engenheiros fornecem orientação em tempo real via chamada de vídeo.
Com experiência de fabricação desde 2005 no setor de perfilagem e máquinas em operação em 50+ países, principalmente nos EUA, na Europa e na Austrália, a Beli Rollforming entende que a preparação do operador é tão importante quanto a qualidade da máquina. Como automação em conformação por rolos Com os avanços tecnológicos, o papel do operador passa do controle manual para o monitoramento do sistema. Mas as habilidades fundamentais continuam sendo cruciais. Uma ótima máquina com um operador sem treinamento adequado apresenta desempenho inferior. É por isso que investimos em treinamento de operador de conformação a frio como parte de cada entrega.
Perguntas frequentes
A competência básica exige 3–5 dias de treinamento prático. A proficiência completa, incluindo solução de problemas e manutenção, desenvolve-se ao longo de 2–3 meses de experiência diária de produção.
Sim. A maioria das perfiladeiras é projetada para operação por um único operador. O operador gerencia a alimentação da bobina, monitora a qualidade e cuida do empilhamento de corte em uma única estação de controle.
Nenhuma formação formal é exigida. Aptidão mecânica, atenção aos detalhes e disposição para seguir protocolos de segurança são as qualificações essenciais. O treinamento de operador de conformação a frio fornece o conhecimento técnico.
Paquímetros e bitolas devem ser verificados em relação a padrões mestres pelo menos semanalmente. Tolerâncias de produção de ±0,5 mm exigem instrumentos precisos a ±0,1 mm ou melhor.
Pular a corrida de teste. Novos operadores frequentemente saltam para a produção em velocidade máxima sem fazer antes uma amostra curta. Esta é a maior fonte isolada de sucata no primeiro lote.
Sim. Oferecemos treinamento em inglês e podemos providenciar suporte em outros idiomas para os principais mercados. Nossos engenheiros possuem vistos de trabalho válidos para os EUA, Austrália e diversos países europeus e do Oriente Médio.
A certificação OSHA 10-Hour General Industry é recomendada para instalações dos EUA. Na Europa, os operadores devem estar familiarizados com os requisitos de segurança CE conforme EN 60204-1 para a segurança de equipamentos elétricos em máquinas.
O operador pausa a linha, fixa a cauda da bobina no desbobinador, carrega a nova bobina, alinha a tira com a linha central do guia de entrada e faz uma amostra de teste de 2 metros antes de retomar a velocidade máxima.
Esta é uma violação séria de segurança. A máquina deve ser desenergizada e bloqueada antes de qualquer ajuste físico. Ajustar rolos com a máquina energizada, mesmo parada, apresenta risco de partida acidental e ferimentos.
Com certeza. A limpeza e inspeção diárias estendem a vida útil dos rolos em 30–50%. Rolos sujos ou negligenciados desgastam mais rápido, produzem perfis piores e exigem substituição mais precoce. Isso reduz diretamente sua lucratividade.
Histórico de alterações
| Data | Versão | Mudar |
|---|---|---|
| 2026-07-02 | 1.0 | Publicação inicial |
Próximos gatilhos de revisão
- Atualizações da OSHA sobre padrões de proteção de máquinas ou LOTO
- Novas normas de tolerância ASTM ou CEN para perfis conformados a frio
- Atualizações do programa de treinamento da Beli Rollforming ou novos modelos de máquina adicionados
- Comentários de leitores indicando áreas de habilidade do operador ausentes
- Mudanças significativas na tecnologia de automação da conformação a frio que afetam as responsabilidades do operador



 Português