


Introducción
Una máquina perfiladora puede producir miles de metros de perfiles de precisión por día. Sin un operario debidamente capacitado, esa misma máquina se convierte en una fuente de material de desecho, tiempos de inactividad y riesgos de seguridad. La capacitación de operarios en conformado por rodillos es la base de una producción rentable, segura y constante. Omitirla le cuesta a cada turno.
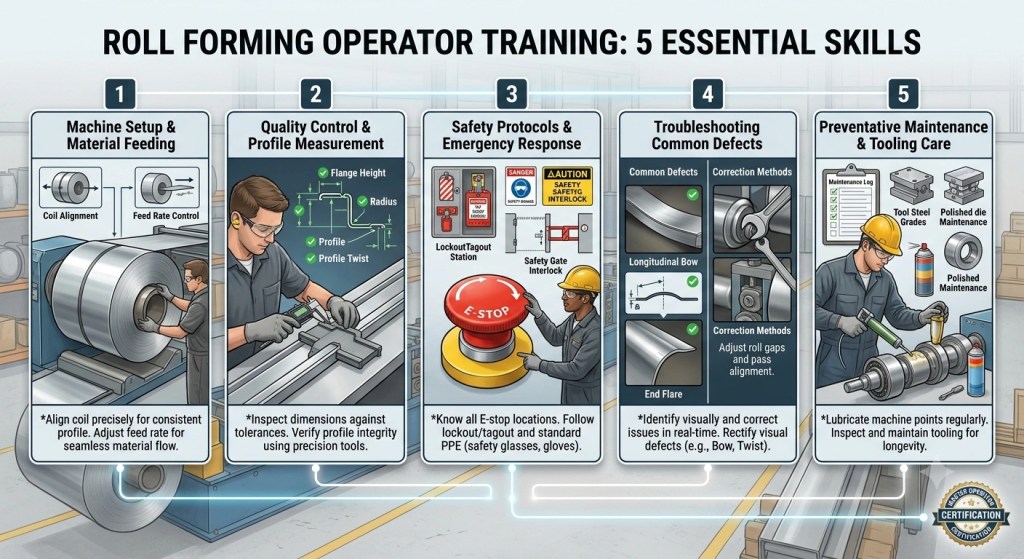
Todo operario de máquina perfiladora debe desarrollar competencias específicas antes de operar una línea de producción en solitario. Ya opere una línea de conformado por rodillos para bandeja de cable o una máquina para correas Z, las habilidades básicas son las mismas. Una capacitación integral de operarios en conformado por rodillos convierte a un principiante en un operario seguro, confiado y productivo.
Esta guía cubre las cinco competencias que todo operario de perfiladoras debe dominar. Beli Rollforming, con experiencia desde 2005 exportando máquinas a 50+ países de EE. UU., Europa y Australia, ha formado a operarios de todo el mundo. Hemos condensado esa experiencia en esta referencia práctica.
La capacitación de operarios en conformado por rodillos en cifras:
- La calidad de la configuración representa el 80 % de la precisión final del perfil
- Los operarios capacitados logran un 1–3 % de desecho en la primera corrida frente al 10–25 % de los no capacitados
- Los operarios no capacitados causan 12–20 horas de inactividad al mes frente a menos de 4 horas para los capacitados
- Las inspecciones de mantenimiento diarias extienden la vida útil de la herramienta en un 30–50 %
- La competencia básica del operario requiere de 3 a 5 días de capacitación práctica
Habilidad 1: Configuración de la máquina y alimentación de material
Por qué la configuración importa
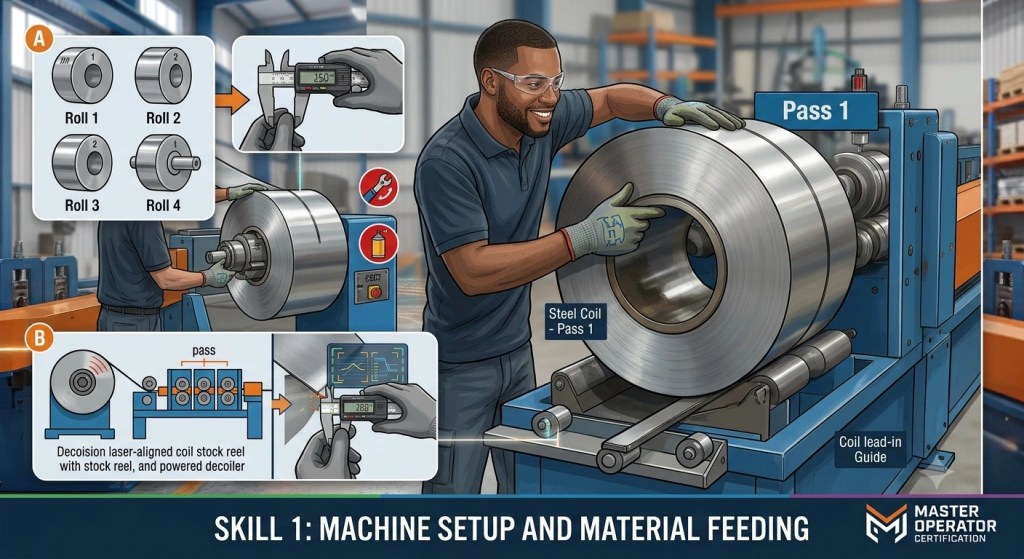
Una configuración adecuada de la máquina determina el 80% de la calidad de su producción. Una guía de entrada desalineada, una tensión de bobina incorrecta o una secuencia de pasadas equivocada crea defectos que se propagan por toda la línea de conformado por rodillos. Esta es la razón por la que la capacitación del operario de conformado por rodillos debe comenzar con los fundamentos de configuración. El operario de máquina que domina la configuración controla la calidad de cada perfil subsiguiente.
Según Directrices de OSHA sobre protección de maquinaria, la configuración incorrecta está entre las principales causas tanto de fallos de calidad como de lesiones a operarios en equipos de conformado de metales.
Tareas centrales de configuración
Un operario de máquina de conformado por rodillos capacitado debe manejar estos pasos de configuración con confianza:
- Carga de bobina y ajuste del decoiler. Cargue la bobina de acero en el decoiler, ajuste la tensión y alinee la línea central de la banda con la guía de entrada.
- Posicionamiento de la guía de entrada. Ajuste el ancho y la altura de la guía de entrada para que coincidan exactamente con las dimensiones de la banda.
- Verificación de la estación de rodillos. Recorra cada estación de conformado para confirmar que las posiciones de los rodillos coincidan con el diagrama de flor para el perfil objetivo.
- Prueba de funcionamiento previa. Haga correr 2–3 metros de banda a baja velocidad para verificar torsión, comba o deriva dimensional antes de la producción completa.
| Tarea de configuración | Error común | Consecuencia |
|---|---|---|
| Centrado de bobina | Bobina descentrada | La banda se desvía, grietas en los bordes |
| Ancho de la guía de entrada | Demasiado ancha | El perfil se tuerce o comba |
| Alineación de rodillos | Verificación de estación omitida | Errores dimensionales aguas abajo |
| Longitud de la prueba de funcionamiento | Omitir la prueba de funcionamiento | Chatarra masiva en el primer lote |
Consejo de manejo de materiales
Inspeccione siempre la bobina en busca de daños en los bordes, óxido u ondulación antes de alimentarla. Una bobina dañada produce defectos desde el primer metro. El estándar ASTM A1008/A1008M define la calidad de superficie aceptable para el acero laminado en frío utilizado en el conformado por rodillos.
Habilidad 2: Control de calidad y medición del perfil
Controles de calidad en línea
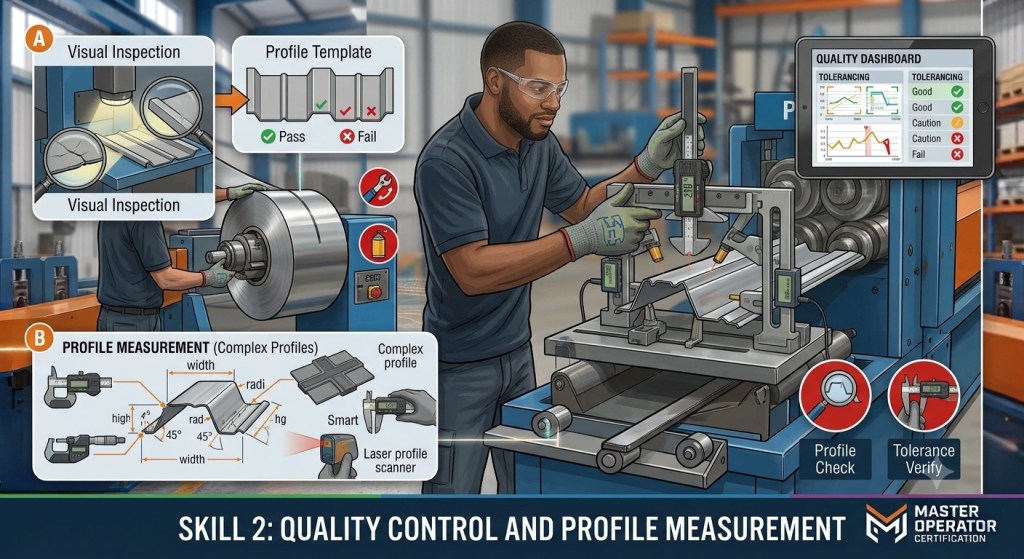
Un operario de máquina perfiladora debe verificar las dimensiones del perfil de forma continua, no solo al final de la corrida. La capacitación de operarios en conformado por rodillos enseña a detectar desviaciones a tiempo y ajustar durante la corrida.
Mediciones clave a seguir:
- Dimensiones de la sección transversal. Ancho, altura y longitudes de las alas frente a la tolerancia del plano (típicamente ±0,5 mm).
- Rectitud. Compruebe la flecha, la torsión o la curvatura con una regla sobre una muestra de 3 metros.
- Calidad de la superficie. Inspeccione arañazos, marcas de rodillo o contaminación por aceite.
- Patrones de perforación. Si la línea incluye perforación en línea, verifique la posición y el diámetro de los agujeros.
| Tipo de defecto | Método de detección | Ajuste |
|---|---|---|
| Girar | Girar la muestra sobre una mesa plana | Ajustar las últimas 2–3 estaciones |
| Flecha (arriba/abajo) | Comprobación con regla | Subir o bajar los rodillos superiores |
| Curvatura (izquierda/derecha) | Medir contra una línea recta | Ajustar las guías laterales |
| Deriva dimensional | Medición con calibrador | Ajustar fino de las separaciones de estación |
| marcas superficiales | Inspección visual | Limpiar o reemplazar los rodillos |
Cuándo detener la línea
Si alguna medición se desvía fuera de la tolerancia, el operario debe detener la línea de inmediato. Continuar produciendo material fuera de especificación desperdicia bobina y genera costos de retrabajo aguas abajo. Según señala la revista The Fabricator, la detección temprana ahorra tanto material como tiempo de máquina.
Habilidad 3: Protocolos de seguridad y respuesta de emergencia
Reglas de seguridad innegociables
La seguridad no es un módulo separado en la capacitación de operarios en conformado por rodillos. Está integrada en cada habilidad. Todo operario de máquina perfiladora debe comprender y practicar estos protocolos antes de tocar la máquina:
- Nunca introduzca las manos en el área de conformado mientras la línea está en marcha. Los puntos de pellizco entre los rodillos superior e inferior pueden aplastar los dedos en milisegundos.
- Bloqueo y etiquetado (LOTO) antes de cualquier ajuste. Al ajustar rodillos, limpiar la línea o despejar un atasco, la máquina debe estar totalmente desenergizada y señalizada.
- Use el EPP requerido. Las gafas de seguridad, las botas de punta de acero y la protección auditiva son requisitos mínimos cerca de una máquina perfiladora.
- Conozca la ubicación de las paradas de emergencia. Todo operario debe localizar todos los botones de parada de emergencia antes de iniciar la línea. Pruébelos durante la lista de verificación diaria previa al arranque.
| Peligro | Nivel de riesgo | Respuesta requerida |
|---|---|---|
| Punto de pellizco en las estaciones de rodillos | Alto | Nunca se acerque mientras está en marcha |
| Cuchilla de cizalla voladora | Alto | Permanezca detrás de la protección durante el corte |
| Latigazo del extremo de la bobina | Media | Asegure la cola de la bobina antes de desenrollar |
| Liberación de presión hidráulica | Media | Siga el LOTO antes del mantenimiento |
| Ruido por encima de 85 dB | Media | Use protección auditiva |
Pasos de respuesta de emergencia
Si ocurre una lesión o un fallo del equipo:
- Pulse el botón de parada de emergencia más cercano de inmediato.
- Llame a primeros auxilios o a atención médica si alguien resulta herido.
- No reinicie la máquina hasta que se identifique y corrija la causa.
- Documente el incidente según el procedimiento de notificación de su centro.
La norma OSHA 1910.147 rige los procedimientos de bloqueo y etiquetado (LOTO) para todo el mantenimiento de maquinaria. El cumplimiento es obligatorio en instalaciones de EE. UU. y representa la mejor práctica en cualquier lugar.

Habilidad 4: Solución de problemas de defectos comunes
El operario como primer respondedor
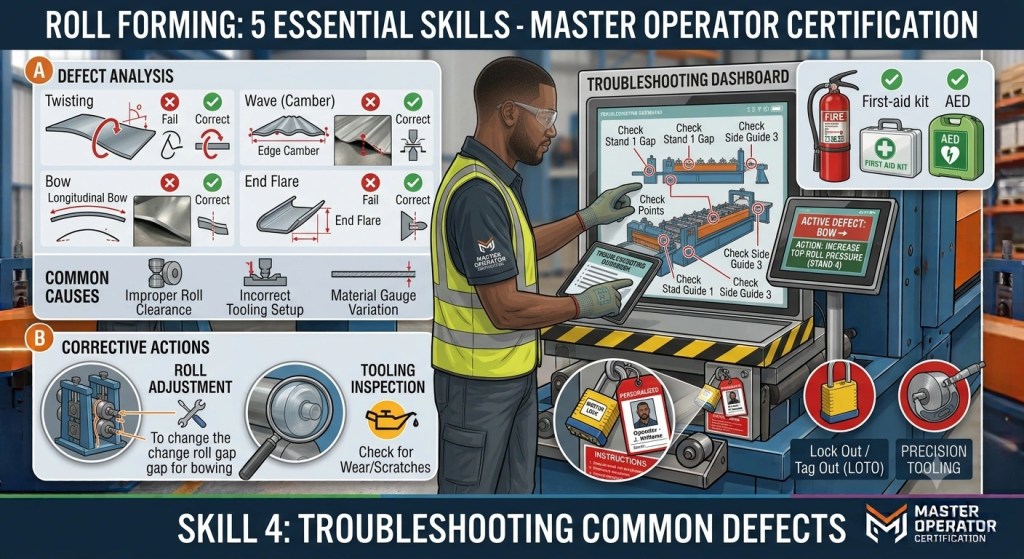
Cuando aparecen defectos en el perfil, el operario de la máquina perfiladora es la primera persona en el lugar. Esperar a un ingeniero de mantenimiento desperdicia tiempo de producción. Una capacitación de calidad para operarios en conformado por rodillos debe dotar a los operarios de diagnóstico y corrección de los problemas más comunes, convirtiendo a cada operario en un primer respondedor capaz en la línea.
Los 5 defectos principales y sus correcciones
| # | Defecto | Causa probable | Corrección del operario |
|---|---|---|---|
| 1 | Extremo acampanado | Sobreconformado en la última estación | Reduzca la presión en la pasada final |
| 2 | Girar | Presión lateral desigual | Ajuste los rodillos laterales de forma simétrica |
| 3 | Arañazos en la superficie | Rodillos sucios o dañados | Limpie los rodillos; inspeccione muescas |
| 4 | Ondulación o pandeo | Estrés interno excesivo | Reduzca el ángulo de conformado por pasada |
| 5 | Longitud inconsistente | Fallo del codificador o del sensor | Verifique la alineación del codificador; recalibre |
Método de solución de problemas sistemático
Un operario capacitado en conformado por rodillos debe seguir esta secuencia:
- Identifique el defecto con claridad. ¿Es torsión, flecha, abertura, daño superficial o deriva dimensional?
- Localice la estación de origen. Ejecute una muestra corta y verifique el perfil en cada estación para encontrar dónde comienza el defecto.
- Realice un ajuste a la vez. Cambie una sola separación de rodillo o posición de guía y luego vuelva a probar. Los cambios simultáneos múltiples impiden identificar qué funcionó.
- Registre la corrección. Registre el ajuste en la hoja de configuración de la máquina para que el siguiente operador no tenga que repetir el ciclo de solución de problemas.
El Las normas CEN para perfiles de acero conformado en frío proporcionan referencias de tolerancia que ayudan a los operarios a determinar si un ajuste ha devuelto el perfil a la especificación.
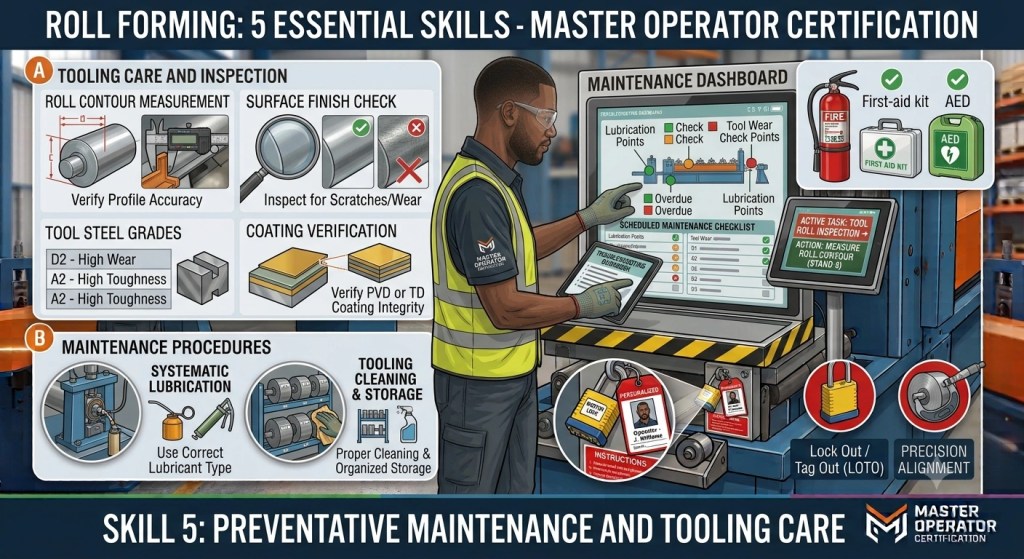
Habilidad 5: Mantenimiento preventivo y cuidado de la herramienta
Lista de verificación de mantenimiento diario
La capacitación de operarios en conformado por rodillos debe incluir mantenimiento preventivo práctico. El operario que usa la máquina a diario es la mejor persona para detectar signos tempranos de desgaste. Omitir las inspecciones diarias conduce a un declive gradual de la calidad que pasa desapercibido hasta que las tasas de desecho se disparan.
| Verificación | Frecuencia | Qué buscar |
|---|---|---|
| Estado de la superficie de los rodillos | A diario | Arañazos, picaduras, acumulación |
| Temperatura de los rodamientos | A diario | Calor excesivo o vibración |
| Nivel de aceite hidráulico | A diario | Por debajo de la marca mínima |
| Puntos de lubricación | A diario | Grasa en todos los accesorios marcados |
| Tensión de correa y cadena | Semanalmente | Holgura, desgaste, desalinee |
| Conexiones eléctricas | Mensual | Cables sueltos, corrosión |
| Estado de la cuchilla de cizalla | Semanalmente | Desafilado, astillado |
Nuestra detallada Guía de mantenimiento preventivo para el conformado por rodillos proporciona listas de verificación completas diarias, mensuales y anuales con intervalos específicos para cada componente.
Aspectos esenciales del cuidado de la herramienta
La herramienta de conformado por rodillos es el corazón de la máquina. Los rodillos dañados producen perfiles defectuosos desde el momento en que se instalan. Todo operario de máquina perfiladora debe seguir estas reglas de cuidado de la herramienta:
- Nunca fuerce los rodillos sobre los ejes. Los rodillos deben deslizarse sobre el eje con suavidad. Forzar crea microdaños que degradan la superficie de conformado.
- Almacene los rodillos correctamente. Cuando no estén en uso, los rodillos deben guardarse en estanterías en un ambiente seco y limpio. Apilar los rodillos en el suelo provoca daños superficiales.
- Limpie los rodillos después de cada corrida. Retire el aceite, el polvo metálico y los residuos con un paño suave. Nunca use pads abrasivos que rayen la superficie de conformado.
- Inspeccione los rodillos antes de la instalación. Compruebe muescas, corrosión o desgaste dimensional. Un rodillo dañado debe reemplazarse o reconstruirse antes de su uso.
Como el Manual de construcción de acero AISC destaca que la precisión en los perfiles conformados en frío comienza con la precisión en la herramienta que los crea.
Comparación: Operarios capacitados vs no capacitados
| Métrica | Operario capacitado | Operario no capacitado |
|---|---|---|
| Tiempo de configuración | 20–40 minutos | 60–120 minutos |
| Tasa de desecho en la primera corrida | 1–3% | 10–25% |
| Velocidad de detección de defectos | Minutos | Horas o pasado por alto por completo |
| Incidentes de seguridad por año | Casi cero | 2–5 incidentes menores |
| Tiempo de inactividad de la máquina por mes | <4 horas | 12–20 horas |
| Vida útil de la herramienta | Vida nominal completa | 30–50 % reducida |
La diferencia es dramática. Un operario capacitado de máquina perfiladora produce más, desperdicia menos y permanece seguro. Una capacitación adecuada de operarios en conformado por rodillos se paga sola dentro del primer mes de producción. Los ahorros se acumulan cada mes posterior.
Cómo apoya Beli Rollforming la capacitación de operarios
Beli Rollforming no solo envía máquinas. Ayudamos a su equipo a operarlas. Cada máquina que entregamos incluye:
- Puesta en marcha y capacitación in situ. Nuestros ingenieros visitan sus instalaciones, configuran la máquina y capacitan a sus operarios en las cinco habilidades de esta guía.
- Biblioteca de capacitación en video. Proporcionamos recorridos grabados para procedimientos de configuración, ajuste y mantenimiento específicos de su modelo de máquina.
- Documentación de configuración. Cada máquina se envía con hojas de configuración detalladas, diagramas de flor y especificaciones de tolerancia, personalizadas para sus perfiles.
- Soporte remoto de solución de problemas. Si un operario encuentra un defecto que no puede resolver, nuestros ingenieros brindan orientación en tiempo real por videollamada.
Con experiencia de fabricación desde 2005 en el sector del perfilado y máquinas funcionando en 50+ países, principalmente en EE. UU., Europa y Australia, Beli Rollforming entiende que la preparación del operario es tan importante como la calidad de la máquina. Como automatización del perfilado Con los avances, el rol del operador cambia del control manual a la supervisión del sistema. Pero las habilidades básicas siguen siendo fundamentales. Una gran máquina con un operador sin capacitación rinde menos. Por eso invertimos en capacitación de operarios en conformado por rodillos como parte de cada entrega.
Preguntas frecuentes
La competencia básica requiere de 3 a 5 días de capacitación práctica. La competencia plena, incluyendo solución de problemas y mantenimiento, se desarrolla a lo largo de 2 a 3 meses de experiencia diaria en producción.
Sí. La mayoría de las máquinas perfiladoras modernas están diseñadas para operación con un solo operario. El operario gestiona la alimentación de bobina, supervisa la calidad y maneja el apilado de corte desde una estación de control.
No se requiere título formal. La aptitud mecánica, la atención al detalle y la disposición a seguir los protocolos de seguridad son los requisitos esenciales. La capacitación de operarios en conformado por rodillos aporta los conocimientos técnicos.
Los calibradores y los calibres deben verificarse contra patrones maestros al menos semanalmente. Las tolerancias de producción de ±0,5 mm requieren instrumentos que sean precisos a ±0,1 mm o mejor.
Omitir la corrida de prueba. Los operarios nuevos a menudo pasan a producción a velocidad máxima sin ejecutar primero una muestra corta. Esta es la mayor fuente de desecho del primer lote.
Sí. Ofrecemos capacitación en inglés, y podemos organizar soporte en otros idiomas para los mercados principales. Nuestros ingenieros cuentan con visas de trabajo válidas para EE. UU., Australia y varios países de Europa y Medio Oriente.
Se recomienda la certificación OSHA 10-Hour General Industry para instalaciones de EE. UU. En Europa, los operarios deben conocer los requisitos de seguridad CE según EN 60204-1 para la seguridad de los equipos eléctricos en las máquinas.
El operario pausa la línea, asegura la cola de la bobina en el desenrollador, carga la nueva bobina, alinea la banda con la línea central de la guía de entrada y ejecuta una muestra de prueba de 2 metros antes de reanudar la velocidad máxima.
Esta es una violación grave de seguridad. La máquina debe desenergizarse y bloquearse antes de cualquier ajuste físico. Ajustar los rodillos mientras la máquina está energizada, aunque esté detenida, conlleva riesgo de arranque accidental y lesiones.
Absolutamente. La limpieza e inspección diaria extiende la vida de los rodillos en un 30–50 %. Los rodillos sucios o descuidados se desgastan más rápido, producen perfiles peores y requieren reemplazo antes. Esto reduce directamente su rentabilidad.
Registro de cambios
| Fecha | Versión | Cambiar |
|---|---|---|
| 2026-07-02 | 1.0 | Publicación inicial |
Próximos motivos de revisión
- Actualizaciones de OSHA a estándares de resguardos de máquinas o LOTO
- Nuevas normas de tolerancia ASTM o CEN para perfiles conformados en frío
- Actualizaciones del programa de capacitación de Beli Rollforming o nuevos modelos de máquina añadidos
- Comentarios de lectores que indiquen áreas de habilidades de operario faltantes
- Cambios significativos en la tecnología de automatización del conformado por rodillos que afecten las responsabilidades del operario



 Español