


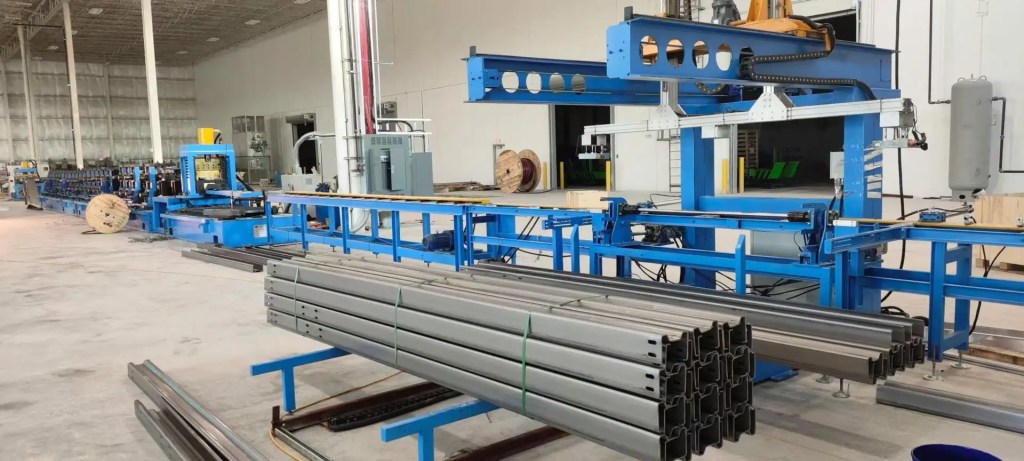
المشتري في مشاريع المملكة لا يبحث عن ماكينة، بل عن رسم مقطع وموعد تسليم وملف تخليص جمركي. الخط لا يفيد إلا إذا حافظ على التفاوت المطلوب في المقطع الذي حدده الاستشاري واجتاز منصة سابر في الميناء.
موردو ماكينات التشكيل بالدرفلة في السعودية تُقيَّم القائمة المختصرة على أربعة أمور: مدى سماكة اللفائف التي يعمل بها الخط، والتفاوت عند السرعة الكاملة، والوثائق المرافقة للشحنة، ومن يقف بجانب الخط أثناء التشغيل الأول. السعر يأتي لاحقاً. الخط المصمم لصواني بسماكة 0.8 مم لن ينتج عوارض بسماكة 2.5 مم.
هذه هي المواصفات التي نعرضها لخطوط صواني الكابلات وعوارض C و Z المخصصة لمشاريع السعودية، والمأخوذة من تجهيزاتنا والمعايير أدناه. استخدمها كقائمة تحقق أولى. وللتعرف على العملية نفسها راجع مركز ماكينات التشكيل بالدرفلة.
1. لماذا تحدد مواصفات المشروع قائمة الموردين
يتركز الطلب السعودي في المباني الصناعية ومشاريع الكهرباء والمياه ومنشآت النفط والغاز ومحطات الطاقة الشمسية. صواني الكابلات تُستخدم في حماية الكابلات، وعوارض C و Z تدخل في الهيكل الثانوي للمباني مسبقة التصنيع. كلاهما يحتاج نمط تثقيب متكرر وتحكماً دقيقاً في الطول، لأنه يصل إلى الموقع كمجموعة جاهزة لا كقطع مفردة.
هذا يغير ما يُسأل عنه موردو ماكينات التشكيل بالدرفلة في السعودية. خط الكتالوج يُبنى حول سماكة واحدة وعرض واحد، أما خط المشاريع فيُبنى حول مدى: 1.0-2.5 مم للصواني و1.5-3.0 مم للعوارض، مع تغيير العرض بين المقاطع دون تبديل العِدَّة. اطلب المدى كتابةً ثم اسأل عن التفاوت عند طرفيه.
صمّم مهندسونا خطوطًا لعملاء في 50+ دولة، بما في ذلك الولايات المتحدة وأوروبا وأستراليا، منذ 2005. تضيف النسخة السعودية من هذا العمل ثلاثة عناصر نادرًا ما تظهر في عرض سعر قياسي: وثائق SABER، وخزائن كهربائية مقاومة للحرارة، ومجموعة قطع غيار بحجم يتناسب مع سلسلة توريد طويلة.
2. مواصفات خط صواني الكابلات لمشاريع السعودية
مقاطع صواني الكابلات في المشاريع الصناعية السعودية تكون عادةً مثقبة أو بقاع صلب من لفائف مجلفنة. يحدد المعيار IEC 61537 طريقة اختبار أنظمة الصواني، ولا يزال المعيار NEMA VE 1 هو المرجع الذي يطلبه كثير من الاستشاريين في أعمال النفط والغاز. أي من المعيارين لا يصمم الماكينة، لكنهما يحددان أرقام الحمل والانحناء التي يجب أن يحققها المقطع النهائي.
| بند المواصفة | المدى الشائع للمشروع | ما تطلب تأكيده من المورد |
|---|---|---|
| مادة اللفيفة | GI و PPGI وفق ASTM A653 / EN 10346 | شهادة المصنع وكتلة الطلاء ومقاومة الخضوع |
| السماكة | 1.0-2.0 مم، حتى 2.5 مم للصواني الثقيلة | فتحة الدرفلة واستطاعة التشغيل عند الحد الأعلى |
| الطلاء | Z275، نحو 275 غ/م² للوجهين معاً | التوافق مع التثقيب ومنع الصدأ الأبيض |
| Tray width | 50-600 مم أوتوماتيكياً، حتى 1000 مم | زمن التغيير وحفظ وصفات الـ PLC |
| سرعة الخطوط | 10-25 م/دقيقة، وأقل عند التثقيب | هل السرعة محسوبة مع التثقيب أم بدونه |
| Forming stands | 12-16 لمعظم مقاطع الصواني | عدد المحطات لأعرض مقطع |
| التفاوت المسموح به في الطول | ±1.0 مم على 6 أمتار | نوع القص وتغذية المرمز |
| التثقيب | تثقيب مسبق سيرفو أو هيدروليكي | خطوة الثقب وحد النتوء وعمر القالب |
التثقيب هو الاختناق المعتاد. الخط المعروض بسرعة 25 م/دقيقة قد يحققها على صينية غير مثقبة فقط. اطلب السرعة أثناء تشغيل نمط الثقوب الفعلي، واطلب عينة من ذلك الاختبار. الفرق بين التثقيب السيرفو والتثقيب الهيدروليكي المسبق مشروح في دليل شراء ماكينة صواني الكابلات.
إذا كان المشروع يجمع بين الصواني والسلالم، فتأكد من محطة لحام الدعامات قبل التوقيع. المنتجان ليسا شيئاً واحداً، والفرق موضح في مقارنة صواني الكابلات مع سلالم الكابلات.

3. مواصفات خط عوارض C و Z لمشاريع السعودية
على خط العوارض أن يفعل ما لا يفعله خط الصواني: تبديل شكل المقطع وارتفاع الوتر مع إبقاء مواقع الثقوب محاذية. في المباني مسبقة التصنيع تحمل ثقوب العوارض التثبيت وأدوات التكسية، وانزياح بمقدار 2 مم في محطة التثقيب يتحول إلى مشكلة تركيب في الموقع على بُعد مئات الأمتار من الماكينة.
| بند المواصفة | المدى الشائع للمشروع | ما تطلب تأكيده من المورد |
|---|---|---|
| المقاطع | C و Z و Sigma من خط واحد | تبديل يدوي أو أوتوماتيكي من C إلى Z |
| السماكة | 1.5-3.0 مم | استطاعة التشغيل عند 3.0 مم لا عند 1.5 مم فقط |
| قوة الخضوع | 250-350 ميغاباسكال، S350GD أو ما يعادله | مادة الدرفيل وقطر العمود |
| ارتفاع الوتر | 100-300 مم قابل للتعديل | حلقات فاصلة أو ضبط سيرفو |
| سرعة الخطوط | 10-20 م/دقيقة مع التثقيب | السرعة عند أقصى ارتفاع للوتر |
| التثقيب | ثقوب الوتر والشفّة بتغذية سيرفو | تفاوت موقع الثقب عبر الدفعة |
| التفاوت المسموح به في الطول | ±1.0 مم على 6 أمتار | قص طائر أو قص بتوقف |
| الرص والتكديس | رصاص أوتوماتيكي لأطوال 6-12 م | طول الرصاص وطريقة التجميع |
يضع المعيار AISI S100 أساس تصميم أعضاء الصلب المشكّل على البارد في كثير من المشاريع الدولية، وهو المرجع الذي يعيده إليك أغلب الاستشاريين الإنشائيين. الماكينة لا تمنح المقطع شهادته، لكن عليها إنتاج المقطع الذي افترضه الحساب. اطلب تقرير قياس للمقطع لا رسماً فقط. دليلنا Z purlin buying guide و مقارنة العوارض C مع Z يشرحان آلية التبديل.
4. الامتثال والمعايير وظروف الموقع
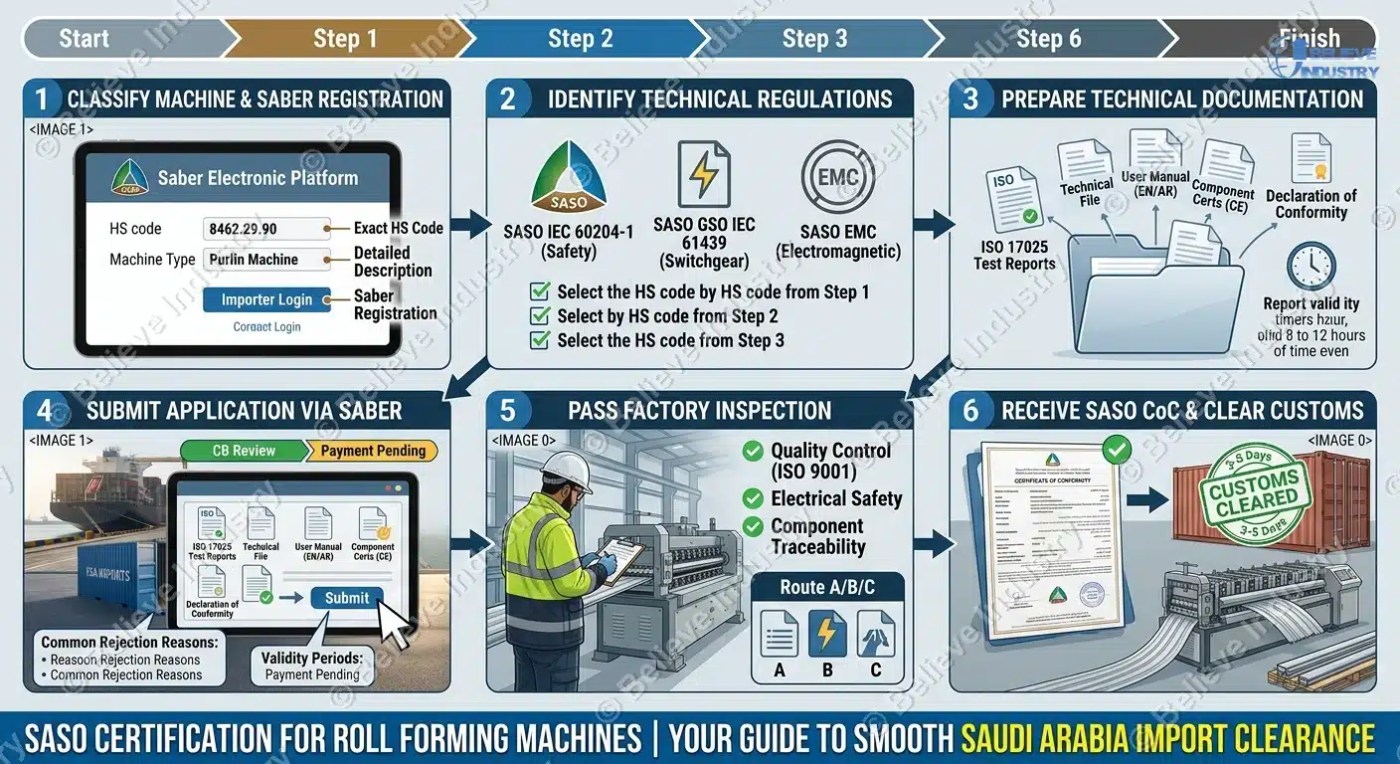
وثائق الاستيراد جزء من المواصفة وليست أمراً لاحقاً. الماكينة الداخلة إلى المملكة تحتاج تسجيل منتج في سابر وشهادة مطابقة SASO قبل الإفراج الجمركي. دليلنا دليل شهادة SASO من ست خطوات يغطي رمز HS واللائحة الفنية وخطوات تدقيق المصنع. اسأل أي مورد في قائمتك من يُعد هذا الملف؛ إن كانت الإجابة أن المشتري يتولاه، فقد تبقى الماكينة في الميناء.
ظروف الموقع لا تقل أهمية عن الأوراق. حرارة صيفية تتجاوز 45 درجة مئوية وغبار محمول جواً يدفعان نحو خزائن كهربائية بدرجة IP54 أو أعلى، مع تبريد منفصل للخزانة. يجب إدراج لزوجة الزيت الهيدروليكي وإحكام الحساسات وتهوية خزانة الـ PLC في العرض. The Fabricator تناولت أثر الحرارة والتلوث على زمن تشغيل خطوط الدرفلة في بيئة المصنع.
المعايير التي يستحسن ذكرها في العرض الفني: ASTM A653 للصفائح المجلفنة، و EN 10346 للصلب المطلي بالغمس الساخن المستمر، و IEC 61537 و NEMA VE 1 لأنظمة صواني الكابلات، و AISI S100 لتصميم الصلب المشكّل على البارد، و SASO لمسار المطابقة. وثائق ISO 9001 و CE يجب أن تصل مع الماكينة لا أن تتبعها ببريد بعد ثلاثة أسابيع.
5. كيف تقارن بين موردي ماكينات التشكيل بالدرفلة في السعودية
أغلب المقارنات تتوقف عند السعر والتسليم، لكن الفروق المكلفة في مشاريع تظهر بعد التركيب. استخدم هذه القائمة على كل عرض، بما فيها عرضنا.
| نقطة التحقق | ما تطلبه | Why it matters |
|---|---|---|
| تأكيد المقطع | رسم مقطع موقّع وجدول تفاوتات | يثبت تصميم العِدَّة قبل قص الصلب |
| مدى اللفيفة | أدنى وأقصى سماكة ومقاومة خضوع كتابةً | يمنع خطاً يعمل بسماكة واحدة فقط |
| أساس السرعة | السرعة مع التثقيب والقص فعالين | سرعة الكتالوج غالباً دون تثقيب |
| نطاق الأتمتة | قائمة فك اللفيفة والتسوية والتثقيب والقص والرص | المحطات الناقصة تتحول لتكاليف موقع مخفية |
| التحكم | ماركة الـ PLC والقيادة وحفظ الوصفات | يحدد قطع الغيار والدعم المحلي |
| ملف الامتثال | سابر و SASO CoC و CE و ISO 9001 و MTC | يحدد الإفراج الجمركي وقبول الموقع |
| التشغيل الأول | مهندس محدد وأيام في الموقع وساعات تدريب | جودة البداية تحدد إنتاج السنة الأولى |
| قطع الغيار | حزمة تآكل لسنتين بأسعارها | تحمي جدول التسليم |
موردو ماكينات التشكيل بالدرفلة الذين تعتمدهم مشاريع السعودية يجيبون عن البنود الثمانية كتابةً. العرض الذي يكتفي بعبارة خط كامل وسعر إجمالي ليس عرضاً فنياً. كمثال من فئة أخرى على تحديد التثقيب ومديات الموديلات راجع دليل ماكينة قنوات الدعامة للسعودية.
6. التسليم والتشغيل الأول وقطع الغيار
تُشحن خطوط صواني الكابلات والعوارض القياسية خلال 45-60 يوماً من اعتماد الرسم. قوالب التثقيب الخاصة أو مجموعة مقاطع إضافية تضيف وقتاً، فأدرج ذلك في الجدول قبل الطلب.
خطة التشغيل الأول تحدد المهندس وأيام الموقع وساعات التدريب واختبار القبول. يجب أن يعمل الاختبار بلفيفة مشروعك وبسرعة الإنتاج وبنمط الثقوب الحقيقي، ثم يقيس الطول وموقع الثقب وأبعاد المقطع. أي شيء أقل يثبت أن الماكينة تعمل لا أنها تنتج مقطعك.
اطلب حزمة تآكل لسنتين مسعّرة مع الخط: قوالب تثقيب وسكاكين قص وحساسات وأختام هيدروليكية وسيور قيادة. في سلسلة إمداد طويلة قد يعطل ختم رخيص الخط كله. نرسل قائمة قطع موسومة مع الحزمة ليتمكن الفريق المحلي من إعادة الطلب دون تبادل الرسومات.
الأسئلة الشائعة
1. من هم موردو ماكينات التشكيل بالدرفلة لمشاريع السعودية؟ ثلاث فئات: موزعون محليون وبيوت تجارة إقليمية ومصنعون مباشرون مثل Beli Rollforming. المصنع المباشر يتولى تصميم المقطع والعِدَّة داخلياً، وهذا يهم عندما يغير الاستشاري المقطع.
2. أي سماكة يجب أن يغطيها خط صواني الكابلات السعودي؟ حدد 1.0-2.0 مم كمدى تشغيلي، و2.5 مم إذا تضمن المشروع صواني ثقيلة.
3. هل يستطيع خط واحد إنتاج صواني الكابلات وعوارض C و Z؟ ليس بنفس العِدَّة. الصواني والعوارض تحتاج مجموعات درافيل وقوالب تثقيب وسكاكين قص مختلفة، ويمكن مشاركة فك اللفيفة والمسوّي والـ PLC.
4. هل تحتاج الماكينة نفسها إلى شهادة SASO؟ نعم. تحتاج الماكينة تسجيل منتج في سابر وشهادة مطابقة SASO قبل الإفراج الجمركي السعودي.
5. أي سرعة خط أكتبها في المواصفة؟ Write 10-25 m/min with the qualification “with punching and cutoff active”.
6. أي طلاء أحدده لصواني الكابلات في السعودية؟ جلفنة بالغمس الساخن Z275، نحو 275 غ/م² للوجهين معاً، وفق ASTM A653 أو EN 10346.
7. ما التفاوت الواقعي في طول العوارض؟ ±1.0 مم على 6 أمتار مع تغذية مرمز وقص سيرفو.
8. هل أحتاج خزائن كهربائية بدرجة حماية IP في السعودية؟ نعم في أغلب المواقع. حرارة تتجاوز 45 درجة مع الغبار تتطلب IP54 أو أعلى وتبريداً منفصلاً للخزانة.
9. كم يستغرق التسليم؟ تُشحن الخطوط القياسية خلال 45-60 يوماً من اعتماد الرسم.
10. ما الذي يجب أن تتضمنه حزمة التشغيل الأول؟ مهندساً محدداً وأياماً معلومة في الموقع وساعات تدريب واختبار قبول على لفيفتك وبسرعة الإنتاج.
الخلاصة
موردو ماكينات التشكيل بالدرفلة الذين يختارهم المشتري السعودي يجب أن يضعوا ثمانية أرقام على الورق قبل السعر: مدى السماكة ومقاومة الخضوع ومدى العرض والسرعة مع التثقيب وعدد المحطات وتفاوت الطول وكتلة الطلاء ودرجة حماية الخزانة. أضف ملف سابر و SASO وتصبح المقارنة موضوعية.
أرسل إلينا رسم المقطع ودرجة الصلب والإنتاج المستهدف. يرد مهندسونا خلال 24 ساعة بخط مهيأ ومدة تسليم وسعر. اطلب عرض سعر أو راسل enquiry@belirollforming.com.
آخر تحديث: 2026-11-09
سجل تغييرات المقال
- 2026-11-09: النشر الأولي. أضفنا جداول مواصفات صواني الكابلات وعوارض C و Z، وقائمة الامتثال السعودي، وجدول مقارنة الموردين، وعشرة أسئلة شائعة.
محفزات المراجعة القادمة
- تغير اللوائح الفنية في سابر أو SASO لاستيراد الماكينات.
- GSC or AI citation movement on “roll forming machine suppliers for Saudi Arabia market”.
- متطلب مشروع خارج مدى 1.0-3.0 مم للسماكة أو 1000 مم للعرض.
- تحديث ربع سنوي لمدة التسليم ودرجة الخزانة ونطاق التشغيل الأول.



 العربية