


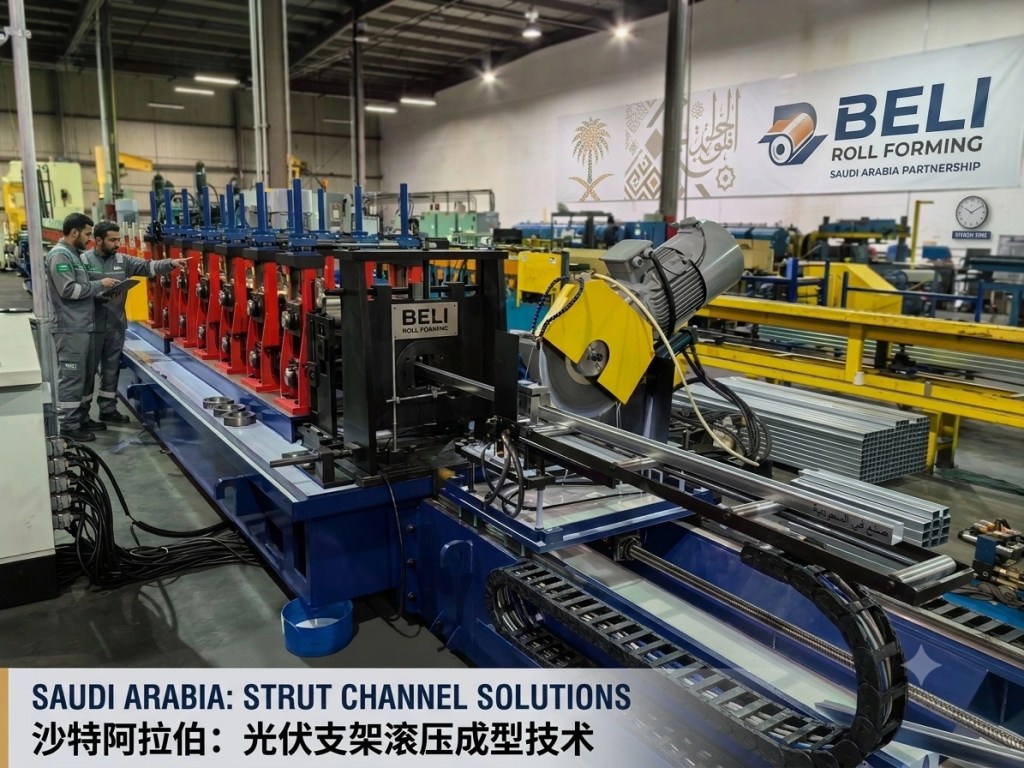
Saudi Arabia’s construction sector is accelerating. Vision 2030 megaprojects — from NEOM to the Red Sea Project — demand thousands of kilometers of structural framing. At the center of this supply chain sits one critical piece of equipment: the قناة الدعامة roll forming machine.
A قناة الدعامة roll forming machine saudi arabia buyers invest in today must deliver more than just U-shaped profiles. It must handle multiple P-series models, support high-precision punching, and comply with regional standards. This guide compares six P-series strut channel profiles, five punching technologies, and four global suppliers — giving you the data to choose the right line for the Saudi market.
Before diving deep, if you’re new to this equipment category, read our الدليل الشامل لآلات التشكيل بالدرفلة لقناة uni strut.
لماذا تحتاج السعودية إلى إنتاج قناة strut عالي السعة
The numbers tell the story. Saudi Arabia’s construction pipeline exceeds USD 1.5 trillion. Every solar farm, every cable management system, every HVAC support framework relies on strut channels as the structural backbone.
الهيئة السعودية للمواصفات والمقاييس والجودة (SASO)
تفرض الآن متطلبات صارمة للمواد والأبعاد على منتجات الإطار الفولاذي المستوردة. ستفشل آلة التشكيل بالدرفلة لقناة strut من الفئة المنخفضة التي يكتفي بها مستوردو السعودية أحياناً في فحوصات الامتثال — وتخسر العقد. المصنعون الذين يستثمرون في آلة التشكيل بالدرفلة لقناة strut من مصنع مباشر
يحققون ميزة تنافسية قابلة للقياس: تسليم أسرع، وتكلفة أقل لكل متر، ووثائق مخرجات جاهزة لـ SASO. Vision 2030 is not just a policy document — it’s a concrete procurement pipeline. NEOM alone will require an estimated 200,000+ tons of strut channel profiles over the next decade. The question is not whether demand exists. The question is whether your production line can meet it.
ليس مجرد وثيقة سياسات — بل هو خط توريد مشتريات ملموس. سيتطلب مشروع NEOM وحده تقديرياً أكثر من 200,000 طن من مقاطع قناة strut خلال العقد القادم. السؤال ليس عما إذا كان الطلب موجوداً. السؤال هو ما إذا كان خط الإنتاج لديك قادراً على تلبيته.
نماذج قناة strut من سلسلة P: مقارنة شاملة P-series strut channel buyer’s guide:
دليل مشتري قناة strut من سلسلة P
| نموذج | جدول نظرة عامة على النماذج | المقطع العرضي (مم) | سماكة المادة | Best Application |
|---|---|---|---|---|
| P1000 | 41 x 41 | أفضل تطبيق | 12 ga / 2.7 mm | مزود بفتحات أو صلب |
| P1100 | 41 x 41 | إطار عام، تركيب شمسي | Solid only | 14 ga / 1.9 mm |
| P3000 | 41 x 21 | أفضل تطبيق | Slotted | دعم خفيف، صواني كابلات |
| P3300 | 41 x 41 | أفضل تطبيق | مسارات كابلات مثبتة على الجدار | ثقوب دائرية فقط |
| P4100 | 64 x 41 | إطار عام، تركيب شمسي | Slotted | اتصالات برفع مسامير |
| P5000 | 41 x 41 | أفضل تطبيق | دعم بمدى طويل، أحمال رأسية ثقيلة | مزيج فتحات وثقوب دائرية |
تركيب ملحقات متنوعة
أهم النقاط من تشكيلة النماذج
P1000 هو المعيار المرجعي — 41 x 41 mm، 2.7 mm، متاح في ثمانية متغيرات لنمط الثقوب (T-slotted، WT، SL، DS، H3، HS، KO، وصلب). بالنسبة للطاقة الشمسية والبنية التحتية في السعودية، يهيمن المتغير المزود بفتحات P1000T لأنه يتيح للمُركّبين تحريك وتثبيت التجهيزات في أي مكان على طول القناة دون حفر في الموقع.
تشترك P1100 في نفس المقطع العرضي ولكنها تستخدم مادة أرق بسماكة 1.9 mm — مناسبة فقط للداخليات غير الهيكلية. تتمتع P3000 بنصف العمق (21 mm) وحوالي نصف صلابة الانحناء، وتُستخدم بشكل رئيسي لمسارات كابلات ضحلة مثبتة على الجدار. تستخدم P3300 ثقوباً دائرية بدلاً من الفتحات، مما يحد من القابلية للتعديل ولكنه يبسط الأدوات. توفر P4100 وجهاً جانبياً أعرض بـ 64 mm للأحمال الرأسية الثقيلة ولكنها تتطلب شريطاً أعرض ومفتولاً أكبر. تجمع P5000 بين الثقوب المزودة بفتحات والثقوب الدائرية في مقطع واحد — وهي أكثر إعدادات الثقب تعقيداً.
معظم المصنعين في السعودية يشغلون خطاً متعدد المقاطع يغطي P1000 + P3300 + P4100، مما يغطي الغالبية العظمى من مواصفات البناء والطاقة الشمسية. دليل آلة التشكيل بالدرفلة لقناة strut.

قنوات strut من سلسلة P
The punching system defines your line’s speed, accuracy, and flexibility. For any strut channel roll forming machine saudi arabia factories deploy, the right punch technology directly determines output capacity and SASO inspection pass rates. Based on the دليل حلول ثقب قناة سترات للطاقة الشمسية، إليك مقارنة كاملة لخمس تقنيات ثقب:
جدول المقارنة
| الميزة | ثقب ثابت | ثقب طائر | مكبس سيرفو + هيدروليكي | مكبس سيرفو + ميكانيكي | مثقب دوار |
|---|---|---|---|---|---|
| كيف يعمل | الثقب في الخط؛ يتوقف الخط مع كل ضربة | رأس الثقب يتتبع الشريط المتحرك؛ دون توقف | مغذي سيرفو إلى مكبس هيدروليكي مستقل | مغذي سيرفو إلى مكبس ميكانيكي مستقل | عجلة قوالب دوّارة تثقب أثناء حركة الشريط |
| هل يتوقف الخط؟ | تصدير متوسط | لا | لا | لا | لا |
| السرعة النموذجية | 4–8 m/min | 10–20 m/min | 10–15 m/min | 20–40 m/min | 40+ m/min |
| Hole Accuracy | ±1.0–1.5 mm | ±0.5–1.0 mm | ±0.3–0.5 mm | ±0.3–0.5 mm | ±0.3–0.8 mm |
| تكلفة القالب | منخفضة | متوسطة | متوسطة | منخفضة–متوسطة | مرتفعة |
| زمن تغيير القالب | 1–2 ساعة | 2–3 ساعات | 30–60 دقيقة | 30–60 دقيقة | 3–5 ساعات |
| Profile Flexibility | مرتفعة | متوسطة | مرتفعة | مرتفعة | منخفضة |
| مستوى الضجيج | مرتفعة | متوسطة | متوسط–عالٍ | مرتفعة | منخفضة |
| تكلفة المعدات | الأدنى | متوسطة | متوسطة | مرتفعة | الأعلى |
| الأفضل لـ | دفعات صغيرة، وفتحات بسيطة | دفعات متوسطة، والتركيز على السرعة | دقة عالية، وأنماط معقدة | سرعة عالية، وحساسية التكلفة | حجم فائق الارتفاع، ومقطع واحد |
أي طريقة ثقب للمشاريع السعودية؟
بالنسبة لمعظم المصنّعين السعوديين، يوفر تكوين مكبس سيرفو + هيدروليكي أو سيرفو + ميكانيكي أفضل توازن. Here’s why:
تتطلب المشاريع السعودية كلًا من الدقة (الامتثال لـ SASO) والحجم (جداول المشاريع العملاقة). يفتقر نظام الثقب الثابت إلى السرعة. ويُقيّدك نظام الثقب الدوار بمقطع واحد. ويمنحك الجمع بين السيرفو والمكبس دقة ثقب ±0.3–0.5 mm عند 15–40 m/min — سريع بما يكفي للحجم، ودقيق بما يكفي للامتثال.
إذا كان سوقك الأساسي هو التركيب الشمسي، فاطلع على دليل ماكينة قناة سترات للطاقة الشمسية لمتطلبات الثقب الخاصة بالطاقة الشمسية بما في ذلك أنظمة التوجيه المقاومة للخدش.
سرعة الثقب مقابل الإنتاج في مناوبة سعودية مدتها 8 ساعات
| طريقة الثقب | سرعة الخط | أمتار لكل مناوبة 8 ساعات | قطع بطول 3 أمتار لكل مناوبة |
|---|---|---|---|
| ثقب ثابت | 8 m/min | 3,840 m | 1,280 |
| ثقب طائر | 15 m/min | 7,200 m | 2,400 |
| سيرفو + هيدروليكي | 15 m/min | 7,200 m | 2,400 |
| سيرفو + ميكانيكي | 30 m/min | 14,400 m | 4,800 |
| مثقب دوار | 50 m/min | 24,000 m | 8,000 |
الفرق بين خط ثقب ثابت وخط سيرفو-ميكانيكي يصل إلى نحو 4 أضعاف الإنتاج لكل مناوبة. وبأسعار العمالة والنفقات العامة في السعودية، يعوّض هذا الفرق فرق سعر المعدات خلال 12–18 شهراً.
لمزيد من المعلومات حول اختيار مكبس الثقب، اقرأ الدليل الأساسي لمكبس الثقب للتشكيل بالدلفنة.
مقارنة طرق الثقب: 5 تقنيات وجهاً لوجه
مقارنة الموردين: Believe Industry مقابل مصنعي الولايات المتحدة والاتحاد الأوروبي والهند
ليست جميع آلات قناة strut التي يُقيّمها مشترو السعودية متساوية في القدرة. إليك مقارنة مبنية على البيانات لفئات الموردين الأربع بناءً على معلومات سوقية حقيقية:
| معايير | مقارنة الموردين وجهاً لوجه | Believe Industry (الصين) | المورد B (الولايات المتحدة) | المورد C (الاتحاد الأوروبي) |
|---|---|---|---|---|
| مقرر | 2005 | 2001 | 1978 | 2008 |
| المورد D (الهند) | 50+ دولة | 40+ دولة | في الغالب أمريكا الشمالية | في الغالب أوروبا |
| إقليمية محدودة | GameChange Solar (USA) | GameChange Solar (الولايات المتحدة) | محلي فقط | إقليمي |
| Max Forming Speed | 20 م/دقيقة | 15 m/min | 12 m/min | 10 m/min |
| أقصى سرعة تشكيل | All 5 types | 2–3 types | 2–3 types | 2 types |
| Profile Customization | تخصيص المقطع | محدودة | متوسطة | محدودة |
| نظام التحكم | نظام التحكم | Siemens/Mitsubishi | سيمنز | Allen Bradley |
| شهادة المطابقة الأوروبية (CE) | اختياري | المعيار | المعيار | شهادة CE |
| غير قياسي | 45–90 days | 90–120 days | 90-150 يومًا | 30–45 days |
| FOB Price (41×41 line) | سعر FOB (خط 41x41) | USD 95,000–205,000 | USD 120,000–180,000 | USD 150,000–220,000 |
| USD 30,000–45,000 | لغة ما بعد البيع | إنجليزي | الإنجليزية، عن بُعد 24/7 | محدودة |
| الضمان | 24 شهرًا + دعم عن بُعد | 12 شهرًا | 12–24 شهراً | 6 months |
12–24 شهراً
A آلة قنوات strut آلة قناة strut
- ليست عملية شراء سلعية. يظهر الفرق بين خط مهندَس جيداً وخط اقتصادي في: اتساق المقطع
- — الالتواء والانحناء ضمن 1 mm لكل متر مقابل 3+ mm قابلية تكرار موضع الثقب
- Die life — ±0.3 mm مقابل ±1.5 mm
- Uptime — 15 مليون+ متر مقابل 3–5 ملايين متر الصيانة الوقائية vs. 70–80%
الصيانة الوقائية المناسبة
تتراكم هذه الفروق عبر سنوات الإنتاج. خط يعمل بنسبة تشغيل 92% ينتج 20% أكثر من خط بنسبة 75% — وفجوة الإنتاج هذه تترجم مباشرة إلى إيرادات.
المواصفات الفنية لخط جاهز للسعودية
بناءً على بيانات مرجع سلسلة P ومتطلبات المشاريع السعودية، إليك المواصفات الموصى بها لآلة التشكيل بالدرفلة لقناة strut التي تتطلبها مشاريع السعودية:
| المعامل | المواصفة |
|---|---|
| المواصفة | القدرة على المقاطع |
| المادة | P1000، P3300، P4100 (قابل للتوسعة إلى P3000، P5000) |
| GI / GL / PPGI — متوافق مع ASTM A653، EN 10346 | نطاق السماكة |
| عرض الشريط | 100–220 mm |
| Coil ID | 508 / 610 mm |
| وزن الملف | 3–5 أطنان قياسي؛ 8 أطنان اختياري |
| محطات التشكيل | 18–24 (حسب المقطع) |
| Main Motor | 22–30 kW، نظام تروس/سلسلة |
| سرعة التشكيل | 15–20 m/min (تكوين مكبس servo) |
| تفاوت طول القطع | ±1 mm لكل 6 أمتار |
| دقة موضع الثقب | ±0.3–0.5 mm |
| نظام التحكم | Siemens S7-1200 أو Mitsubishi FX5U + شاشة HMI تعمل باللمس |
| طريقة القطع | قطع طائر هيدروليكي أو منشار تتبع servo |
| أبعاد الخط | ~25 m x 1.5 m x 1.5 m |
| وزن الآلة | ~20 tons |
| مصدر الطاقة | 380V / 50Hz (قابل للتخصيص) |
| الشهادات | CE اختيارية؛ FAT قبل الشحن |
إضافات خاصة بالسعودية
للسوق السعودي، ضع في الاعتبار هذه الترقيات:
- توافق طلاء Z350+ للمشاريع الساحلية (البحر الأحمر، الخليج العربي)
- خيار أسطوانة من الفولاذ المقاوم للصدأ لمقاطع strut من الفولاذ المقاوم للصدأ 304/316 في بيئات كيميائية/بتروكيميائية
- واجهة HMI باللغة العربية لفرق المشغلين المحليين
- حزمة وثائق الامتثال لـ SASO مع شهادات اختبار
- تشخيص عن بُعد عبر VPN لاستكشاف الأخطاء وإصلاحها بسرعة دون إرسال مهندسين
المعايير والامتثال للسعودية
المعايير الدولية ذات الصلة
| نمو الصلب السنوي | المعايير المطبقة |
|---|---|
| السعودية (SASO) | SASO ISO 9001، SASO 2663، ما يعادل ASTM A653 |
| دولي | IEC 61508 للسلامة الوظيفية |
| أمريكا الشمالية | NEMA VE 1 لصواني الكابلات المعدنية؛ AISC للفولاذ الهيكلي |
| Europe | EN 10162، EN 1993 (Eurocode 3) |
تتماشى السعودية بشكل متزايد مع المعايير الدولية. شهادة SASO ليست اختيارية للحكومة ومشتريات المشاريع العملاقة. يجب أن تنتج أي آلة تشكيل بالدرفلة لقناة strut يستوردها مصنعو السعودية مقاطع تجتاز فحوصات SASO للأبعاد والمواد — وستحتاج إلى الوثائق لإثبات ذلك.
مختبر آلة التشكيل بالدرفلة Unistrut التكوينات التي تنجح في السعودية هي تلك المبنية مع وضع إطار الامتثال هذا في الاعتبار منذ اليوم الأول، لا المعدّلة بعد التسليم.
العائد على الاستثمار: ما الذي يدره خط قناة strut في السعودية
دعنا نحسب الأرقام لمصنع سعودي نموذجي يشغّل آلة تشكيل بالدرفلة لقناة strut التي تنشرها عمليات السعودية عادةً بسرعة 15 m/min مع ثقب servo-ميكانيكي:
| المصدر | حجم سوق التشييد في الهند (2025) |
|---|---|
| سرعة الخط | 15 m/min |
| وقت التشغيل الفعال | 85% |
| أمتار لكل مناوبة 8 ساعات | 6,120 m |
| قطع لكل وردية (3 m لكل قطعة) | 2,040 قطعة |
| وزن القطعة (P1000، 2.7 mm) | ~2.9 kg |
| أطنان لكل وردية | ~5.9 tons |
| أطنان شهرياً (26 وردية) | ~154 tons |
| سعر السوق (السعودية، لكل طن، مصنّع) | ~SAR 3,500–4,500 (USD 930–1,200) |
| الإيرادات الشهرية المحتملة | ~USD 143,000–185,000 |
عند هذه الأحجام، يسترد استثمار آلة بقيمة USD 150,000 في أقل من شهرين من التشغيل. وحتى مع احتساب تكاليف المواد والعمالة وعمومية المنشأة واللوجستيات، يقع نقطة التعادل عادةً ضمن 4–6 أشهر.
لتحليل أعمق للعائد على الاستثمار، اطلع على دليلنا دليل ربح قناة strut من نوع C.
كيفية الطلب: عملية من 6 خطوات
- أرسل متطلباتك — رسومات المقاطع، مواصفات المواد، أهداف السرعة، ونماذج سلسلة P المطلوبة.
- استلم عرضاً خلال 3 أيام عمل — بما في ذلك تخطيط الخط، وقائمة المكونات، وأسعار FOB Wuxi.
- المراجعة الفنية — جولة واحدة عبر البريد الإلكتروني أو مكالمة فيديو لإنهاء المواصفات.
- تأكيد الطلب مع إيداع 30% لتأمين موعد الإنتاج.
- اختبار قبول المصنع (FAT) — في موقع منشأتنا في Wuxi أو عبر فيديو مباشر.
- الشحن والتشغيل التجريبي — شحن بحري 20–35 يوماً إلى الدمام أو جدة، بالإضافة إلى دعم الإعداد عن بُعد.
قبل أن تلتزم، اقرأ دليلنا strut channel machine buyer’s guide لسبع استراتيجيات لتجنب أخطاء المواصفات المكلفة.
الخلاصة
يطالب سوق آلة التشكيل بالدرفلة لقناة strut في السعودية بمعدات بعيار مختلف عن أسواق البناء القياسية. وبين امتثال SASO، وتوقعات الأحجام لرؤية 2030، والمرونة متعددة المقاطع التي تتطلبها مشاريع السعودية، تحمل قرارات الشراء عواقب طويلة الأمد.
ثلاث نقاط رئيسية:
- اختر آلة تتعامل مع نماذج متعددة من سلسلة P. خط يعمل على P1000 فقط يحد من سوقك القابلة للوصول. تغطي مجموعة P1000+P3300+P4100 معظم مواصفات السعودية.
- أعطِ الأولوية لأنظمة الثقب المدفوعة بـ servo. الثقب الثابت بطيء جداً. الثقب الدوار غير مرن بما يكفي. يوفر الثقب servo-ميكانيكي توازن الدقة-السرعة-المرونة الذي تتطلبه مشاريع السعودية.
- قارن الموردين على أساس القيمة الإجمالية، لا سعر الشراء. آلة هندية بقيمة USD 45,000 تعمل بنسبة تشغيل 70% مع ضمان 6 أشهر تكلف أكثر بكثير على مدى خمس سنوات من آلة صينية بقيمة USD 150,000 بنسبة تشغيل 92% ودعم شامل.
زوّدت Believe Industry خطوط قناة strut لأكثر من 50 دولة، بما في ذلك مصنّعي الطاقة الشمسية من فئة الولايات المتحدة. سواء كنت بحاجة إلى خط مقطع واحد أو آلة تشكيل بالدرفلة لقناة strut متعددة النماذج كما تتطلبها مشاريع السعودية العملاقة، نحن نصنع كل قالب ثقب داخلياً، ونجري FAT بسرعة كاملة على كل آلة قبل الشحن، ونوفر دعماً عن بُعد باللغة الإنجليزية على مدار الساعة. تواصل معنا على enquiry@believeindustry.com لبدء مواصفاتك.
الأسئلة الشائعة
Yes. A multi-profile strut channel roll forming line with interchangeable roll tooling and adjustable guide widths can switch between P1000 (41×41 mm), P4100 (64×41 mm), and other P-series models. Tooling changeover typically takes 4–8 hours without quick-change systems, or 1–3 hours with cassette-type roll stands.
لا توجد كمية دنيا للطلب (MOQ) للآلة نفسها — تبني Believe Industry خطوطاً فردية حسب الطلب. الحد الأدنى العملي هو خط إنتاج كامل واحد. تُطلب مجموعات الأسطوانات الاحتياطية وقوالب الثقب الإضافية بشكل منفصل بناءً على مزيج مقاطعك.
يستغرق الشحن البحري القياسي من شنغهاي إلى الدمام أو جدة 20–35 يوماً، حسب شركة الشحن وازدحام الميناء. يتوفر الشحن الجوي لقطع الغيار العاجلة (5–7 أيام).
نعم. يمكن تهيئة الآلة لإنتاج مقاطع تلبي معايير SASO للأبعاد والمواد. توفر Believe Industry حزمة وثائق تشمل شهادات المواد، وتقارير الفحص الأبعاد، وبيانات اختبار المصنع. تُحصل شهادة SASO النهائية من قبل المستورد عبر مختبر اختبار معتمد سعودياً.
A strut channel machine produces U-shaped structural channels (typically 41×41 mm or similar) used as building framework components. A cable tray roll forming machine produces wider, shallower profiles specifically designed to support electrical cables. Both are roll forming processes, but the profile geometries, tooling, and downstream applications differ significantly. Many manufacturers operate both machine types to serve the full electrical and mechanical support market.



 العربية