


Floor-Deck-Profile versagen bei langen Spannweiten aus einem Hauptgrund. Die Rippentiefe passt nicht zur Spannweite, die das Blech tragen muss, bevor der Beton aushärtet. Ein Floor-Deck mit weiter Spannweite ist jedes Stahldeck-Profil, das für das Tragen von nassem Beton über 4.5 m oder mehr ohne temporäre Abstützung ausgelegt ist.
Dieser Artikel gibt Ihnen 6 Konstruktionsregeln für die Rippentiefe bei 4.5 m unabgestützten Spannweiten. Sie sehen, welche Rippentiefen funktionieren, wie sich die Stärke mit der Tiefe koppelt und was die Durchbiegungsgrenzen zulassen. Wir behandeln zudem, was ein tiefes Deck-Profil von einer Floor-Deck-Rollformmaschine.
Jede Regel hier spiegelt wider, wie Beli Rollforming tiefe Deck-Werkzeuge für Fabrikanten in mehr als 20 Ländern konstruiert.
Warum die Rippentiefe die unabgestützte Spannweite bestimmt
Eine unabgestützte Spannweite ist die Distanz, die ein Stahldeck-Blech zwischen Trägern ohne temporäre Stützen darunter überbrücken muss. Das Deck trägt in dieser Phase sich selbst, den nasse Beton und BauLasten. Dies ist der am stärksten beanspruchte Zustand in der Lebensdauer eines Floor-Deck-Profils.
Die Tragfähigkeit in dieser Phase kommt fast vollständig aus dem Widerstandsmoment. Tiefere Rippen legen mehr Stahl vom Neutralachse weg, was die Steifigkeit schneller erhöht als jede andere Geometrieänderung. Eine 76 mm Rippe ist etwa 4-mal steifer als eine 38 mm Rippe derselben Stärke.
Der Steel Deck Institute (SDI) veröffentlicht die Spannweitentabellen, die die meisten nordamerikanischen Ingenieure nutzen. Das Muster in diesen Tabellen ist konsistent. Tieferes Profil, längere unabgestützte Spannweite. Die unten stehende Tabelle zeigt die typischen Arbeitsbereiche.
| Rippentiefe | Profile Type | Typische unabgestützte Spannweite | Häufige Anwendung |
|---|---|---|---|
| 38 mm (1.5 in) | Flaches Deck | Bis 2.4 m | Enges Träger-Raster, kurze Felder |
| 51 mm (2 in) | Standard-Deck | 2.4 bis 3.0 m | Büroetagen, gemischte Felder |
| 76 mm (3 in) | Tiefes Deck | 3.6 bis 4.5 m | Parkhäuser, lange Felder |
| 100 bis 125 mm (4 bis 5 in) | Tiefes Deck mit weiter Spannweite | 4.5 bis 6.0 m | Stützenfreie Etagen, Transferebenen |
Für eine 4.5 m unabgestützte Spannweite ist die 76-mm-Klasse der praktische Ausgangspunkt. Ein Verbunddecken-Walzprofilierer für diese Tiefenklasse gebaut, muss die tiefen Rippen ohne Rückfederungsverzerrung an der Rippenwurzel formen.

6 Konstruktionsregeln für die Rippentiefe bei 4.5 m Spannweiten
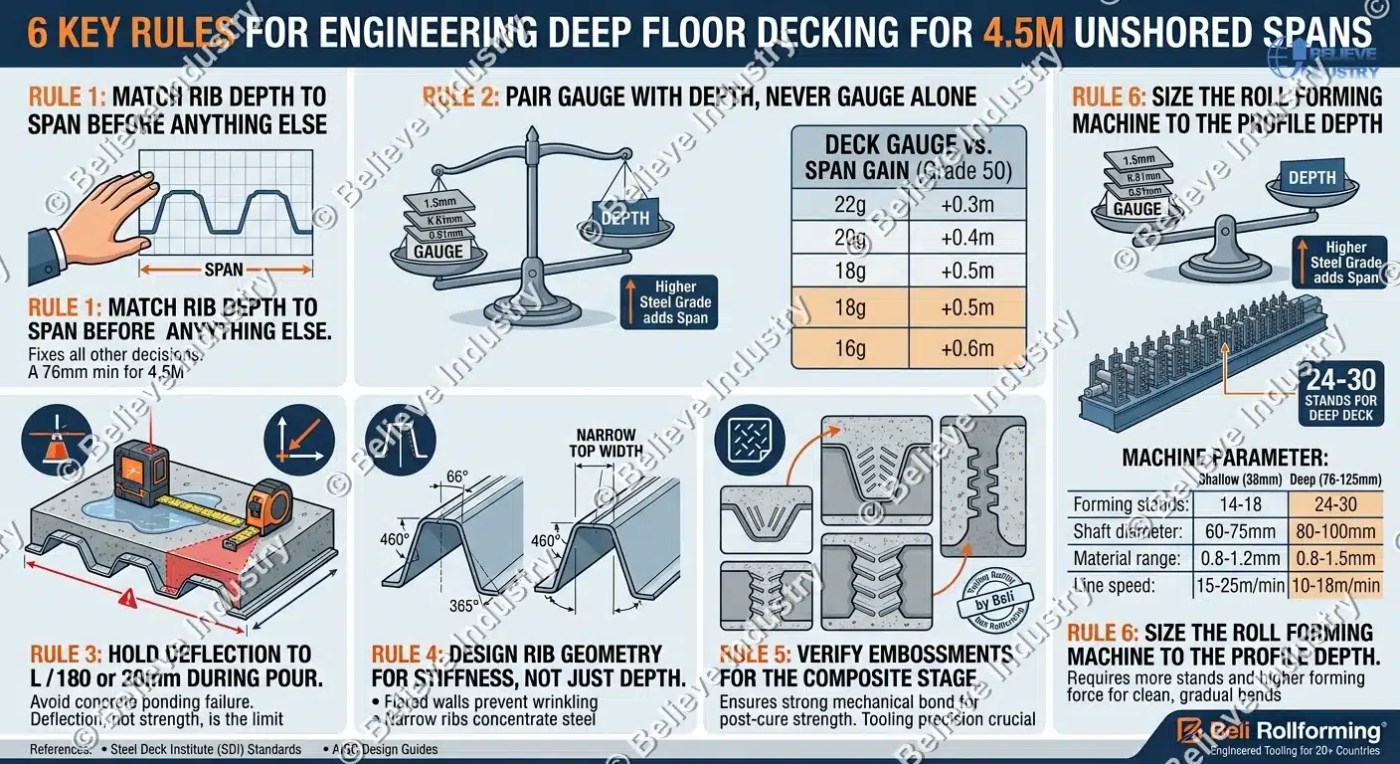
Regel 1: Rippentiefe an Spannweite anpassen, vor allem anderen
Die Wahl der Rippentiefe kommt zuerst, weil sie jede andere Entscheidung festlegt. Eine 4.5 m unabgestützte Spannweite benötigt mindestens ein 76-mm-tiefes Deck-Profil. Flachere Profile erreichen diese Spannweite bei keiner praktischen Stärke.
Ein 51-mm-Profil auf 4.5 m zu drängen, scheitert an der Durchbiegung, nicht an der Festigkeit. Das Blech hält das Betongewicht vielleicht, senkt sich aber über die zulässigen Grenzen. Der Ponding-Effekt fügt dann noch mehr Beton an der tiefsten Stelle hinzu, was mehr Last erzeugt. Diese Rückkopplungsschleife ist der klassische Versagensmodus von Floor-Decks mit weiter Spannweite.
Tiefe Profile von 100 bis 125 mm erreichen 4.5 m mit Reserve und dehnen sich bei schwereren Stärken auf 6.0 m. Prüfen Sie anhand der SDI-Lasttabellen für Ihre genaue Plattentiefe, bevor Sie Werkzeug-Geld binden.
Regel 2: Stärke mit Tiefe koppeln, nie Stärke allein
Stärke und Tiefe arbeiten als Team. Ein 76-mm-Profil, das 4.5 m überspannt, benötigt Stahl von 1.2 bis 1.5 mm (16 bis 18 gauge). Dasselbe Profil bei 0.8 mm sinkt auf etwa 3.0 m unabgestützte Kapazität.
Die Stahlgüte zählt ebenso sehr wie die Stärke. Die meisten Deckbleche sind ASTM A653 Structural Steel Grade 33, 40 oder 50. Der Wechsel von Grade 33 zu Grade 50 kann bei derselben Stärke 10 bis 15 Prozent Spannweite hinzufügen, weil höherfesterer Stahl dem Biegestress besser widersteht.
| Deck-Stärke | Steel Thickness | 76-mm-Profil-Spannweite | Spannweitengewinn bei Grade 50 |
|---|---|---|---|
| 22 gauge | 0.76 mm | 3.0 bis 3.6 m | +0.3 m |
| 20 gauge | 0.91 mm | 3.6 bis 4.2 m | +0.4 m |
| 18 gauge | 1.2 mm | 4.2 bis 4.5 m | +0.5 m |
| 16 gauge | 1.5 mm | 4.5 bis 5.0 m | +0.6 m |
Konstruieren Sie das Profil für die dünnste Stärke, die Sie verkaufen werden, und bestätigen Sie dann, dass die schwere Stärke im selben Werkzeug sauber umgeformt wird.
Regel 3: Durchbiegung während des Gießens auf L/180 oder 20 mm begrenzen
Die Durchbiegung, nicht die Festigkeit, setzt die echte Spannweitengrenze. Die gängige, auf SDI basierende Grenze für Deck unter nassem Beton ist die Spannweite geteilt durch 180 oder eine absolute Obergrenze von 20 mm (3/4 Zoll), je nachdem, was kleiner ist. Bei 4.5 m beträgt der L/180-Wert 25 mm, sodass die absolute Obergrenze von 20 mm maßgebend ist.
Übermäßige Durchbiegung erzeugt Beton-Ponding. Beton fließt zum tiefsten Punkt, die Platte verdickt sich dort, und die Last wächst über den Designwert hinaus. Vor-Ort-Reparaturen sind teuer. Das Gießen einer Nivellier-Schicht über ein abgesacktes Deck kann über das Feld hinweg 15 bis 20 mm zusätzlichen Beton hinzufügen.
Prüfen Sie den Durchbiegungsfall mit der vollen Plattentiefe plus einer Bau-Nutzlast von 1.0 bis 1.5 kPa. Die American Institute of Steel Construction (AISC) veröffentlicht Bemessungsleitfäden, die diese Lastkombination für Verbunddecken durchgehen.
Regel 4: Rippengeometrie für Steifigkeit auslegen, nicht nur Tiefe
Nur die Tiefe genügt nicht. Die Rippenbreite steuert, wie effizient diese Tiefe wirkt. Schmale Rippen mit 40 bis 50 mm Oberbreite konzentrieren die Stahlstege und erhöhen das Trägheitsmoment pro Meter Deckbreite. Breite Rippen von 150 mm oder mehr verwässern die Steifigkeit selbst bei 76 mm Tiefe.
Halten Sie die Rippenwände zwischen 10 und 20 Grad von der Senkrechten abgespreizt. Dieser Flansch lässt das Profil ohne Stegwellen walzen und hält die Betonschlüssel in den Rippentälern verriegelt. Vertikale Rippenwände walzen schwerer und bergen das Risiko von Beulen am Unterflansch.
Auch die Unterflanschbreite ist für die Lagerung wichtig. Die SDI-Detailpraxis fordert mindestens 50 mm Auflager an den Stützen. Dünnes Metall auf einem schmalen Flansch bei 4.5 m Spannweite begünstigt lokales Stegbeulen, was ein plötzlicher Versagensmodus ist.
Regel 5: Prägungen für die Verbundphase verifizieren
Die unabgestützte Spannweite ist ein Problem der Bauphase. Nach dem Aushärten des Betons wirken die Floor-Deck-Profile mit der Platte verbundwirkend. Die in die Rippenstege eingewalzten Prägungen erzeugen jene Verbundwirkung. Prägungsmuster, -teilung und -tiefe sind im Bewertungsbericht des Deck-Herstellers spezifiziert.
Eine typische Verbundprägung ist 2 bis 3 mm tief, mit einer Teilung von 50 bis 80 mm entlang des Rippenstegs. Dieses Muster liefert den horizontalen Schubübergang, den die meisten veröffentlichten Verbunddeck-Tabellen annehmen. Schwache oder inkonsistente Prägungen senken das Verbund-Widerstandsmoment, manchmal um 20 Prozent oder mehr.
Für Maschinenkäufer ist dies eine Frage der Werkzeugpräzision. Prägwalzen verschleißen. Fragen Sie nach gehärteten D2- oder DC53-Stahl-Prägwalzen mit einem dokumentierten Serviceintervall von 200.000 Linearmetern. Unser Floor-Deck-Profilqualität deckt die vollständige Werkzeug-Checkliste ab.
Regel 6: Rollformmaschine auf die Profiltiefe dimensionieren
Tiefe Deck-Profile benötigen mehr Umformständer als flache. Ein 38-mm-Profil formt sauber in 14 bis 18 Ständern. Ein 76-mm-tiefes Deck-Profil benötigt 24 bis 30 Ständer, damit jeder Durchgang die Rippen allmählich biegt. Tiefe Rippen durch wenige Ständer zu zwingen, erzeugt Verdrehung, Randwelle und Rückfederung an der Rippenwurzel.
Wellendurchmesser und Walzenrohlinggröße skalieren ebenfalls hoch. Werkzeuge für Decks mit weiter Spannweite laufen auf 80 bis 100 mm Wellen, gegenüber 60 bis 75 mm für flache Profile. Unterdimensionierte Wellen durchbiegen unter der höheren Umformkraft tiefer Rippen, und die Profiltoleranzen driften.
| Maschinenparameter | Flaches Deck Linie (38 mm) | Tiefes Deck Linie (76 bis 125 mm) |
|---|---|---|
| Forming stands | 14 bis 18 | 24 bis 30 |
| Wellendurchmesser | 60 bis 75 mm | 80 bis 100 mm |
| Material thickness range | 0.8 bis 1.2 mm | 0.8 bis 1.5 mm |
| Umformkraft pro Stand | Niedriger | 30 bis 50 Prozent höher |
| Typische Liniengeschwindigkeit | 15 bis 25 m/min | 10 bis 18 m/min |
Diese Maschinenanforderungen sind der Grund, warum eine zweckgebautene Stahldeck-Rollformmaschine für tiefe Profile mehr kostet als eine flache Deck-Linie, und warum sich die Investition bei Projekten mit weiter Spannweite amortisiert. Werkzeug-Ressourcen von The Fabricator beschreiben dieselbe Ständeranzahl-Logik für jeden tiefen Querschnitt.



 Deutsch