


Le rayon de courbure minimal est le plus petit rayon intérieur qu'une bande peut prendre à un angle avant que la surface extérieure ne se fissure. Sur une ligne de profilage, le rayon de courbure minimal dépend de la nuance, de l'état et de l'épaisseur. Pour une bobine de 0.4 à 3.0 mm, il varie de 0.5 fois l'épaisseur à 3 fois l'épaisseur.
Cet écart invalide les plans. Un angle qui se forme sans défaut dans de l'acier doux de 1.0 mm peut se fissurer dans de l'aluminium 6061-T6 de 1.5 mm. Fixez la valeur avant la taille des rouleaux.
Ce guide donne six valeurs de rayon de courbure minimal par matériau et épaisseur. Il présente la cote en millimètres, les normes sur lesquelles reposent les chiffres et les contrôles de la première pièce. Le matériel qui garantit ces valeurs est présenté ici.
Ce que signifie le rayon de courbure minimal sur une ligne de profilage
Le rayon de courbure minimal est un rayon intérieur, mesuré du centre de l'arc de pliage à la face interne de la bande. Il est noté R et comparé à l'épaisseur t. Une cote de 1t sur une bobine de 1.5 mm correspond à un rayon intérieur de 1.5 mm.
Le profilage diffère du pliage sur presse plieuse. La bande traverse 8 à 26 cages. Chacune ajoute une petite part de l'angle. La déformation s'accumule par étapes sur toute la longueur, si bien qu'une ligne bien conçue tient un rayon intérieur plus petit qu'un formage en une seule passe sur outillage rigide.
La limite reste la déformation. La surface extérieure s'allonge d'environ t / (2R + t). À R = 1t, cela représente 33 pour cent. À R = 3t, elle tombe à 14 pour cent. Une bobine avec 8 pour cent d'allongement ne survit pas au premier cas.
Le sens du grain importe moins ici, car la ligne de pliage suit le sens de laminage sur la plupart des profilés. L'état dur et un bord cisaillé rugueux fissurent en premier. Ébavurez le bord dans la zone de pliage.
Indiquez la nuance, l'état, l'épaisseur et le rayon de courbure minimal sur le plan. Une note qui mentionne seulement R1.5 laisse l'atelier deviner.
Comparez les nuances et les états des matériaux de profilage

Un plan de profilé réunit le rayon intérieur, l'épaisseur et la tolérance sur une seule feuille avant la taille des rouleaux.
Six valeurs de rayon de courbure minimal selon la nuance et l'épaisseur
Le tableau donne des valeurs de départ du rayon de courbure minimal pour un angle de 90 degrés formé à température ambiante. Elles ne constituent pas des spécifications de matériau. Confirmez la valeur par un pliage d'essai avec votre bobine.
| Matériau et état | Gauge (mm) | Yield (MPa) | Rayon intérieur minimal | À 1.5 mm (mm) | Norme |
|---|---|---|---|---|---|
| Acier doux laminé à froid, DC01 ou A1008 CS | 0.6 to 2.0 | 140 to 280 | 0.5t to 1t | 0.8 to 1.5 | ASTM A1008, EN 10130 |
| Galvanisé à chaud, A653 G90 ou Z275 | 0.4 to 1.2 | 230 to 350 | 1t to 1.5t | 1.5 to 2.3 | ASTM A653 / A653M, EN 10346 |
| HSLA 350 et DP 590 | 1.0 to 2.0 | 350 to 590 | 2t to 3t | 3.0 to 4.5 | ASTM A1011, SAE J2340 |
| Stainless 304, recuit | 0.5 to 1.5 | 205 to 310 | 1t to 1.5t | 1.5 to 2.3 | ASTM A240 / A240M |
| Aluminium 3003-H14 et 5052-H32 | 0.8 to 2.0 | 150 to 230 | 0.5t to 1t | 0.8 to 1.5 | ASTM B209 |
| Aluminium 6061-T6 | 1.5 to 3.0 | 276 | 2.5t to 3t | 3.8 to 4.5 | ASTM B209 |
Deux lignes appellent un commentaire. La bobine galvanisée et Galvalume porte un revêtement qui peut se fissurer avant l'acier. Une bobine classée 1T ou 2T lors d'un essai de pliage en T ne suivra pas un angle 0T. Un rayon de courbure minimal de 2.5t à 3t est l'autre piège : le 6061-T6 a un allongement de 8 à 10 pour cent, tandis que le même alliage à l'état O se forme de 0t à 1t.
AISI S100-16 utilise un rayon intérieur de coin de 1.5t pour les caractéristiques de section. EN 10162 fixe les conditions dimensionnelles de livraison, EN 1993-1-3 couvre le calcul des éléments formés à froid et GB/T 6725-2008 couvre les profilés formés à froid en Chine. Citez l'édition, pas seulement le numéro.
Les données de pliage de l'aluminium sont publiées par alliage et état, et non par la seule épaisseur.
Données de conception de l'Aluminum Association
Les ressources de conception en acier formé à froid en Amérique du Nord relèvent de l'association professionnelle.
ressources techniques de la Metal Construction Association
Les nuances d'aluminium se comportent différemment de l'acier à épaisseur égale.
Découvrez sept différences entre le profilage de l'aluminium et celui de l'acier
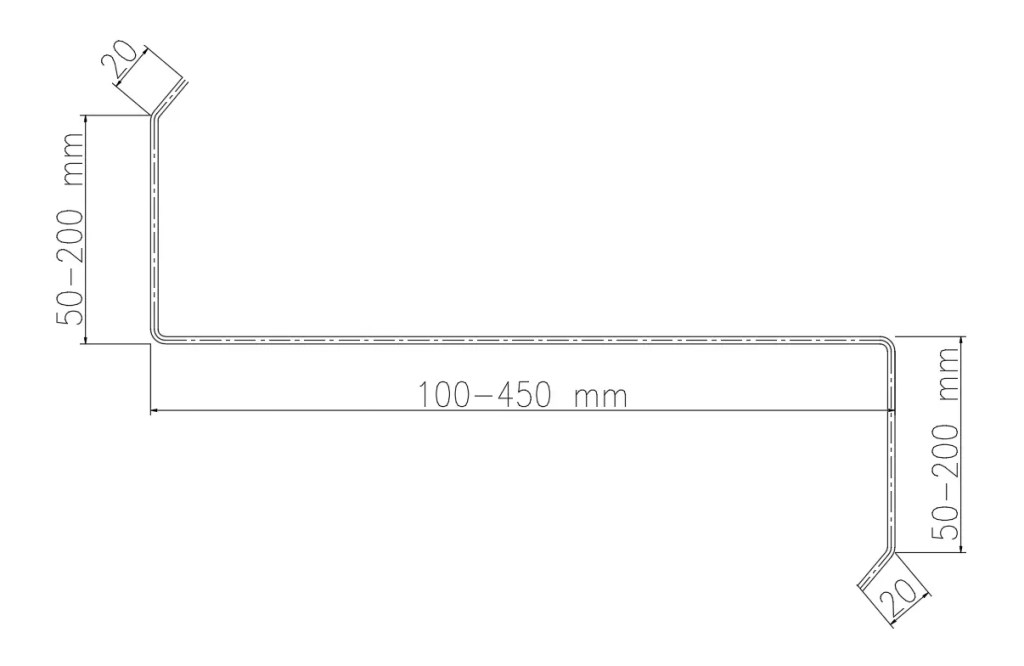
Les rayons de courbure sont définis avec les cotes de la section, et non laissés à l'atelier d'outillage.
Comment l'épaisseur et l'état font varier le rayon de courbure minimal
Le rayon de courbure minimal n'est pas une propriété fixe d'une nuance. Il varie avec l'épaisseur, l'état et la déformation imposée par l'angle.
| Rayon intérieur | Déformation de la fibre extérieure | Où la valeur s'applique |
|---|---|---|
| 0.5t | 50% | Aluminium recuit et cuivre extra-doux uniquement |
| 1t | 33% | 3003-H14, 5052-H32, acier doux laminé à froid |
| 2t | 20% | Bobine galvanisée, stainless 304, HSLA mince |
| 3t | 14% | HSLA 350, DP 590, 6061-T6 mince |
| 4t | 11% | 6061-T6 en forte épaisseur, états durs |
Les états durs gagnent en résistance ce qu'ils perdent en ductilité. Une bobine de DP 590 à 590 MPa revient élastiquement de 3 à 6 degrés sur un angle de 90 degrés. L'acier doux revient de 1 à 3 degrés. La dernière cage surplie de cette valeur. Une variation d'épaisseur de 0.20 mm peut modifier l'angle de 1 à 2 degrés.
Les nuances à haute résistance disposent de leurs propres données de limite de formage.
Guides de formage AHSS Insights
La bobine revêtue ajoute une seconde limite. Un angle sans risque pour l'acier de base peut tout de même fissurer le zinc ou la peinture.
La formabilité du revêtement galvanisé est documentée par l'industrie du zinc.
Guide sur la formabilité du revêtement galvanisé
Éloignez les centres de perçage d'au moins 2.5 fois l'épaisseur de la ligne de pliage. Prévoyez une aile d'au moins 2.5 fois l'épaisseur plus le rayon intérieur.
Le retour élastique modifie l'angle et le rayon après la dernière cage : mesurez donc le rayon de courbure minimal sur la pièce finie.
Consultez le guide sur le retour élastique en profilage
Les angles serrés sur bobine revêtue ont leur propre chaîne de défaillances.
Remontez aux sept causes profondes du décollement du revêtement
Outillage de profilage et réglages de ligne qui garantissent le rayon
Un rayon de courbure minimal sur le plan ne tient que si l'outillage le garantit. Les rouleaux de formage portent l'angle dans leur profil. Les nez plus aigus s'usent plus vite et marquent la bande. Un rayon de courbure minimal inférieur à 0.5t signifie généralement qu'il faut changer de nuance, et non d'acier à outils.
Répartissez le pliage sur six à dix cages pour un angle de 90 degrés. Prendre 45 degrés en une seule cage concentre la déformation et laisse un pli marqué. Ajoutez une cage de finition lorsqu'un angle serré jouxte une partie plane large.
Réglez l'écartement des rouleaux à l'épaisseur mesurée de la bande plus 0.05 à 0.10 mm. Un écartement trop serré écrouit l'angle. Un écartement trop lâche laisse la bande dériver. Une vitesse de ligne de 10 à 20 m/min laisse à l'opérateur le temps de voir une dérive.
Le rayon modifie la résistance de la section. Un profilé en C à lèvres avec un coin intérieur jusqu'à R = 2t offre plus de surface d'appui au raccord âme-aile qu'une section à rayon surdimensionné.
Consultez les six calculs de résistance des profilés en C à lèvres
Les réglages d'écartement dépendent de la bobine montée sur la machine, et non d'une valeur de catalogue.
Appliquez les règles d'écartement des rouleaux et d'épaisseur du matériau
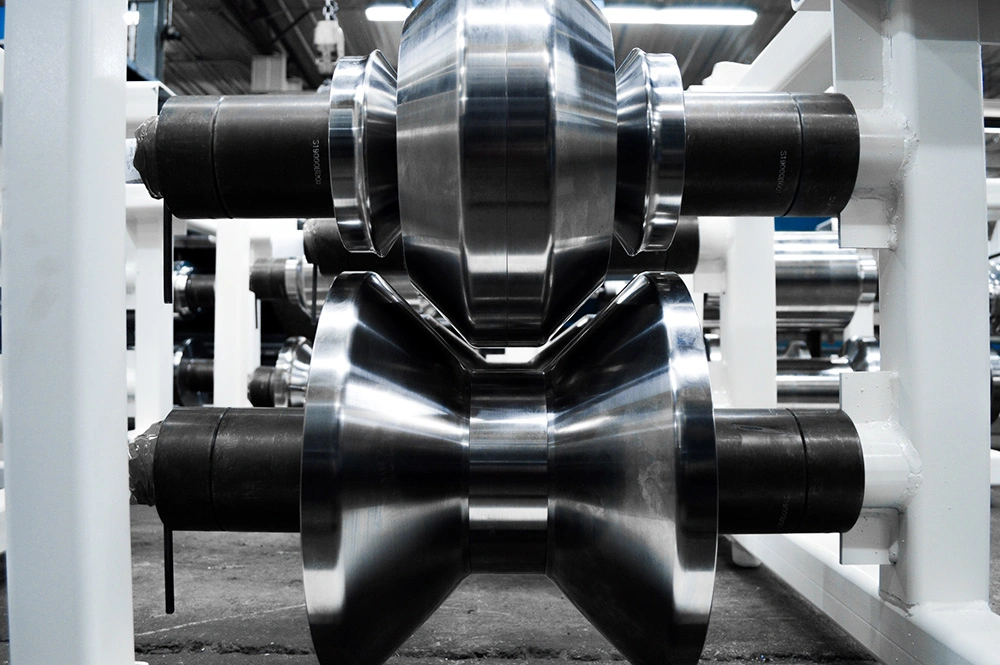
Les rouleaux de formage portent le rayon de courbure dans leur profil : un nez plus aigu s'use donc plus vite.
Mesure du rayon de courbure minimal sur la première pièce
La première pièce est l'étape où le rayon de courbure minimal devient un critère d'acceptation. Mesurez la pièce, et non le plan des rouleaux.
| Vérifier | Cible sur bobine de 1.5 mm | Méthode |
|---|---|---|
| Rayon intérieur | Valeur du plan, +0.2 / moins 0 mm | Calibre de rayon ou comparateur optique |
| Angle de pliage après retour élastique | 90 degrés, à 1 degré près | Rapporteur d'angle numérique |
| Surpliage à la dernière cage | 2 à 4 degrés pour l'acier doux, 3 à 6 degrés pour HSLA | Feuille de réglage des rouleaux |
| Roll gap | Épaisseur plus 0.05 à 0.10 mm | Cale d'épaisseur à chaque cage |
| Du perçage à la ligne de pliage | Au moins 2.5 fois l'épaisseur | Calliper |
| Revêtement à l'angle | Aucune fissure au pliage en T prescrit | Essai de pliage en T, ASTM A755 / A755M |
Consignez le rayon, l'angle, l'écartement et la vitesse de ligne sur la feuille de réglage. Gardez trois pièces du début, du milieu et de la fin de la bobine. Si le rayon dérive, comparez les trois avant de régler une cage.
Examinez l'extérieur de l'angle sous un bon éclairage. Des fissures capillaires signifient que le rayon de courbure minimal est trop petit pour cette coulée, même si l'angle est conforme. Vérifiez le revêtement séparément.
Les normes de construction en tôle couvrent l'épaisseur, le rayon et les tolérances de fabrication.
Le contrôle de la première pièce fait partie de la livraison. Demandez la feuille de mesures.
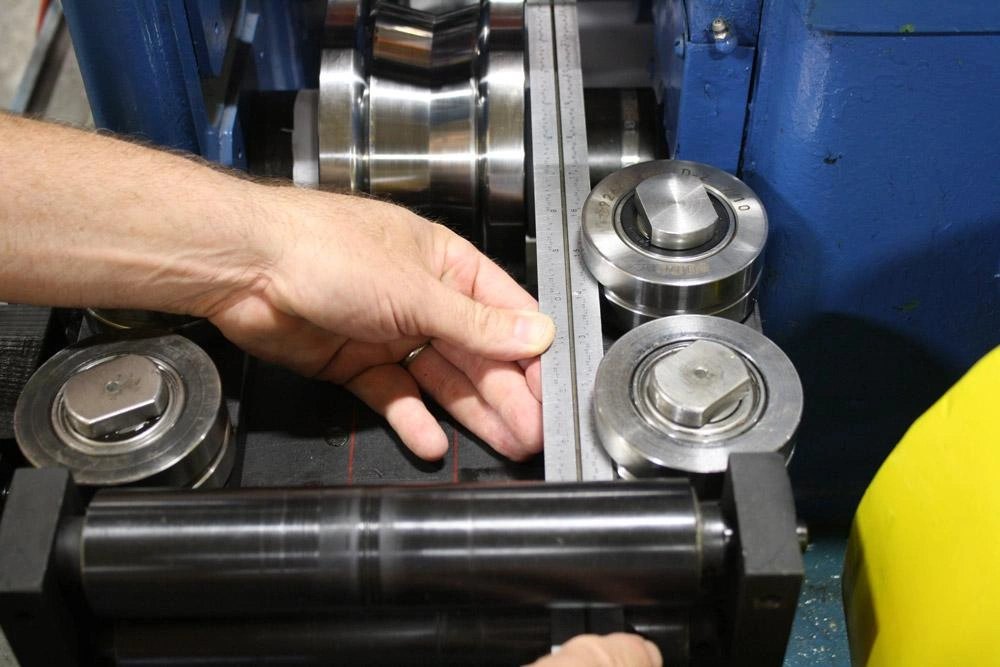
Le contrôle de la première pièce consigne le rayon mesuré, l'angle et l'écartement des rouleaux.
Foire aux questions
1. Quel est le rayon de courbure minimal en profilage ? C'est le plus petit rayon intérieur qu'une bande peut prendre avant que la surface extérieure ne se fissure. Pour une bobine de 0.4 à 3.0 mm, il va de 0.5t à 3t, selon la nuance, l'état et l'épaisseur.
2. Comment convertir un rapport de rayon de courbure minimal en millimètres ? Multipliez le rapport par l'épaisseur de la bande. Une valeur de 1t sur une bobine de 1.5 mm donne un rayon intérieur de 1.5 mm. Une limite de 3t sur la même bobine donne 4.5 mm.
3. Le profilage peut-il tenir un rayon plus serré qu'une presse plieuse ? Souvent oui. La bande traverse 8 à 26 cages et se plie par étapes. Le gain disparaît sur les états durs à faible allongement, où la limite du matériau reste déterminante.
4. Quelle norme fixe le rayon de courbure minimal de l'acier formé à froid ? AISI S100-16 utilise 1.5t pour les calculs des caractéristiques de section. EN 10162 couvre les conditions de livraison, EN 1993-1-3 couvre le calcul des éléments et GB/T 6725-2008 couvre les profilés formés à froid en Chine.
5. Quel est le rayon de courbure minimal de l'aluminium 6061-T6 ? Comptez 2.5t à 3t pour une épaisseur de 1.5 à 3.0 mm. L'état T6 a un allongement de 8 à 10 pour cent. Formez à l'état O ou T4 et faites vieillir ensuite si le plan exige un angle plus serré.
6. Une bobine galvanisée exige-t-elle un rayon de courbure minimal plus grand que l'acier nu ? Généralement de 1t à 1.5t au lieu de 0.5t à 1t. Le zinc et toute peinture ont leur propre limite de pliage en T. Achetez une bobine classée pour l'angle le plus serré du profilé.
7. Comment le retour élastique influe-t-il sur le rayon de courbure minimal ? La bande se détend après la dernière cage. L'acier doux revient de 1 à 3 degrés et le HSLA de 3 à 6 degrés sur un pliage à 90 degrés. Surpliez de cette valeur et mesurez la pièce finie.
8. À quelle distance un perçage doit-il se trouver de la ligne de pliage ? Éloignez les centres de perçage d'au moins 2.5 fois l'épaisseur de la bande. Des perçages plus proches s'ovalient lorsque le métal flue. Ajoutez un dégagement de pliage lorsqu'une aile se termine à l'angle.
9. Que doit consigner le contrôle de la première pièce pour le rayon de courbure minimal ? Rayon intérieur mesuré, angle de pliage, écartement des rouleaux, vitesse de ligne et contrôle du revêtement. Gardez trois pièces du début, du milieu et de la fin de la bobine, et acceptez à +0.2 mm de la valeur du plan.
10. Puis-je prescrire un seul rayon pour tous les angles d'un profilé ? Oui, et cela économise l'outillage. Retenez la valeur que le matériau le moins ductile et l'épaisseur la plus forte peuvent tenir, puis appliquez-la à toute la section. Chaque rayon différent impose un changement de rouleaux.
Conclusion
Le rayon de courbure minimal est une limite du matériau, pas un choix d'outillage. Il découle de l'allongement, de l'état et de l'épaisseur. Le profilage plie par étapes, ce qui aide, mais n'abolit pas la limite de déformation de la fibre extérieure.
Indiquez la nuance, l'état, l'épaisseur et le rayon de courbure minimal sur le plan du profilé. Confirmez la valeur par un pliage d'essai avec votre bobine. Consignez le rayon mesuré sur la première pièce.
Beli Rollforming fabrique des machines de profilage depuis 2005. Nous avons livré 500+ machines dans 50+ pays depuis une usine de 15,000 m², avec 80+ ingénieurs et techniciens. Chaque machine bénéficie d'une garantie de 24 mois sur la machine complète. Envoyez-nous le plan de votre profilé et la nuance de votre bobine, et nous vous indiquerons le rayon intérieur que la ligne peut tenir.
Dernière mise à jour : 2026-11-13
Historique des modifications de l'article
- 2026-11-13 : Première publication. Six valeurs de nuance et d'épaisseur, un tableau de déformation R/t, des contrôles d'outillage et de première pièce, et dix entrées de FAQ.
Déclencheurs de la prochaine révision
- Une révision de AISI S100, EN 10162, ASTM B209 ou EN 10346 qui modifie les critères de rayon de courbure ou de tolérance
- Nouvelles données de mesure internes pour une nuance hors de la plage d'épaisseur de 0.4 à 3.0 mm
- Un plan client qui exige un rayon intérieur inférieur à 0.5 fois l'épaisseur



 Français